Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21.09.2026 Pochodzenie: Strona

Cięcie głębokich, wąskich szczelin w metalu pozostaje niezwykle wymagającą operacją w nowoczesnym zakładzie CNC. Podczas tych cięć standardowe frezy palcowe rutynowo osiągają fizyczne granice. Poważne ugięcie narzędzia, uwięzione wióry i katastrofalne w skutkach uszkodzenie narzędzia to codzienne bóle głowy mechaników. Kiedy standardowe narzędzia katalogowe dławią Twoją produkcję, rozwiązania inżynieryjne stają się koniecznością, a nie luksusem. Przejście na specjalnie zaprojektowane narzędzia skrawające pozwala zakładom skrócić czas cykli, uzyskać doskonałe wykończenie powierzchni i zachować ścisłą dokładność wymiarową. Omówimy mechanikę wycinania cienkich szczelin, ocenimy różne architektury frezów i dokładnie ustalimy, kiedy przejście na specjalistyczne ostrza okrągłe będzie najbardziej opłacalne dla Twojego warsztatu.
Pokonanie ugięcia: Cienkie rowki wymagają ekstremalnej sztywności narzędzia. Standardowe mikronarzędzia uginają się pod wpływem sił bocznych. Zaprojektowane rozwiązania okrągłe utrzymują stabilność martwego środka poprzez efektywne rozprowadzanie sił skrawania.
Zaleta węglika: Węglik spiekany zapewnia niezrównaną odporność na zużycie i stabilność termiczną w porównaniu z tradycyjną stalą szybkotnącą. Jest to jedyny realny wybór w przypadku dużych serii i stopów egzotycznych.
Precyzja i wykończenie: Montaż dedykowanego frezu krążkowego na wytrzymałym trzpieniu eliminuje bicie osiowe. Gwarantuje to wąskie tolerancje głęboko w wąskich rowkach.
Dostosowanie zwiększa zwrot z inwestycji: gdy standardowe wymiary zawodzą, niestandardowe oprzyrządowanie konsoliduje operacje. Dopasowanie dokładnych specyfikacji szczelin eliminuje dodatkowe przejścia wykańczające.
Konfiguracja jest najważniejsza: Frezy klasy premium w dalszym ciągu wymagają zoptymalizowanych posuwów, precyzyjnego układania wiórów i sztywnego mocowania, aby zapobiec drganiom i przedwczesnym awariom.
Obróbka głębokich, wąskich kanałów wprowadza fizyczne i termiczne blokady zupełnie nieobecne w standardowym profilowaniu czy okładzinach. Rozpoznanie tych mechanicznych punktów jest pierwszym krokiem w kierunku opracowania kuloodpornej strategii obróbki.
Wyobraź sobie mechanika obsługującego kosztowny komponent lotniczy. Nagle w obudowie maszyny rozlega się ostry trzask. Wypychanie standardowych mikronarzędzi poza ich fizyczne ograniczenia kończy się dokładnie w ten sposób. Podstawowym problemem w przypadku standardowych frezów mikrotrzpieniowych do wykonywania rowków jest poważny brak wytrzymałości przekroju poprzecznego. Zmniejszanie średnicy narzędzia w celu dopasowania do wąskiej szczeliny wykładniczo zmniejsza jego sztywność.
Próba uzyskania wysokiego stosunku głębokości do szerokości generuje ogromną boczną siłę skrawania. Narzędzie wygina się. W wąskim rowku nawet mikroskopijne ugięcie powoduje, że rowki ocierają się o świeżo wycięte ściany. Tarcie to generuje ogromne ciepło. Zamknięta przestrzeń dławi również przepływ płynu, powodując ciasne upakowanie wiórów. Gdy ewakuowany materiał nie może się wydostać, narzędzie ponownie tnie własne wióry. Ciśnienie skrawania natychmiast wzrasta, a węglik pęka.
Poleganie na niewłaściwych narzędziach obniża rentowność warsztatu mechanicznego. Części złomowane są najbardziej widocznym ciosem finansowym. Kiedy kruchy frez trzpieniowy zatrzaskuje się i osadza w cennym przedmiocie obrabianym, wydobycie ułamanego trzpienia wymaga powolnego i kosztownego wycinania otworów metodą EDM. Często cała część trafia do kosza na złom.
Złe oprzyrządowanie również skraca czas cykli. Operatorzy próbują zrekompensować słabe narzędzia, drastycznie zmniejszając posuw i programując dziesiątki przejść na małą głębokość. Zapobiega to natychmiastowemu uszkodzeniu, ale sztucznie zawyża czas cyklu. Przepustowość spada. Standardowe narzędzia borykające się z ugięciem pozostawiają okropne wykończenie powierzchni charakteryzujące się dużymi śladami drgań i zwężającymi się ściankami szczelin, które nie przechodzą kontroli kontroli jakości.
Kiedy gotowe narzędzia zawiodą, producenci muszą zwrócić się ku specjalistycznym rozwiązaniom. Zrozumienie, co sprawia, że frez jest naprawdę zoptymalizowany pod kątem określonych geometrii, ma kluczowe znaczenie dla ulepszenia procesu.
Luka pomiędzy standardowymi narzędziami katalogowymi a specjalne narzędzie frezujące sprowadza się do zamierzeń inżynierskich. Opcje standardowe są produkowane masowo w celu obsługi zastosowań ogólnego przeznaczenia z akceptowalnymi wynikami. Frezy zaprojektowane na zamówienie są budowane tak, aby pokonać unikalne ograniczenia określonego przedmiotu obrabianego, gatunku materiału lub dynamiki maszyny.
Te rozwiązania inżynieryjne charakteryzują się dostosowanymi geometriami niedostępnymi na standardowych półkach. Możesz potrzebować niestandardowych kątów natarcia zoptymalizowanych pod kątem ścinania Inconelu, określonej liczby zębów dopasowanej do mocy wrzeciona lub zmodyfikowanych kątów talerza, aby zapobiec tarciu ścian w wyjątkowo głębokich szczelinach. Dokładne dopasowanie geometrii narzędzia do zastosowania eliminuje kompromisy w obróbce ogólnego przeznaczenia.
Różne zastosowania szczelinowania wymagają odmiennych podejść mechanicznych. Inżynierowie zazwyczaj wybierają jedną z trzech głównych architektur narzędzi w środowiskach CNC.
Frezy z rowkiem T: Zbudowane z wąską szyjką i szerszą głowicą tnącą. Te rowki są podcięte, ale są bardzo podatne na gromadzenie się wiórów, jeśli początkowy kanał pionowy nie ma odpowiedniego luzu.
Frezy Woodruff Keyseat: Wyposażone w małą okrągłą głowicę tnącą na solidnym trzpieniu. Wyróżniają się one płytkimi, zlokalizowanymi półokrągłymi rowkami wpustowymi w wałach, ale nie mają możliwości wykonywania ciągłych, głębokich rowków.
Piły tarczowe mocowane na trzpieniu: oferują absolutnie najwyższy stosunek głębokości do szerokości. Ogromna sztywność trzpienia montażowego zapewnia niezrównaną stabilność.
W wąskich kanałach dominują ostrza okrągłe ze względu na ich specyficzne cechy geometryczne i konstrukcję. Przyjrzyjmy się, jak są zbudowane.
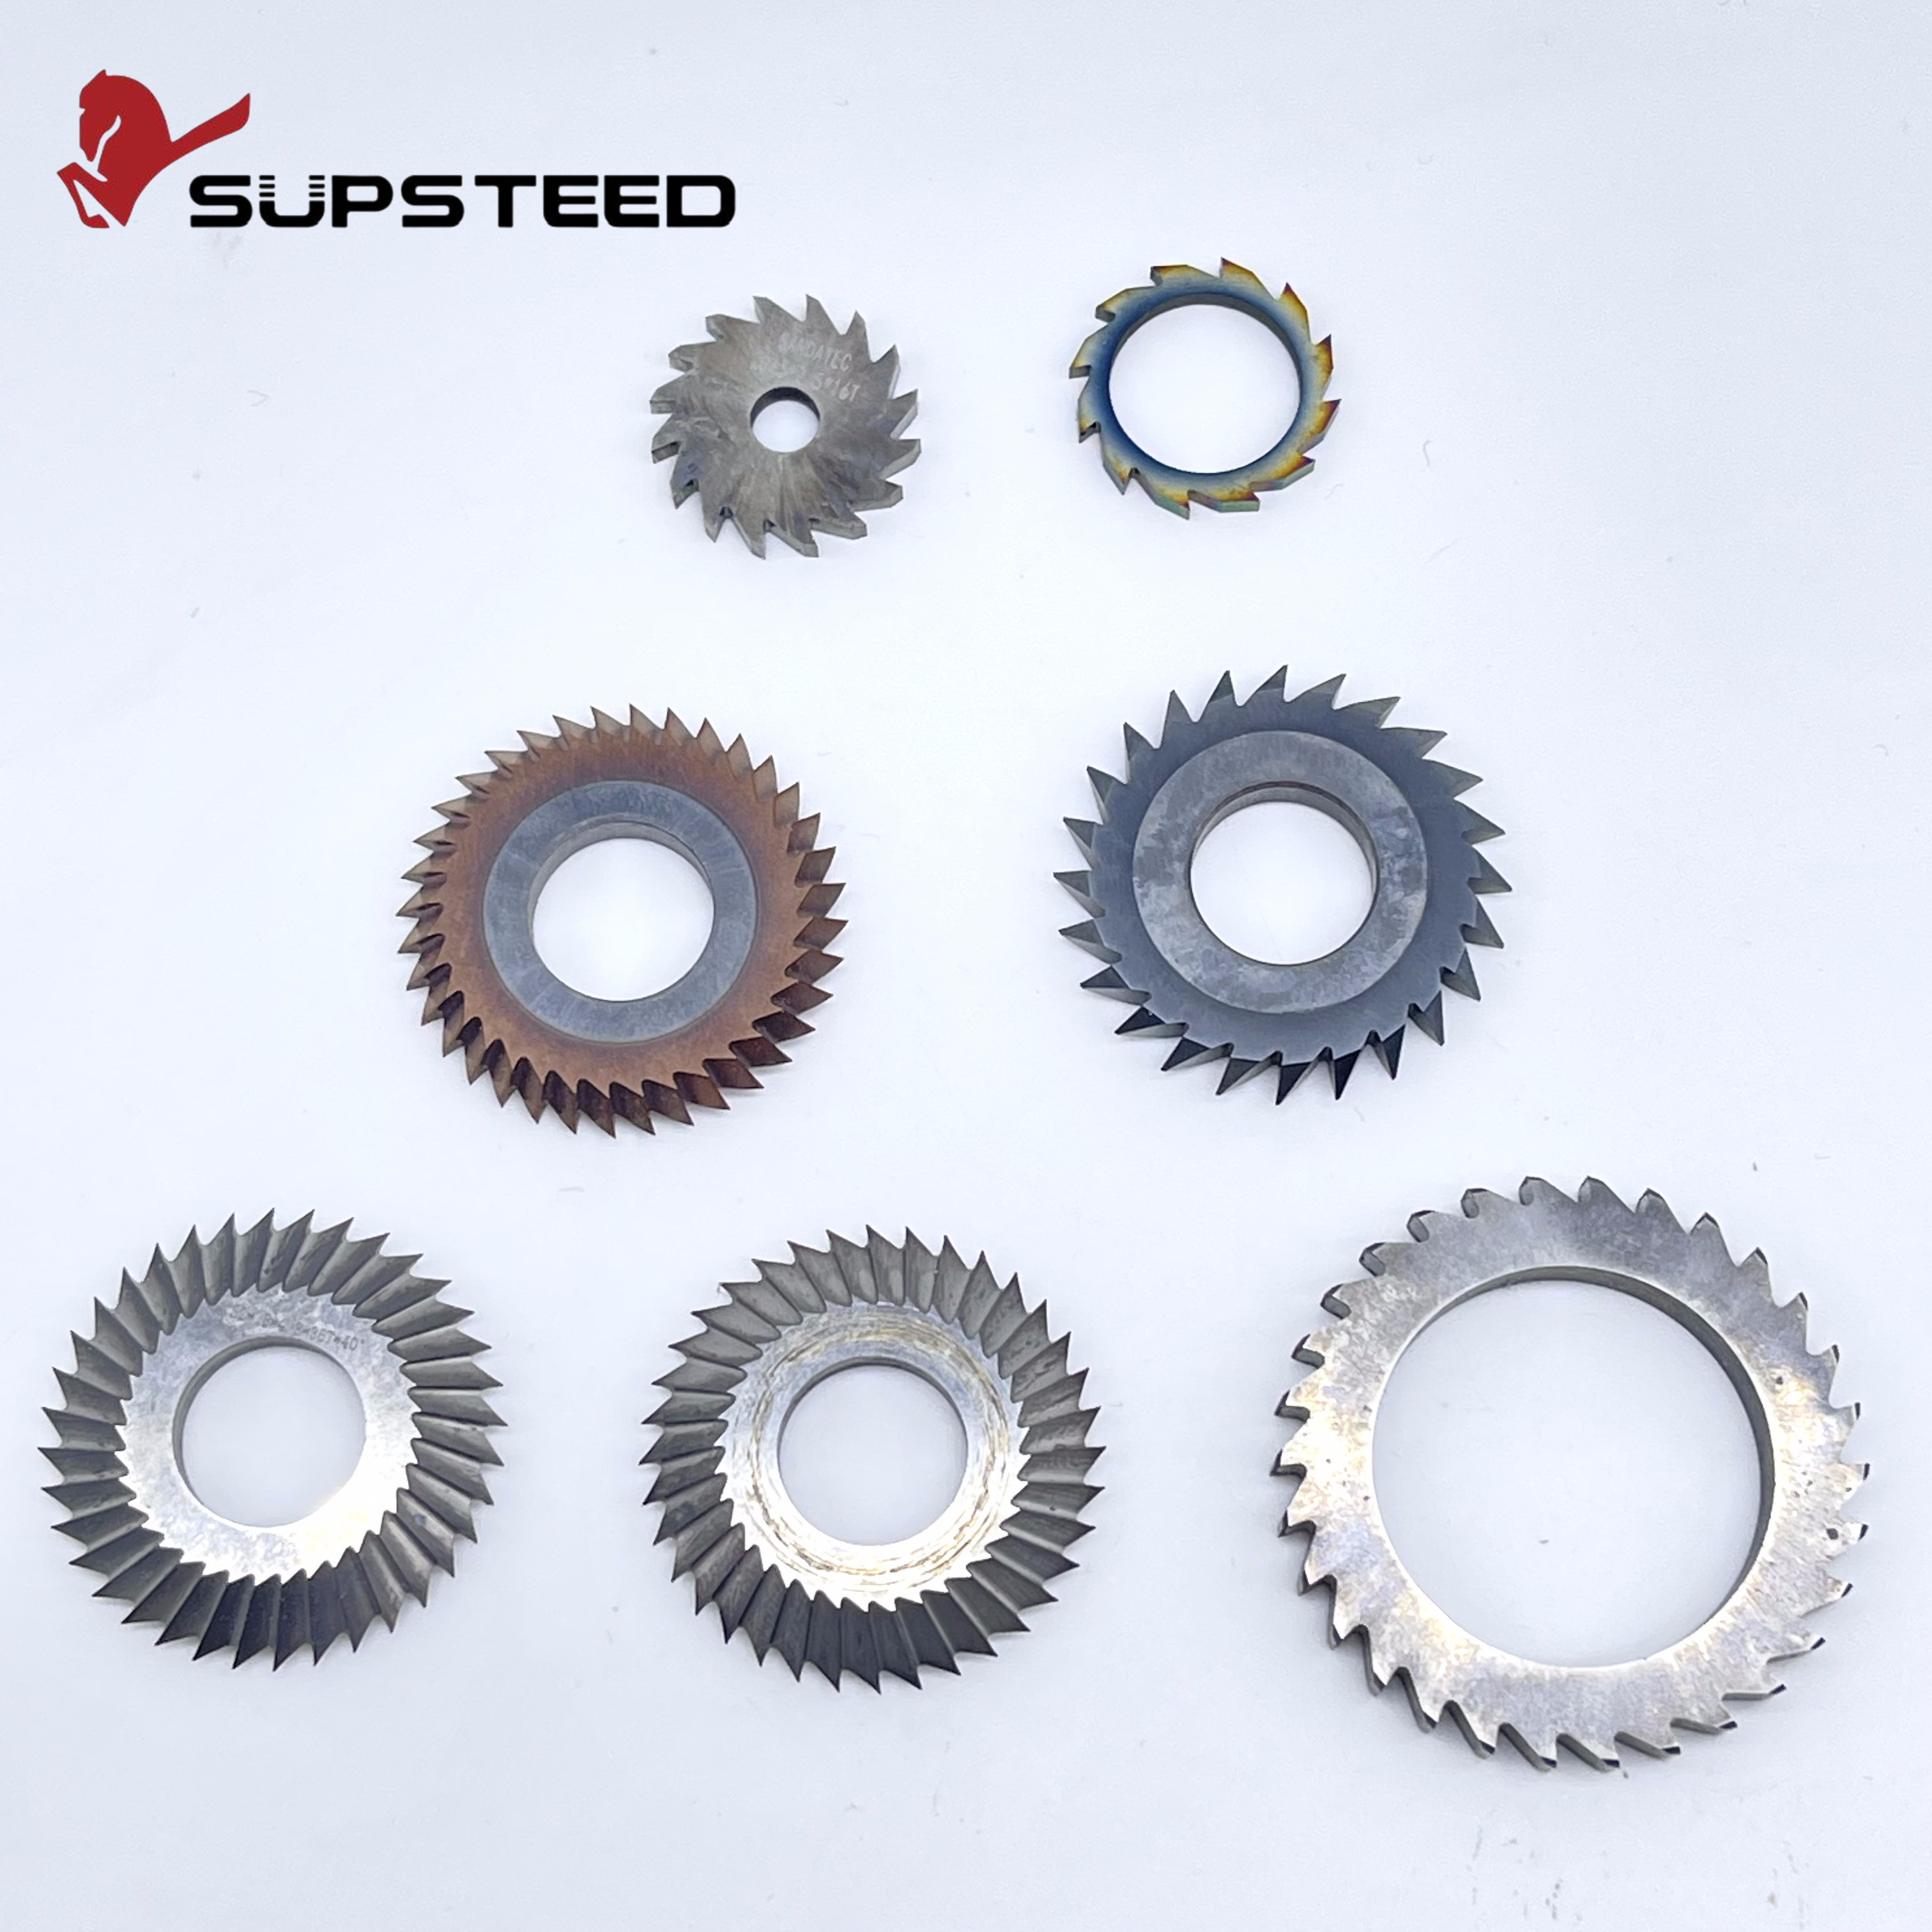
A Piła do cięcia wzdłużnego z węglików spiekanych to wysoce wyspecjalizowane narzędzie do cięcia okrągłego, szlifowane z półfabrykatów z pełnego węglika wolframu. W odróżnieniu od standardowych frezów palcowych tnących od dołu i po bokach, narzędzie to posiada zęby tnące wyłącznie na zewnętrznym obwodzie. Napędzana przez wrzeciono CNC za pośrednictwem wytrzymałego uchwytu trzpienia, doskonale sprawdza się w operacjach odcinania i wycinaniu głębokich rowków niedostępnych dla narzędzi napędzanych trzpieniem.
Krytycznym elementem konstrukcyjnym jest profil wypukły. Boki ostrza mają lekko wklęsłe zwężenie od zewnętrznej krawędzi tnącej w kierunku centralnego otworu montażowego. Ta geometria zapewnia niezbędny luz boczny. Tylko obwodowe zęby tnące stykają się z przedmiotem obrabianym. Zapobieganie ocieraniu się stałego korpusu piły o nowo wycięte ściany drastycznie zmniejsza tarcie, wytwarzanie ciepła i ryzyko zakleszczenia.
Prawdziwa wydajność zależy od dopasowania dokładnych specyfikacji do wymagań operacyjnych. Wysokiej klasy ostrza przemysłowe mają zazwyczaj średnicę zewnętrzną w zakresie od 20 mm do 100 mm, a ultracienkie ostrza zaczynają się od 0,2 mm.
Liczba zębów i podziałka: Liczba zębów decyduje o obciążeniu wiórów i szybkości odprowadzania. Gruba podziałka tworzy większe wręby, dzięki czemu idealnie nadaje się do głębokich szczelin lub materiałów lepkich, takich jak aluminium, gdzie istotne jest usuwanie wiórów. Drobna podziałka rozkłada siły skrawania na większą liczbę krawędzi, redukując wstrząsy podczas obróbki cienkościennych części lub stali hartowanej.
Kąty natarcia: Kąt powierzchni tnącej wpływa na nacisk skrawania. Dodatnie kąty natarcia umożliwiają czyste ścinanie materiałów w przypadku tworzyw sztucznych i aluminium. Neutralny lub lekko ujemny kąt natarcia zapewnia solidną wytrzymałość krawędzi wymaganą w przypadku hartowanych stopów.
Tolerancje grubości: Precyzyjne noże utrzymują tolerancję grubości do 0,005 mm. Ta dokładność gwarantuje, że ostateczna szerokość szczeliny będzie zgodna ze ścisłymi specyfikacjami lotniczymi i nie wymaga dodatkowych przejść wykończeniowych.
Krajobraz produkcyjny zdecydowanie zmierza w stronę miniaturyzacji. Sektor wyrobów medycznych i lotniczy wymagają komponentów, które są mniejsze, lżejsze i znacznie bardziej złożone. Warsztaty mechaniczne mają stale za zadanie wycinanie niewiarygodnie wąskich szczelin w egzotycznych stopach o wysokiej wytrzymałości, takich jak Titanium Ti-6Al-4V i Inconel 718.
Ta zmiana zasadniczo zakłóciła strategie narzędziowe. Poleganie na tradycyjnych narzędziach stalowych do wycinania głębokich rowków w tych twardych materiałach to przegrana walka z szybkim zużyciem narzędzi i wydłużeniem czasów cykli. Stosowanie ostrzy okrągłych z węglika spiekanego o niestandardowej geometrii jest obecnie standardową procedurą operacyjną w najlepszych warsztatach. Obiekty wykorzystujące te zaawansowane rozwiązania w zakresie cięcia wygrywają coraz więcej ofert. Utrzymują węższe tolerancje i radykalnie zmniejszają koszt części w przypadku złożonych zespołów.
Ostrza okrągłe z węglika spiekanego wymagają wyższej inwestycji początkowej. Producenci muszą opierać swoje decyzje dotyczące narzędzi na obiektywnych kryteriach, które gwarantują zwrot z inwestycji dzięki zwiększonej wydajności.
Czas sprawności maszyn jest ostatecznym miernikiem rentowności w środowiskach o dużym nakładzie pracy. Standardowe narzędzia szybko się zużywają, co wymusza częste przestoje maszyny w celu wymiany narzędzi, regulacji przesunięcia i kontroli pierwszego artykułu. Węglik spiekany znacznie dłużej utrzymuje ostrą jak brzytwa krawędź. Sklepy mogą produkować ogromne partie produktów ze stałą dokładnością wymiarową. To skutecznie obniża całkowity koszt na część pomimo wyższej ceny początkowej.
Nowoczesna inżynieria wymaga materiałów znanych ze słabej obrabialności. Cięcie tytanu, stali nierdzewnej i materiałów ściernych klasy lotniczej generuje ogromne ciepło w strefie cięcia. Tradycyjne narzędzia stalowe szybko miękną i ulegają degradacji. Węglik spiekany charakteryzuje się doskonałą twardością w kolorze czerwonym i odpornością termiczną. Wytrzymuje ekstremalne temperatury bez utraty integralności strukturalnej i deformacji krawędzi skrawającej.
Fizyka określa, jak głęboko narzędzie z trzpieniem standardowym może wciąć, zanim się złamie. Kiedy projekt wymaga szczeliny wyjątkowo głębokiej w stosunku do jej szerokości, na przykład szczeliny o szerokości 1,0 mm i głębokości 15 mm, frez palcowy po prostu nie wytrzyma. W tych wymagających warunkach, montowany na trzpieniu cienki frez szczelinowy . Jedynym praktycznym rozwiązaniem jest Masywna stabilność rdzenia grubego trzpienia podtrzymuje ostrze, umożliwiając okrągłym zębom bezpieczne dotarcie do ekstremalnych głębokości.
Wybór odpowiedniego materiału podstawowego decyduje o parametrach obróbki. Bezpośrednie porównanie pokazuje, dlaczego w nowoczesnych podłogach CNC dominuje węglik.
Funkcja |
Stal szybkotnąca |
Pełny węglik |
|---|---|---|
Odporność na zużycie |
Niski do umiarkowanego |
Wyjątkowo wysoka |
Stabilność termiczna |
Słabe w ekstremalnych upałach |
Doskonała twardość koloru czerwonego |
Tolerancja wibracji |
Wybaczający i twardy |
Kruchy, wymaga dużej sztywności |
Prędkości cięcia |
Wymagane są powolne posuwy |
Obsługuje agresywne obroty i posuwy |
Najlepsza aplikacja |
Młyny ręczne, serie o małych seriach |
Sztywne CNC, produkcja wielkoseryjna |
Stal szybkotnąca pozostaje podstawą starszych maszyn ręcznych, którym brakuje sztywności konstrukcyjnej. Dobrze amortyzuje wstrząsy i luzy wrzeciona. Jednakże w nowoczesnych środowiskach CNC stal szybkotnąca szybko zużywa się w przypadku materiałów ściernych i wygina się pod dużym obciążeniem, niszcząc prostoliniowość rowka.
Węglik spiekany został zaprojektowany z myślą o produkcji o wysokiej wydajności. Pracuje ze znacznie większymi prędkościami powierzchniowymi, skracając czas cykli. Wrodzona sztywność zapobiega wyginaniu się narzędzia, co skutkuje idealnie prostymi rowkami. Jedyną wadą jest jego kruchość. Węglik wymaga bardzo sztywnego mocowania, dokładnego mocowania i precyzyjnych trzpieni zapobiegających mikroodpryskom zębów.
Kupno narzędzi premium to tylko połowa sukcesu. Bezbłędne wdrożenie na maszynie maksymalizuje trwałość narzędzia i jakość części.
Pilarka tarczowa jest tak dobra, jak uchwyt, który ją trzyma. Zamontuj tarczę tak blisko wrzeciona maszyny, jak pozwala na to prześwit części. Długie wysięgi trzpienia działają jak dźwignia, wzmacniając wibracje i skracając żywotność narzędzia.
Minimalizacja bicia osiowego jest absolutnie kluczowa. Operatorzy muszą dokładnie oczyścić trzpień, elementy dystansowe montażowe i ostrze przed montażem. Mikroskopijny kawałek gruzu powodujący drgania o wielkości 0,02 mm zmusza piłę do wycięcia zbyt dużej szczeliny. Powoduje to nierównomierne, destrukcyjne obciążenie zębów i prowadzi do przedwczesnej ich awarii. Zawsze używaj czystych, precyzyjnie oszlifowanych trzpieni.
Kierunek frezowania decyduje o trwałości narzędzia. Frezowanie współbieżne jest preferowaną metodą w przypadku sztywnych konfiguracji CNC. Ząb wchodzi w materiał przy maksymalnej grubości wióra i wychodzi przy zerowej grubości. Ta dynamika kieruje siły skrawania w dół do uchwytu, przenosi ciepło do wióra i zmniejsza utwardzanie przez zgniot. Frezowanie konwencjonalne należy stosować tylko wtedy, gdy w maszynie występują nadmierne luzy.
Obliczenie dokładnego obciążenia wiórów na ząb jest niezwykle istotne. A Precyzyjna piła tarczowa może mieć od 20 do ponad 100 zębów. Posuwy i prędkości należy obliczyć na podstawie określonej liczby zębów. Zbyt wolne podawanie powoduje tarcie i stępienie narzędzia. Zbyt szybkie karmienie powoduje przeciążenie przełyków i łamanie zębów.
Uwięzione żetony są wrogiem slotowania. Jeśli wióry pozostaną w głębokim rowku, ostrze ponownie je nacina, powodując natychmiastowe wiązanie. W przypadku aluminium i stali nierdzewnej należy kierować płyn chłodzący pod wysokim ciśnieniem i w dużej ilości bezpośrednio do rowka. To wypłukuje wióry i zapewnia niezbędną smarowność. Podczas obróbki żeliwa lub hartowanej stali narzędziowej znacznie skuteczniejszy jest silny, ciągły podmuch powietrza pod wysokim ciśnieniem. Podmuch powietrza szybko usuwa wióry, nie narażając gorących zębów węglikowych na nagłe spadki temperatury, zapobiegając szokowi termicznemu i mikropęknięciom.
Dokładna wiedza na temat doboru oprzyrządowania pozwala zaoszczędzić znaczną ilość czasu i pieniędzy.
Standardowe ostrza katalogowe produkowane są w nominalnych grubościach ułamkowych lub metrycznych. Jeśli dana część mieści się w tych tolerancjach, gotowe narzędzia są bardzo opłacalne. Nowoczesne, autorskie projekty często wymagają niestandardowych szerokości szczelin, określonych promieni naroży lub łączonych geometrii profili.
Współpraca z wyspecjalizowanymi producentami narzędzi gwarantuje, że frez będzie idealnie dopasowany do Twojego zastosowania. Zwyczaj narzędzia do wycinania otworów eliminują potrzebę wykonywania wielu przejść w celu uzyskania określonej szerokości, poprawiając spójność części i znacznie skracając czas cykli.
Przekaż producentowi narzędzi dokładne dane, aby móc zaprojektować skuteczne narzędzie niestandardowe. Postępuj zgodnie ze standardowym przewodnikiem po wyborze.
Dane materiału: Określ dokładny gatunek materiału i stan twardości, np. stal 4140 o HRC 32.
Wymiary szczeliny: Wyszczególnij szerokość nominalną, maksymalną głębokość skrawania i akceptowalne zakresy tolerancji.
Możliwości maszyny: Podziel się maksymalną prędkością obrotową wrzeciona, dostępnymi systemami dostarczania chłodziwa i konkretnym interfejsem trzpienia wykorzystywanym na Twojej podłodze.
Cięcie cienkich szczelin nie musi być ciągłym wąskim gardłem. Standardowe narzędzia prowadzą do frustracji operatora, złomowania części i pękania noży. Inwestycja w specjalnie opracowaną inżynierię całkowicie zmienia dynamikę obróbki. Modernizacja ostrzy okrągłych z węglika spiekanego zapewnia sztywność, odporność termiczną i precyzję wymaganą do pokonywania głębokich, wąskich rowków. Niezależnie od tego, czy chodzi o profilowanie stopów lotniczych, czy wielkoseryjne wytłaczanie aluminium, wybór odpowiedniego frezu obniża koszt jednostkowy części i zwiększa możliwości produkcyjne. Jeśli jesteś gotowy, aby wyeliminować uszkodzenia narzędzi i zoptymalizować operacje dłutowania, zapoznaj się z rozwiązaniami inżynieryjnymi w SS End Mill. Nasze niestandardowe i standardowe narzędzia skrawające z węglików spiekanych zostały zaprojektowane tak, aby spełniać Twoje dokładne specyfikacje i napędzać Twoją produkcję.
Piła do cięcia wzdłużnego z węglików spiekanych tnie na zewnętrznym obwodzie i jest wsparta na grubym, solidnym trzpieniu. Zapewnia to znacznie większą sztywność niż delikatny frez mikrotrzpieniowy. Ta zaleta architektoniczna pozwala na wycinanie znacznie głębszych i węższych szczelin bez odchylania się narzędzia, tarcia lub łamania pod naciskiem bocznym.
Wysoce precyzyjne piły do cięcia wzdłużnego z węglika spiekanego mogą być produkowane z szerokością cięcia od 0,15 mm do 0,20 mm, w zależności od zewnętrznej średnicy ostrza. Te ultracienkie narzędzia wymagają wyjątkowo sztywnych trzpieni i konfiguracji o zerowym biciem, aby działać bez pękania.
Chociaż jest to technicznie możliwe, wymaga to szczególnej ostrożności i nie jest zalecane. Węglik spiekany jest z natury kruchy. W maszynach ręcznych często występują luzy wrzeciona i brakuje im sztywności konstrukcyjnej, co łatwo powoduje wykruszanie się lub pękanie zębów z węglików spiekanych podczas obróbki przerywanej. Należą do bardzo sztywnych środowisk CNC.
Liczba zębów zależy od tworzenia się wiórów. Miękkie, gumowate materiały, takie jak aluminium, wymagają mniejszej liczby zębów i większych wrębów, aby szybko odprowadzać wióry bez pakowania. Twarde materiały, takie jak tytan lub stal narzędziowa, wymagają większej liczby zębów, aby rozłożyć siły skrawania na większą liczbę krawędzi, redukując wstrząsy na pojedynczym zębie.
Wiązanie jest prawie zawsze spowodowane słabym odprowadzaniem wiórów lub rozszerzalnością cieplną. Upewnij się, że używasz odpowiedniego chłodziwa pod wysokim ciśnieniem lub silnego podmuchu powietrza, aby fizycznie wypłukać wióry z głębokiego rowka. Stosowanie piły o wklęsłych bokach zapobiega tarciu solidnego korpusu narzędzia o nowo wycięte ścianki szczeliny.
Tak, szczególnie w przypadku produkcji wielkoseryjnej lub obróbki trudnych materiałów lotniczych. Niestandardowe narzędzie zaprojektowane specjalnie pod kątem dokładnej szerokości szczeliny eliminuje potrzebę wykonywania wielokrotnych przejść. To drastycznie skraca czas cykli, co oznacza, że narzędzie szybko się zwraca dzięki zwiększonej dziennej produktywności.
Narzędzia do rowków są przeznaczone do wycinania rowków na precyzyjną głębokość w przedmiocie obrabianym, bez jego przecinania. Narzędzia do przecinania są przeznaczone do całkowitego przecięcia kawałka materiału w celu oddzielenia go od głównego materiału. Wiele precyzyjnych frezów okrągłych może skutecznie wykonywać obie operacje, w zależności od konfiguracji ścieżki narzędzia.