Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-07 Origen: Sitio

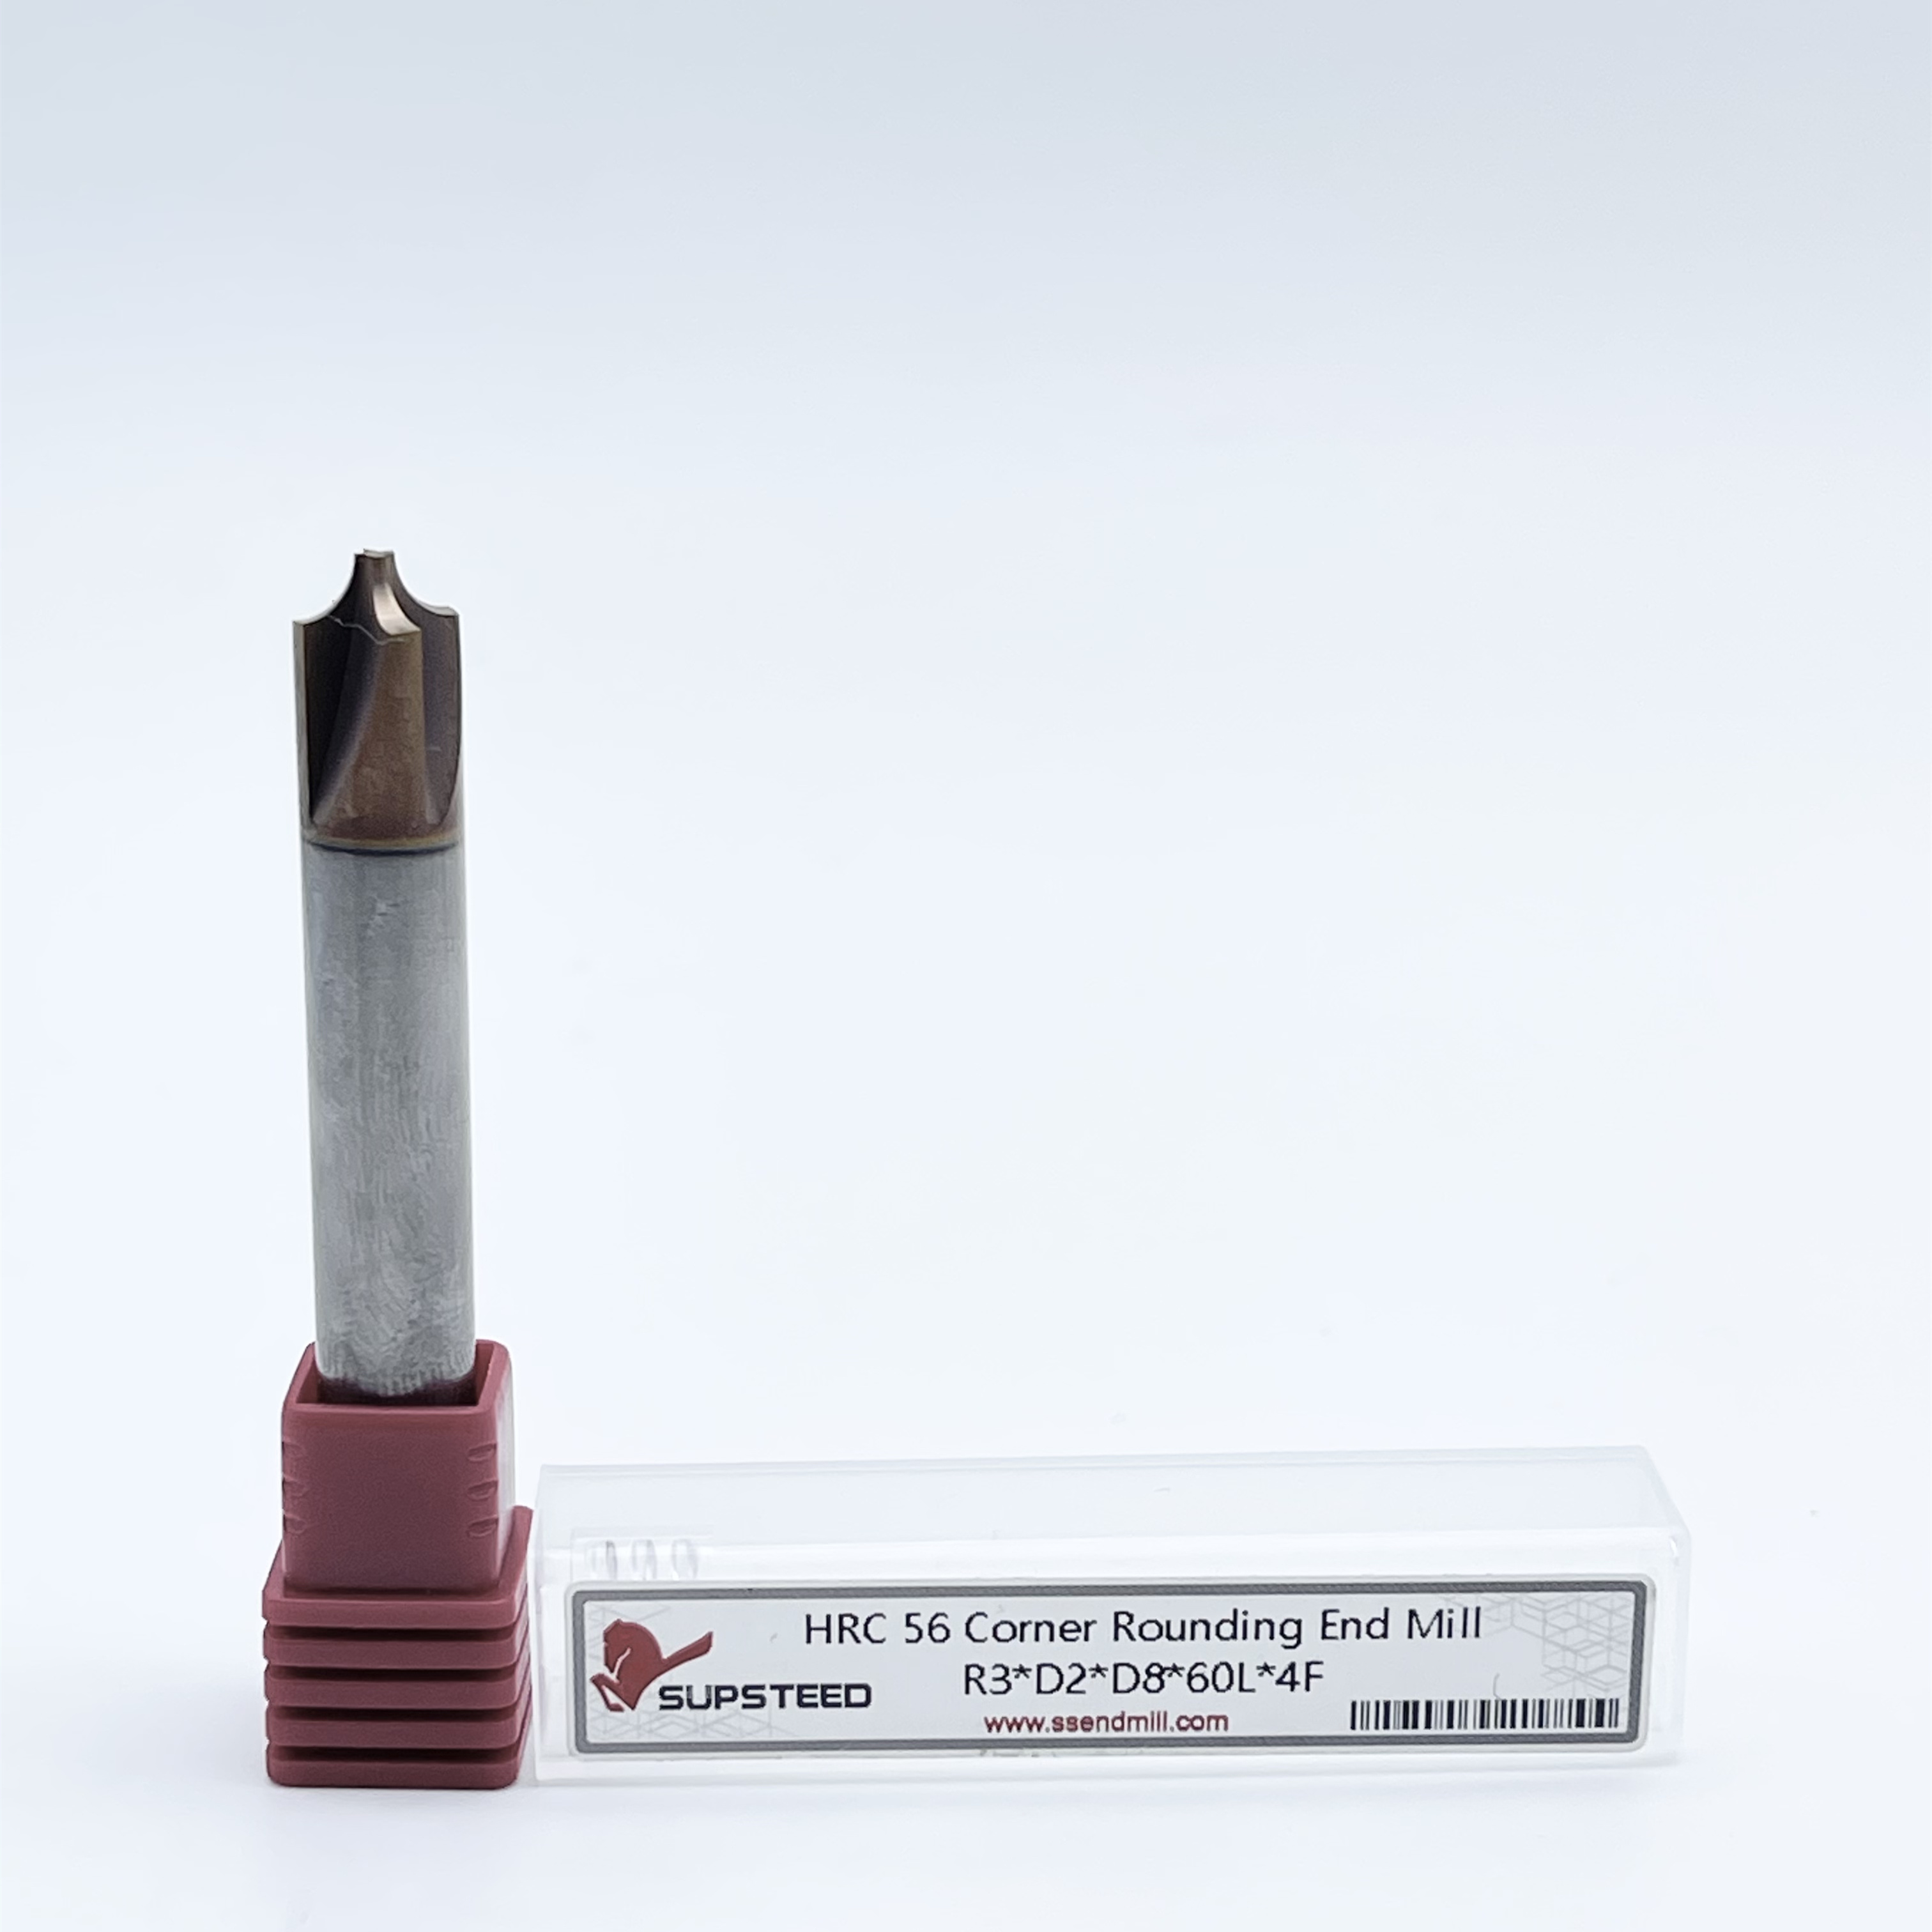
Las operaciones de acabado de bordes suelen ocurrir al final del ciclo de mecanizado. Seleccionar la herramienta incorrecta para este paso final corre el riesgo de desechar una pieza de alto valor casi terminada debido a vibraciones, acabado superficial deficiente o inexactitud dimensional. Los maquinistas frecuentemente intentan utilizar un enfoque único para el perfilado de bordes. Sin embargo, el aluminio y el acero poseen propiedades metalúrgicas fundamentalmente diferentes. El aluminio es propenso a irritarse y requiere una evacuación agresiva de virutas, mientras que el acero genera mucho calor y exige la máxima rigidez de la herramienta. Seleccionando el correcto Las fresas para redondear esquinas requieren evaluar geometrías de herramientas específicas, recuentos de ranuras, diámetros piloto y recubrimientos específicos de materiales para satisfacer las demandas exactas de la pieza de trabajo y la configuración de la máquina.
Antes de especificar una herramienta para un metal específico, los ingenieros deben comprender las variables anatómicas que dictan el rendimiento y los límites de falla de una herramienta. El perfilado de bordes aplica fuerzas radiales únicas al husillo. Necesita un conocimiento sólido de la anatomía de la herramienta para optimizar los avances y las velocidades correctamente.
El tamaño del radio sirve como dimensión principal que dicta el perfil de la pieza final. Debe hacerlo coincidir exactamente con las tolerancias de impresión de la pieza. Para operaciones de acabado delicadas en componentes aeroespaciales de paredes delgadas, los radios más pequeños suelen funcionar mejor. Los radios entre 0,2 mm y 1,0 mm minimizan la presión radial de la herramienta. Esto evita que las piezas de paredes delgadas se desvíen durante la pasada final. Por el contrario, los radios más grandes soportan roturas de bordes estructurales pesados en bases de moldes o marcos de equipos pesados. Requieren configuraciones rígidas, portaherramientas de ajuste por contracción y husillos de alto torque para superar la mayor resistencia al corte.
El diámetro piloto actúa como base estructural del filo. Representa la sección inferior plana y no cortante de la herramienta. Un diámetro piloto robusto estabiliza la acción de corte. Resiste las fuerzas laterales generadas durante el perfilado pesado. Cuando mecaniza aleaciones resistentes como el acero 4140, un diámetro piloto débil se flexionará, provocando una vibración inmediata. El diámetro mayor representa la parte más ancha de la herramienta de corte. Determina las velocidades de husillo requeridas. También dicta los requisitos de espacio físico alrededor de abrazaderas, accesorios y características de piezas adyacentes. Usted calcula el metraje de su superficie en función de este diámetro mayor, no del piloto.
La interfaz entre el husillo de la máquina y la herramienta de corte juega un papel fundamental en el éxito del perfilado. Las pinzas ER estándar ofrecen una fuerza de agarre decente, pero a menudo presentan descentramiento. Cuando una herramienta de perfilado se queda sin concentricidad, una flauta recibe una carga de viruta más pesada que las demás. Esta acción de corte desigual genera vibraciones armónicas. Para un acabado de bordes de alta precisión, actualice a mandriles hidráulicos o portaherramientas de ajuste por contracción. Estos sistemas proporcionan una fuerza de sujeción de 360 grados y prácticamente eliminan el descentramiento. La mayor rigidez le permite maximizar las velocidades de avance mientras mantiene un acabado superficial impecable.
Para garantizar un perfilado preciso, siga estos pasos de verificación de herramientas antes de iniciar el ciclo:
Un punto común de confusión tiene que ver con la aplicación de herramientas. Los maquinistas a menudo se preguntan cuándo una herramienta de perfilado especializada supera a una fresa cuadrada estándar. Las herramientas de redondeo de esquinas perfilan los bordes exteriores de una pieza en una sola pasada. Se envuelven alrededor de la esquina exterior para crear un radio perfecto. Por el contrario, las fresas cuadradas con un radio de esquina manejan las esquinas interiores. A menudo las llamamos fresas de punta redondeada. Se utilizan para bolsillos de fondo plano en moldes y troqueles.
Utilizar la herramienta correcta para los contornos externos reduce drásticamente los tiempos de ciclo. Elimina la necesidad de complejas trayectorias de herramientas de superficies 3D. Un camino de superficie de punta esférica 3D puede tardar diez minutos en interpolar un borde suave. Una cortadora de perfiles dedicada termina el mismo borde en segundos. Este enfoque también mejora el acabado superficial final. Elimina las pequeñas marcas de vieiras que dejan las operaciones de revestimiento de superficies 3D de varias pasadas.
Los diseños sin abocinar presentan un radio que termina exactamente en 90 grados. Funcionan mejor para romper bordes simples. Se utilizan cuando no es necesario integrarlos en una pared lateral. Sin embargo, las herramientas sin abocardar conllevan un riesgo específico. Dejan fácilmente una marca testigo visible a lo largo del borde de la pieza. Si las compensaciones del eje Z no están perfectamente marcadas, el punto de transición agudo se clava en el material.
Los diseños acampanados resuelven este problema de combinación. Presentan un ligero sobrecorte más allá de la tangente de 90 grados. Este destello suele medir entre 3 y 5 grados. La geometría sobrecortada resulta esencial para aplicaciones de precisión. Crea una combinación suave y sin escalones entre el radio mecanizado y la pared vertical adyacente. Las herramientas abocardadas ofrecen un margen de error más amplio durante la configuración de la máquina. Perdonan pequeñas discrepancias en las compensaciones de longitud de la herramienta.
La geometría física de la herramienta debe coincidir con el material de destino. Debes evaluar las características de formación de viruta del metal. También es necesario considerar la etapa específica de mecanizado. Las pasadas de desbaste exigen geometrías diferentes a las pasadas de acabado final. La selección geométrica adecuada previene fallas catastróficas en la herramienta y garantiza patrones de desgaste predecibles.
El aluminio produce virutas grandes y fibrosas durante el proceso de corte. Posee un bajo punto de fusión y alta ductilidad. Especifique herramientas de 2 o 3 flautas para aplicaciones de aluminio. Los recuentos de flautas más bajos proporcionan el máximo espacio en la garganta. Esta geometría abierta evita el empaquetado de virutas. Cuando las virutas se acumulan en las ranuras, se sueldan al filo. Esto provoca la rotura inmediata de la herramienta y el desguace de piezas. A menudo vemos a los maquinistas intentar utilizar herramientas de 4 flautas en aluminio 6061-T6 para aumentar las velocidades de avance, pero las estrechas gargantas inevitablemente se obstruyen.
El acero se comporta de manera completamente diferente. Produce virutas más pequeñas y más calientes. Se requiere una fuerza de corte significativa para cortar el material. Especifique herramientas de 4, 5 o 6 filos para aleaciones de acero. Un mayor número de flautas aumenta el diámetro del núcleo de la herramienta. Un núcleo más grueso añade una enorme rigidez. Esta rigidez combate las elevadas fuerzas de corte generadas por los metales ferrosos. Más flautas también permiten velocidades de alimentación más altas. Esto mantiene la productividad mientras distribuye la carga de calor entre múltiples filos de corte.
El perfilado de bordes conlleva inherentemente un alto riesgo de deflexión. Estas herramientas cortan en un diámetro variable a lo largo del radio. Esta geometría crea presiones radiales desiguales. La presión empuja la herramienta lejos de la pieza de trabajo. Si la herramienta se desvía, deja un radio cónico o de tamaño insuficiente. La deflexión también induce una vibración severa, destruyendo el acabado de la superficie.
Aplique siempre una regla de selección estricta. Seleccione el diámetro piloto más grande que se ajuste a las limitaciones físicas de la pieza. Debe evitar abrazaderas, accesorios o elementos altos adyacentes. Un piloto más grande aumenta exponencialmente la resistencia de la sección transversal de la herramienta. Ancla firmemente el filo contra el material. Cuando maximiza el diámetro piloto, minimiza la vibración. Esto le permite empujar la herramienta con más fuerza y lograr un acabado similar a un espejo.
La etapa de mecanizado dicta los requisitos de su herramienta. El desbaste pesado de grandes radios externos exige soluciones robustas. Debe utilizar herramientas indexables o cortadores de carburo sólido de máxima flauta. Estas herramientas soportan fuerzas de corte masivas. Eliminan material a granel rápidamente sin fracturarse.
Las pasadas finales requieren un enfoque completamente diferente. Necesita herramientas de carburo sólido de alta concentricidad. La herramienta debe presentar tolerancias de radio precisas para garantizar una combinación impecable y un acabado superficial superior. Una cortadora de acabado dedicada debería realizar un paso radial muy ligero. Nunca utilice su cortador de desbaste para la pasada de acabado final. El microdesgarro que se produce durante el desbaste se transferirá directamente a la superficie de la pieza final.
Su estrategia de refrigeración debe adaptarse al material y a la geometría de la herramienta. Al mecanizar aluminio con una cortadora de 2 flautas, es obligatorio utilizar refrigerante por inundación a alta presión. El fluido debe eliminar físicamente las virutas fibrosas de las anchas gargantas antes de que puedan volver a cortarse. Apunte las boquillas de refrigerante directamente a la interfaz herramienta-pieza de trabajo. Por el contrario, cuando se mecaniza acero endurecido con una herramienta recubierta de múltiples filos, el choque térmico se convierte en el principal modo de falla. Si el refrigerante frío golpea un filo de carburo al rojo vivo, el carburo desarrollará microfisuras y astillas. Para estas aplicaciones, apague el refrigerante de inundación. Utilice una ráfaga de aire programable para eliminar las virutas de la zona de corte mientras permite que el recubrimiento controle el calor.
Parámetros de selección de herramientas para aluminio frente
| a categoría de material de acero | Número óptimo de canales | Recubrimiento recomendado | Estrategia de diámetro piloto | Aplicación de refrigerante |
|---|---|---|---|---|
| Aleaciones de aluminio | 2 a 3 flautas | ZrN, TiB2 o pulido sin recubrimiento | Máximo permitido para el espacio libre de piezas | Refrigerante de inundación de alta presión |
| Aceros al carbono y aleados | 4 a 6 flautas | AlTiN, TiAlN | Máximo permitido para la rigidez. | Explosión de aire o niebla ligera |
| Acero inoxidable | 4 a 5 flautas | AlTiN (alto rendimiento) | De moderado a grande (evite frotar) | Refrigerante de inundación de alta presión |
El carburo por sí solo no puede resistir los entornos extremos del mecanizado CNC moderno. Los recubrimientos para herramientas actúan como una barrera térmica y un potenciador de la lubricidad. Sin embargo, aplicar el recubrimiento incorrecto causa más daño que usar carburo puro. Debe hacer coincidir la química del recubrimiento con la metalurgia de la pieza de trabajo.
El aluminio presenta un desafío químico único. Se adhiere fácilmente a otros metales bajo calor y presión. Debe evitar estrictamente los recubrimientos de AlTiN (nitruro de aluminio y titanio) o TiAlN. Estos recubrimientos contienen aluminio. Al mecanizar piezas de aluminio, el calor hace que el material de la pieza de trabajo se suelde directamente al revestimiento. Esto crea un borde reconstruido (BUE). El BUE altera la geometría de la herramienta, provoca irritación severa y eventualmente rompe la cortadora.
En su lugar, especifique recubrimientos de ZrN (nitruro de circonio) o TiB2 (diboruro de titanio). Estas opciones proporcionan una lubricidad excepcional. Evitan que las virutas de aluminio se peguen a las flautas. Como alternativa, utilice carburo sólido sin recubrimiento y altamente pulido. Una flauta pulida a espejo permite que las virutas de aluminio fibrosas se deslicen fuera de la zona de corte sin esfuerzo. El carburo pulido sigue siendo el estándar de la industria para el acabado del aluminio aeroespacial.
El mecanizado de acero genera un calor intenso en el filo. El carburo sin recubrimiento se degrada rápidamente bajo estas cargas térmicas. Necesita recubrimientos diseñados para prosperar en ambientes de alta temperatura. AlTiN y TiAlN destacan en aplicaciones de acero. A medida que aumenta la temperatura de corte, estos recubrimientos forman una capa microscópica de óxido de aluminio. Esta capa de óxido protege el sustrato de carburo del choque térmico.
Para aceros endurecidos o aceros para herramientas, considere recubrimientos nanocompuestos avanzados. Estos recubrimientos mantienen su dureza incluso a temperaturas al rojo vivo. Le permiten ejecutar el Cortadora para redondear esquinas en seco o con una mínima ráfaga de aire. El mecanizado en seco del acero a menudo mejora la vida útil de la herramienta. Previene el agrietamiento térmico causado por el refrigerante frío que golpea un filo caliente.
Incluso con la herramienta perfecta, el perfilado de bordes presenta desafíos operativos. Los maquinistas suelen encontrar problemas durante la ejecución del primer artículo. Reconocer los síntomas de una mala dinámica de corte le permite ajustar los parámetros rápidamente. Puede recuperar la pieza y optimizar el proceso para el resto de la producción.
La vibración se manifiesta como un patrón ondulado visible en el radio mecanizado. Suena como un chillido agudo durante el corte. La vibración destruye el acabado de la superficie y rápidamente desgasta el filo. Suele deberse a una falta de rigidez en la configuración. Para eliminar la vibración, primero verifique el saliente de su herramienta. Bloquee la herramienta en la pinza tanto como sea posible. El exceso de saliente actúa como un diapasón. A continuación, evalúe su tasa de alimentación. Los maquinistas a menudo reducen la velocidad de avance cuando escuchan ruido. En realidad, esto empeora el problema. Una velocidad de avance baja hace que la herramienta roce en lugar de cortar. Aumente el avance por diente para estabilizar la presión de la herramienta. Finalmente, asegúrese de seleccionar el diámetro piloto más grande posible para maximizar la fuerza del núcleo.
Siga esta secuencia para eliminar las vibraciones durante el perfilado de bordes:
Una marca testigo es una línea visible donde el radio se encuentra con la superficie plana de la pieza. Arruina el atractivo estético de un componente terminado. Este problema casi siempre se relaciona con el posicionamiento del eje Z o la selección de la geometría de la herramienta.
Si utiliza una herramienta sin abocardar, la compensación de longitud de su herramienta debe ser perfecta hasta el micrón. Incluso un error de 0,01 mm deja un paso. Para solucionar este problema, cambie a una herramienta de perfil acampanado. El ligero corte excesivo fusiona el radio de forma natural con la pared. Si debe utilizar una herramienta sin abocardar, programe un desplazamiento microscópico del eje Z. Eleve la herramienta 0,02 mm para difuminar el borde superior suavemente sin rayar la pared vertical.
El filo recrecido se produce cuando el material de la pieza de trabajo se suelda a presión a la cara de corte. Afecta principalmente al aluminio y a los aceros inoxidables gomosos. BUE cambia efectivamente la geometría de su herramienta. Convierte un filo afilado en un instrumento romo y desgarrador.
Para resolver BUE en aluminio, verifique su selección de recubrimiento. Asegúrese de no estar utilizando una herramienta recubierta de AlTiN. A continuación, verifique la concentración y presión del refrigerante. Necesita refrigerante por inundación a alta presión dirigido directamente a la zona de corte. El refrigerante proporciona lubricidad y elimina físicamente las virutas. Si BUE persiste, aumente el metraje de superficie (RPM). Las velocidades más altas generan suficiente calor localizado para cortar la viruta limpiamente antes de que pueda soldarse al carburo.
La forma en que se conduce la herramienta a través del material es tan importante como la herramienta en sí. Las estrategias de programación CAM influyen en gran medida en la vida útil de la herramienta y la calidad de las piezas. Debe aplicar técnicas de trayectoria de herramienta específicas para maximizar la eficiencia de sus operaciones de creación de perfiles.
El valor predeterminado siempre es el fresado ascendente para las operaciones de perfilado de bordes. En el fresado ascendente, el filo ataca el material con un espesor máximo y sale con un espesor cero. Esto dirige las fuerzas de corte hacia el interior del dispositivo. Mantiene la pieza de forma segura y produce un acabado superficial superior.
El fresado convencional ataca el material con espesor cero y lo frota antes de comenzar a cortar. Este roce genera una fricción masiva. Provoca un rápido desgaste de la herramienta y empuja la pieza lejos de la herramienta. Utilice únicamente el fresado convencional si su máquina sufre un juego severo o si está cortando hierro fundido con una fuerte cascarilla abrasiva. Los equipos CNC modernos siempre deben utilizar fresado ascendente para radios externos.
Nunca sumerja la herramienta directamente en el borde de la pieza. Una inmersión directa aumenta la carga radial instantáneamente. Deja una marca profunda en el punto de entrada. También existe el riesgo de que se rompa la delicada esquina de la flauta de corte.
Programe una entrada de arco suave. Haga rodar la herramienta hacia el corte usando un radio ligeramente mayor que el diámetro de la herramienta. Esto aumenta gradualmente el compromiso radial. La herramienta se estabiliza antes de alcanzar la profundidad total de corte. Aplica la misma lógica a la salida. Programe una salida de arco para alejar suavemente la herramienta de la superficie terminada. Esta técnica garantiza transiciones perfectas y prolonga significativamente la vida útil de la herramienta.
Cuando se trabaja con radios grandes en materiales resistentes como el acero preendurecido 4140, una sola pasada a menudo excede los límites de potencia de la máquina o la rigidez de la configuración. En estos casos, programe una trayectoria de varias pasadas. Comience por desbastar la esquina con una fresa cuadrada estándar o una herramienta de chaflán para eliminar la mayor parte del material. Esto deja un borde facetado. Luego, trae tu herramienta de perfilado para una pasada de semiacabado, dejando 0,005 pulgadas de material. Finalmente, ejecute una pasada de resorte en la dimensión final. Este enfoque de varios pasos reduce drásticamente la presión radial de la herramienta, elimina la vibración y extiende la vida útil de sus costosas herramientas de acabado.
Al programar sus trayectorias, calcular la superficie correcta requiere atención al diámetro variable de la herramienta. Debido a que una herramienta para redondear esquinas corta a lo largo de una curva, el diámetro de corte efectivo cambia constantemente. El diámetro mayor gira más rápido que el diámetro piloto. Si calcula sus RPM en función del diámetro piloto, el diámetro mayor excederá la superficie recomendada, quemando el borde exterior de la herramienta. Utilice siempre el diámetro mayor para sus cálculos de RPM para mantener la velocidad máxima de corte dentro de límites seguros.
Además, considere el efecto de adelgazamiento de la viruta. Al realizar un paso radial ligero para una pasada de acabado, el espesor real de la viruta es menor que el avance por diente programado. Para compensar esto, debe aumentar la velocidad de alimentación programada. Si no se ajusta el adelgazamiento de la viruta, la herramienta rozará contra el material, generando un exceso de calor y acelerando el desgaste del flanco.
R: Un perfil sin abocardar se detiene exactamente en una tangente de 90 grados, lo que lo hace adecuado para romper bordes fácilmente. Un perfil abocinado incluye un corte excesivo de 3 a 5 grados más allá de la tangente. Este ensanchamiento permite que la herramienta mezcle el radio suavemente en una pared vertical adyacente sin dejar una marca testigo visible.
R: Lo desaconsejamos enfáticamente. El aluminio produce virutas grandes y fibrosas que requieren un espacio importante en la garganta para su evacuación. Una herramienta de 4 flautas tiene gargantas apretadas, lo que hace que las virutas de aluminio se amontonen, se suelden al cortador y, finalmente, rompan la herramienta. Utilice siempre herramientas de 2 o 3 flautas para aluminio.
R: Un paso visible, o marca testigo, generalmente resulta de compensaciones inexactas de la longitud de la herramienta en el eje Z. También ocurre con frecuencia cuando se utilizan herramientas sin abocardar. Para solucionar este problema, ajuste las compensaciones de su herramienta con precisión o cambie a una herramienta de redondeo de esquinas acampanadas para crear una combinación perfecta y tolerante.
R: Calcule la velocidad del husillo en función del diámetro mayor de la herramienta, no del diámetro piloto. El diámetro mayor representa el punto de movimiento más rápido del filo. El uso de un diámetro piloto más pequeño para los cálculos da como resultado una superficie excesiva, lo que provoca un rápido desgaste de la herramienta.
R: Utilice siempre fresado ascendente en máquinas CNC modernas. El fresado ascendente dirige las fuerzas de corte hacia la pieza de trabajo y el dispositivo, lo que reduce la vibración. Corta la viruta de gruesa a delgada, lo que minimiza la generación de calor, evita el endurecimiento por trabajo y produce un acabado superficial muy superior.
R: El ruido se debe a la falta de rigidez. Los culpables comunes incluyen que la herramienta sobresalga excesivamente del portaherramientas, seleccionar una herramienta con un diámetro piloto demasiado pequeño o ejecutar una velocidad de avance demasiado baja. Estrangule la herramienta, maximice el diámetro piloto y mantenga cargas de viruta adecuadas.