Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-07 Origine: Sito

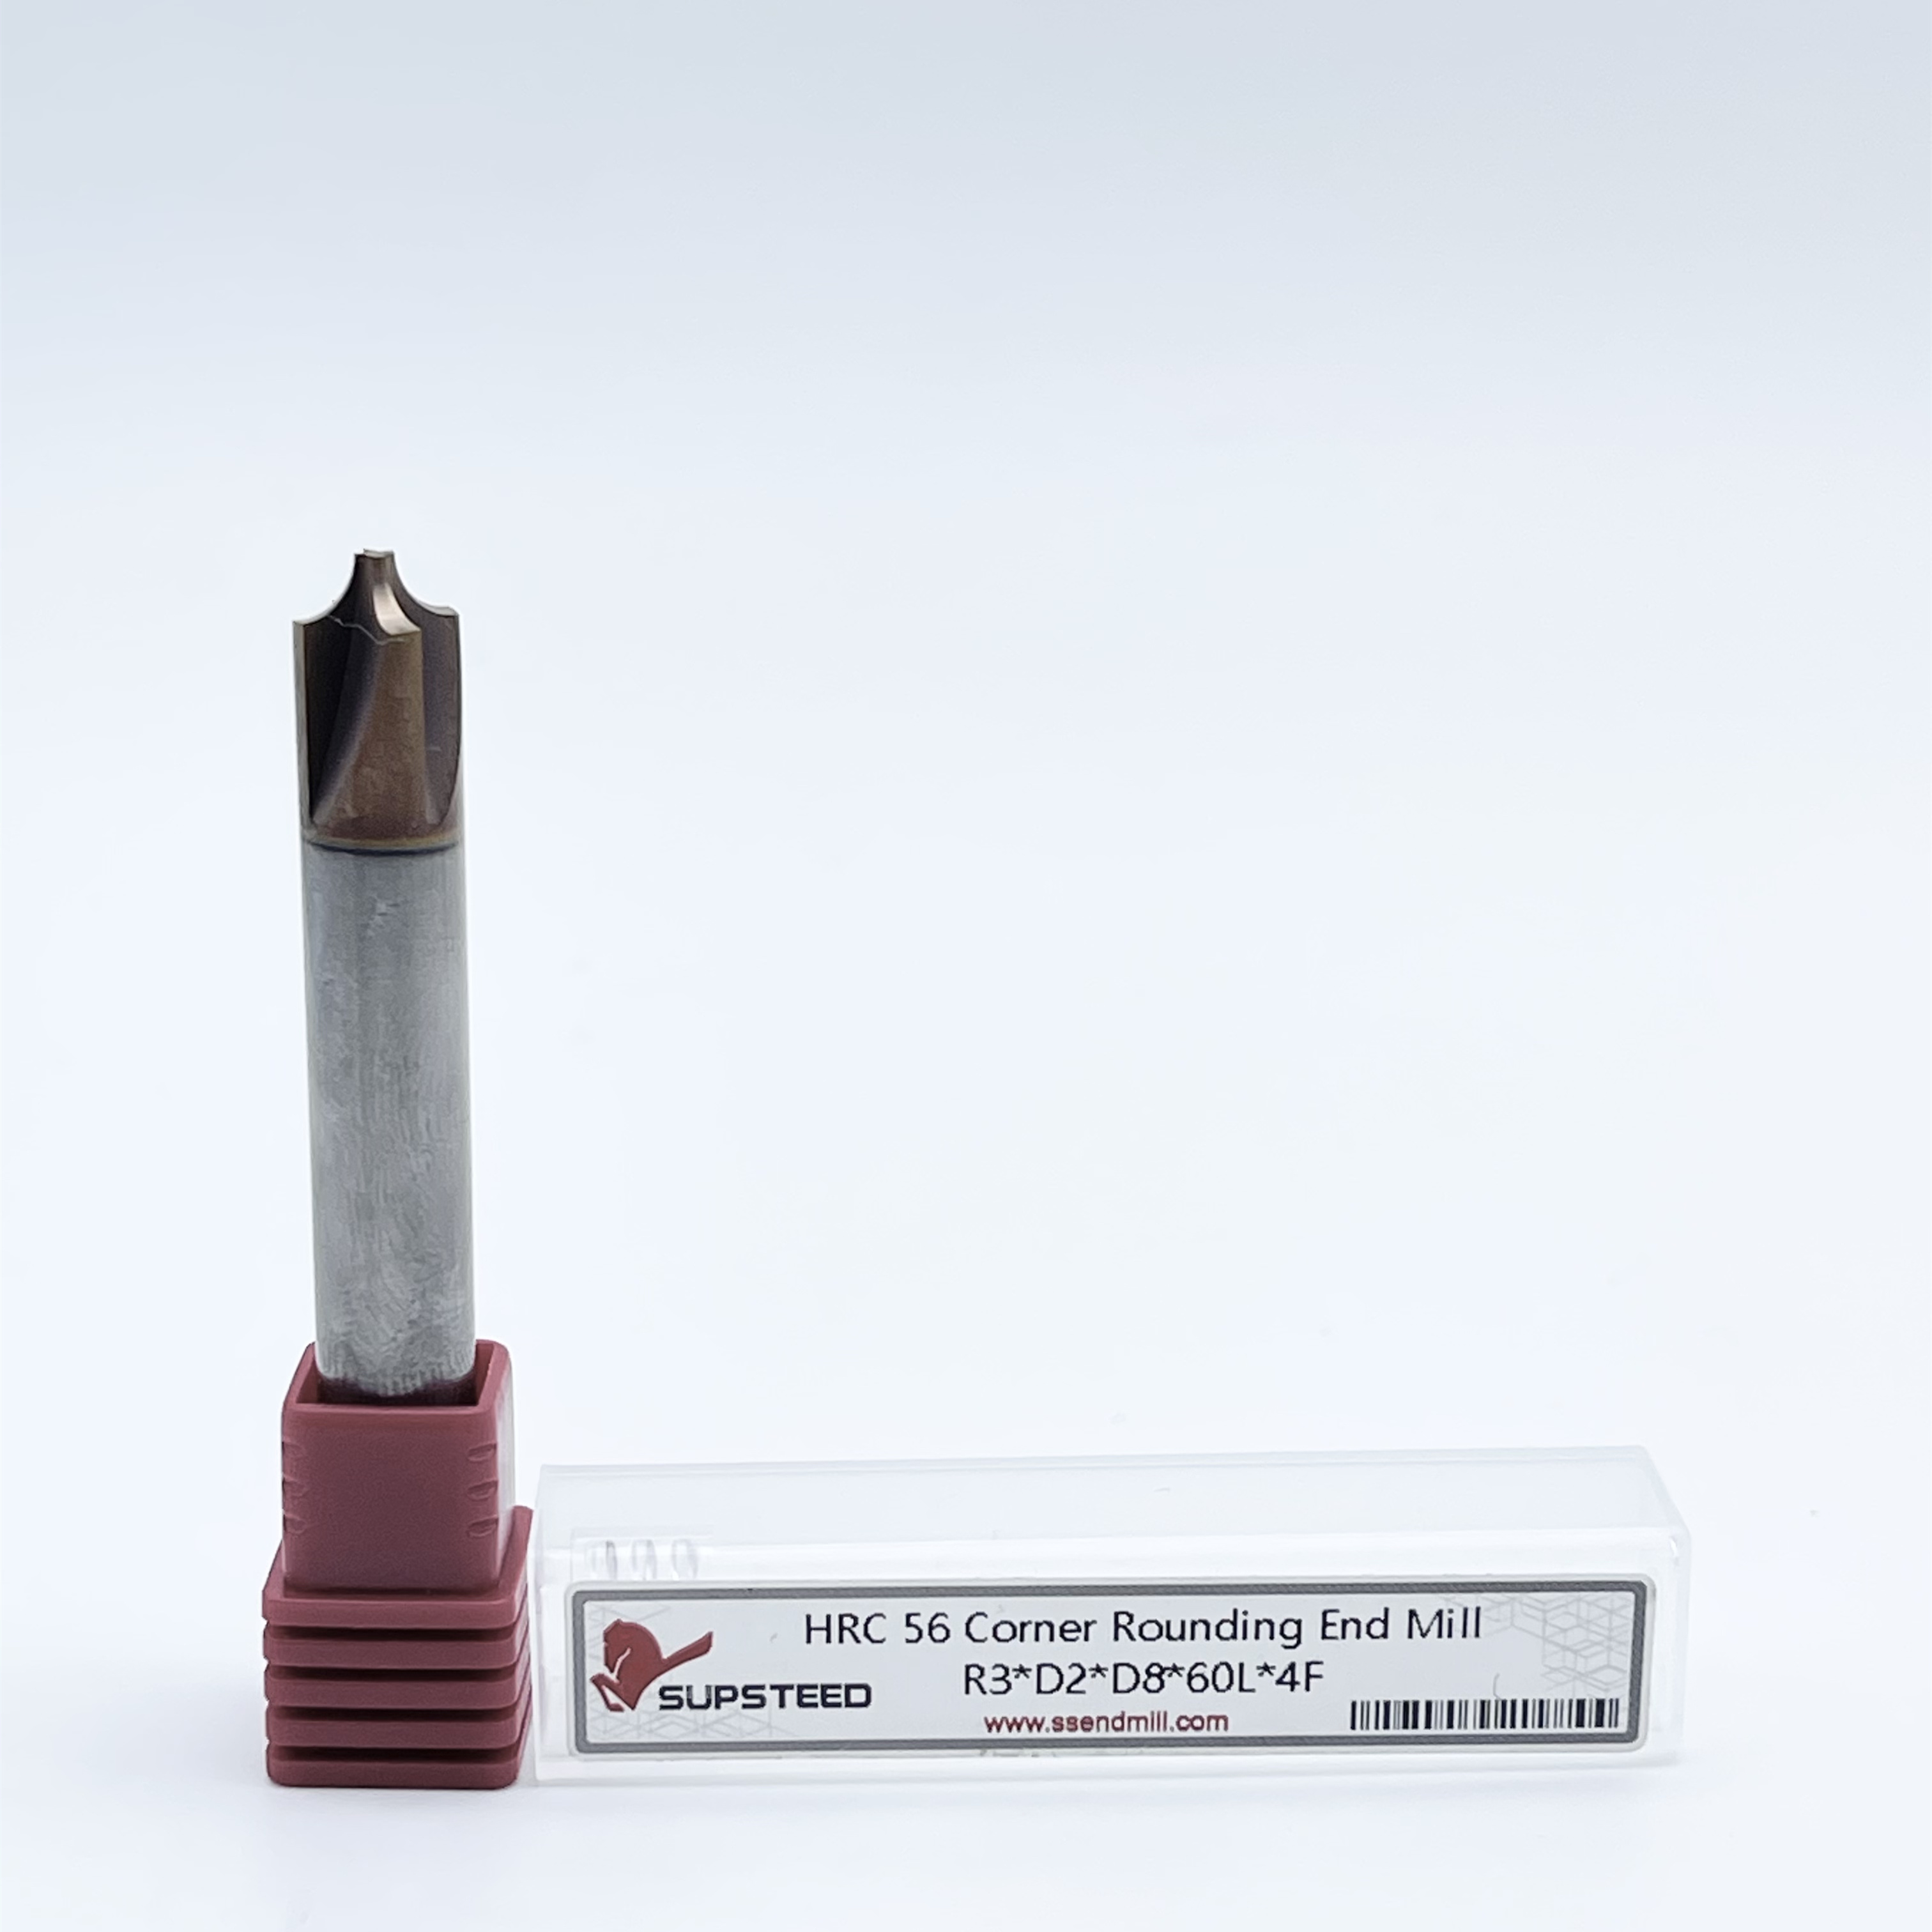
Le operazioni di finitura del bordo avvengono tipicamente alla fine del ciclo di lavorazione. Selezionare lo strumento sbagliato per questa fase finale rischia di rottamare una parte quasi completata e di alto valore a causa di vibrazioni, scarsa finitura superficiale o imprecisione dimensionale. I macchinisti tentano spesso di utilizzare un approccio unico per tutti alla profilatura dei bordi. Tuttavia, l’alluminio e l’acciaio possiedono proprietà metallurgiche fondamentalmente diverse. L'alluminio è soggetto a grippaggio e richiede un'evacuazione truciolo aggressiva, mentre l'acciaio genera calore elevato e richiede la massima rigidità dell'utensile. Selezionando quello corretto Le frese per arrotondamento angoli richiedono la valutazione di geometrie specifiche dell'utensile, numero di scanalature, diametri pilota e rivestimenti specifici del materiale per soddisfare le esigenze esatte del pezzo e della configurazione della macchina.
Prima di specificare uno strumento per un metallo specifico, gli ingegneri devono comprendere le variabili anatomiche che determinano le prestazioni di uno strumento e i limiti di rottura. La profilatura dei bordi applica forze radiali uniche al mandrino. È necessaria una conoscenza approfondita dell'anatomia dell'utensile per ottimizzare correttamente avanzamenti e velocità.
La dimensione del raggio funge da dimensione primaria che determina il profilo della parte finale. È necessario abbinarlo esattamente alle tolleranze di stampa della parte. Per le operazioni di finitura delicate su componenti aerospaziali a pareti sottili, i raggi più piccoli spesso funzionano meglio. I raggi compresi tra 0,2 mm e 1,0 mm riducono al minimo la pressione radiale dell'utensile. Ciò impedisce alle parti a pareti sottili di deformarsi durante la passata finale. Al contrario, i raggi più ampi sono in grado di gestire pesanti rotture dei bordi strutturali su basi di stampi o telai di attrezzature pesanti. Richiedono configurazioni rigide, portautensili a calettamento e mandrini a coppia elevata per superare la maggiore resistenza al taglio.
Il diametro pilota funge da base strutturale per il tagliente. Rappresenta la sezione inferiore piatta e non tagliente dell'utensile. Un robusto diametro pilota stabilizza l'azione di taglio. Resiste alle forze laterali generate durante la profilatura pesante. Quando si lavorano leghe tenaci come l'acciaio 4140, un diametro pilota debole si fletterà, causando vibrazioni immediate. Il diametro maggiore rappresenta la parte più larga dell'utensile da taglio. Determina le velocità del mandrino richieste. Determina inoltre i requisiti di spazio fisico attorno a morsetti, dispositivi di fissaggio e caratteristiche delle parti adiacenti. Calcoli il metraggio di superficie in base a questo diametro maggiore, non al pilota.
L'interfaccia tra il mandrino della macchina e l'utensile da taglio gioca un ruolo fondamentale nel successo della profilatura. Le pinze ER standard offrono una forza di presa decente, ma spesso introducono un runout. Quando un utensile di profilatura esaurisce la concentricità, una scanalatura sopporta un carico di truciolo più pesante rispetto alle altre. Questa azione di taglio irregolare genera vibrazioni armoniche. Per la finitura dei bordi ad alta precisione, passa ai mandrini idraulici o ai portautensili a calettamento. Questi sistemi forniscono una forza di bloccaggio a 360 gradi ed eliminano virtualmente il runout. La maggiore rigidità consente di massimizzare le velocità di avanzamento mantenendo una finitura superficiale incontaminata.
Per garantire una profilazione accurata, seguire questi passaggi di verifica dello strumento prima di avviare il ciclo:
Un punto comune di confusione riguarda l'applicazione dello strumento. I macchinisti spesso si chiedono quando uno strumento di profilatura specializzato surclassa una fresa a candela quadra standard. Gli strumenti di arrotondamento degli angoli profilano i bordi esterni di una parte in un unico passaggio. Si avvolgono attorno all'angolo esterno per creare un raggio perfetto. Al contrario, le frese a candela quadra dotate di raggio angolare gestiscono gli angoli interni. Spesso chiamiamo queste frese a testa toro. Li usi per tasche a fondo piatto in stampi e matrici.
L'utilizzo dell'utensile corretto per i contorni esterni riduce drasticamente i tempi di ciclo. Elimina la necessità di complessi percorsi utensile per superfici 3D. Un percorso di superficie 3D sferico potrebbe richiedere dieci minuti per interpolare un bordo levigato. Una fresa profilatrice dedicata rifinisce lo stesso bordo in pochi secondi. Questo approccio migliora anche la finitura superficiale finale. Rimuove i piccoli segni di dentellatura lasciati dalle operazioni di rivestimento di superfici 3D a più passaggi.
I design non svasati presentano un raggio che si ferma esattamente a 90 gradi. Funzionano meglio per la semplice rottura dei bordi. Li usi quando non è necessaria la fusione con una parete laterale. Tuttavia, gli utensili non svasati comportano un rischio specifico. Lasciano facilmente un segno visibile lungo il bordo del pezzo. Se gli offset dell'asse Z non sono perfettamente calcolati, il punto di transizione netto scava nel materiale.
I design svasati risolvono questo problema di fusione. Presentano un leggero taglio eccessivo oltre la tangente di 90 gradi. Questo bagliore misura tipicamente tra 3 e 5 gradi. La geometria del sovrataglio si rivela essenziale per le applicazioni di precisione. Crea una fusione omogenea e senza gradini tra il raggio lavorato e la parete verticale adiacente. Gli utensili svasati offrono un margine di errore più ampio durante l'impostazione della macchina. Perdonano piccole discrepanze negli offset della lunghezza dell'utensile.
La geometria fisica dell'utensile deve corrispondere al materiale target. È necessario valutare le caratteristiche di formazione del truciolo del metallo. È inoltre necessario considerare la fase specifica della lavorazione. Le passate di sgrossatura richiedono geometrie diverse rispetto alle passate di finitura finali. Una corretta selezione della geometria previene guasti catastrofici dell'utensile e garantisce modelli di usura prevedibili.
L'alluminio produce trucioli grandi e fibrosi durante il processo di taglio. Possiede un basso punto di fusione e un'elevata duttilità. Specificare utensili a 2 o 3 eliche per applicazioni su alluminio. Un numero inferiore di scanalature fornisce il massimo spazio nella gola. Questa geometria aperta impedisce l'impaccamento dei trucioli. Quando i trucioli si accumulano nelle scanalature, si saldano al tagliente. Ciò porta alla rottura immediata dell'utensile e allo scarto di parti. Spesso vediamo i macchinisti provare a utilizzare utensili a 4 taglienti su alluminio 6061-T6 per aumentare le velocità di avanzamento, ma le gole strette inevitabilmente si intasano.
L'acciaio si comporta in modo completamente diverso. Produce trucioli più piccoli e più caldi. È necessaria una forza di taglio significativa per recidere il materiale. Specificare utensili a 4, 5 o 6 eliche per le leghe di acciaio. Un numero maggiore di scanalature aumenta il diametro del nucleo dell'utensile. Un nucleo più spesso aggiunge una rigidità massiccia. Questa rigidità combatte le elevate forze di taglio generate dai metalli ferrosi. Un numero maggiore di scanalature consente inoltre velocità di avanzamento più elevate. Ciò mantiene la produttività distribuendo il carico termico su più taglienti.
La profilatura dei bordi comporta intrinsecamente un elevato rischio di deflessione. Questi strumenti tagliano su un diametro variabile lungo il raggio. Questa geometria crea pressioni radiali irregolari. La pressione spinge l'utensile lontano dal pezzo. Se l'utensile si deforma, lascia un raggio rastremato o sottodimensionato. La deflessione induce anche forti vibrazioni, distruggendo la finitura superficiale.
Applicare sempre una regola di selezione rigorosa. Selezionare il diametro pilota più grande che rientra nei vincoli fisici della parte. È necessario evitare morsetti, infissi o elementi alti adiacenti. Un pilota più grande aumenta esponenzialmente la resistenza della sezione trasversale dell'utensile. Ancora saldamente il tagliente al materiale. Quando si massimizza il diametro pilota, si riducono al minimo le vibrazioni. Ciò consente di spingere più forte lo strumento e ottenere una finitura a specchio.
La fase della lavorazione determina i requisiti degli utensili. La sgrossatura pesante di ampi raggi esterni richiede soluzioni robuste. È necessario utilizzare utensili indicizzabili o frese in metallo duro integrale con scanalatura massima. Questi utensili sopportano massicce forze di taglio. Rimuovono rapidamente il materiale sfuso senza fratturarsi.
I passaggi di finitura richiedono un approccio completamente diverso. Hai bisogno di utensili in metallo duro integrale ad alta concentricità. L'utensile deve presentare precise tolleranze del raggio per garantire una fusione impeccabile e una finitura superficiale superiore. Una fresa di finitura dedicata dovrebbe eseguire un passo radiale molto leggero. Non utilizzare mai la fresa per sgrossatura per la passata di finitura finale. La microscheggiatura sostenuta durante la sgrossatura si trasferirà direttamente sulla superficie finale del pezzo.
La vostra strategia relativa al refrigerante deve adattarsi al materiale e alla geometria dell'utensile. Quando si lavora l'alluminio con una fresa a 2 eliche, è obbligatorio l'uso di refrigerante ad alta pressione. Il fluido deve espellere fisicamente i trucioli fibrosi dalle ampie gole prima che possano essere nuovamente tagliati. Orientare gli ugelli del refrigerante direttamente sull'interfaccia utensile-pezzo. Al contrario, quando si lavora l'acciaio temprato con un utensile rivestito con più taglienti, lo shock termico diventa la principale modalità di guasto. Se il refrigerante freddo colpisce un tagliente in metallo duro rovente, il metallo duro svilupperà microfessure e scheggiature. Per queste applicazioni, disattivare il flusso del liquido refrigerante. Utilizzare un getto d'aria programmabile per eliminare i trucioli dalla zona di taglio consentendo al tempo stesso al rivestimento di gestire il calore.
Parametri di selezione dell'utensile per alluminio e acciaio
| Categoria materiale | Conteggio ottimale delle scanalature | Rivestimento consigliato | Strategia diametro pilota | Applicazione del refrigerante |
|---|---|---|---|---|
| Leghe di alluminio | Da 2 a 3 flauti | ZrN, TiB2 o lucido non rivestito | Massimo consentito per il gioco della parte | Refrigerante ad alta pressione |
| Acciai al carbonio e legati | Da 4 a 6 flauti | AlTiN, TiAlN | Massimo consentito per la rigidità | Soffio d'aria o leggera nebbia |
| Acciaio inossidabile | Da 4 a 5 flauti | AlTiN (alte prestazioni) | Da moderato a grande (evitare lo sfregamento) | Refrigerante ad alta pressione |
Il carburo da solo non può resistere agli ambienti estremi della moderna lavorazione CNC. I rivestimenti degli utensili agiscono come una barriera termica e un potenziatore della lubrificazione. Tuttavia, l'applicazione del rivestimento sbagliato provoca più danni rispetto all'utilizzo del carburo nudo. È necessario abbinare la chimica del rivestimento alla metallurgia del pezzo.
L’alluminio rappresenta una sfida chimica unica. Si lega facilmente ad altri metalli sotto calore e pressione. È necessario evitare rigorosamente i rivestimenti AlTiN (nitruro di alluminio e titanio) o TiAlN. Questi rivestimenti contengono alluminio. Durante la lavorazione di parti in alluminio, il calore fa sì che il materiale del pezzo si salda direttamente al rivestimento. Questo crea un bordo di riporto (BUE). Il BUE altera la geometria dell'utensile, causa gravi grippaggi e alla fine spezza la taglierina.
Specificare invece i rivestimenti ZrN (nitruro di zirconio) o TiB2 (diboruro di titanio). Queste opzioni forniscono un potere lubrificante eccezionale. Impediscono ai trucioli di alluminio di attaccarsi alle scanalature. In alternativa, utilizzare metallo duro integrale non rivestito e altamente lucidato. Una scanalatura lucidata a specchio consente ai trucioli di alluminio filamentosi di scivolare fuori dalla zona di taglio senza sforzo. Il metallo duro lucido rimane lo standard industriale per la finitura dell'alluminio aerospaziale.
La lavorazione dell'acciaio genera un calore intenso sul tagliente. Il carburo non rivestito si degrada rapidamente sotto questi carichi termici. Avete bisogno di rivestimenti progettati per resistere in ambienti ad alta temperatura. AlTiN e TiAlN eccellono nelle applicazioni dell'acciaio. All'aumentare della temperatura di taglio, questi rivestimenti formano uno strato microscopico di ossido di alluminio. Questo strato di ossido protegge il substrato di carburo dallo shock termico.
Per gli acciai temprati o gli acciai per utensili, prendere in considerazione i rivestimenti nanocompositi avanzati. Questi rivestimenti mantengono la loro durezza anche a temperature roventi. Ti consentono di eseguire il file taglierina per arrotondare gli angoli a secco o con un getto d'aria minimo. L'acciaio per lavorazione a secco spesso migliora la durata dell'utensile. Previene la rottura termica causata dal refrigerante freddo che colpisce un tagliente caldo.
Anche con lo strumento perfetto, la profilatura dei bordi presenta sfide operative. I macchinisti spesso riscontrano problemi durante l'esecuzione del primo articolo. Riconoscere i sintomi di una scarsa dinamica di taglio consente di regolare rapidamente i parametri. È possibile recuperare la parte e ottimizzare il processo per il ciclo di produzione rimanente.
Le vibrazioni si manifestano come un disegno increspato visibile sul raggio lavorato. Sembra uno strillo acuto durante il taglio. Le vibrazioni distruggono la finitura superficiale e smussano rapidamente il tagliente. Di solito deriva da una mancanza di rigidità nella configurazione. Per eliminare le vibrazioni, controlla innanzitutto la sporgenza dell'utensile. Bloccare il più possibile l'utensile nella pinza. Una sporgenza eccessiva agisce come un diapason. Successivamente, valuta la velocità di avanzamento. I macchinisti spesso riducono la velocità di avanzamento quando sentono delle chiacchiere. Questo in realtà peggiora il problema. Una velocità di avanzamento bassa fa sì che l'utensile sfreghi anziché tagliare. Aumenta l'avanzamento per dente per stabilizzare la pressione dell'utensile. Infine, assicurati di aver selezionato il diametro pilota più grande possibile per massimizzare la resistenza del nucleo.
Seguire questa sequenza per eliminare le vibrazioni durante la profilatura dei bordi:
Un segno di riferimento è una linea visibile nel punto in cui il raggio incontra la superficie piana della parte. Rovina l'aspetto estetico di un componente finito. Questo problema riguarda quasi sempre il posizionamento dell'asse Z o la selezione della geometria dell'utensile.
Se si utilizza un utensile non svasato, l'offset della lunghezza dell'utensile deve essere perfetto fino al micron. Anche un errore di 0,01 mm lascia un passo. Per risolvere questo problema, passa a uno strumento di profilo svasato. Il leggero taglio in eccesso fonde il raggio in modo naturale con la parete. Se è necessario utilizzare un utensile non svasato, programmare uno spostamento microscopico dell'asse Z. Sollevare lo strumento di 0,02 mm per unire uniformemente il bordo superiore senza scavare la parete verticale.
Il tagliente di riporto si verifica quando il materiale del pezzo si salda a pressione sulla faccia di taglio. Colpisce principalmente l'alluminio e gli acciai inossidabili gommosi. BUE cambia efficacemente la geometria del tuo strumento. Trasforma un tagliente affilato in uno strumento smussato e lacerante.
Per risolvere il BUE nell'alluminio, verifica la selezione del rivestimento. Assicurati di non utilizzare uno strumento rivestito in AlTiN. Successivamente, controlla la concentrazione e la pressione del liquido refrigerante. È necessario un refrigerante ad alta pressione indirizzato direttamente alla zona di taglio. Il refrigerante fornisce proprietà lubrificanti ed elimina fisicamente i trucioli. Se il BUE persiste, aumenta il metraggio di superficie (RPM). Velocità più elevate generano calore localizzato sufficiente a tagliare il truciolo in modo netto prima che possa saldarsi al carburo.
Il modo in cui guidi lo strumento attraverso il materiale è importante tanto quanto lo strumento stesso. Le strategie di programmazione CAM influenzano fortemente la durata dell'utensile e la qualità delle parti. È necessario applicare tecniche di percorso utensile specifiche per massimizzare l'efficienza delle operazioni di profilatura.
L'impostazione predefinita è sempre la fresatura concorde per le operazioni di profilatura dei bordi. Nella fresatura concorde, il tagliente impegna il materiale allo spessore massimo ed esce a spessore zero. Ciò dirige le forze di taglio verso il basso nell'attrezzatura. Tiene saldamente la parte e produce una finitura superficiale superiore.
La fresatura convenzionale impegna il materiale a spessore zero e lo sfrega prima che inizi a tagliare. Questo sfregamento genera un attrito enorme. Provoca una rapida usura dell'utensile e allontana la parte dall'utensile. Utilizza la fresatura convenzionale solo se la tua macchina soffre di un forte gioco o se stai tagliando ghisa con scaglie abrasive pesanti. Le moderne apparecchiature CNC dovrebbero sempre utilizzare la fresatura concorde per i raggi esterni.
Non immergere mai l'utensile direttamente nel bordo del pezzo. Un tuffo diretto aumenta istantaneamente il carico radiale. Lascia un segno profondo nel punto di ingresso. Si rischia anche di scheggiare l'angolo delicato della scanalatura tagliente.
Programmare un'introduzione dell'arco uniforme. Far rotolare l'utensile nel taglio utilizzando un raggio leggermente più grande del diametro dell'utensile. Ciò aumenta gradualmente l'impegno radiale. L'utensile si stabilizza prima di raggiungere la profondità di taglio completa. Applicare la stessa logica all'uscita. Programmare un'uscita dell'arco per allontanare delicatamente l'utensile dalla superficie finita. Questa tecnica garantisce transizioni senza soluzione di continuità e prolunga significativamente la durata dell'utensile.
Quando si hanno a che fare con raggi ampi su materiali tenaci come l'acciaio pretemprato 4140, una singola passata spesso supera i limiti di potenza della macchina o la rigidità della configurazione. In questi casi, programmare un percorso utensile a più passate. Inizia sgrossando l'angolo con una fresa quadrata standard o uno strumento per smussare per rimuovere la maggior parte del materiale. Questo lascia un bordo sfaccettato. Quindi, porta il tuo strumento di profilatura per un passaggio di semifinitura, lasciando 0,005 pollici di materiale. Infine, esegui un passaggio elastico nella dimensione finale. Questo approccio in più fasi riduce drasticamente la pressione radiale dell'utensile, elimina le vibrazioni e prolunga la durata dei costosi utensili di finitura.
Quando si programmano i percorsi utensile, il calcolo della corretta metratura della superficie richiede attenzione al diametro variabile dell'utensile. Poiché un utensile per arrotondare gli angoli taglia lungo una curva, il diametro di taglio effettivo cambia costantemente. Il diametro maggiore gira più velocemente del diametro pilota. Se calcoli il numero di giri in base al diametro pilota, il diametro maggiore supererà la metratura della superficie consigliata, bruciando il bordo esterno dell'utensile. Utilizzare sempre il diametro maggiore per i calcoli RPM per mantenere la velocità di taglio massima entro limiti di sicurezza.
Inoltre, considerare l'effetto di assottigliamento del truciolo. Quando si esegue un leggero passo radiale per una passata di finitura, lo spessore effettivo del truciolo è inferiore all'avanzamento per dente programmato. Per compensare ciò, è necessario aumentare la velocità di avanzamento programmata. Se non si riesce a regolare l'assottigliamento del truciolo, l'utensile sfregherà contro il materiale, generando calore in eccesso e accelerando l'usura del fianco.
R: Un profilo non svasato si ferma esattamente su una tangente di 90 gradi, rendendolo adatto alla semplice rottura del bordo. Un profilo svasato include un taglio eccessivo da 3 a 5 gradi oltre la tangente. Questa svasatura consente allo strumento di fondere uniformemente il raggio in una parete verticale adiacente senza lasciare un segno visibile.
R: Lo sconsigliamo vivamente. L'alluminio produce trucioli grandi e filamentosi che richiedono uno spazio significativo nella gola per l'evacuazione. Un utensile a 4 scanalature ha gole strette, che provocano l'impaccamento dei trucioli di alluminio, la saldatura alla taglierina e infine la rottura dell'utensile. Utilizzare sempre utensili a 2 o 3 taglienti per l'alluminio.
R: Un gradino visibile, o segno testimone, di solito deriva da offset imprecisi della lunghezza dell'utensile sull'asse Z. Succede frequentemente anche quando si utilizzano strumenti non svasati. Per risolvere questo problema, imposta con precisione gli offset dello strumento o passa a uno strumento di arrotondamento degli angoli svasati per creare una fusione tollerante e senza soluzione di continuità.
R: Calcola la velocità del mandrino in base al diametro maggiore dell'utensile, non al diametro pilota. Il diametro maggiore rappresenta il punto del tagliente che si muove più velocemente. L'utilizzo del diametro pilota più piccolo per i calcoli comporta una metratura eccessiva della superficie, che porta a una rapida usura dell'utensile.
R: Utilizzare sempre la fresatura concorde sulle moderne macchine CNC. La fresatura concorde dirige le forze di taglio nel pezzo e nell'attrezzatura, riducendo le vibrazioni. Taglia il truciolo da spesso a sottile, riducendo al minimo la generazione di calore, prevenendo l'incrudimento e produce una finitura superficiale di gran lunga superiore.
R: Le vibrazioni sono causate da una mancanza di rigidità. I colpevoli comuni includono un'eccessiva sporgenza dell'utensile dal portautensili, la selezione di un utensile con un diametro pilota troppo piccolo o l'utilizzo di una velocità di avanzamento troppo bassa. Restringere l'utensile, massimizzare il diametro pilota e mantenere carichi di truciolo adeguati.