Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-07 Pochodzenie: Strona

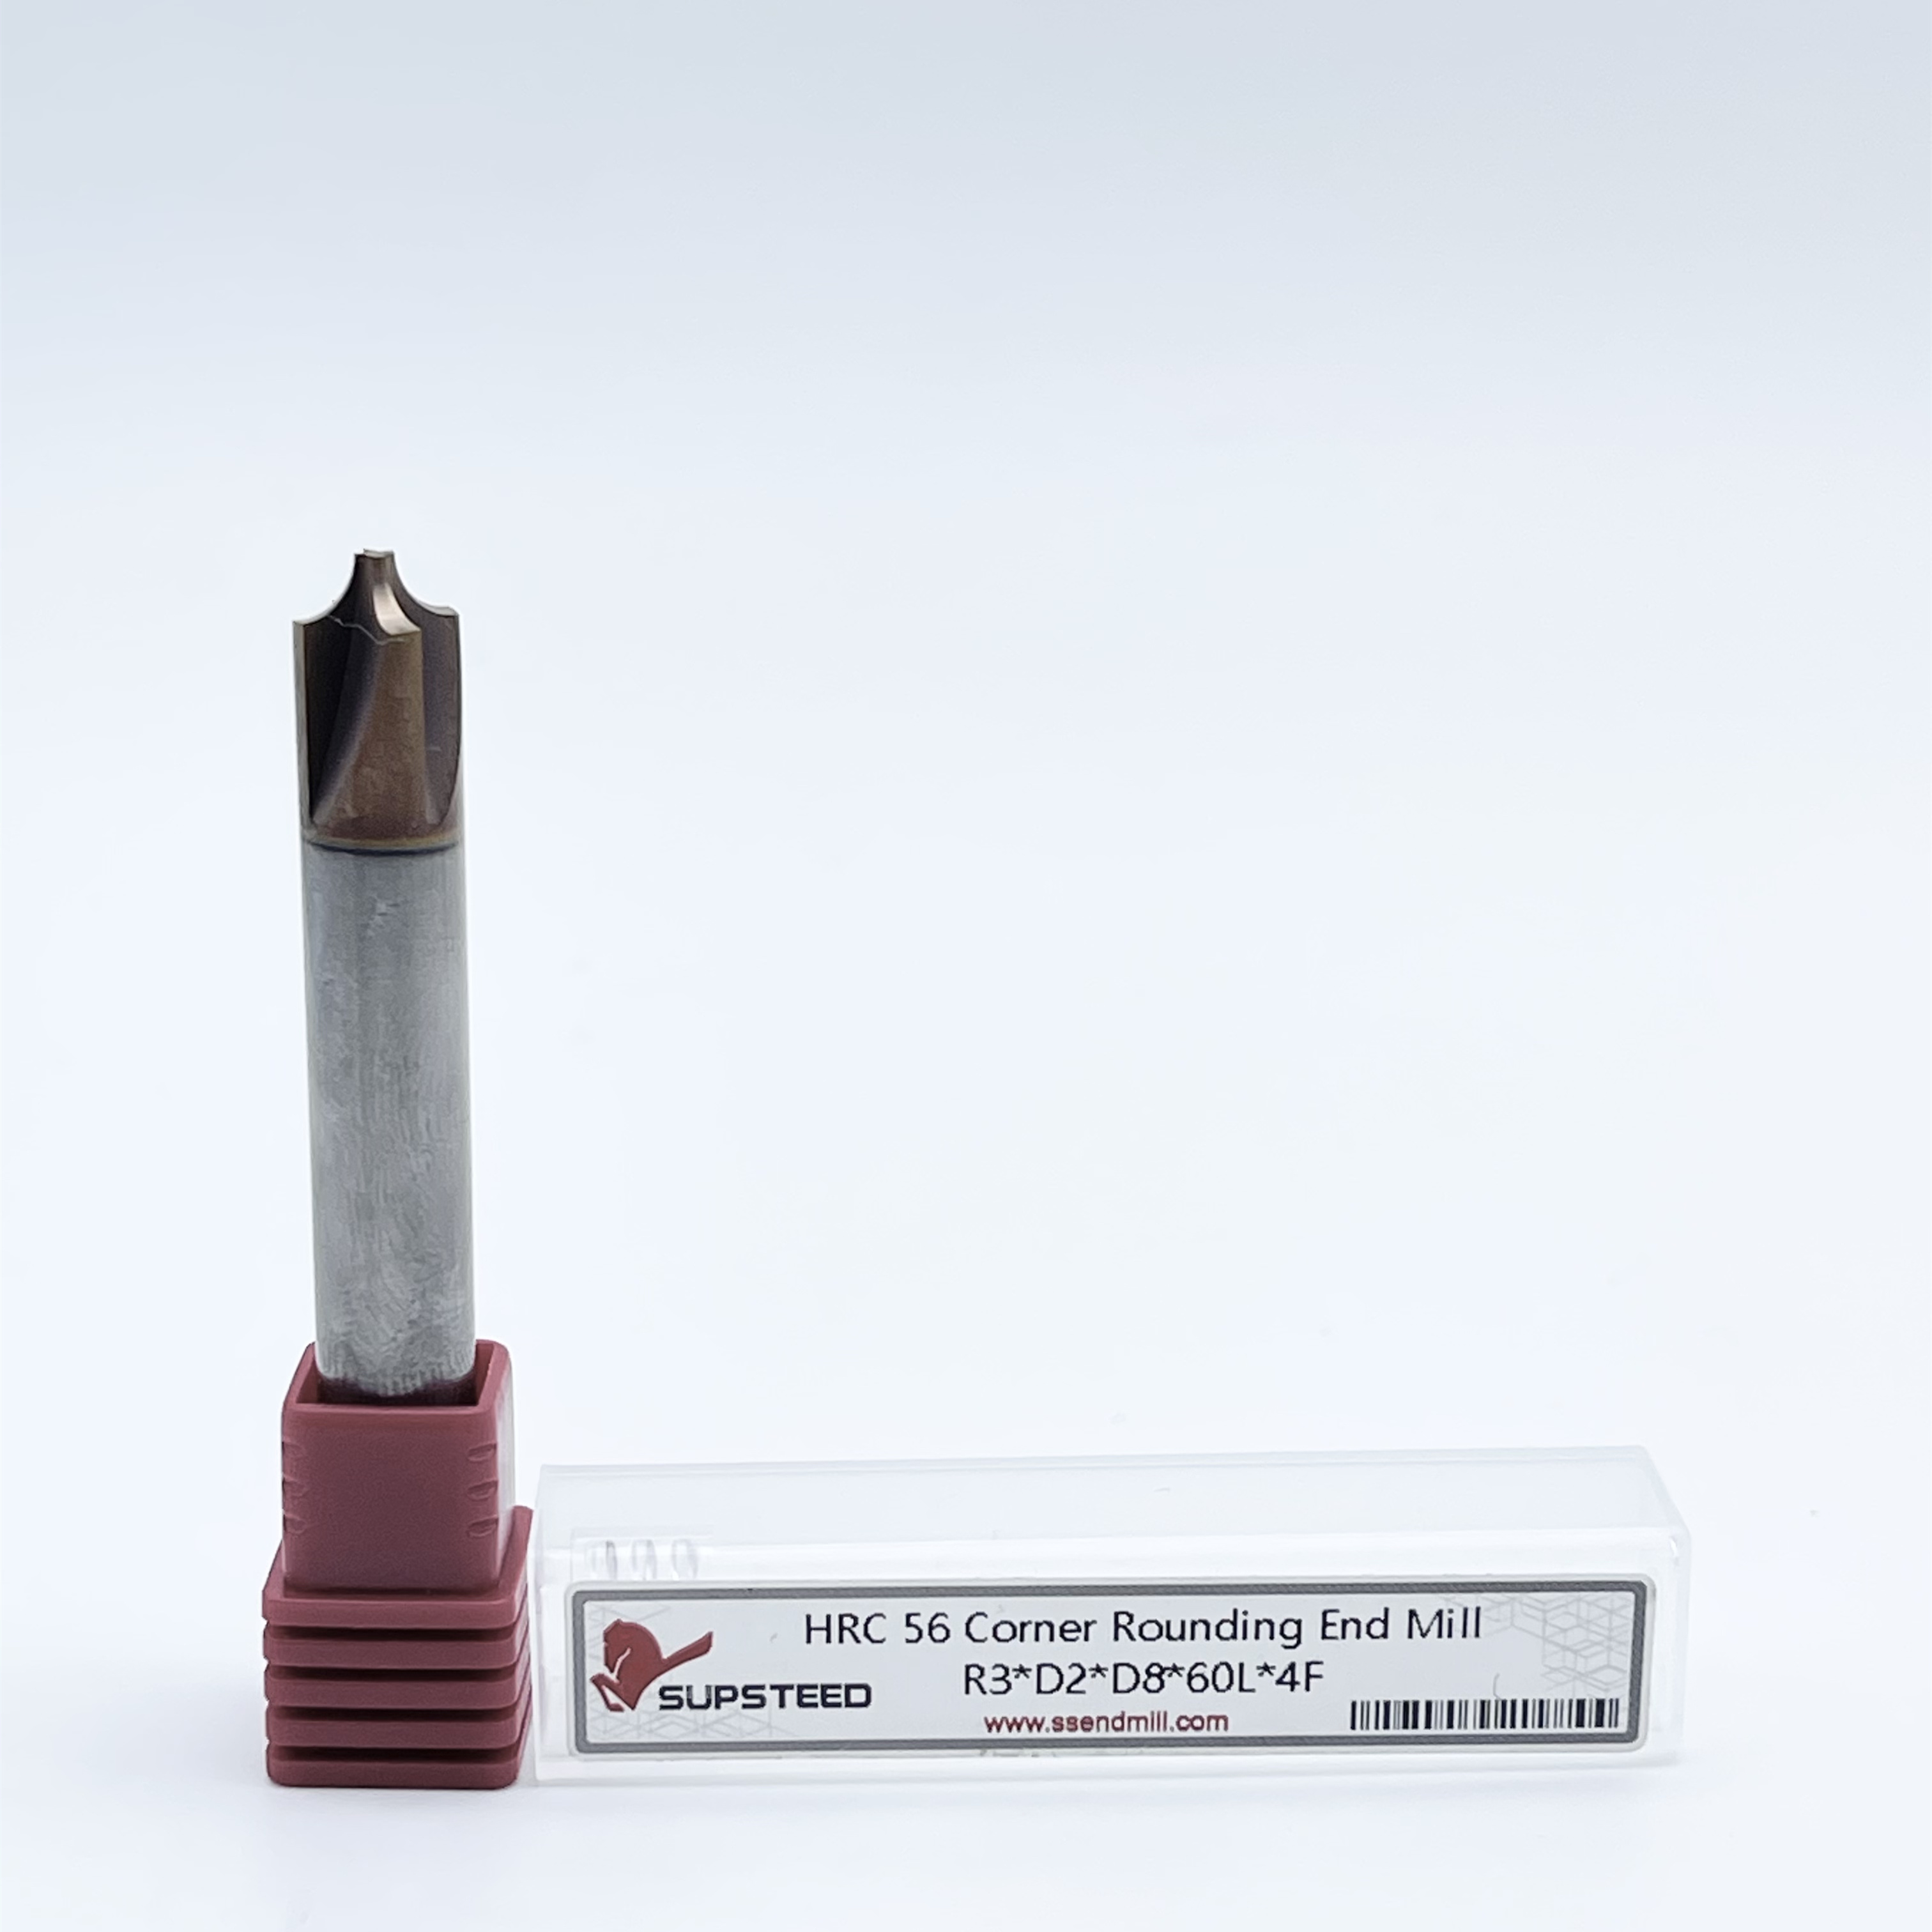
Operacje wykańczania krawędzi zwykle odbywają się na końcu cyklu obróbki. Wybór niewłaściwego narzędzia do tego ostatniego etapu grozi wyrzuceniem prawie ukończonej części o dużej wartości ze względu na drgania, słabe wykończenie powierzchni lub niedokładność wymiarową. Mechanicy często próbują zastosować jedno uniwersalne podejście do profilowania krawędzi. Jednak aluminium i stal mają zasadniczo różne właściwości metalurgiczne. Aluminium jest podatne na zacieranie i wymaga agresywnego odprowadzania wiórów, podczas gdy stal generuje wysokie temperatury i wymaga maksymalnej sztywności narzędzia. Wybór prawidłowego frezy trzpieniowe do zaokrąglania naroży wymagają oceny określonych geometrii narzędzi, liczby rowków, średnic pilotujących i powłok specyficznych dla materiału, aby dokładnie dopasować je do wymagań przedmiotu obrabianego i konfiguracji maszyny.
Przed określeniem narzędzia do konkretnego metalu inżynierowie muszą zrozumieć zmienne anatomiczne, które decydują o zakresie wydajności narzędzia i granicach awaryjności. Profilowanie krawędzi przykłada wyjątkowe siły promieniowe do wrzeciona. Aby prawidłowo zoptymalizować posuwy i prędkości, konieczna jest solidna znajomość anatomii narzędzia.
Rozmiar promienia służy jako podstawowy wymiar określający ostateczny profil części. Musisz dokładnie dopasować go do tolerancji druku części. W przypadku delikatnych operacji wykańczających cienkościennych elementów lotniczych często najlepiej sprawdzają się mniejsze promienie. Promienie od 0,2 mm do 1,0 mm minimalizują promieniowy nacisk narzędzia. Zapobiega to uginaniu się cienkościennych części podczas końcowego przejścia. I odwrotnie, większe promienie wytrzymują ciężkie łamanie krawędzi konstrukcyjnych na podstawach form lub ramach ciężkiego sprzętu. Wymagają sztywnych opraw, oprawek narzędziowych pasowanych termokurczliwie i wrzecion o wysokim momencie obrotowym, aby pokonać zwiększone opory skrawania.
Średnica pilota stanowi podstawę konstrukcyjną krawędzi skrawającej. Reprezentuje płaską, nietnącą dolną część narzędzia. Solidna średnica pilota stabilizuje działanie cięcia. Wytrzymuje siły boczne powstające podczas ciężkiego profilowania. Podczas obróbki twardych stopów, takich jak stal 4140, słaba średnica pilota ugnie się, powodując natychmiastowe drgania. Średnica główna reprezentuje najszerszą część narzędzia tnącego. Określa wymagane prędkości wrzeciona. Określa także wymagania dotyczące odstępu fizycznego wokół zacisków, osprzętu i przylegających elementów części. Obliczasz materiał powierzchniowy na podstawie tej głównej średnicy, a nie pilota.
Połączenie między wrzecionem maszyny a narzędziem skrawającym odgrywa ogromną rolę w sukcesie profilowania. Standardowe tuleje zaciskowe ER zapewniają przyzwoitą siłę chwytania, ale często powodują bicie. Kiedy w narzędziu do profilowania zabraknie koncentryczności, jeden rowek przyjmuje większe obciążenie wiórami niż pozostałe. To nierówne cięcie generuje drgania harmoniczne. Aby uzyskać wysoką precyzję wykańczania krawędzi, użyj uchwytów hydraulicznych lub oprawek termokurczliwych. Systemy te zapewniają siłę mocowania w zakresie 360 stopni i praktycznie eliminują bicie. Zwiększona sztywność pozwala zmaksymalizować posuw przy jednoczesnym zachowaniu nieskazitelnego wykończenia powierzchni.
Aby zapewnić dokładne profilowanie, przed rozpoczęciem cyklu wykonaj następujące kroki weryfikacji narzędzia:
Częstym punktem zamieszania jest zastosowanie narzędzi. Mechanicy często zastanawiają się, kiedy specjalistyczne narzędzie do profilowania przewyższa standardowy frez kwadratowy. Narzędzia do zaokrąglania narożników profilują zewnętrzne krawędzie części w jednym przejściu. Owijają się wokół zewnętrznego narożnika, tworząc idealny promień. I odwrotnie, frezy kwadratowe z uchwytem o promieniu narożnika wewnątrz narożników. Często nazywamy te frezy typu bullnose. Używa się ich do płaskodennych kieszeni w formach i matrycach.
Użycie odpowiedniego narzędzia do konturów zewnętrznych drastycznie skraca czas cyklu. Eliminuje potrzebę stosowania skomplikowanych ścieżek narzędzi do napawania 3D. Interpolacja gładkiej krawędzi w trójwymiarowej ścieżce napawania z kulistą końcówką może zająć dziesięć minut. Dedykowany frez profilujący wykańcza tę samą krawędź w ciągu kilku sekund. Takie podejście poprawia również końcowe wykończenie powierzchni. Usuwa drobne ślady po muszelkach pozostawione przez wieloprzebiegowe operacje napawania 3D.
Konstrukcje nierozkloszowane charakteryzują się promieniem zatrzymującym się dokładnie pod kątem 90 stopni. Najlepiej sprawdzają się przy prostym łamaniu krawędzi. Stosuje się je, gdy nie jest wymagane wtapianie się w boczną ścianę. Jednakże narzędzia nierozszerzone niosą ze sobą szczególne ryzyko. Z łatwością pozostawiają widoczny ślad wzdłuż krawędzi części. Jeśli przesunięcia osi Z nie są idealnie dopasowane, ostry punkt przejścia wbija się w materiał.
Rozszerzone projekty rozwiązują ten problem mieszania. Charakteryzują się niewielkim nacięciem poza styczną 90 stopni. Rozbłysk ten zwykle mierzy od 3 do 5 stopni. Geometria nacięcia okazuje się niezbędna w zastosowaniach precyzyjnych. Tworzy gładkie, pozbawione schodków połączenie obrobionego promienia z przylegającą ścianą pionową. Narzędzia kielichowe oferują większy margines błędu podczas ustawiania maszyny. Wybaczają drobne rozbieżności w przesunięciach długości narzędzi.
Fizyczna geometria narzędzia musi odpowiadać materiałowi docelowemu. Należy ocenić charakterystykę tworzenia wiórów przez metal. Należy również wziąć pod uwagę konkretny etap obróbki. Przejścia zgrubne wymagają innej geometrii niż przejścia wykańczające. Właściwy dobór geometrii zapobiega katastrofalnym awariom narzędzia i zapewnia przewidywalne wzorce zużycia.
Aluminium podczas procesu cięcia wytwarza duże, żylaste wióry. Posiada niską temperaturę topnienia i wysoką ciągliwość. Wybierz narzędzia z 2 lub 3 rowkami do zastosowań w aluminium. Mniejsza liczba rowków zapewnia maksymalną przestrzeń wrębową. Ta otwarta geometria zapobiega gromadzeniu się wiórów. Gdy wióry gromadzą się w rowkach, zgrzewają się z krawędzią skrawającą. Prowadzi to do natychmiastowego złamania narzędzia i złomowania części. Często widzimy, jak mechanicy próbują używać narzędzi z 4 rowkami na aluminium 6061-T6, aby zwiększyć posuw, ale ciasne wręby nieuchronnie się zatykają.
Stal zachowuje się zupełnie inaczej. Produkuje mniejsze, gorętsze wióry. Aby przeciąć materiał, wymagana jest znaczna siła ścinająca. Określ narzędzia z 4, 5 lub 6 rowkami do stopów stali. Większa liczba rowków zwiększa średnicę rdzenia narzędzia. Grubszy rdzeń zwiększa ogromną sztywność. Ta sztywność przeciwdziała dużym siłom skrawania generowanym przez metale żelazne. Więcej rowków pozwala również na wyższe prędkości posuwu. Utrzymuje to produktywność przy jednoczesnym rozłożeniu obciążenia cieplnego na wiele krawędzi skrawających.
Profilowanie krawędzi nieodłącznie wiąże się z wysokim ryzykiem ugięcia. Narzędzia te tną na różnej średnicy wzdłuż promienia. Taka geometria powoduje nierówne naciski promieniowe. Nacisk odpycha narzędzie od przedmiotu obrabianego. Jeśli narzędzie odkształci się, pozostawi zwężający się lub zbyt mały promień. Ugięcie powoduje również silne drgania, niszcząc wykończenie powierzchni.
Zawsze stosuj ścisłą regułę selekcji. Wybierz największą średnicę pilota, która mieści się w ograniczeniach fizycznych części. Należy unikać zacisków, osprzętu lub przylegających do nich wysokich elementów. Większy pilot wykładniczo zwiększa wytrzymałość przekroju poprzecznego narzędzia. Mocno mocuje krawędź tnącą do materiału. Maksymalizacja średnicy pilota minimalizuje wibracje. Pozwala to na mocniejsze dociśnięcie narzędzia i uzyskanie lustrzanego wykończenia.
Etap obróbki określa wymagania dotyczące narzędzia. Ciężka obróbka zgrubna dużych promieni zewnętrznych wymaga solidnych rozwiązań. Należy używać narzędzi wymiennych lub frezów pełnowęglikowych o maksymalnym rowku. Narzędzia te wytrzymują ogromne siły skrawania. Szybko usuwają materiał sypki, bez pękania.
Podania wykańczające wymagają zupełnie innego podejścia. Potrzebujesz narzędzi pełnowęglikowych o dużej koncentryczności. Narzędzie musi charakteryzować się precyzyjnymi tolerancjami promienia, aby zapewnić doskonałe połączenie i doskonałe wykończenie powierzchni. Dedykowany frez wykańczający powinien wykonywać bardzo lekkie promieniowe przekroczenie. Nigdy nie używaj frezu do obróbki zgrubnej do końcowego przejścia wykańczającego. Mikroodpryski powstające podczas obróbki zgrubnej przenoszą się bezpośrednio na powierzchnię końcowej części.
Strategia dotycząca chłodziwa musi być dostosowana do materiału i geometrii narzędzia. Podczas obróbki aluminium za pomocą frezu z 2 rowkami obowiązkowe jest zastosowanie chłodziwa pod wysokim ciśnieniem. Płyn musi fizycznie wypłukiwać żylaste wióry z szerokich wrębów, zanim będą mogły zostać ponownie przecięte. Skieruj dysze chłodziwa bezpośrednio na złącze narzędzie-przedmiot obrabiany. I odwrotnie, podczas obróbki stali hartowanej za pomocą narzędzia z powłoką wieloostrzową, szok termiczny staje się główną przyczyną awarii. Jeśli zimne chłodziwo uderzy w rozgrzaną do czerwoności krawędź skrawającą z węglika, w węgliku powstaną mikropęknięcia i wióry. W przypadku tych zastosowań należy wyłączyć dopływ chłodziwa. Użyj programowalnego nadmuchu powietrza, aby usunąć wióry ze strefy cięcia, jednocześnie pozwalając powłoce zarządzać ciepłem.
Parametry doboru narzędzia dla aluminium i stali
| Kategoria materiału | Optymalna liczba rowków | Zalecana powłoka | Strategia średnicy pilota | Zastosowanie chłodziwa |
|---|---|---|---|---|
| Stopy aluminium | 2 do 3 fletów | ZrN, TiB2 lub polerowany niepowlekany | Maksymalny dopuszczalny luz części | Chłodziwo zalewowe pod wysokim ciśnieniem |
| Stale węglowe i stopowe | 4 do 6 fletów | AlTiN, TiAlN | Maksymalna dopuszczalna sztywność | Podmuch powietrza lub lekka mgła |
| Stal nierdzewna | 4 do 5 fletów | AlTiN (wysoka wydajność) | Umiarkowane do dużego (unikaj tarcia) | Chłodziwo zalewowe pod wysokim ciśnieniem |
Sam węglik nie jest w stanie wytrzymać ekstremalnych warunków współczesnej obróbki CNC. Powłoki narzędzi działają jako bariera termiczna i poprawiają smarowność. Jednak nałożenie niewłaściwej powłoki powoduje więcej szkód niż użycie gołego węglika. Należy dopasować skład chemiczny powłoki do metalurgii przedmiotu obrabianego.
Aluminium stanowi wyjątkowe wyzwanie chemiczne. Łatwo wiąże się z innymi metalami pod wpływem ciepła i ciśnienia. Należy bezwzględnie unikać powłok AlTiN (azotek aluminium i tytanu) lub TiAlN. Powłoki te zawierają aluminium. Podczas obróbki części aluminiowych ciepło powoduje zespawanie materiału obrabianego bezpośrednio z powłoką. Tworzy to narost na krawędzi (BUE). BUE zmienia geometrię narzędzia, powoduje silne zacieranie i ostatecznie powoduje pęknięcie ostrza.
Zamiast tego należy wybrać powłoki ZrN (azotek cyrkonu) lub TiB2 (dwuborek tytanu). Opcje te zapewniają wyjątkową smarowność. Zapobiegają przyklejaniu się wiórów aluminiowych do rowków. Alternatywnie można zastosować niepowlekany, wysoko wypolerowany węglik spiekany. Polerowany na lustro rowek umożliwia łatwe wysuwanie się nitkowatych wiórów aluminiowych ze strefy cięcia. Polerowany węglik pozostaje standardem branżowym w zakresie wykańczania aluminium lotniczego.
Obróbka stali generuje intensywne ciepło na krawędzi skrawającej. Niepowlekany węglik ulega szybkiej degradacji pod wpływem takich obciążeń termicznych. Potrzebujesz powłok zaprojektowanych tak, aby dobrze radziły sobie w środowiskach o wysokiej temperaturze. AlTiN i TiAlN wyróżniają się w zastosowaniach stalowych. Wraz ze wzrostem temperatury skrawania powłoki te tworzą mikroskopijną warstwę tlenku glinu. Ta warstwa tlenku chroni podłoże węglikowe przed szokiem termicznym.
W przypadku stali hartowanych lub stali narzędziowych należy rozważyć zaawansowane powłoki nanokompozytowe. Powłoki te zachowują swoją twardość nawet w wysokich temperaturach. Umożliwiają uruchomienie Frez do zaokrąglania narożników na sucho lub przy minimalnym podmuchu powietrza. Stal obrabiana na sucho często poprawia trwałość narzędzia. Zapobiega pękaniu termicznemu spowodowanemu uderzeniem zimnego chłodziwa o gorącą krawędź skrawającą.
Nawet w przypadku doskonałego narzędzia profilowanie krawędzi stwarza wyzwania operacyjne. Mechanicy często napotykają problemy podczas serii pierwszego artykułu. Rozpoznanie symptomów złej dynamiki skrawania pozwala na szybkie dostosowanie parametrów. Możesz uratować część i zoptymalizować proces dla pozostałej serii produkcyjnej.
Drgania objawiają się widocznym, pomarszczonym wzorem na obrobionym promieniu. Podczas cięcia słychać wysoki pisk. Drgania niszczą wykończenie powierzchni i szybko tępią krawędź skrawającą. Zwykle wynika to z braku sztywności konfiguracji. Aby wyeliminować drgania, najpierw sprawdź wysięg narzędzia. Wciśnij narzędzie w tuleję tak mocno, jak to możliwe. Nadmierny odstęp działa jak kamerton. Następnie oceń prędkość podawania. Mechanicy często zmniejszają posuw, gdy słyszą drgania. To faktycznie pogarsza problem. Niski posuw powoduje, że narzędzie raczej ciera niż tnie. Zwiększ posuw na ząb, aby ustabilizować nacisk narzędzia. Na koniec upewnij się, że wybrałeś największą możliwą średnicę pilota, aby zmaksymalizować wytrzymałość rdzenia.
Postępuj zgodnie z następującą sekwencją, aby wyeliminować drgania podczas profilowania krawędzi:
Znak świadka to widoczna linia, w której promień styka się z płaską powierzchnią części. Niszczy to estetykę gotowego elementu. Problem ten prawie zawsze dotyczy pozycjonowania osi Z lub wyboru geometrii narzędzia.
Jeśli używasz narzędzia nierozwiniętego, przesunięcie długości narzędzia musi być idealne co do mikrona. Nawet błąd 0,01 mm pozostawia krok. Aby to naprawić, przejdź na narzędzie do profili rozszerzonych. Lekkie nadcięcie w naturalny sposób wtapia się w ścianę. Jeśli musisz użyć narzędzia nierozwiniętego, zaprogramuj mikroskopijne przesunięcie osi Z. Podnieś narzędzie o 0,02 mm, aby gładko połączyć górną krawędź bez żłobienia pionowej ściany.
Narost na krawędzi występuje, gdy materiał przedmiotu obrabianego przykleja się do powierzchni skrawającej. Wpływa przede wszystkim na aluminium i gumowatą stal nierdzewną. BUE skutecznie zmienia geometrię Twojego narzędzia. Zamienia ostrą krawędź tnącą w tępe, rozdzierające narzędzie.
Aby rozwiązać BUE w aluminium, sprawdź wybór powłoki. Upewnij się, że nie używasz narzędzia z powłoką AlTiN. Następnie sprawdź stężenie i ciśnienie płynu chłodzącego. Potrzebujesz chłodziwa pod wysokim ciśnieniem skierowanego bezpośrednio na strefę skrawania. Chłodziwo zapewnia smarowanie i fizycznie usuwa wióry. Jeśli BUE będzie się utrzymywać, zwiększ ilość materiału na powierzchni (RPM). Wyższe prędkości generują wystarczającą ilość zlokalizowanego ciepła, aby zapewnić czyste ścinanie wióra, zanim będzie on mógł zespawać się z węglikiem.
Sposób wbijania narzędzia w materiał ma równie duże znaczenie jak samo narzędzie. Strategie programowania CAM mają duży wpływ na trwałość narzędzia i jakość części. Aby zmaksymalizować wydajność operacji profilowania, należy zastosować określone techniki ścieżki narzędzia.
Zawsze domyślnie wybierane jest frezowanie współbieżne dla operacji profilowania krawędzi. Podczas frezowania współbieżnego krawędź skrawająca wchodzi w materiał przy maksymalnej grubości i wychodzi przy zerowej grubości. To kieruje siły skrawania w dół do uchwytu. Trzyma część bezpiecznie i zapewnia doskonałe wykończenie powierzchni.
Konwencjonalne frezowanie angażuje materiał przy zerowej grubości i pociera, zanim zacznie on ciąć. To tarcie powoduje ogromne tarcie. Powoduje szybkie zużycie narzędzia i wypycha część z narzędzia. Frezowania konwencjonalnego używaj tylko wtedy, gdy w Twojej maszynie występują duże luzy lub jeśli tniesz żeliwo z dużą ilością kamienia ściernego. Nowoczesny sprzęt CNC powinien zawsze wykorzystywać frezowanie współbieżne dla promieni zewnętrznych.
Nigdy nie wbijaj narzędzia bezpośrednio w krawędź części. Bezpośrednie zanurzenie natychmiast zwiększa obciążenie promieniowe. Pozostawia głęboki ślad w miejscu wejścia. Grozi to również odpryskami delikatnego narożnika rowka tnącego.
Zaprogramuj gładkie wprowadzenie łuku. Wtocz narzędzie w nacięcie, stosując promień nieco większy niż średnica narzędzia. To stopniowo zwiększa sprzęgło promieniowe. Narzędzie stabilizuje się zanim osiągnie pełną głębokość skrawania. Zastosuj tę samą logikę do wyjścia. Zaprogramuj wyprowadzenie łuku, aby delikatnie odsunąć narzędzie od wykończonej powierzchni. Technika ta gwarantuje płynne przejścia i znacznie wydłuża żywotność narzędzia.
W przypadku dużych promieni na twardych materiałach, takich jak wstępnie hartowana stal 4140, pojedyncze przejście często przekracza ograniczenia mocy maszyny lub sztywność układu. W takich przypadkach należy zaprogramować wieloprzebiegową ścieżkę narzędzia. Rozpocznij od obróbki zgrubnej narożnika za pomocą standardowego frezu walcowo-czołowego lub narzędzia do fazowania, aby usunąć większość materiału. Pozostawia to fasetowaną krawędź. Następnie przynieś narzędzie do profilowania, aby wykonać półwykończenie, pozostawiając 0,005 cala zapasu. Na koniec wykonaj przejście sprężynowe na ostateczny wymiar. To wieloetapowe podejście drastycznie zmniejsza promieniowy nacisk narzędzia, eliminuje drgania i wydłuża żywotność drogich narzędzi do wykańczania.
Podczas programowania ścieżek narzędzia obliczenie prawidłowego materiału powierzchniowego wymaga zwrócenia uwagi na zmienną średnicę narzędzia. Ponieważ narzędzie do zaokrąglania naroży tnie wzdłuż krzywej, efektywna średnica skrawania stale się zmienia. Główna średnica obraca się szybciej niż średnica pilota. Jeśli obliczysz prędkość obrotową na podstawie średnicy pilota, główna średnica przekroczy zalecaną powierzchnię, spalając zewnętrzną krawędź narzędzia. Zawsze używaj średnicy głównej do obliczeń prędkości obrotowej, aby utrzymać maksymalną prędkość skrawania w bezpiecznych granicach.
Dodatkowo należy wziąć pod uwagę efekt rozcieńczania wiórów. W przypadku lekkiego promieniowego przejścia w celu przejścia wykańczającego rzeczywista grubość wióra jest mniejsza niż zaprogramowany posuw na ząb. Aby to skompensować, należy zwiększyć zaprogramowany posuw. Jeśli nie dokonasz regulacji pod kątem cieńszego wióra, narzędzie będzie ocierać się o materiał, wytwarzając nadmiar ciepła i przyspieszając zużycie powierzchni przyłożenia.
Odpowiedź: Nierozwinięty profil zatrzymuje się dokładnie pod kątem 90 stopni, dzięki czemu nadaje się do prostego łamania krawędzi. Rozszerzony profil zawiera nadcięcie o nachyleniu od 3 do 5 stopni za styczną. Dzięki temu rozszerzeniu narzędzie może płynnie wtopić promień w sąsiadującą pionową ścianę bez pozostawiania widocznego śladu.
Odp.: Zdecydowanie odradzamy to. Aluminium wytwarza duże, żylaste wióry, które wymagają znacznej przestrzeni wrębowej do ewakuacji. Narzędzie 4-ostrzowe ma ciasne wręby, co powoduje gromadzenie się wiórów aluminiowych, przyspawanie ich do frezu i ostatecznie zatrzaśnięcie narzędzia. Do aluminium należy zawsze używać narzędzi 2- lub 3-ostrzowych.
Odp.: Widoczny stopień lub ślad zwykle wynika z niedokładnych przesunięć długości narzędzia w osi Z. Zdarza się to również często podczas używania narzędzi nierozszerzonych. Aby temu zaradzić, precyzyjnie wybierz przesunięcie narzędzia lub przełącz się na narzędzie do zaokrąglania narożników, aby uzyskać wybaczające, płynne połączenie.
Odp.: Oblicz prędkość wrzeciona na podstawie głównej średnicy narzędzia, a nie średnicy pilota. Główna średnica reprezentuje najszybciej poruszający się punkt krawędzi skrawającej. Stosowanie do obliczeń mniejszej średnicy pilota skutkuje nadmiernym pomiarem powierzchni, co prowadzi do szybkiego zużycia narzędzia.
Odp.: Zawsze używaj frezowania współbieżnego na nowoczesnych maszynach CNC. Frezowanie współbieżne kieruje siły skrawania na przedmiot obrabiany i uchwyt, redukując wibracje. Tnie wióry od grubych do cienkich, co minimalizuje wytwarzanie ciepła, zapobiega utwardzaniu przez zgniot i zapewnia znacznie lepsze wykończenie powierzchni.
Odp.: Drganie jest spowodowane brakiem sztywności. Typowymi przyczynami są nadmierne wysunięcie narzędzia z oprawki, wybór narzędzia o zbyt małej średnicy prowadzącej lub stosowanie zbyt niskiego posuwu. Zdławij narzędzie, zmaksymalizuj średnicę pilota i utrzymuj odpowiednie obciążenie wiórów.