Visualizações: 0 Autor: Editor do site Horário de publicação: 07/08/2026 Origem: Site

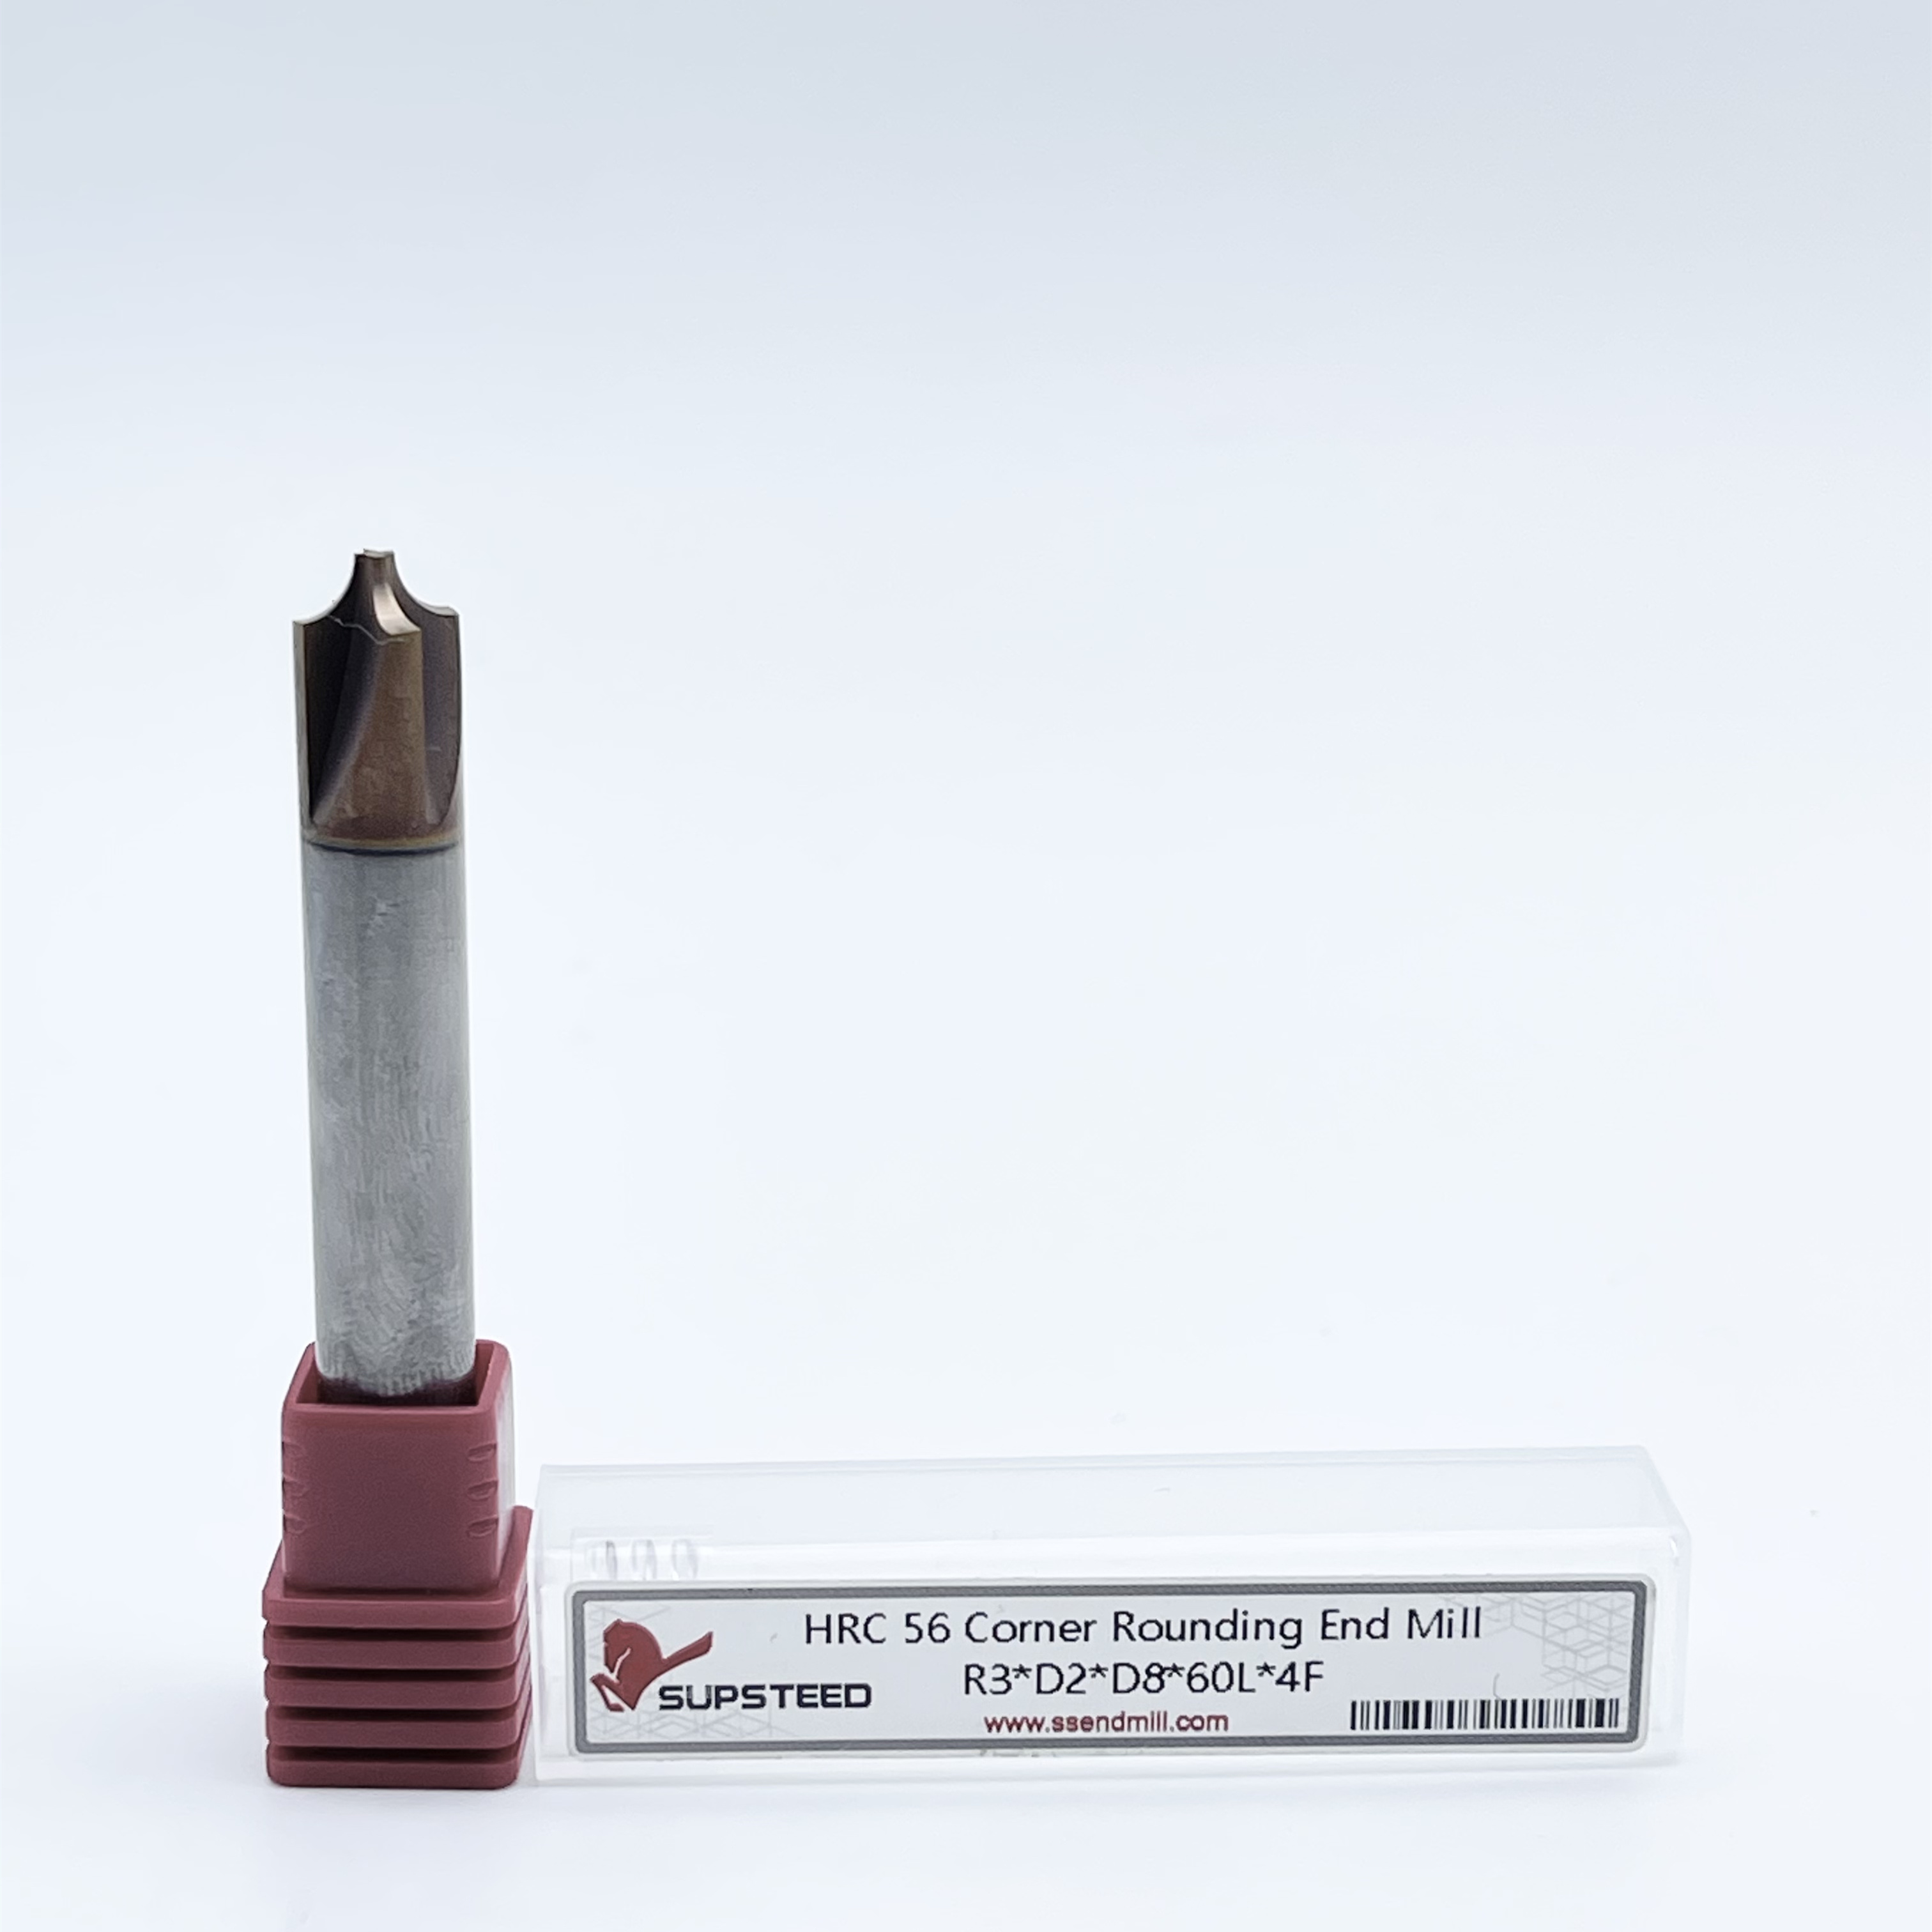
As operações de acabamento de arestas normalmente ocorrem no final do ciclo de usinagem. Selecionar a ferramenta errada para esta etapa final corre o risco de descartar uma peça quase concluída e de alto valor devido a vibração, acabamento superficial ruim ou imprecisão dimensional. Os maquinistas freqüentemente tentam usar uma abordagem única para o perfil de borda. No entanto, o alumínio e o aço possuem propriedades metalúrgicas fundamentalmente diferentes. O alumínio é propenso a escoriações e requer evacuação agressiva de cavacos, enquanto o aço gera alto calor e exige máxima rigidez da ferramenta. Selecionando o correto As fresas de topo para arredondamento de cantos exigem a avaliação de geometrias de ferramentas específicas, contagens de canais, diâmetros piloto e revestimentos específicos do material para atender às demandas exatas da peça de trabalho e da configuração da máquina.
Antes de especificar uma ferramenta para um metal específico, os engenheiros devem compreender as variáveis anatômicas que determinam o desempenho de uma ferramenta e os limites de falha. O perfilamento da borda aplica forças radiais exclusivas ao fuso. Você precisa de um conhecimento sólido da anatomia da ferramenta para otimizar avanços e velocidades de maneira adequada.
O tamanho do raio serve como dimensão primária ditando o perfil final da peça. Você deve combiná-lo exatamente com as tolerâncias de impressão da peça. Para operações de acabamento delicadas em componentes aeroespaciais de paredes finas, raios menores geralmente funcionam melhor. Raios entre 0,2 mm e 1,0 mm minimizam a pressão radial da ferramenta. Isto evita que peças de paredes finas se desviem durante a passagem final. Por outro lado, raios maiores suportam quebras pesadas de bordas estruturais em bases de moldes ou estruturas de equipamentos pesados. Eles exigem configurações rígidas, porta-ferramentas com ajuste por encolhimento e fusos de alto torque para superar o aumento da resistência ao corte.
O diâmetro piloto atua como base estrutural para a aresta de corte. Representa a seção inferior plana e não cortante da ferramenta. Um diâmetro piloto robusto estabiliza a ação de corte. Resiste às forças laterais geradas durante perfis pesados. Quando você usina ligas resistentes como o aço 4140, um diâmetro piloto fraco flexionará, causando vibração imediata. O diâmetro maior representa a parte mais larga da ferramenta de corte. Ele determina as velocidades de fuso necessárias. Ele também determina os requisitos de folga física em torno de grampos, acessórios e recursos de peças adjacentes. Você calcula a metragem da superfície com base neste diâmetro maior, não no piloto.
A interface entre o fuso da máquina e a ferramenta de corte desempenha um papel importante no sucesso do perfilamento. As pinças ER padrão oferecem uma força de preensão decente, mas muitas vezes apresentam desvio. Quando uma ferramenta de perfilamento fica sem concentricidade, um canal suporta uma carga de cavacos mais pesada que os outros. Esta ação de corte irregular gera vibrações harmônicas. Para acabamento de bordas de alta precisão, atualize para mandris hidráulicos ou porta-ferramentas com ajuste por encolhimento. Esses sistemas fornecem força de fixação de 360 graus e praticamente eliminam desvios. A maior rigidez permite maximizar as taxas de avanço enquanto mantém um acabamento superficial impecável.
Para garantir um perfil preciso, siga estas etapas de verificação da ferramenta antes de iniciar o ciclo:
Um ponto comum de confusão envolve a aplicação de ferramentas. Os maquinistas muitas vezes se perguntam quando uma ferramenta de perfilagem especializada supera uma fresa de topo quadrada padrão. As ferramentas de arredondamento de cantos perfilam as bordas externas de uma peça em uma única passagem. Eles envolvem o canto externo para criar um raio perfeito. Por outro lado, fresas de topo quadradas com raio de canto manipulam cantos internos. Freqüentemente chamamos essas fresas de topo bullnose. Você os usa para bolsos de fundo plano em moldes e matrizes.
Utilizar a ferramenta correta para contornos externos reduz drasticamente os tempos de ciclo. Ele elimina a necessidade de percursos de ferramentas complexos de superfície 3D. Um caminho de superfície 3D esférico pode levar dez minutos para interpolar uma borda suave. Uma cortadora de perfil dedicada termina a mesma aresta em segundos. Esta abordagem também melhora o acabamento superficial final. Ele remove as pequenas marcas de vieiras deixadas pelas operações de superfície 3D de múltiplas passagens.
Os designs não alargados apresentam um raio que para exatamente em 90 graus. Eles funcionam melhor para quebra simples de bordas. Você os usa quando a mistura em uma parede lateral não é necessária. No entanto, as ferramentas não alargadas apresentam um risco específico. Eles deixam facilmente uma marca visível ao longo da borda da peça. Se os deslocamentos do eixo Z não estiverem perfeitamente ajustados, o ponto de transição acentuado penetra no material.
Projetos alargados resolvem esse problema de mistura. Eles apresentam um ligeiro corte além da tangente de 90 graus. Este alargamento normalmente mede entre 3 e 5 graus. A geometria over-cut é essencial para aplicações de precisão. Ele cria uma combinação suave e sem degraus entre o raio usinado e a parede vertical adjacente. As ferramentas alargadas oferecem uma margem maior para erros durante a configuração da máquina. Eles perdoam pequenas discrepâncias nos deslocamentos do comprimento da ferramenta.
A geometria física da ferramenta deve corresponder ao material alvo. Você deve avaliar as características de formação de cavacos do metal. Você também precisa considerar o estágio específico da usinagem. Os passes de desbaste exigem geometrias diferentes dos passes de acabamento final. A seleção geométrica adequada evita falhas catastróficas da ferramenta e garante padrões de desgaste previsíveis.
O alumínio produz cavacos grandes e fibrosos durante o processo de corte. Possui baixo ponto de fusão e alta ductilidade. Especifique ferramentas de 2 ou 3 canais para aplicações em alumínio. Contagens mais baixas de flauta proporcionam espaço máximo na garganta. Esta geometria aberta evita o empacotamento de cavacos. Quando os cavacos se acumulam nas ranhuras, eles são soldados à aresta de corte. Isto leva à quebra imediata da ferramenta e peças descartadas. Freqüentemente vemos maquinistas tentando operar ferramentas de 4 canais em alumínio 6061-T6 para aumentar as taxas de avanço, mas as gargantas estreitas inevitavelmente entupem.
O aço se comporta de maneira totalmente diferente. Produz chips menores e mais quentes. Requer força de cisalhamento significativa para cortar o material. Especifique ferramentas de 4, 5 ou 6 canais para ligas de aço. Contagens mais altas de canais aumentam o diâmetro do núcleo da ferramenta. Um núcleo mais espesso adiciona rigidez maciça. Esta rigidez combate as elevadas forças de corte geradas pelos metais ferrosos. Mais canais também permitem taxas de alimentação mais altas. Isso mantém a produtividade enquanto distribui a carga de calor entre diversas arestas de corte.
O perfilamento da borda acarreta inerentemente um alto risco de deflexão. Essas ferramentas cortam em diâmetros variados ao longo do raio. Esta geometria cria pressões radiais desiguais. A pressão empurra a ferramenta para longe da peça de trabalho. Se a ferramenta desviar, ela deixará um raio cônico ou subdimensionado. A deflexão também induz vibração intensa, destruindo o acabamento superficial.
Sempre aplique uma regra de seleção rigorosa. Selecione o maior diâmetro piloto que se ajuste às restrições físicas da peça. Você deve evitar grampos, acessórios ou recursos altos adjacentes. Um piloto maior aumenta exponencialmente a resistência da seção transversal da ferramenta. Ele ancora firmemente a aresta de corte contra o material. Ao maximizar o diâmetro piloto, você minimiza a vibração. Isso permite que você empurre a ferramenta com mais força e obtenha um acabamento espelhado.
O estágio de usinagem determina os requisitos da ferramenta. O desbaste pesado de grandes raios externos exige soluções robustas. Você deve utilizar ferramentas intercambiáveis ou fresas de metal duro com canal máximo. Essas ferramentas suportam forças de corte massivas. Eles removem material a granel rapidamente sem fraturar.
Os passes de acabamento requerem uma abordagem completamente diferente. Você precisa de ferramentas sólidas de metal duro de alta concentricidade. A ferramenta deve apresentar tolerâncias de raio precisas para garantir uma mistura perfeita e acabamento superficial superior. Uma fresa de acabamento dedicada deve realizar um passo radial muito leve. Nunca utilize sua fresa de desbaste para o passe de acabamento final. O microlascamento ocorrido durante o desbaste será transferido diretamente para a superfície final da peça.
Sua estratégia de refrigeração deve se adaptar ao material e à geometria da ferramenta. Ao usinar alumínio com uma fresa de 2 canais, é obrigatória a refrigeração por inundação de alta pressão. O fluido deve expulsar fisicamente os cavacos fibrosos das gargantas largas antes que possam ser cortados novamente. Aponte os bicos de refrigeração diretamente para a interface ferramenta-peça. Por outro lado, ao usinar aço endurecido com uma ferramenta com revestimento multicanal, o choque térmico se torna o principal modo de falha. Se o líquido refrigerante frio atingir uma aresta de corte de metal duro em brasa, o metal duro desenvolverá microfissuras e lascas. Para estas aplicações, desligue o líquido refrigerante de inundação. Use um jato de ar programável para remover cavacos da zona de corte enquanto permite que o revestimento controle o calor.
Parâmetros de seleção de ferramenta para alumínio versus aço
| Categoria de material | Contagem ideal de canais Revestimento | recomendado | Diâmetro piloto Estratégia | Aplicação de refrigerante |
|---|---|---|---|---|
| Ligas de alumínio | 2 a 3 Flautas | ZrN, TiB2 ou polido sem revestimento | Máximo permitido para folga da peça | Líquido refrigerante de inundação de alta pressão |
| Aços carbono e ligas | 4 a 6 Flautas | AlTiN, TiAlN | Máximo permitido para rigidez | Jato de ar ou névoa leve |
| Aço inoxidável | 4 a 5 Flautas | AlTiN (alto desempenho) | Moderado a grande (evite esfregar) | Líquido refrigerante de inundação de alta pressão |
O metal duro sozinho não pode suportar os ambientes extremos da usinagem CNC moderna. Os revestimentos de ferramentas atuam como barreira térmica e intensificador de lubricidade. No entanto, aplicar o revestimento errado causa mais danos do que usar metal duro puro. Você deve combinar a química do revestimento com a metalurgia da peça.
O alumínio apresenta um desafio químico único. Ele se liga prontamente a outros metais sob calor e pressão. Você deve evitar estritamente revestimentos de AlTiN (nitreto de alumínio e titânio) ou TiAlN. Esses revestimentos contêm alumínio. Ao usinar peças de alumínio, o calor faz com que o material da peça seja soldado diretamente ao revestimento. Isso cria uma borda postiça (BUE). O BUE altera a geometria da ferramenta, causa escoriações severas e, eventualmente, quebra a fresa.
Em vez disso, especifique revestimentos de ZrN (nitreto de zircônio) ou TiB2 (diboreto de titânio). Essas opções fornecem lubrificação excepcional. Eles evitam que lascas de alumínio grudem nas flautas. Como alternativa, use metal duro sem revestimento e altamente polido. Um canal polido espelhado permite que cavacos de alumínio deslizem para fora da zona de corte sem esforço. O metal duro polido continua sendo o padrão da indústria para acabamento de alumínio aeroespacial.
A usinagem do aço gera calor intenso na aresta de corte. O metal duro sem revestimento degrada-se rapidamente sob essas cargas térmicas. Você precisa de revestimentos projetados para prosperar em ambientes de alta temperatura. AlTiN e TiAlN são excelentes em aplicações de aço. À medida que a temperatura de corte aumenta, estes revestimentos formam uma camada microscópica de óxido de alumínio. Esta camada de óxido protege o substrato de metal duro do choque térmico.
Para aços endurecidos ou aços para ferramentas, considere revestimentos nanocompósitos avançados. Esses revestimentos mantêm sua dureza mesmo em altas temperaturas. Eles permitem que você execute o cortador de arredondamento de cantos seco ou com jato de ar mínimo. O aço para usinagem a seco geralmente melhora a vida útil da ferramenta. Ele evita rachaduras térmicas causadas pelo líquido refrigerante frio atingindo uma aresta de corte quente.
Mesmo com a ferramenta perfeita, o perfil de borda apresenta desafios operacionais. Os maquinistas costumam encontrar problemas durante a execução do primeiro artigo. Reconhecer os sintomas de uma dinâmica de corte deficiente permite ajustar os parâmetros rapidamente. Você pode recuperar a peça e otimizar o processo para o restante da produção.
A vibração se manifesta como um padrão visível e ondulado no raio usinado. Parece um grito agudo durante o corte. A trepidação destrói o acabamento superficial e embota rapidamente a aresta de corte. Geralmente decorre de uma falta de rigidez na configuração. Para eliminar a vibração, primeiro verifique o balanço da ferramenta. Enfie a ferramenta na pinça tanto quanto possível. O stick-out excessivo funciona como um diapasão. A seguir, avalie sua taxa de alimentação. Os maquinistas geralmente reduzem a taxa de avanço quando ouvem vibrações. Na verdade, isso piora o problema. Uma taxa de avanço baixa faz com que a ferramenta esfregue em vez de cortar. Aumente o avanço por dente para estabilizar a pressão da ferramenta. Finalmente, certifique-se de ter selecionado o maior diâmetro piloto possível para maximizar a resistência do núcleo.
Siga esta sequência para eliminar vibrações durante o perfilamento da borda:
Uma marca testemunha é uma linha visível onde o raio encontra a superfície plana da peça. Isso arruína o apelo estético de um componente acabado. Este problema quase sempre está relacionado ao posicionamento do eixo Z ou à seleção da geometria da ferramenta.
Se você usar uma ferramenta não alargada, o deslocamento do comprimento da ferramenta deverá ser perfeito até o mícron. Mesmo um erro de 0,01 mm deixa um passo. Para corrigir isso, mude para uma ferramenta de perfil alargado. O ligeiro corte excessivo combina o raio naturalmente com a parede. Se você precisar usar uma ferramenta não alargada, programe um deslocamento microscópico do eixo Z. Levante a ferramenta em 0,02 mm para mesclar a borda superior suavemente sem danificar a parede vertical.
A aresta postiça ocorre quando o material da peça é soldado sob pressão na face de corte. Afeta principalmente alumínio e aços inoxidáveis pastosos. O BUE altera efetivamente a geometria da sua ferramenta. Ele transforma uma lâmina afiada em um instrumento rombudo e dilacerante.
Para resolver BUE em alumínio, verifique sua seleção de revestimento. Certifique-se de não usar uma ferramenta revestida com AlTiN. Em seguida, verifique a concentração e a pressão do refrigerante. Você precisa de refrigerante de alta pressão direcionado diretamente para a zona de corte. O refrigerante fornece lubrificação e remove fisicamente os cavacos. Se o BUE persistir, aumente a metragem da superfície (RPM). Velocidades mais altas geram calor localizado suficiente para cortar o cavaco de maneira limpa antes que ele possa ser soldado ao metal duro.
A maneira como você conduz a ferramenta através do material é tão importante quanto a própria ferramenta. As estratégias de programação CAM influenciam fortemente a vida útil da ferramenta e a qualidade da peça. Você deve aplicar técnicas específicas de percurso para maximizar a eficiência de suas operações de criação de perfil.
Sempre padrão é o fresamento ascendente para operações de perfilamento de aresta. No fresamento concordante, a aresta de corte engata no material na espessura máxima e sai na espessura zero. Isso direciona as forças de corte para dentro do acessório. Ele segura a peça com segurança e produz um acabamento superficial superior.
A fresagem convencional envolve o material com espessura zero e fricciona antes de começar o corte. Essa fricção gera um atrito massivo. Causa desgaste rápido da ferramenta e empurra a peça para longe da ferramenta. Use o fresamento convencional apenas se sua máquina sofrer folgas severas ou se você estiver cortando ferro fundido com uma escala abrasiva pesada. Equipamentos CNC modernos devem sempre utilizar fresamento concordante para raios externos.
Nunca mergulhe a ferramenta diretamente na borda da peça. Um mergulho direto aumenta a carga radial instantaneamente. Deixa uma marca profunda no ponto de entrada. Também corre o risco de lascar o canto delicado da flauta de corte.
Programe uma entrada de arco suave. Role a ferramenta no corte usando um raio ligeiramente maior que o diâmetro da ferramenta. Isto aumenta gradualmente o engate radial. A ferramenta estabiliza antes de atingir a profundidade total de corte. Aplique a mesma lógica à saída. Programe uma saída de arco para afastar suavemente a ferramenta da superfície acabada. Esta técnica garante transições perfeitas e prolonga significativamente a vida útil da ferramenta.
Ao lidar com raios grandes em materiais tenazes como o aço pré-endurecido 4140, uma única passagem geralmente excede os limites de potência da máquina ou a rigidez da configuração. Nestes casos, programe um percurso multipasse. Comece desbastando o canto com uma fresa quadrada padrão ou uma ferramenta de chanfro para remover a maior parte do material. Isso deixa uma borda facetada. Em seguida, traga sua ferramenta de perfil para uma passagem de semiacabamento, deixando 0,005 polegadas de estoque. Por fim, execute um passe elástico na dimensão final. Essa abordagem de várias etapas reduz drasticamente a pressão radial da ferramenta, elimina vibrações e prolonga a vida útil de suas caras ferramentas de acabamento.
Ao programar seus percursos, calcular a metragem de superfície correta requer atenção aos diferentes diâmetros da ferramenta. Como uma ferramenta de arredondamento de cantos corta ao longo de uma curva, o diâmetro de corte efetivo muda constantemente. O diâmetro maior gira mais rápido que o diâmetro piloto. Se você calcular seu RPM com base no diâmetro piloto, o diâmetro maior excederá a metragem de superfície recomendada, queimando a borda externa da ferramenta. Sempre use o diâmetro maior para seus cálculos de RPM para manter a velocidade máxima de corte dentro de limites seguros.
Além disso, considere o efeito de afinamento dos cavacos. Ao realizar um passo radial leve para um passe de acabamento, a espessura real do cavaco é menor que o avanço programado por dente. Para compensar isso, você deve aumentar o avanço programado. Se você não ajustar o desbaste dos cavacos, a ferramenta irá roçar no material, gerando excesso de calor e acelerando o desgaste do flanco.
R: Um perfil não alargado para exatamente em uma tangente de 90 graus, tornando-o adequado para quebra simples de arestas. Um perfil alargado inclui um corte excessivo de 3 a 5 graus além da tangente. Este alargamento permite que a ferramenta mescle o raio suavemente em uma parede vertical adjacente sem deixar uma marca de testemunha visível.
R: Nós desencorajamos fortemente isso. O alumínio produz cavacos grandes e fibrosos que requerem espaço significativo na garganta para evacuação. Uma ferramenta de 4 canais tem gargantas apertadas, o que faz com que os cavacos de alumínio se acumulem, se soldem ao cortador e, eventualmente, quebrem a ferramenta. Sempre use ferramentas de 2 ou 3 canais para alumínio.
R: Um passo visível, ou marca de testemunha, geralmente resulta de deslocamentos imprecisos do comprimento da ferramenta no eixo Z. Também acontece frequentemente ao usar ferramentas não alargadas. Para corrigir isso, ajuste os deslocamentos da ferramenta com precisão ou mude para uma ferramenta de arredondamento de canto alargado para criar uma mistura suave e perfeita.
R: Calcule a velocidade do fuso com base no diâmetro principal da ferramenta, não no diâmetro piloto. O diâmetro maior representa o ponto de movimento mais rápido da aresta de corte. Usar o diâmetro piloto menor para cálculos resulta em metragem superficial excessiva, levando a um rápido desgaste da ferramenta.
R: Sempre use fresamento concordante em máquinas CNC modernas. O fresamento concordante direciona as forças de corte para a peça de trabalho e o acessório, reduzindo a vibração. Ele corta o cavaco de espessura a fina, o que minimiza a geração de calor, evita o endurecimento por trabalho e produz um acabamento superficial muito superior.
R: A vibração é causada pela falta de rigidez. Os culpados comuns incluem a projeção excessiva da ferramenta no suporte, a seleção de uma ferramenta com um diâmetro piloto muito pequeno ou a execução de uma taxa de avanço muito baixa. Afogue a ferramenta, maximize o diâmetro piloto e mantenha cargas de cavacos adequadas.