Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-07 Origine : Site

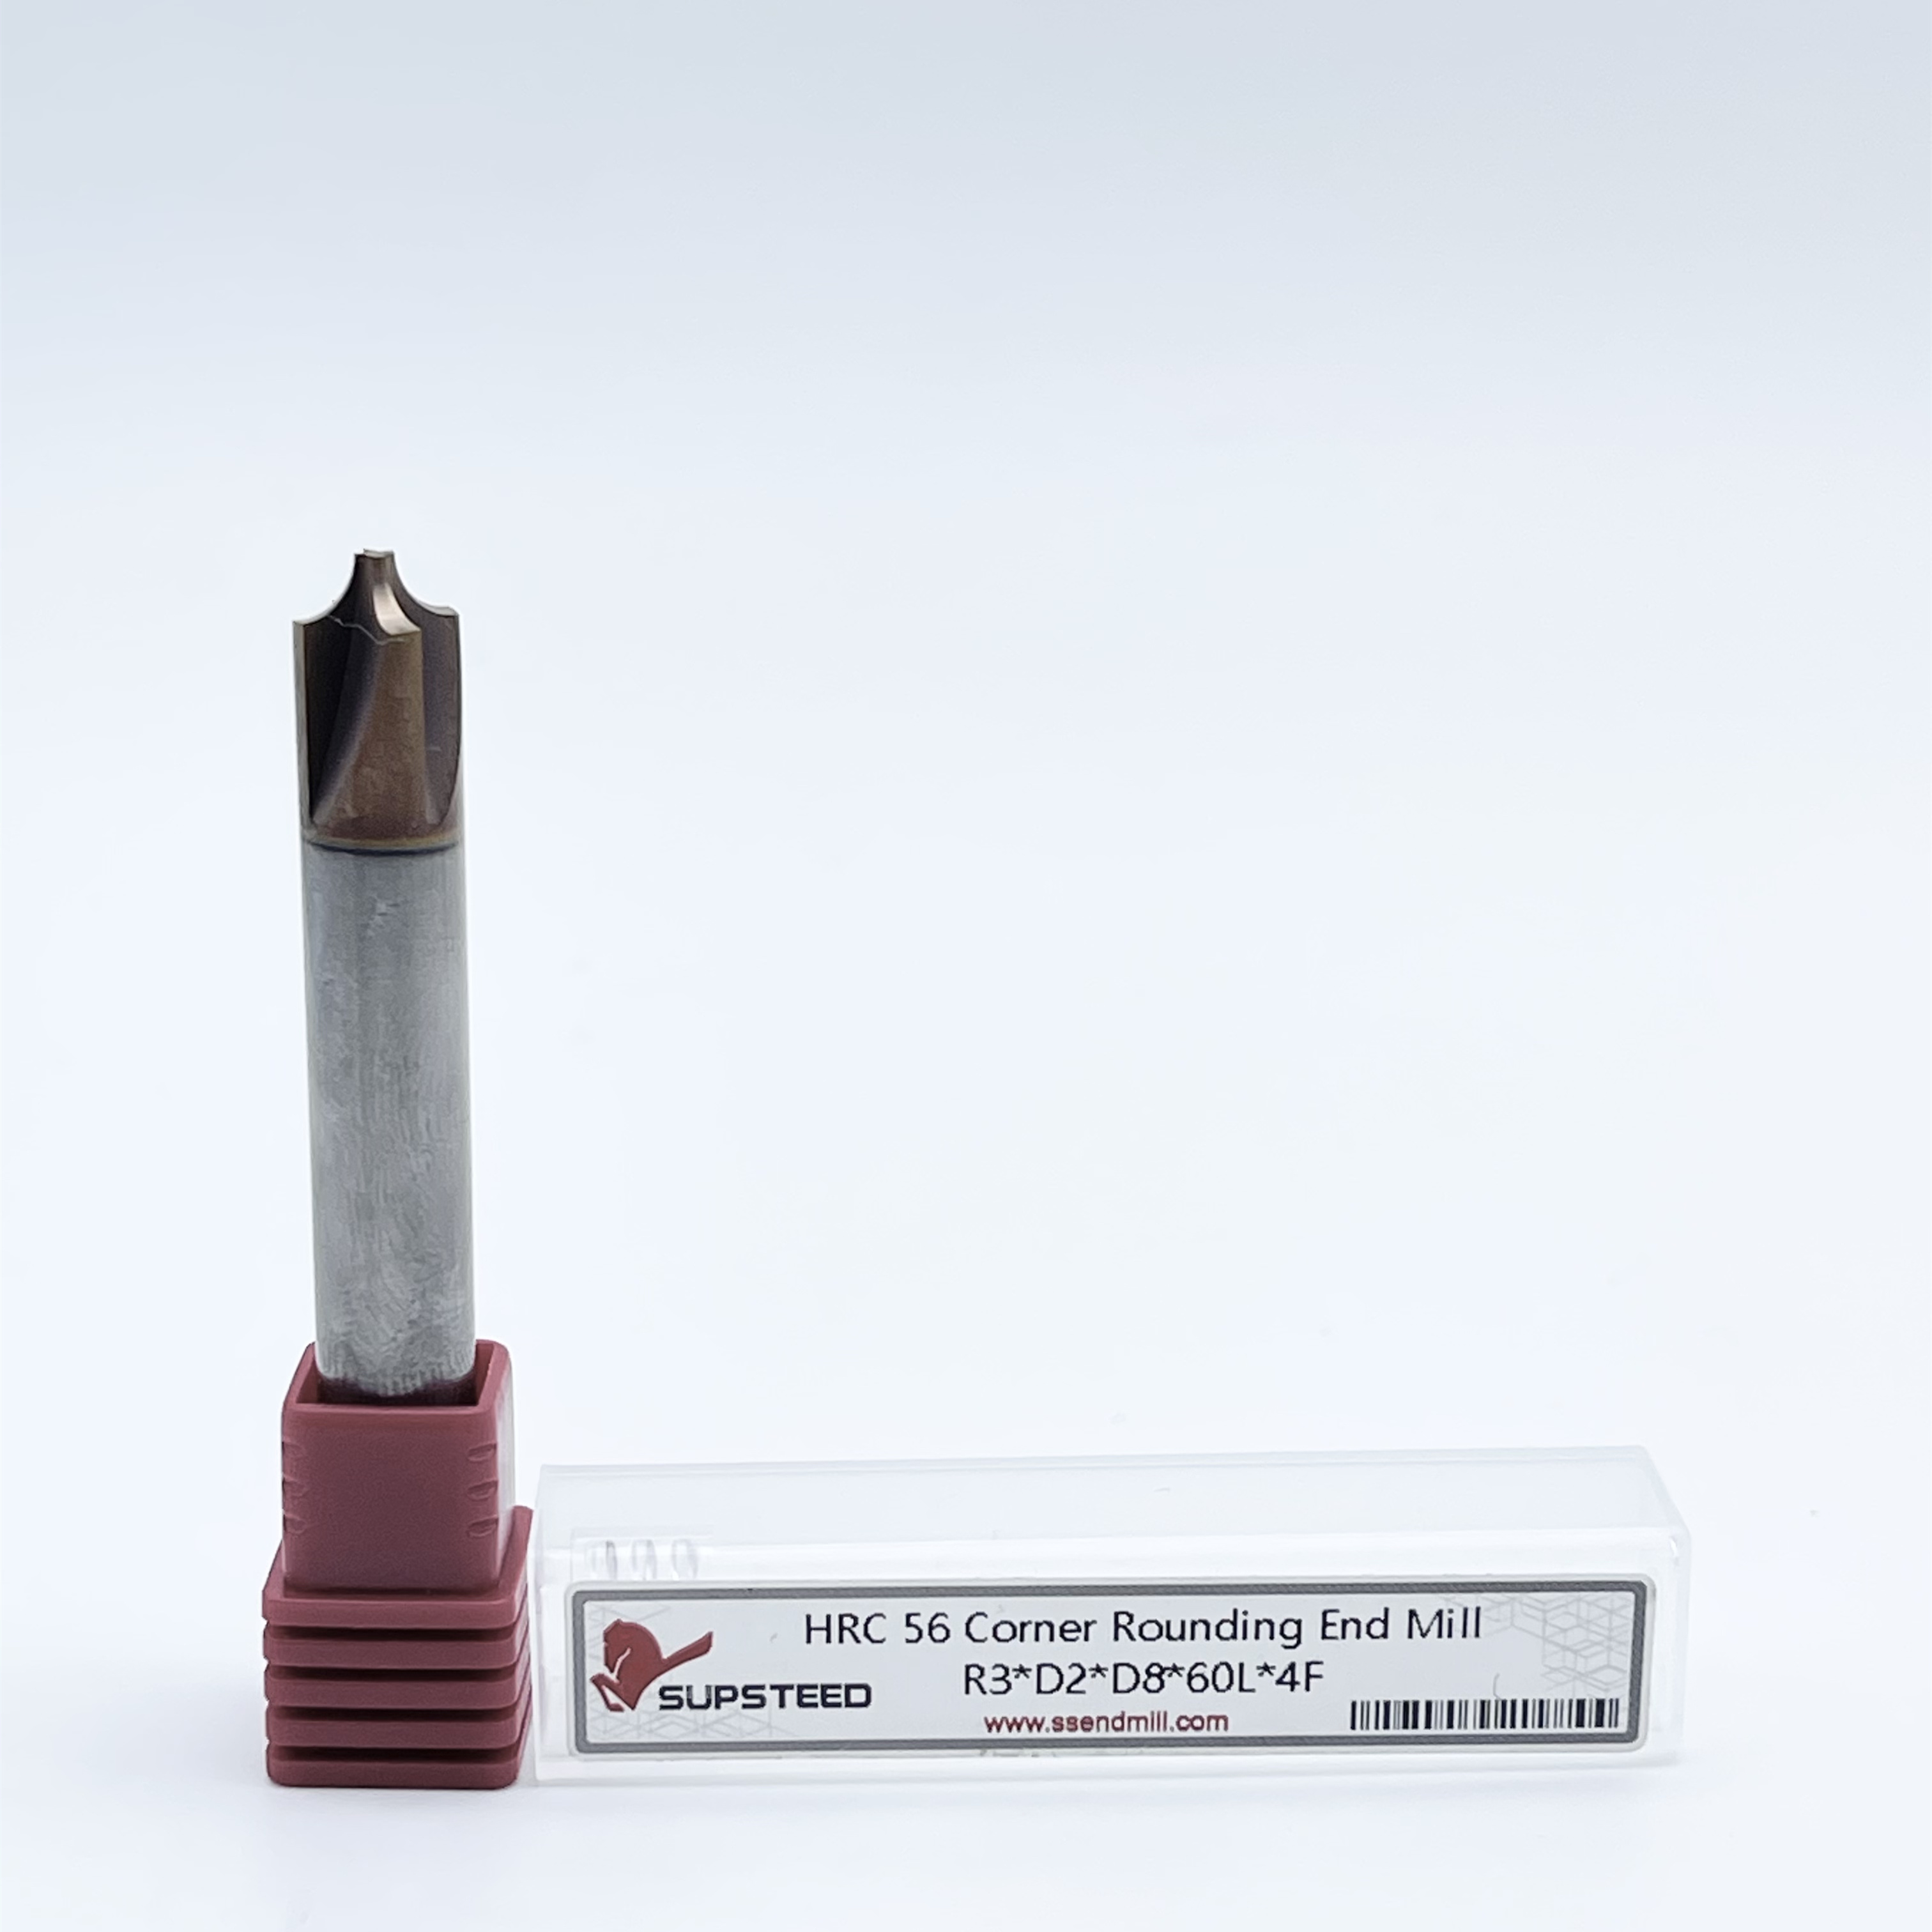
Les opérations de finition des bords ont généralement lieu à la fin du cycle d'usinage. Choisir le mauvais outil pour cette étape finale risque de mettre au rebut une pièce de grande valeur presque terminée en raison de vibrations, d'un mauvais état de surface ou d'une imprécision dimensionnelle. Les machinistes tentent fréquemment d'utiliser une approche universelle pour le profilage des bords. Cependant, l’aluminium et l’acier possèdent des propriétés métallurgiques fondamentalement différentes. L'aluminium est sujet au grippage et nécessite une évacuation agressive des copeaux, tandis que l'acier génère une chaleur élevée et exige une rigidité maximale de l'outil. Sélection du bon Les fraises à arrondir les coins nécessitent d'évaluer les géométries d'outils spécifiques, le nombre de cannelures, les diamètres pilotes et les revêtements spécifiques aux matériaux pour répondre aux exigences exactes de la pièce à usiner et de la configuration de la machine.
Avant de spécifier un outil pour un métal spécifique, les ingénieurs doivent comprendre les variables anatomiques qui dictent l'enveloppe de performance et les limites de défaillance d'un outil. Le profilage des bords applique des forces radiales uniques à la broche. Vous avez besoin d’une solide compréhension de l’anatomie des outils pour optimiser correctement les avances et les vitesses.
La taille du rayon sert de dimension principale dictant le profil final de la pièce. Vous devez le faire correspondre exactement aux tolérances d'impression des pièces. Pour les opérations de finition délicates sur des composants aérospatiaux à parois minces, des rayons plus petits fonctionnent souvent mieux. Les rayons compris entre 0,2 mm et 1,0 mm minimisent la pression radiale de l'outil. Cela empêche les pièces à paroi mince de fléchir lors du passage final. À l’inverse, des rayons plus grands permettent de gérer de fortes ruptures de bords structurels sur les bases de moules ou les châssis d’équipements lourds. Ils nécessitent des configurations rigides, des porte-outils à ajustement rétractable et des broches à couple élevé pour surmonter la résistance de coupe accrue.
Le diamètre pilote sert de base structurelle pour le tranchant. Il représente la partie inférieure plate et non coupante de l'outil. Un diamètre pilote robuste stabilise l’action de coupe. Il résiste aux forces latérales générées lors de profilages lourds. Lorsque vous usinez des alliages résistants comme l'acier 4140, un diamètre pilote faible fléchira, provoquant un broutage immédiat. Le grand diamètre représente la partie la plus large de l'outil de coupe. Il détermine les vitesses de broche requises. Il dicte également les exigences de dégagement physique autour des pinces, des fixations et des éléments de pièces adjacents. Vous calculez votre métrage de surface en fonction de ce diamètre majeur, et non du pilote.
L'interface entre la broche de la machine et l'outil de coupe joue un rôle majeur dans la réussite du profilage. Les pinces ER standard offrent une force de préhension décente, mais elles introduisent souvent un faux-rond. Lorsqu'un outil de profilage manque de concentricité, une flûte supporte une charge de copeaux plus lourde que les autres. Cette action de coupe inégale génère des vibrations harmoniques. Pour une finition des bords de haute précision, optez pour des mandrins hydrauliques ou des porte-outils à ajustement rétractable. Ces systèmes fournissent une force de serrage à 360 degrés et éliminent pratiquement tout faux-rond. La rigidité accrue vous permet de maximiser les vitesses d'avance tout en conservant une finition de surface impeccable.
Pour garantir un profilage précis, suivez ces étapes de vérification de l'outil avant de démarrer le cycle :
Un point de confusion courant concerne l’application des outils. Les machinistes se demandent souvent quand un outil de profilage spécialisé surpasse une fraise carrée standard. Les outils d'arrondi d'angle profilent les bords extérieurs d'une pièce en un seul passage. Ils s'enroulent autour du coin extérieur pour créer un rayon parfait. À l’inverse, les fraises à bout carré sont dotées d’une poignée à rayon d’angle à l’intérieur des coins. Nous appelons souvent ces fraises à bout arrondi. Vous les utilisez pour les poches à fond plat dans les moules et les matrices.
L'utilisation du bon outil pour les contours externes réduit considérablement les temps de cycle. Il élimine le besoin de parcours d'outils de surfaçage 3D complexes. Un chemin de surface 3D à nez sphérique peut prendre dix minutes pour interpoler un bord lisse. Une fraise à profiler dédiée termine le même bord en quelques secondes. Cette approche améliore également la finition de surface finale. Il supprime les minuscules marques de pétoncles laissées par les opérations de surfaçage 3D multi-passes.
Les modèles non évasés présentent un rayon s'arrêtant exactement à 90 degrés. Ils fonctionnent mieux pour une simple rupture de bord. Vous les utilisez lorsqu’il n’est pas nécessaire de les intégrer dans un mur latéral. Cependant, les outils non évasés comportent un risque spécifique. Ils laissent facilement une marque visible le long du bord de la pièce. Si les décalages de votre axe Z ne sont pas parfaitement définis, le point de transition net s'enfonce dans le matériau.
Les designs évasés résolvent ce problème de mélange. Ils présentent une légère coupe excessive au-delà de la tangente de 90 degrés. Cette éruption mesure généralement entre 3 et 5 degrés. La géométrie surcoupée s'avère essentielle pour les applications de précision. Il crée un mélange doux et sans marches entre le rayon usiné et la paroi verticale adjacente. Les outils évasés offrent une plus grande marge d'erreur lors de la configuration de la machine. Ils pardonnent les écarts mineurs dans les décalages de longueur d'outil.
La géométrie physique de l'outil doit correspondre au matériau cible. Vous devez évaluer les caractéristiques de formation de copeaux du métal. Vous devez également tenir compte de l’étape spécifique de l’usinage. Les passes d'ébauche nécessitent des géométries différentes de celles des passes de finition finale. Une sélection géométrique appropriée évite les pannes catastrophiques de l'outil et garantit des modèles d'usure prévisibles.
L'aluminium produit de gros copeaux filandreux pendant le processus de coupe. Il possède un point de fusion bas et une ductilité élevée. Spécifiez des outils à 2 ou 3 cannelures pour les applications en aluminium. Le nombre de flûtes inférieur offre un espace maximum dans l'œsophage. Cette géométrie ouverte empêche l'emballage des copeaux. Lorsque les copeaux s'accumulent dans les cannelures, ils se soudent au tranchant. Cela entraîne une casse immédiate des outils et des pièces mises au rebut. Nous voyons souvent des machinistes essayer d'utiliser des outils à 4 dents sur de l'aluminium 6061-T6 pour augmenter les vitesses d'avance, mais les œsophages serrés se bouchent inévitablement.
L'acier se comporte de manière totalement différente. Il produit des copeaux plus petits et plus chauds. Il faut une force de cisaillement importante pour sectionner le matériau. Spécifiez des outils à 4, 5 ou 6 cannelures pour les alliages d'acier. Un nombre de cannelures plus élevé augmente le diamètre du noyau de l'outil. Un noyau plus épais ajoute une rigidité massive. Cette rigidité combat les forces de coupe élevées générées par les métaux ferreux. Un plus grand nombre de cannelures permet également des vitesses d'avance plus élevées. Cela maintient la productivité tout en répartissant la charge thermique sur plusieurs arêtes de coupe.
Le profilage des bords comporte intrinsèquement un risque de déflexion élevé. Ces outils coupent sur un diamètre variable le long du rayon. Cette géométrie crée des pressions radiales inégales. La pression éloigne l'outil de la pièce. Si l'outil dévie, il laisse un rayon effilé ou sous-dimensionné. La déflexion provoque également un broutage important, détruisant la finition de la surface.
Appliquez toujours une règle de sélection stricte. Sélectionnez le plus grand diamètre pilote qui correspond aux contraintes physiques de la pièce. Vous devez éviter les pinces, les luminaires ou les éléments hauts adjacents. Un pilote plus grand augmente de façon exponentielle la résistance transversale de l'outil. Il ancre fermement le tranchant contre le matériau. Lorsque vous maximisez le diamètre du pilote, vous minimisez les vibrations. Cela vous permet de pousser l'outil plus fort et d'obtenir une finition semblable à un miroir.
L’étape d’usinage dicte vos besoins en outils. L'ébauche lourde de grands rayons extérieurs exige des solutions robustes. Vous devez utiliser des outils indexables ou des fraises en carbure monobloc à cannelure maximale. Ces outils résistent à des forces de coupe massives. Ils enlèvent rapidement les matériaux en vrac sans les fracturer.
Les passes de finition nécessitent une approche complètement différente. Vous avez besoin d’outils en carbure monobloc à haute concentricité. L'outil doit présenter des tolérances de rayon précises pour garantir un mélange parfait et une finition de surface supérieure. Une fraise de finition dédiée devrait effectuer un très léger enjambement radial. N’utilisez jamais votre fraise à ébaucher pour la passe de finition finale. Les micro-écailles subies lors de l'ébauche seront transférées directement sur la surface finale de votre pièce.
Votre stratégie de refroidissement doit s'adapter au matériau et à la géométrie de l'outil. Lors de l'usinage de l'aluminium avec une fraise à 2 cannelures, un liquide de refroidissement à haute pression est obligatoire. Le fluide doit chasser physiquement les copeaux filandreux des larges œsophages avant de pouvoir les recouper. Dirigez les buses de liquide de refroidissement directement vers l'interface outil-pièce. À l’inverse, lors de l’usinage d’acier trempé avec un outil à revêtement multi-dentures, le choc thermique devient le principal mode de défaillance. Si le liquide de refroidissement froid heurte une arête de coupe en carbure chauffée au rouge, le carbure développera des microfissures et des éclats. Pour ces applications, coupez le liquide de refroidissement. Utilisez un jet d'air programmable pour éliminer les copeaux de la zone de coupe tout en permettant au revêtement de gérer la chaleur.
Paramètres de sélection d'outils pour l'aluminium et l'acier
| Catégorie de matériau | Nombre optimal de cannelures | Revêtement recommandé | Stratégie de diamètre pilote | Application du liquide de refroidissement |
|---|---|---|---|---|
| Alliages d'aluminium | 2 à 3 flûtes | ZrN, TiB2 ou poli non revêtu | Dégagement maximal autorisé pour les pièces | Liquide de refroidissement à haute pression |
| Aciers au carbone et alliés | 4 à 6 flûtes | AlTiN, TiAlN | Rigidité maximale admissible | Soufflage d'air ou légère brume |
| Acier inoxydable | 4 à 5 flûtes | AlTiN (Hautes performances) | Modéré à grand (éviter de frotter) | Liquide de refroidissement à haute pression |
Le carbure à lui seul ne peut pas résister aux environnements extrêmes de l’usinage CNC moderne. Les revêtements d'outils agissent comme une barrière thermique et un agent lubrifiant. Cependant, l’application d’un mauvais revêtement cause plus de dommages que l’utilisation de carbure nu. Vous devez faire correspondre la chimie du revêtement à la métallurgie de la pièce à usiner.
L'aluminium présente un défi chimique unique. Il se lie facilement aux autres métaux sous l’effet de la chaleur et de la pression. Vous devez strictement éviter les revêtements AlTiN (Aluminum Titanium Nitrure) ou TiAlN. Ces revêtements contiennent de l'aluminium. Lors de l’usinage de pièces en aluminium, la chaleur provoque la soudure directe du matériau de la pièce au revêtement. Cela crée un bord bâti (BUE). Le BUE modifie la géométrie de l'outil, provoque de graves grippages et finit par casser la fraise.
Précisez plutôt des revêtements ZrN (nitrure de zirconium) ou TiB2 (diborure de titane). Ces options offrent un pouvoir lubrifiant exceptionnel. Ils empêchent les copeaux d'aluminium de coller aux cannelures. Vous pouvez également utiliser du carbure monobloc non revêtu et hautement poli. Une flûte polie miroir permet aux copeaux d'aluminium filandreux de glisser hors de la zone de coupe sans effort. Le carbure poli reste la norme de l’industrie pour la finition de l’aluminium aérospatial.
L’usinage de l’acier génère une chaleur intense au niveau du tranchant. Le carbure non revêtu se dégrade rapidement sous ces charges thermiques. Vous avez besoin de revêtements conçus pour fonctionner dans des environnements à haute température. AlTiN et TiAlN excellent dans les applications sidérurgiques. À mesure que la température de coupe augmente, ces revêtements forment une couche microscopique d'oxyde d'aluminium. Cette couche d'oxyde protège le substrat en carbure des chocs thermiques.
Pour les aciers trempés ou les aciers à outils, envisagez les revêtements nanocomposites avancés. Ces revêtements conservent leur dureté même à des températures brûlantes. Ils vous permettent d'exécuter le coupeur d'arrondi de coin à sec ou avec un minimum de jet d'air. L'usinage à sec de l'acier améliore souvent la durée de vie de l'outil. Il empêche les fissures thermiques provoquées par le liquide de refroidissement froid heurtant un tranchant chaud.
Même avec l’outil parfait, le profilage des bords présente des défis opérationnels. Les machinistes rencontrent souvent des problèmes lors de la diffusion du premier article. Reconnaître les symptômes d’une mauvaise dynamique de coupe vous permet d’ajuster rapidement les paramètres. Vous pouvez récupérer la pièce et optimiser le processus pour le cycle de production restant.
Les bavardages se manifestent par un motif visible et ondulé sur le rayon usiné. Cela ressemble à un cri aigu pendant la coupe. Le broutage détruit la finition de la surface et émousse rapidement le tranchant. Cela vient généralement d’un manque de rigidité dans la configuration. Pour éliminer le broutage, vérifiez d’abord le porte-à-faux de votre outil. Étouffez l'outil dans la pince autant que possible. Un dépassement excessif agit comme un diapason. Ensuite, évaluez votre vitesse d'alimentation. Les machinistes réduisent souvent la vitesse d'avance lorsqu'ils entendent des bruits. Cela aggrave en fait le problème. Une faible avance fait que l'outil frotte plutôt que coupe. Augmentez votre avance par dent pour stabiliser la pression de l'outil. Enfin, assurez-vous d'avoir sélectionné le diamètre pilote le plus grand possible pour maximiser la résistance du noyau.
Suivez cette séquence pour éliminer les vibrations lors du profilage des bords :
Une marque témoin est une ligne visible où le rayon rencontre la surface plane de la pièce. Cela ruine l’attrait esthétique d’un composant fini. Ce problème concerne presque toujours le positionnement sur l'axe Z ou la sélection de la géométrie de l'outil.
Si vous utilisez un outil non évasé, le décalage de longueur de votre outil doit être parfait au micron près. Même une erreur de 0,01 mm laisse un pas. Pour résoudre ce problème, passez à un outil de profil évasé. La légère surdécoupe fond naturellement le rayon dans le mur. Si vous devez utiliser un outil non évasé, programmez un décalage microscopique de l'axe Z. Soulevez l'outil de 0,02 mm pour mélanger le bord supérieur en douceur sans creuser la paroi verticale.
L’arête accumulée se produit lorsque le matériau de la pièce est soudé par pression à la face de coupe. Elle affecte principalement l’aluminium et les aciers inoxydables gommeux. BUE modifie efficacement la géométrie de votre outil. Il transforme un tranchant tranchant en un instrument émoussé et déchirant.
Pour résoudre le BUE dans l'aluminium, vérifiez votre sélection de revêtement. Assurez-vous que vous n'utilisez pas d'outil revêtu d'AlTiN. Ensuite, vérifiez la concentration et la pression de votre liquide de refroidissement. Vous avez besoin d’un liquide de refroidissement à haute pression dirigé directement vers la zone de coupe. Le liquide de refroidissement fournit un pouvoir lubrifiant et élimine physiquement les copeaux. Si BUE persiste, augmentez votre métrage de surface (RPM). Des vitesses plus élevées génèrent suffisamment de chaleur localisée pour cisailler proprement les copeaux avant de pouvoir les souder au carbure.
La façon dont vous conduisez l’outil à travers le matériau est tout aussi importante que l’outil lui-même. Les stratégies de programmation FAO influencent fortement la durée de vie des outils et la qualité des pièces. Vous devez appliquer des techniques de parcours d'outil spécifiques pour maximiser l'efficacité de vos opérations de profilage.
Par défaut, le fraisage en montée est toujours utilisé pour les opérations de profilage des bords. Dans le fraisage en avalant, l'arête de coupe engage le matériau avec une épaisseur maximale et sort avec une épaisseur nulle. Cela dirige les forces de coupe vers le bas dans le luminaire. Il maintient la pièce en toute sécurité et donne une finition de surface supérieure.
Le fraisage conventionnel engage le matériau avec une épaisseur nulle et le frotte avant qu'il ne commence à couper. Ce frottement génère des frottements massifs. Cela provoque une usure rapide de l’outil et éloigne la pièce de l’outil. N'utilisez un fraisage conventionnel que si votre machine souffre d'un jeu important ou si vous coupez de la fonte avec une calamine fortement abrasive. Les équipements CNC modernes doivent toujours utiliser le fraisage en avalant pour les rayons externes.
Ne plongez jamais l’outil directement dans le bord de la pièce. Une plongée directe augmente instantanément la charge radiale. Il laisse une profonde entaille au point d’entrée. Cela risque également d’ébrécher le coin délicat de la flûte coupante.
Programmez une entrée en arc lisse. Roulez l'outil dans la coupe en utilisant un rayon légèrement plus grand que le diamètre de l'outil. Cela augmente progressivement l'engagement radial. L'outil se stabilise avant d'atteindre la pleine profondeur de coupe. Appliquez la même logique à la sortie. Programmez une sortie d'arc pour balayer doucement l'outil de la surface finie. Cette technique garantit des transitions fluides et prolonge considérablement la durée de vie de l'outil.
Lorsqu'il s'agit de grands rayons sur des matériaux résistants comme l'acier pré-trempé 4140, un seul passage dépasse souvent les limites de puissance de la machine ou la rigidité de l'installation. Dans ces cas, programmez un parcours d'outil multi-passes. Commencez par ébaucher le coin avec une fraise carrée standard ou un outil de chanfrein pour enlever la majeure partie du matériau. Cela laisse un bord à facettes. Ensuite, apportez votre outil de profilage pour une passe semi-finie, laissant 0,005 pouces de stock. Enfin, exécutez une passe printanière à la dimension finale. Cette approche en plusieurs étapes réduit considérablement la pression radiale de l'outil, élimine le broutage et prolonge la durée de vie de vos outils de finition coûteux.
Lors de la programmation de vos parcours d'outils, le calcul du métrage de surface correct nécessite de prêter attention au diamètre variable de l'outil. Étant donné qu'un outil d'arrondi d'angle coupe le long d'une courbe, le diamètre de coupe effectif change constamment. Le diamètre majeur tourne plus vite que le diamètre pilote. Si vous calculez votre RPM en fonction du diamètre pilote, le diamètre principal dépassera la longueur de surface recommandée, brûlant le bord extérieur de l'outil. Utilisez toujours le diamètre principal pour vos calculs de régime afin de maintenir la vitesse de coupe maximale dans des limites sûres.
Tenez également compte de l’effet d’amincissement des copeaux. Lors d'un léger enjambement radial pour une passe de finition, l'épaisseur réelle des copeaux est inférieure à l'avance programmée par dent. Pour compenser cela, vous devez augmenter votre vitesse d'avance programmée. Si vous ne parvenez pas à régler l'amincissement des copeaux, l'outil frottera contre le matériau, générant un excès de chaleur et accélérant l'usure des flancs.
R : Un profil non évasé s'arrête exactement à une tangente de 90 degrés, ce qui le rend adapté à une simple rupture de bord. Un profil évasé comprend une sur-coupe de 3 à 5 degrés au-delà de la tangente. Cet évasement permet à l'outil de fondre le rayon en douceur dans un mur vertical adjacent sans laisser de marque visible.
R : Nous le déconseillons fortement. L'aluminium produit de gros copeaux filandreux qui nécessitent un espace important dans l'œsophage pour l'évacuation. Un outil à 4 cannelures a des arcades serrées, ce qui provoque l'accumulation de copeaux d'aluminium, leur soudure à la fraise et finalement l'encliquetage de l'outil. Utilisez toujours des outils à 2 ou 3 cannelures pour l'aluminium.
R : Une marche visible, ou une marque témoin, résulte généralement d'un décalage inexact de la longueur de l'outil sur l'axe Z. Cela arrive également fréquemment lors de l’utilisation d’outils non évasés. Pour résoudre ce problème, réglez les décalages de vos outils avec précision ou passez à un outil d'arrondi de coin évasé pour créer un mélange indulgent et homogène.
R : Calculez la vitesse de votre broche en fonction du diamètre principal de l'outil, et non du diamètre pilote. Le grand diamètre représente le point du tranchant qui se déplace le plus rapidement. L'utilisation d'un diamètre pilote plus petit pour les calculs entraîne une longueur de surface excessive, conduisant à une usure rapide de l'outil.
R : Utilisez toujours le fraisage en montée sur les machines CNC modernes. Le fraisage en montée dirige les forces de coupe vers la pièce à usiner et le montage, réduisant ainsi les vibrations. Il coupe les copeaux de l'épaisseur à l'épaisseur, ce qui minimise la génération de chaleur, empêche l'écrouissage et produit une finition de surface bien supérieure.
R : Le bavardage est causé par un manque de rigidité. Les coupables courants incluent un dépassement excessif de l'outil par rapport au support, la sélection d'un outil avec un diamètre pilote trop petit ou l'utilisation d'une vitesse d'avance trop faible. Étranglez l'outil, maximisez le diamètre pilote et maintenez des charges de copeaux appropriées.