Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio

¿Alguna vez arruinó una costosa lámina de acrílico fundido durante un trabajo crítico de CNC? El olor distintivo y acre del polímero derretido y el horrible sonido de una fresa al romperse son muy familiares en el taller. Las herramientas estándar para cortar metales crean una fricción excesiva. Esto derrite rápidamente los plásticos sensibles a la temperatura y destruye el acabado del borde. De repente, una operación rentable se convierte en un contenedor lleno de chatarra.
Para evitar esta pesadilla mecánica, los operadores deben alejarse de las geometrías tradicionales. Es hora de adoptar herramientas especializadas. En esta guía completa, exploraremos la física subyacente del enrutamiento de polímeros. Analizaremos por qué la geometría de un solo canal es la solución definitiva. Finalmente, describiremos cómo la elección adecuada de herramientas determina el éxito de su fabricación.
El calor es el enemigo: los plásticos y los acrílicos poseen puntos de fusión increíblemente bajos. Es obligatorio disponer de herramientas especializadas para evacuar la energía térmica de forma rápida y eficiente.
Superioridad de flauta única: una configuración de flauta única proporciona el valle de flauta más grande posible. Esto permite una expulsión masiva de virutas y una acumulación de fricción mínima.
La ventaja del pulido: el uso de un cortador con acabado de espejo evita que las virutas de plástico calientes se adhieran, se fundan y posteriormente se suelden al carburo.
El material importa: El acrílico fundido, el acrílico extruido y los plásticos dúctiles exigen geometrías de herramientas distintas y estrategias de velocidad de avance altamente personalizadas.
Perfeccionamiento del acabado: La selección adecuada de herramientas elimina la agotadora necesidad de realizar un pulido manual posterior al mecanizado. Esto ahorra mucho tiempo de producción y costes laborales.
Antes de sumergirnos en la física del corte, debemos comprender el panorama más amplio de la fabricación. El impulso global para aligerar los vehículos eléctricos, los componentes aeroespaciales y los dispositivos médicos ha desencadenado un cambio masivo hacia los plásticos de ingeniería avanzada. Materiales como policarbonato, PEEK y polímeros de alta densidad están reemplazando rápidamente a los soportes y carcasas de metal pesado. Esta tendencia macroeconómica exige capacidades de enrutamiento de precisión. Los talleres mecánicos que dominan el mecanizado de polímeros están consiguiendo contratos lucrativos. En contraste, aquellos que se aferran a estrategias obsoletas basadas únicamente en metales están luchando por mantenerse competitivos.
El mecanizado de polímeros no metálicos presenta un conjunto único de obstáculos físicos y térmicos. Estos difieren enormemente del corte de acero o aluminio. Para los propietarios de talleres y operadores de CNC, comprender el comportamiento molecular de los plásticos bajo tensión es el paso fundamental para optimizar la producción.
El principal punto de falla al fresar plásticos es la acumulación térmica. A diferencia de los metales, que pueden absorber y disipar el calor por toda la pieza de trabajo, los plásticos actúan como aislantes térmicos. Cuando una herramienta giratoria se acopla al material, la fricción resultante genera un intenso calor localizado. Debido a que el polímero no puede disipar este calor, la temperatura en la zona de corte aumenta rápidamente. Una vez que excede el estado de transición vítrea del material, el plástico se convierte en una masa fundida y pegajosa. Esta resina derretida se envuelve firmemente alrededor de la herramienta, se enfría instantáneamente formando una masa endurecida y provoca una falla catastrófica conocida como raspado de viruta.
Lograr un acabado prístino similar al vidrio en materiales transparentes requiere una acción de corte delicada en lugar de una fuerza contundente. Cuando se aplica una geometría de herramienta incorrecta o desafilada, la cortadora atraviesa efectivamente el material. Este impacto violento introduce una tensión mecánica severa en las cadenas de polímeros. En sustratos quebradizos como el acrílico transparente, esta tensión se manifiesta como agrietamiento. El agrietamiento es una red de fracturas microscópicas en forma de telaraña a lo largo del borde mecanizado. En consecuencia, deja un acabado opaco y esmerilado que compromete tanto la claridad óptica como la integridad estructural de la pieza final.
Ingrese a muchos talleres mecánicos tradicionales y verá operadores intentando fresar policarbonato con fresas de extremo de cuatro canales estándar diseñadas para aluminio. Esta es una receta para el desastre. Las herramientas para cortar metales están diseñadas con ángulos de ataque más bajos y valles de flauta poco profundos para mantener la rigidez del núcleo contra impactos fuertes. Sin embargo, cuando se aplican a plásticos blandos, estos valles restrictivos atrapan las virutas. Las virutas atrapadas rozan agresivamente las paredes de la zanja. Esto genera una fricción secundaria que garantiza la fusión inmediata.
Para sortear los obstáculos térmicos y mecánicos asociados a los polímeros, los ingenieros de herramientas han desarrollado geometrías muy específicas. Están diseñados exclusivamente para materiales blandos y sensibles al calor.
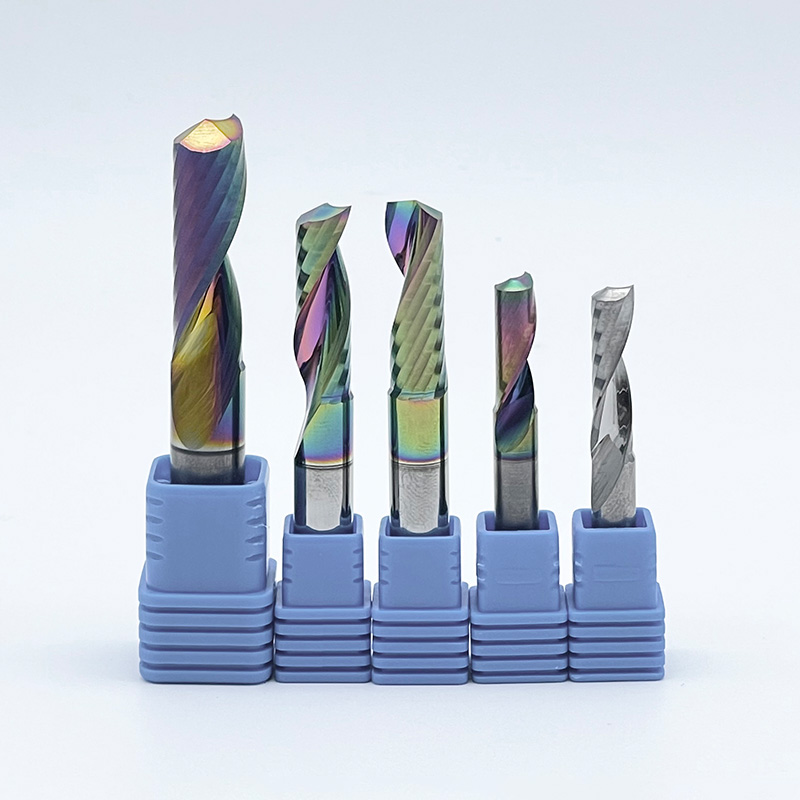
En esencia, un La herramienta CNC no metálica es una cortadora rotativa especializada diseñada explícitamente para enrutar, fresar y perfilar materiales que no pueden soportar una alta fricción. Esta amplia categoría abarca acrílicos, policarbonatos, polietileno de alta densidad, espumas rígidas y maderas de ingeniería. La directiva de ingeniería que impulsa estas herramientas es la rápida evacuación del calor en lugar de una rigidez estructural extrema. Cambian el enfoque operativo de sobrevivir a impactos fuertes a maximizar las tasas de eliminación de material mientras mantienen la zona de corte helada.
Una cortadora dedicada se ve y funciona de manera completamente diferente a las herramientas de taller estándar. Los fabricantes de alta gama utilizan sustratos de carburo sólido de micrograno para garantizar que la herramienta resista el acoplamiento de alta velocidad sin astillas microscópicas. Los parámetros industriales comunes incluyen diámetros de vástago que van desde 3,175 mm hasta 8 mm, con longitudes de corte optimizadas para el enrutamiento de hojas en una sola pasada. Además, el filo está rectificado hasta obtener un ángulo de ataque positivo alto, agudo y afilado. Esta geometría permite que la herramienta corte limpiamente debajo de la superficie de plástico, cortando la viruta con una resistencia mínima.
El secreto fundamental para mecanizar plásticos sin problemas reside en la reducción de ranuras. Al eliminar los bordes cortantes, los ingenieros han creado la configuración geométrica óptima para los no metales sensibles a la temperatura.
En el ámbito del mecanizado de plástico, el propio chip actúa como vehículo principal para la eliminación del calor. El objetivo final es transferir la energía térmica generada por la fricción directamente al chip. Luego debe expulsar esa viruta de la zanja antes de que el calor pueda filtrarse a la pieza de trabajo circundante. A La fresa de ranura única posee solo un filo, lo que significa que la circunferencia restante de la herramienta es una enorme cavidad abierta. Este espacio cavernoso permite la formación de virutas gruesas y rizadas que escapan del canal instantáneamente. Específicamente, el popular diseño O-flute riza el chip perfectamente para evitar atascos.
Cada vez que un filo golpea el material, nace la fricción. Una herramienta de cuatro flautas golpea el plástico cuatro veces por revolución. Por el contrario, una herramienta de un solo filo golpea el material sólo una vez. Al reducir drásticamente el número de filos de corte, el tiempo de fricción se reduce hasta en un 75 por ciento. Menos fricción equivale a un entorno de corte significativamente más fresco. Esto mantiene el polímero de forma segura por debajo de su umbral de fusión.
Contraintuitivamente, cuidar la máquina y cortar el plástico lentamente es exactamente lo que causa el derretimiento. Las geometrías de un solo canal están diseñadas específicamente para ser empujadas con fuerza y rapidez. Al aumentar la velocidad de avance de la máquina, la herramienta soporta una mayor carga de viruta. Esto significa que muerde un trozo de material más grueso por revolución. Una viruta gruesa absorbe el calor de manera eficiente. Si avanza demasiado lento, la herramienta simplemente frota la superficie, generando una nube de polvo estático y calor intenso. Las herramientas de un solo canal permiten a los operadores maximizar sus velocidades de alimentación de forma segura y confiable.
Si bien tener un solo canal proporciona el espacio físico necesario para la eliminación de virutas, la geometría por sí sola no siempre es suficiente para acabados ópticos de alta gama. El tratamiento superficial del carburo juega un papel vital en la dinámica de viruta de fluidos.
Durante la fabricación estándar de fresas de extremo, las muelas abrasivas industriales dejan estrías y ranuras microscópicas dentro del valle de la flauta. Para crear una herramienta premium, se introduce un paso de fabricación adicional que requiere mucha mano de obra. El interior de la flauta está meticulosamente pulido y pulido hasta obtener un acabado similar al de un espejo. Actualización a un El cortador de flauta pulido erradica todas las marcas microscópicas de esmerilado y produce una superficie impecablemente lisa.
Los chips de polímero calentados son increíblemente adhesivos. Naturalmente, quieren agarrarse a texturas ásperas o porosas. Las estrías microscópicas que quedan en las herramientas sin pulir actúan como puntos de agarre perfectos para el plástico caliente. Por el contrario, una superficie pulida se parece mucho a una sartén antiadherente. El acabado ultraliso reduce drásticamente el coeficiente de fricción. Esto obliga a la viruta de plástico a deslizarse sin problemas hacia arriba y fuera de la flauta sin adherirse al núcleo de carburo.
Seleccionar la herramienta correcta requiere una comprensión matizada de las diferencias operativas entre los recuentos de flautas. Usar la herramienta incorrecta para el material incorrecto es un camino garantizado hacia piezas desechadas.
Tipo de herramienta |
Generación de calor |
Capacidad de limpieza de virutas |
Aplicación ideal |
|---|---|---|---|
Flauta O de flauta única |
Muy bajo |
Máximo (garganta enorme) |
Acrílicos, Policarbonato, HDPE, Enrutamiento de alta velocidad |
Fresa de extremo de dos flautas |
Moderado |
Medio |
Compuestos rígidos, maderas duras densas, máquinas CNC ligeras |
Fresa de extremo de cuatro flautas |
Extremadamente alto |
Pobre (las virutas se atrapan instantáneamente) |
Sólo metales. Garantizado para derretir plásticos. |
Lograr un acabado impecable requiere reconocer que no todos los plásticos se comportan de manera idéntica bajo el husillo. La estructura molecular y el origen de fabricación del material dictan cómo reaccionará ante las fuerzas de corte.
El acrílico domina las industrias de rotulación y exhibición. Sin embargo, está disponible en dos formulaciones distintas que exigen enfoques de mecanizado completamente diferentes.
Acrílico fundido: Fabricado vertiendo resina líquida entre placas de vidrio, el acrílico fundido presenta una estructura isotrópica uniforme. Posee un punto de fusión más alto y se fractura limpiamente cuando se corta, produciendo virutas granulares distintas. Cuando trabaje con láminas fundidas, utilice un equipo dedicado La herramienta de corte acrílico con diseño de flauta O producirá un borde esmerilado casi pulido que requiere un posprocesamiento mínimo.
Acrílico extruido: formado al forzar el polímero fundido a través de un troquel, el acrílico extruido mantiene la tensión direccional interna y tiene un punto de fusión notoriamente bajo. Es increíblemente gomoso. El mecanizado de esta variante requiere la herramienta de un solo filo más afilada posible, velocidades de avance hiperagresivas y una excelente refrigeración por aire para evitar que las cintas gomosas se vuelvan a soldar a la pared cortada.
Los plásticos de ingeniería industrial, como el polietileno de alta densidad y el teflón, presentan un desafío mecánico diferente. A diferencia del acrílico quebradizo, estos plásticos blandos son muy dúctiles. Cuando son golpeados por un borde romo, se estiran, rasgan y extruyen en lugar de cortar limpiamente. Esto deja un borde borroso y plagado de rebabas. Aquí es obligatorio un cortador afilado con un ángulo de corte alto para cortar las fibras dúctiles limpiamente antes de que tengan la oportunidad de doblarse y separarse de la herramienta.
Incluso el carburo pulido espejo más premium del mundo fallará espectacularmente si se maneja con parámetros de mecanizado incorrectos. El mecanizado de no metales requiere un enfoque matemático específico para las velocidades y avances que a menudo parece atrasado para los maquinistas de metales veteranos.
La carga de viruta es el espesor físico del material eliminado por un filo en una sola revolución. En el caso de los plásticos, mantener una gran carga de virutas no es negociable. Un objetivo típico está entre 0,1 mm y 0,3 mm, según el diámetro de la herramienta. Debido a que una viruta más gruesa absorbe más calor, maximizar la carga de la viruta dentro de los límites de la integridad estructural de la herramienta es su principal defensa contra la fusión.
Si existe una regla de oro para el mecanizado de plástico, es esta: reduzca las velocidades del husillo y maximice las velocidades de avance. Hacer funcionar un husillo que grita a 24.000 RPM mientras se arrastra el pórtico a 50 pulgadas por minuto licuará instantáneamente el plástico debido al roce intenso. Una línea de base mucho más eficaz es reducir la velocidad del husillo a un nivel conservador de 14.000 a 18.000 RPM. A partir de ahí, aumente la velocidad de avance de la máquina tan rápido como lo permita la rigidez del marco sin provocar vibraciones.
Debido a que los plásticos requieren velocidades de avance agresivas, las fuerzas de corte lateral pueden ser sorprendentemente altas. Si la delgada lámina de plástico vibra o se levanta aunque sea una fracción de milímetro, provocará marcas microscópicas que destruirán la claridad óptica. Las mesas de vacío combinadas con bombas de alto flujo son el estándar de la industria. Para piezas más pequeñas e intrincadas, la cinta adhesiva de doble cara combinada con superpegamento proporciona una fijación sólida.
Además, generalmente se evita el refrigerante líquido tradicional para CNC. Crea una lechada pegajosa e inmanejable con virutas de plástico y puede inducir agrietamiento por tensión ambiental en acrílicos transparentes. En su lugar, los operadores deberían utilizar una ráfaga continua de aire comprimido a alta velocidad. Una pistola de aire frío especializada dirigida directamente a la zona de corte eliminará las virutas instantáneamente mientras enfría el carburo.
La transición al mecanizado de plástico altamente eficiente es una inversión estratégica. Seleccionar la geometría correcta implica una evaluación honesta de su maquinaria y de las operaciones específicas que pretende ejecutar.
Antes de comprar herramientas agresivas, evalúe la rigidez de su enrutador CNC. Si su enrutador de pórtico liviano se estremece y chirría cuando lo empuja a velocidades de avance elevadas, no podrá utilizar herramientas de un solo filo de gran diámetro de manera efectiva. En estos escenarios, reducir a un diámetro más pequeño La fresa de plástico le permite mantener la carga de viruta adecuada sin sobrecargar el marco de la máquina ni provocar vibraciones en la superficie.
La dirección de la espiral de la flauta dicta hacia dónde fluyen las virutas y dónde se aplica la fuerza de corte al material. Una espiral cortada hacia arriba es el estándar indiscutible para la mayoría de los plásticos. Tira las virutas agresivamente hacia arriba y hacia afuera del corte, evitando que se vuelvan a cortar. Sin embargo, aplica fuerza de elevación al material, lo que exige una excelente sujeción del material. Una espiral descendente empuja las virutas hacia el interior del corte. Esto es ideal para laminados muy delgados y flexibles que podrían levantarse de la mesa, pero requiere velocidades de alimentación más lentas ya que la evacuación de virutas se ve gravemente obstaculizada. Finalmente, una flauta recta presenta una geometría neutra que ni levanta ni empuja hacia abajo. A menudo se utiliza para fresar plásticos rígidos donde la calidad impecable de los bordes es primordial tanto en la cara superior como en la inferior simultáneamente.
Dominar el arte del mecanizado de plástico y acrílico se reduce en última instancia a un factor crítico: la gestión del calor. Al alejarse de las fresas de mango inapropiadas para trabajar metales y adoptar geometrías pulidas especializadas de un solo canal, los operadores pueden evacuar las virutas rápidamente y mantener las temperaturas muy por debajo del punto de fusión.
Invertir en herramientas de alta calidad transforma un proceso frustrante y con muchos desperdicios en una operación fluida y altamente rentable. El carburo de primera calidad conserva su borde afilado por más tiempo, reduce drásticamente las tasas de desechos y, con frecuencia, elimina la necesidad de un pulido manual que requiere mucha mano de obra. Evalúe los parámetros de su taller, actualice su arsenal de herramientas y comience a lograr los acabados superficiales impecables similares al vidrio que exigen sus clientes. Para obtener soluciones líderes en la industria adaptadas a su aplicación específica, visite www.ssendmill.com para explorar una línea completa de herramientas de mecanizado de precisión no metálicas.
Si bien es físicamente posible forzar una broca de enrutador de madera estándar a través del acrílico, se desaconseja hacerlo para aplicaciones profesionales. Las brocas de madera carecen de los ángulos especializados de alta inclinación y de los valles de flauta pulidos necesarios para gestionar las propiedades térmicas de los plásticos. El uso de una herramienta de madera sobre acrílico generalmente produce una fricción excesiva, bordes derretidos y una alta probabilidad de microfracturar el material.
Las RPM óptimas dependen completamente de las capacidades de velocidad de avance de su máquina y del diámetro específico de la herramienta. Sin embargo, una base confiable para una herramienta estándar de un solo filo es entre 14 000 y 18 000 RPM, junto con una velocidad de avance rápida. El objetivo es mantener las RPM lo suficientemente bajas para evitar la fusión inducida por la fricción, mientras se mantiene la velocidad de alimentación lo suficientemente alta para mantener una carga de viruta saludable y que absorba el calor.
La fusión es estrictamente una falla en la gestión del calor. Esto ocurre cuando la herramienta genera más fricción de la que la viruta puede eliminar. Los tres culpables más comunes son hacer funcionar las RPM del husillo demasiado altas, aumentar la velocidad de avance demasiado lentamente o usar una herramienta con demasiadas ranuras. Cambiar a una herramienta de una sola flauta y aumentar la velocidad de avance generalmente resolverá este problema de inmediato.
Una flauta O es un cortador altamente especializado que se caracteriza por una forma de O circular distintiva tallada en el valle de su flauta. Esta geometría única está diseñada específicamente para rizar las virutas de plástico a medida que se cortan del material, evitando que se expandan y se atasquen en la zanja. Las herramientas O-flute casi siempre se fabrican con un acabado pulido tipo espejo, lo que las convierte en el estándar de la industria para lograr bordes impecables en acrílicos y policarbonatos transparentes.
El refrigerante líquido rara vez es necesario y, a menudo, puede resultar muy perjudicial al mecanizar plásticos. Ciertos refrigerantes sintéticos desencadenan reacciones químicas o choques térmicos, lo que provoca grietas por tensión en no metales transparentes. En lugar de líquidos sucios, el estándar de la industria es utilizar una ráfaga continua de aire comprimido a alta velocidad. Utilizar una pistola de aire frío dirigida exactamente a la zona de corte es la forma más eficaz de limpiar las virutas y enfriar la herramienta simultáneamente sin una limpieza complicada.
El astillado, a menudo denominado reventón de bordes, ocurre cuando el cortador carece del filo para cortar el material quebradizo limpiamente o cuando el material vibra durante el corte. Para evitar esto, asegúrese de que su soporte de trabajo sea absolutamente rígido usando un sistema de vacío fuerte o cinta. Además, utilice un cortador de una sola flauta nuevo y afilado y considere dejar un margen de 0,5 mm para una pasada final de acabado de alta velocidad para eliminar cualquier microfractura.
Una broca de corte ascendente presenta una espiral que tira de las virutas de plástico hacia arriba y las expulsa rápidamente, lo cual es excelente para la evacuación de calor, pero tiende a sacar materiales delgados de la base del CNC. Una broca de corte descendente tiene una espiral inversa que empuja las virutas hacia abajo, presionando el material firmemente contra la mesa. Las brocas de corte descendente son ideales para láminas de plástico delgadas y flexibles que tienen dificultades con la sujeción por vacío, aunque requieren velocidades de alimentación más lentas porque la limpieza de virutas es menos eficiente.