Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona

Czy kiedykolwiek zniszczyłeś kosztowny arkusz odlewanego akrylu podczas krytycznej pracy CNC? Wyraźny, gryzący zapach topiącego się polimeru i przerażający dźwięk trzaskającego młyna palcowego są aż nazbyt znajome w hali produkcyjnej. Standardowe narzędzia do cięcia metalu powodują nadmierne tarcie. To szybko topi tworzywa sztuczne wrażliwe na temperaturę i niszczy wykończenie krawędzi. Nagle dochodowy bieg zamienia się w kosz pełen złomu.
Aby zapobiec temu mechanicznemu koszmarowi, operatorzy muszą odejść od tradycyjnych geometrii. Czas sięgnąć po specjalistyczne narzędzia. W tym obszernym przewodniku zbadamy podstawową fizykę trasowania polimerów. Przeanalizujemy, dlaczego geometria z jednym rowkiem jest najlepszym rozwiązaniem. Na koniec przedstawimy, w jaki sposób właściwy wybór narzędzi wpływa na sukces produkcyjny.
Ciepło jest wrogiem: tworzywa sztuczne i akryle mają niewiarygodnie niską temperaturę topnienia. Aby szybko i efektywnie odprowadzać energię cieplną, wymagane jest specjalistyczne oprzyrządowanie.
Wyższość pojedynczego rowka: Konfiguracja z jednym rowkiem zapewnia największą możliwą dolinę rowka. Pozwala to na masywne wyrzucanie wiórów i minimalne powstawanie tarcia.
Zaleta polerowania: zastosowanie frezu z lustrzanym wykończeniem zapobiega przywieraniu, topieniu, a następnie spawaniu gorących wiórów z tworzywa sztucznego do węglika.
Materiał ma znaczenie: Odlewany akryl, wytłaczany akryl i plastyczne tworzywa sztuczne wymagają różnych geometrii narzędzi i wysoce dostosowanych strategii posuwu.
Udoskonalanie wykończenia: Właściwy dobór narzędzi eliminuje wyczerpującą potrzebę ręcznego polerowania po obróbce. Oszczędza to znacznie czas produkcji i koszty pracy.
Zanim zagłębimy się w fizykę cięcia, musimy zrozumieć szerszy krajobraz produkcji. Globalny nacisk na zmniejszenie masy pojazdów elektrycznych, komponentów lotniczych i wyrobów medycznych spowodował masowy zwrot w kierunku zaawansowanych tworzyw konstrukcyjnych. Materiały takie jak poliwęglan, PEEK i polimery o dużej gęstości szybko zastępują wsporniki i obudowy z metali ciężkich. Ten trend makroekonomiczny wymaga możliwości precyzyjnego wyznaczania tras. Warsztaty mechaniczne specjalizujące się w obróbce polimerów zapewniają lukratywne kontrakty. Z kolei ci, którzy trzymają się przestarzałych strategii opartych wyłącznie na metalu, mają trudności z utrzymaniem konkurencyjności.
Obróbka polimerów niemetalicznych wiąże się z wyjątkowym zestawem przeszkód fizycznych i termicznych. Różnią się one znacznie od cięcia stali lub aluminium. Dla właścicieli sklepów i operatorów CNC zrozumienie molekularnego zachowania tworzyw sztucznych pod wpływem zwykłego stresu jest podstawowym krokiem w kierunku optymalizacji produkcji.
Głównym punktem awarii podczas frezowania tworzyw sztucznych jest akumulacja termiczna. W przeciwieństwie do metali, które mogą pochłaniać i odprowadzać ciepło w całym przedmiocie obrabianym, tworzywa sztuczne działają jak izolatory termiczne. Kiedy obracające się narzędzie styka się z materiałem, powstałe tarcie generuje miejscowe intensywne ciepło. Ponieważ polimer nie jest w stanie przewodzić tego ciepła, temperatura w strefie cięcia gwałtownie rośnie. Po przekroczeniu stanu zeszklenia materiału tworzywo sztuczne zamienia się w lepki, stopiony bałagan. Ta stopiona żywica szczelnie owija się wokół narzędzia, natychmiast ochładza się, tworząc utwardzoną masę i powoduje katastrofalną awarię znaną jako zacieranie się wiórów.
Osiągnięcie nieskazitelnego, przypominającego szkło wykończenia na przezroczystych materiałach wymaga delikatnego ścinania, a nie tępej siły. W przypadku zastosowania nieprawidłowej lub tępej geometrii narzędzia, frez skutecznie przecina materiał. To gwałtowne uderzenie powoduje poważne naprężenia mechaniczne w łańcuchach polimeru. Na kruchych podłożach, takich jak przezroczysty akryl, naprężenie to objawia się spękaniem. Crazing to sieć mikroskopijnych, przypominających pajęczynę pęknięć wzdłuż obrobionej krawędzi. W rezultacie pozostawia matowe, nieprzezroczyste wykończenie, które pogarsza zarówno przejrzystość optyczną, jak i integralność strukturalną końcowej części.
Wejdź do wielu tradycyjnych warsztatów mechanicznych, a zobaczysz operatorów próbujących frezować poliwęglan za pomocą standardowych czteroostrzowych frezów walcowo-czołowych przeznaczonych do aluminium. To jest przepis na katastrofę. Narzędzia do cięcia metalu zostały zaprojektowane z mniejszymi kątami natarcia i płytkimi dolinami rowków, aby zachować sztywność rdzenia przed twardymi uderzeniami. Jednakże po nałożeniu na miękkie tworzywa sztuczne te ograniczające zagłębienia zatrzymują wióry. Uwięzione wióry agresywnie ocierają się o ściany wykopu. Generuje to tarcie wtórne, które gwarantuje natychmiastowe stopienie.
Aby ominąć termiczne i mechaniczne wąskie gardła związane z polimerami, inżynierowie narzędzi opracowali bardzo specyficzne geometrie. Są one przeznaczone wyłącznie do miękkich, wrażliwych na ciepło materiałów.
W swej istocie, a niemetalowe narzędzie CNC to wyspecjalizowana przecinarka obrotowa zaprojektowana specjalnie do frezowania, frezowania i profilowania materiałów, które nie wytrzymują dużego tarcia. Ta szeroka kategoria obejmuje akryle, poliwęglany, polietylen o dużej gęstości, sztywne pianki i drewno konstrukcyjne. Dyrektywą inżynieryjną stojącą za tymi narzędziami jest szybkie odprowadzanie ciepła, a nie ekstremalna sztywność konstrukcyjna. Przenoszą nacisk operacyjny z wytrzymania silnych uderzeń na maksymalizację szybkości usuwania materiału przy jednoczesnym utrzymywaniu lodowatej strefy cięcia.
Dedykowany nóż wygląda i działa zupełnie inaczej niż standardowe narzędzia warsztatowe. Wysokiej klasy producenci wykorzystują substraty z mikroziarnistego węglika spiekanego, aby zapewnić, że narzędzie wytrzyma pracę z dużą prędkością bez mikroskopijnych odprysków. Typowe parametry przemysłowe obejmują średnice trzpieni w zakresie od 3,175 mm do 8 mm, przy długościach cięcia zoptymalizowanych pod kątem frezowania arkuszy w jednym przejściu. Ponadto krawędź skrawająca jest szlifowana pod ostrym, ostrym jak brzytwa, dodatnim kątem natarcia. Taka geometria pozwala narzędziu na czyste krojenie pod powierzchnią tworzywa sztucznego, odcinając wióry przy minimalnym oporze.
Podstawowy sekret doskonałej obróbki tworzyw sztucznych polega na redukcji rowków. Pozbawiając krawędzie skrawające, inżynierowie stworzyli optymalną konfigurację geometryczną niemetali wrażliwych na temperaturę.
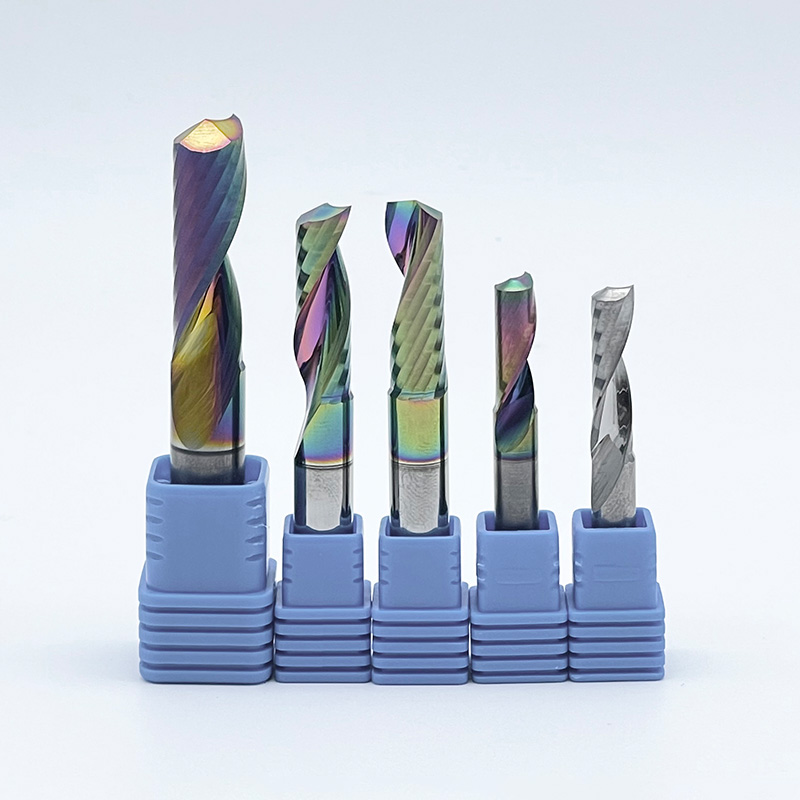
W dziedzinie obróbki tworzyw sztucznych sam chip działa jako główny nośnik odprowadzania ciepła. Ostatecznym celem jest przeniesienie energii cieplnej powstałej w wyniku tarcia bezpośrednio do chipa. Następnie należy wyrzucić ten wiór z rowu, zanim ciepło przedostanie się do otaczającego przedmiotu obrabianego. A Frez trzpieniowy jednoostrzowy posiada tylko jedną krawędź skrawającą, co oznacza, że pozostały obwód narzędzia stanowi masywne, otwarte wgłębienie. Ta przepastna przestrzeń pozwala na tworzenie się grubych, zwijających się wiórów, które natychmiast uciekają z kanału. W szczególności popularna konstrukcja z rowkiem typu O doskonale zwija chip, aby zapobiec zakleszczeniom.
Za każdym razem, gdy krawędź tnąca uderza w materiał, powstaje tarcie. Narzędzie czteroostrzowe uderza w tworzywo sztuczne cztery razy na jeden obrót. Dla kontrastu narzędzie jednoostrzowe uderza w materiał tylko raz. Dzięki drastycznemu zmniejszeniu liczby krawędzi skrawających czas tarcia zmniejsza się nawet o 75 procent. Mniejsze tarcie oznacza znacznie chłodniejsze środowisko skrawania. Dzięki temu polimer bezpiecznie utrzymuje się poniżej progu topnienia.
Wbrew intuicji, opiekowanie się maszyną i powolne cięcie plastiku jest dokładnie tym, co powoduje topienie. Geometrie z jednym rowkiem są specjalnie zaprojektowane do mocnego i szybkiego popychania. Zwiększając prędkość posuwu maszyny, narzędzie przyjmuje większe obciążenie wiórami. Oznacza to, że na jeden obrót odgryza grubszy kawałek materiału. Gruby chip skutecznie pochłania ciepło. Jeśli posuw jest zbyt wolny, narzędzie jedynie pociera powierzchnię, wytwarzając chmurę elektrostatycznie przylegającego pyłu i powodując intensywne ciepło. Narzędzia jednoostrzowe umożliwiają operatorom bezpieczną i pewną maksymalizację szybkości posuwu.
Chociaż posiadanie pojedynczego rowka zapewnia niezbędną przestrzeń fizyczną do usuwania wiórów, sama geometria nie zawsze wystarcza do uzyskania wysokiej klasy wykończeń optycznych. Obróbka powierzchni węglika odgrywa kluczową rolę w dynamice wiórów płynnych.
Podczas standardowej produkcji frezów walcowo-czołowych ściernice przemysłowe pozostawiają mikroskopijne prążki i rowki wewnątrz zagłębienia rowka. Aby stworzyć narzędzie premium, wprowadza się dodatkowy pracochłonny etap produkcji. Wnętrze fletu jest starannie docierane i wypolerowane do lustrzanego wykończenia. Aktualizacja do wersji A polerowany frez do rowków eliminuje wszelkie mikroskopijne ślady szlifowania i zapewnia nieskazitelnie gładką powierzchnię.
Podgrzane chipy polimerowe są niezwykle przyczepne. Naturalnie chcą chwytać szorstkie lub porowate tekstury. Mikroskopijne prążki pozostawione na niewypolerowanych narzędziach stanowią doskonałe punkty uchwytu dla gorącego plastiku. I odwrotnie, polerowana powierzchnia działa podobnie jak patelnia z powłoką nieprzywierającą. Ultra gładkie wykończenie drastycznie obniża współczynnik tarcia. Zmusza to plastikowy wiór do płynnego przesuwania się w górę i na zewnątrz rowka, bez przylegania do rdzenia węglikowego.
Wybór odpowiedniego narzędzia wymaga szczegółowego zrozumienia różnic operacyjnych pomiędzy liczbami rowków. Użycie niewłaściwego narzędzia do niewłaściwego materiału to gwarantowana droga do złomowanych części.
Typ narzędzia |
Wytwarzanie ciepła |
Możliwość usuwania wiórów |
Idealna aplikacja |
|---|---|---|---|
Jednofletowy O-flet |
Bardzo niski |
Maksymalny (masywny przełyk) |
Akryl, poliwęglan, HDPE, szybkie trasowanie |
Frez palcowy dwuostrzowy |
Umiarkowany |
Średni |
Sztywne kompozyty, gęste drewno liściaste, lekkie maszyny CNC |
Frez palcowy czteroostrzowy |
Niezwykle wysoki |
Słabo (żetony natychmiast się zatrzymują) |
Tylko metale. Gwarantowane stopienie tworzyw sztucznych. |
Osiągnięcie nieskazitelnego wykończenia wymaga świadomości, że nie wszystkie tworzywa sztuczne zachowują się identycznie pod wrzecionem. Struktura molekularna i pochodzenie materiału decydują o tym, jak będzie on reagował na siły ścinające.
Akryl dominuje w branży szyldów i wystaw. Jest jednak dostępny w dwóch różnych formułach, które wymagają zupełnie innego podejścia do obróbki.
Odlany akryl: Wytwarzany poprzez wlanie płynnej żywicy pomiędzy szklane płytki, odlany akryl ma jednolitą, izotropową strukturę. Ma wyższą temperaturę topnienia i łatwo pęka podczas cięcia, tworząc wyraźne, ziarniste wióry. Podczas pracy z arkuszami wylewanymi należy używać dedykowanego akrylowe narzędzie tnące z rowkiem typu O zapewnia prawie wypolerowaną, matową krawędź, która wymaga minimalnej obróbki końcowej.
Wytłaczany akryl: Formowany przez tłoczenie stopionego polimeru przez matrycę, wytłaczany akryl utrzymuje wewnętrzne napięcie kierunkowe i ma notorycznie niską temperaturę topnienia. Jest niesamowicie gumowaty. Obróbka tego wariantu wymaga najostrzejszego możliwego narzędzia jednoostrzowego, bardzo agresywnych posuwów i doskonałego chłodzenia powietrzem, aby zapobiec ponownemu przyspawaniu gumowatych wstęg do ciętej ścianki.
Tworzywa sztuczne stosowane w inżynierii przemysłowej, takie jak polietylen o dużej gęstości i teflon, stanowią inne wyzwanie mechaniczne. W przeciwieństwie do kruchego akrylu, te miękkie tworzywa sztuczne są bardzo plastyczne. Uderzenia tępą krawędzią rozciągają się, rozdzierają i wyciskają, zamiast czysto ciąć. Pozostawia to rozmytą, podziurawioną krawędź. Niezbędny jest tu ostry nóż o dużym kącie ścinania, który pozwala na dokładne przecięcie włókien plastycznych, zanim będą miały szansę odgiąć się od narzędzia.
Nawet najbardziej premium, polerowany na lustro węglik na świecie zawiedzie spektakularnie, jeśli będzie napędzany nieprawidłowymi parametrami obróbki. Obróbka niemetali wymaga szczególnego matematycznego podejścia do prędkości i posuwów, które często wydaje się zacofane dla doświadczonych mechaników.
Obciążenie wiórami to fizyczna grubość materiału usuwanego przez jedną krawędź skrawającą w jednym obrocie. W przypadku tworzyw sztucznych utrzymanie dużego obciążenia wiórami nie podlega negocjacjom. Typowy cel wynosi od 0,1 mm do 0,3 mm, w zależności od średnicy narzędzia. Ponieważ grubszy wiór pochłania więcej ciepła, maksymalizację obciążenia wióra w granicach integralności strukturalnej narzędzia jest podstawową obroną przed topnieniem.
Jeśli istnieje złota zasada dotycząca obróbki tworzyw sztucznych, jest ona następująca: obniż prędkość wrzeciona i zmaksymalizuj prędkość posuwu. Praca wrzeciona pracującego z prędkością 24 000 obr./min przy jednoczesnym przesuwaniu suwnicy z prędkością 50 cali na minutę spowoduje natychmiastowe upłynnienie plastiku z powodu silnego tarcia. Znacznie skuteczniejszą wartością bazową jest zmniejszenie prędkości wrzeciona do konserwatywnych 14 000–18 000 obr./min. Następnie zwiększaj posuw maszyny tak szybko, jak pozwala na to sztywność ramy, bez powodowania drgań.
Ponieważ tworzywa sztuczne wymagają dużych posuwów, boczne siły skrawania mogą być zaskakująco wysokie. Jeśli cienki arkusz plastiku wibruje lub unosi się nawet o ułamek milimetra, powoduje to mikroskopijne drgania, które niszczą przejrzystość optyczną. Stoły próżniowe w połączeniu z pompami o wysokim przepływie stanowią standard branżowy. W przypadku mniejszych, skomplikowanych części dwustronna taśma maskująca w połączeniu z superklejem zapewnia solidne mocowanie.
Ponadto generalnie unika się tradycyjnego płynnego chłodziwa CNC. Tworzy lepką, niemożliwą do zarządzania zawiesinę z kawałkami plastiku i może powodować pękanie naprężeniowe w przezroczystych akrylach. Zamiast tego operatorzy powinni stosować ciągły podmuch sprężonego powietrza o dużej prędkości. Specjalistyczny pistolet na zimne powietrze skierowany bezpośrednio na strefę cięcia natychmiast usuwa wióry podczas chłodzenia węglika.
Przejście na wysoce wydajną obróbkę tworzyw sztucznych jest inwestycją strategiczną. Wybór właściwej geometrii wymaga uczciwej oceny maszyny i konkretnych operacji, które zamierzasz wykonać.
Przed zakupem agresywnego oprzyrządowania oceń sztywność routera CNC. Jeśli Twoja lekka frezarka bramowa drży i krzyczy, gdy przekracza duże posuwy, nie będziesz w stanie efektywnie wykorzystać narzędzi jednoostrzowych o dużej średnicy. W takich scenariuszach należy przejść na mniejszą średnicę Frez do tworzyw sztucznych pozwala na utrzymanie prawidłowego obciążenia wiórów bez obciążania ramy maszyny i powodowania drgań powierzchni.
Kierunek spirali rowkowej decyduje o tym, gdzie płyną wióry i gdzie siła skrawania jest przykładana do materiału. Spirala podcięta jest niekwestionowanym standardem dla większości tworzyw sztucznych. Agresywnie wyciąga wióry w górę i na zewnątrz cięcia, zapobiegając ponownemu cięciu. Jednakże wywiera siłę nośną na materiał, co wymaga doskonałego trzymania podczas pracy. Spirala wcinająca wciska wióry w dół, do cięcia. Jest to idealne rozwiązanie w przypadku bardzo cienkich, elastycznych laminatów, które mogą odrywać się od stołu, ale wymaga mniejszych prędkości posuwu, ponieważ odprowadzanie wiórów jest znacznie utrudnione. Wreszcie prosty flet ma neutralną geometrię, która nie podciąga się ani nie popycha w dół. Jest często używany do frezowania sztywnych tworzyw sztucznych, gdzie nieskazitelna jakość krawędzi jest najważniejsza zarówno na górnej, jak i dolnej powierzchni.
Opanowanie sztuki obróbki tworzyw sztucznych i akrylu ostatecznie sprowadza się do jednego krytycznego czynnika: zarządzania ciepłem. Odchodząc od nieodpowiednich frezów walcowo-czołowych do obróbki metalu i stosując specjalistyczne, jednoostrzowe, polerowane geometrie, operatorzy mogą szybko odprowadzać wióry i utrzymywać temperaturę znacznie poniżej temperatury topnienia.
Inwestycja w wysokiej jakości narzędzia przekształca frustrujący proces charakteryzujący się dużą liczbą złomów w płynną i wysoce dochodową operację. Węglik premium dłużej zachowuje ostrą jak brzytwa krawędź, drastycznie zmniejsza ilość złomu i często eliminuje potrzebę pracochłonnego ręcznego polerowania. Oceń parametry swojego warsztatu, ulepsz swój arsenał narzędzi i zacznij uzyskiwać nieskazitelne, przypominające szkło wykończenie powierzchni, którego oczekują Twoi klienci. Wiodące w branży rozwiązania dostosowane do konkretnego zastosowania można znaleźć na stronie www.ssendmill.com, gdzie można zapoznać się z kompleksową ofertą precyzyjnych narzędzi do obróbki metali niemetalowych.
Chociaż fizycznie możliwe jest wciśnięcie standardowego frezu do drewna przez akryl, jest to zdecydowanie odradzane w zastosowaniach profesjonalnych. Wiertłom drewnianym brakuje wyspecjalizowanych kątów natarcia i polerowanych dolin rowków wymaganych do zarządzania właściwościami termicznymi tworzyw sztucznych. Używanie narzędzia do drewna na akrylu zazwyczaj powoduje nadmierne tarcie, stopienie krawędzi i duże prawdopodobieństwo mikropęknięć materiału.
Optymalne obroty zależą całkowicie od możliwości posuwu maszyny i konkretnej średnicy narzędzia. Jednak niezawodna wartość bazowa dla standardowego narzędzia z jednym rowkiem wynosi od 14 000 do 18 000 obr./min w połączeniu z dużą szybkością posuwu. Celem jest utrzymanie wystarczająco niskich obrotów, aby zapobiec topnieniu wywołanemu tarciem, przy jednoczesnym utrzymaniu wystarczająco wysokiego posuwu, aby utrzymać prawidłowe obciążenie wiórami pochłaniającymi ciepło.
Topnienie jest wyłącznie awarią zarządzania ciepłem. Dzieje się tak, gdy narzędzie generuje większe tarcie, niż wiór jest w stanie przenieść. Trzy najczęstsze przyczyny to zbyt wysokie obroty wrzeciona, zbyt wolne pełzanie prędkości posuwu lub użycie narzędzia ze zbyt dużą liczbą rowków. Przejście na narzędzie jednoostrzowe i zwiększenie posuwu zazwyczaj natychmiast rozwiązuje ten problem.
O-flet to wysoce wyspecjalizowany frez charakteryzujący się wyraźnym, okrągłym kształtem O wyrzeźbionym w dolinie rowka. Ta unikalna geometria została specjalnie zaprojektowana tak, aby zwijać wióry z tworzywa sztucznego podczas ich odcinania od materiału, zapobiegając ich rozszerzaniu się i zakleszczaniu w rowie. Narzędzia z rowkiem typu O są prawie zawsze produkowane z wykończeniem polerowanym na lustro, co czyni je standardem branżowym w zakresie uzyskiwania nieskazitelnych krawędzi na przezroczystych akrylach i poliwęglanach.
Płynne chłodziwo jest rzadko potrzebne i często może być bardzo szkodliwe podczas obróbki tworzyw sztucznych. Niektóre syntetyczne chłodziwa wywołują reakcje chemiczne lub szok termiczny, co prowadzi do pęknięć naprężeniowych w przezroczystych niemetalach. Zamiast brudnych cieczy standardem branżowym jest stosowanie ciągłego podmuchu sprężonego powietrza o dużej prędkości. Użycie pistoletu na zimne powietrze skierowanego dokładnie na strefę skrawania to najskuteczniejszy sposób na usunięcie wiórów i jednoczesne schłodzenie narzędzia bez konieczności niepotrzebnego czyszczenia.
Odpryski, często określane jako wydmuchiwanie krawędzi, mają miejsce, gdy nóżowi brakuje ostrości, aby czysto ścinać kruchy materiał, lub gdy materiał wibruje podczas cięcia. Aby temu zapobiec, upewnij się, że uchwyt roboczy jest absolutnie sztywny, używając silnego systemu odsysania lub taśmy. Dodatkowo użyj zupełnie nowego, ostrego jak brzytwa frezu jednoostrzowego i rozważ pozostawienie naddatku 0,5 mm na końcowe, szybkie przejście wykańczające, aby usunąć wszelkie mikropęknięcia.
Wiertło podcinające ma spiralę, która wyciąga plastikowe wióry do góry i szybko je wyrzuca, co doskonale odprowadza ciepło, ale ma tendencję do ściągania cienkich materiałów ze łoża CNC. Frez docinający ma odwróconą spiralę, która spycha wióry w dół, mocno dociskając materiał do stołu. Frezy docinające idealnie nadają się do cienkich, elastycznych arkuszy tworzyw sztucznych, które mają trudności z utrzymaniem podciśnienia, chociaż wymagają wolniejszych posuwów, ponieważ usuwanie wiórów jest mniej wydajne.