Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/09/2026 Origine: Sito

Hai mai rovinato una costosa lastra di acrilico colato durante un lavoro CNC critico? L'odore distinto e acre del polimero che si scioglie e il suono terrificante di una fresa che si spezza sono fin troppo familiari in officina. Gli utensili standard per il taglio dei metalli creano un attrito eccessivo. Questo scioglie rapidamente la plastica sensibile alla temperatura e distrugge la finitura del bordo. All'improvviso, una corsa redditizia si trasforma in un cestino pieno di rottami.
Per evitare questo incubo meccanico, gli operatori devono allontanarsi dalle geometrie tradizionali. È tempo di adottare strumenti specializzati. In questa guida completa esploreremo la fisica alla base del routing dei polimeri. Analizzeremo perché la geometria a scanalatura singola è la soluzione definitiva. Infine, illustreremo in che modo la scelta corretta degli utensili determina il successo della vostra produzione.
Il calore è il nemico: la plastica e gli acrilici possiedono punti di fusione incredibilmente bassi. Per evacuare l’energia termica in modo rapido ed efficiente sono necessari strumenti specializzati.
Superiorità a scanalatura singola: una configurazione a scanalatura singola fornisce la valle della scanalatura più ampia possibile. Ciò consente una massiccia espulsione del truciolo e un minimo accumulo di attrito.
Il vantaggio eccezionale: l'utilizzo di una fresa con finitura a specchio impedisce ai trucioli di plastica calda di aderire, sciogliersi e successivamente saldarsi al carburo.
I materiali sono importanti: l'acrilico colato, l'acrilico estruso e la plastica duttile richiedono geometrie di utensili distinte e strategie di velocità di avanzamento altamente personalizzate.
Perfezionamento della finitura: la corretta selezione degli utensili elimina l'estenuante necessità di lucidatura manuale post-lavorazione. Ciò consente di risparmiare notevolmente sui tempi di produzione e sui costi di manodopera.
Prima di addentrarci nella fisica del taglio, dobbiamo comprendere il panorama produttivo più ampio. La spinta globale verso l’alleggerimento dei veicoli elettrici, dei componenti aerospaziali e dei dispositivi medici ha innescato un massiccio spostamento verso i tecnopolimeri avanzati. Materiali come il policarbonato, il PEEK e i polimeri ad alta densità stanno rapidamente sostituendo le staffe e gli alloggiamenti in metallo pesante. Questa tendenza macroeconomica richiede capacità di routing precise. Le officine meccaniche che padroneggiano la lavorazione dei polimeri si stanno assicurando contratti redditizi. Al contrario, coloro che si aggrappano a strategie obsolete basate esclusivamente sul metallo faticano a rimanere competitivi.
La lavorazione di polimeri non metallici presenta una serie unica di ostacoli fisici e termici. Questi differiscono notevolmente dal taglio dell'acciaio o dell'alluminio. Per i proprietari di officine e gli operatori CNC, comprendere il comportamento molecolare della plastica sotto forte stress è il passo fondamentale verso l’ottimizzazione della produzione.
Il principale punto di errore durante la fresatura della plastica è l’accumulo termico. A differenza dei metalli, che possono assorbire e dissipare il calore in tutto il pezzo, la plastica funge da isolante termico. Quando uno strumento rotante impegna il materiale, l'attrito risultante genera un intenso calore localizzato. Poiché il polimero non può dissipare questo calore, la temperatura nella zona di taglio aumenta rapidamente. Una volta superato lo stato di transizione vetrosa del materiale, la plastica si trasforma in un pasticcio appiccicoso e fuso. Questa resina fusa si avvolge strettamente attorno allo strumento, si raffredda istantaneamente in una massa indurita e innesca un guasto catastrofico noto come grippaggio del truciolo.
Per ottenere una finitura incontaminata, simile al vetro, su materiali trasparenti è necessaria una delicata azione di taglio anziché una forza brusca. Quando viene applicata una geometria dell'utensile errata o smussata, la fresa solca efficacemente il materiale. Questo impatto violento introduce un forte stress meccanico nelle catene polimeriche. Nei substrati fragili come l'acrilico trasparente, questo stress si manifesta come screpolature. La screpolatura è una rete di fratture microscopiche, simili a ragnatele, lungo il bordo lavorato. Di conseguenza, lascia una finitura satinata e opaca che compromette sia la chiarezza ottica che l'integrità strutturale della parte finale.
Entra in molte officine meccaniche tradizionali e vedrai gli operatori che tentano di fresare il policarbonato con frese standard a quattro taglienti progettate per l'alluminio. Questa è una ricetta per il disastro. Gli utensili per il taglio dei metalli sono progettati con angoli di spoglia inferiori e avvallamenti poco profondi per mantenere la rigidità del nucleo contro forti impatti. Tuttavia, quando applicati alla plastica morbida, questi avvallamenti restrittivi intrappolano i trucioli. I trucioli intrappolati sfregano in modo aggressivo contro le pareti della trincea. Questo genera un attrito secondario che garantisce una fusione immediata.
Per aggirare i colli di bottiglia termici e meccanici associati ai polimeri, gli ingegneri degli utensili hanno sviluppato geometrie altamente specifiche. Questi sono progettati esclusivamente per materiali morbidi e sensibili al calore.
Al suo centro, a L'utensile CNC non metallico è una taglierina rotativa specializzata progettata esplicitamente per la fresatura, la fresatura e la profilatura di materiali che non possono sopportare un attrito elevato. Questa ampia categoria comprende acrilici, policarbonati, polietilene ad alta densità, schiume rigide e legni artificiali. La direttiva ingegneristica alla base di questi strumenti è la rapida evacuazione del calore piuttosto che l'estrema rigidità strutturale. Spostano l'attenzione operativa dalla sopravvivenza agli impatti violenti alla massimizzazione dei tassi di rimozione del materiale, mantenendo la zona di taglio fredda come il ghiaccio.
Una taglierina dedicata ha un aspetto e prestazioni completamente diversi rispetto agli utensili standard da officina. I produttori di fascia alta utilizzano substrati in metallo duro solido a micrograna per garantire che l'utensile resista all'impegno ad alta velocità senza scheggiature microscopiche. I parametri industriali comuni prevedono diametri del gambo che vanno da 3,175 mm fino a 8 mm, con lunghezze di taglio ottimizzate per l'instradamento della lamiera a passaggio singolo. Inoltre, il tagliente è affilato con un angolo di spoglia positivo elevato, acuto e estremamente affilato. Questa geometria consente all'utensile di tagliare in modo netto sotto la superficie di plastica, tranciando via il truciolo con una resistenza minima.
Il segreto fondamentale per una lavorazione impeccabile della plastica risiede nella riduzione delle scanalature. Eliminando i bordi taglienti, gli ingegneri hanno creato la configurazione geometrica ottimale per i non metalli sensibili alla temperatura.
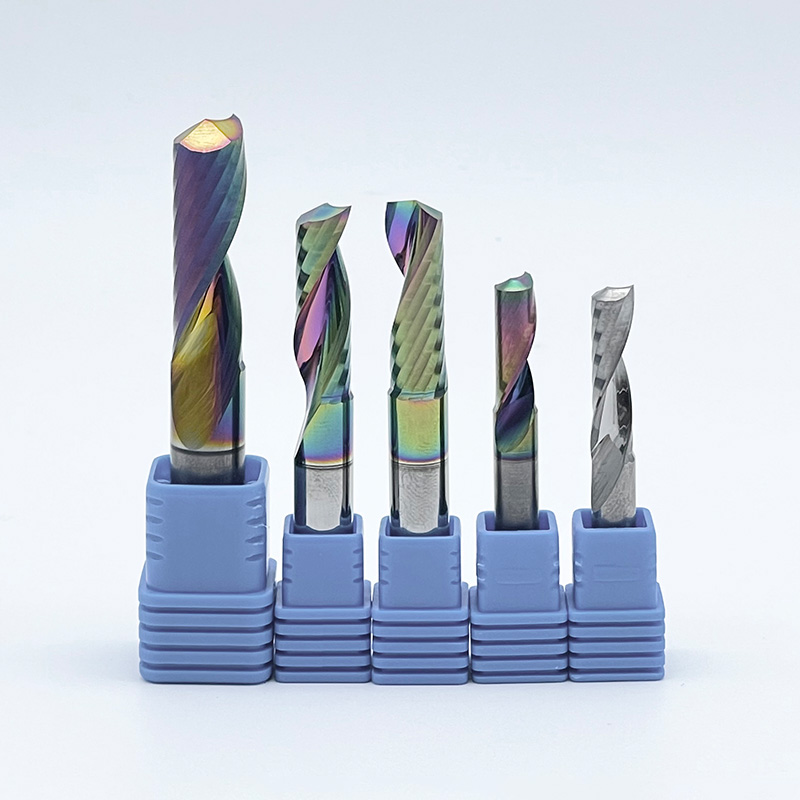
Nel campo della lavorazione della plastica, il truciolo stesso funge da veicolo principale per la rimozione del calore. L'obiettivo finale è trasferire l'energia termica generata dall'attrito direttamente nel chip. È quindi necessario espellere il truciolo dalla trincea prima che il calore possa diffondersi nel pezzo circostante. UN La fresa a scanalatura singola possiede un solo tagliente, il che significa che la circonferenza rimanente dell'utensile è un'enorme cavità aperta. Questo spazio cavernoso consente la formazione di trucioli spessi e arricciati che fuoriescono istantaneamente dal canale. Nello specifico, il popolare design O-flute arriccia perfettamente il truciolo per evitare inceppamenti.
Ogni volta che un tagliente colpisce il materiale, si crea attrito. Un utensile a quattro taglienti colpisce la plastica quattro volte per singolo giro. In netto contrasto, un utensile a scanalatura singola colpisce il materiale solo una volta. Riducendo drasticamente il numero di taglienti, il tempo di impegno per attrito si riduce fino al 75%. Meno attrito equivale a un ambiente di taglio significativamente più fresco. Ciò mantiene il polimero al sicuro al di sotto della soglia di fusione.
Controintuitivamente, azionare la macchina e tagliare lentamente la plastica è esattamente ciò che provoca lo scioglimento. Le geometrie a scanalatura singola sono progettate specificatamente per essere spinte con forza e velocità. Aumentando la velocità di avanzamento della macchina, l'utensile assorbe un carico di trucioli più pesante. Ciò significa che ad ogni giro viene staccata una porzione di materiale più spessa. Un truciolo spesso assorbe il calore in modo efficiente. Se si alimenta troppo lentamente, lo strumento si limita a strofinare la superficie, generando una nuvola di polvere elettrostatica e calore intenso. Gli utensili a scanalatura singola consentono agli operatori di massimizzare le velocità di avanzamento in modo sicuro e affidabile.
Sebbene la presenza di un'unica scanalatura fornisca lo spazio fisico necessario per l'eliminazione dei trucioli, la geometria da sola non è sempre sufficiente per finiture ottiche di fascia alta. Il trattamento superficiale del metallo duro svolge un ruolo fondamentale nella fluidodinamica del truciolo.
Durante la produzione standard delle frese, le mole industriali lasciano striature e scanalature microscopiche all'interno della valle della scanalatura. Per creare uno strumento premium, viene introdotta un'ulteriore fase di produzione ad alta intensità di manodopera. L'interno del flauto è meticolosamente lappato e lucidato fino ad ottenere una finitura a specchio. L'aggiornamento a a la taglierina per scanalature lucidata elimina tutti i microscopici segni di molatura e produce una superficie perfettamente liscia.
I chip polimerici riscaldati sono incredibilmente adesivi. Vogliono naturalmente aggrapparsi a strutture ruvide o porose. Le striature microscopiche lasciate sugli utensili non lucidati fungono da perfetti punti di presa per la plastica calda. Al contrario, una superficie lucida si comporta in modo molto simile a una padella antiaderente. La finitura ultraliscia abbassa drasticamente il coefficiente di attrito. Ciò costringe il truciolo di plastica a scivolare senza soluzione di continuità verso l'alto e fuori dalla scanalatura senza mai aderire al nucleo in carburo.
La selezione dello strumento corretto richiede una comprensione approfondita delle differenze operative tra i conteggi delle scanalature. Usare lo strumento sbagliato per il materiale sbagliato è un percorso garantito verso la rottamazione delle parti.
Tipo di strumento |
Generazione di calore |
Capacità di rimozione dei trucioli |
Applicazione ideale |
|---|---|---|---|
O-flauto a flauto singolo |
Molto basso |
Massimo (gola massiccia) |
Acrilici, policarbonato, HDPE, routing ad alta velocità |
Fresa a due taglienti |
Moderare |
Medio |
Compositi rigidi, legni duri densi, macchine CNC leggere |
Fresa a quattro taglienti |
Estremamente alto |
Scarso (le patatine vengono intrappolate istantaneamente) |
Solo metalli. Garantito per sciogliere la plastica. |
Per ottenere una finitura impeccabile è necessario riconoscere che non tutte le materie plastiche si comportano allo stesso modo sotto il mandrino. La struttura molecolare e l'origine produttiva del materiale determinano il modo in cui reagirà alle forze di taglio.
L'acrilico domina l'industria della segnaletica e degli espositori. Tuttavia, è disponibile in due formulazioni distinte che richiedono approcci di lavorazione completamente diversi.
Acrilico colato: Prodotto versando resina liquida tra lastre di vetro, l'acrilico colato presenta una struttura uniforme e isotropa. Possiede un punto di fusione più elevato e si frattura in modo netto quando viene tagliato, producendo trucioli granulari distinti. Quando si lavora con fogli fusi, utilizzare un apposito L'utensile da taglio acrilico con design a scanalatura a O produrrà un bordo quasi lucido e smerigliato che richiede una post-elaborazione minima.
Acrilico estruso: formato forzando il polimero fuso attraverso uno stampo, l'acrilico estruso mantiene la tensione direzionale interna e ha un punto di fusione notoriamente basso. È incredibilmente gommoso. La lavorazione di questa variante richiede l'utensile a scanalatura singola più affilato possibile, velocità di avanzamento iperaggressive e un eccellente raffreddamento ad aria per evitare che i nastri gommosi si risaldino alla parete tagliata.
I materiali plastici tecnici industriali come il polietilene ad alta densità e il teflon rappresentano una sfida meccanica diversa. A differenza del fragile acrilico, queste plastiche morbide sono altamente duttili. Quando vengono colpiti da un bordo smussato, si allungano, si strappano e si estrudono anziché tagliare in modo netto. Questo lascia un bordo sfocato e pieno di bave. In questo caso è obbligatorio un taglierino affilato con un angolo di taglio elevato per tagliare le fibre duttili in modo pulito prima che abbiano la possibilità di piegarsi lontano dall'utensile.
Anche il metallo duro lucidato a specchio più pregiato al mondo fallirà in modo spettacolare se guidato da parametri di lavorazione errati. La lavorazione dei non metalli richiede un approccio matematico specifico alle velocità e agli avanzamenti che spesso sembra arretrato ai macchinisti veterani dei metalli.
Il carico truciolo è lo spessore fisico del materiale rimosso da un tagliente in un singolo giro. Per la plastica, il mantenimento di un elevato carico di trucioli non è negoziabile. Un target tipico è compreso tra 0,1 mm e 0,3 mm a seconda del diametro dell'utensile. Poiché un truciolo più spesso assorbe più calore, massimizzare il carico del truciolo entro i limiti dell'integrità strutturale dell'utensile è la principale difesa contro la fusione.
Se esiste una regola d’oro per la lavorazione della plastica, è questa: abbassare la velocità del mandrino e massimizzare la velocità di avanzamento. Facendo funzionare un mandrino che urla a 24.000 giri al minuto mentre si fa avanzare il portale a 50 pollici al minuto, la plastica si liquefa istantaneamente a causa del forte sfregamento. Una linea di base molto più efficace consiste nel ridurre la velocità del mandrino a un valore conservativo compreso tra 14.000 e 18.000 giri/min. Da lì, spingere la velocità di avanzamento della macchina alla massima velocità consentita dalla rigidità del telaio senza indurre vibrazioni.
Poiché la plastica richiede velocità di avanzamento aggressive, le forze di taglio laterali possono essere sorprendentemente elevate. Se il sottile foglio di plastica vibra o si solleva anche di una frazione di millimetro, causerà microscopici segni di vibrazione che distruggono la chiarezza ottica. I tavoli aspiranti abbinati a pompe ad alto flusso rappresentano lo standard del settore. Per le parti più piccole e complesse, il nastro biadesivo per mascheratura combinato con la supercolla fornisce un fissaggio solidissimo.
Inoltre, il tradizionale refrigerante liquido CNC viene generalmente evitato. Crea un impasto appiccicoso e ingestibile con trucioli di plastica e può provocare fessurazioni da stress ambientale negli acrilici trasparenti. Gli operatori dovrebbero invece utilizzare un getto continuo di aria compressa ad alta velocità. Una pistola ad aria fredda specializzata diretta direttamente sulla zona di taglio eliminerà istantaneamente i trucioli raffreddando il carburo.
Il passaggio a una lavorazione della plastica altamente efficiente è un investimento strategico. Selezionare la geometria corretta implica una valutazione onesta del tuo macchinario e delle operazioni specifiche che intendi eseguire.
Prima di acquistare utensili aggressivi, valuta la rigidità del tuo router CNC. Se la vostra fresatrice a portale leggera trema e urla quando viene spinta oltre velocità di avanzamento elevate, non sarete in grado di utilizzare in modo efficace gli utensili a scanalatura singola di grande diametro. In questi scenari, passare a un diametro inferiore La fresa per plastica consente di mantenere il corretto carico di truciolo senza sovraccaricare il telaio della macchina e indurre vibrazioni superficiali.
La direzione della spirale della scanalatura determina dove scorrono i trucioli e dove viene applicata la forza di taglio al materiale. Una spirale ascendente è lo standard indiscusso per la maggior parte delle materie plastiche. Tira i trucioli in modo aggressivo verso l'alto e fuori dal taglio, impedendone il ritaglio. Tuttavia, applica una forza di sollevamento al materiale, richiedendo un'eccellente tenuta del pezzo. Una spirale discendente spinge i trucioli verso il basso nel taglio. Questo è l'ideale per laminati molto sottili e flessibili che potrebbero sollevarsi dal tavolo, ma richiede velocità di avanzamento più lente poiché l'evacuazione del truciolo è gravemente ostacolata. Infine, un flauto dritto presenta una geometria neutra che non tira né spinge verso l’alto né verso il basso. Viene spesso utilizzato per fresare plastiche rigide dove la qualità perfetta dei bordi è fondamentale contemporaneamente sia sulla faccia superiore che su quella inferiore.
Padroneggiare l'arte della lavorazione della plastica e dell'acrilico si riduce in definitiva a un fattore critico: la gestione del calore. Abbandonando le frese inadeguate per la lavorazione dei metalli e adottando geometrie lucidate e a scanalatura singola specializzate, gli operatori possono evacuare rapidamente i trucioli e mantenere le temperature ben al di sotto del punto di fusione.
Investire in utensili di alta qualità trasforma un processo frustrante e ad alto scarto in un’operazione fluida e altamente redditizia. Il carburo premium mantiene il bordo affilato come un rasoio più a lungo, riduce drasticamente il tasso di scarto ed elimina spesso la necessità di una lucidatura manuale ad alta intensità di manodopera. Valuta i parametri della tua officina, aggiorna il tuo arsenale di utensili e inizia a ottenere le finiture superficiali impeccabili, simili al vetro, richieste dai tuoi clienti. Per soluzioni leader del settore su misura per la vostra applicazione specifica, visitate www.ssendmill.com per esplorare una gamma completa di utensili di precisione per la lavorazione di materiali non metallici.
Anche se è fisicamente possibile forzare una punta standard per legno attraverso l'acrilico, è altamente sconsigliato per applicazioni professionali. Le punte di legno non hanno gli angoli di inclinazione elevati specializzati e le valli delle scanalature lucidate necessarie per gestire le proprietà termiche della plastica. L'uso di uno strumento per legno sull'acrilico provoca in genere un attrito eccessivo, bordi fusi e un'alta probabilità di microfrattura del materiale.
Il numero di giri ottimale dipende interamente dalle capacità di velocità di avanzamento della macchina e dal diametro specifico dell'utensile. Tuttavia, un valore di riferimento affidabile per un utensile standard a lama singola è compreso tra 14.000 e 18.000 giri/min, abbinati a una velocità di avanzamento elevata. L'obiettivo è mantenere il numero di giri sufficientemente basso da prevenire la fusione indotta dall'attrito, mantenendo al contempo la velocità di avanzamento sufficientemente elevata da mantenere un carico di truciolo sano e in grado di assorbire il calore.
La fusione è strettamente un fallimento nella gestione del calore. Ciò si verifica quando l'utensile genera più attrito di quanto il truciolo possa portare via. I tre colpevoli più comuni sono il numero di giri del mandrino troppo alto, la velocità di avanzamento troppo lenta o l'utilizzo di un utensile con troppe scanalature. Passare a un utensile a canna singola e aumentare la velocità di avanzamento di solito risolverà immediatamente questo problema.
Un flauto a O è un taglierino altamente specializzato caratterizzato da una distinta forma circolare a O scolpita nella valle del flauto. Questa geometria unica è appositamente progettata per arricciare i trucioli di plastica mentre vengono tagliati dal materiale, impedendo loro di espandersi e incepparsi nello scavo. Gli utensili O-flute sono quasi sempre realizzati con una finitura lucidata a specchio, che li rende lo standard del settore per ottenere bordi impeccabili su acrilici trasparenti e policarbonati.
Il refrigerante liquido è raramente necessario e spesso può essere estremamente dannoso durante la lavorazione della plastica. Alcuni refrigeranti sintetici innescano reazioni chimiche o shock termici, portando a cricche da stress nei non metalli trasparenti. Invece di liquidi disordinati, lo standard del settore prevede l'utilizzo di un getto continuo di aria compressa ad alta velocità. L'utilizzo di una pistola ad aria fredda diretta esattamente sulla zona di taglio è il modo più efficace per eliminare i trucioli e raffreddare l'utensile contemporaneamente senza la pulizia disordinata.
La scheggiatura, spesso definita fuoriuscita del bordo, si verifica quando la taglierina non ha l'affilatura necessaria per tagliare in modo netto il materiale fragile o quando il materiale vibra durante il taglio. Per evitare ciò, assicurati che il supporto del pezzo sia assolutamente rigido utilizzando un potente sistema di aspirazione o un nastro. Inoltre, utilizza una fresa a scanalatura singola nuova di zecca e affilatissima e valuta la possibilità di lasciare un margine di 0,5 mm per una passata di finitura finale ad alta velocità per rimuovere eventuali microfratture.
Una punta rialzata presenta una spirale che tira i trucioli di plastica verso l'alto e li espelle rapidamente, il che è eccellente per l'evacuazione del calore ma tende a staccare i materiali sottili dal piano CNC. Una punta discendente ha una spirale inversa che spinge i trucioli verso il basso, premendo saldamente il materiale contro la tavola. Le punte a taglio ribassato sono ideali per fogli di plastica sottili e flessibili che hanno difficoltà a trattenere il vuoto, sebbene richiedano velocità di avanzamento più lente perché l'eliminazione dei trucioli è meno efficiente.