Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site

Avez-vous déjà ruiné une feuille d'acrylique coulé coûteuse lors d'un travail CNC critique ? L'odeur distincte et âcre du polymère en train de fondre et le bruit horrible d'une fraise qui claque ne sont que trop familiers dans les ateliers. Les outils de coupe de métal standard créent une friction excessive. Cela fait fondre rapidement les plastiques sensibles à la température et détruit la finition des bords. Soudain, une production rentable se transforme en une poubelle pleine de ferraille.
Pour éviter ce cauchemar mécanique, les opérateurs doivent s’éloigner des géométries traditionnelles. Il est temps d’adopter des outils spécialisés. Dans ce guide complet, nous explorerons la physique sous-jacente au routage des polymères. Nous expliquerons pourquoi la géométrie à une seule cannelure est la solution ultime. Enfin, nous expliquerons comment les bons choix d’outillage déterminent le succès de votre fabrication.
La chaleur est l’ennemi : les plastiques et les acryliques possèdent des points de fusion incroyablement bas. Un outillage spécialisé est obligatoire pour évacuer l’énergie thermique de manière rapide et efficace.
Supériorité à une seule flûte : Une configuration à une seule flûte offre la plus grande vallée de flûte possible. Cela permet une éjection massive des copeaux et une accumulation minimale de friction.
L'avantage poli : l'utilisation d'une fraise à finition miroir empêche les copeaux de plastique chauds d'adhérer, de fondre et ensuite de se souder au carbure.
Questions de matériaux : l'acrylique coulé, l'acrylique extrudé et les plastiques ductiles exigent des géométries d'outillage distinctes et des stratégies d'avance hautement adaptées.
Perfectionner la finition : une sélection appropriée des outils élimine le besoin épuisant de polissage manuel après usinage. Cela permet d'économiser beaucoup de temps de production et de coûts de main d'œuvre.
Avant de plonger dans la physique de la découpe, nous devons comprendre le paysage manufacturier plus large. La volonté mondiale d’alléger les véhicules électriques, les composants aérospatiaux et les dispositifs médicaux a déclenché une transition massive vers les plastiques techniques avancés. Des matériaux comme le polycarbonate, le PEEK et les polymères haute densité remplacent rapidement les supports et boîtiers en métaux lourds. Cette tendance macroéconomique exige des capacités de routage de précision. Les ateliers d'usinage qui maîtrisent l'usinage des polymères obtiennent des contrats lucratifs. En revanche, ceux qui s’accrochent à des stratégies obsolètes axées uniquement sur le métal ont du mal à rester compétitifs.
L'usinage de polymères non métalliques présente un ensemble unique d'obstacles physiques et thermiques. Celles-ci diffèrent grandement de la coupe de l’acier ou de l’aluminium. Pour les propriétaires d’ateliers et les opérateurs de CNC, comprendre le comportement moléculaire des plastiques soumis à de fortes contraintes est l’étape fondamentale vers l’optimisation de la production.
Le principal point de défaillance lors du fraisage des plastiques est l’accumulation thermique. Contrairement aux métaux, qui peuvent absorber et dissiper la chaleur dans toute la pièce, les plastiques agissent comme des isolants thermiques. Lorsqu’un outil rotatif engage le matériau, la friction qui en résulte génère une chaleur localisée intense. Étant donné que le polymère ne peut pas évacuer cette chaleur, la température au niveau de la zone de coupe augmente rapidement. Une fois qu’il dépasse l’état de transition vitreuse du matériau, le plastique se transforme en un désordre collant et fondu. Cette résine fondue s'enroule étroitement autour de l'outil, refroidit instantanément en une masse durcie et déclenche une défaillance catastrophique connue sous le nom de grippage des copeaux.
L'obtention d'une finition impeccable, semblable à celle du verre, sur des matériaux transparents nécessite une action de cisaillement délicate plutôt qu'une force contondante. Lorsqu'une géométrie d'outil incorrecte ou émoussée est appliquée, la fraise traverse efficacement le matériau. Cet impact violent introduit de fortes contraintes mécaniques dans les chaînes polymères. Dans les substrats fragiles comme l’acrylique transparent, cette contrainte se manifeste par des craquelures. La craquelure est un réseau de fractures microscopiques ressemblant à des toiles d'araignées le long du bord usiné. Par conséquent, il laisse une finition dépolie et opaque qui compromet à la fois la clarté optique et l'intégrité structurelle de la pièce finale.
Entrez dans de nombreux ateliers d'usinage traditionnels et vous verrez des opérateurs tenter d'acheminer du polycarbonate avec des fraises standard à quatre cannelures conçues pour l'aluminium. C’est une recette pour un désastre. Les outils de coupe de métal sont conçus avec des angles de coupe plus faibles et des vallées de cannelures peu profondes pour maintenir la rigidité du noyau contre les impacts violents. Cependant, lorsqu'elles sont appliquées à des plastiques souples, ces vallées restrictives emprisonnent les copeaux. Les copeaux piégés frottent agressivement contre les parois de la tranchée. Cela génère une friction secondaire qui garantit une fusion immédiate.
Pour contourner les goulots d'étranglement thermiques et mécaniques associés aux polymères, les ingénieurs en outils ont développé des géométries très spécifiques. Ceux-ci sont conçus exclusivement pour les matériaux souples et sensibles à la chaleur.
À la base, un L'outil CNC non métallique est une fraise rotative spécialisée conçue explicitement pour le routage, le fraisage et le profilage de matériaux qui ne peuvent pas résister à une friction élevée. Cette vaste catégorie comprend les acryliques, les polycarbonates, le polyéthylène haute densité, les mousses rigides et les bois d'ingénierie. La directive technique derrière ces outils est une évacuation rapide de la chaleur plutôt qu’une rigidité structurelle extrême. Ils déplacent l'objectif opérationnel de la survie aux impacts violents vers la maximisation des taux d'enlèvement de matière tout en gardant la zone de coupe glaciale.
Une fraise dédiée a une apparence et des performances totalement différentes de celles de votre outillage d'atelier standard. Les fabricants haut de gamme utilisent des substrats en carbure monobloc à micro-grains pour garantir que l'outil résiste à un engagement à grande vitesse sans écaillage microscopique. Les paramètres industriels courants incluent des diamètres de tige allant de 3,175 mm à 8 mm, avec des longueurs de coupe optimisées pour le routage des feuilles en un seul passage. De plus, le tranchant est affûté selon un angle de coupe positif élevé et aiguisé comme un rasoir. Cette géométrie permet à l'outil de trancher proprement sous la surface en plastique, cisaillant les copeaux avec une résistance minimale.
Le secret fondamental pour usiner parfaitement les plastiques réside dans la réduction des cannelures. En supprimant les arêtes de coupe, les ingénieurs ont créé la configuration géométrique optimale pour les non-métaux sensibles à la température.
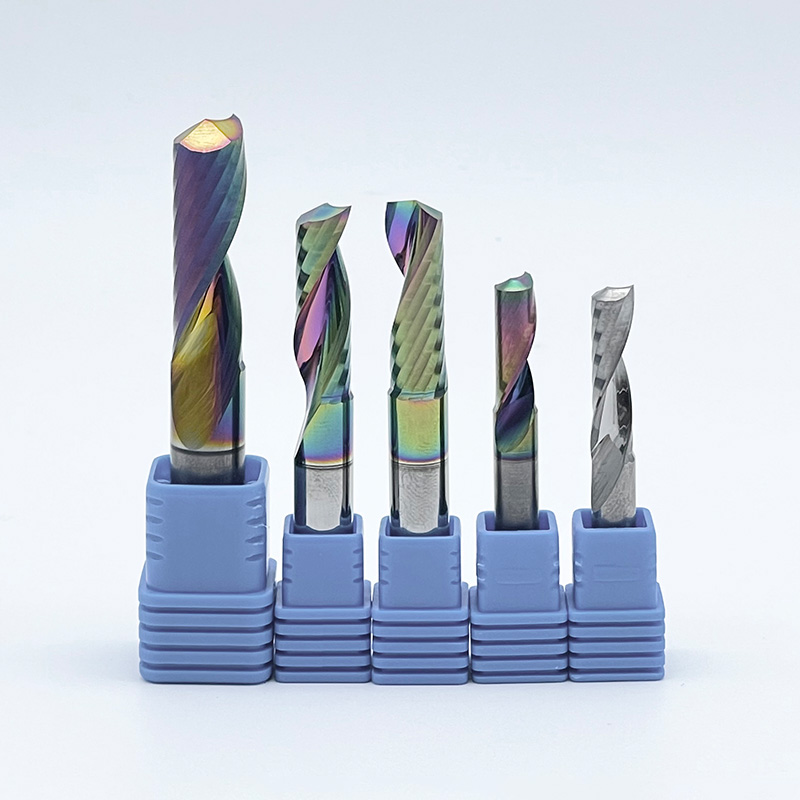
Dans le domaine de l’usinage du plastique, la puce elle-même agit comme le principal véhicule d’évacuation de la chaleur. Le but ultime est de transférer l’énergie thermique générée par la friction directement dans la puce. Vous devez ensuite éjecter ces copeaux de la tranchée avant que la chaleur ne puisse se répandre dans la pièce environnante. UN La fraise à une seule cannelure ne possède qu'un seul tranchant, ce qui signifie que la circonférence restante de l'outil est une cavité ouverte massive. Cet espace caverneux permet la formation d’éclats épais et bouclés qui s’échappent instantanément du canal. Plus précisément, la conception populaire de la flûte en O courbe parfaitement la puce pour éviter tout blocage.
Chaque fois qu’une arête de coupe frappe le matériau, une friction apparaît. Un outil à quatre cannelures frappe le plastique quatre fois par tour. À l’opposé, un outil à une seule cannelure ne frappe le matériau qu’une seule fois. En réduisant considérablement le nombre d'arêtes de coupe, le temps d'engagement par friction chute jusqu'à 75 %. Moins de friction équivaut à un environnement de coupe nettement plus frais. Cela maintient le polymère en toute sécurité en dessous de son seuil de fusion.
Contre-intuitivement, c'est précisément en faisant fonctionner la machine et en coupant lentement le plastique que l'on fait fondre le plastique. Les géométries à une seule cannelure sont spécialement conçues pour être poussées fort et rapidement. En augmentant la vitesse d'avance de la machine, l'outil supporte une charge de copeaux plus lourde. Cela signifie qu’il mord un morceau de matériau plus épais par tour. Une puce épaisse absorbe efficacement la chaleur. Si vous avancez trop lentement, l'outil frotte simplement la surface, générant un nuage de poussière statique et une chaleur intense. Les outils à une seule cannelure permettent aux opérateurs de maximiser leurs vitesses d'avance en toute sécurité et en toute confiance.
Même si le fait d'avoir une seule cannelure offre l'espace physique nécessaire pour le dégagement des copeaux, la géométrie à elle seule n'est pas toujours suffisante pour les finitions optiques haut de gamme. Le traitement de surface du carbure joue un rôle essentiel dans la dynamique fluide des copeaux.
Lors de la fabrication standard des fraises en bout, les meules industrielles laissent des stries et des rainures microscopiques à l'intérieur de la vallée des cannelures. Pour créer un outil haut de gamme, une étape de fabrication supplémentaire à forte intensité de main d’œuvre est introduite. L'intérieur de la flûte est méticuleusement rodé et poli pour obtenir une finition semblable à un miroir. Mise à niveau vers un Le coupe-flûte poli élimine toutes les marques de meulage microscopiques et donne une surface parfaitement lisse.
Les copeaux de polymère chauffés sont incroyablement adhésifs. Ils veulent naturellement s’accrocher aux textures rugueuses ou poreuses. Les stries microscopiques laissées sur les outils non polis constituent des points de préhension parfaits pour le plastique chaud. À l’inverse, une surface polie agit un peu comme une poêle à frire antiadhésive. La finition ultra-lisse réduit considérablement le coefficient de friction. Cela force les copeaux de plastique à glisser de manière transparente vers le haut et hors de la flûte sans jamais adhérer au noyau en carbure.
La sélection du bon outil nécessite une compréhension nuancée des différences opérationnelles entre les nombres de flûtes. Utiliser le mauvais outil pour le mauvais matériau est une voie garantie vers les pièces mises au rebut.
Type d'outil |
Génération de chaleur |
Capacité de dégagement des copeaux |
Application idéale |
|---|---|---|---|
Flûte torique à une flûte |
Très faible |
Maximum (œsophage massif) |
Acryliques, Polycarbonate, HDPE, Routage à grande vitesse |
Fraise en bout à deux cannelures |
Modéré |
Moyen |
Composites rigides, bois durs denses, machines CNC légères |
Fraise à quatre cannelures |
Extrêmement élevé |
Mauvais (piège à chips instantanément) |
Métaux uniquement. Garanti pour faire fondre les plastiques. |
Pour obtenir une finition impeccable, il faut reconnaître que tous les plastiques ne se comportent pas de la même manière sous la broche. La structure moléculaire et l’origine de fabrication du matériau dictent la manière dont il réagira aux forces de cisaillement.
L'acrylique domine les secteurs de la fabrication d'enseignes et d'affichage. Cependant, il est disponible dans deux formulations distinctes qui nécessitent des approches d'usinage totalement différentes.
Acrylique coulé : fabriqué en versant de la résine liquide entre des plaques de verre, l'acrylique coulé présente une structure uniforme et isotrope. Il possède un point de fusion plus élevé et se fracture proprement lorsqu'il est coupé, produisant des éclats granuleux distincts. Lorsque vous travaillez avec des feuilles de plâtre, utilisez un outil dédié L'outil de coupe en acrylique doté d'une conception à flûte en O donnera un bord presque poli et givré qui nécessite un post-traitement minimal.
Acrylique extrudé : Formé en forçant un polymère fondu à travers une matrice, l'acrylique extrudé maintient une tension directionnelle interne et a un point de fusion notoirement bas. C'est incroyablement gommeux. L'usinage de cette variante nécessite l'outil mono-dent le plus tranchant possible, des vitesses d'avance hyper-agressives et un excellent refroidissement par air pour empêcher les rubans gommeux de se ressouder à la paroi coupée.
Les plastiques techniques industriels tels que le polyéthylène haute densité et le téflon présentent un défi mécanique différent. Contrairement à l’acrylique fragile, ces plastiques souples sont très ductiles. Lorsqu'ils sont frappés par un bord émoussé, ils s'étirent, se déchirent et s'extrudent plutôt que de se couper proprement. Cela laisse un bord flou et criblé de bavures. Un outil tranchant avec un angle de cisaillement élevé est ici obligatoire pour trancher proprement les fibres ductiles avant qu'elles n'aient la possibilité de se plier et de s'écarter de l'outil.
Même le carbure poli miroir le plus haut de gamme au monde échouera de façon spectaculaire s'il est entraîné par des paramètres d'usinage incorrects. L'usinage de non-métaux nécessite une approche mathématique spécifique des vitesses et des avances qui semble souvent rétrograde aux machinistes métallurgiques chevronnés.
La charge en copeaux est l'épaisseur physique du matériau enlevé par une arête de coupe en un seul tour. Pour les plastiques, le maintien d’une forte charge de copeaux n’est pas négociable. Une cible typique se situe entre 0,1 mm et 0,3 mm selon le diamètre de l'outil. Étant donné qu'un copeau plus épais absorbe plus de chaleur, maximiser la charge de copeau dans les limites de l'intégrité structurelle de l'outil constitue votre principale défense contre la fusion.
S'il existe une règle d'or pour l'usinage du plastique, c'est bien celle-ci : réduisez la vitesse de votre broche et maximisez vos vitesses d'avance. Faire fonctionner une broche à 24 000 tr/min tout en faisant avancer le portique à 50 pouces par minute liquéfiera instantanément le plastique en raison d'un frottement important. Une base de référence beaucoup plus efficace consiste à réduire la vitesse de broche à un niveau prudent de 14 000 à 18 000 tr/min. À partir de là, poussez la vitesse d’avance de la machine aussi vite que la rigidité du cadre le permet sans provoquer de broutage.
Les plastiques nécessitant des vitesses d'avance agressives, les forces de coupe latérales peuvent être étonnamment élevées. Si la fine feuille de plastique vibre ou se soulève ne serait-ce qu'une fraction de millimètre, cela provoquera des marques de broutage microscopiques qui détruisent la clarté optique. Les tables à vide associées à des pompes à haut débit constituent la norme de l’industrie. Pour les pièces plus petites et complexes, du ruban de masquage double face combiné à de la superglue permet une fixation solide comme le roc.
De plus, le liquide de refroidissement liquide traditionnel pour CNC est généralement évité. Il crée une boue collante et ingérable avec des copeaux de plastique et peut provoquer des fissures dues aux contraintes environnementales dans les acryliques transparents. Au lieu de cela, les opérateurs doivent utiliser un jet d’air comprimé continu et à grande vitesse. Un pistolet à air froid spécialisé dirigé directement vers la zone de coupe éliminera instantanément les copeaux tout en refroidissant le carbure.
La transition vers un usinage plastique hautement efficace est un investissement stratégique. La sélection de la géométrie correcte implique une évaluation honnête de vos machines et des opérations spécifiques que vous comptez exécuter.
Avant d'acheter un outillage agressif, évaluez la rigidité de votre routeur CNC. Si votre toupie à portique légère frémit et hurle lorsqu'elle dépasse des vitesses d'avance élevées, vous ne pourrez pas utiliser efficacement des outils mono-denture de grand diamètre. Dans ces scénarios, passer à un diamètre plus petit La fraise en plastique vous permet de maintenir la charge de copeaux appropriée sans surcharger le châssis de la machine et sans provoquer de broutage de surface.
La direction de la spirale de la cannelure détermine l'endroit où les copeaux s'écoulent et l'endroit où la force de coupe est appliquée au matériau. Une spirale ascendante est la norme incontestée pour la plupart des plastiques. Il aspire les copeaux de manière agressive vers le haut et hors de la coupe, empêchant ainsi toute nouvelle coupe. Cependant, il applique une force de levage au matériau, exigeant une excellente tenue de la pièce. Une spirale descendante pousse les copeaux vers le bas dans la coupe. Ceci est idéal pour les stratifiés très fins et flexibles qui pourraient se soulever de la table, mais cela nécessite des vitesses d'alimentation plus lentes car l'évacuation des copeaux est gravement entravée. Enfin, une flûte droite présente une géométrie neutre qui ne tire ni ne pousse vers le bas. Il est souvent utilisé pour le fraisage de plastiques rigides où la qualité impeccable des bords est primordiale simultanément sur les faces supérieure et inférieure.
Maîtriser l’art de l’usinage du plastique et de l’acrylique se résume en fin de compte à un facteur critique : la gestion de la chaleur. En s'éloignant des fraises en bout inappropriées pour le travail des métaux et en adoptant des géométries polies spécialisées à une seule cannelure, les opérateurs peuvent évacuer les copeaux rapidement et maintenir les températures bien en dessous du point de fusion.
Investir dans des outils de haute qualité transforme un processus frustrant et générateur de rebuts en une opération fluide et hautement rentable. Le carbure de qualité supérieure conserve son tranchant plus longtemps, réduit considérablement les taux de rebut et élimine fréquemment le besoin d'un polissage manuel fastidieux. Évaluez les paramètres de votre atelier, améliorez votre arsenal d'outils et commencez à obtenir les finitions de surface impeccables, semblables au verre, exigées par vos clients. Pour des solutions de pointe adaptées à votre application spécifique, visitez www.ssendmill.com pour explorer une gamme complète d'outils d'usinage de précision non métalliques.
Bien qu’il soit physiquement possible de forcer une fraise à bois standard à travers l’acrylique, cela est fortement déconseillé pour les applications professionnelles. Les mèches de bois ne disposent pas des angles de coupe élevés et des vallées de cannelures polies nécessaires pour gérer les propriétés thermiques des plastiques. L'utilisation d'un outil en bois sur de l'acrylique entraîne généralement une friction excessive, des bords fondus et une forte probabilité de microfracture du matériau.
Le régime optimal dépend entièrement des capacités d'avance de votre machine et du diamètre spécifique de l'outil. Cependant, une base de référence fiable pour un outil standard à une seule goujure se situe entre 14 000 et 18 000 tr/min, associée à une vitesse d'avance rapide. L'objectif est de maintenir le régime suffisamment bas pour empêcher la fusion induite par le frottement, tout en maintenant la vitesse d'avance suffisamment élevée pour maintenir une charge de copeaux saine et absorbant la chaleur.
La fusion est strictement un échec de gestion de la chaleur. Cela se produit lorsque l’outil génère plus de friction que ce que le copeau peut emporter. Les trois coupables les plus courants sont un régime de broche trop élevé, une avance trop lente ou l'utilisation d'un outil avec trop de cannelures. Le passage à un outil à une seule flûte et l'augmentation de votre vitesse d'avance résoudront généralement ce problème immédiatement.
Une flûte en O est un outil hautement spécialisé caractérisé par une forme circulaire distincte en O sculptée dans sa vallée de flûte. Cette géométrie unique est spécialement conçue pour courber les copeaux de plastique lorsqu'ils sont coupés du matériau, les empêchant ainsi de se dilater et de se coincer dans la tranchée. Les outils O-flute sont presque toujours fabriqués avec une finition polie miroir, ce qui en fait la norme de l'industrie pour obtenir des bords impeccables sur les acryliques et polycarbonates transparents.
Un liquide de refroidissement est rarement nécessaire et peut souvent être très préjudiciable lors de l'usinage des plastiques. Certains liquides de refroidissement synthétiques déclenchent des réactions chimiques ou des chocs thermiques, entraînant des fissures de contrainte dans les non-métaux clairs. Au lieu de liquides salissants, la norme industrielle consiste à utiliser un jet d’air comprimé continu et à grande vitesse. L'utilisation d'un pistolet à air froid dirigé exactement vers la zone de coupe est le moyen le plus efficace d'éliminer les copeaux et de refroidir l'outil simultanément sans nettoyage compliqué.
L'écaillage, souvent appelé éclatement des bords, se produit lorsque le couteau n'a pas le tranchant nécessaire pour cisailler proprement le matériau cassant ou lorsque le matériau vibre pendant la coupe. Pour éviter cela, assurez-vous que votre support de travail est absolument rigide à l'aide d'un système de vide puissant ou d'un ruban adhésif. De plus, utilisez un tout nouveau couteau à cannelure unique très tranchant et envisagez de laisser une marge de 0,5 mm pour une passe de finition finale à grande vitesse afin d'éliminer les micro-fractures.
Un foret à coupe ascendante comporte une spirale qui tire les copeaux de plastique vers le haut et les éjecte rapidement, ce qui est excellent pour l'évacuation de la chaleur mais a tendance à retirer les matériaux fins du lit CNC. Un foret à coupe descendante a une spirale inversée qui pousse les copeaux vers le bas, pressant fermement le matériau contre la table. Les mèches à coupe descendante sont idéales pour les feuilles de plastique fines et flexibles qui ont du mal à maintenir le vide, bien qu'elles nécessitent des vitesses d'avance plus lentes car l'élimination des copeaux est moins efficace.