Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-18 Pinagmulan: Site

Mahina ang pagtatapos ng ibabaw. Unpredictable harmonic vibration. Mga kagamitang nasira nang maaga. Sa mundong may mataas na stake ng CNC machining, ang mga paulit-ulit na isyu na ito ay hindi lamang nakakasira ng mga mamahaling bahagi. Pinapadugo nila ang mahalagang oras ng spindle at sinisira ang kakayahang kumita sa sahig ng tindahan. Ang pagpili ng maling geometry ng tool ay hindi lamang isang maliit na error sa programming. Ito ay isang pangunahing mekanikal na hindi pagkakatugma na ginagarantiyahan ang pagkabigo sa panahon ng kumplikadong pag-profile o mga operasyon sa pag-alis ng mabibigat na materyal.
Ang pag-unawa sa mga natatanging mekanikal na pagkakaiba sa pagitan ng mga partikular na cutter geometries ay ang sukdulang susi sa pag-master ng modernong machining. Ang teknikal na breakdown na ito ay tutulong sa iyo na matukoy nang eksakto kung paano pipiliin ang tamang cutter para sa iyong susunod na proyekto, na binabalanse ang mahigpit na mga kinakailangan sa surface finish na may pinakamataas na kahusayan ng makina.
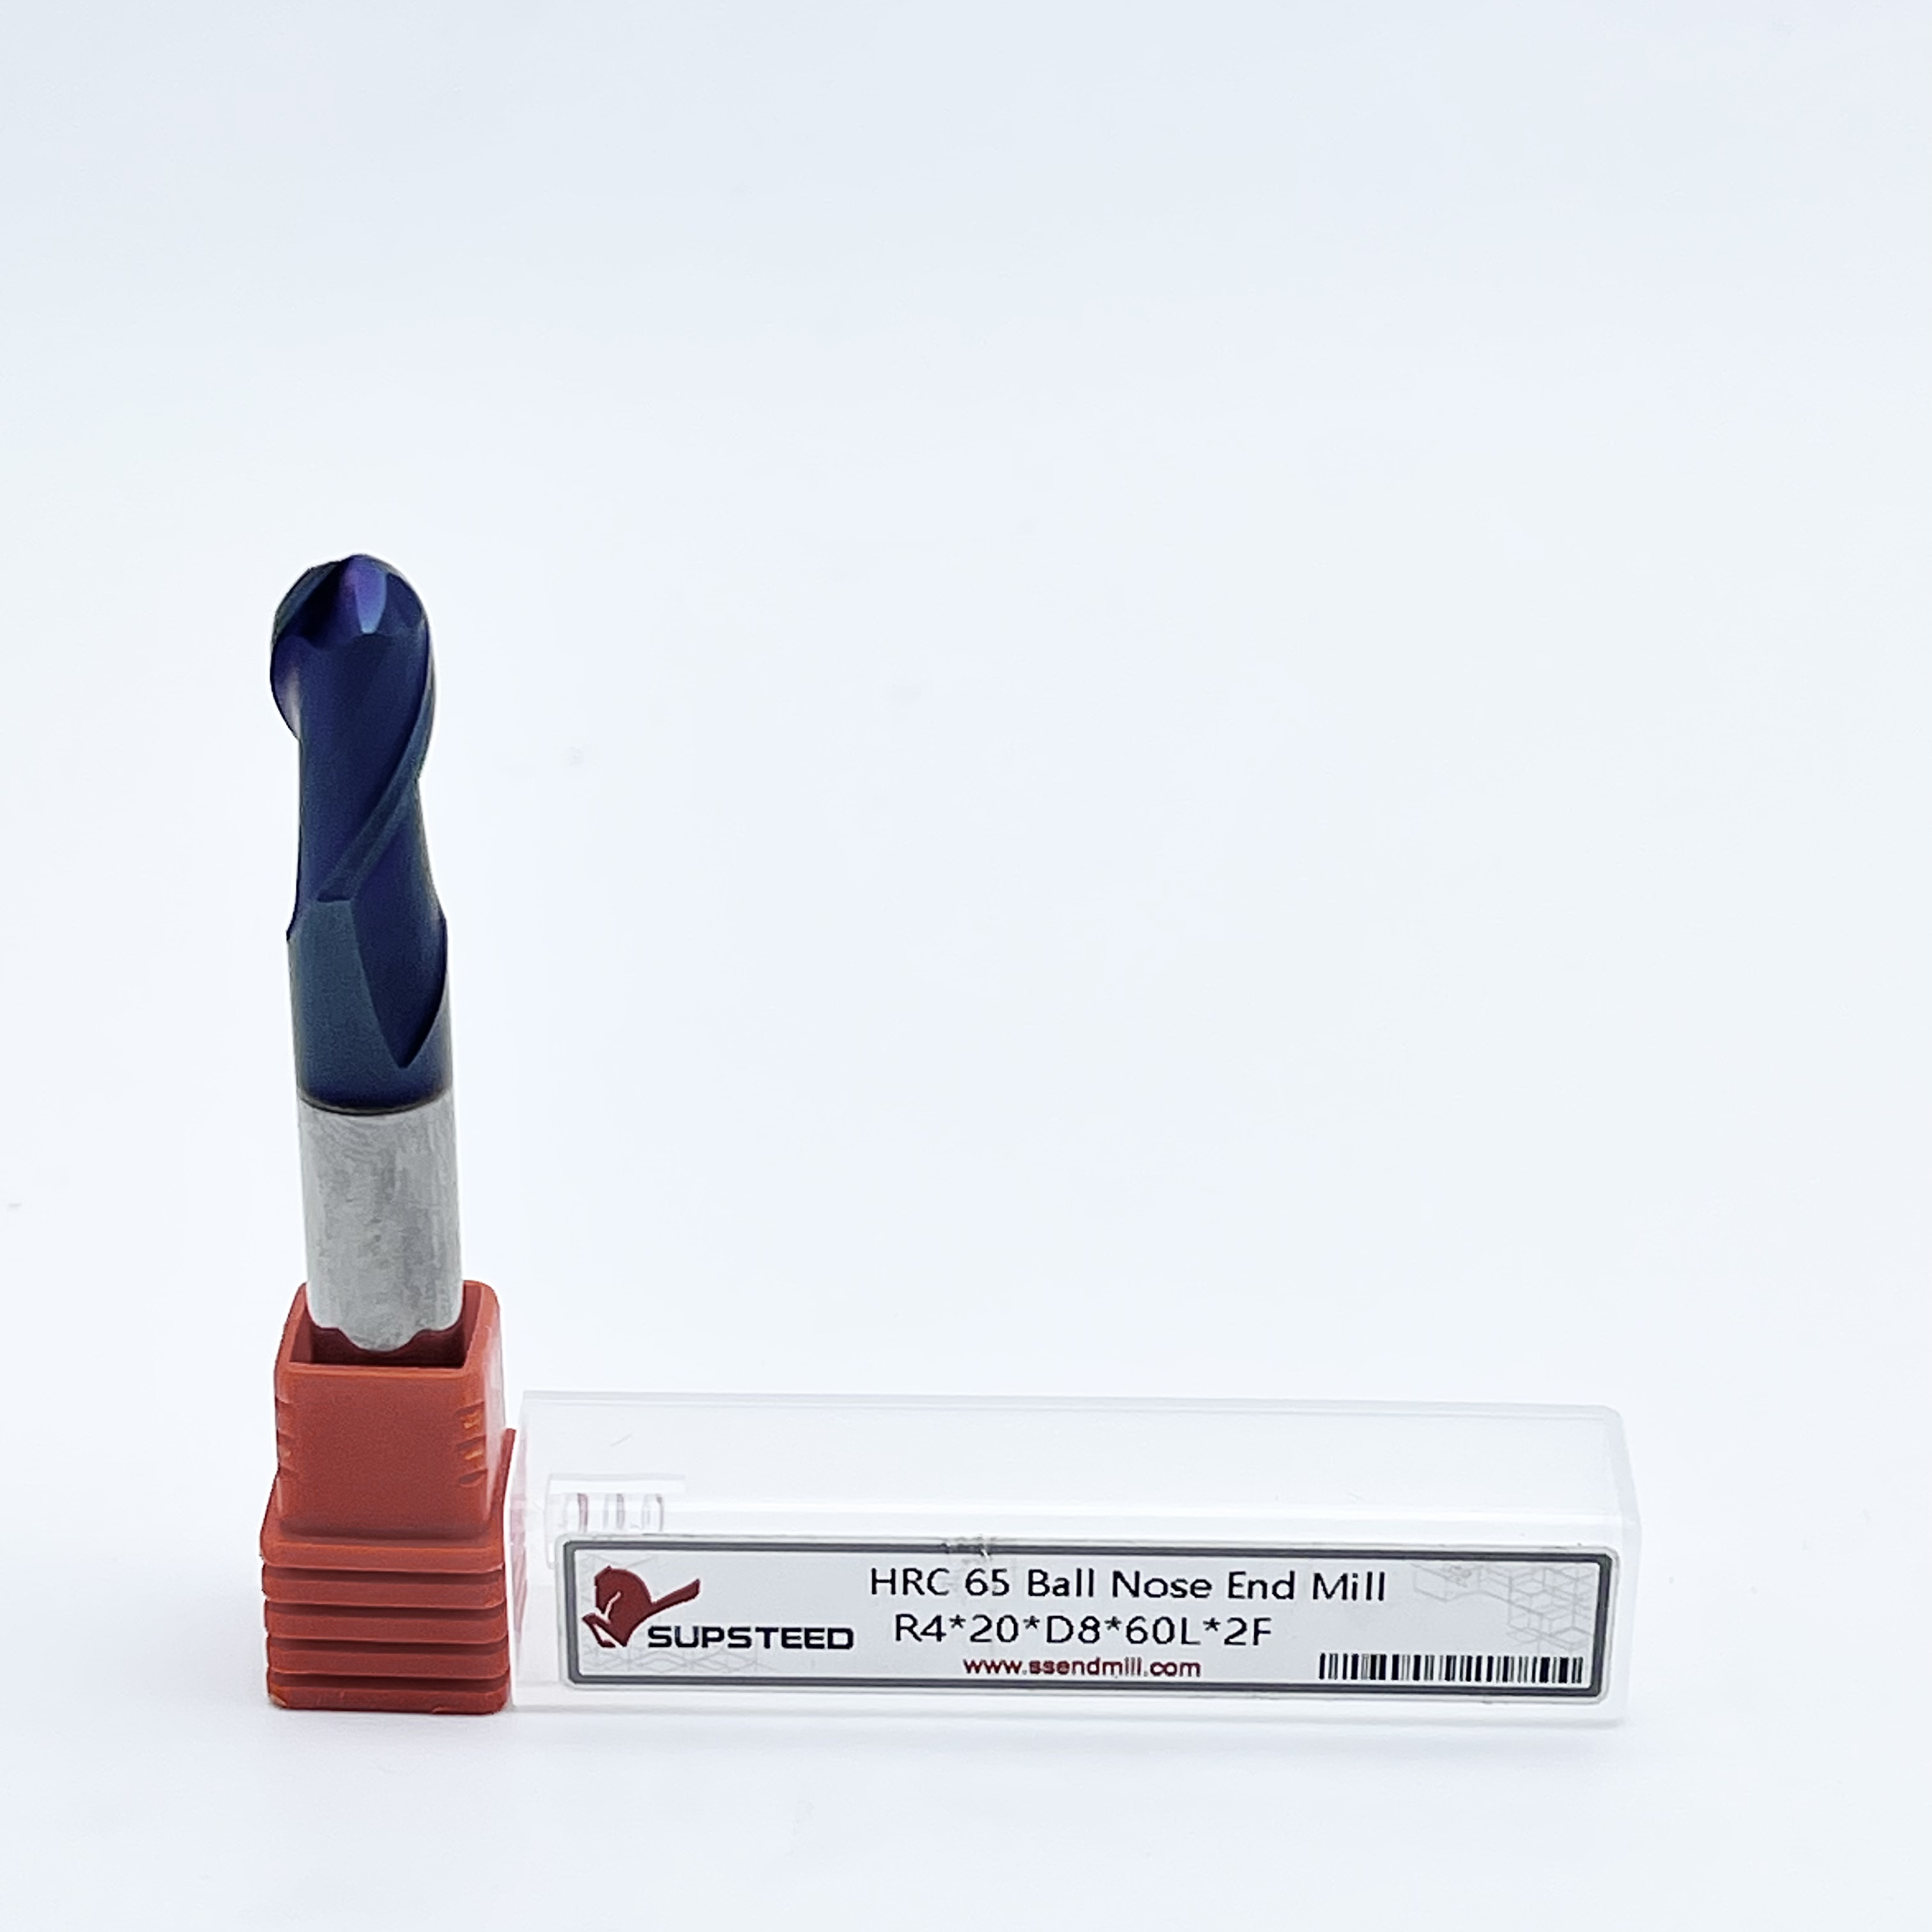
Nagtatampok ang Ball Nose End Mills ng perpektong hemispherical na tip. Ginagawa nitong hindi mapag-aalinlanganan na pamantayan ng industriya para sa 3D profiling, kumplikadong paggawa ng amag, at pagkamit ng mga superyor na surface finish sa mga organic na free-form na curve.
Ang Corner Radius End Mills ay pinaghalo ang isang flat bottom na geometry na may mga tiyak na bilugan na sulok. Ang matatag na disenyo na ito ay nagbibigay ng pambihirang lakas ng gilid, na ginagawang perpekto ang mga ito para sa mga high-feed application at agresibong roughing operations.
Ang buhay ng tool ay karaniwang mas matagal para sa isang bull-nose geometry dahil sa pinatibay nitong cutting edge. Sa kabaligtaran, ang mga tool na spherical-tipped ay nangangailangan ng tumpak na CAM programming upang iwasan ang mga isyu sa zero-surface-speed sa dead center ng tool.
Ang huling pagpipilian sa pagitan ng dalawang geometries na ito ay ganap na nakasalalay sa iyong mga partikular na kinakailangan sa toolpath. Umasa sa mga spherical cutter para sa pagwawalis ng mga 3D na topologies, at gumamit ng mga tool na naka-radius sa sulok para sa mga flat-bottomed na bulsa na may mga filleted na dingding.
Sa modernong pagmamanupaktura, ang geometry ng cutting tool ay nagdidikta sa bawat solong aspeto ng proseso ng paggiling. Kinokontrol nito ang lahat mula sa maramihang mga rate ng pag-alis ng materyal hanggang sa panghuling micro-inch surface finish. Ang pagpili ng tamang hugis ay hindi isang kagustuhan ng programmer. Ito ay isang mahigpit na mekanikal na pangangailangan na nakaugat nang malalim sa pisika ng pagputol ng metal.
Ang profile ng cutting edge ay eksaktong tinutukoy kung paano nakikipag-ugnayan ang isang tool sa raw workpiece. Kapag ang isang plauta ay kumagat sa materyal, ito ay bumubuo ng makabuluhang puwersa ng paggugupit at matinding thermal load. Ang eksaktong geometry ng tip ay nagdidikta kung paano ipinamamahagi ang mga puwersang iyon sa substrate ng tool. Pinipigilan ng wastong pamamahagi ng puwersa ang mapanganib na pagpapalihis ng tool, pinapaliit ang harmonic vibration na karaniwang kilala bilang chatter, at tinitiyak ang malulutong na chip evacuation. Ang paggamit ng hindi naaangkop na hugis ng tip ay nagtutuon ng stress sa isang marupok na punto, na hindi maiiwasang humahantong sa sakuna na pagkabigo ng tool sa kalagitnaan ng cycle.
Habang ang mga tool sa pagputol ay maaaring gawin mula sa High-Speed Steel o cobalt, solid Ang mga solusyon sa carbide cutter ay ang tiyak na pamantayan ng industriya para sa mga kontemporaryong kapaligiran ng produksyon. Ang Tungsten carbide ay nag-aalok ng matinding tigas, pambihirang paglaban sa pagsusuot, at ang mahalagang kakayahan na makatiis sa mga blistering na temperatura na nabuo sa panahon ng high-speed dry machining. Para sa mga geometries na nangangailangan ng pagpapanatili ng tumpak na microscopic radii sa mga oras ng tuluy-tuloy na pagputol, ang likas na tigas ng solid carbide ay nagsisiguro na ang tool ay nananatili sa eksaktong hugis ng pabrika nito sa isang lubos na kumikitang habang-buhay ng pagpapatakbo.
Ang isang spherical-tipped tool ay lubos na dalubhasa. Ito ay partikular na inengineered upang harapin ang mga organikong hugis, sweeping aerodynamic curves, at multi-axis contouring kung saan ang mga tradisyonal na flat tool ay mag-iiwan ng mga hindi katanggap-tanggap na gouges o tulis-tulis na hakbang sa workpiece.
Ang pagtukoy sa pisikal na katangian ng a ball nose end mill ang ganap nitong bilugan na tip. Ang cutting edge ay bumubuo ng isang perpektong, tuluy-tuloy na hemisphere sa ilalim ng plauta. Sa matematika, ang radius ng hemisphere na ito ay eksaktong kalahati ng kabuuang diameter ng cutter. Ang 10mm diameter tool ay magtatampok ng tuloy-tuloy na 5mm radius sa dulo nito. Ang walang patid na kurba na ito ay nangangahulugan na walang matalim na sulok na masisira sa ilalim ng pagkarga. Gayunpaman, sa panimula din nito binabago kung paano naggugupit ng metal ang tool kumpara sa isang karaniwang square end mill.
Ang pinaka-kritikal na hamon sa engineering sa partikular na geometry na ito ay nasa pinakadulo. Tinutukoy ng mga machinist ang lugar na ito bilang dead center. Sa mga operasyon ng paggiling, ang bilis ng pagputol o footage sa ibabaw ay kinakalkula batay sa epektibong diameter ng tool na aktibong nakikibahagi sa hiwa. Dahil ang pinakagitnang punto ng hemispherical tip ay may epektibong diameter ng absolute zero, ang bilis ng ibabaw sa eksaktong microscopic point na iyon ay zero din.
Dahil dito, kapag ang patay na sentro ay umaakit sa hilaw na materyal, hindi ito nagugupit o naputol nang malinis. Agresibo itong nagkukuskos at nag-aararo. Ang friction na ito ay bumubuo ng labis na init at kapansin-pansing nagpapabilis sa pagkasuot ng tip. Upang malabanan ang pisikal na limitasyong ito, ang mga matalinong machinist ay nagprograma ng mga toolpath na may bahagyang anggulo ng pagtabingi sa 5-axis machining. Bilang kahalili, ginagamit nila ang mga anggulo ng lead at lag upang matiyak na mapuputol ang tool gamit ang mas mabilis na gumagalaw na bahagi ng bola kaysa sa stagnant dead center.
Sa kabila ng dead center challenge, ang mga cutter na ito ay nananatiling ganap na kailangan. Ang kanilang pangunahing bentahe ay ang walang kapantay na kakayahang lumikha ng hindi kapani-paniwalang makinis, dumadaloy na mga kurba sa mga kumplikadong free-form na ibabaw. Ang cutting edge ay ganap na tuluy-tuloy, na nag-iiwan ng lubos na pare-parehong pagtatapos sa iba't ibang Z-axis elevation. Ginagawa nitong pinakahuling sandata sa pagtatapos para sa high-tolerance na paggawa ng amag, masalimuot na die casting, at paggawa ng aerospace turbine blade.
Kadalasang tinutukoy sa kolokyal bilang isang bull-nose tool, ang hybrid na geometry na ito ay mahusay na tinutulay ang functional gap sa pagitan ng karaniwang square end mill at isang full spherical cutter. Nag-aalok ito ng kakaiba, lubos na hinahangad na kumbinasyon ng lakas ng istruktura at flat-bottom cutting na kakayahan.
Hindi tulad ng buong hemisphere ng katapat nito, a Ang corner radius end mill ay nagtatampok ng nakararami na flat bottom. Sa halip na ang matalim, marupok na 90-degree na intersection na makikita sa karaniwang square end mill, ang mga panlabas na gilid ay precision-ground na may partikular na fillet. Halimbawa, ang isang matibay na tool na 12mm diameter ay maaaring nagtatampok ng flat bottom na lumilipat sa isang 1mm radius sa mga sulok. Ang matalinong disenyo na ito ay nagbibigay-daan sa tool na agresibong makinabang sa mga patag na sahig habang sabay-sabay na nag-iiwan ng makinis, radiused transition kasama ang magkadugtong na patayong mga pader.
Ang pangunahing benepisyo ng engineering ng radiused na disenyo na ito ay ang manipis na mekanikal na lakas. Sa isang razor-sharp square end mill, ang 90-degree na sulok ay hindi maikakaila ang pinakamahina na punto ng tool. Ang matalim na gilid na iyon ay lubhang madaling kapitan sa mga micro-fracture at sakuna na pag-chip sa panahon ng mabibigat na roughing cut. Sa pamamagitan ng pagpapakilala ng isang kinakalkula na radius, ang napakalawak na puwersa ng pagputol ay ipinamamahagi sa isang makabuluhang mas malaking lugar sa ibabaw. Pinoprotektahan ng kritikal na reinforcement na ito ang pinong gilid ng carbide, na nagbibigay ng kapangyarihan sa tool na makatiis ng mas mataas na rate ng feed at mas mabibigat na chip load nang hindi napaaga.
Ang mga tunay na bentahe ng geometry na ito ay lubos na nakatuon sa mataas na kahusayan sa pag-alis ng materyal at pagpapanatili ng integridad ng bahagi. Una, nag-aalok ito ng napakahusay na buhay ng tool at tinatanggap ang lubos na agresibong mga parameter ng roughing. Higit pa rito, ang pag-iwan ng isang filleted na sulok sa loob sa isang malalim na machine na bulsa ay makabuluhang binabawasan ang mga konsentrasyon ng stress sa huling manufactured na bahagi. Ito ay isang non-negotiable structural requirement sa aerospace, medical, at automotive engineering applications.
Kapag ang isang mekanikal na bahagi ay nagtatampok ng mga alun-alon na ibabaw, kumplikadong mga organikong topolohiya, o nakamamanghang aerodynamic na mga profile, Ang 3D contour milling ay ang kinakailangang diskarte. Sa hinihinging domain na ito, ang buong radius geometry ay tumatayo bilang hindi mapag-aalinlanganang kampeon.
Sa totoong 3D profiling, dapat sabay na i-interpolate ng CNC machine ang X, Y, at Z axes sa fluid motion. Ang isang flat-bottom na tool na naka-deploy dito ay mag-iiwan ng kakaiba, pangit na mga marka ng hagdanan sa mga anggulong ibabaw. Halos tiyak na mapupuksa nito ang materyal kapag lumilipat mula sa isang mababaw na patag na lugar patungo sa isang matarik na patayong pader. Ang spherical tip ay walang kahirap-hirap na nagna-navigate sa mga transition na ito. Ang punto ng contact sa pagitan ng spinning tool at workpiece ay maayos na dumudulas sa radius habang nagbabago ang slope, na tinitiyak ang tuluy-tuloy, walang gouge na ibabaw.
Ang pagkamit ng mala-salamin na surface finish sa mga 3D na application ay nangangailangan ng malalim na praktikal na pag-unawa sa stepover at cusp height. Ang stepover ay simpleng pag-ilid na distansya na ginagalaw ng tool para sa bawat sunud-sunod na parallel pass. Dahil bilog ang profile ng tool, ang mga parallel pass na ito ay hindi maiiwasang mag-iiwan ng maliliit na microscopic ridge ng hindi pinutol na materyal na kilala bilang cusps o scallops.
Upang mabawasan ang taas ng cusp na ito at lubos na mapabuti ang surface finish, dapat higpitan ng mga programmer ang stepover distance. Ang ugnayan sa pagitan ng diameter ng tool, stepover, at nagresultang taas ng cusp ay pinamamahalaan ng tumpak na trigonometrya. Ang paggamit ng mas malalaking diameter na tool na sinamahan ng napakaliit na mga stepover ay nagbubunga ng pinakamakinis na posibleng mga pagtatapos. Ang eksaktong pamamaraan na ito ay madalas na nag-aalis ng mamahaling pangangailangan para sa manu-manong pag-polish ng kamay sa mga tindahan ng amag at mamatay.
Ang paglikha ng isang 90-degree na hakbang sa isang workpiece ay nagsasangkot ng pagputol ng isang patag na ibabaw at isang patayong pader nang sabay-sabay. Ang pangunahing operasyon ng machining na ito ay kilala bilang shoulder milling , at hinihingi nito ang isang matibay na tool na kayang humawak ng matinding radial at axial load nang mahusay nang hindi nalilihis.
Ang High-Efficiency Milling ay isang moderno, lubos na kumikitang diskarte sa machining. Gumagamit ito ng napakalaking axial depth ng cut na ipinares sa napakagaan na radial depth ng cut. Ang advanced na pamamaraan na ito ay kumakalat ng abrasive wear nang pantay-pantay sa buong haba ng flute, ngunit naglalagay ito ng napakalaking mekanikal na stress sa mga ibabang sulok ng tool. Ang isang bull-nose tool ay ang ganap na perpektong kandidato para sa mga dynamic na toolpath. Ang matibay at bilugan na sulok ay matigas ang ulo na lumalaban sa pag-chipping na agad na mapapawi ang isang matalim na square tool sa ilalim ng mga eksaktong parehong agresibong roughing parameter.
Hindi tulad ng mga tool na may spherical-tipped, ang gitna ng pamutol ng radius ng sulok ay perpektong flat. Nagbibigay-daan ito sa paggugupit at pag-alis ng materyal nang mabilis sa sahig ng isang bahagi, na kumikilos na parang tradisyonal na square end mill. Habang ginugupit ng patag na gitna ang materyal sa sahig, ang radiused na panlabas na gilid ay sabay-sabay na winalis ang patayong dingding. Nag-iiwan ito ng malinis, tumpak na balikat na may kinakailangang structural fillet sa intersection.
Itinatampok ng mga kamakailang pag-unlad sa sektor ng pagmamanupaktura ang isang napakalaking pagbabago patungo sa mga dynamic na toolpath at high-speed 5-axis machining. Ang mga de-koryenteng sasakyan at sektor ng aerospace ay nagtutulak ng napakalaking pag-akyat sa demand para sa tooling na may kakayahang mag-machining ng mga kakaibang haluang metal tulad ng Titanium at Inconel. Sa mga high-stress na kapaligiran na ito, ang pagliit ng cycle time habang ang pag-stabilize ng buhay ng tool ang pangunahing layunin.
Dahil dito, nagpapakita ang data ng industriya ng matinding pagtaas sa paggamit ng mga tool na naka-radius sa sulok para sa high-efficiency na pag-rough. Ang reinforced geometry ay nagpapahintulot sa mga tindahan na itulak ang mga rate ng feed sa ganap na limitasyon ng kanilang mga spindle ng makina nang hindi natatakot sa biglaang pagkasira ng tool. Samantala, ang mga high-hardness spherical tool ay nananatiling mahigpit na nakalaan para sa panghuling micro-finishing pass sa mga kumplikadong molds at turbine blades.
Upang makagawa ng lubos na kaalaman sa pagbili at pagpapasya sa CAM programming, suriin ang direktang paghahambing na ito sa mga pangunahing sukatan ng pagganap ng pagmamanupaktura.
Sukatan ng Pagganap |
Ball Nose End Mill |
Corner Radius End Mill |
|---|---|---|
Rate ng Pag-alis ng Materyal |
Mababa. Pinakamahusay na angkop para sa mga light finishing pass. |
Napakataas. Tamang-tama para sa agresibong roughing. |
Surface Finish sa 3D Curves |
Superior. Nag-iiwan ng tuluy-tuloy, dumadaloy na pagtatapos. |
mahirap. Nag-iiwan ng malalaking hagdan-hakbang sa matarik na mga dalisdis. |
Kakayahang Flat Floor |
Hindi mabisa. Mahilig sa center rubbing at smearing. |
Mahusay. Mabilis at malinis ang paggugupit ng mga patag na sahig. |
Katibayan ng Buhay ng Tool |
Katamtaman. Nangangailangan ng mga anggulo ng pagtabingi upang maiwasan ang pagkasira ng tip. |
Pambihira. Ang Corner fillet ay namamahagi ng stress nang pantay-pantay. |
Ang pagpili ng pinakamainam na geometry ng tool ay nangangailangan ng maingat na pagsusuri sa iyong partikular na workpiece, malalim na pag-unawa sa mga mahigpit na kakayahan ng iyong makina, at pagkuha ng maaasahang high-performance na tooling batay sa eksaktong mga detalye ng materyal.
Ang puno ng desisyon ay nagiging lubos na naaaksyunan kapag itinugma mo ang geometry sa mga parameter ng materyal. Kung ikaw ay gumagawa ng mga pinatigas na tool steels hanggang sa HRC65, ang higpit ng tool ay pinakamahalaga.
Mag-opt para sa Spherical Tip: Gamitin ang geometry na ito kung ang bahagi ay nagtatampok ng mga sweeping organic curve, kumplikadong 3D mold cavity, o humihingi ng tuluy-tuloy na parang salamin na finish sa iba't ibang Z-heights. Para sa napakatigas na materyales, tumukoy ng HRC65-rated na tool na may micro-grain carbide substrate upang matiyak na ang tip ay hindi nade-deform sa ilalim ng mataas na thermal load.
Mag-opt for a Bull-Nose: Piliin ang geometry na ito kung ang bahagi ay naglalaman ng malalalim na structural pockets, tuwid na patayong pader, malalawak na patag na sahig, o nangangailangan ng mabigat na bulk material na pag-alis bago ang huling pagtatapos. Ang reinforced corner ay ipinag-uutos para sa dynamic na roughing sa matigas na haluang metal.
Sa mataas na produksyon na pagmamanupaktura ng CNC, ito ay bihirang isang mahigpit na pagpipilian sa pagitan ng isa o sa isa pa. Gumagamit ang mga kumikitang tindahan ng hybrid tooling approach upang mapakinabangan ang kahusayan ng spindle. Ang isang karaniwang daloy ng trabaho ay kinabibilangan ng pag-roughing ng isang napakalaking 3D mold block gamit ang isang malaking-diameter na radiused tool upang mabilis na i-clear ang bulk material. Kapag ang bahagi ay agresibong lumabas, ang machinist ay walang putol na lumipat sa isang mas maliit na spherical tool. Isinasagawa ng tool na ito ang magagandang 3D finishing pass, na walang kahirap-hirap na pinupunasan ang natitirang mga hakbang sa hagdan na natitira sa roughing cycle.
Anuman ang partikular na geometry na pipiliin mo sa huli, ang hilaw na kalidad ng carbide substrate at ang inilapat na coating ay magdidikta sa iyong tagumpay sa makina. Napakahalagang mamuhunan sa mga premium na solid carbide solution na nagtatampok ng mga advanced na high-performance coating tulad ng Titanium Aluminum Nitride o Aluminum Titanium Nitride. Ang mga espesyal na coatings na ito ay nagbibigay ng mahalagang thermal barrier, na nagpapahintulot sa cutting edge na makatiis sa blistering heat ng dry machining o high-speed dynamic contouring.
Handa nang i-optimize ang iyong proseso sa pagma-machine, alisin ang satsat, at bawasan nang husto ang mga oras ng pag-ikot? Ang pagpili ng eksaktong tamang geometry at coating ay gumagawa ng lahat ng pagkakaiba sa sahig ng tindahan. Bisitahin https://www.ssendmill.com upang galugarin ang isang malawak na catalog ng precision-ground end mill. Kung kailangan mo ng HRC65-rated ball nose cutter para sa hardened mold steel o heavy-duty corner radius tool para sa titanium roughing, makikita mo ang eksaktong kagamitang pang-industriya na kinakailangan upang magarantiya ang mas mahigpit na pagpapaubaya at isang walang kamali-mali na pagtatapos sa ibabaw sa bawat bahagi.
Oo, ngunit ang paggamit nito ay karaniwang limitado sa napakababaw na mga kurba o agresibong 3D roughing na mga operasyon na idinisenyo upang ilabas ang maramihang materyal. Para sa matarik o kumplikadong mga 3D na profile, ang isang flat-bottom radiused na tool ay malamang na mabutas ang materyal o mag-iiwan ng napakalaking hagdanan. Ang isang spherical-tipped tool ay nananatiling mas mahusay na pagpipilian para sa panghuling 3D finishing.
Ang pinakasentro ng isang spherical tool ay may epektibong cutting diameter na zero, ibig sabihin, ang cutting surface speed nito ay zero din. Kapag diretsong ipinakain sa materyal, ito ay may posibilidad na kuskusin, araro, at bumuo ng napakalaking alitan sa halip na malinis na gupitin ang metal. Ito ay humahantong sa mabilis na thermal wear maliban kung ang programmer ay gumagamit ng isang anggulo ng pagtabingi upang i-cut gamit ang gilid ng tool.
Sa karamihan ng mga mabibigat na sitwasyon sa pagma-machining, oo. Pisikal na pinoprotektahan ng bilugan na sulok ang pinaka-marupok, mahinang bahagi ng carbide flute mula sa pag-chipping. Ang geometric na reinforcement na ito ay makabuluhang nagpapahaba ng buhay ng tool, lalo na sa panahon ng mabigat na roughing at dynamic na mga toolpath ng milling.
Ang stepover ay mathematically na kinakalkula batay sa iyong maximum na pinahihintulutang taas ng cusp, na tinatawag ding scallop height, at ang partikular na diameter ng tool. Ang mga mas maliliit na stepover na may mas malalaking diameter na tool ay nagbubunga ng pinakamakikinis na posibleng pagtatapos sa 3D profiling, bagama't proporsyonal na patataasin ng mga ito ang iyong kabuuang oras ng pag-ikot ng makina.
Kapag gumagawa ng mga matitigas na metal, ang perpektong stepdown ay nakadepende nang husto sa iyong dynamic na diskarte sa paggiling. Para sa High-Efficiency Milling, karaniwang gumagamit ang mga machinist ng malalim na axial depth ng cut, hanggang dalawang beses ang diameter ng tool, na ipinares sa napakagaan na radial stepover na lima hanggang sampung porsyento. Ginagamit nito ang buong haba ng flute at umaasa sa radiused na sulok upang ma-absorb ang entry shock.
Ang pag-runout ng tool ay sakuna sa panahon ng 3D finishing. Kahit na ang ilang sampung-libo ng isang pulgada ng runout ay magiging sanhi ng isang flute na kumuha ng mas mabigat na chip load kaysa sa iba. Sa isang spherical tip, ang hindi pantay na puwersa ng pagputol na ito ay lumilikha ng mga nakikitang marka ng chatter at nagpapababa sa ibabaw na finish, ganap na natalo ang layunin ng paggamit ng isang high-precision na tool sa pagtatapos.
Ang micro-grain solid carbide ay lubos na inirerekomenda para sa parehong mga geometries na ito. Dahil sa matinding higpit ng istruktura, mataas na pagtitiis sa init, at hindi kapani-paniwalang kakayahang humawak ng matalas na labaha na mas mahaba kaysa sa tradisyonal na tool steels, ito ang hindi mapag-aalinlanganang pamantayan para sa modernong mga aplikasyon ng CNC.