
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 18-09-2026 Asal: Lokasi


Permukaan akhir yang buruk. Getaran harmonik yang tidak dapat diprediksi. Alat yang rusak sebelum waktunya. Dalam dunia permesinan CNC yang penuh risiko, masalah yang berulang ini tidak hanya merusak suku cadang yang mahal. Mereka menghabiskan waktu spindel yang berharga dan menghancurkan profitabilitas pabrik. Memilih geometri alat yang salah bukan hanya kesalahan pemrograman kecil. Ini adalah ketidakcocokan mekanis mendasar yang menjamin kegagalan selama pembuatan profil rumit atau operasi pemindahan material berat.
Memahami perbedaan mekanis antara geometri pemotong tertentu adalah kunci utama untuk menguasai permesinan modern. Perincian teknis ini akan membantu Anda menentukan dengan tepat cara memilih pemotong yang tepat untuk proyek Anda berikutnya, menyeimbangkan persyaratan penyelesaian permukaan yang ketat dengan efisiensi alat berat yang maksimal.
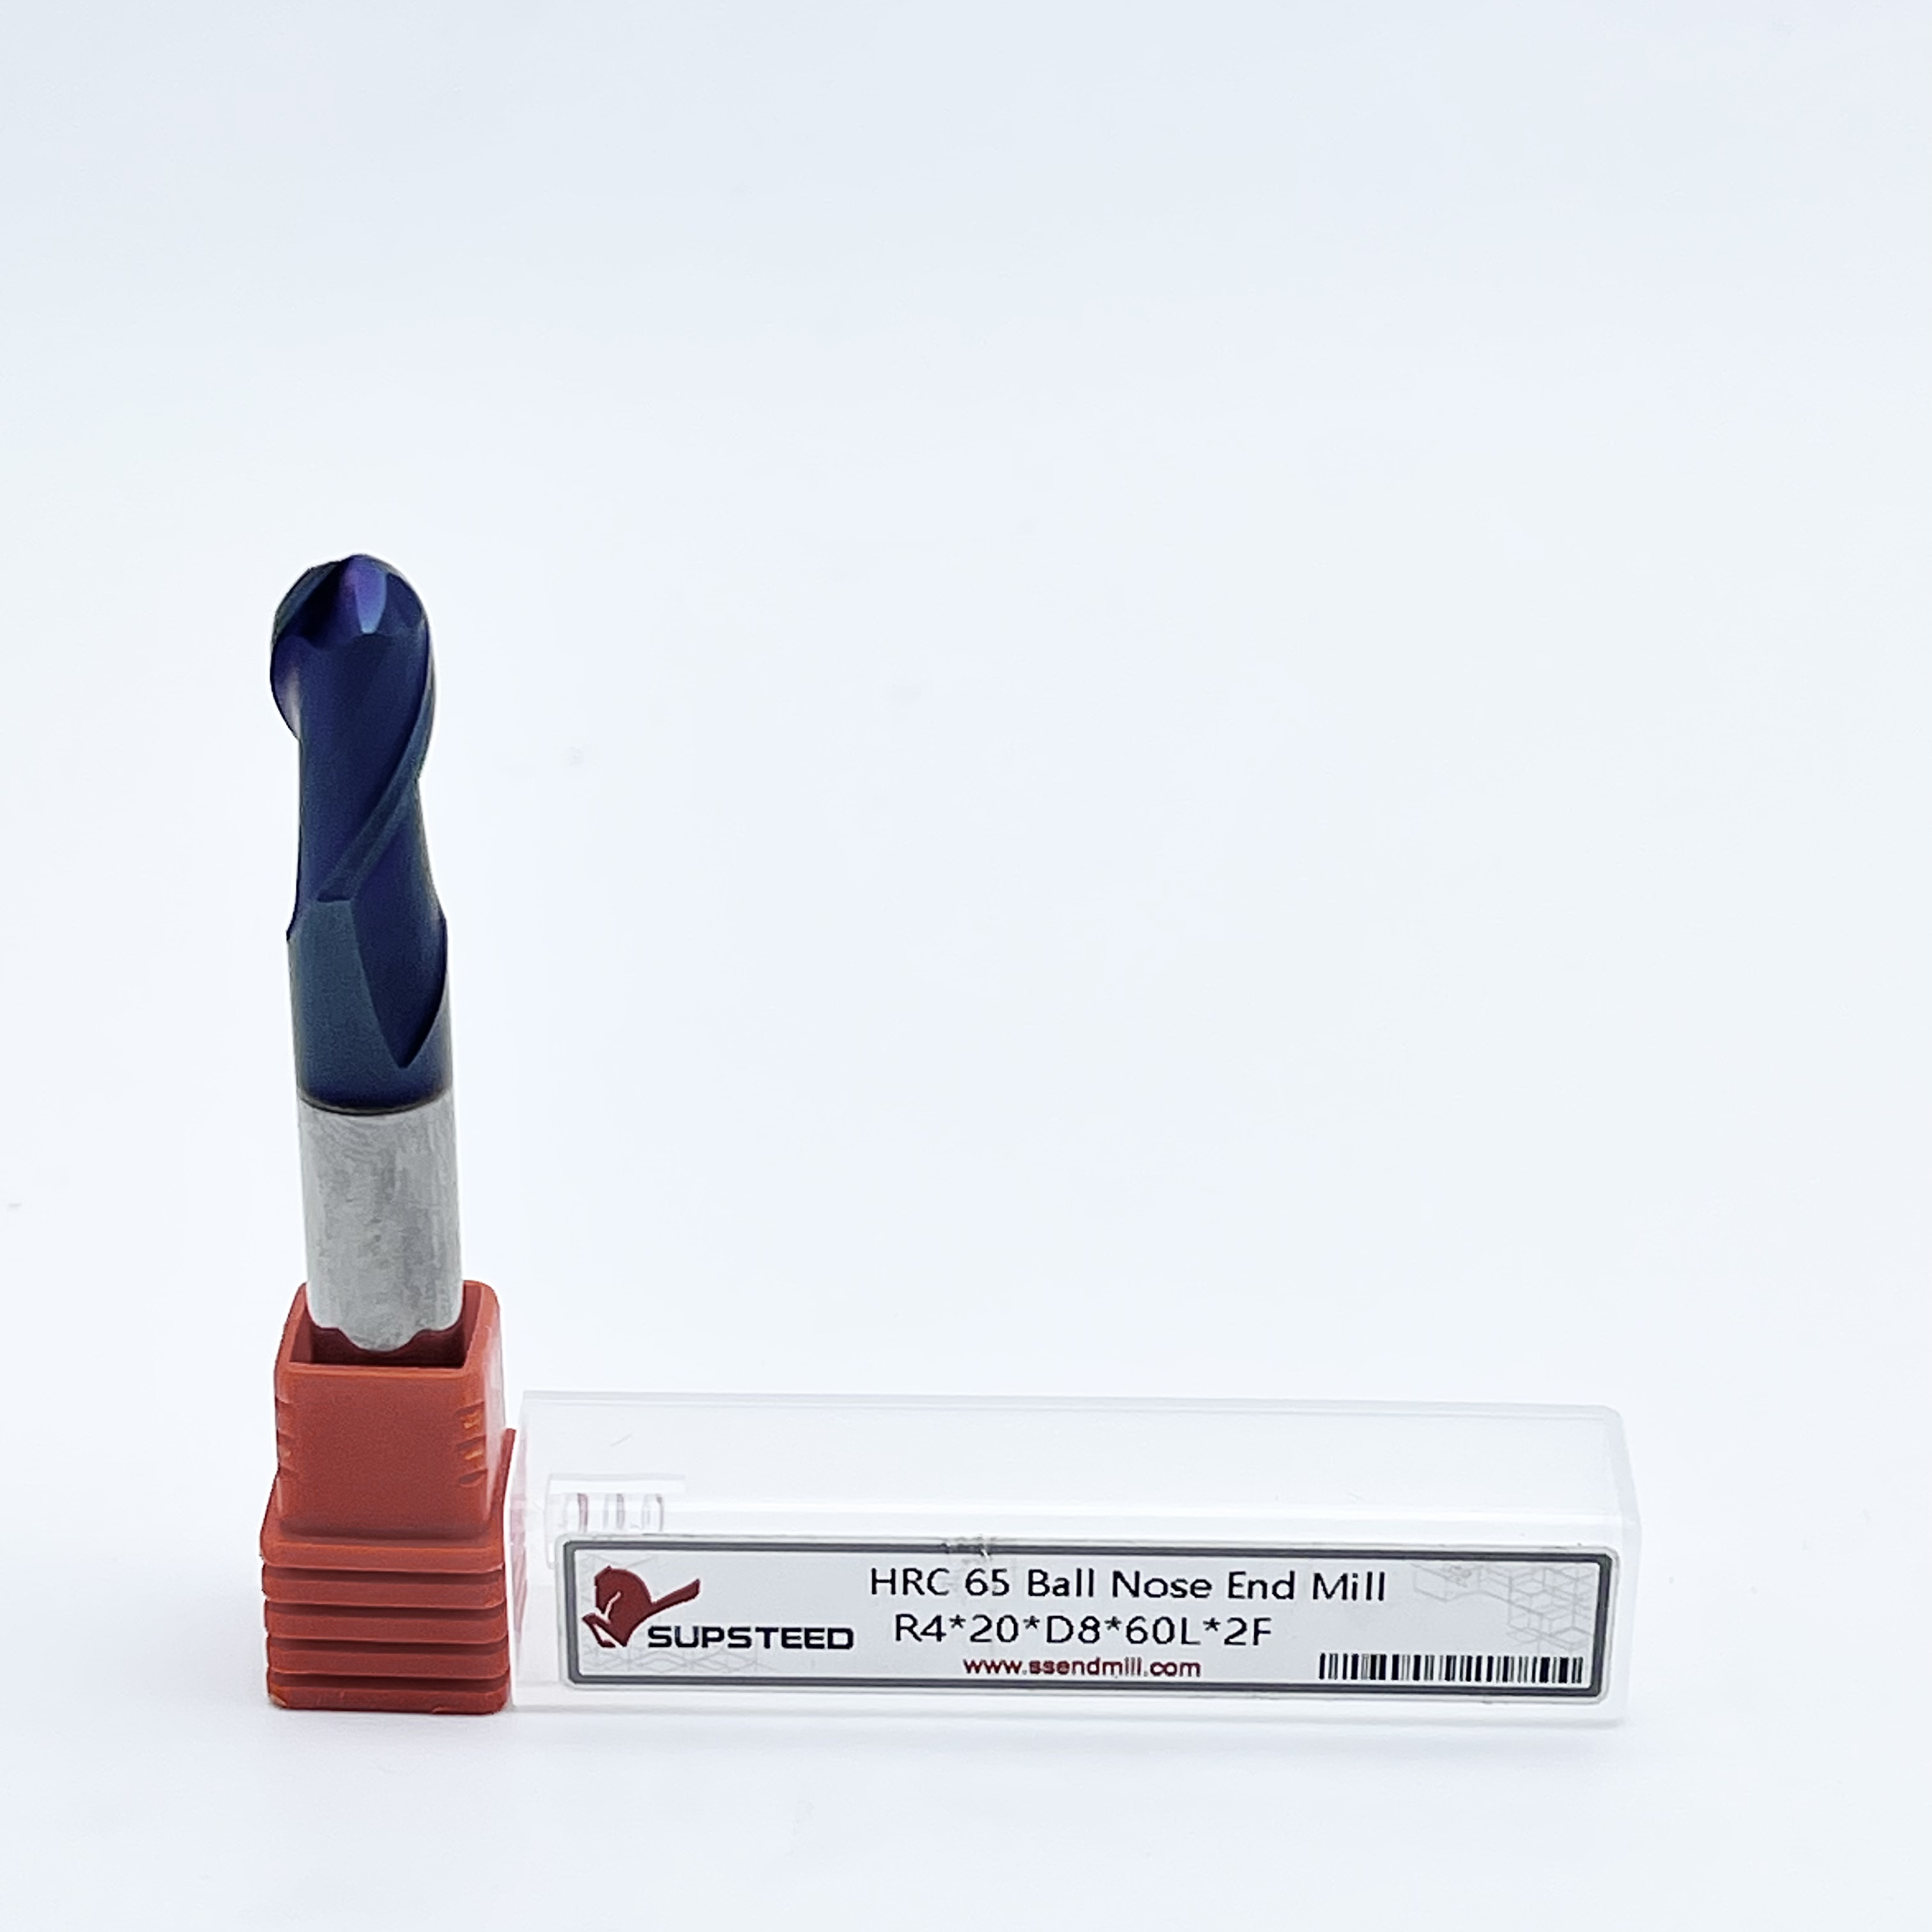
Ball Nose End Mills memiliki ujung berbentuk setengah bola yang sempurna. Hal ini menjadikannya standar industri yang tak terbantahkan untuk pembuatan profil 3D, pembuatan cetakan yang rumit, dan mencapai penyelesaian permukaan yang unggul pada kurva bentuk bebas organik.
Corner Radius End Mills memadukan geometri dasar datar dengan sudut membulat secara presisi. Desain kokoh ini memberikan kekuatan tepi yang luar biasa, menjadikannya ideal untuk aplikasi pengumpanan tinggi dan pengoperasian roughing yang agresif.
Umur pahat umumnya lebih lama untuk geometri bull-nose karena ujung tombaknya yang diperkuat. Sebaliknya, alat dengan ujung bulat memerlukan pemrograman CAM yang tepat untuk menghindari masalah kecepatan permukaan nol di titik mati alat.
Pilihan terakhir antara kedua geometri ini bergantung sepenuhnya pada persyaratan jalur pahat spesifik Anda. Andalkan pemotong berbentuk bola untuk menyapu topologi 3D, dan gunakan alat dengan radius sudut untuk kantong beralas datar dengan dinding berfillet.
Dalam manufaktur modern, geometri alat pemotong menentukan setiap aspek proses penggilingan. Ia mengontrol segalanya mulai dari tingkat penghilangan material dalam jumlah besar hingga penyelesaian akhir permukaan berukuran mikro inci. Memilih bentuk yang benar bukanlah preferensi programmer. Ini adalah kebutuhan mekanis yang ketat yang berakar dalam fisika pemotongan logam.
Profil ujung tombak menentukan dengan tepat bagaimana suatu pahat berinteraksi dengan benda kerja mentah. Saat seruling menggigit material, hal itu menghasilkan gaya geser yang signifikan dan beban panas yang kuat. Geometri ujung yang tepat menentukan bagaimana gaya-gaya tersebut didistribusikan ke seluruh substrat pahat. Distribusi gaya yang tepat mencegah defleksi alat yang berbahaya, meminimalkan getaran harmonik yang biasa disebut obrolan, dan memastikan evakuasi chip yang tajam. Penggunaan bentuk ujung yang tidak tepat memusatkan tekanan pada titik rapuh, yang pasti akan menyebabkan kegagalan alat yang sangat besar di tengah siklus.
Sedangkan alat pemotong tentunya dapat dibuat dari Baja Berkecepatan Tinggi atau kobalt, padat solusi pemotong karbida adalah standar industri definitif untuk lingkungan produksi kontemporer. Tungsten karbida menawarkan kekakuan ekstrem, ketahanan aus yang luar biasa, dan kemampuan penting untuk menahan suhu terik yang dihasilkan selama pemesinan kering berkecepatan tinggi. Untuk geometri yang memerlukan pemeliharaan jari-jari mikroskopis yang presisi selama berjam-jam pemotongan terus-menerus, kekerasan yang melekat pada karbida padat memastikan alat ini mempertahankan bentuk persis pabriknya selama masa operasional yang sangat menguntungkan.
Alat berujung bulat sangat terspesialisasi. Alat ini dirancang secara khusus untuk mengatasi bentuk organik, kurva aerodinamis, dan kontur multi-sumbu di mana alat datar tradisional akan meninggalkan goresan atau langkah bergerigi yang tidak dapat diterima pada benda kerja.
Ciri-ciri fisik yang menentukan a ball nose end mill adalah ujungnya yang membulat sepenuhnya. Ujung tombak membentuk belahan yang sempurna dan bersambung di bagian bawah seruling. Secara matematis, jari-jari belahan bumi ini tepat setengah dari total diameter pemotong. Alat berdiameter 10mm akan memiliki radius 5mm kontinu di ujungnya. Kurva yang tidak terputus ini berarti tidak ada sudut tajam yang dapat dipotong saat ada beban. Namun, hal ini juga secara mendasar mengubah cara alat ini memotong logam dibandingkan dengan end mill persegi standar.
Tantangan teknis yang paling penting dalam geometri spesifik ini terletak pada bagian paling ujung. Para masinis menyebut area ini sebagai titik mati. Dalam operasi penggilingan, kecepatan potong atau luas permukaan dihitung berdasarkan diameter efektif pahat yang aktif melakukan pemotongan. Karena titik pusat ujung hemisferis mempunyai diameter efektif nol mutlak, kecepatan permukaan pada titik mikroskopis tepat tersebut juga nol.
Akibatnya, ketika titik mati menyentuh bahan mentah, bahan tersebut tidak terpotong atau terpotong dengan rapi. Ia secara agresif menggosok dan membajak. Gesekan ini menghasilkan panas berlebih dan mempercepat keausan tip secara signifikan. Untuk mengatasi keterbatasan fisik ini, masinis yang cerdas memprogram jalur perkakas dengan sedikit sudut kemiringan dalam pemesinan 5 sumbu. Sebagai alternatif, mereka memanfaatkan sudut lead dan lag untuk memastikan alat memotong dengan sisi bola yang bergerak lebih cepat daripada bagian tengah bola yang stagnan.
Meskipun terdapat tantangan dead center, cutter ini tetap sangat diperlukan. Keuntungan utama mereka adalah kemampuan tak tertandingi untuk menciptakan kurva yang sangat halus dan mengalir pada permukaan bentuk bebas yang kompleks. Ujung tombaknya benar-benar bersambung, menghasilkan hasil akhir yang sangat konsisten pada ketinggian sumbu Z yang sangat bervariasi. Hal ini menjadikannya senjata finishing terbaik untuk pembuatan cetakan dengan toleransi tinggi, die casting yang rumit, dan pembuatan bilah turbin dirgantara.
Sering disebut dalam bahasa sehari-hari sebagai alat bull-nose, geometri hibrid ini dengan cemerlang menjembatani kesenjangan fungsional antara end mill persegi standar dan pemotong sferis penuh. Produk ini menawarkan kombinasi kekuatan struktural dan kemampuan pemotongan dasar datar yang unik dan banyak dicari.
Berbeda dengan belahan bumi penuh pada pasangannya, a pabrik akhir radius sudut memiliki bagian bawah yang sebagian besar datar. Alih-alih perpotongan 90 derajat yang tajam dan rapuh seperti yang ditemukan pada pabrik ujung persegi standar, tepi luarnya digerinda secara presisi dengan fillet tertentu. Misalnya, perkakas berdiameter 12 mm yang kokoh mungkin memiliki bagian bawah datar yang bertransisi menjadi radius 1 mm di sudutnya. Desain cerdas ini memungkinkan alat ini mengerjakan lantai datar secara agresif sekaligus menghasilkan transisi yang mulus dan terpancar di sepanjang dinding vertikal yang bersebelahan.
Manfaat teknik utama dari desain terpancar ini adalah kekuatan mekanisnya. Pada penggilingan ujung persegi yang sangat tajam, sudut 90 derajat tidak dapat disangkal merupakan titik terlemah dari alat ini. Tepi tajam tersebut sangat rentan terhadap patahan mikro dan serpihan yang parah selama pemotongan kasar yang berat. Dengan memperkenalkan radius yang dihitung, gaya pemotongan yang sangat besar didistribusikan ke area permukaan yang jauh lebih besar. Penguatan penting ini melindungi tepi karbida yang halus, memberdayakan alat ini untuk menahan laju pengumpanan yang jauh lebih tinggi dan beban chip yang lebih berat tanpa mengalami kerusakan dini.
Keuntungan nyata dari geometri ini sangat berfokus pada penghilangan material dengan efisiensi tinggi dan menjaga integritas bagian. Pertama, ia menawarkan masa pakai alat yang jauh lebih unggul dan mengakomodasi parameter roughing yang sangat agresif. Selain itu, membiarkan sudut bagian dalam yang difillet di dalam kantong mesin yang dalam secara signifikan mengurangi konsentrasi tegangan pada bagian akhir yang diproduksi. Ini adalah persyaratan struktural yang tidak dapat dinegosiasikan dalam aplikasi teknik dirgantara, medis, dan otomotif.
Ketika komponen mekanis memiliki permukaan bergelombang, topologi organik kompleks, atau profil aerodinamis yang luas, Penggilingan kontur 3D adalah strategi yang diperlukan. Dalam domain yang menuntut ini, geometri radius penuh menjadi juara yang tak terbantahkan.
Dalam pembuatan profil 3D sebenarnya, mesin CNC harus secara bersamaan menginterpolasi sumbu X, Y, dan Z dalam gerakan fluida. Alat dengan dasar datar yang digunakan di sini akan meninggalkan bekas tangga yang jelek dan jelas pada permukaan miring. Ini hampir pasti akan mencungkil material ketika bertransisi dari area datar yang dangkal ke dinding vertikal yang curam. Ujung berbentuk bola dengan mudah menavigasi transisi ini. Titik kontak antara alat pemintal dan benda kerja meluncur mulus sepanjang radius seiring perubahan kemiringan, memastikan permukaan yang kontinu dan bebas cungkil.
Mencapai permukaan akhir seperti cermin dalam aplikasi 3D memerlukan pemahaman praktis yang mendalam tentang ketinggian stepover dan titik puncak. Stepover hanyalah jarak lateral yang dilalui pahat untuk setiap lintasan paralel yang berurutan. Karena profil alatnya bulat, lintasan paralel ini pasti akan meninggalkan tonjolan mikroskopis kecil dari bahan yang belum dipotong yang dikenal sebagai titik puncak atau kerang.
Untuk meminimalkan ketinggian titik puncak ini dan secara drastis meningkatkan permukaan akhir, pemrogram harus memperketat jarak stepover. Hubungan antara diameter pahat, stepover, dan tinggi titik puncak yang dihasilkan diatur oleh trigonometri yang tepat. Menggunakan perkakas berdiameter lebih besar dikombinasikan dengan langkah-langkah yang sangat kecil akan menghasilkan hasil akhir yang paling halus. Teknik yang tepat ini sering kali menghilangkan kebutuhan mahal untuk pemolesan tangan secara manual di toko cetakan dan cetakan.
Membuat langkah 90 derajat pada benda kerja melibatkan pemotongan permukaan datar dan dinding vertikal secara bersamaan. Operasi pemesinan mendasar ini dikenal sebagai penggilingan bahu , dan memerlukan alat yang kuat yang dapat menangani beban radial dan aksial yang berat secara efisien tanpa membelok.
Penggilingan Efisiensi Tinggi adalah strategi pemesinan yang modern dan sangat menguntungkan. Ini menggunakan kedalaman pemotongan aksial yang sangat besar yang dipadukan dengan kedalaman pemotongan radial yang sangat ringan. Teknik canggih ini menyebarkan keausan abrasif secara merata ke seluruh panjang seruling, namun memberikan tekanan mekanis yang sangat besar pada sudut bawah alat. Alat tepat sasaran adalah kandidat sempurna untuk jalur alat dinamis. Sudut yang kokoh dan membulat dengan kuat menahan chipping yang akan langsung melenyapkan pahat berbentuk persegi tajam di bawah parameter roughing agresif yang sama.
Tidak seperti perkakas berujung bulat, bagian tengah pemotong radius sudut rata sempurna. Hal ini memungkinkannya untuk memotong dan membersihkan material dengan cepat di lantai suatu bagian, berfungsi seperti penggilingan ujung persegi tradisional. Saat bagian tengah datar menggeser material lantai, tepi luar yang terpancar secara bersamaan menyapu dinding vertikal. Hal ini menghasilkan bahu yang bersih dan presisi dengan fillet struktural yang diperlukan di persimpangan.
Perkembangan terkini di sektor manufaktur menyoroti pergeseran besar-besaran menuju jalur perkakas dinamis dan pemesinan 5-sumbu berkecepatan tinggi. Sektor kendaraan listrik dan kedirgantaraan mendorong lonjakan besar permintaan akan peralatan yang mampu mengerjakan logam paduan eksotik seperti Titanium dan Inconel. Dalam lingkungan dengan tekanan tinggi ini, meminimalkan waktu siklus sekaligus menstabilkan masa pakai alat adalah tujuan utama.
Akibatnya, data industri menunjukkan peningkatan tajam dalam penggunaan alat yang menggunakan radiasi sudut untuk pengerjaan kasar dengan efisiensi tinggi. Geometri yang diperkuat memungkinkan bengkel untuk mendorong laju pengumpanan ke batas absolut spindel mesinnya tanpa takut akan kerusakan alat secara tiba-tiba. Sementara itu, perkakas bola dengan kekerasan tinggi tetap dikhususkan untuk penyelesaian akhir mikro pada cetakan kompleks dan bilah turbin.
Untuk membuat keputusan pembelian dan pemrograman CAM yang tepat, tinjau perbandingan langsung ini di seluruh metrik kinerja manufaktur utama.
Metrik Kinerja |
Pabrik Akhir Hidung Bola |
Pabrik Akhir Radius Sudut |
|---|---|---|
Tingkat Penghapusan Material |
Rendah. Paling cocok untuk penyelesaian akhir yang ringan. |
Sangat Tinggi. Ideal untuk hidup seadanya yang agresif. |
Permukaan Selesai pada Kurva 3D |
Unggul. Meninggalkan hasil akhir yang mulus dan mengalir. |
Miskin. Meninggalkan tangga besar di lereng curam. |
Kemampuan Lantai Rata |
Tidak efisien. Rentan terhadap gesekan dan noda di bagian tengah. |
Bagus sekali. Gunting lantai datar dengan cepat dan bersih. |
Daya Tahan Umur Alat |
Sedang. Membutuhkan sudut kemiringan untuk mencegah keausan ujung. |
Luar biasa. Fillet sudut mendistribusikan stres secara merata. |
Memilih geometri pahat yang optimal memerlukan analisis yang cermat terhadap benda kerja spesifik Anda, memahami secara mendalam kemampuan kaku alat berat Anda, dan mencari perkakas berperforma tinggi yang andal berdasarkan spesifikasi material yang tepat.
Pohon keputusan menjadi sangat dapat ditindaklanjuti ketika Anda mencocokkan geometri dengan parameter material. Jika Anda mengerjakan baja perkakas yang diperkeras hingga HRC65, kekakuan perkakas adalah yang terpenting.
Pilihlah Tip Bulat: Gunakan geometri ini jika bagian tersebut memiliki fitur kurva organik, rongga cetakan 3D yang rumit, atau memerlukan hasil akhir seperti cermin yang kontinu pada ketinggian Z yang bervariasi. Untuk material yang sangat keras, tentukan alat berperingkat HRC65 dengan substrat karbida butiran mikro untuk memastikan ujungnya tidak berubah bentuk di bawah beban termal yang tinggi.
Pilihlah Bull-Nose: Pilih geometri ini jika bagian tersebut memiliki kantong struktural yang dalam, dinding vertikal lurus, lantai datar yang luas, atau memerlukan pemindahan material curah dalam jumlah besar sebelum penyelesaian akhir. Sudut yang diperkuat adalah wajib untuk pengasaran dinamis pada paduan keras.
Dalam manufaktur CNC produksi tinggi, jarang sekali terdapat pilihan yang ketat antara satu atau lainnya. Toko-toko yang menguntungkan menggunakan pendekatan perkakas hibrida untuk memaksimalkan efisiensi spindel. Alur kerja standar melibatkan pengerjaan kasar blok cetakan 3D besar menggunakan alat radius berdiameter besar untuk membersihkan material curah dengan cepat. Setelah bagian tersebut dikeluarkan secara agresif, masinis dengan mulus beralih ke alat berbentuk bola yang lebih kecil. Alat ini menjalankan penyelesaian akhir 3D yang halus, dengan mudah menghapus sisa anak tangga yang ditinggalkan oleh siklus pengasaran.
Terlepas dari geometri spesifik yang Anda pilih, kualitas mentah substrat karbida dan lapisan yang diterapkan akan menentukan kesuksesan Anda pada alat berat tersebut. Sangat penting untuk berinvestasi pada solusi karbida padat premium yang dilengkapi pelapis berkinerja tinggi yang canggih seperti Titanium Aluminium Nitride atau Aluminium Titanium Nitride. Lapisan khusus ini memberikan penghalang termal yang penting, sehingga ujung tombak dapat menahan panas terik dari pemesinan kering atau pembuatan kontur dinamis berkecepatan tinggi.
Siap mengoptimalkan proses pemesinan Anda, menghilangkan obrolan, dan mengurangi waktu siklus secara drastis? Memilih geometri dan pelapisan yang tepat akan membuat perbedaan besar di lantai pabrik. Mengunjungi https://www.ssendmill.com untuk menjelajahi katalog ekstensif pabrik ujung tanah yang presisi. Baik Anda memerlukan ball nose cutter berperingkat HRC65 untuk baja cetakan yang diperkeras atau perkakas radius sudut tugas berat untuk roughing titanium, Anda akan menemukan perkakas industri yang tepat yang diperlukan untuk menjamin toleransi yang lebih ketat dan permukaan akhir yang sempurna pada setiap bagian.
Ya, namun penerapannya biasanya terbatas pada kurva yang sangat dangkal atau operasi seadanya 3D agresif yang dirancang untuk mengeluarkan material curah. Untuk profil 3D yang curam atau rumit, alat dengan radius dasar datar kemungkinan besar akan mencungkil material atau meninggalkan tangga yang besar. Alat berujung bulat tetap menjadi pilihan yang jauh lebih baik untuk penyelesaian akhir 3D.
Titik pusat alat berbentuk bola mempunyai diameter pemotongan efektif sebesar nol, yang berarti kecepatan permukaan pemotongannya juga nol. Ketika dimasukkan langsung ke dalam material, material tersebut cenderung bergesekan, membajak, dan menghasilkan gesekan yang besar daripada mencukur logam dengan rapi. Hal ini menyebabkan keausan termal yang cepat kecuali pemrogram menggunakan sudut kemiringan untuk memotong dengan sisi pahat.
Pada sebagian besar skenario pemesinan berat, ya. Sudut membulat secara fisik melindungi bagian seruling karbida yang paling rapuh dan rentan agar tidak terkelupas. Penguatan geometris ini secara signifikan memperpanjang masa pakai pahat, khususnya pada jalur pahat roughing yang berat dan milling yang dinamis.
Stepover dihitung secara matematis berdasarkan tinggi puncak maksimum yang diijinkan, juga disebut tinggi kerang, dan diameter spesifik pahat. Stepover yang lebih kecil dengan perkakas berdiameter lebih besar menghasilkan hasil akhir yang paling halus dalam pembuatan profil 3D, meskipun hal tersebut secara proporsional akan meningkatkan waktu siklus alat berat Anda secara keseluruhan.
Saat mengerjakan logam keras, penurunan yang ideal sangat bergantung pada strategi penggilingan dinamis Anda. Untuk Penggilingan Efisiensi Tinggi, masinis biasanya menggunakan kedalaman pemotongan aksial yang dalam, hingga dua kali diameter pahat, dipadukan dengan stepover radial yang sangat ringan sebesar lima hingga sepuluh persen. Ini memanfaatkan seluruh panjang seruling dan mengandalkan sudut terpancar untuk menyerap guncangan masuk.
Kehabisan alat merupakan bencana besar selama penyelesaian 3D. Bahkan runout sepersepuluh ribu inci saja akan menyebabkan satu seruling mengambil beban chip yang lebih berat dibandingkan seruling lainnya. Pada ujung yang berbentuk bola, gaya pemotongan yang tidak rata ini menimbulkan bekas obrolan yang terlihat dan menurunkan kualitas permukaan akhir, sehingga sepenuhnya menggagalkan tujuan penggunaan alat penyelesaian akhir yang berpresisi tinggi.
Karbida padat butiran mikro sangat direkomendasikan untuk kedua geometri ini. Karena kekakuan strukturalnya yang ekstrem, toleransi panas yang tinggi, dan kemampuan luar biasa untuk menahan ujung setajam silet secara signifikan lebih lama dibandingkan baja perkakas tradisional, baja ini merupakan standar yang tak terbantahkan untuk aplikasi CNC modern.


