
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.09.2026 Herkunft: Website


Schlechte Oberflächenbeschaffenheit. Unvorhersehbare harmonische Schwingung. Vorzeitig kaputte Werkzeuge. In der hochriskanten Welt der CNC-Bearbeitung verursachen diese wiederkehrenden Probleme mehr als nur den Ruin teurer Teile. Sie verschwenden wertvolle Spindelzeit und zerstören die Rentabilität der Werkstatt. Die Wahl der falschen Werkzeuggeometrie ist nicht nur ein kleiner Programmierfehler. Es handelt sich um ein grundlegendes mechanisches Missverhältnis, das den Ausfall bei komplexen Profilierungs- oder schweren Materialabtragungsvorgängen garantiert.
Das Verständnis der deutlichen mechanischen Unterschiede zwischen bestimmten Fräsergeometrien ist der ultimative Schlüssel zur Beherrschung der modernen Bearbeitung. Mithilfe dieser technischen Aufschlüsselung können Sie genau bestimmen, wie Sie den richtigen Fräser für Ihr nächstes Projekt auswählen und dabei strenge Anforderungen an die Oberflächengüte mit maximaler Maschineneffizienz in Einklang bringen.
Kugelkopffräser verfügen über eine perfekt halbkugelförmige Spitze. Dies macht sie zum unbestrittenen Industriestandard für die 3D-Profilierung, den komplexen Formenbau und die Erzielung hervorragender Oberflächengüten auf organischen Freiformkurven.
Eckradius-Schaftfräser kombinieren eine flache Bodengeometrie mit präzise abgerundeten Ecken. Diese robuste Konstruktion sorgt für eine außergewöhnliche Kantenfestigkeit und macht sie ideal für Anwendungen mit hohem Vorschub und aggressive Schruppbearbeitungen.
Aufgrund der verstärkten Schneidkante ist die Standzeit bei einer Bull-Nose-Geometrie im Allgemeinen deutlich länger. Umgekehrt erfordern Werkzeuge mit sphärischer Spitze eine präzise CAM-Programmierung, um Probleme mit der Null-Oberflächengeschwindigkeit im Totpunkt des Werkzeugs zu vermeiden.
Die endgültige Wahl zwischen diesen beiden Geometrien hängt vollständig von Ihren spezifischen Anforderungen an den Werkzeugweg ab. Verlassen Sie sich auf Kugelfräser für geschwungene 3D-Topologien und nutzen Sie Werkzeuge mit Eckenradius für Taschen mit flachem Boden und abgerundeten Wänden.
In der modernen Fertigung bestimmt die Geometrie des Schneidwerkzeugs jeden einzelnen Aspekt des Fräsprozesses. Es steuert alles von der Abtragsmenge des Massenmaterials bis hin zur endgültigen Oberflächengüte im Mikrozollbereich. Die Auswahl der richtigen Form ist keine Vorliebe des Programmierers. Es handelt sich um eine streng mechanische Notwendigkeit, die tief in der Physik der Metallzerspanung verwurzelt ist.
Das Profil der Schneide bestimmt genau, wie ein Werkzeug in das rohe Werkstück eingreift. Wenn eine Nut in das Material eindringt, erzeugt sie erhebliche Scherkräfte und starke thermische Belastungen. Die genaue Geometrie der Spitze bestimmt, wie diese Kräfte über das Substrat des Werkzeugs verteilt werden. Die richtige Kraftverteilung verhindert gefährliche Werkzeugablenkungen, minimiert harmonische Vibrationen, die allgemein als Rattern bekannt sind, und sorgt für eine klare Spanabfuhr. Die Verwendung einer ungeeigneten Spitzenform konzentriert die Belastung auf einen empfindlichen Punkt und führt unweigerlich zu einem katastrophalen Werkzeugausfall mitten im Zyklus.
Während Schneidwerkzeuge durchaus aus Schnellarbeitsstahl oder massivem Kobalt hergestellt werden können Hartmetall- Fräslösungen sind der maßgebliche Industriestandard für moderne Produktionsumgebungen. Wolframcarbid bietet extreme Steifigkeit, außergewöhnliche Verschleißfestigkeit und die entscheidende Fähigkeit, den glühenden Temperaturen standzuhalten, die bei der Hochgeschwindigkeits-Trockenbearbeitung entstehen. Bei Geometrien, die die Beibehaltung präziser mikroskopischer Radien über stundenlanges kontinuierliches Schneiden erfordern, stellt die inhärente Härte von Vollhartmetall sicher, dass das Werkzeug über eine äußerst profitable Betriebslebensdauer seine exakte Werksform beibehält.
Ein Werkzeug mit kugelförmiger Spitze ist hochspezialisiert. Es wurde speziell für die Bearbeitung organischer Formen, geschwungener aerodynamischer Kurven und mehrachsiger Konturierungen entwickelt, bei denen herkömmliche flache Werkzeuge unzulässige Rillen oder gezackte Stufen im Werkstück hinterlassen würden.
Das bestimmende physikalische Merkmal von a Der Kugelkopffräser zeichnet sich durch seine vollständig abgerundete Spitze aus. Die Schneidkante bildet eine perfekte, durchgehende Halbkugel am unteren Ende der Spannut. Mathematisch gesehen beträgt der Radius dieser Halbkugel genau die Hälfte des Gesamtdurchmessers des Fräsers. Ein Werkzeug mit 10 mm Durchmesser weist an seiner Spitze einen durchgehenden Radius von 5 mm auf. Diese ununterbrochene Kurve bedeutet, dass es unter Last keine scharfen Ecken gibt, die abplatzen könnten. Es verändert jedoch auch grundlegend die Art und Weise, wie das Werkzeug Metall im Vergleich zu einem Standard-Vierkantfräser schneidet.
Die größte technische Herausforderung bei dieser speziellen Geometrie liegt an der Spitze. Maschinenbauer bezeichnen diesen Bereich als Totpunkt. Bei Fräsvorgängen wird die Schnittgeschwindigkeit oder die Oberflächenlänge auf der Grundlage des effektiven Durchmessers des aktiv am Schnitt beteiligten Werkzeugs berechnet. Da der eigentliche Mittelpunkt der halbkugelförmigen Spitze einen effektiven Durchmesser vom absoluten Nullpunkt hat, ist die Oberflächengeschwindigkeit an genau diesem mikroskopischen Punkt ebenfalls Null.
Wenn der Totpunkt in das Rohmaterial eingreift, wird es daher nicht sauber abgeschert oder geschnitten. Es reibt und pflügt aggressiv. Diese Reibung erzeugt übermäßige Hitze und beschleunigt den Spitzenverschleiß erheblich. Um dieser physikalischen Einschränkung entgegenzuwirken, programmieren versierte Maschinisten bei der 5-Achsen-Bearbeitung Werkzeugwege mit einem leichten Neigungswinkel. Alternativ nutzen sie Vorlauf- und Nachlaufwinkel, um sicherzustellen, dass das Werkzeug mit der sich schneller bewegenden Seite der Kugel und nicht mit dem stagnierenden Totpunkt schneidet.
Trotz der Totpunkt-Herausforderung bleiben diese Fräser absolut unverzichtbar. Ihr Hauptvorteil ist die beispiellose Fähigkeit, unglaublich glatte, fließende Kurven auf komplexen Freiformflächen zu erzeugen. Die Schneidkante ist perfekt durchgehend und hinterlässt ein äußerst gleichmäßiges Finish über stark variierende Z-Achsen-Höhen. Dies macht es zur ultimativen Endbearbeitungswaffe für den Formenbau mit hohen Toleranzen, den komplizierten Druckguss und die Herstellung von Turbinenschaufeln für die Luft- und Raumfahrt.
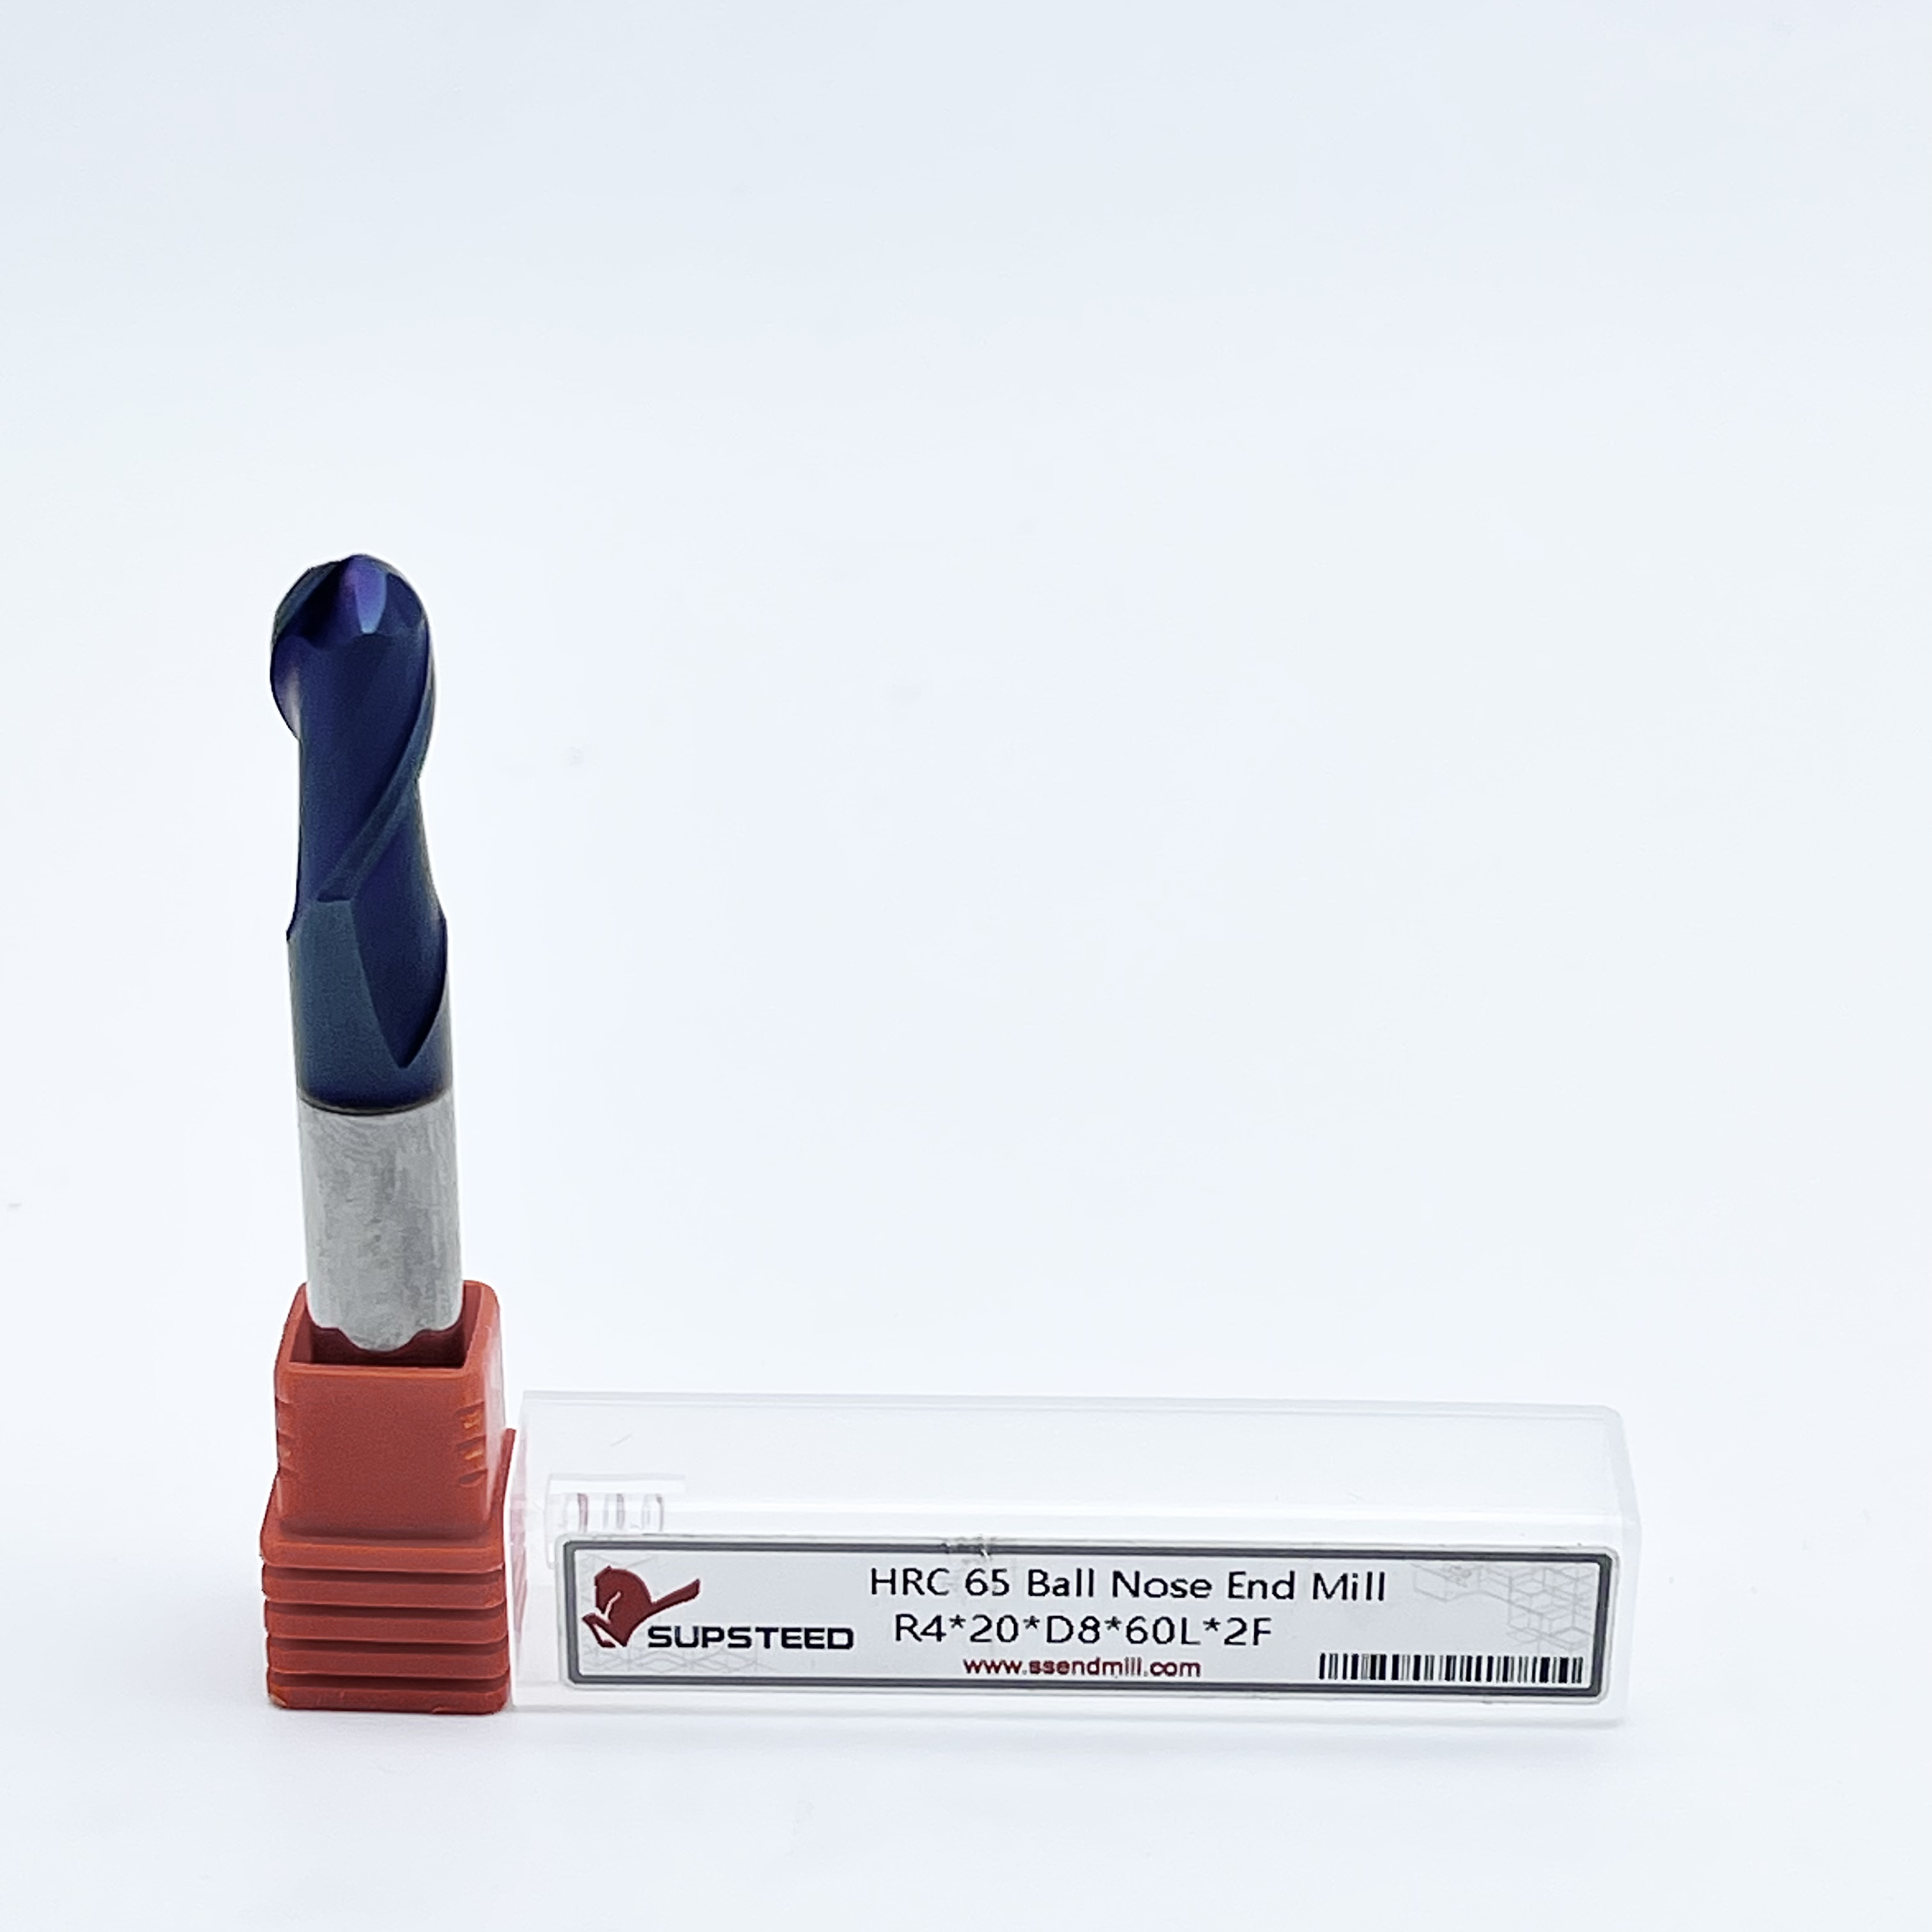
Diese Hybridgeometrie wird umgangssprachlich oft als Bull-Nose-Werkzeug bezeichnet und schließt auf brillante Weise die Funktionslücke zwischen einem Standard-Vierkantfräser und einem Vollkugelfräser. Es bietet eine einzigartige, äußerst gefragte Kombination aus struktureller Festigkeit und Schneidfähigkeit mit flachem Boden.
Im Gegensatz zur vollständigen Hemisphäre seines Gegenstücks a Der Eckradius-Schaftfräser verfügt über einen überwiegend flachen Boden. Anstelle der scharfen, fragilen 90-Grad-Kreuzung, die bei Standard-Vierkantschaftfräsern zu finden ist, sind die Außenkanten mit einer speziellen Verrundung präzisionsgeschliffen. Beispielsweise könnte ein robustes Werkzeug mit 12 mm Durchmesser eine flache Unterseite haben, die an den Ecken in einen Radius von 1 mm übergeht. Dieses clevere Design ermöglicht es dem Werkzeug, flache Böden aggressiv zu bearbeiten und gleichzeitig einen glatten, abgerundeten Übergang entlang der angrenzenden vertikalen Wände zu hinterlassen.
Der wichtigste technische Vorteil dieses abgerundeten Designs ist die reine mechanische Festigkeit. Bei einem messerscharfen Vierkant-Schaftfräser ist die 90-Grad-Ecke unbestreitbar der schwächste Punkt des Werkzeugs. Diese scharfe Kante ist bei schweren Schruppschnitten sehr anfällig für Mikrobrüche und katastrophale Ausbrüche. Durch die Einführung eines berechneten Radius werden die immensen Schnittkräfte auf eine deutlich größere Fläche verteilt. Diese wichtige Verstärkung schützt die empfindliche Hartmetallschneide und ermöglicht es dem Werkzeug, viel höheren Vorschüben und höheren Spanlasten standzuhalten, ohne vorzeitig auszufallen.
Die tatsächlichen Vorteile dieser Geometrie liegen vor allem in der hocheffizienten Materialentfernung und der Wahrung der Teileintegrität. Erstens bietet es eine wesentlich höhere Werkzeugstandzeit und ermöglicht äußerst aggressive Schruppparameter. Darüber hinaus reduziert das Belassen einer abgerundeten Innenecke in einer tief bearbeiteten Tasche die Spannungskonzentration im fertigen Teil erheblich. Dies ist eine nicht verhandelbare strukturelle Anforderung in Anwendungen in der Luft- und Raumfahrt, der Medizintechnik und dem Automobilbau.
Wenn eine mechanische Komponente wellige Oberflächen, komplexe organische Topologien oder geschwungene aerodynamische Profile aufweist, 3D-Konturfräsen ist die erforderliche Strategie. In diesem anspruchsvollen Bereich ist die Vollradius-Geometrie der unangefochtene Champion.
Bei der echten 3D-Profilierung muss die CNC-Maschine gleichzeitig die X-, Y- und Z-Achsen in fließender Bewegung interpolieren. Ein hier eingesetztes Werkzeug mit flachem Boden würde auf schrägen Oberflächen deutliche, hässliche Treppenspuren hinterlassen. Beim Übergang von einem flachen, flachen Bereich zu einer steilen vertikalen Wand würde es mit ziemlicher Sicherheit zu einer Beschädigung des Materials kommen. Die kugelförmige Spitze meistert diese Übergänge mühelos. Der Kontaktpunkt zwischen dem Drückwerkzeug und dem Werkstück gleitet sanft entlang des Radius, wenn sich die Neigung ändert, und sorgt so für eine kontinuierliche, riechenfreie Oberfläche.
Um bei 3D-Anwendungen eine spiegelähnliche Oberfläche zu erzielen, ist ein tiefes praktisches Verständnis der Bahnübergänge und Spitzenhöhen erforderlich. Unter Zustellung versteht man einfach den seitlichen Abstand, den das Werkzeug bei jedem aufeinanderfolgenden Paralleldurchgang zurücklegt. Da das Profil des Werkzeugs rund ist, hinterlassen diese parallelen Durchgänge unweigerlich winzige mikroskopisch kleine Grate aus ungeschnittenem Material, die als Höcker oder Wellenbögen bekannt sind.
Um diese Spitzenhöhe zu minimieren und die Oberflächenbeschaffenheit drastisch zu verbessern, müssen Programmierer den Zustellungsabstand verkürzen. Die Beziehung zwischen Werkzeugdurchmesser, Zustellung und resultierender Spitzenhöhe wird durch präzise Trigonometrie bestimmt. Die Verwendung von Werkzeugen mit größerem Durchmesser in Kombination mit außergewöhnlich kleinen Abständen führt zu möglichst glatten Oberflächen. Diese exakte Technik macht häufig das teure manuelle Polieren von Hand in Formen- und Formenbaubetrieben überflüssig.
Das Erstellen einer 90-Grad-Stufe in einem Werkstück erfordert das gleichzeitige Schneiden einer ebenen Fläche und einer vertikalen Wand. Dieser grundlegende Bearbeitungsvorgang ist bekannt als Beim Schulterfräsen ist ein robustes Werkzeug erforderlich, das schwere radiale und axiale Belastungen effizient bewältigen kann, ohne abzulenken.
High-Efficiency Milling ist eine moderne, hochprofitable Bearbeitungsstrategie. Es nutzt eine enorme axiale Schnitttiefe gepaart mit einer sehr geringen radialen Schnitttiefe. Diese fortschrittliche Technik verteilt den abrasiven Verschleiß gleichmäßig über die gesamte Spannutenlänge, übt jedoch eine enorme mechanische Belastung auf die unteren Ecken des Werkzeugs aus. Ein Bull-Nose-Werkzeug ist der absolut perfekte Kandidat für dynamische Werkzeugwege. Die robuste, abgerundete Ecke widersteht hartnäckig dem Absplittern, das ein scharfes Vierkantwerkzeug unter genau denselben aggressiven Schruppparametern sofort zerstören würde.
Im Gegensatz zu Werkzeugen mit sphärischer Spitze ist die Mitte eines Eckenradiusfräsers vollkommen flach. Dadurch kann er Material am Boden eines Teils schnell abscheren und abtragen, ähnlich wie ein herkömmlicher Vierkantfräser. Während die flache Mitte das Bodenmaterial schert, streicht die abgerundete Außenkante gleichzeitig über die vertikale Wand. Dadurch entsteht eine saubere, präzise Schulter mit der erforderlichen Strukturverrundung an der Kreuzung.
Die jüngsten Entwicklungen im Fertigungssektor verdeutlichen einen massiven Wandel hin zu dynamischen Werkzeugwegen und einer Hochgeschwindigkeits-5-Achsen-Bearbeitung. Die Sektoren Elektrofahrzeuge und Luft- und Raumfahrt führen zu einem massiven Anstieg der Nachfrage nach Werkzeugen, die in der Lage sind, exotische Legierungen wie Titan und Inconel zu bearbeiten. In diesen hochbelasteten Umgebungen ist die Minimierung der Zykluszeit bei gleichzeitiger Stabilisierung der Werkzeuglebensdauer das vorrangige Ziel.
Folglich zeigen Branchendaten einen starken Anstieg der Verwendung von Werkzeugen mit Eckenradius für die hocheffiziente Schruppbearbeitung. Die verstärkte Geometrie ermöglicht es Werkstätten, die Vorschubgeschwindigkeiten bis an die absolute Grenze ihrer Maschinenspindeln zu steigern, ohne einen plötzlichen Werkzeugbruch befürchten zu müssen. Mittlerweile sind hochharte sphärische Werkzeuge ausschließlich für die abschließende Mikrobearbeitung komplexer Formen und Turbinenschaufeln reserviert.
Um eine fundierte Kauf- und CAM-Programmierungsentscheidung zu treffen, sehen Sie sich diesen direkten Vergleich der wichtigsten Fertigungsleistungskennzahlen an.
Leistungsmetrik |
Kugelfräser |
Eckenradius-Schaftfräser |
|---|---|---|
Materialabtragsrate |
Niedrig. Bestens geeignet für leichte Schlichtdurchgänge. |
Extrem hoch. Ideal für aggressives Schruppen. |
Oberflächenfinish auf 3D-Kurven |
Vorgesetzter. Hinterlässt ein nahtloses, fließendes Finish. |
Arm. Hinterlässt an steilen Hängen große Treppenstufen. |
Eignung für flache Böden |
Ineffizient. Neigt zum Reiben und Verschmieren der Mitte. |
Exzellent. Schert flache Böden schnell und sauber. |
Haltbarkeit der Werkzeuglebensdauer |
Mäßig. Erfordert Neigungswinkel, um Spitzenverschleiß zu verhindern. |
Außergewöhnlich. Die Eckverrundung verteilt die Belastung gleichmäßig. |
Die Auswahl der optimalen Werkzeuggeometrie erfordert eine sorgfältige Analyse Ihres spezifischen Werkstücks, ein tiefes Verständnis der starren Fähigkeiten Ihrer Maschine und die Beschaffung zuverlässiger Hochleistungswerkzeuge auf der Grundlage exakter Materialspezifikationen.
Der Entscheidungsbaum wird äußerst umsetzbar, wenn Sie Geometrie mit Materialparametern abgleichen. Wenn Sie gehärtete Werkzeugstähle bis HRC65 bearbeiten, ist die Werkzeugsteifigkeit von größter Bedeutung.
Entscheiden Sie sich für eine sphärische Spitze: Verwenden Sie diese Geometrie, wenn das Teil geschwungene organische Kurven oder komplexe 3D-Formhohlräume aufweist oder eine kontinuierliche spiegelähnliche Oberfläche über unterschiedliche Z-Höhen hinweg erfordert. Für extrem harte Materialien sollten Sie ein Werkzeug mit der Einstufung HRC65 und einem Mikrokorn-Hartmetallsubstrat verwenden, um sicherzustellen, dass sich die Spitze bei hohen thermischen Belastungen nicht verformt.
Entscheiden Sie sich für eine Bull-Nose: Wählen Sie diese Geometrie, wenn das Teil tiefe Strukturtaschen, gerade vertikale Wände oder weitläufige flache Böden aufweist oder vor der endgültigen Endbearbeitung eine starke Materialentfernung erfordert. Die verstärkte Ecke ist beim dynamischen Schruppen in zähen Legierungen zwingend erforderlich.
In der hochproduktiven CNC-Fertigung ist es selten eine strenge Wahl zwischen dem einen oder anderen. Profitable Betriebe nutzen einen hybriden Werkzeugansatz, um die Spindeleffizienz zu maximieren. Ein Standardarbeitsablauf umfasst das Schruppen eines massiven 3D-Formblocks mit einem Werkzeug mit großem Radius, um das Schüttgut schnell zu entfernen. Sobald das Teil aggressiv herausgenommen wird, wechselt der Maschinist nahtlos zu einem kleineren kugelförmigen Werkzeug. Dieses Werkzeug führt die feinen 3D-Schlichtdurchgänge aus und entfernt mühelos die verbleibenden Treppenstufen, die durch den Schruppzyklus entstanden sind.
Unabhängig davon, für welche spezifische Geometrie Sie sich letztendlich entscheiden, wird Ihr Erfolg auf der Maschine von der Rohqualität des Hartmetallsubstrats und der aufgetragenen Beschichtung bestimmt. Es ist von entscheidender Bedeutung, in hochwertige Vollhartmetalllösungen zu investieren, die über fortschrittliche Hochleistungsbeschichtungen wie Titanaluminiumnitrid oder Aluminiumtitannitrid verfügen. Diese Spezialbeschichtungen stellen eine wichtige Wärmebarriere dar und ermöglichen es der Schneidkante, der glühenden Hitze der Trockenbearbeitung oder der dynamischen Konturbearbeitung mit hoher Geschwindigkeit standzuhalten.
Sind Sie bereit, Ihren Bearbeitungsprozess zu optimieren, Rattern zu beseitigen und die Zykluszeiten drastisch zu verkürzen? Die Wahl der genau richtigen Geometrie und Beschichtung macht in der Werkstatt den entscheidenden Unterschied. Besuchen Besuchen Sie https://www.ssendmill.com , um einen umfangreichen Katalog präzisionsgeschliffener Schaftfräser zu erkunden. Ganz gleich, ob Sie Kugelfräser mit HRC65-Einstufung für gehärteten Formstahl oder Hochleistungs-Eckenradiuswerkzeuge für die Schruppbearbeitung von Titan benötigen: Sie finden bei uns genau die Industriewerkzeuge, die erforderlich sind, um engere Toleranzen und eine makellose Oberflächengüte an jedem einzelnen Teil zu gewährleisten.
Ja, aber seine Anwendung ist normalerweise auf sehr flache Kurven oder aggressive 3D-Schruppbearbeitungen beschränkt, die darauf abzielen, Schüttgut herauszuheben. Bei steilen oder komplexen 3D-Profilen wird ein Werkzeug mit flachem Boden und Radius wahrscheinlich das Material beschädigen oder massive Treppenstufen hinterlassen. Für die endgültige 3D-Endbearbeitung ist ein Werkzeug mit kugelförmiger Spitze nach wie vor die weitaus bessere Wahl.
Der Mittelpunkt eines kugelförmigen Werkzeugs hat einen effektiven Schnittdurchmesser von Null, was bedeutet, dass seine Schnittflächengeschwindigkeit ebenfalls Null ist. Wenn es direkt in das Material eingeführt wird, neigt es dazu, zu reiben, zu pflügen und eine massive Reibung zu erzeugen, anstatt das Metall sauber zu scheren. Dies führt zu einem schnellen thermischen Verschleiß, es sei denn, der Programmierer verwendet einen Neigungswinkel zum Schneiden mit der Seite des Werkzeugs.
In der überwiegenden Mehrheit der Schwerzerspanungsszenarien ja. Die abgerundete Ecke schützt den empfindlichsten und empfindlichsten Teil der Hartmetallnut physisch vor Absplitterungen. Diese geometrische Verstärkung verlängert die Werkzeugstandzeit erheblich, insbesondere bei starker Schruppbearbeitung und dynamischen Fräswerkzeugwegen.
Die Zustellung wird mathematisch auf der Grundlage Ihrer maximal zulässigen Spitzenhöhe, auch Bogenhöhe genannt, und des spezifischen Durchmessers des Werkzeugs berechnet. Kleinere Zustellungen mit Werkzeugen mit größerem Durchmesser führen zu möglichst glatten Oberflächen bei der 3D-Profilierung, erhöhen jedoch proportional die Gesamtzykluszeit Ihrer Maschine.
Bei der Bearbeitung von Hartmetallen hängt die ideale Zustellung stark von Ihrer dynamischen Frässtrategie ab. Beim hocheffizienten Fräsen verwenden Maschinisten typischerweise eine tiefe axiale Schnitttiefe, bis zum Zweifachen des Werkzeugdurchmessers, gepaart mit einer sehr geringen radialen Zustellung von fünf bis zehn Prozent. Dabei wird die gesamte Spannutenlänge genutzt und die abgerundete Ecke verwendet, um den Eintrittsstoß zu absorbieren.
Bei der 3D-Endbearbeitung ist der Werkzeugrundlauf katastrophal. Schon ein paar Zehntausendstel Zoll Unrundheit führen dazu, dass eine Nut eine höhere Spanlast aufnimmt als die anderen. Bei einer kugelförmigen Spitze erzeugt diese ungleichmäßige Schnittkraft sichtbare Rattermarken und verschlechtert die Oberflächengüte, wodurch der Zweck der Verwendung eines hochpräzisen Endbearbeitungswerkzeugs völlig zunichte gemacht wird.
Für beide Geometrien wird Mikrokorn-Vollhartmetall dringend empfohlen. Aufgrund seiner extremen strukturellen Steifigkeit, hohen Hitzetoleranz und der unglaublichen Fähigkeit, eine messerscharfe Kante deutlich länger zu halten als herkömmliche Werkzeugstähle, ist er der unbestrittene Standard für moderne CNC-Anwendungen.


