Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-11-10 Pinagmulan: Site

Ang machining hardened materials ay nangangailangan ng tamang cutting tool. Ang mga ordinaryong cutter ay maaaring mabilis na magsuot o mawalan ng katumpakan sa panahon ng hinihingi na mga trabaho. Ang isang HRC62 end mill ay maaaring umangkop sa mga piniling hardened steel, mold, at precision milling application. Gayunpaman, ang pagganap nito ay nakasalalay sa kalidad ng carbide, geometry ng tool, at mga kondisyon ng pagputol. Ang gabay na ito ay nagsasaliksik ng mga angkop na trabaho sa machining, materyal na pagkakatugma, at mga pangunahing salik sa pagpili. Ipinapaliwanag din nito kung paano pumili ng tamang tool para sa iyong mga pangangailangan sa produksyon.
Ang isang HRC62 end mill ay maaaring maghatid ng ilang hinihingi na mga aplikasyon sa machining. Ang pagiging angkop nito ay nakasalalay sa aktwal na paggawa ng tool at materyal ng workpiece. Ang mga sumusunod na trabaho ay nagkakahalaga ng pagsusuri.
Ang mga hardened na bahagi ng bakal ay madalas na nangangailangan ng matatag na pagputol ng mga gilid. Ang kanilang mataas na tigas ay maaaring mapabilis ang pagkasira ng tool. Ang mga ordinaryong kagamitan sa paggiling ay maaari ding magdusa sa gilid ng pag-chip sa ilalim ng mabibigat na karga.
Ang isang HRC62 end mill ay maaaring umangkop sa mga napiling hardened steel machining operations. Maaari nitong suportahan ang precision milling kapag ang carbide substrate at cutting geometry nito ay tumutugma sa aplikasyon. Ang paglaban sa pagsusuot ay nagiging lalong mahalaga sa panahon ng paulit-ulit na machining. Para sa mga partikular na hardened steel application, galugarin ang aming Mga opsyon sa end mill ng HRC62 carbide at suriin ang kanilang mga teknikal na detalye.
Kasama sa mga tipikal na trabaho ang mga pinatigas na bahagi ng makina, mga insert na precision na bakal, at mga bahagi ng kagamitang pang-industriya. Dapat kumpirmahin ng mga inhinyero ang tigas ng workpiece bago piliin ang pamutol. Dapat din nilang suriin ang inirerekomendang hanay ng machining.
Ang paggawa ng amag ay kadalasang nagsasangkot ng mga kumplikadong cavity at mga detalyadong profile. Ang mga tampok na ito ay nangangailangan ng tumpak na pag-alis ng materyal at pare-pareho ang kalidad ng ibabaw. Ang pagsusuot ng tool ay maaaring makaapekto sa parehong mga sukat at mga resulta ng pagtatapos.
Ang isang HRC62 end mill ay maaaring umangkop sa mga napiling operasyon sa pagwawakas ng amag. Makakatulong ito sa mga bahagi ng amag na pinatigas ng makina kapag tumugma ang grado ng tool sa bakal. Ang mga disenyo ng corner-radius ay maaari ding suportahan ang machining sa paligid ng mga panloob na transition.
Kasama sa mga karaniwang application ang mga pagsingit ng amag, mga bahagi ng die, at mga feature ng precision na lukab. Dapat tumugma ang geometry ng tool sa lalim at profile ng cavity. Maaaring makatulong ang mga malayuang disenyo na ma-access ang mga makitid na lugar.
Ang mga bahagi ng katumpakan ay kadalasang may mahigpit na mga kinakailangan sa dimensyon. Maaaring makaapekto ang maliliit na pagbabago sa cutting-edge na kondisyon sa mga huling sukat. Samakatuwid mahalaga ang pare-parehong pagganap ng tool sa paulit-ulit na produksyon.
Ang isang HRC62 end mill ay maaaring umangkop sa mga precision grooves, balikat, at mga detalyadong profile. Ang pagganap nito ay nakasalalay sa kalidad ng gilid at katatagan ng machining. Makakatulong ang isang angkop na tool na mapanatili ang pare-parehong resulta ng pagputol.
Dapat ding isaalang-alang ng mga tagagawa ang pag-ubos ng tool at tigas ng makina. Ang labis na panginginig ng boses ay maaaring mabawasan ang katumpakan. Ang tamang pagpili ng tool ay dapat gumana kasama ng isang matatag na setup ng machining.
Ang stainless steel machining ay lumilikha ng ilang hamon sa pagputol. Ang ilang mga grado ay bumubuo ng mataas na temperatura ng pagputol. Ang ilang mga materyales ay nakakaranas din ng work hardening sa panahon ng pagputol.
Maaaring angkop ang isang HRC62 end mill para sa mga piling aplikasyon ng hindi kinakalawang na asero. Gayunpaman, ang hardness rating lamang ay hindi makumpirma ang pagiging tugma. Ang carbide grade, coating, flute geometry, at cutting condition ay nananatiling mahalaga.
Dapat suriin ng mga tagagawa ang paglikas ng chip at pamamahala ng thermal. Ang hindi magandang pag-alis ng chip ay maaaring maging sanhi ng muling pagputol. Maaari nitong mapataas ang pagkasira ng tool at masira ang machined surface.
Ang mga produktong bakal na tungsten ay maaaring kasangkot sa hinihingi na mga kinakailangan sa machining. Ang kanilang aktwal na komposisyon at katigasan ay nag-iiba ayon sa aplikasyon. Dapat tukuyin ng mga mamimili ang eksaktong materyal ng workpiece bago pumili ng cutter.
Ang isang angkop na HRC62 end mill ay maaaring humawak ng ilang mga high-hardness steel application. Ang cutting-edge nitong lakas at mga katangian ng substrate ay nakakaimpluwensya sa pagganap. Ang mga limitasyon sa aplikasyon ng tagagawa ay dapat gabayan ang pagpili.
Ang sementadong karbida ay nangangailangan ng hiwalay na pagsasaalang-alang. Ito ay lubhang matigas at nakasasakit. Maaaring hindi angkop sa bawat carbide workpiece ang conventional end milling. Ang espesyal na paggiling o iba pang mga proseso ay maaaring mas angkop.
Ang ilang mga bahagi ay naglalaman ng makitid na mga lukab at malalim na mga profile. Maaaring hindi maabot ng mga tool na may karaniwang haba ang mga feature na ito. Ang mga espesyal na disenyo ng leeg ay maaaring magbigay ng mas mahusay na pag-access.
Ang mga long-neck end mill ay maaaring makatulong sa makina na mahirap na mga panloob na lugar. Gayunpaman, ang mas mahabang pag-abot ng tool ay nagdaragdag ng mga panganib sa pagpapalihis at panginginig ng boses. Dapat piliin ng mga inhinyero ang pinakamaikling praktikal na haba ng tool.
Maaari ding suportahan ng corner-radius geometry ang kumplikadong profile machining. Binabawasan nito ang matalim na pag-load ng sulok sa ilalim ng angkop na mga kondisyon. Ang aktwal na benepisyo ay nakasalalay sa workpiece at diskarte sa pagputol.
Ang maliit na batch na produksyon ay kadalasang nagsasangkot ng madalas na mga pagbabago sa pag-setup. Kailangan ng mga tagagawa ang predictable cutting behavior sa iba't ibang trabaho. Ang pagkakapare-pareho ng tool ay maaaring mabawasan ang mga kinakailangan sa pagsasaayos.
Ang isang HRC62 end mill ay maaaring umangkop sa mga napiling precision production task. Ang halaga nito ay nakasalalay sa buhay ng tool at katumpakan ng machining. Dapat ihambing ng mga mamimili ang aktwal na pagganap sa halip na umasa sa mga label ng tigas.
Ang mga paulit-ulit na pagsubok sa machining ay maaaring magbunyag ng mga kapaki-pakinabang na pagkakaiba. Suriin ang dimensional consistency at kalidad ng ibabaw. Itala din ang pagkasuot ng tool sa ilalim ng maihahambing na mga kondisyon.
Tip: Bago pumili ng HRC62 end mill, kumpirmahin ang workpiece material, tigas, at machining operation. Ang mga detalyeng ito ay nagbibigay ng mas mahusay na panimulang punto kaysa sa tool rating lamang.
Ang pagiging tugma ng materyal ay isa sa pinakamahalagang salik sa pagpili. Ang iba't ibang mga metal ay lumilikha ng iba't ibang puwersa at temperatura ng pagputol. Ang isang HRC62 end mill ay dapat tumugma sa aktwal na mga katangian ng workpiece.
Ang hardened carbon steel ay karaniwan sa pang-industriya na kasangkapan. Lumilitaw din ang haluang metal na bakal sa mga bahagi ng mekanikal na katumpakan. Ang parehong mga materyales ay nangangailangan ng angkop na cutting-edge na lakas.
Ang isang HRC62 end mill ay maaaring pinili ng makina ang mga hardened steel grade. Ang aktwal na resulta ay depende sa katigasan ng workpiece at kalidad ng carbide. Ang mas mataas na paglaban sa pagputol ay nangangailangan ng maingat na kontrol ng parameter.
Dapat suriin ng mga inhinyero ang mga sertipiko ng materyal at mga sukat ng tigas. Dapat din nilang kumpirmahin ang mga rekomendasyon ng tagagawa ng pamutol. Binabawasan nito ang panganib ng napaaga na pagkabigo sa gilid.
Ang hindi kinakalawang na asero ay ginagamit sa maraming pang-industriya na kapaligiran. Ang pag-uugali ng machining nito ay nag-iiba ayon sa grado. Halimbawa, ang Austenitic na hindi kinakalawang na asero, ay maaaring lumikha ng malaking init at pagpapatigas ng trabaho.
Ang isang angkop na carbide end mill ay maaaring makina ng mga piniling sangkap na hindi kinakalawang na asero. Ang coating at flute geometry ay nakakaimpluwensya sa pagganap nito. Ang epektibong pag-alis ng chip ay nakakatulong din na mapanatili ang matatag na pagputol.
Ang mga haluang metal na lumalaban sa init ay nangangailangan ng karagdagang pagsusuri. Ang kanilang mga temperatura ng pagputol at lakas ng materyal ay maaaring lumikha ng mga hinihingi na kondisyon. Dapat humiling ang mga mamimili ng mga rekomendasyon sa tool na tukoy sa application.
Ang pre-hardened mold steel ay malawakang ginagamit sa paggawa ng amag. Maaari nitong bawasan ang mga karagdagang kinakailangan sa paggamot sa init. Gayunpaman, ang katigasan nito ay nakakaapekto pa rin sa pagpili ng tool sa pagputol.
Ang isang HRC62 end mill ay maaaring umangkop sa mga napiling pagpapatakbo ng pagtatapos. Ang geometry ng tool ay dapat tumugma sa hugis ng lukab. Makakatulong ang mga corner-radius cutter sa mga transition ng makina at mga curved profile.
Dapat na makilala ng mga tagagawa ang roughing mula sa mga kinakailangan sa pagtatapos. Ang roughing ay lumilikha ng mas mataas na pag-load ng pagputol. Ang pagtatapos ay nagbibigay ng higit na diin sa kalidad ng ibabaw at katumpakan ng dimensyon.
Ang tungsten steel ay karaniwang tumutukoy sa tungsten-alloy tool steels sa mga komersyal na konteksto. Gayunpaman, maaaring gamitin ng mga supplier ang termino sa ibang paraan. Dapat kumpirmahin ng mga mamimili ang eksaktong pagtatalaga ng materyal.
Ang cemented carbide ay iba sa conventional tungsten steel. Naglalaman ito ng mga hard carbide particle at metallic binder. Ang matinding tigas nito ay maaaring lumampas sa praktikal na hanay ng mga conventional end mill.
Ang espesyal na paggiling ay maaaring magbigay ng isang mas mahusay na solusyon para sa cemented carbide. Ang proseso ay nakasalalay sa geometry ng bahagi at mga katangian ng materyal. Dapat kumpirmahin muna ng mga inhinyero ang naaangkop na paraan ng pagmamanupaktura.
Tandaan: Huwag kailanman pumili ng cutting tool mula sa isang materyal na pangalan lamang. Kumpirmahin ang grado ng workpiece, tigas, at kondisyon ng paggamot sa init.
Ang machining performance ng isang HRC62 end mill ay nakasalalay sa kumpletong disenyo nito. Ang katigasan ay isang bahagi lamang ng equation. Mahalaga rin ang kalidad ng substrate, istraktura ng flute, at geometry ng tool.
Nakakaimpluwensya ang pinakahuling tigas ng paglaban sa pagsusuot sa ibabaw. Ang isang angkop na carbide grade ay maaaring mapanatili ang gilid nito sa ilalim ng hinihingi na mga kondisyon. Ito ay nagiging mahalaga sa panahon ng paulit-ulit na mga operasyon sa machining.
Gayunpaman, ang katigasan at katigasan ay magkaibang mga katangian. Ang isang napakahirap na cutting edge ay maaaring maging mas mahina sa chipping. Ang interrupted cutting samakatuwid ay nangangailangan ng maingat na pagpili ng grado.
Dapat suriin ng mga tagagawa ang parehong mga pag-aari nang magkasama. Ang laki ng butil ng carbide at nilalaman ng binder ay nagbibigay ng kapaki-pakinabang na impormasyon. Nananatiling mahalaga ang aktwal na mga pagsubok sa machining para sa pagkumpirma ng pagganap.
Ang disenyo ng plauta ay nakakaimpluwensya sa pagbuo at pagtanggal ng chip. Ang mga tool na may dalawang plauta ay karaniwang nagbibigay ng mas maraming puwang ng chip. Ang mga disenyo ng four-flute ay nag-aalok ng mga karagdagang cutting edge at iba't ibang pamamahagi ng load.
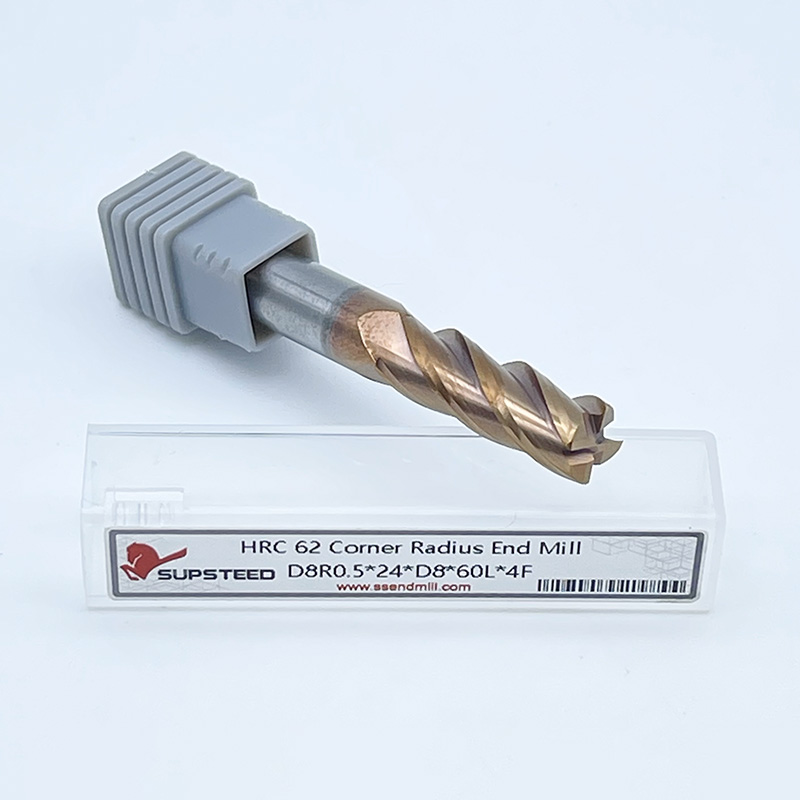
Ang ibinigay na produkto ng Supsteed ay nagbibigay ng isang halimbawa ng isang four-flute HRC62 carbide end mill. Ang listahan nito ay kinikilala ang hindi kinakalawang na asero at tungsten steel na mga aplikasyon. Ang pagsasaayos na ito ay nag-aalok ng isang sanggunian para sa pagtalakay sa mga kinakailangan sa industriya ng paggiling.
Gayunpaman, ang apat na plauta ay hindi awtomatikong mas mahusay. Nagiging mahalaga ang puwang ng chip sa panahon ng slotting. Ang tamang configuration ay depende sa pakikipag-ugnayan, rate ng feed, at mga katangian ng materyal.
Nagtatampok ang mga corner-radius end mill ng mga bilugan na sulok. Maaaring bawasan ng geometry na ito ang konsentrasyon ng stress malapit sa matalim na mga gilid. Maaari rin nitong pagbutihin ang lakas ng gilid sa panahon ng angkop na mga operasyon sa machining.
Ang mga disenyo ng mahabang leeg ay nagbibigay ng access sa malalalim na cavity. Kapaki-pakinabang ang mga ito kapag hindi maabot ng mga karaniwang tool ang ilang partikular na profile. Gayunpaman, ang pagtaas ng abot ay maaaring mabawasan ang pangkalahatang higpit ng tool.
Ang ibinigay na produkto ng SC-HJS ay naglalarawan ng isang espesyal na geometry. Ang listahan nito ay naglalarawan ng isang malukong bull-nose profile at 3 mm corner radius. Nagtatampok din ito ng flared long-neck na disenyo para sa mga partikular na kinakailangan sa machining. Para sa mga hubog na ibabaw at mga detalyadong profile, Ang HRC65 ball nose end mill ay nag-aalok ng isa pang tool configuration na nagkakahalaga ng pagsusuri.
Para sa mga aplikasyon ng amag, dapat sundin ng geometry ang pagguhit ng bahagi. Dapat tumugma ang abot ng tool, radius ng sulok, at diameter ng pagputol. Nakakatulong ito na maiwasan ang hindi kinakailangang interference at pagpapalihis ng tool.
Ang pagtatapos ng ibabaw ay nakasalalay sa ilang mga kadahilanan sa machining. Maaaring baguhin ng pagsusuot ng tool ang cutting edge. Ang vibration ay maaari ding lumikha ng mga nakikitang marka sa ibabaw.
Maaaring suportahan ng isang angkop na HRC62 end mill ang precision machining. Gayunpaman, ang rating ng katigasan nito ay hindi ginagarantiyahan ang isang tiyak na pagtatapos. Ang mga parameter ng runout ng tool at pagputol ay nananatiling mahalaga.
Dapat regular na suriin ng mga tagagawa ang mga natapos na bahagi. Suriin ang pagkakaiba-iba ng dimensyon at pagkamagaspang ng ibabaw. Ang mga resultang ito ay nagbibigay ng praktikal na katibayan ng pagganap ng tool.
Tip: Ihambing ang pagganap ng paggupit sa ilalim ng magkaparehong mga kondisyon ng machining. Itala ang buhay ng tool, surface finish, at dimensional na pagkakaiba-iba para sa maaasahang pagsusuri.
Ang pagpili sa pagitan ng isang HRC62 end mill at isang karaniwang carbide end mill ay nangangailangan ng higit pa sa paghahambing ng mga label ng produkto. Dapat suriin ng mga mamimili ang mga materyal na katangian at mga kinakailangan sa aplikasyon.
Ang HRC62 ay isang hardness designation na ipinapakita sa ilang partikular na detalye ng produkto. Hindi ito dapat awtomatikong kumakatawan sa carbide substrate hardness. Dapat linawin ng tagagawa ang paraan ng pagsukat nito at nasubok na materyal.
Ang mga karaniwang carbide end mill ay mayroon ding iba't ibang grado ng materyal. Iba-iba ang kanilang tigas, tigas, at paglaban sa pagsusuot. Ang mga katangiang ito ay nakakaimpluwensya sa kanilang angkop na mga aplikasyon sa machining.
Dapat humiling ang mga mamimili ng kumpletong teknikal na detalye. Kumpirmahin ang sukat ng katigasan at paraan ng pagsubok. Iwasang direktang ihambing ang mga hindi nauugnay na halaga ng katigasan.
Ang resistensya ng pagsusuot ay nakakaapekto sa kung gaano kahusay pinapanatili ng isang cutting edge ang kondisyon nito. Ang komposisyon ng karbid at patong ay nakakaimpluwensya sa gawi na ito. Ang geometry ng tool ay nakakaapekto rin sa pagputol ng mga karga.
Ang isang produkto ng HRC62 ay maaaring mag-target ng hinihingi na mga aplikasyon ng machining. Gayunpaman, ang aktwal na wear resistance nito ay nangangailangan ng teknikal na pag-verify. Ang karaniwang carbide cutter ay maaaring gumanap nang mas mahusay sa ilalim ng ibang mga kundisyon.
Ang katatagan ng pagputol ay nakasalalay sa higit sa tigas. Ang tigas ng makina, katumpakan ng toolholder, at bagay sa paglikas ng chip. Dapat suriin ng mga inhinyero ang kumpletong sistema ng machining.
Ang isang HRC62 end mill ay maaaring umangkop sa mga piling pinatigas na bakal at mga aplikasyon ng amag. Maaari rin itong maghatid ng mga gawain sa precision machining. Ang aktwal na pagiging angkop ay nakasalalay sa pagtatayo nito.
Ang karaniwang carbide end mill ay kadalasang sumasaklaw sa mas malawak na mga kinakailangan sa machining. Maaari silang mag-alok ng mas mahusay na halaga para sa pangkalahatang paggiling. Walang unibersal na nagwagi sa pagitan ng mga kategoryang ito ng tool.
Itinatampok ng sumusunod na talahanayan ang mga pangunahing pagkakaiba sa pagpili.
Salik ng Pagsusuri |
HRC62 End Mill |
Standard Carbide End Mill |
|---|---|---|
Pagpoposisyon ng tigas |
pagtatalaga ng produkto ng HRC62 |
Nag-iiba ayon sa grado |
Pangunahing aplikasyon |
Mga napiling mahirap na trabaho |
Pangkalahatang machining |
Magsuot ng pagtutol |
Nangangailangan ng pagpapatunay |
Depende sa substrate |
Geometry ng tool |
Partikular sa aplikasyon |
Partikular sa aplikasyon |
Pagkakatugma ng materyal |
Kumpirmahin ang tigas ng workpiece |
Kumpirmahin ang tigas ng workpiece |
Batayan sa pagpili |
Aktwal na mga kondisyon ng machining |
Aktwal na mga kondisyon ng machining |
Tandaan: Ang mas mataas na tigas na pagtatalaga ay hindi awtomatikong nangangahulugan ng mas mahabang buhay ng tool. Ihambing ang komposisyon ng substrate at aktwal na mga resulta ng machining.
Ang mga detalye ng produkto ay tumutulong sa mga mamimili na matukoy kung ang isang pamutol ay nababagay sa kanilang mga kinakailangan sa produksyon. Dapat suriin ang isang HRC62 end mill sa pamamagitan ng materyal, geometry, at coating nito.
Ang carbide substrate ay bumubuo ng structural foundation ng tool. Ang komposisyon nito ay nakakaapekto sa katigasan at katigasan. Ang istraktura ng butil ay nakakaimpluwensya rin sa mahusay na pagganap.
Ang fine-grain carbide ay karaniwang ginagamit sa precision cutting tools. Gayunpaman, ang tamang grado ay nakasalalay sa aplikasyon ng machining. Hindi dapat ipagpalagay ng mga mamimili na pantay ang pagganap ng lahat ng substrate ng carbide.
Magtanong sa mga supplier para sa mga detalye ng materyal at teknikal na data. Suriin ang tigas, transverse rupture strength, at laki ng butil. Sinusuportahan ng mga detalyeng ito ang mas makabuluhang paghahambing ng produkto.
Nakakaapekto ang numero ng plauta sa chip space at cutting engagement. Ang mga tool na two-flute, three-flute, at four-flute ay nagsisilbi sa iba't ibang kondisyon ng machining. Ang bawat pagsasaayos ay may mga tiyak na pakinabang.
Mahalaga rin ang cutting diameter at core structure. Ang isang mas malaking core ay maaaring mapabuti ang lakas ng tool. Gayunpaman, maaari nitong bawasan ang magagamit na espasyo ng chip.
Dapat isaalang-alang ng mga mamimili ang kumpletong geometry ng tool. Suriin ang haba ng flute, helix angle, at cutting-edge na disenyo. Itugma ang mga feature na ito sa nilalayong materyal at pagpapatakbo. Maaari mong ihambing ang iba't ibang mga configuration ng end mill upang makahanap ng mga angkop na disenyo ng flute, cutting diameter, at tool geometries.
Maaaring mapabuti ng mga coatings ang wear resistance at thermal performance. Ang kanilang pagiging epektibo ay nakasalalay sa komposisyon ng patong at aplikasyon. Hindi lahat ng patong ay nababagay sa bawat materyal ng workpiece.
Kasama sa mga karaniwang opsyon ang TiAlN, AlTiN, at AlCrN. Ang kanilang mga katangian ay nag-iiba sa pamamagitan ng pagbabalangkas at proseso ng pagmamanupaktura. Dapat humiling ang mga mamimili ng mga rekomendasyong tukoy sa application.
Ang mga uncoated carbide tool ay maaari ding angkop sa ilang partikular na operasyon. Ang pagpili ng patong ay dapat isaalang-alang ang bilis ng pagputol at pagpapadulas. Ang aktwal na mga pagsubok sa machining ay nagbibigay ng pinakamatibay na ebidensya.
Ang haba ng tool ay nakakaapekto sa rigidity at accessibility. Ang mas mahahabang tool ay maaaring maabot ang mas malalim na mga cavity. Gayunpaman, ang sobrang overhang ay nagdaragdag ng mga panganib sa vibration.
Ang pagsasaayos ng sulok ay nakakaimpluwensya rin sa mga resulta ng machining. Ang mga flat end mill ay nababagay sa mga balikat at puwang. Sinusuportahan ng mga tool ng corner-radius ang mga napiling curved transition at mga profile ng cavity.
Para sa mga espesyal na application, maaaring mag-explore ang mga mamimili ng iba mga pagsasaayos ng end mill . Ihambing ang mga sukat at cutting geometry bago mag-order.
Tip: Humiling ng teknikal na pagguhit bago bumili ng mga customized na tool. Kumpirmahin ang cutting diameter, haba ng flute, laki ng shank, at radius ng sulok.
Ang tamang proseso ng pagpili ay nagsisimula sa workpiece. Pagkatapos ay dapat isaalang-alang ng mga inhinyero ang geometry ng tool at mga kondisyon ng machining. Binabawasan ng diskarteng ito ang hindi kinakailangang pagsubok at pagkakamali.
Una, tukuyin ang eksaktong materyal ng workpiece. Suriin ang grade at kondisyon ng heat-treatment nito. Pagkatapos ay sukatin ang aktwal na katigasan nito.
Ang isang HRC62 end mill ay maaaring umangkop sa mga napiling hardened na materyales. Gayunpaman, ang saklaw ng aplikasyon nito ay nakasalalay sa na-verify na mga detalye ng tool. Huwag ipagpalagay na ang rating ay kumakatawan sa maximum na workpiece compatibility.
Magtanong sa mga supplier para sa mga inirerekomendang hanay ng katigasan. Humiling ng pagsuporta sa data ng machining kapag available. Nakakatulong ito na maiwasan ang hindi angkop na pagpili ng tool.
Dapat tumugma ang geometry ng tool sa disenyo ng bahagi. Ang mga flat end mill ay humahawak ng maraming pangkalahatang pagpapatakbo ng paggiling. Ang mga tool ng corner-radius ay angkop sa mga napiling profile at transition.
Ang mga kasangkapan sa mahabang leeg ay maaaring umabot sa makitid na mga lukab. Gayunpaman, ang kanilang pinahabang haba ay nangangailangan ng maingat na pag-setup. Gamitin ang pinakamaikling praktikal na tool hangga't maaari.
Maaari mo ring ihambing ang dalubhasa mga disenyo ng ball nose end mill . Ang mga tool na ito ay maaaring umangkop sa mga curved surface at three-dimensional na profile. Kumpirmahin ang kanilang katigasan at mga pagtutukoy ng aplikasyon bago piliin.
Ang mga parameter ng pagputol ay direktang nakakaapekto sa pagganap ng tool. Ang bilis ng spindle ay nakakaimpluwensya sa temperatura ng pagputol. Ang rate ng feed ay nakakaapekto sa kapal ng chip at pagputol ng mga load.
Mahalaga rin ang radial engagement at axial depth. Ang labis na pakikipag-ugnayan ay maaaring magpapataas ng stress sa tool. Ang mga angkop na toolpath ay makakatulong na mapanatili ang matatag na kondisyon ng pagputol.
Ang katigasan ng makina at katumpakan ng toolholder ay nararapat ng pantay na atensyon. Ang sobrang runout ay maaaring makapinsala sa mga cutting edge. Sinusuportahan din ng wastong paghahatid ng coolant ang epektibong pag-alis ng chip.
Hindi maaaring palitan ng mga paglalarawan ng produkto ang praktikal na pagsubok. Ang mga mamimili ay dapat humiling ng mga sample kung posible. Dapat din silang kumuha ng mga teknikal na guhit at mga detalye.
Paghambingin ang mga tool sa ilalim ng mga katulad na kondisyon ng machining. Itala ang pagkasuot ng tool at pagkamagaspang sa ibabaw. Suriin ang dimensional consistency sa mga paulit-ulit na operasyon.
Para sa maramihang pagbili, suriin ang dokumentasyon ng inspeksyon. Kumpirmahin ang mga dimensional na pagpapahintulot at materyal na impormasyon. Sinusuportahan ng mga talaang ito ang mas maaasahang pagsusuri ng supplier.
Tip: Ang mga mamimiling pang-industriya ay dapat humiling ng mga detalye ng substrate at mga resulta ng pagsubok sa machining. Ang isang HRC62 label lamang ay hindi makakapagtatag ng pagganap ng pagputol.
Ang isang HRC62 end mill ay nababagay sa piniling hardened steel, paggawa ng amag, at precision milling na mga trabaho. Ang pagganap nito ay nakasalalay sa kalidad ng karbid, patong, geometry, at mga kondisyon ng pagputol. Ang Supsteed Precision Tools Co., Ltd. ay nagbibigay ng mga solusyon sa end mill para sa hinihingi na mga aplikasyon sa machining. Ang mga pagpipilian sa produkto nito ay tumutulong sa mga tagagawa na tumugma sa mga tool sa paggupit sa mga partikular na pangangailangan sa produksyon.
A: Mga napiling hardened steel, mold finishing, at precision milling job.
A: Oo, depende sa kalidad ng carbide, coating, at mga kondisyon ng pagputol.
A: Maaari itong makina ng mga piniling hardened na bahagi ng amag at mga cavity.
A: Hindi. Mahalaga rin ang kalidad ng substrate, geometry, at mga kondisyon ng machining.
A: Suriin ang hardness ng workpiece, mga detalye ng carbide, coating, at geometry ng tool.