Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 10-11-2026 Asal: Lokasi

Memproses material yang diperkeras memerlukan alat pemotong yang tepat. Pemotong biasa mungkin cepat aus atau kehilangan akurasi selama pekerjaan berat. Pabrik akhir HRC62 dapat disesuaikan dengan aplikasi baja pengerasan, cetakan, dan penggilingan presisi tertentu. Namun, kinerjanya bergantung pada kualitas karbida, geometri pahat, dan kondisi pemotongan. Panduan ini mengeksplorasi pekerjaan pemesinan yang sesuai, kompatibilitas material, dan faktor pemilihan utama. Ini juga menjelaskan cara memilih alat yang tepat untuk kebutuhan produksi Anda.
Pabrik akhir HRC62 dapat melayani beberapa aplikasi pemesinan yang menuntut. Kesesuaiannya tergantung pada konstruksi pahat sebenarnya dan material benda kerja. Pekerjaan-pekerjaan berikut ini layak untuk dievaluasi.
Komponen baja yang diperkeras seringkali memerlukan cutting edge yang stabil. Kekerasannya yang tinggi dapat mempercepat keausan pahat. Perkakas penggilingan biasa juga mungkin mengalami tepi terkelupas karena beban berat.
Pabrik akhir HRC62 mungkin cocok untuk operasi pemesinan baja pengerasan tertentu. Ini dapat mendukung penggilingan presisi ketika substrat karbida dan geometri pemotongannya sesuai dengan aplikasi. Ketahanan aus menjadi sangat penting selama pemesinan berulang. Untuk aplikasi baja keras tertentu, jelajahi kami Opsi pabrik akhir karbida HRC62 dan tinjau spesifikasi teknisnya.
Pekerjaan yang umum mencakup komponen mekanis yang diperkeras, sisipan baja presisi, dan komponen perkakas industri. Insinyur harus memastikan kekerasan benda kerja sebelum memilih pemotong. Mereka juga harus memeriksa rentang pemesinan yang direkomendasikan.
Pembuatan cetakan sering kali melibatkan rongga yang rumit dan profil yang detail. Fitur-fitur ini memerlukan penghilangan material yang akurat dan kualitas permukaan yang konsisten. Keausan pahat dapat mempengaruhi dimensi dan hasil finishing.
Pabrik akhir HRC62 mungkin sesuai dengan operasi penyelesaian cetakan tertentu. Ini dapat membantu komponen cetakan mengeraskan mesin ketika tingkat perkakas cocok dengan baja. Desain radius sudut juga dapat mendukung pemesinan di sekitar transisi internal.
Aplikasi yang umum mencakup sisipan cetakan, komponen cetakan, dan fitur rongga presisi. Geometri alat harus sesuai dengan kedalaman dan profil rongga. Desain jangkauan panjang dapat membantu mengakses area sempit.
Komponen presisi seringkali memiliki persyaratan dimensi yang ketat. Perubahan kecil pada kondisi mutakhir dapat mempengaruhi pengukuran akhir. Oleh karena itu, kinerja alat yang konsisten penting selama produksi berulang.
End mill HRC62 mungkin sesuai dengan alur, bahu, dan profil detail yang presisi. Kinerjanya bergantung pada kualitas tepian dan stabilitas pemesinan. Alat yang sesuai dapat membantu menjaga konsistensi hasil pemotongan.
Pabrikan juga harus mempertimbangkan kehabisan alat dan kekakuan mesin. Getaran yang berlebihan dapat mengurangi akurasi. Pemilihan pahat yang benar harus dilakukan bersamaan dengan pengaturan pemesinan yang stabil.
Pemesinan baja tahan karat menciptakan beberapa tantangan pemotongan. Beberapa grade menghasilkan suhu pemotongan yang tinggi. Bahan tertentu juga mengalami pengerasan kerja selama pemotongan.
Pabrik akhir HRC62 mungkin cocok untuk aplikasi baja tahan karat tertentu. Namun, tingkat kekerasan saja tidak dapat memastikan kompatibilitasnya. Tingkat karbida, pelapisan, geometri seruling, dan kondisi pemotongan tetap penting.
Produsen harus mengevaluasi evakuasi chip dan manajemen termal. Penghapusan chip yang buruk dapat menyebabkan pemotongan ulang. Hal ini dapat meningkatkan keausan alat dan merusak permukaan mesin.
Produk baja tungsten dapat memerlukan persyaratan pemesinan yang berat. Komposisi dan kekerasan sebenarnya bervariasi berdasarkan aplikasi. Pembeli harus mengidentifikasi material benda kerja yang tepat sebelum memilih pemotong.
Pabrik akhir HRC62 yang sesuai dapat menangani aplikasi baja dengan kekerasan tinggi tertentu. Kekuatan mutakhir dan sifat substratnya memengaruhi kinerja. Batasan aplikasi pabrikan harus memandu pemilihan.
Karbida yang disemen memerlukan pertimbangan tersendiri. Ini sangat keras dan abrasif. Penggilingan ujung konvensional mungkin tidak cocok untuk setiap benda kerja karbida. Penggilingan khusus atau proses lainnya mungkin lebih tepat.
Beberapa komponen mempunyai rongga sempit dan profil dalam. Alat dengan panjang standar mungkin tidak mencapai fitur ini. Desain leher khusus dapat memberikan akses yang lebih baik.
End mill berleher panjang dapat membantu mengerjakan area internal yang sulit. Namun, jangkauan alat yang lebih panjang akan meningkatkan risiko defleksi dan getaran. Insinyur harus memilih alat praktis dengan panjang terpendek.
Geometri radius sudut juga dapat mendukung pemesinan profil yang kompleks. Ini mengurangi pembebanan sudut tajam dalam kondisi yang sesuai. Manfaat sebenarnya bergantung pada benda kerja dan strategi pemotongan.
Produksi dalam jumlah kecil sering kali melibatkan perubahan pengaturan yang sering. Produsen memerlukan perilaku pemotongan yang dapat diprediksi pada berbagai pekerjaan. Konsistensi alat dapat mengurangi persyaratan penyesuaian.
Pabrik akhir HRC62 mungkin cocok untuk tugas produksi presisi tertentu. Nilainya bergantung pada umur pahat dan keakuratan pemesinan. Pembeli harus membandingkan kinerja sebenarnya daripada mengandalkan label kekerasan.
Uji pemesinan yang berulang dapat menunjukkan perbedaan yang bermanfaat. Periksa konsistensi dimensi dan kualitas permukaan. Catat juga keausan alat pada kondisi yang sebanding.
Tip: Sebelum memilih end mill HRC62, pastikan material benda kerja, kekerasan, dan pengoperasian pemesinan. Detail ini memberikan titik awal yang lebih baik dibandingkan rating alat saja.
Kompatibilitas material adalah salah satu faktor pemilihan yang paling penting. Logam yang berbeda menghasilkan gaya pemotongan dan suhu yang berbeda. Pabrik akhir HRC62 harus sesuai dengan properti benda kerja sebenarnya.
Baja karbon yang dikeraskan biasa digunakan pada perkakas industri. Baja paduan juga muncul dalam komponen mekanis presisi. Kedua material tersebut memerlukan kekuatan mutakhir yang sesuai.
Pabrik akhir HRC62 dapat mengerjakan jenis baja keras tertentu. Hasil sebenarnya bergantung pada kekerasan benda kerja dan kualitas karbida. Ketahanan pemotongan yang lebih tinggi memerlukan kontrol parameter yang cermat.
Insinyur harus memeriksa sertifikat material dan pengukuran kekerasan. Mereka juga harus mengkonfirmasi rekomendasi produsen pemotong. Hal ini mengurangi risiko kegagalan tepi prematur.
Baja tahan karat digunakan di banyak lingkungan industri. Perilaku pemesinannya bervariasi berdasarkan tingkatannya. Baja tahan karat austenitik, misalnya, dapat menghasilkan panas yang signifikan dan pengerasan kerja.
Pabrik akhir karbida yang sesuai dapat mengolah komponen baja tahan karat pilihan. Geometri pelapis dan seruling mempengaruhi kinerjanya. Penghapusan chip yang efektif juga membantu menjaga kestabilan pemotongan.
Paduan tahan panas memerlukan evaluasi tambahan. Suhu pemotongan dan kekuatan materialnya dapat menciptakan kondisi yang menuntut. Pembeli harus meminta rekomendasi alat khusus aplikasi.
Baja cetakan pra-pengerasan banyak digunakan dalam pembuatan cetakan. Hal ini dapat mengurangi kebutuhan perlakuan panas tambahan. Namun kekerasannya tetap mempengaruhi pemilihan alat pemotong.
Pabrik akhir HRC62 mungkin cocok untuk operasi penyelesaian tertentu. Geometri alat harus sesuai dengan bentuk rongga. Pemotong radius sudut dapat membantu transisi mesin dan profil melengkung.
Produsen harus membedakan persyaratan roughing dan finishing. Pengerasan seadanya menciptakan beban pemotongan yang lebih tinggi. Finishing lebih menekankan pada kualitas permukaan dan akurasi dimensi.
Baja tungsten umumnya mengacu pada baja perkakas paduan tungsten dalam konteks komersial. Namun, pemasok mungkin menggunakan istilah tersebut secara berbeda. Pembeli harus mengkonfirmasi peruntukan material yang tepat.
Karbida yang disemen berbeda dengan baja tungsten konvensional. Ini mengandung partikel karbida keras dan pengikat logam. Kekerasan ekstrimnya mungkin melebihi kisaran praktis dari pabrik akhir konvensional.
Penggilingan khusus dapat memberikan solusi yang lebih baik untuk semen karbida. Prosesnya tergantung pada geometri komponen dan sifat material. Insinyur harus memastikan metode produksi yang sesuai terlebih dahulu.
Catatan: Jangan sekali-kali memilih alat pemotong hanya dari nama bahannya saja. Konfirmasikan tingkatan benda kerja, kekerasan, dan kondisi perlakuan panas.
Kinerja pemesinan end mill HRC62 bergantung pada desain lengkapnya. Kekerasan hanyalah salah satu bagian dari persamaan. Kualitas substrat, struktur seruling, dan geometri alat juga penting.
Kekerasan mutakhir mempengaruhi ketahanan terhadap keausan permukaan. Nilai karbida yang sesuai dapat mempertahankan keunggulannya dalam kondisi yang berat. Hal ini menjadi penting selama operasi pemesinan berulang.
Namun kekerasan dan ketangguhan merupakan sifat yang berbeda. Ujung tombak yang sangat keras mungkin menjadi lebih rentan terkelupas. Oleh karena itu, pemotongan terputus memerlukan pemilihan tingkatan yang cermat.
Produsen harus mengevaluasi kedua properti tersebut secara bersamaan. Ukuran butir karbida dan kandungan pengikat memberikan informasi yang berguna. Uji pemesinan yang sebenarnya tetap penting untuk memastikan kinerja.
Desain seruling memengaruhi pembentukan dan pelepasan chip. Alat dua seruling umumnya menyediakan lebih banyak ruang chip. Desain empat seruling menawarkan cutting edge tambahan dan distribusi beban yang berbeda.
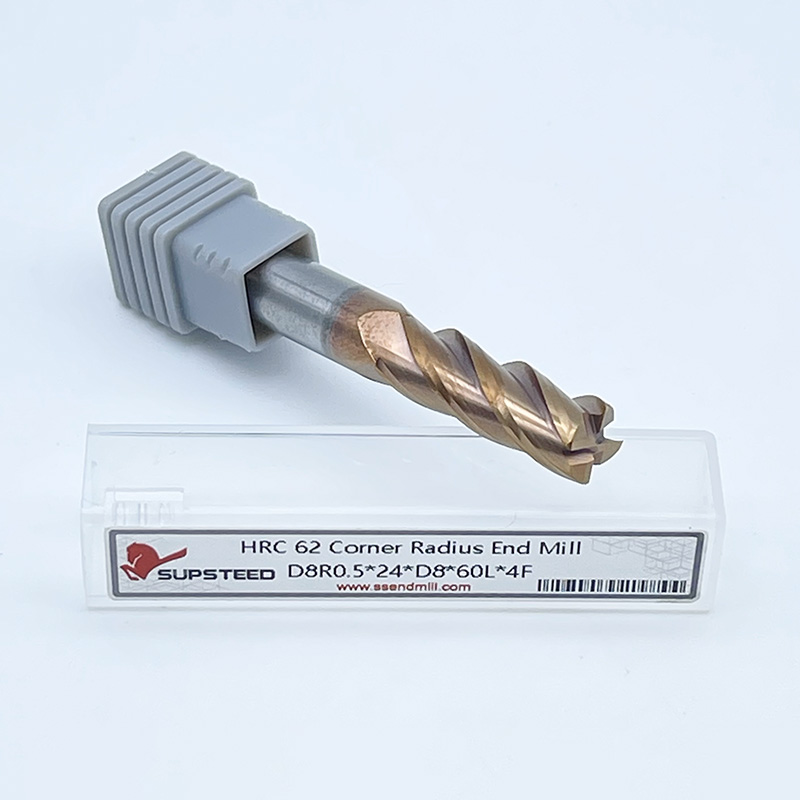
Produk Supsteed yang disertakan memberikan contoh pabrik akhir karbida HRC62 empat seruling. Daftarnya mengidentifikasi aplikasi baja tahan karat dan baja tungsten. Konfigurasi ini menawarkan referensi untuk mendiskusikan persyaratan penggilingan industri.
Namun, empat seruling tidak serta merta lebih baik. Ruang chip menjadi penting selama slotting. Konfigurasi yang benar bergantung pada keterlibatan, laju pengumpanan, dan sifat material.
End mill dengan radius sudut memiliki sudut pemotongan yang membulat. Geometri ini dapat mengurangi konsentrasi tegangan di dekat tepi tajam. Hal ini juga dapat meningkatkan kekuatan tepi selama operasi pemesinan yang sesuai.
Desain leher panjang memberikan akses ke rongga yang dalam. Mereka berguna ketika alat standar tidak dapat menjangkau profil tertentu. Namun, peningkatan jangkauan dapat mengurangi kekakuan alat secara keseluruhan.
Produk SC-HJS yang disertakan menggambarkan geometri khusus. Daftarnya menggambarkan profil hidung banteng cekung dan radius sudut 3 mm. Ia juga dilengkapi desain leher panjang yang melebar untuk kebutuhan pemesinan tertentu. Untuk permukaan melengkung dan profil detail, Pabrik ujung hidung bola HRC65 menawarkan konfigurasi alat lain yang patut dievaluasi.
Untuk aplikasi cetakan, geometri harus mengikuti gambar komponen. Jangkauan pahat, radius sudut, dan diameter pemotongan harus sesuai. Hal ini membantu menghindari gangguan yang tidak perlu dan defleksi alat.
Penyelesaian permukaan bergantung pada beberapa faktor pemesinan. Keausan alat dapat mengubah ujung tombak. Getaran juga dapat menimbulkan bekas permukaan yang terlihat.
End mill HRC62 yang sesuai dapat mendukung pemesinan presisi. Namun, tingkat kekerasannya tidak menjamin hasil akhir yang spesifik. Parameter runout dan pemotongan pahat tetap penting.
Produsen harus memeriksa komponen jadi secara teratur. Periksa variasi dimensi dan kekasaran permukaan. Hasil ini memberikan bukti praktis mengenai kinerja alat.
Tip: Bandingkan kinerja pemotongan pada kondisi pemesinan yang identik. Catat umur pahat, penyelesaian permukaan, dan variasi dimensi untuk evaluasi yang andal.
Memilih antara end mill HRC62 dan end mill karbida standar memerlukan lebih dari sekadar membandingkan label produk. Pembeli harus mengevaluasi sifat material dan persyaratan aplikasi.
HRC62 adalah sebutan kekerasan yang ditunjukkan pada spesifikasi produk tertentu. Ini seharusnya tidak secara otomatis menunjukkan kekerasan substrat karbida. Pabrikan harus memperjelas metode pengukuran dan bahan yang diuji.
Pabrik akhir karbida standar juga memiliki tingkatan material yang berbeda. Kekerasan, ketangguhan, dan ketahanan ausnya bervariasi. Properti ini mempengaruhi aplikasi pemesinan yang sesuai.
Pembeli harus meminta spesifikasi teknis lengkap. Konfirmasikan skala kekerasan dan metode pengujian. Hindari membandingkan nilai kekerasan yang tidak berhubungan secara langsung.
Ketahanan aus mempengaruhi seberapa baik ujung tombak mempertahankan kondisinya. Komposisi dan pelapisan karbida mempengaruhi perilaku ini. Geometri pahat juga mempengaruhi beban pemotongan.
Produk HRC62 mungkin menargetkan aplikasi pemesinan yang menuntut. Namun, ketahanan aus sebenarnya memerlukan verifikasi teknis. Pemotong karbida standar mungkin bekerja lebih baik pada kondisi lain.
Stabilitas pemotongan tidak hanya bergantung pada kekerasan. Kekakuan mesin, akurasi pemegang alat, dan evakuasi chip penting. Insinyur harus mengevaluasi sistem permesinan yang lengkap.
Pabrik akhir HRC62 mungkin cocok untuk aplikasi baja keras dan cetakan tertentu. Ini juga dapat melayani tugas pemesinan presisi. Kesesuaian sebenarnya tergantung pada konstruksinya.
Pabrik akhir karbida standar sering kali mencakup persyaratan pemesinan yang lebih luas. Mereka mungkin menawarkan nilai lebih baik untuk penggilingan umum. Tidak ada pemenang universal di antara kategori alat ini.
Tabel berikut menyoroti perbedaan utama dalam pemilihan.
Faktor Evaluasi |
Pabrik Akhir HRC62 |
Pabrik Akhir Karbida Standar |
|---|---|---|
Penempatan kekerasan |
Penunjukan produk HRC62 |
Bervariasi berdasarkan kelas |
Aplikasi utama |
Pekerjaan yang menuntut dan dipilih |
Pemesinan umum |
Ketahanan aus |
Membutuhkan verifikasi |
Tergantung pada substrat |
Geometri alat |
Khusus aplikasi |
Khusus aplikasi |
Kompatibilitas bahan |
Konfirmasikan kekerasan benda kerja |
Konfirmasikan kekerasan benda kerja |
Dasar seleksi |
Kondisi pemesinan sebenarnya |
Kondisi pemesinan sebenarnya |
Catatan: Penetapan kekerasan yang lebih tinggi tidak secara otomatis berarti umur pahat lebih lama. Bandingkan komposisi media dan hasil pemesinan sebenarnya.
Spesifikasi produk membantu pembeli menentukan apakah suatu pemotong sesuai dengan kebutuhan produksi mereka. Pabrik akhir HRC62 harus dievaluasi melalui material, geometri, dan lapisannya.
Substrat karbida membentuk fondasi struktural alat. Komposisinya mempengaruhi kekerasan dan ketangguhan. Struktur butiran juga mempengaruhi kinerja mutakhir.
Karbida berbutir halus biasanya digunakan pada alat pemotong presisi. Namun, tingkatan yang benar bergantung pada aplikasi pemesinan. Pembeli tidak boleh berasumsi bahwa semua substrat karbida memiliki kinerja yang sama.
Tanyakan pemasok untuk spesifikasi material dan data teknis. Tinjau kekerasan, kekuatan pecah melintang, dan ukuran butir. Detail ini mendukung perbandingan produk yang lebih bermakna.
Nomor seruling memengaruhi ruang chip dan memotong keterlibatan. Perkakas dua seruling, tiga seruling, dan empat seruling melayani kondisi pemesinan yang berbeda. Setiap konfigurasi memiliki keunggulan spesifik.
Diameter pemotongan dan struktur inti juga penting. Inti yang lebih besar dapat meningkatkan kekuatan alat. Namun, hal ini dapat mengurangi ruang chip yang tersedia.
Pembeli harus mempertimbangkan geometri alat secara lengkap. Periksa panjang seruling, sudut heliks, dan desain mutakhir. Cocokkan fitur-fitur ini dengan material dan pengoperasian yang dimaksudkan. Anda dapat membandingkan yang berbeda konfigurasi pabrik akhir untuk menemukan desain seruling, diameter pemotongan, dan geometri pahat yang sesuai.
Pelapisan dapat meningkatkan ketahanan aus dan kinerja termal. Efektivitasnya tergantung pada komposisi pelapis dan aplikasinya. Tidak semua lapisan cocok untuk semua bahan benda kerja.
Opsi umum termasuk TiAlN, AlTiN, dan AlCrN. Sifatnya bervariasi menurut formulasi dan proses pembuatannya. Pembeli harus meminta rekomendasi khusus aplikasi.
Perkakas karbida yang tidak dilapisi mungkin juga cocok untuk operasi tertentu. Pemilihan lapisan harus mempertimbangkan kecepatan pemotongan dan pelumasan. Uji pemesinan yang sebenarnya memberikan bukti terkuat.
Panjang alat mempengaruhi kekakuan dan aksesibilitas. Alat yang lebih panjang dapat mencapai rongga yang lebih dalam. Namun, overhang yang berlebihan meningkatkan risiko getaran.
Konfigurasi sudut juga mempengaruhi hasil pemesinan. Pabrik ujung datar cocok untuk bahu dan slot. Alat radius sudut mendukung transisi lengkung dan profil rongga yang dipilih.
Untuk aplikasi khusus, pembeli dapat menjelajahi berbagai hal konfigurasi pabrik akhir . Bandingkan dimensi dan geometri pemotongan sebelum memesan.
Tip: Mintalah gambar teknik sebelum membeli alat khusus. Konfirmasikan diameter pemotongan, panjang seruling, ukuran betis, dan radius sudut.
Proses pemilihan yang tepat dimulai dari benda kerja. Insinyur kemudian harus mempertimbangkan geometri pahat dan kondisi pemesinan. Pendekatan ini mengurangi trial and error yang tidak perlu.
Pertama, identifikasi material benda kerja yang tepat. Periksa kualitas dan kondisi perlakuan panasnya. Kemudian ukur kekerasan sebenarnya.
Pabrik akhir HRC62 mungkin cocok untuk material pengerasan tertentu. Namun, jangkauan penerapannya bergantung pada spesifikasi alat yang diverifikasi. Jangan berasumsi bahwa peringkat tersebut mewakili kompatibilitas maksimum benda kerja.
Tanyakan kepada pemasok mengenai rentang kekerasan yang direkomendasikan. Minta data pemesinan pendukung bila tersedia. Ini membantu mencegah pemilihan alat yang tidak sesuai.
Geometri alat harus sesuai dengan desain komponen. Pabrik ujung datar menangani banyak operasi penggilingan umum. Alat radius sudut sesuai dengan profil dan transisi yang dipilih.
Perkakas berleher panjang dapat menjangkau rongga yang sempit. Namun, panjangnya yang memanjang memerlukan pengaturan yang cermat. Gunakan alat praktis sesingkat mungkin.
Anda juga dapat membandingkan yang terspesialisasi desain pabrik ujung hidung bola . Alat-alat ini mungkin sesuai dengan permukaan melengkung dan profil tiga dimensi. Konfirmasikan kekerasan dan spesifikasi aplikasinya sebelum pemilihan.
Parameter pemotongan secara langsung mempengaruhi kinerja pahat. Kecepatan spindel mempengaruhi suhu pemotongan. Laju pemakanan mempengaruhi ketebalan chip dan beban pemotongan.
Keterlibatan radial dan kedalaman aksial juga penting. Keterlibatan yang berlebihan dapat meningkatkan tekanan alat. Jalur perkakas yang sesuai dapat membantu menjaga kondisi pemotongan tetap stabil.
Kekakuan mesin dan keakuratan pemegang alat patut mendapat perhatian yang sama. Runout yang berlebihan dapat merusak cutting edge. Pengiriman cairan pendingin yang tepat juga mendukung pelepasan chip yang efektif.
Deskripsi produk tidak dapat menggantikan pengujian praktik. Pembeli harus meminta sampel bila memungkinkan. Mereka juga harus mendapatkan gambar teknis dan spesifikasi.
Bandingkan pahat pada kondisi pemesinan serupa. Catat keausan pahat dan kekasaran permukaan. Periksa konsistensi dimensi pada operasi berulang.
Untuk pembelian massal, tinjau dokumentasi inspeksi. Konfirmasikan toleransi dimensi dan informasi material. Catatan ini mendukung evaluasi pemasok yang lebih andal.
Tip: Pembeli industri harus meminta spesifikasi media dan hasil uji pemesinan. Label HRC62 saja tidak dapat menentukan kinerja pemotongan.
Pabrik akhir HRC62 cocok untuk pekerjaan baja keras tertentu, pembuatan cetakan, dan penggilingan presisi. Kinerjanya bergantung pada kualitas karbida, pelapisan, geometri, dan kondisi pemotongan. Supsteed Precision Tools Co., Ltd. menyediakan solusi pabrik akhir untuk aplikasi pemesinan yang menuntut. Pilihan produknya membantu produsen mencocokkan alat pemotong dengan kebutuhan produksi tertentu.
A: Pekerjaan baja pengerasan, penyelesaian cetakan, dan penggilingan presisi tertentu.
J: Ya, tergantung pada kualitas karbida, pelapisan, dan kondisi pemotongan.
A: Ini dapat mengolah komponen dan rongga cetakan yang dikeraskan tertentu.
J: Tidak. Kualitas media, geometri, dan kondisi pemesinan juga penting.
A: Periksa kekerasan benda kerja, spesifikasi karbida, lapisan, dan geometri pahat.