Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-10 Origine : Site

L'usinage de matériaux durcis nécessite le bon outil de coupe. Les fraises ordinaires peuvent s'user rapidement ou perdre en précision lors de travaux exigeants. Une fraise en bout HRC62 peut convenir à certaines applications d'acier trempé, de moules et de fraisage de précision. Cependant, ses performances dépendent de la qualité du carbure, de la géométrie de l'outil et des conditions de coupe. Ce guide explore les travaux d'usinage appropriés, la compatibilité des matériaux et les facteurs de sélection clés. Il explique également comment choisir l'outil adapté à vos besoins de production.
Une fraise en bout HRC62 peut servir à plusieurs applications d'usinage exigeantes. Son adéquation dépend de la construction réelle de l'outil et du matériau de la pièce à usiner. Les emplois suivants méritent d'être évalués.
Les composants en acier trempé nécessitent souvent des arêtes de coupe stables. Leur dureté élevée peut accélérer l’usure des outils. Les outils de fraisage ordinaires peuvent également subir des écailles de bord sous de lourdes charges.
Une fraise en bout HRC62 peut convenir à certaines opérations d'usinage en acier trempé. Il peut prendre en charge un fraisage de précision lorsque son substrat en carbure et sa géométrie de coupe correspondent à l'application. La résistance à l’usure devient particulièrement importante lors d’usinages répétés. Pour des applications spécifiques en acier trempé, explorez notre Options de fraises en carbure HRC62 et examinez leurs spécifications techniques.
Les travaux typiques incluent des pièces mécaniques trempées, des inserts en acier de précision et des composants d'outillage industriel. Les ingénieurs doivent confirmer la dureté de la pièce avant de sélectionner la fraise. Ils doivent également vérifier la plage d’usinage recommandée.
La fabrication de moules implique souvent des cavités complexes et des profils détaillés. Ces caractéristiques nécessitent un enlèvement de matière précis et une qualité de surface constante. L'usure des outils peut affecter à la fois les dimensions et les résultats de finition.
Une fraise en bout HRC62 peut convenir à certaines opérations de finition de moules. Il peut aider à usiner des composants de moules durcis lorsque la qualité de l'outil correspond à celle de l'acier. Les conceptions à rayon de coin peuvent également prendre en charge l'usinage autour des transitions internes.
Les applications typiques incluent les inserts de moule, les composants de matrice et les caractéristiques de précision des cavités. La géométrie de l'outil doit correspondre à la profondeur et au profil de la cavité. Les conceptions à longue portée peuvent faciliter l’accès aux zones étroites.
Les composants de précision ont souvent des exigences dimensionnelles strictes. De petits changements dans l’état de pointe peuvent affecter les mesures finales. Des performances constantes des outils sont donc importantes lors de productions répétées.
Une fraise en bout HRC62 peut convenir à des rainures, des épaulements et des profils détaillés de précision. Ses performances dépendent de la qualité des bords et de la stabilité de l'usinage. Un outil approprié peut aider à maintenir des résultats de coupe constants.
Les fabricants doivent également tenir compte du faux-rond des outils et de la rigidité de la machine. Des vibrations excessives peuvent réduire la précision. Une sélection d'outils correcte doit fonctionner parallèlement à une configuration d'usinage stable.
L'usinage de l'acier inoxydable crée plusieurs défis de coupe. Certaines nuances génèrent des températures de coupe élevées. Certains matériaux subissent également un écrouissage lors de la découpe.
Une fraise en bout HRC62 peut convenir à certaines applications en acier inoxydable. Cependant, l’indice de dureté ne peut à lui seul confirmer la compatibilité. La qualité du carbure, le revêtement, la géométrie des goujures et les conditions de coupe restent importants.
Les fabricants devraient évaluer l’évacuation des copeaux et la gestion thermique. Une mauvaise évacuation des copeaux peut entraîner une nouvelle découpe. Cela peut augmenter l'usure de l'outil et endommager la surface usinée.
Les produits en acier au tungstène peuvent impliquer des exigences d'usinage exigeantes. Leur composition et leur dureté réelles varient selon l'application. Les acheteurs doivent identifier le matériau exact de la pièce avant de sélectionner une fraise.
Une fraise en bout HRC62 appropriée peut gérer certaines applications en acier à haute dureté. Sa résistance de pointe et ses propriétés de substrat influencent les performances. Les limites d'application du fabricant doivent guider la sélection.
Le carbure cémenté nécessite une considération distincte. C’est extrêmement dur et abrasif. Les fraises en bout conventionnelles peuvent ne pas convenir à toutes les pièces en carbure. Un broyage spécialisé ou d’autres processus peuvent être plus appropriés.
Certains composants contiennent des cavités étroites et des profils profonds. Les outils de longueur standard peuvent ne pas atteindre ces fonctionnalités. Les conceptions spécialisées du cou peuvent offrir un meilleur accès.
Les fraises à long col peuvent aider à usiner des zones internes difficiles. Cependant, une portée d'outil plus longue augmente les risques de déflexion et de vibration. Les ingénieurs doivent sélectionner la longueur d'outil pratique la plus courte.
La géométrie des coins et des rayons peut également prendre en charge l'usinage de profils complexes. Il réduit les charges dans les coins pointus dans des conditions appropriées. Le bénéfice réel dépend de la pièce à usiner et de la stratégie de coupe.
La production en petits lots implique souvent des changements de configuration fréquents. Les fabricants ont besoin d’un comportement de coupe prévisible pour différentes tâches. La cohérence des outils peut réduire les besoins d’ajustement.
Une fraise en bout HRC62 peut convenir à certaines tâches de production de précision. Sa valeur dépend de la durée de vie de l'outil et de la précision de l'usinage. Les acheteurs devraient comparer les performances réelles plutôt que de se fier aux étiquettes de dureté.
Des tests d'usinage répétés peuvent révéler des différences utiles. Vérifier la cohérence dimensionnelle et la qualité de la surface. Enregistrez également l’usure des outils dans des conditions comparables.
Astuce : Avant de choisir une fraise en bout HRC62, confirmez le matériau de la pièce, la dureté et l'opération d'usinage. Ces détails constituent un meilleur point de départ que la seule évaluation de l’outil.
La compatibilité des matériaux est l’un des facteurs de choix les plus importants. Différents métaux créent différentes forces de coupe et températures. Une fraise en bout HRC62 doit correspondre aux propriétés réelles de la pièce.
L'acier au carbone trempé est courant dans l'outillage industriel. L'acier allié apparaît également dans les composants mécaniques de précision. Les deux matériaux nécessitent une résistance de pointe appropriée.
Une fraise en bout HRC62 peut usiner certaines nuances d'acier trempé. Le résultat réel dépend de la dureté de la pièce et de la qualité du carbure. Une résistance de coupe plus élevée nécessite un contrôle minutieux des paramètres.
Les ingénieurs doivent vérifier les certificats de matériaux et les mesures de dureté. Ils doivent également confirmer les recommandations du fabricant de la fraise. Cela réduit le risque de défaillance prématurée des bords.
L'acier inoxydable est utilisé dans de nombreux environnements industriels. Son comportement à l'usinage varie selon la nuance. L'acier inoxydable austénitique, par exemple, peut créer une chaleur et un écrouissage importants.
Une fraise en carbure appropriée peut usiner des composants sélectionnés en acier inoxydable. Le revêtement et la géométrie des cannelures influencent ses performances. L’élimination efficace des copeaux contribue également à maintenir une coupe stable.
Les alliages résistants à la chaleur nécessitent une évaluation supplémentaire. Leurs températures de coupe et la résistance de leurs matériaux peuvent créer des conditions exigeantes. Les acheteurs doivent demander des recommandations d’outils spécifiques à l’application.
L'acier pour moules pré-durci est largement utilisé dans la fabrication de moules. Cela peut réduire les besoins supplémentaires en matière de traitement thermique. Cependant, sa dureté affecte toujours le choix des outils de coupe.
Une fraise en bout HRC62 peut convenir à certaines opérations de finition. La géométrie de l'outil doit correspondre à la forme de la cavité. Les fraises à rayon d'angle peuvent faciliter les transitions de machine et les profils incurvés.
Les fabricants doivent distinguer les exigences d’ébauche des exigences de finition. L'ébauche crée des charges de coupe plus élevées. La finition accorde une plus grande importance à la qualité de la surface et à la précision dimensionnelle.
L'acier au tungstène fait généralement référence aux aciers à outils en alliage de tungstène dans des contextes commerciaux. Toutefois, les fournisseurs peuvent utiliser le terme différemment. Les acheteurs doivent confirmer la désignation exacte du matériau.
Le carbure cémenté est différent de l'acier au tungstène conventionnel. Il contient des particules de carbure dur et un liant métallique. Son extrême dureté peut dépasser la plage pratique des fraises en bout conventionnelles.
Un meulage spécialisé peut constituer une meilleure solution pour le carbure cémenté. Le processus dépend de la géométrie des composants et des propriétés des matériaux. Les ingénieurs doivent d’abord confirmer la méthode de fabrication appropriée.
Remarque : Ne sélectionnez jamais un outil de coupe à partir du seul nom d'un matériau. Confirmez la qualité de la pièce, la dureté et l'état du traitement thermique.
Les performances d'usinage d'une fraise HRC62 dépendent de sa conception complète. La dureté n'est qu'une partie de l'équation. La qualité du substrat, la structure des cannelures et la géométrie de l'outil sont également importantes.
La dureté de pointe influence la résistance à l’usure de la surface. Une nuance de carbure appropriée peut conserver son tranchant dans des conditions exigeantes. Cela devient important lors d'opérations d'usinage répétées.
Cependant, la dureté et la ténacité sont des propriétés différentes. Un tranchant très dur peut devenir plus vulnérable à l’écaillage. Une coupe interrompue nécessite donc une sélection minutieuse des qualités.
Les fabricants doivent évaluer les deux propriétés ensemble. La granulométrie du carbure et la teneur en liant fournissent des informations utiles. Les tests d'usinage réels restent importants pour confirmer les performances.
La conception des cannelures influence la formation et l’élimination des copeaux. Les outils à deux cannelures offrent généralement plus d'espace pour les copeaux. Les conceptions à quatre cannelures offrent des arêtes de coupe supplémentaires et une répartition différente de la charge.
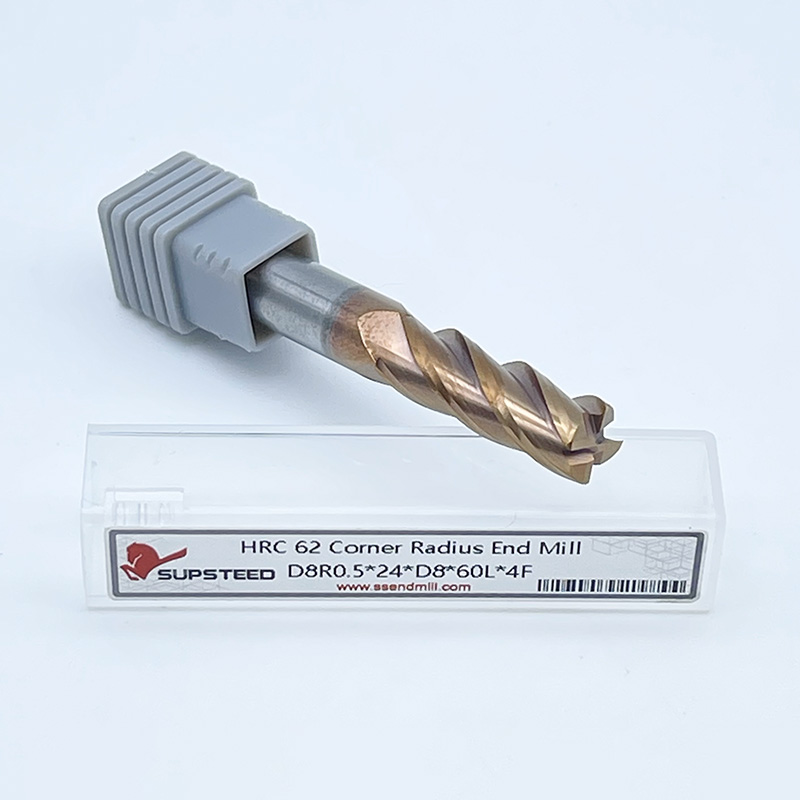
Le produit Supsteed fourni fournit un exemple de fraise en carbure HRC62 à quatre cannelures. Sa liste identifie les applications en acier inoxydable et en acier au tungstène. Cette configuration offre une référence pour discuter des exigences de fraisage industriel.
Cependant, quatre flûtes ne sont pas automatiquement meilleures. L'espace des puces devient important lors du placement. La configuration correcte dépend de l'engagement, de l'avance et des propriétés du matériau.
Les fraises en bout à rayon de coin comportent des coins de coupe arrondis. Cette géométrie peut réduire la concentration de contraintes à proximité des arêtes vives. Cela peut également améliorer la résistance des bords lors d'opérations d'usinage appropriées.
Les conceptions à col long donnent accès aux cavités profondes. Ils sont utiles lorsque les outils standards ne peuvent pas atteindre certains profils. Cependant, une portée accrue peut réduire la rigidité globale de l'outil.
Le produit SC-HJS fourni illustre une géométrie spécialisée. Sa liste décrit un profil concave en nez de taureau et un rayon de coin de 3 mm. Il présente également une conception à col long évasé pour des exigences d'usinage spécifiques. Pour les surfaces courbes et les profils détaillés, Les fraises à bout sphérique HRC65 offrent une autre configuration d'outils qui mérite d'être évaluée.
Pour les applications de moules, la géométrie doit suivre le dessin du composant. La portée de l'outil, le rayon du coin et le diamètre de coupe doivent correspondre. Cela permet d'éviter les interférences inutiles et la déviation de l'outil.
La finition de surface dépend de plusieurs facteurs d'usinage. L’usure de l’outil peut modifier le tranchant. Les vibrations peuvent également créer des marques visibles sur la surface.
Une fraise en bout HRC62 appropriée peut prendre en charge un usinage de précision. Cependant, son indice de dureté ne garantit pas une finition spécifique. Le faux-rond de l'outil et les paramètres de coupe restent importants.
Les fabricants doivent inspecter régulièrement les composants finis. Vérifiez la variation dimensionnelle et la rugosité de la surface. Ces résultats fournissent des preuves pratiques de la performance des outils.
Astuce : Comparez les performances de coupe dans des conditions d'usinage identiques. Enregistrez la durée de vie de l’outil, l’état de surface et la variation dimensionnelle pour une évaluation fiable.
Choisir entre une fraise en bout HRC62 et une fraise en carbure standard nécessite plus que comparer les étiquettes des produits. Les acheteurs doivent évaluer les propriétés des matériaux et les exigences d'application.
HRC62 est une désignation de dureté indiquée dans certaines spécifications de produits. Il ne doit pas automatiquement représenter la dureté du substrat en carbure. Le fabricant doit clarifier sa méthode de mesure et le matériau testé.
Les fraises en carbure standard ont également différentes qualités de matériaux. Leur dureté, leur ténacité et leur résistance à l'usure varient. Ces propriétés influencent leurs applications d'usinage appropriées.
Les acheteurs doivent demander des spécifications techniques complètes. Confirmez l'échelle de dureté et la méthode de test. Évitez de comparer directement des valeurs de dureté sans rapport.
La résistance à l’usure affecte la façon dont un tranchant maintient son état. La composition du carbure et le revêtement influencent ce comportement. La géométrie de l'outil affecte également les charges de coupe.
Un produit HRC62 peut cibler des applications d'usinage exigeantes. Toutefois, sa résistance réelle à l’usure nécessite une vérification technique. Une fraise en carbure standard peut fonctionner mieux dans d'autres conditions.
La stabilité de coupe ne dépend pas seulement de la dureté. La rigidité de la machine, la précision du porte-outil et l'évacuation des copeaux sont importantes. Les ingénieurs doivent évaluer l’ensemble du système d’usinage.
Une fraise en bout HRC62 peut convenir à certaines applications d'acier trempé et de moules. Il peut également servir à des tâches d’usinage de précision. L'adéquation réelle dépend de sa construction.
Les fraises en carbure standard couvrent souvent des exigences d'usinage plus larges. Ils peuvent offrir un meilleur rapport qualité-prix pour le fraisage général. Il n’y a pas de gagnant universel entre ces catégories d’outils.
Le tableau suivant met en évidence les principales différences de sélection.
Facteur d'évaluation |
Fraise en bout HRC62 |
Fraise en bout de carbure standard |
|---|---|---|
Positionnement de la dureté |
Désignation du produit HRC62 |
Varie selon le niveau |
Application principale |
Des métiers exigeants sélectionnés |
Usinage général |
Résistance à l'usure |
Nécessite une vérification |
Dépend du substrat |
Géométrie de l'outil |
Spécifique à l'application |
Spécifique à l'application |
Compatibilité des matériaux |
Confirmer la dureté de la pièce |
Confirmer la dureté de la pièce |
Base de sélection |
Conditions réelles d'usinage |
Conditions réelles d'usinage |
Remarque : Une désignation de dureté plus élevée ne signifie pas automatiquement une durée de vie plus longue de l'outil. Comparez la composition du substrat et les résultats d'usinage réels.
Les spécifications du produit aident les acheteurs à déterminer si une découpeuse répond à leurs exigences de production. Une fraise en bout HRC62 doit être évaluée en fonction de son matériau, de sa géométrie et de son revêtement.
Le substrat en carbure constitue la base structurelle de l'outil. Sa composition affecte la dureté et la ténacité. La structure des grains influence également les performances de pointe.
Le carbure à grains fins est couramment utilisé dans les outils de coupe de précision. Cependant, la nuance correcte dépend de l'application d'usinage. Les acheteurs ne doivent pas supposer que tous les substrats en carbure fonctionnent de la même manière.
Demandez aux fournisseurs les spécifications des matériaux et les données techniques. Examinez la dureté, la résistance à la rupture transversale et la taille des grains. Ces détails permettent des comparaisons de produits plus significatives.
Le nombre de cannelures affecte l'espace des copeaux et l'engagement de la coupe. Les outils à deux, trois et quatre dents servent à différentes conditions d'usinage. Chaque configuration présente des avantages spécifiques.
Le diamètre de coupe et la structure du noyau sont également importants. Un noyau plus gros peut améliorer la résistance de l'outil. Cependant, cela peut réduire l'espace disponible sur la puce.
Les acheteurs doivent considérer la géométrie complète de l’outil. Vérifiez la longueur de la flûte, l'angle d'hélice et la conception de pointe. Adaptez ces caractéristiques au matériau et au fonctionnement prévus. Vous pouvez comparer différents configurations de fraises en bout pour trouver des conceptions de flûtes, des diamètres de coupe et des géométries d'outils appropriés.
Les revêtements peuvent améliorer la résistance à l’usure et les performances thermiques. Leur efficacité dépend de la composition du revêtement et de son application. Tous les revêtements ne conviennent pas à tous les matériaux de pièce.
Les options courantes incluent TiAlN, AlTiN et AlCrN. Leurs propriétés varient selon la formulation et le procédé de fabrication. Les acheteurs doivent demander des recommandations spécifiques à l’application.
Les outils en carbure non revêtus peuvent également convenir à certaines opérations. Le choix du revêtement doit tenir compte de la vitesse de coupe et de la lubrification. Les tests d'usinage réels fournissent les preuves les plus solides.
La longueur de l'outil affecte la rigidité et l'accessibilité. Les outils plus longs peuvent atteindre des cavités plus profondes. Cependant, un porte-à-faux excessif augmente les risques de vibrations.
La configuration des coins influence également les résultats d'usinage. Les fraises à bout plat conviennent aux épaulements et aux fentes. Les outils de rayon de coin prennent en charge les transitions courbes et les profils de cavité sélectionnés.
Pour les applications spécialisées, les acheteurs peuvent explorer différents configurations de fraises en bout . Comparez les dimensions et la géométrie de coupe avant de commander.
Astuce : demandez un dessin technique avant d’acheter des outils personnalisés. Confirmez le diamètre de coupe, la longueur de la flûte, la taille de la tige et le rayon du coin.
Le bon processus de sélection commence par la pièce à usiner. Les ingénieurs doivent ensuite prendre en compte la géométrie des outils et les conditions d'usinage. Cette approche réduit les essais et erreurs inutiles.
Tout d’abord, identifiez le matériau exact de la pièce à usiner. Vérifiez sa qualité et son état de traitement thermique. Mesurez ensuite sa dureté réelle.
Une fraise en bout HRC62 peut convenir à certains matériaux durcis. Cependant, son domaine d'application dépend des spécifications vérifiées de l'outil. Ne présumez pas que la note représente une compatibilité maximale de la pièce.
Demandez aux fournisseurs les plages de dureté recommandées. Demander des données d’usinage à l’appui lorsqu’elles sont disponibles. Cela permet d’éviter une sélection d’outils inappropriée.
La géométrie de l'outil doit correspondre à la conception du composant. Les fraises à bout plat gèrent de nombreuses opérations de fraisage générales. Les outils de rayon de coin conviennent aux profils et transitions sélectionnés.
Les outils à long col peuvent atteindre des cavités étroites. Cependant, leur longueur étendue nécessite une configuration minutieuse. Utilisez l’outil pratique le plus court autant que possible.
Vous pouvez également comparer des produits spécialisés conceptions de fraises à bout sphérique . Ces outils peuvent convenir à des surfaces courbes et à des profils tridimensionnels. Confirmez leur dureté et leurs spécifications d’application avant la sélection.
Les paramètres de coupe affectent directement les performances de l'outil. La vitesse de broche influence la température de coupe. La vitesse d'avance affecte l'épaisseur des copeaux et les charges de coupe.
L'engagement radial et la profondeur axiale comptent également. Un engagement excessif peut augmenter le stress de l'outil. Des parcours d'outils appropriés peuvent aider à maintenir des conditions de coupe stables.
La rigidité de la machine et la précision du porte-outil méritent la même attention. Un faux-rond excessif peut endommager les arêtes de coupe. Une distribution adéquate du liquide de refroidissement permet également une élimination efficace des copeaux.
Les descriptions de produits ne peuvent pas remplacer les tests pratiques. Les acheteurs doivent demander des échantillons lorsque cela est possible. Ils devraient également obtenir des dessins et des spécifications techniques.
Comparez les outils dans des conditions d'usinage similaires. Enregistrez l’usure des outils et la rugosité de la surface. Vérifiez la cohérence dimensionnelle lors d’opérations répétées.
Pour les achats en gros, consultez la documentation d’inspection. Confirmez les tolérances dimensionnelles et les informations sur les matériaux. Ces enregistrements permettent une évaluation plus fiable des fournisseurs.
Astuce : les acheteurs industriels doivent demander les spécifications du substrat et les résultats des tests d’usinage. Une étiquette HRC62 ne peut à elle seule établir les performances de coupe.
Une fraise en bout HRC62 convient à certains travaux d'acier trempé, de fabrication de moules et de fraisage de précision. Ses performances dépendent de la qualité du carbure, du revêtement, de la géométrie et des conditions de coupe. Supsteed Precision Tools Co., Ltd. fournit des solutions de fraises en bout pour les applications d'usinage exigeantes. Ses options de produits aident les fabricants à adapter les outils de coupe aux besoins de production spécifiques.
R : Travaux sélectionnés en acier trempé, finition de moules et fraisage de précision.
R : Oui, en fonction de la qualité du carbure, du revêtement et des conditions de coupe.
R : Il peut usiner des composants et des cavités de moules durcis sélectionnés.
R : Non. La qualité du substrat, sa géométrie et les conditions d'usinage sont également importantes.
R : Vérifiez la dureté de la pièce, les spécifications du carbure, le revêtement et la géométrie de l'outil.