Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-10 Pochodzenie: Strona

Obróbka materiałów hartowanych wymaga odpowiedniego narzędzia tnącego. Zwykłe frezy mogą szybko się zużywać lub tracić dokładność podczas wymagających prac. Frez palcowy HRC62 może być stosowany w wybranych zastosowaniach związanych ze stalą hartowaną, formami i precyzyjnym frezowaniem. Jednakże jego wydajność zależy od jakości węglika, geometrii narzędzia i warunków skrawania. W tym przewodniku omówiono odpowiednie zadania obróbki, kompatybilność materiałów i kluczowe czynniki wyboru. Wyjaśnia również, jak wybrać odpowiednie narzędzie do swoich potrzeb produkcyjnych.
Frez palcowy HRC62 może służyć do kilku wymagających zastosowań obróbczych. Jego przydatność zależy od rzeczywistej konstrukcji narzędzia i materiału przedmiotu obrabianego. Warto ocenić następujące prace.
Elementy ze stali hartowanej często wymagają stabilnych krawędzi skrawających. Ich wysoka twardość może przyspieszyć zużycie narzędzi. Zwykłe narzędzia frezarskie mogą również powodować odpryski na krawędziach pod dużym obciążeniem.
Frez palcowy HRC62 może pasować do wybranych operacji obróbki stali hartowanej. Może wspierać precyzyjne frezowanie, jeśli jego podłoże z węglika i geometria cięcia odpowiadają zastosowaniu. Odporność na zużycie staje się szczególnie ważna podczas powtarzalnej obróbki. W przypadku konkretnych zastosowań stali hartowanej zapoznaj się z naszymi Opcje frezów palcowych z węglika HRC62 i zapoznaj się z ich specyfikacjami technicznymi.
Typowe prace obejmują hartowane części mechaniczne, precyzyjne wkładki stalowe i komponenty narzędzi przemysłowych. Inżynierowie powinni potwierdzić twardość przedmiotu obrabianego przed wyborem frezu. Powinni także sprawdzić zalecany zakres obróbki.
Produkcja form często wymaga skomplikowanych wnęk i szczegółowych profili. Funkcje te wymagają dokładnego usuwania materiału i stałej jakości powierzchni. Zużycie narzędzia może mieć wpływ zarówno na wymiary, jak i na wyniki wykończenia.
Frez palcowy HRC62 może pasować do wybranych operacji wykańczania form. Może pomóc w utwardzaniu maszynowym elementów formy, gdy gatunek narzędzia odpowiada stali. Konstrukcje z promieniem naroża mogą również wspierać obróbkę wokół przejść wewnętrznych.
Typowe zastosowania obejmują wkładki do form, elementy matryc i precyzyjne elementy wnękowe. Geometria narzędzia powinna odpowiadać głębokości i profilowi wgłębienia. Konstrukcje o dużym zasięgu mogą ułatwić dostęp do wąskich obszarów.
Precyzyjne komponenty często mają rygorystyczne wymagania dotyczące wymiarów. Niewielkie zmiany w stanie nowatorskim mogą mieć wpływ na pomiary końcowe. Stała wydajność narzędzia ma zatem znaczenie podczas powtarzalnej produkcji.
Frez palcowy HRC62 może pasować do precyzyjnych rowków, występów i szczegółowych profili. Jego wydajność zależy od jakości krawędzi i stabilności obróbki. Odpowiednie narzędzie może pomóc w utrzymaniu stałych wyników cięcia.
Producenci powinni również wziąć pod uwagę bicie narzędzia i sztywność maszyny. Nadmierne wibracje mogą zmniejszyć dokładność. Prawidłowy wybór narzędzia musi iść w parze ze stabilnym ustawieniem obróbki.
Obróbka stali nierdzewnej stwarza kilka wyzwań związanych z obróbką. Niektóre gatunki generują wysokie temperatury skrawania. Niektóre materiały również ulegają utwardzaniu podczas cięcia.
Do wybranych zastosowań stali nierdzewnej może być odpowiedni frez palcowy HRC62. Jednak sama ocena twardości nie może potwierdzić kompatybilności. Gatunek węglika, powłoka, geometria rowka i warunki skrawania pozostają ważne.
Producenci powinni ocenić odprowadzanie wiórów i zarządzanie temperaturą. Nieprawidłowe usuwanie wiórów może spowodować ponowne skrawanie. Może to zwiększyć zużycie narzędzia i uszkodzić obrabianą powierzchnię.
Produkty ze stali wolframowej mogą wiązać się z wymagającymi wymaganiami dotyczącymi obróbki. Ich rzeczywisty skład i twardość różnią się w zależności od zastosowania. Kupujący powinni dokładnie określić materiał przedmiotu obrabianego przed wyborem frezu.
Odpowiedni frez palcowy HRC62 może obsługiwać niektóre zastosowania w stali o wysokiej twardości. Jego najnowocześniejsza wytrzymałość i właściwości podłoża wpływają na wydajność. Ograniczenia zastosowań producenta powinny kierować wyborem.
Węglik spiekany wymaga osobnego rozważenia. Jest niezwykle twardy i ścierny. Konwencjonalne frezowanie czołowe może nie pasować do każdego przedmiotu obrabianego z węglika. Bardziej odpowiednie może być specjalistyczne mielenie lub inne procesy.
Niektóre elementy zawierają wąskie wnęki i głębokie profile. Narzędzia o standardowej długości mogą nie osiągać tych funkcji. Specjalistyczne konstrukcje szyi mogą zapewnić lepszy dostęp.
Frezy trzpieniowe z długą szyjką mogą pomóc w obróbce trudnych obszarów wewnętrznych. Jednakże większy zasięg narzędzia zwiększa ryzyko ugięcia i wibracji. Inżynierowie powinni wybrać najkrótszą praktyczną długość narzędzia.
Geometria promienia naroża może również wspierać złożoną obróbkę profili. W odpowiednich warunkach zmniejsza obciążenie ostrymi narożnikami. Rzeczywista korzyść zależy od przedmiotu obrabianego i strategii cięcia.
Produkcja małych partii często wiąże się z częstymi zmianami ustawień. Producenci potrzebują przewidywalnego zachowania podczas cięcia w różnych zadaniach. Spójność narzędzi może zmniejszyć wymagania dotyczące regulacji.
Frez palcowy HRC62 może odpowiadać wybranym zadaniom produkcji precyzyjnej. Jego wartość zależy od trwałości narzędzia i dokładności obróbki. Kupujący powinni porównywać rzeczywistą wydajność, zamiast polegać na etykietach twardości.
Powtarzane testy obróbki mogą ujawnić przydatne różnice. Sprawdź zgodność wymiarową i jakość powierzchni. Rejestruj także zużycie narzędzia w porównywalnych warunkach.
Wskazówka: Przed wyborem frezu walcowo-czołowego HRC62 sprawdź materiał przedmiotu obrabianego, twardość i rodzaj obróbki. Szczegóły te stanowią lepszy punkt wyjścia niż sama ocena narzędzia.
Kompatybilność materiałowa jest jednym z najważniejszych czynników wyboru. Różne metale wytwarzają różne siły skrawania i temperatury. Frez palcowy HRC62 powinien odpowiadać rzeczywistym właściwościom przedmiotu obrabianego.
Hartowana stal węglowa jest powszechna w oprzyrządowaniu przemysłowym. Stal stopowa pojawia się także w precyzyjnych elementach mechanicznych. Obydwa materiały wymagają odpowiedniej wytrzymałości ostrza.
Frez palcowy HRC62 może obrabiać wybrane gatunki stali hartowanej. Rzeczywisty wynik zależy od twardości przedmiotu obrabianego i jakości węglika. Większy opór skrawania wymaga starannej kontroli parametrów.
Inżynierowie powinni sprawdzić certyfikaty materiałowe i pomiary twardości. Powinny także potwierdzać zalecenia producenta przecinarki. Zmniejsza to ryzyko przedwczesnego uszkodzenia krawędzi.
Stal nierdzewna jest stosowana w wielu środowiskach przemysłowych. Jego zachowanie podczas obróbki różni się w zależności od gatunku. Na przykład austenityczna stal nierdzewna może powodować znaczne umocnienie pod wpływem ciepła i zgniotu.
Odpowiedni frez palcowy z węglików spiekanych umożliwia obróbkę wybranych elementów ze stali nierdzewnej. Powłoka i geometria rowka wpływają na jego wydajność. Skuteczne usuwanie wiórów pomaga również w utrzymaniu stabilnego skrawania.
Stopy żaroodporne wymagają dodatkowej oceny. Ich temperatury skrawania i wytrzymałość materiału mogą stwarzać wymagające warunki. Kupujący powinni poprosić o zalecenia dotyczące narzędzi dostosowanych do konkretnego zastosowania.
Wstępnie hartowana stal formierska jest szeroko stosowana w produkcji form. Może zmniejszyć dodatkowe wymagania dotyczące obróbki cieplnej. Jednak jego twardość w dalszym ciągu wpływa na wybór narzędzia skrawającego.
Frez palcowy HRC62 może pasować do wybranych operacji wykańczających. Geometria narzędzia powinna odpowiadać kształtowi wgłębienia. Frezy do promieni naroży mogą pomóc w obróbce przejść i zakrzywionych profili.
Producenci powinni odróżnić obróbkę zgrubną od wymagań wykończeniowych. Obróbka zgrubna powoduje większe obciążenia skrawania. Wykańczanie kładzie większy nacisk na jakość powierzchni i dokładność wymiarową.
Stal wolframowa ogólnie odnosi się do stali narzędziowych ze stopów wolframu w kontekście komercyjnym. Jednakże dostawcy mogą używać tego terminu w inny sposób. Kupujący powinni potwierdzić dokładne oznaczenie materiału.
Węglik spiekany różni się od konwencjonalnej stali wolframowej. Zawiera cząstki twardego węglika i spoiwo metaliczne. Jego ekstremalna twardość może przekraczać praktyczny zakres konwencjonalnych frezów walcowo-czołowych.
Specjalistyczne szlifowanie może zapewnić lepsze rozwiązanie w przypadku węglika spiekanego. Proces zależy od geometrii elementu i właściwości materiału. Inżynierowie powinni najpierw potwierdzić odpowiednią metodę produkcji.
Uwaga: Nigdy nie wybieraj narzędzia tnącego na podstawie samej nazwy materiału. Potwierdź gatunek przedmiotu obrabianego, twardość i stan obróbki cieplnej.
Wydajność obróbki frezu walcowo-czołowego HRC62 zależy od jego kompletnej konstrukcji. Twardość to tylko jedna część równania. Jakość podłoża, struktura rowka i geometria narzędzia również mają znaczenie.
Najnowocześniejsza twardość wpływa na odporność na zużycie powierzchni. Odpowiedni gatunek węglika może utrzymać krawędź w wymagających warunkach. Staje się to istotne podczas powtarzających się operacji obróbki.
Jednak twardość i wytrzymałość to różne właściwości. Bardzo twarda krawędź skrawająca może stać się bardziej podatna na odpryski. Dlatego też skrawanie przerywane wymaga starannego doboru gatunku.
Producenci powinni ocenić obie właściwości łącznie. Użytecznych informacji dostarczają wielkość ziaren węglika i zawartość spoiwa. Rzeczywiste testy obróbki pozostają ważne dla potwierdzenia wydajności.
Konstrukcja rowka wpływa na powstawanie i usuwanie wiórów. Narzędzia dwuostrzowe zazwyczaj zapewniają więcej miejsca na wióry. Konstrukcje czteroostrzowe oferują dodatkowe krawędzie skrawające i inny rozkład obciążenia.
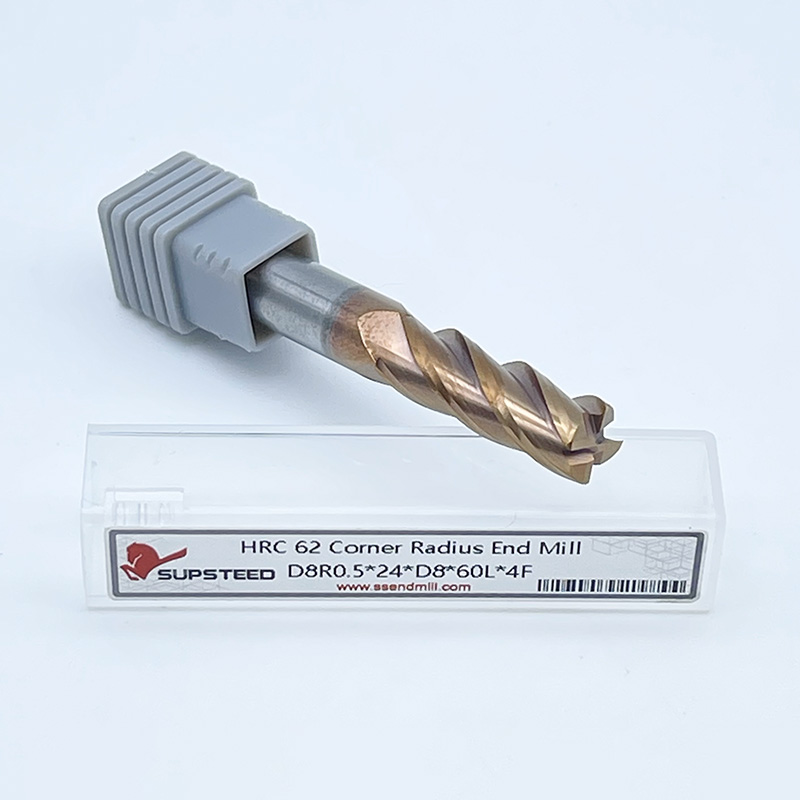
Dostarczony produkt Supsteed stanowi przykład czteroostrzowego frezu palcowego z węglika HRC62. Na liście znajdują się zastosowania stali nierdzewnej i wolframowej. Ta konfiguracja stanowi punkt odniesienia do omówienia wymagań dotyczących frezowania przemysłowego.
Jednak cztery flety nie są automatycznie lepsze. Przestrzeń na wióry staje się ważna podczas rowkowania. Prawidłowa konfiguracja zależy od zaangażowania, szybkości posuwu i właściwości materiału.
Frezy trzpieniowe z promieniem naroża charakteryzują się zaokrąglonymi narożnikami tnącymi. Ta geometria może zmniejszyć koncentrację naprężeń w pobliżu ostrych krawędzi. Może również poprawić wytrzymałość krawędzi podczas odpowiednich operacji obróbki.
Konstrukcje z długą szyją zapewniają dostęp do głębokich wgłębień. Są przydatne, gdy standardowe narzędzia nie mogą dotrzeć do określonych profili. Jednakże zwiększony zasięg może zmniejszyć ogólną sztywność narzędzia.
Dostarczony produkt SC-HJS ilustruje specjalistyczną geometrię. Jego lista opisuje wklęsły profil byczego nosa i promień narożnika 3 mm. Posiada również rozszerzaną konstrukcję z długą szyjką, dostosowaną do specyficznych wymagań obróbki. W przypadku zakrzywionych powierzchni i szczegółowych profili, Frezy trzpieniowe HRC65 z czołem kulistym oferują kolejną konfigurację narzędzi, którą warto ocenić.
W przypadku zastosowań w formach geometria powinna być zgodna z rysunkiem komponentu. Zasięg narzędzia, promień naroża i średnica skrawania muszą być zgodne. Pomaga to uniknąć niepotrzebnych zakłóceń i ugięcia narzędzia.
Wykończenie powierzchni zależy od kilku czynników związanych z obróbką. Zużycie narzędzia może zmienić krawędź skrawającą. Wibracje mogą również powodować widoczne ślady na powierzchni.
Odpowiedni frez palcowy HRC62 może wspomagać precyzyjną obróbkę. Jednak jego twardość nie gwarantuje określonego wykończenia. Bicie narzędzia i parametry skrawania pozostają ważne.
Producenci powinni regularnie sprawdzać gotowe komponenty. Sprawdź różnice wymiarowe i chropowatość powierzchni. Wyniki te stanowią praktyczny dowód wydajności narzędzia.
Wskazówka: Porównaj wydajność skrawania w identycznych warunkach obróbki. Rejestruj trwałość narzędzia, wykończenie powierzchni i zmienność wymiarów, aby zapewnić wiarygodną ocenę.
Wybór pomiędzy frezem palcowym HRC62 a standardowym frezem palcowym z węglików spiekanych wymaga czegoś więcej niż tylko porównania etykiet produktów. Kupujący powinni ocenić właściwości materiału i wymagania dotyczące zastosowania.
HRC62 to oznaczenie twardości pokazane w niektórych specyfikacjach produktu. Nie powinna automatycznie odzwierciedlać twardości podłoża węglikowego. Producent musi wyjaśnić swoją metodę pomiaru i badany materiał.
Standardowe frezy trzpieniowe z węglików spiekanych mają również różne gatunki materiału. Ich twardość, wytrzymałość i odporność na zużycie są różne. Właściwości te wpływają na ich odpowiednie zastosowania w obróbce skrawaniem.
Kupujący powinni zażądać pełnych specyfikacji technicznych. Potwierdź skalę twardości i metodę badania. Unikaj bezpośredniego porównywania niepowiązanych wartości twardości.
Odporność na zużycie wpływa na to, jak dobrze krawędź skrawająca utrzymuje swój stan. Skład węglika i powłoka wpływają na to zachowanie. Geometria narzędzia wpływa również na obciążenia skrawania.
Produkt HRC62 może być przeznaczony do wymagających zastosowań związanych z obróbką. Jednak faktyczna odporność na zużycie wymaga weryfikacji technicznej. Standardowy frez węglikowy może działać lepiej w innych warunkach.
Stabilność cięcia zależy nie tylko od twardości. Sztywność maszyny, dokładność oprawki narzędziowej i odprowadzanie wiórów mają znaczenie. Inżynierowie powinni ocenić cały system obróbki.
Frez palcowy HRC62 może pasować do wybranych zastosowań w stali hartowanej i formach. Może służyć również do zadań związanych z obróbką precyzyjną. Rzeczywista przydatność zależy od jego konstrukcji.
Standardowe frezy trzpieniowe z węglików spiekanych często spełniają szersze wymagania dotyczące obróbki. Mogą oferować lepszą wartość w przypadku ogólnego frezowania. Nie ma uniwersalnego zwycięzcy pomiędzy tymi kategoriami narzędzi.
W poniższej tabeli przedstawiono główne różnice w wyborze.
Współczynnik oceny |
Frez palcowy HRC62 |
Standardowy frez z węglików spiekanych |
|---|---|---|
Pozycjonowanie twardości |
Oznaczenie produktu HRC62 |
Różni się w zależności od klasy |
Główne zastosowanie |
Wybrane wymagające zawody |
Obróbka ogólna |
Odporność na zużycie |
Wymaga weryfikacji |
Zależy od podłoża |
Geometria narzędzia |
Specyficzne dla aplikacji |
Specyficzne dla aplikacji |
Kompatybilność materiałowa |
Potwierdź twardość przedmiotu obrabianego |
Potwierdź twardość przedmiotu obrabianego |
Podstawa selekcji |
Rzeczywiste warunki obróbki |
Rzeczywiste warunki obróbki |
Uwaga: Oznaczenie wyższej twardości nie oznacza automatycznie dłuższej żywotności narzędzia. Porównaj skład podłoża i rzeczywiste wyniki obróbki.
Specyfikacje produktu pomagają kupującym określić, czy obcinarka odpowiada ich wymaganiom produkcyjnym. Frez palcowy HRC62 należy ocenić pod kątem materiału, geometrii i powłoki.
Podłoże węglikowe stanowi podstawę konstrukcyjną narzędzia. Jego skład wpływa na twardość i wytrzymałość. Struktura ziarna wpływa również na wydajność cięcia.
Węglik drobnoziarnisty jest powszechnie stosowany w precyzyjnych narzędziach skrawających. Jednakże właściwy gatunek zależy od zastosowania obróbki. Kupujący nie powinni zakładać, że wszystkie podłoża węglikowe działają tak samo.
Zapytaj dostawców o specyfikacje materiałowe i dane techniczne. Sprawdź twardość, wytrzymałość na zerwanie poprzeczne i wielkość ziarna. Te szczegóły umożliwiają bardziej znaczące porównania produktów.
Liczba rowków wpływa na przestrzeń na wióry i zaangażowanie skrawania. Narzędzia dwuostrzowe, trzyostrzowe i czteroostrzowe służą różnym warunkom obróbki. Każda konfiguracja ma określone zalety.
Znaczenie ma również średnica skrawania i struktura rdzenia. Większy rdzeń może poprawić wytrzymałość narzędzia. Może to jednak zmniejszyć dostępną przestrzeń na chipy.
Kupujący powinni wziąć pod uwagę całą geometrię narzędzia. Sprawdź długość rowka, kąt linii śrubowej i najnowocześniejszą konstrukcję. Dopasuj te cechy do zamierzonego materiału i działania. Można porównać różne konfiguracje frezów walcowo-czołowych w celu znalezienia odpowiednich projektów rowków, średnic skrawania i geometrii narzędzi.
Powłoki mogą poprawić odporność na zużycie i wydajność cieplną. Ich skuteczność zależy od składu powłoki i zastosowania. Nie każda powłoka pasuje do każdego materiału przedmiotu obrabianego.
Typowe opcje obejmują TiAlN, AlTiN i AlCrN. Ich właściwości różnią się w zależności od receptury i procesu produkcyjnego. Kupujący powinni poprosić o zalecenia dotyczące konkretnego zastosowania.
Niepowlekane narzędzia z węglików spiekanych mogą również nadawać się do niektórych operacji. Dobór powłoki powinien uwzględniać prędkość skrawania i smarowanie. Rzeczywiste testy obróbki mechanicznej dostarczają najmocniejszych dowodów.
Długość narzędzia wpływa na sztywność i dostępność. Dłuższe narzędzia mogą dotrzeć do głębszych wgłębień. Jednakże nadmierny wysięg zwiększa ryzyko wibracji.
Konfiguracja narożników wpływa również na wyniki obróbki. Frezy z płaskim końcem pasują do występów i szczelin. Narzędzia do promieni narożników obsługują wybrane zakrzywione przejścia i profile wnęk.
W przypadku zastosowań specjalistycznych kupujący mogą eksplorować różne rozwiązania konfiguracje frezów końcowych . Przed złożeniem zamówienia porównaj wymiary i geometrię cięcia.
Wskazówka: przed zakupem niestandardowych narzędzi poproś o rysunek techniczny. Potwierdź średnicę skrawania, długość rowka, rozmiar chwytu i promień naroża.
Właściwy proces doboru rozpoczyna się od przedmiotu obrabianego. Inżynierowie powinni następnie rozważyć geometrię narzędzia i warunki obróbki. Takie podejście eliminuje niepotrzebne próby i błędy.
Najpierw określ dokładny materiał przedmiotu obrabianego. Sprawdź jego gatunek i stan obróbki cieplnej. Następnie zmierz jego rzeczywistą twardość.
Frez palcowy HRC62 może pasować do wybranych materiałów hartowanych. Jednak zakres jego zastosowania zależy od zweryfikowanych specyfikacji narzędzi. Nie zakładaj, że ocena reprezentuje maksymalną kompatybilność przedmiotu obrabianego.
Zapytaj dostawców o zalecane zakresy twardości. Poproś o dodatkowe dane dotyczące obróbki, jeśli są dostępne. Pomaga to zapobiegać niewłaściwemu wyborowi narzędzia.
Geometria narzędzia powinna pasować do projektu komponentu. Frezy płaskie wykonują wiele ogólnych operacji frezowania. Narzędzia do promieni narożników pasują do wybranych profili i przejść.
Narzędzia z długą szyjką mogą dotrzeć do wąskich wgłębień. Jednak ich wydłużona długość wymaga starannego ustawienia. Jeśli to możliwe, używaj najkrótszego praktycznego narzędzia.
Możesz także porównać specjalistyczne projekty frezów walcowo-czołowych . Narzędzia te mogą pasować do zakrzywionych powierzchni i profili trójwymiarowych. Przed dokonaniem wyboru należy sprawdzić ich twardość i specyfikację zastosowania.
Parametry skrawania bezpośrednio wpływają na wydajność narzędzia. Prędkość wrzeciona wpływa na temperaturę skrawania. Szybkość posuwu wpływa na grubość wióra i obciążenia skrawania.
Zaangażowanie promieniowe i głębokość osiowa również mają znaczenie. Nadmierne zaangażowanie może zwiększyć naprężenie narzędzia. Odpowiednie ścieżki narzędzia mogą pomóc w utrzymaniu stabilnych warunków skrawania.
Sztywność maszyny i dokładność oprawki narzędziowej zasługują na równą uwagę. Nadmierne bicie może uszkodzić krawędzie skrawające. Właściwe dostarczanie chłodziwa pomaga również w skutecznym usuwaniu wiórów.
Opisy produktów nie mogą zastąpić testów praktycznych. Kupujący powinni, jeśli to możliwe, poprosić o próbki. Powinni także uzyskać rysunki techniczne i specyfikacje.
Porównaj narzędzia w podobnych warunkach obróbki. Rejestruj zużycie narzędzia i chropowatość powierzchni. Sprawdź spójność wymiarową podczas powtarzanych operacji.
W przypadku zakupów hurtowych należy zapoznać się z dokumentacją kontroli. Potwierdź tolerancje wymiarowe i informacje o materiale. Zapisy te umożliwiają bardziej wiarygodną ocenę dostawców.
Wskazówka: Nabywcy przemysłowi powinni poprosić o specyfikację podłoża i wyniki testów obróbki. Sama etykieta HRC62 nie jest w stanie określić wydajności cięcia.
Frez palcowy HRC62 nadaje się do wybranych zadań związanych ze stalą hartowaną, produkcją form i precyzyjnym frezowaniem. Jego wydajność zależy od jakości węglika, powłoki, geometrii i warunków skrawania. Firma Supsteed Precision Tools Co., Ltd. oferuje rozwiązania w zakresie frezów walcowo-czołowych do wymagających zastosowań związanych z obróbką. Opcje produktów pomagają producentom dopasować narzędzia skrawające do konkretnych potrzeb produkcyjnych.
Odp.: Wybrane prace związane ze stalą hartowaną, wykańczaniem form i precyzyjnym frezowaniem.
Odp.: Tak, w zależności od jakości węglika, powłoki i warunków skrawania.
Odp.: Może obrabiać wybrane hartowane elementy formy i wnęki.
O: Nie. Jakość podłoża, geometria i warunki obróbki również mają znaczenie.
Odp.: Sprawdź twardość przedmiotu obrabianego, specyfikacje węglika, powłokę i geometrię narzędzia.