Visualizações: 0 Autor: Editor do site Horário de publicação: 21/09/2026 Origem: Site

Acertar um furo com tolerância restrita é notoriamente difícil no chão de fábrica. As brocas helicoidais padrão são excelentes para extrair material rapidamente. Eles falham miseravelmente, entretanto, quando seu desenho exige um acabamento superficial impecável combinado com precisão dimensional exata. Esta lacuna específica na capacidade de usinagem exige ferramentas especializadas.
Para maquinistas e engenheiros de produção que buscam ativamente otimizar as linhas de produção, eliminar peças descartadas na operação final é uma batalha diária. Compreender precisamente quando e como implementar alargadores é fundamental para vencer essa batalha. Este guia completo explora a mecânica fundamental do acabamento de furo de precisão . Ao comparar vários métodos de dimensionamento de furos e detalhar os princípios de engenharia por trás dessas fresas, examinaremos por que a atualização para ferramentas premium é a solução mais eficaz para alcançar precisão repetível em operações de usinagem avançadas.
Perfuração vs. Alargamento: Brocas padrão criam a cavidade inicial. Os alargadores são instrumentos essenciais projetados especificamente para ampliar, suavizar e aperfeiçoar perfurações com microtolerâncias exatas.
Superioridade do material: Investir em metal duro prolonga significativamente a vida útil da ferramenta. Ele resiste a aplicações de alto calor e oferece acabamentos superficiais superiores em comparação com as alternativas tradicionais de aço rápido.
Otimização CNC: A utilização de configurações automatizadas com velocidades, avanços corretos e tamanhos ideais de furos pré-perfurados elimina o erro humano. Isso garante precisão altamente repetível em execuções de produção de alto volume.
Eficiência de custo: Ferramentas de acabamento premium acarretam um custo inicial de aquisição mais alto. No entanto, eles reduzem drasticamente as taxas de rejeição de peças, diminuindo, em última análise, o verdadeiro custo por peça em ambientes de fabricação com tolerâncias restritas.
Seleção estratégica de ferramentas: A escolha da fresa ideal depende inteiramente do material da peça, da tolerância necessária e da escala de produção de sua instalação.
Imagine esse cenário no chão de fábrica. Um complexo manifold aeroespacial acabou de concluir quatro horas de fresamento e torneamento pesados. Na última operação, uma broca helicoidal padrão oscila ligeiramente. Ele deixa um orifício para pino-guia superdimensionado em apenas meio milésimo de polegada. Esse único erro microscópico acabou de transformar um componente altamente caro em sucata. Isto destaca as limitações inerentes dos exercícios padrão. Devido à sua geometria de dois canais e borda do cinzel, as brocas tendem naturalmente a andar ligeiramente ao entrar, a menos que estejam perfeitamente localizadas. Mesmo em configurações altamente rígidas, as forças de cisalhamento agressivas fazem com que a ferramenta desvie. O resultado? Orifícios lobados, em forma de sino ou caracterizados por um acabamento superficial áspero e rasgado.
Dados recentes da indústria mostram uma enorme mudança nos requisitos de precisão na produção global. Como a produção de veículos elétricos e as montagens aeroespaciais exigem componentes mais leves e resistentes, a margem de erro praticamente desapareceu. A inteligência de mercado revela que os requisitos de engenharia estão a afastar-se rapidamente das tolerâncias padrão IT8 ou IT9. Hoje, os engenheiros exigem cada vez mais classificações IT6 ou mesmo IT5 para ajustes de rolamentos e componentes de dinâmica de fluidos. Esse aperto em todo o setor significa que confiar apenas nas brocas helicoidais tradicionais para o dimensionamento final é uma maneira garantida de aumentar o lucro.
O impacto financeiro da falta de precisão nesta fase final é devastador. A furação geralmente acontece no final de um ciclo de usinagem. O tempo da máquina, o trabalho e as matérias-primas caras já estão investidos na peça de trabalho. Como você protege esse investimento? Implementando dedicado ferramentas de acabamento de furo mitigam diretamente esse risco. Ele garante que as dimensões finais sejam previsíveis, consistentes e perfeitamente alinhadas com os rigorosos padrões internacionais.
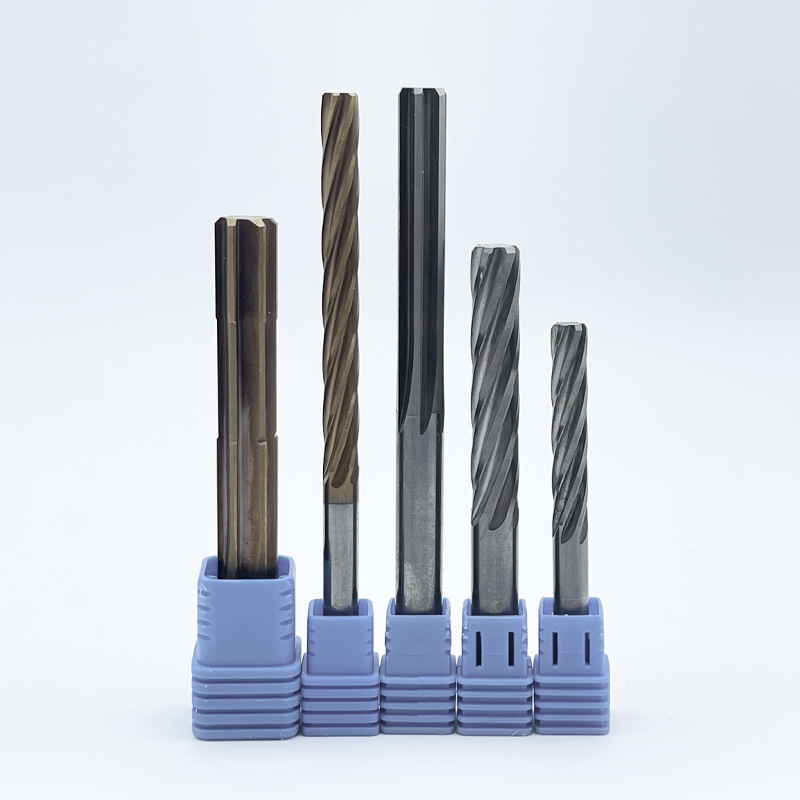
Para resolver as imprecisões deixadas pelas ferramentas de desbaste agressivas, os maquinistas contam com alargadores. A estrutura anatômica de um alargador difere significativamente de uma broca padrão. Geralmente apresentando quatro a oito flautas rasas, esses instrumentos podem ser retos ou em espiral. A escolha depende inteiramente do material a ser cortado e se a aplicação é cega ou passante. A ação de corte real ocorre principalmente na borda chanfrada especificamente retificada na ponta. Enquanto isso, as margens cilíndricas ao longo dos canais servem para guiar a ferramenta diretamente através do furo.
Ao contrário de uma broca que arranca o metal violentamente, um alargador opera com base no princípio de remoção microscópica de material. A geometria depende de uma ação fina de raspagem ou cisalhamento. Como a fresa engata com uma quantidade incrivelmente pequena de material, as forças de corte radiais são drasticamente reduzidas. Isto evita a deflexão da ferramenta, permitindo que as margens esfreguem nas paredes recém-cortadas. Essa fricção cria um efeito de polimento. Ele comprime levemente o metal para produzir um acabamento de superfície espelhado que é completamente liso ao toque.
No entanto, é crucial compreender uma dura verdade. Um alargador não pode corrigir um furo feito no local errado. Nem pode endireitar um furo com ângulo severo. Sua única finalidade é dimensionamento e acabamento. Portanto, o furo pré-perfurado deve ser cuidadosamente controlado. Os maquinistas normalmente seguem uma regra matemática estrita. Deixe aproximadamente dois a três por cento do diâmetro final como margem de estoque. Deixar cerca de dez a quinze milésimos de polegada para uma ferramenta de meia polegada garante que as arestas de corte se encaixem corretamente. Deixar muito pouco material faz com que a ferramenta chie e esfregue, causando desgaste prematuro. Por outro lado, estoque excessivo causa acúmulo de cavacos, trepidação e quebra catastrófica da ferramenta.
Selecionar a geometria e o substrato corretos é fundamental para alcançar a precisão dimensional desejada. A indústria de manufatura categoriza esses instrumentos com base na composição do material, método de atuação e aplicação específica.
Para ambientes de alta produção e materiais altamente abrasivos, o o alargador de metal duro permanece como o campeão indiscutível. Fabricadas a partir de carboneto de tungstênio de microgrãos sólido, essas ferramentas oferecem extrema dureza e excepcional estabilidade térmica. Eles mantêm suas arestas de corte afiadas em temperaturas muito mais altas que o aço. Isso os torna ideais para usinar ligas resistentes como ferro fundido, alumínio com alto teor de silício e aço inoxidável endurecido. Embora o custo inicial de aquisição seja mais elevado, a vida útil prolongada da ferramenta torna-a a escolha mais económica para séries de produção longas e contínuas.
As variantes de aço rápido e cobalto continuam sendo opções altamente viáveis para cenários específicos. Por serem mais resistentes e menos frágeis que o metal duro, são muito mais tolerantes em configurações menos rígidas. Tornos manuais ou furadeiras mais antigos, onde leves vibrações são inevitáveis, se beneficiam muito desses materiais. Eles fornecem uma solução altamente econômica para projetos de curta duração, prototipagem ou ao usinar materiais mais macios, como aço-carbono, latão e plásticos.
A distinção entre ferramentas manuais e operadas por máquina está nos designs de haste e chanfro. Os alargadores de mandril são construídos para máquinas-ferramentas. Eles apresentam um chanfro curto e íngreme para facilitar a entrada rápida de mergulho na peça de trabalho. Em contraste, os alargadores manuais apresentam uma conicidade gradual muito mais longa na ponta. Essa entrada estendida ajuda um operador humano a alinhar a ferramenta perfeitamente reta usando uma chave de tarraxa. Evita que o cortador prenda ou morda o metal de maneira desigual.
Projetadas especificamente para ambientes automatizados e altamente rígidos de centros de usinagem modernos, essas ferramentas são fabricadas com tolerâncias de haste ultraprecisas. Projetados com uma tolerância de haste h6 para encaixar com segurança em porta-ferramentas de alto desempenho, como mandris hidráulicos ou de ajuste por encolhimento, sua principal vantagem é a concentricidade incomparável. Ao minimizar a leitura total do indicador, um O alargador CNC garante repetibilidade absoluta sem exigir intervenção constante do operador.
Embora o alargamento seja excepcional para dimensionamento, não é o único método disponível. Compreender quando implementar diferentes métodos de acabamento é vital para otimizar os tempos de ciclo e a qualidade das peças.
A mandrilamento utiliza uma pastilha de corte de ponta única montada em uma barra de mandrilar para ampliar uma cavidade. A grande vantagem do mandrilamento é sua capacidade de corrigir a posição real e a retilineidade do furo. Por cortar em um único lado, gera um furo perfeitamente concêntrico com base no eixo do fuso da máquina, independentemente da torção do furo pré-perfurado. No entanto, o mandrilamento é geralmente muito mais lento e tem problemas com diâmetros muito pequenos. O alargamento, com seu design multicanal, é significativamente mais rápido, mas seguirá cegamente o caminho existente do furo pré-perfurado.
O brunimento é um processo de usinagem abrasiva que utiliza um mandril rotativo com pedras abrasivas para esfregar o interior de um furo. Este processo é normalmente reservado para obter microacabamentos extremos ou criar padrões hachurados específicos necessários para a retenção de óleo nos cilindros do motor. Embora o brunimento forneça as tolerâncias mais rigorosas possíveis, ele requer maquinário especializado e independente. O alargamento é integrado diretamente ao ciclo CNC padrão, tornando-o muito mais eficiente para a fabricação de precisão em geral.
Operação |
Tolerância típica ISO |
Acabamento de superfície Ra |
Benefício primário na produção |
|---|---|---|---|
Perfuração |
IT10 - IT12 |
3,2 - 6,3 µm |
Alta taxa de remoção de material; criação inicial da cavidade. |
Alargamento |
IT6 - IT8 |
0,8 - 1,6 µm |
Dimensionamento rápido e preciso; excelente acabamento superficial; integrado à máquina. |
Tedioso |
IT6 - IT7 |
0,8 - 1,6 µm |
Corrige a posição verdadeira e endireita furos tortos. |
Afiar |
IT4 - IT5 |
0,1 - 0,4 µm |
Microacabamento extremo; lida com materiais muito difíceis de cortar. |
Adquirir ferramentas de alta qualidade é apenas o primeiro passo. Para atingir consistentemente esses indescritíveis décimos de milésimo, a ferramenta deve ser aplicada perfeitamente no ambiente de usinagem.
O culpado mais comum por trás de um furo danificado são os parâmetros de corte incorretos. Se você ouvir um guincho agudo durante o ciclo, sua taxa de alimentação provavelmente está muito baixa. Isso faz com que a ferramenta esfregue em vez de cortar. A regra padrão da indústria é operar a ferramenta na metade da velocidade e no dobro da taxa de avanço de uma broca padrão do mesmo diâmetro. Manter o RPM baixo evita a geração excessiva de calor. Enquanto isso, um avanço mais pesado garante que as arestas de corte permaneçam ativamente engatadas abaixo da camada superficial endurecida.
A aplicação adequada do fluido é absolutamente inegociável. Embora o controle da temperatura seja importante, a função principal do refrigerante aqui é a lubrificação. Um fluido de corte rico e de alta lubrificação evita que o material da peça seja microssoldado nas arestas de corte. Este fenômeno desastroso é conhecido como borda construída. Se isto ocorrer, o diâmetro efetivo da ferramenta aumenta instantaneamente. O resultado é um furo superdimensionado e profundamente perfurado. Além disso, é necessária refrigeração de alta pressão para remover os cavacos finos e pulverulentos dos canais, evitando o acúmulo de cavacos.
Rigidez e alinhamento ditam o sucesso. Qualquer oscilação no fuso ou no porta-ferramentas é transferida diretamente para a peça de trabalho. Isso causa o temido efeito boca de sino, onde a parte superior do buraco é mais larga que a parte inferior. É altamente recomendável utilizar pinças de alta precisão ou suportes retráteis. Em máquinas mais antigas, onde o alinhamento perfeito do fuso não pode ser garantido, a utilização de um porta-ferramenta flutuante permite que a fresa se autoalinhe com o furo pré-perfurado. Isto absorve pequenos erros de concentricidade e protege a tolerância final.
À medida que a engenharia moderna muda para materiais mais duros e resistentes ao calor, a tecnologia de ferramentas deve evoluir em conjunto. O metal duro emergiu como o padrão básico para instalações focadas na melhoria contínua e na redução de refugos.
Ao avaliar as despesas da loja, olhar apenas para o preço inicial de aquisição é uma armadilha. A verdadeira métrica do sucesso é o custo por furo. Embora uma ferramenta sólida de metal duro possa custar significativamente mais antecipadamente do que uma equivalente de aço rápido, ela normalmente dura de dez a vinte vezes mais quando ajustada corretamente. Essa vida útil prolongada significa menos trocas de ferramentas e redução drástica do tempo de inatividade da máquina. Ele acaba com o sucateamento de peças devido ao desgaste gradual e imprevisível da ferramenta.
Os setores aeroespacial e médico utilizam frequentemente materiais implacáveis como titânio, Inconel e aços inoxidáveis martensíticos endurecidos. Essas ligas possuem enorme resistência à tração. Eles tendem a endurecer rapidamente no momento em que uma ferramenta os toca. O aço rápido degrada-se quase imediatamente quando exposto ao alto estresse térmico gerado por esses metais. O metal duro sólido, entretanto, mantém sua integridade estrutural. Ele garante que o primeiro furo e o milésimo furo tenham exatamente a mesma medida.
O desempenho básico do metal duro é ainda mais amplificado através de revestimentos de deposição física de vapor. A aplicação de camadas microscópicas de nitreto de alumínio e titânio ou carbonitreto de titânio adiciona extrema dureza e lubricidade à superfície. Esses revestimentos diminuem o coeficiente de atrito. Isso permite que os cavacos deslizem para fora dos canais sem esforço, ao mesmo tempo que protege o substrato de metal duro contra choques térmicos. Em última análise, isso produz um acabamento espelhado dentro do furo.
Percorrer um catálogo de ferramentas pode ser cansativo. Para agilizar o processo de seleção e evitar erros dispendiosos, os engenheiros devem avaliar três critérios principais antes de fazer uma compra.
A geometria da ferramenta deve corresponder às características de formação de cavacos do metal que você está cortando. Por exemplo, designs de canais retos são excelentes para materiais frágeis como ferro fundido ou latão, que produzem cavacos curtos e pulverulentos. Por outro lado, as geometrias dos canais espirais são absolutamente necessárias para materiais dúcteis como alumínio ou aço de baixo carbono. A ação em espiral atua como uma broca, levantando cavacos contínuos e fibrosos para cima e para fora de um furo cego.
Os engenheiros devem ler atentamente os gráficos de especificações de ferramentas. Uma fresa fabricada com uma faixa de tolerância m7 produzirá um tamanho de furo ligeiramente diferente de uma fresa retificada com tolerância H7. Sempre verifique se o diâmetro fabricado da ferramenta e seus limites de tolerância específicos estão perfeitamente alinhados com as legendas altas e baixas no desenho da sua peça.
Finalmente, a fonte de suas ferramentas é extremamente importante. Procure fabricantes que forneçam suporte técnico transparente, opções de geometria personalizadas e padrões rígidos de retificação de precisão. Obtendo um produto de alta qualidade O cortador para usinagem de furos garante que os instrumentos que você implementa terão um desempenho previsível e consistente em seus lotes de produção mais exigentes.
No mundo de alto risco da fabricação de precisão, uma frase que custa dinheiro está próxima o suficiente. Atualizar seu arsenal de usinagem para incluir alargadores especializados é uma etapa inegociável para obter furos com tolerâncias rigorosas de forma consistente. Esteja você equipando um centro de usinagem totalmente novo com ferramentas de última geração ou atualizando para metal duro durável para lidar com ligas aeroespaciais exóticas, a implementação dos instrumentos de acabamento corretos reduzirá drasticamente suas taxas de refugo. Isso elevará sua qualidade geral de produção. Quando a precisão é seu objetivo final, contar com ferramentas de dimensionamento dedicadas para suas operações finais é o investimento mais inteligente que uma oficina mecânica pode fazer. Pronto para eliminar refugos e atingir sempre tolerâncias perfeitas? Visita https://www.ssendmill.com para explorar uma gama completa de soluções de furação de alto desempenho projetadas para sua aplicação específica.
A furação é uma operação de desbaste agressiva usada para criar a cavidade inicial e remover grandes quantidades de material o mais rápido possível. O alargamento é uma operação de acabamento delicada e precisa usada para ampliar levemente o furo pré-perfurado, garantindo precisão dimensional exata, arredondamento perfeito e um acabamento superficial altamente liso.
Você deve optar pelo metal duro ao usinar materiais duros e abrasivos, como ferro fundido, titânio ou aço inoxidável. Também é necessário ao executar lotes de produção de alto volume, onde maximizar a vida útil da ferramenta é fundamental, ou quando você precisa manter microtolerâncias extremamente rígidas por um longo período sem parar a máquina para compensar o desgaste da ferramenta.
Como regra geral da indústria, você deve deixar entre oito e quinze milésimos de polegada de material no diâmetro, o que equivale a cerca de dois a três por cento do tamanho total da ferramenta. Deixar muito pouco material fará com que o cortador esfregue e dê polimento em vez de cortar, enquanto deixar muito material pode causar acúmulo de cavacos, trepidação ou quebra da ferramenta.
Embora ferramentas como fresas de topo ou barras de mandrilar possam certamente fazer o acabamento de furos, os alargadores dedicados são projetados especificamente com múltiplos canais e margens de orientação cilíndricas. Essa geometria exclusiva permite dimensionar perfeitamente um furo com tolerâncias restritas em um único e rápido mergulho, tornando-os muito mais eficientes e previsíveis para operações de dimensionamento de alto volume.
Furos superdimensionados são normalmente o resultado de excentricidade mecânica, alinhamento incorreto do fuso, velocidades e avanços incorretos ou acúmulo de cavacos dentro dos canais. Executar o RPM muito alto é um erro comum. Garantir uma configuração altamente rígida, utilizar refrigeração de alta pressão para evitar arestas postiças e usar um porta-ferramenta flutuante pode efetivamente mitigar esses problemas e trazer seus furos de volta à tolerância.
A regra de usinagem padrão é operar seu alargador com metade da velocidade do fuso e duas vezes a taxa de avanço de uma broca helicoidal exatamente do mesmo diâmetro. Uma RPM mais baixa evita o acúmulo de calor e o desgaste da ferramenta, enquanto uma taxa de avanço elevada força as arestas de corte a penetrarem abaixo da camada endurecida deixada pela operação de perfuração anterior.
Um acabamento superficial rasgado ou áspero geralmente indica falta de lubrificação adequada, margem de estoque inadequada ou problemas de evacuação de cavacos. Se houver formação de arestas postiças nas bordas de corte devido à baixa lubricidade do líquido refrigerante, esses cavacos soldados danificarão as paredes do furo. Certifique-se de usar um fluido de corte de alta qualidade e deixar material suficiente para que a ferramenta realmente pegue lascas, em vez de apenas esfregar o metal.