Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21.09.2026 Pochodzenie: Strona

W warsztacie bardzo trudno jest uzyskać otwór o wąskiej tolerancji. Standardowe wiertła kręte doskonale radzą sobie z szybkim wyciąganiem materiału. Zawodzą jednak, gdy rysunek wymaga nieskazitelnego wykończenia powierzchni w połączeniu z dokładną dokładnością wymiarową. Ta specyficzna luka w możliwościach obróbki wymaga specjalistycznego oprzyrządowania.
Dla mechaników i inżynierów produkcji aktywnie poszukujących optymalizacji linii produkcyjnych, eliminacja złomowanych części w końcowej operacji jest codzienną walką. Dokładne zrozumienie, kiedy i jak zastosować rozwiertaki, ma kluczowe znaczenie dla wygrania tej bitwy. Ten obszerny przewodnik bada podstawowe mechanizmy precyzyjne wykończenie otworów . Porównując różne metody wymiarowania otworów i szczegółowo opisując zasady inżynieryjne stojące za tymi frezami, sprawdzimy, dlaczego przejście na oprzyrządowanie premium jest najskuteczniejszym rozwiązaniem pozwalającym uzyskać powtarzalną dokładność w zaawansowanych operacjach obróbki.
Wiercenie a rozwiercanie: Standardowe wiertła tworzą początkową wnękę. Rozwiertaki to niezbędne instrumenty zaprojektowane specjalnie do powiększania, wygładzania i udoskonalania otworów z zachowaniem dokładnych mikrotolerancji.
Wyższość materiału: Inwestycja w węglik spiekany znacznie wydłuża żywotność narzędzia. Wytrzymuje wysokie temperatury i zapewnia doskonałe wykończenie powierzchni w porównaniu z tradycyjnymi alternatywami stali szybkotnącej.
Optymalizacja CNC: wykorzystanie zautomatyzowanych ustawień z właściwymi prędkościami, posuwami i optymalnymi rozmiarami wstępnie nawierconych otworów eliminuje błędy ludzkie. Zapewnia to wysoką powtarzalność dokładności w dużych seriach produkcyjnych.
Opłacalność: Wysokiej jakości narzędzia do wykańczania wiążą się z wyższymi początkowymi kosztami zakupu. Jednak drastycznie zmniejszają liczbę odrzuceń części, ostatecznie obniżając rzeczywisty koszt części w środowiskach produkcyjnych o wąskiej tolerancji.
Strategiczny wybór narzędzia: Wybór optymalnego frezu zależy całkowicie od materiału obrabianego przedmiotu, wymaganej tolerancji i skali produkcji Twojego zakładu.
Wyobraź sobie taki scenariusz w hali produkcyjnej. Złożony kolektor lotniczy właśnie zakończył cztery godziny ciężkiego frezowania i toczenia. Podczas ostatniej operacji standardowe wiertło kręte nieznacznie się przesuwa. Pozostawia otwór na kołek ustalający większy o zaledwie pół tysięcznej cala. Ten pojedynczy mikroskopijny błąd właśnie zamienił bardzo kosztowny element w złom. Podkreśla to nieodłączne ograniczenia standardowych wierteł. Ze względu na dwuostrzową geometrię i krawędź dłuta, wiertła w naturalny sposób mają tendencję do lekkiego chodzenia po wejściu, chyba że są idealnie wymierzone. Nawet w przypadku bardzo sztywnych ustawień, agresywne siły ścinające powodują ugięcie narzędzia. Wynik? Otwory klapowane, w kształcie dzwonu lub charakteryzujące się szorstkim, podartym wykończeniem powierzchni.
Najnowsze dane branżowe pokazują ogromną zmianę w wymaganiach dotyczących precyzji w globalnej produkcji. Ponieważ produkcja pojazdów elektrycznych i zespoły lotnicze wymagają lżejszych i mocniejszych komponentów, margines błędu praktycznie zniknął. Analiza rynku pokazuje, że wymagania inżynieryjne szybko odchodzą od standardowych tolerancji IT8 lub IT9. Obecnie inżynierowie coraz częściej wymagają klasyfikacji IT6, a nawet IT5 w zakresie pasowań łożysk i komponentów zapewniających dynamikę płynów. To zaostrzenie obowiązujące w całej branży oznacza, że poleganie wyłącznie na tradycyjnych wiertłach krętych przy ostatecznym doborze wymiarów to gwarantowany sposób na wykrwawienie się z zysku.
Skutki finansowe słabej dokładności na tym ostatnim etapie są druzgocące. Wykonywanie otworów zwykle odbywa się na samym końcu cyklu obróbki. Czas pracy maszyny, praca i drogie surowce są już wchłonięte w przedmiot obrabiany. Jak zabezpieczyć tę inwestycję? Wdrożenie dedykowane narzędzia do wykańczania otworów bezpośrednio zmniejszają to ryzyko. Zapewnia to, że ostateczne wymiary są przewidywalne, spójne i doskonale zgodne z rygorystycznymi normami międzynarodowymi.
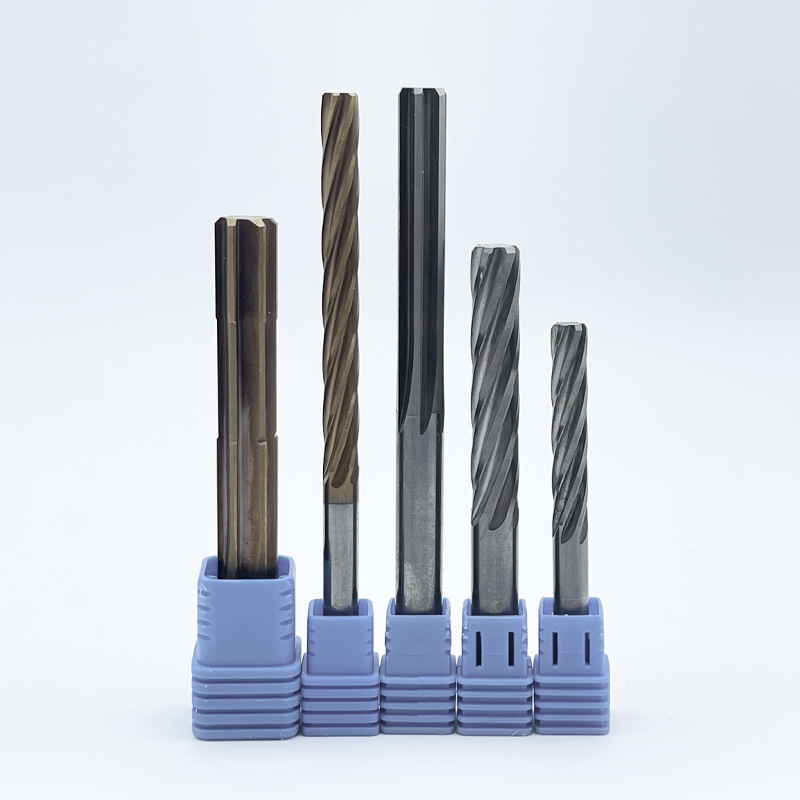
Aby wyeliminować niedokładności pozostawione przez agresywne narzędzia do obróbki zgrubnej, mechanicy polegają na rozwiertakach. Budowa anatomiczna rozwiertaka znacznie różni się od wiertła standardowego. Instrumenty te, zazwyczaj wyposażone w cztery do ośmiu płytkich fletów, mogą być proste lub spiralne. Wybór zależy całkowicie od ciętego materiału i tego, czy zastosowanie ma dotyczyć otworów ślepych, czy przelotowych. Rzeczywiste działanie tnące odbywa się głównie na specjalnie szlifowanej, fazowanej krawędzi na końcówce. Tymczasem cylindryczne krawędzie wzdłuż rowków służą do prowadzenia narzędzia prosto przez otwór.
W odróżnieniu od wiertła, które gwałtownie wyrywa metal, rozwiertak działa na zasadzie mikroskopijnego usuwania materiału. Geometria opiera się na drobnym działaniu skrobania lub ścinania. Ponieważ frez współpracuje z niewiarygodnie małą ilością materiału, promieniowe siły skrawania są drastycznie zmniejszone. Zapobiega to uginaniu się narzędzia, umożliwiając ocieranie się brzegów o świeżo wycięte ściany. To pocieranie powoduje efekt polerowania. Lekko ściska metal, tworząc lustrzane wykończenie powierzchni, które jest całkowicie gładkie w dotyku.
Jednak ważne jest, aby zrozumieć trudną prawdę. Rozwiertak nie może skorygować otworu wywierconego w niewłaściwym miejscu. Nie może też wyprostować otworu o dużym nachyleniu. Jego jedynym celem jest wymiarowanie i wykończenie. Dlatego wstępnie wywiercony otwór musi być dokładnie kontrolowany. Mechanicy zazwyczaj przestrzegają ścisłych, praktycznych zasad matematycznych. Zostaw około dwóch do trzech procent końcowej średnicy jako naddatek. Pozostawienie około dziesięciu do piętnastu tysięcznych cala w przypadku narzędzia półcalowego zapewnia prawidłowe zaczepienie krawędzi tnących. Pozostawienie zbyt małej ilości materiału powoduje, że narzędzie piszczy i trze, co prowadzi do przedwczesnego zużycia. I odwrotnie, nadmierny zapas powoduje upakowanie wiórów, drgania i katastrofalne w skutkach uszkodzenie narzędzia.
Wybór właściwej geometrii i podłoża ma kluczowe znaczenie dla osiągnięcia pożądanej dokładności wymiarowej. Przemysł produkcyjny kategoryzuje te instrumenty na podstawie ich składu materiałowego, sposobu uruchamiania i konkretnego zastosowania.
Do środowisk o wysokiej wydajności i materiałów o wysokiej ścieralności, rozwiertak węglikowy jest niekwestionowanym mistrzem. Narzędzia te, wykonane z litego, drobnoziarnistego węglika wolframu, zapewniają ekstremalną twardość i wyjątkową stabilność termiczną. Utrzymują swoje ostre krawędzie tnące w znacznie wyższych temperaturach niż stal. Dzięki temu idealnie nadają się do obróbki twardych stopów, takich jak żeliwo, aluminium o wysokiej zawartości krzemu i hartowana stal nierdzewna. Chociaż początkowy koszt zakupu jest wyższy, wydłużona żywotność narzędzi sprawia, że są one najbardziej ekonomicznym wyborem w przypadku długich, ciągłych serii produkcyjnych.
Warianty ze stali szybkotnącej i kobaltu pozostają wysoce opłacalnymi opcjami w określonych scenariuszach. Ponieważ są twardsze i mniej kruche niż węgliki, są znacznie bardziej wybaczające w mniej sztywnych konfiguracjach. Starsze ręczne tokarki lub wiertarki, w których nie da się uniknąć niewielkich wibracji, w dużym stopniu korzystają z tych materiałów. Stanowią wysoce opłacalne rozwiązanie w przypadku projektów krótkoseryjnych, prototypowania lub obróbki bardziej miękkich materiałów, takich jak stal miękka, mosiądz i tworzywa sztuczne.
Różnica między narzędziami sterowanymi maszynowo i narzędziami ręcznymi polega na konstrukcji chwytu i fazowania. Rozwiertaki mocujące są przeznaczone do obrabiarek. Posiadają krótką, stromą fazę, która ułatwia szybkie zagłębianie się w obrabiany przedmiot. Natomiast rozwiertaki ręczne charakteryzują się znacznie dłuższym, stopniowym zwężeniem na końcówce. To wydłużone wprowadzenie pomaga operatorowi ustawić narzędzie idealnie prosto za pomocą klucza do gwintowania. Zapobiega zakleszczaniu się lub nierównomiernemu wgryzaniu się frezu w metal.
Narzędzia te, zaprojektowane specjalnie dla zautomatyzowanych, bardzo sztywnych środowisk nowoczesnych centrów obróbczych, są produkowane z bardzo precyzyjnymi tolerancjami trzpienia. Zaprojektowane z tolerancją chwytu h6, aby bezpiecznie pasować do wysokowydajnych oprawek narzędziowych, takich jak uchwyty termokurczliwe lub uchwyty hydrauliczne, ich główną zaletą jest niezrównana koncentryczność. Minimalizując całkowity odczyt wskaźnika, a Rozwiertak CNC zapewnia absolutną powtarzalność bez konieczności ciągłej interwencji operatora.
Chociaż rozwiercanie jest wyjątkowym narzędziem do wymiarowania, nie jest to jedyna dostępna metoda. Zrozumienie, kiedy zastosować różne metody wykańczania, jest niezbędne do optymalizacji czasów cykli i jakości części.
Wytaczanie wykorzystuje jednopunktową płytkę skrawającą zamontowaną na wytaczaku w celu powiększenia wnęki. Ogromną zaletą wytaczania jest jego zdolność do korygowania rzeczywistego położenia i prostoliniowości otworu. Ponieważ tnie jednostronnie, generuje idealnie koncentryczny otwór w oparciu o oś wrzeciona maszyny, niezależnie od tego, jak krzywy jest wstępnie nawiercony otwór. Jednakże wytaczanie jest na ogół znacznie wolniejsze i sprawia trudności w przypadku bardzo małych średnic. Rozwiercanie dzięki konstrukcji z wieloma rowkami jest znacznie szybsze, ale ślepo podąża istniejącą ścieżką wstępnie wywierconego otworu.
Honowanie to proces obróbki ściernej wykorzystujący obrotowy trzpień z kamieniami ściernymi do szorowania wnętrza otworu. Proces ten jest zwykle zarezerwowany dla uzyskania ekstremalnych mikrowykończeń lub tworzenia specyficznych wzorów kreskowania niezbędnych do zatrzymania oleju w cylindrach silnika. Chociaż honowanie zapewnia najwęższe możliwe tolerancje, wymaga specjalistycznych, samodzielnych maszyn. Rozwiercanie jest zintegrowane bezpośrednio ze standardowym cyklem CNC, dzięki czemu jest znacznie bardziej wydajne w ogólnej produkcji precyzyjnej.
Działanie |
Typowa tolerancja ISO |
Wykończenie powierzchni Ra |
Podstawowa korzyść w produkcji |
|---|---|---|---|
Wiercenie |
IT10 - IT12 |
3,2 - 6,3 µm |
Wysoka wydajność usuwania materiału; wstępne utworzenie wnęki. |
Rozwiercanie |
IT6 - IT8 |
0,8 - 1,6 µm |
Szybkie i precyzyjne wymiarowanie; doskonałe wykończenie powierzchni; zintegrowane z maszyną. |
Nudny |
IT6 - IT7 |
0,8 - 1,6 µm |
Koryguje prawdziwą pozycję i prostuje krzywe otwory. |
Honowanie |
IT4 - IT5 |
0,1 - 0,4 µm |
Ekstremalne mikrowykończenie; radzi sobie z materiałami zbyt trudnymi do cięcia. |
Zakup wysokiej jakości narzędzi to dopiero pierwszy krok. Aby konsekwentnie trafiać w te nieuchwytne dziesiąte części tysięczne, narzędzie musi być bezbłędnie stosowane w środowisku obróbki.
Najczęstszą przyczyną zniszczonego otworu są nieprawidłowe parametry skrawania. Jeśli podczas cyklu usłyszysz wysoki pisk, oznacza to, że posuw jest prawdopodobnie zbyt niski. Powoduje to, że narzędzie raczej pociera niż tnie. Standardową zasadą w branży jest uruchamianie narzędzia z połową prędkości i posuwem dwukrotnie większym niż standardowe wiertło o tej samej średnicy. Utrzymywanie niskich obrotów zapobiega nadmiernemu wytwarzaniu ciepła. Jednocześnie większy posuw sprawia, że krawędzie tnące pozostają aktywnie włączone pod utwardzaną przez zgniot warstwą powierzchniową.
Prawidłowe zastosowanie płynu nie podlega negocjacjom. Chociaż kontrola temperatury jest ważna, podstawową funkcją chłodziwa jest tutaj smarowanie. Bogaty płyn obróbkowy o dużej smarności zapobiega mikrospawaniu materiału przedmiotu obrabianego z krawędziami skrawającymi. To katastrofalne zjawisko znane jest jako narost krawędziowy. W takim przypadku efektywna średnica narzędzia natychmiast się zwiększa. Rezultatem jest zbyt duży, głęboko żłobiony otwór. Ponadto wymagane jest zastosowanie chłodziwa pod wysokim ciśnieniem w celu wypłukania drobnych, sypkich wiórów z rowków, zapobiegając gromadzeniu się wiórów.
Sztywność i wyrównanie decydują o sukcesie. Wszelkie drgania we wrzecionie lub uchwycie narzędzia przenoszą się bezpośrednio na obrabiany przedmiot. Powoduje to przerażający efekt dzwonu, w którym góra otworu jest szersza niż dół. Zdecydowanie zaleca się stosowanie precyzyjnych tulei zaciskowych lub oprawek termokurczliwych. W starszych maszynach, w których nie można zagwarantować idealnego ustawienia wrzeciona, zastosowanie pływającego uchwytu narzędzia umożliwia samoczynne ustawienie frezu w stosunku do wstępnie wywierconego otworu. Absorbuje to drobne błędy koncentryczności i chroni ostateczną tolerancję.
W miarę jak współczesna inżynieria zmierza w kierunku twardszych, bardziej odpornych na ciepło materiałów, technologia narzędzi musi ewoluować w tandemie. Węglik spiekany stał się podstawowym standardem dla obiektów nastawionych na ciągłe doskonalenie i redukcję złomu.
Przy ocenie wydatków sklepu patrzenie wyłącznie na początkową cenę zakupu jest pułapką. Prawdziwym miernikiem sukcesu jest koszt za otwór. Choć narzędzie pełnowęglikowe może początkowo kosztować znacznie więcej niż jego odpowiednik ze stali szybkotnącej, przy prawidłowym doborze zwykle wytrzymuje dziesięć do dwudziestu razy dłużej. Wydłużona żywotność oznacza mniejszą liczbę wymian narzędzi i radykalnie skrócony czas przestojów maszyny. Eliminuje to konieczność złomowania części ze względu na nieprzewidywalne, stopniowe zużycie narzędzi.
Sektor lotniczy i medyczny często wykorzystują bezlitosne materiały, takie jak tytan, Inconel i hartowana martenzytyczna stal nierdzewna. Stopy te charakteryzują się ogromną wytrzymałością na rozciąganie. Mają tendencję do szybkiego utwardzania się w momencie dotknięcia ich przez narzędzie. Stal szybkotnąca ulega niemal natychmiastowej degradacji pod wpływem wysokich naprężeń termicznych wytwarzanych przez te metale. Jednakże węglik spiekany zachowuje integralność strukturalną. Zapewnia to, że pierwszy i tysięczny otwór mają dokładnie takie same wymiary.
Podstawowe właściwości węglika są dodatkowo wzmacniane poprzez fizyczne osadzanie powłok z fazy gazowej. Nakładanie mikroskopijnych warstw azotku tytanu i węgloazotku tytanu zwiększa ekstremalną twardość powierzchni i smarowność. Powłoki te obniżają współczynnik tarcia. Dzięki temu wióry mogą bez wysiłku wysuwać się z rowków, jednocześnie chroniąc podłoże węglikowe przed szokiem termicznym. Ostatecznie daje to lustrzane wykończenie wewnątrz otworu.
Przeglądanie katalogu narzędzi może być przytłaczające. Aby usprawnić proces selekcji i uniknąć kosztownych błędów, inżynierowie muszą przed dokonaniem zakupu ocenić trzy podstawowe kryteria.
Geometria narzędzia musi odpowiadać właściwościom tworzenia wiórów obrabianego metalu. Na przykład konstrukcje z prostymi rowkami doskonale nadają się do materiałów kruchych, takich jak żeliwo lub mosiądz, które wytwarzają krótkie, sypkie wióry. Z drugiej strony, geometrie rowków spiralnych są absolutnie niezbędne w przypadku materiałów plastycznych, takich jak aluminium lub stal niskowęglowa. Spiralne działanie działa jak ślimak, podnosząc ciągnące się wióry w górę i na zewnątrz ze ślepego otworu.
Inżynierowie muszą uważnie przeczytać tabele specyfikacji narzędzi. Frez wyprodukowany z tolerancją m7 wytworzy otwór o nieco innym rozmiarze niż frez wykonany z tolerancją H7. Zawsze sprawdzaj, czy wyprodukowana średnica narzędzia i jego specyficzne granice tolerancji idealnie odpowiadają wysokim i niskim objaśnieniom na rysunku części.
Wreszcie, źródło Twoich narzędzi ma ogromne znaczenie. Szukaj producentów zapewniających przejrzyste wsparcie techniczne, opcje niestandardowej geometrii i surowe standardy szlifowania precyzyjnego. Pozyskiwanie wysokiej jakości Frez do obróbki otworów gwarantuje, że wdrażane instrumenty będą działać przewidywalnie i konsekwentnie w najbardziej wymagających partiach produkcyjnych.
W świecie produkcji precyzyjnej, w którym stawki są wysokie, „wystarczająco blisko” to fraza, która kosztuje. Modernizacja Twojego arsenału obróbczego w celu uwzględnienia specjalistycznych rozwiertaków jest niepodlegającym negocjacjom krokiem w kierunku konsekwentnego osiągania otworów o wąskich tolerancjach. Niezależnie od tego, czy wyposażasz zupełnie nowe centrum obróbcze w najnowocześniejsze narzędzia, czy też przechodzisz na trwały węglik do obróbki egzotycznych stopów lotniczych, zastosowanie odpowiednich narzędzi do wykańczania drastycznie zmniejszy liczbę złomów. Podniesie to ogólną jakość produkcji. Kiedy Twoim ostatecznym celem jest dokładność, poleganie na dedykowanych narzędziach do wymiarowania w końcowych operacjach jest najmądrzejszą inwestycją, jaką może poczynić warsztat mechaniczny. Gotowy do wyeliminowania złomu i osiągnięcia doskonałych tolerancji za każdym razem? Odwiedzać https://www.ssendmill.com , aby zapoznać się z pełną gamą wysokowydajnych rozwiązań do wykonywania otworów zaprojektowanych dla konkretnego zastosowania.
Wiercenie jest agresywną operacją zgrubną mającą na celu utworzenie początkowego wgłębienia i możliwie najszybsze usunięcie dużych ilości materiału. Rozwiercanie to delikatna, precyzyjna operacja wykańczająca, stosowana do nieznacznego powiększenia wstępnie wywierconego otworu, zapewniająca dokładną dokładność wymiarową, idealną okrągłość i bardzo gładkie wykończenie powierzchni.
Do obróbki twardych, ściernych materiałów, takich jak żeliwo, tytan lub stal nierdzewna, należy wybrać węglik. Jest to również wymagane w przypadku produkcji seryjnej o dużej objętości, gdzie maksymalizacja trwałości narzędzia ma kluczowe znaczenie lub gdy konieczne jest utrzymanie wyjątkowo wąskich mikrotolerancji przez długi czas bez zatrzymywania maszyny w celu skompensowania zużycia narzędzia.
Zgodnie z ogólną zasadą branżową należy pozostawić od ośmiu do piętnastu tysięcznych cala materiału na średnicy, co odpowiada w przybliżeniu dwóm do trzech procent całkowitego rozmiaru narzędzia. Pozostawienie zbyt małej ilości materiału spowoduje raczej pocieranie i polerowanie frezu niż cięcie, natomiast pozostawienie zbyt dużej ilości może spowodować gromadzenie się wiórów, drgania lub pękanie narzędzia.
Chociaż narzędzia takie jak frezy palcowe lub wytaczadła z pewnością mogą wykańczać otwory, dedykowane rozwiertaki są specjalnie zaprojektowane z wieloma rowkami i cylindrycznymi marginesami prowadzącymi. Ta unikalna geometria pozwala im idealnie dopasować rozmiar otworu do wąskich tolerancji w jednym, szybkim zagłębieniu, co czyni je znacznie bardziej wydajnymi i przewidywalnymi w przypadku operacji wymiarowania na dużą skalę.
Otwory o zbyt dużych rozmiarach są zazwyczaj wynikiem bicia mechanicznego, nieprawidłowego ustawienia wrzeciona, nieprawidłowych prędkości i posuwów lub gromadzenia się wiórów wewnątrz rowków. Częstym błędem jest utrzymywanie zbyt wysokich obrotów. Zapewnienie bardzo sztywnego mocowania, zastosowanie chłodziwa pod wysokim ciśnieniem w celu zapobiegania narostowi na krawędzi oraz użycie pływającego uchwytu narzędzia może skutecznie złagodzić te problemy i przywrócić tolerancję otworów.
Standardową zasadą obróbki jest uruchamianie rozwiertaka z połową prędkości wrzeciona i dwukrotnie większym posuwem niż wiertło kręte o dokładnie tej samej średnicy. Niższe obroty zapobiegają gromadzeniu się ciepła i zużyciu narzędzia, podczas gdy duży posuw zmusza krawędzie skrawające do wnikania pod warstwę utwardzaną przez zgniot pozostawioną przez poprzednią operację wiercenia.
Podarte lub szorstkie wykończenie powierzchni zwykle wskazuje na brak odpowiedniego smarowania, niewystarczający naddatek lub problemy z odprowadzaniem wiórów. Jeśli na krawędziach tnących utworzą się narosty z powodu słabej smarności chłodziwa, te spawane wióry będą żłobić ścianki otworu. Upewnij się, że używasz wysokiej jakości płynu do cięcia i pozostawiasz wystarczającą ilość materiału, aby narzędzie faktycznie wzięło wiór, a nie tylko pocierało metal.