Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio

Realizar un orificio de tolerancia estricta es notoriamente difícil en el taller. Las brocas helicoidales estándar destacan por acaparar material rápidamente. Sin embargo, fallan estrepitosamente cuando su dibujo exige un acabado superficial impecable combinado con una precisión dimensional exacta. Esta brecha específica en la capacidad de mecanizado exige herramientas especializadas.
Para los maquinistas e ingenieros de fabricación que buscan activamente optimizar las líneas de producción, eliminar las piezas desechadas en la operación final es una batalla diaria. Comprender con precisión cuándo y cómo implementar los escariadores es fundamental para ganar esa batalla. Esta guía completa explora la mecánica fundamental de Acabado de agujeros de precisión . Al comparar varios métodos de dimensionamiento de orificios y detallar los principios de ingeniería detrás de estas cortadoras, examinaremos por qué actualizar a herramientas premium es la solución más eficaz para lograr una precisión repetible en operaciones de mecanizado avanzadas.
Perforación versus escariado: las brocas estándar crean la cavidad inicial. Los escariadores son instrumentos esenciales diseñados específicamente para agrandar, suavizar y perfeccionar el taladro hasta alcanzar microtolerancias exactas.
Superioridad del material: invertir en carburo sólido extiende significativamente la vida útil de la herramienta. Resiste aplicaciones de altas temperaturas y ofrece acabados superficiales superiores en comparación con las alternativas tradicionales de acero de alta velocidad.
Optimización CNC: la utilización de configuraciones automatizadas con las velocidades, avances y tamaños óptimos de orificios pretaladrados correctos elimina el error humano. Esto garantiza una precisión altamente repetible en tiradas de producción de gran volumen.
Rentabilidad: las herramientas de acabado premium conllevan un costo de adquisición inicial más alto. Sin embargo, reducen drásticamente las tasas de rechazo de piezas y, en última instancia, reducen el verdadero costo por pieza en entornos de fabricación con tolerancias estrictas.
Selección estratégica de herramientas: la elección de la cortadora óptima depende completamente del material de la pieza de trabajo, la tolerancia requerida y la escala de producción de sus instalaciones.
Imagine este escenario en el taller. Un complejo colector aeroespacial acaba de finalizar cuatro horas de intenso fresado y torneado. En la última operación, una broca helicoidal estándar se mueve ligeramente. Deja un agujero para clavija sobredimensionado en solo media milésima de pulgada. Ese único error microscópico simplemente convirtió un componente muy costoso en chatarra. Esto resalta las limitaciones inherentes de los taladros estándar. Debido a su geometría de dos canales y su borde de cincel, los taladros naturalmente tienden a moverse ligeramente al entrar a menos que estén perfectamente ubicados. Incluso en configuraciones muy rígidas, las agresivas fuerzas de corte hacen que la herramienta se desvíe. ¿El resultado? Orificios lobulados, acampanados o caracterizados por un acabado superficial rugoso y rasgado.
Los datos recientes de la industria muestran un cambio masivo en los requisitos de precisión en la fabricación global. A medida que la producción de vehículos eléctricos y los ensamblajes aeroespaciales exigen componentes más ligeros y resistentes, el margen de error prácticamente ha desaparecido. La inteligencia de mercado revela que los requisitos de ingeniería se están alejando rápidamente de las tolerancias estándar IT8 o IT9. Hoy en día, los ingenieros exigen cada vez más clasificaciones IT6 o incluso IT5 para ajustes de rodamientos y componentes de dinámica de fluidos. Este ajuste en toda la industria significa que depender únicamente de las brocas helicoidales tradicionales para el tamaño final es una forma garantizada de obtener ganancias.
El impacto financiero de una precisión deficiente en esta etapa final es devastador. La perforación suele ocurrir al final de un ciclo de mecanizado. El tiempo de la máquina, la mano de obra y las costosas materias primas ya están invertidos en la pieza de trabajo. ¿Cómo se protege esa inversión? Implementación dedicada Las herramientas de acabado de agujeros mitigan directamente este riesgo. Garantiza que las dimensiones finales sean predecibles, consistentes y perfectamente alineadas con estrictos estándares internacionales.
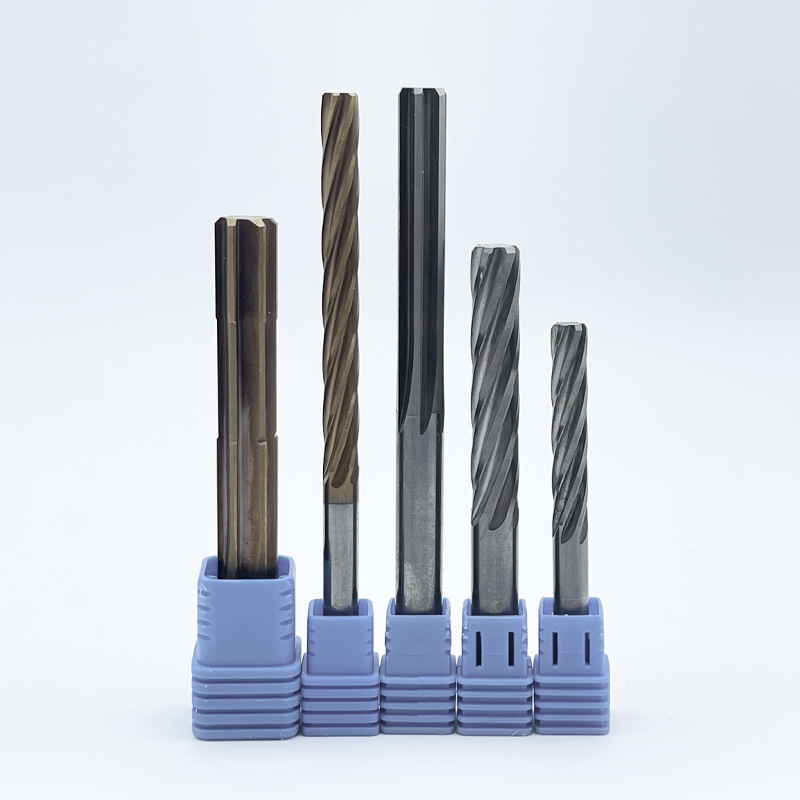
Para resolver las imprecisiones que dejan las herramientas de desbaste agresivas, los maquinistas confían en los escariadores. La estructura anatómica de una fresa difiere significativamente de la de una fresa estándar. Estos instrumentos, que suelen tener de cuatro a ocho flautas poco profundas, pueden ser rectos o en espiral. La elección depende completamente del material que se corta y de si la aplicación es un agujero ciego o pasante. El proceso de corte real se produce principalmente en el borde biselado específicamente rectificado en la punta. Mientras tanto, los márgenes cilíndricos a lo largo de las ranuras sirven para guiar la herramienta directamente a través del orificio.
A diferencia de un taladro que arranca violentamente el metal, un escariador funciona según el principio de eliminación microscópica de material. La geometría se basa en una fina acción de raspado o corte. Debido a que la cortadora ataca una cantidad increíblemente pequeña de material, las fuerzas de corte radial se reducen drásticamente. Esto evita que la herramienta se desvíe, permitiendo que los márgenes rocen contra las paredes recién cortadas. Este frotamiento crea un efecto de bruñido. Comprime ligeramente el metal para producir un acabado superficial similar a un espejo que se siente completamente suave al tacto.
Sin embargo, es crucial comprender una dura verdad. Un escariador no puede corregir un agujero perforado en el lugar equivocado. Tampoco puede enderezar un orificio con un ángulo muy pronunciado. Su única finalidad es el encolado y acabado. Por lo tanto, el orificio pretaladrado debe controlarse cuidadosamente. Los maquinistas suelen seguir una estricta regla matemática. Deje aproximadamente del dos al tres por ciento del diámetro final como margen de stock. Dejar entre diez y quince milésimas de pulgada para una herramienta de media pulgada garantiza que los bordes cortantes se enganchen correctamente. Dejar muy poco material hace que la herramienta chirríe y roce, lo que provoca un desgaste prematuro. Por el contrario, un stock excesivo provoca acumulación de virutas, vibraciones y roturas catastróficas de las herramientas.
Seleccionar la geometría y el sustrato correctos es fundamental para lograr la precisión dimensional deseada. La industria manufacturera clasifica estos instrumentos según su composición de material, método de actuación y aplicación específica.
Para entornos de alta producción y materiales altamente abrasivos, el El escariador de carburo es el campeón indiscutible. Fabricadas con carburo de tungsteno micrograno sólido, estas herramientas ofrecen una dureza extrema y una estabilidad térmica excepcional. Mantienen sus filos cortantes afilados a temperaturas mucho más altas que el acero. Esto los hace ideales para mecanizar aleaciones resistentes como hierro fundido, aluminio con alto contenido de silicio y acero inoxidable endurecido. Si bien el costo de adquisición inicial es mayor, la vida útil prolongada de la herramienta las convierte en la opción más económica para tiradas de producción largas y continuas.
Las variantes de cobalto y acero rápido siguen siendo opciones muy viables para escenarios específicos. Debido a que son más duros y menos quebradizos que el carburo, son mucho más tolerantes en configuraciones menos rígidas. Los tornos manuales o taladradoras más antiguos, donde son inevitables ligeras vibraciones, se benefician enormemente de estos materiales. Proporcionan una solución muy rentable para proyectos de corta duración, creación de prototipos o al mecanizar materiales más blandos como acero dulce, latón y plásticos.
La distinción entre herramientas manuales y mecánicas radica en el diseño del mango y del chaflán. Los escariadores de sujeción están diseñados para máquinas herramienta. Presentan un chaflán corto y pronunciado para facilitar una rápida entrada en la pieza de trabajo. Por el contrario, los escariadores manuales presentan una punta cónica mucho más larga y gradual. Esta introducción extendida ayuda al operador humano a alinear la herramienta perfectamente recta usando una llave giramachos. Evita que el cortador se atasque o muerda el metal de manera desigual.
Diseñadas específicamente para los entornos automatizados y altamente rígidos de los centros de mecanizado modernos, estas herramientas se fabrican con tolerancias de vástago ultraprecisas. Diseñados con una tolerancia de vástago h6 para encajar de forma segura en portaherramientas de alto rendimiento, como mandriles hidráulicos o de ajuste por contracción, su principal ventaja es una concentricidad inigualable. Al minimizar la lectura total del indicador, El escariador CNC garantiza una repetibilidad absoluta sin requerir la intervención constante del operador.
Si bien el escariado es excepcional para dimensionar, no es el único método disponible. Comprender cuándo implementar diferentes métodos de acabado es vital para optimizar los tiempos de ciclo y la calidad de las piezas.
La perforación utiliza un inserto de corte de un solo punto montado en una barra de perforación para ampliar una cavidad. La gran ventaja del mandrinado es su capacidad para corregir la posición real y la rectitud del agujero. Al cortar por un solo lado, genera un agujero perfectamente concéntrico con respecto al eje del husillo de la máquina, independientemente de lo torcido que esté el agujero pretaladrado. Sin embargo, la perforación es generalmente mucho más lenta y tiene problemas con diámetros muy pequeños. El escariado, con su diseño de canales múltiples, es significativamente más rápido pero seguirá ciegamente el recorrido existente del orificio pretaladrado.
El bruñido es un proceso de mecanizado abrasivo que utiliza un mandril giratorio con piedras abrasivas para fregar el interior de un orificio. Este proceso generalmente se reserva para lograr microacabados extremos o crear patrones de sombreado específicos necesarios para la retención de aceite en los cilindros del motor. Si bien el bruñido proporciona las tolerancias más estrictas posibles, requiere maquinaria independiente y especializada. El escariado está integrado directamente en el ciclo CNC estándar, lo que lo hace mucho más eficiente para la fabricación de precisión general.
Operación |
Tolerancia típica ISO |
Acabado superficial Ra |
Beneficio primario en producción |
|---|---|---|---|
Perforación |
TI10 - TI12 |
3,2 - 6,3 µm |
Alta tasa de eliminación de material; creación inicial de la cavidad. |
escariado |
IT6-IT8 |
0,8 - 1,6 micras |
Dimensionamiento rápido y preciso; excelente acabado superficial; integrado en la máquina. |
Aburrido |
IT6-IT7 |
0,8 - 1,6 micras |
Corrige la posición real y endereza los agujeros torcidos. |
bruñido |
TI4 - TI5 |
0,1 - 0,4 µm |
Microacabado extremo; Maneja materiales demasiado difíciles de cortar. |
Adquirir herramientas de alta calidad es sólo el primer paso. Para alcanzar consistentemente esas esquivas décimas de milésima, la herramienta debe aplicarse sin problemas dentro del entorno de mecanizado.
El culpable más común de un agujero arruinado son los parámetros de corte incorrectos. Si escucha un chillido agudo durante el ciclo, es probable que su velocidad de alimentación sea demasiado baja. Esto hace que la herramienta frote en lugar de cortar. La regla estándar de la industria es hacer funcionar la herramienta a la mitad de la velocidad y el doble de avance que un taladro estándar del mismo diámetro. Mantener las RPM bajas evita la generación excesiva de calor. Mientras tanto, un avance más pesado garantiza que los filos de corte permanezcan activamente enganchados debajo de la capa superficial endurecida.
La aplicación adecuada del fluido es absolutamente innegociable. Si bien el control de la temperatura es importante, la función principal del refrigerante aquí es la lubricación. Un fluido de corte rico y de alta lubricidad evita que el material de la pieza de trabajo se microsuelde con los bordes cortantes. Este desastroso fenómeno se conoce como borde acumulado. Si esto ocurre, el diámetro efectivo de la herramienta aumenta instantáneamente. El resultado es un orificio de gran tamaño y profundamente ranurado. Además, se requiere refrigerante a alta presión para eliminar las virutas finas y polvorientas de las ranuras, evitando que se acumule la viruta.
La rigidez y la alineación dictan el éxito. Cualquier oscilación en el husillo o en el portaherramientas se transfiere directamente a la pieza de trabajo. Esto provoca el temido efecto de boca de campana donde la parte superior del agujero es más ancha que la parte inferior. Se recomienda encarecidamente utilizar pinzas de alta precisión o soportes de ajuste por contracción. En máquinas más antiguas donde no se puede garantizar una alineación perfecta del husillo, el uso de un portaherramientas flotante permite que la cortadora se autoalinee con el orificio pretaladrado. Esto absorbe errores menores de concentricidad y protege la tolerancia final.
A medida que la ingeniería moderna avanza hacia materiales más duros y resistentes al calor, la tecnología de herramientas debe evolucionar a la par. El carburo sólido se ha convertido en el estándar básico para instalaciones centradas en la mejora continua y la reducción de desechos.
Al evaluar los gastos de la tienda, mirar sólo el precio de adquisición inicial es una trampa. La verdadera métrica del éxito es el costo por hoyo. Si bien una herramienta de carburo sólido puede costar significativamente más por adelantado que una equivalente de acero rápido, normalmente dura de diez a veinte veces más cuando se ajusta correctamente. Esta vida útil prolongada significa menos cambios de herramientas y una reducción drástica del tiempo de inactividad de la máquina. Pone fin al desguace de piezas debido al desgaste gradual e impredecible de las herramientas.
Los sectores aeroespacial y médico utilizan con frecuencia materiales implacables como titanio, Inconel y aceros inoxidables martensíticos endurecidos. Estas aleaciones poseen una enorme resistencia a la tracción. Suelen endurecerse rápidamente en el momento en que una herramienta los toca. El acero rápido se degrada casi inmediatamente cuando se expone al alto estrés térmico generado por estos metales. El carburo sólido, sin embargo, mantiene su integridad estructural. Garantiza que el primer orificio y el milésimo midan exactamente lo mismo.
El rendimiento básico del carburo se amplifica aún más mediante recubrimientos por deposición física de vapor. La aplicación de capas microscópicas de nitruro de aluminio y titanio o carbonitruro de titanio agrega dureza y lubricidad extremas a la superficie. Estos recubrimientos reducen el coeficiente de fricción. Esto permite que las virutas se deslicen fuera de las ranuras sin esfuerzo mientras protege el sustrato de carburo del choque térmico. En última instancia, esto produce un acabado similar a un espejo dentro del orificio.
Revisar un catálogo de herramientas puede resultar abrumador. Para agilizar el proceso de selección y evitar errores costosos, los ingenieros deben evaluar tres criterios básicos antes de realizar una compra.
La geometría de la herramienta debe coincidir con las características de formación de viruta del metal que está cortando. Por ejemplo, los diseños de flauta recta son excelentes para materiales frágiles como hierro fundido o latón, que producen virutas cortas y polvorientas. Por el contrario, las geometrías de flautas en espiral son absolutamente necesarias para materiales dúctiles como el aluminio o el acero con bajo contenido de carbono. La acción en espiral actúa como una barrena, levantando virutas continuas y fibrosas hacia arriba y fuera de un agujero ciego.
Los ingenieros deben leer atentamente los cuadros de especificaciones de herramientas. Una fresa fabricada con una banda de tolerancia m7 producirá un tamaño de orificio ligeramente diferente que una rectificada con una tolerancia H7. Siempre verifique que el diámetro fabricado de la herramienta y sus límites de tolerancia específicos se alineen perfectamente con las indicaciones altas y bajas en el plano de su pieza.
Por último, el origen de sus herramientas es sumamente importante. Busque fabricantes que brinden soporte técnico transparente, opciones de geometría personalizadas y estándares estrictos de rectificado de precisión. Obtener un producto de alta calidad El cortador de agujeros garantiza que los instrumentos que implemente funcionarán de manera predecible y consistente en sus lotes de producción más exigentes.
En el mundo de la fabricación de precisión, en el que hay mucho en juego, “lo suficientemente cerca” es una frase que cuesta dinero. Actualizar su arsenal de mecanizado para incluir escariadores especializados es un paso no negociable para lograr orificios con tolerancias estrictas de manera consistente. Ya sea que esté equipando un centro de mecanizado nuevo con herramientas de última generación o actualizando a carburo duradero para abordar aleaciones aeroespaciales exóticas, implementar los instrumentos de acabado adecuados reducirá drásticamente sus tasas de desechos. Elevará la calidad general de su producción. Cuando la precisión es su objetivo final, confiar en herramientas de dimensionamiento dedicadas para sus operaciones finales es la inversión más inteligente que puede hacer un taller mecánico. ¿Listo para eliminar desechos y alcanzar tolerancias perfectas en todo momento? Visita https://www.ssendmill.com para explorar una gama completa de soluciones de perforación de alto rendimiento diseñadas para su aplicación específica.
La perforación es una operación de desbaste agresiva que se utiliza para crear la cavidad inicial y eliminar grandes cantidades de material lo más rápido posible. El escariado es una operación de acabado delicada y de precisión que se utiliza para agrandar ligeramente el orificio pretaladrado, lo que garantiza una precisión dimensional exacta, una redondez perfecta y un acabado superficial muy suave.
Debe optar por el carburo al mecanizar materiales duros y abrasivos como hierro fundido, titanio o acero inoxidable. También es necesario cuando se ejecutan lotes de producción de gran volumen donde maximizar la vida útil de la herramienta es fundamental, o cuando se necesita mantener microtolerancias extremadamente estrictas durante un período prolongado sin detener la máquina para compensar el desgaste de la herramienta.
Como regla general de la industria, debe dejar entre ocho y quince milésimas de pulgada de material en el diámetro, lo que equivale aproximadamente a dos o tres por ciento del tamaño total de la herramienta. Dejar muy poco material hará que el cortador se frote y pula en lugar de cortar, mientras que dejar demasiado puede provocar que se acumule virutas, virutas o se rompa la herramienta.
Si bien herramientas como fresas o barras de mandrinar ciertamente pueden terminar agujeros, los escariadores dedicados están diseñados específicamente con múltiples canales y márgenes de guía cilíndricos. Esta geometría única les permite dimensionar perfectamente un orificio con tolerancias estrictas en un solo paso rápido, lo que los hace mucho más eficientes y predecibles para operaciones de dimensionamiento de gran volumen.
Los orificios sobredimensionados suelen ser el resultado de un descentramiento mecánico, una alineación inadecuada del husillo, velocidades y avances incorrectos o acumulación de virutas dentro de las ranuras. Ejecutar las RPM demasiado altas es un error común. Garantizar una configuración muy rígida, utilizar refrigerante a alta presión para evitar la acumulación de bordes y utilizar un portaherramientas flotante puede mitigar eficazmente estos problemas y hacer que los orificios vuelvan a estar dentro de la tolerancia.
La regla de mecanizado estándar es hacer funcionar el escariador a la mitad de la velocidad del husillo y al doble de la velocidad de avance de una broca helicoidal del mismo diámetro exacto. Unas RPM más bajas evitan la acumulación de calor y el desgaste de la herramienta, mientras que una velocidad de avance elevada obliga a los filos de corte a penetrar debajo de la capa endurecida dejada por la operación de perforación anterior.
Un acabado superficial rasgado o áspero generalmente indica una falta de lubricación adecuada, una reserva de material inadecuada o problemas con la evacuación de virutas. Si se forma un borde acumulado en los labios de corte debido a la mala lubricidad del refrigerante, esas virutas soldadas rayarán las paredes del orificio. Asegúrese de utilizar un fluido de corte de alta calidad y de dejar suficiente material para que la herramienta realmente absorba la viruta en lugar de simplemente frotar el metal.