Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito

Realizzare un foro con tolleranza stretta è notoriamente difficile in officina. Le punte elicoidali standard eccellono nel rimuovere rapidamente il materiale. Falliscono miseramente, tuttavia, quando il disegno richiede una finitura superficiale impeccabile combinata con un'esatta precisione dimensionale. Questa specifica lacuna nella capacità di lavorazione richiede utensili specializzati.
Per i macchinisti e gli ingegneri di produzione che cercano attivamente di ottimizzare le linee di produzione, eliminare le parti di scarto durante l'operazione finale è una battaglia quotidiana. Comprendere esattamente quando e come implementare gli alesatori è fondamentale per vincere questa battaglia. Questa guida completa esplora i meccanismi fondamentali di finitura dei fori di precisione . Confrontando vari metodi di dimensionamento del foro e descrivendo in dettaglio i principi ingegneristici alla base di queste frese, esamineremo perché il passaggio a utensili di alta qualità è la soluzione più efficace per ottenere precisione ripetibile nelle operazioni di lavorazione avanzate.
Foratura vs alesatura: le frese standard creano la cavità iniziale. Gli alesatori sono strumenti essenziali progettati specificamente per allargare, levigare e perfezionare l'alesaggio secondo precise microtolleranze.
Superiorità del materiale: investire in metallo duro integrale prolunga significativamente la durata dell'utensile. Resiste ad applicazioni ad alta temperatura e offre finiture superficiali superiori rispetto alle tradizionali alternative in acciaio rapido.
Ottimizzazione CNC: l'utilizzo di configurazioni automatizzate con velocità, avanzamenti e dimensioni ottimali dei fori preforati elimina l'errore umano. Ciò garantisce una precisione altamente ripetibile in cicli di produzione ad alto volume.
Efficienza in termini di costi: gli strumenti di finitura premium comportano costi di approvvigionamento iniziali più elevati. Tuttavia riducono drasticamente i tassi di scarto delle parti, abbassando in definitiva il costo reale per pezzo negli ambienti di produzione con tolleranze strette.
Selezione strategica dell'utensile: la scelta della fresa ottimale dipende interamente dal materiale del pezzo da lavorare, dalla tolleranza richiesta e dalla scala di produzione della vostra struttura.
Immagina questo scenario in officina. Un complesso collettore aerospaziale ha appena terminato quattro ore di lavorazione pesante e tornitura. Durante l'ultima operazione, una punta elicoidale standard vaga leggermente. Lascia un foro per la spina di centraggio sovradimensionato di appena mezzo millesimo di pollice. Quel singolo errore microscopico ha trasformato un componente molto costoso in un rottame metallico. Ciò evidenzia i limiti intrinseci delle esercitazioni standard. A causa della geometria a due taglienti e del bordo a scalpello, le punte tendono naturalmente a camminare leggermente all'ingresso, a meno che non siano perfettamente individuate. Anche in configurazioni altamente rigide, le forze di taglio aggressive provocano la flessione dell'utensile. Il risultato? Fori lobati, a campana o caratterizzati da una finitura superficiale ruvida e strappata.
I recenti dati di settore mostrano un enorme cambiamento nei requisiti di precisione nella produzione globale. Poiché la produzione di veicoli elettrici e gli assemblaggi aerospaziali richiedono componenti più leggeri e resistenti, il margine di errore è praticamente svanito. Le informazioni di mercato rivelano che i requisiti tecnici si stanno allontanando rapidamente dalle tolleranze standard IT8 o IT9. Oggi gli ingegneri richiedono sempre più classificazioni IT6 o addirittura IT5 per gli accoppiamenti dei cuscinetti e i componenti fluidodinamici. Questo restringimento a livello di settore significa che affidarsi esclusivamente alle punte elicoidali tradizionali per il dimensionamento finale è un modo garantito per ridurre i profitti.
L’impatto finanziario della scarsa precisione in questa fase finale è devastante. La realizzazione dei fori avviene solitamente alla fine di un ciclo di lavorazione. Tempo macchina, manodopera e materie prime costose sono già incorporati nel pezzo. Come proteggi quell'investimento? Implementazione dedicata Gli strumenti di finitura del foro mitigano direttamente questo rischio. Garantisce che le dimensioni finali siano prevedibili, coerenti e perfettamente allineate ai rigorosi standard internazionali.
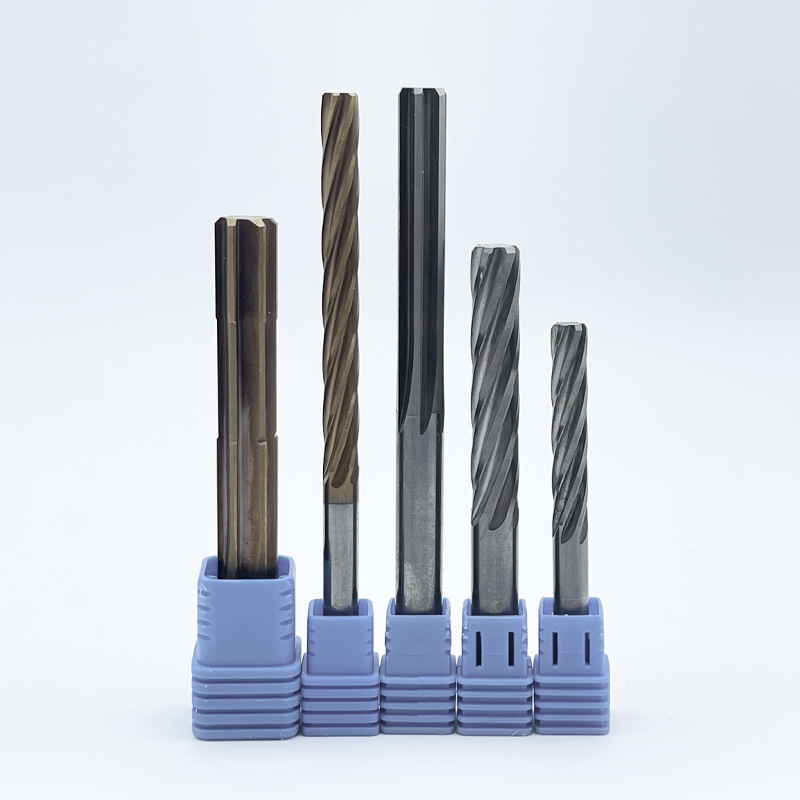
Per risolvere le imprecisioni lasciate dagli utensili di sgrossatura aggressivi, gli operatori si affidano agli alesatori. La struttura anatomica di un alesatore differisce notevolmente da una fresa standard. Generalmente dotati di quattro-otto flauti poco profondi, questi strumenti possono essere dritti o a spirale. La scelta dipende interamente dal materiale da tagliare e se l'applicazione è a foro cieco o passante. L'effettiva azione di taglio avviene principalmente in corrispondenza del bordo smussato appositamente rettificato in corrispondenza della punta. Nel frattempo, i margini cilindrici lungo le scanalature servono a guidare l'utensile direttamente attraverso il foro.
A differenza di un trapano che strappa via violentemente il metallo, un alesatore funziona secondo il principio della rimozione microscopica del materiale. La geometria si basa su un'azione di raschiatura o taglio fine. Poiché la fresa interagisce con una quantità di materiale incredibilmente piccola, le forze di taglio radiali vengono drasticamente ridotte. Ciò impedisce la deflessione dell'utensile, consentendo ai margini di sfregare contro le pareti appena tagliate. Questo sfregamento crea un effetto brunito. Comprime leggermente il metallo per ottenere una finitura superficiale a specchio che risulta completamente liscia al tatto.
Tuttavia, è fondamentale comprendere una dura verità. Un alesatore non può correggere un foro praticato nella posizione sbagliata. Né può raddrizzare un foro fortemente angolato. Il suo unico scopo è il dimensionamento e la finitura. Pertanto, il foro preforato deve essere attentamente controllato. I macchinisti in genere seguono una rigorosa regola pratica matematica. Lasciare circa il 2-3% del diametro finale come sovrametallo. Lasciare circa dieci-quindici millesimi di pollice per un utensile da mezzo pollice garantisce che i taglienti si incastrino correttamente. Lasciare troppo poco materiale provoca lo stridore e lo sfregamento dell'utensile, con conseguente usura prematura. Al contrario, un stock eccessivo provoca l'impaccamento dei trucioli, le vibrazioni e la rottura catastrofica dell'utensile.
La selezione della geometria e del substrato corretti è fondamentale per ottenere la precisione dimensionale desiderata. L'industria manifatturiera classifica questi strumenti in base alla composizione del materiale, al metodo di attuazione e all'applicazione specifica.
Per ambienti ad alta produzione e materiali altamente abrasivi, il l'alesatore in metallo duro è il campione indiscusso. Realizzati in carburo di tungsteno a micrograna solida, questi utensili offrono estrema durezza ed eccezionale stabilità termica. Mantengono i taglienti affilati a temperature molto più elevate rispetto all'acciaio. Ciò li rende ideali per la lavorazione di leghe resistenti come ghisa, alluminio ad alto contenuto di silicio e acciaio inossidabile temprato. Sebbene il costo di approvvigionamento iniziale sia più elevato, la maggiore durata dell'utensile li rende la scelta più economica per cicli di produzione lunghi e continui.
Le varianti in acciaio rapido e cobalto rimangono opzioni altamente praticabili per scenari specifici. Poiché sono più tenaci e meno fragili del metallo duro, sono molto più tolleranti nelle configurazioni meno rigide. I torni manuali o i trapani a colonna più vecchi, dove leggere vibrazioni sono inevitabili, traggono grandi vantaggi da questi materiali. Forniscono una soluzione altamente conveniente per progetti a breve termine, prototipazione o durante la lavorazione di materiali più morbidi come acciaio dolce, ottone e plastica.
La distinzione tra utensili a macchina e utensili manuali risiede nella progettazione del gambo e dello smusso. Gli alesatori a serraggio sono costruiti per macchine utensili. Sono dotati di uno smusso corto e ripido per facilitare l'ingresso rapido nel pezzo. Al contrario, gli alesatori manuali presentano una rastremazione graduale molto più lunga sulla punta. Questo attacco esteso aiuta l'operatore umano ad allineare perfettamente l'utensile utilizzando una chiave maschio. Impedisce alla taglierina di legarsi o mordere il metallo in modo non uniforme.
Progettati specificatamente per gli ambienti automatizzati e altamente rigidi dei moderni centri di lavoro, questi utensili sono realizzati con tolleranze del gambo ultra precise. Progettati con una tolleranza del gambo h6 per adattarsi saldamente a portautensili ad alte prestazioni come mandrini a calettamento o idraulici, il loro vantaggio principale è la concentricità senza pari. Riducendo al minimo la lettura totale dell'indicatore, a L'alesatore CNC garantisce assoluta ripetibilità senza richiedere l'intervento costante dell'operatore.
Sebbene l'alesatura sia eccezionale per il dimensionamento, non è l'unico metodo disponibile. Capire quando implementare diversi metodi di finitura è fondamentale per ottimizzare i tempi di ciclo e la qualità delle parti.
L'alesatura utilizza un inserto da taglio a punto singolo montato su una barra di alesatura per allargare una cavità. L'enorme vantaggio della barenatura è la sua capacità di correggere la posizione reale e la rettilineità del foro. Poiché taglia su un solo lato, genera un foro perfettamente concentrico in base all'asse del mandrino della macchina, indipendentemente da quanto sia storto il foro preforato. Tuttavia, l’alesatura è generalmente molto più lenta e fatica con diametri molto piccoli. L'alesatura, con il suo design multi-scanalatura, è significativamente più veloce ma seguirà ciecamente il percorso esistente del foro preforato.
La levigatura è un processo di lavorazione abrasiva che utilizza un mandrino rotante con pietre abrasive per pulire l'interno di un foro. Questo processo è generalmente riservato al raggiungimento di microfiniture estreme o alla creazione di specifici modelli di tratteggio incrociato necessari per la ritenzione dell'olio nei cilindri del motore. Sebbene la levigatura offra le tolleranze più strette possibili, richiede macchinari specializzati e autonomi. L'alesatura è integrata direttamente nel ciclo CNC standard, rendendolo molto più efficiente per la produzione generale di precisione.
Operazione |
Tolleranza tipica ISO |
Finitura superficiale Ra |
Vantaggio primario nella produzione |
|---|---|---|---|
Perforazione |
IT10-IT12 |
3,2 - 6,3 µm |
Elevato tasso di rimozione del materiale; creazione iniziale della cavità. |
Alesatura |
IT6 - IT8 |
0,8 - 1,6 µm |
Dimensionamento rapido e preciso; ottima finitura superficiale; integrato nella macchina. |
Noioso |
IT6-IT7 |
0,8 - 1,6 µm |
Corregge la posizione reale e raddrizza i fori storti. |
Affilatura |
IT4 - IT5 |
0,1 - 0,4 µm |
Microfinitura estrema; gestisce materiali troppo difficili da tagliare. |
L’acquisto di utensili di alta qualità è solo il primo passo. Per raggiungere costantemente quegli sfuggenti decimi di millesimo, l'utensile deve essere applicato in modo impeccabile all'interno dell'ambiente di lavorazione.
La causa più comune di un foro rovinato sono i parametri di taglio errati. Se senti uno stridio acuto durante il ciclo, probabilmente la velocità di avanzamento è troppo bassa. Ciò fa sì che lo strumento sfreghi anziché tagliare. La regola standard del settore è di far funzionare l'utensile a metà della velocità e al doppio della velocità di avanzamento di una punta standard dello stesso diametro. Mantenere il numero di giri basso impedisce la generazione eccessiva di calore. Nel frattempo, un avanzamento più pesante garantisce che i taglienti rimangano attivamente impegnati sotto lo strato superficiale incrudito.
La corretta applicazione del fluido non è assolutamente negoziabile. Sebbene il controllo della temperatura sia importante, la funzione principale del liquido refrigerante è la lubrificazione. Un fluido da taglio ricco e ad alto potere lubrificante impedisce la microsaldatura del materiale del pezzo ai taglienti. Questo fenomeno disastroso è noto come bordo di riporto. Se ciò accade, il diametro effettivo dell'utensile aumenta istantaneamente. Il risultato è un foro sovradimensionato e profondamente scavato. Inoltre, è necessario un refrigerante ad alta pressione per eliminare i trucioli fini e polverosi dalle scanalature, evitando l'impaccamento dei trucioli.
Rigidità e allineamento determinano il successo. Qualsiasi oscillazione nel mandrino o nel portautensile si trasferisce direttamente al pezzo in lavorazione. Ciò provoca il temuto effetto a campana in cui la parte superiore del foro è più larga della parte inferiore. Si consiglia vivamente di utilizzare pinze di alta precisione o portautensili a calettamento. Nelle macchine più vecchie in cui non è possibile garantire il perfetto allineamento del mandrino, l'utilizzo di un portautensile flottante consente alla fresa di autoallinearsi con il foro preforato. Ciò assorbe piccoli errori di concentricità e protegge la tolleranza finale.
Mentre l’ingegneria moderna si sposta verso materiali più duri e resistenti al calore, la tecnologia degli utensili deve evolversi di pari passo. Il metallo duro integrale è emerso come lo standard di base per le strutture focalizzate sul miglioramento continuo e sulla riduzione degli scarti.
Quando si valutano le spese del negozio, guardare solo al prezzo di acquisto iniziale è una trappola. Il vero parametro del successo è il costo per buca. Sebbene un utensile in metallo duro integrale possa costare molto di più rispetto a un equivalente in acciaio rapido, normalmente dura da dieci a venti volte di più se impostato correttamente. Questa maggiore durata significa meno cambi di utensile e tempi di fermo macchina drasticamente ridotti. Mette fine allo scarto di pezzi dovuto all'imprevedibile e graduale usura degli utensili.
I settori aerospaziale e medico utilizzano spesso materiali resistenti come il titanio, l'Inconel e gli acciai inossidabili martensitici temprati. Queste leghe possiedono un'enorme resistenza alla trazione. Tendono a indurirsi rapidamente nel momento in cui vengono toccati da uno strumento. L'acciaio rapido si degrada quasi immediatamente se esposto all'elevato stress termico generato da questi metalli. Il metallo duro integrale, tuttavia, mantiene la sua integrità strutturale. Garantisce che il primo foro e il millesimo foro misurino esattamente lo stesso.
Le prestazioni di base del carburo sono ulteriormente amplificate attraverso rivestimenti con deposizione fisica di vapore. L'applicazione di strati microscopici di nitruro di titanio e alluminio o carbonitruro di titanio aggiunge estrema durezza superficiale e potere lubrificante. Questi rivestimenti abbassano il coefficiente di attrito. Ciò consente ai trucioli di scivolare fuori dalle scanalature senza sforzo, proteggendo al tempo stesso il substrato di carburo dallo shock termico. Alla fine, questo produce una finitura a specchio all'interno del foro.
Sfogliare un catalogo di utensili può essere travolgente. Per semplificare il processo di selezione ed evitare errori costosi, gli ingegneri devono valutare tre criteri fondamentali prima di effettuare un acquisto.
La geometria dell'utensile deve corrispondere alle caratteristiche di formazione del truciolo del metallo che si sta tagliando. Ad esempio, i design con scanalatura diritta sono eccellenti per materiali fragili come ghisa o ottone, che producono trucioli corti e polverosi. Al contrario, le geometrie delle scanalature a spirale sono assolutamente necessarie per materiali duttili come l'alluminio o l'acciaio a basso tenore di carbonio. L'azione a spirale agisce come una coclea, sollevando i trucioli filamentosi e continui verso l'alto e fuori da un foro cieco.
Gli ingegneri devono leggere attentamente le tabelle delle specifiche degli strumenti. Una fresa prodotta con una banda di tolleranza M7 produrrà una dimensione del foro leggermente diversa rispetto a una fresa rettificata con tolleranza H7. Verificare sempre che il diametro prodotto dell'utensile e i suoi limiti di tolleranza specifici siano perfettamente allineati con i richiami alto e basso sul disegno della parte.
Infine, la fonte dei tuoi strumenti è estremamente importante. Cerca produttori che forniscano supporto tecnico trasparente, opzioni di geometria personalizzata e rigorosi standard di rettifica di precisione. Approvvigionamento di alta qualità La taglierina per la lavorazione dei fori garantisce che gli strumenti implementati funzioneranno in modo prevedibile e coerente nei lotti di produzione più impegnativi.
Nel mondo ad alto rischio della produzione di precisione, “abbastanza vicino” è una frase che costa denaro. L'aggiornamento del proprio arsenale di lavorazione per includere alesatori specializzati è un passo non negoziabile per ottenere costantemente fori con tolleranze strette. Che tu stia dotando un centro di lavoro nuovo di zecca con utensili all'avanguardia o passando al metallo duro durevole per affrontare leghe aerospaziali esotiche, l'implementazione dei giusti strumenti di finitura ridurrà drasticamente il tasso di scarto. Aumenterà la qualità complessiva della produzione. Quando la precisione è il tuo obiettivo finale, affidarsi a strumenti di dimensionamento dedicati per le operazioni finali è l'investimento più intelligente che un'officina meccanica possa fare. Pronto a eliminare gli scarti e raggiungere ogni volta tolleranze perfette? Visita https://www.ssendmill.com per esplorare una gamma completa di soluzioni per la foratura ad alte prestazioni progettate per la vostra applicazione specifica.
La foratura è un'operazione di sgrossatura aggressiva utilizzata per creare la cavità iniziale e rimuovere grandi quantità di materiale nel minor tempo possibile. L'alesatura è un'operazione di finitura delicata e di precisione utilizzata per allargare leggermente il foro preforato, garantendo l'esatta precisione dimensionale, una rotondità perfetta e una finitura superficiale estremamente liscia.
Dovresti optare per il metallo duro quando lavori materiali duri e abrasivi come ghisa, titanio o acciaio inossidabile. È inoltre necessario quando si eseguono lotti di produzione ad alto volume in cui massimizzare la durata dell'utensile è fondamentale o quando è necessario mantenere microtolleranze estremamente strette per un lungo periodo senza arrestare la macchina per compensare l'usura dell'utensile.
Come regola generale del settore, dovresti lasciare tra gli otto e i quindici millesimi di pollice di materiale sul diametro, che equivale a circa il 2-3% della dimensione totale dell'utensile. Lasciare troppo poco materiale farà sì che la taglierina sfreghi e brunisca invece di tagliare, mentre lasciarne troppo può causare accumulo di trucioli, vibrazioni o rottura dell'utensile.
Mentre strumenti come frese o barre di alesatura possono certamente rifinire i fori, gli alesatori dedicati sono progettati specificamente con più scanalature e margini di guida cilindrici. Questa geometria unica consente loro di dimensionare perfettamente un foro con tolleranze strette in un unico tuffo rapido, rendendoli molto più efficienti e prevedibili per operazioni di dimensionamento ad alto volume.
I fori sovradimensionati sono generalmente il risultato di un runout meccanico, un allineamento errato del mandrino, velocità e avanzamenti errati o un accumulo di trucioli all'interno delle scanalature. Aumentare il numero di giri è un errore comune. Garantire una configurazione altamente rigida, utilizzare refrigerante ad alta pressione per prevenire la formazione del tagliente di riporto e utilizzare un portautensile flottante può mitigare efficacemente questi problemi e riportare i fori in tolleranza.
La regola di lavorazione standard è di far funzionare l'alesatore a metà della velocità del mandrino e al doppio della velocità di avanzamento di una punta elicoidale dello stesso identico diametro. Un numero di giri inferiore impedisce l'accumulo di calore e l'usura dell'utensile, mentre una velocità di avanzamento elevata costringe i taglienti a penetrare sotto lo strato indurito lasciato dalla precedente operazione di foratura.
Una finitura superficiale strappata o ruvida solitamente indica una mancanza di lubrificazione adeguata, un sovrametallo inadeguato o problemi di evacuazione dei trucioli. Se si formano bordi di riporto sui labbri di taglio a causa della scarsa capacità lubrificante del refrigerante, i trucioli saldati scaveranno le pareti del foro. Assicurati di utilizzare un fluido da taglio di alta qualità e di lasciare materiale sufficiente affinché l'utensile possa effettivamente assorbire un truciolo anziché semplicemente strofinare il metallo.