Visualizações: 0 Autor: Editor do site Horário de publicação: 21/09/2026 Origem: Site

A usinagem de superligas tenazes e resistentes ao calor e de metais pegajosos e endurecedores apresenta um dos ambientes mais exigentes em qualquer chão de fábrica. Qualquer pessoa que já esteve diante de um fuso cortando titânio de grau aeroespacial ou aço inoxidável de grau médico conhece o que está em jogo. Um pequeno erro de cálculo em velocidades e avanços, ou o uso de uma fresa de topo genérica, raramente resulta apenas em um acabamento superficial ruim. Geralmente leva a um temido guincho agudo seguido por uma falha catastrófica da ferramenta.
Análises de mercado recentes revelam uma transição acentuada na produção aeroespacial e médica. As oficinas estão se afastando rapidamente das tradicionais passagens de desbaste pesado. Em vez disso, eles estão adotando caminhos de ferramenta dinâmicos e estratégias de fresamento de alta eficiência para permanecerem competitivos. Essa mudança expõe um gargalo crítico. As fresas de topo padrão simplesmente quebram sob o envolvimento radial sustentado dos programas CAM modernos. Para permanecerem lucrativos, os fabricantes devem adotar geometrias de corte hiperespecializadas. O segredo para maximizar a vida útil da ferramenta e o retorno do investimento está na combinação precisa de geometria de corte e revestimentos químicos avançados.
Principais vantagens:
O material é importante: o titânio retém o calor na ponta, enquanto o aço inoxidável é altamente sujeito a endurecimento e escoriações. Ambos exigem configurações de ferramentas distintas.
O metal duro é rei: a atualização para um substrato sólido premium fornece a rigidez e a resistência ao calor necessárias que o aço rápido simplesmente não consegue igualar.
A geometria controla a vibração: designs de hélice variável e passo desigual são essenciais para quebrar a vibração harmônica e evacuar os cavacos com eficiência.
Os revestimentos protegem a aresta: Camadas químicas avançadas atuam como uma barreira térmica, prolongando significativamente a vida útil da ferramenta em zonas de corte de alta temperatura.
Seleção Específica da Aplicação: Uma ferramenta dedicada para titânio apresentará diferentes preparações de arestas e diâmetros de núcleo em comparação com uma ferramenta projetada para ligas inoxidáveis.
A fabricação de componentes a partir dessas ligas avançadas apresenta obstáculos metalúrgicos únicos. Ao contrário dos aços carbono ou alumínio padrão, o titânio e o aço inoxidável possuem propriedades físicas que resistem ativamente ao processo de cisalhamento. Compreender essas características inerentes do material é a etapa fundamental para otimizar sua configuração e reduzir o custo por peça na produção de alto volume.
As ligas de titânio, como o amplamente utilizado Ti-6Al-4V, são notórias por sua condutividade térmica excepcionalmente baixa. Materiais como o alumínio dissipam o calor com eficiência através dos cavacos evacuados. O titânio, entretanto, atua como um isolante teimoso. Durante o processo de fresamento, até 80% do calor gerado pela ação de cisalhamento fica retido na zona de corte e forçado diretamente de volta para a ferramenta.
Esta concentração de calor localizada causa choque térmico extremo. Se o material da ferramenta não for projetado especificamente para lidar com essas temperaturas extremas, a aresta de corte sofrerá rápida deformação plástica, desgaste de cratera e falha prematura. Além disso, a incapacidade de evacuar o calor aumenta o risco de reatividade química entre a peça de titânio e o substrato da ferramenta. Isso pode literalmente unir os dois em um nível microscópico.
Em contraste, as séries de aço inoxidável, especialmente as classes austeníticas e martensíticas das séries 300 e 400, apresentam um conjunto distintamente diferente de desafios. Estas ligas apresentam alta ductilidade e uma forte tendência ao endurecimento por deformação à medida que são deformadas pela fresa. Se uma ferramenta esfregar contra o material, mesmo por uma fração de segundo, em vez de cortá-lo de maneira limpa, a camada superficial se tornará significativamente mais dura do que o metal base subjacente. As passagens subsequentes atingem essa crosta endurecida, acelerando drasticamente a degradação das bordas.
Além disso, o aço inoxidável é notoriamente pegajoso. Sob alta pressão e calor, partículas microscópicas da peça tendem a se soldar na borda de corte. Este fenômeno é conhecido como escoriação, o que leva a uma Borda Construída. Quando esse material acumulado eventualmente se quebra, muitas vezes leva consigo pedaços microscópicos da aresta de metal duro, causando microlascamento e morte súbita da ferramenta.
Ao atacar ligas difíceis, o substrato subjacente do seu ferramental não é negociável. As ferramentas de aço rápido e cobalto não possuem a estabilidade térmica e a rigidez estrutural necessárias para a usinagem CNC moderna desses metais resistentes. Atualizando para um premium A fresa de metal duro é um requisito fundamental para alcançar processos estáveis e vida útil previsível da ferramenta.
A principal vantagem do carboneto de tungstênio sólido é seu módulo de elasticidade excepcionalmente alto. É aproximadamente três vezes mais rígido que o aço. Ao fresar materiais tenazes, as forças de corte são imensas. Estas forças afastam naturalmente a ferramenta da peça de trabalho. Essa deflexão causa trepidação, baixa precisão dimensional e péssimos acabamentos superficiais.
Um substrato sólido de metal duro resiste ferozmente a essas forças de flexão, mantendo a aresta de corte encaixada precisamente onde o software CAM a programou para estar. Essa rigidez é crítica ao realizar passes de desbaste pesados em titânio ou ao tentar manter tolerâncias aeroespaciais rígidas em componentes de aço inoxidável.
É importante observar que nem todos os carbonetos são criados iguais. O desempenho da ferramenta depende muito do tamanho do grão e do teor de ligante de cobalto. Para usinagem de materiais pegajosos e tenazes, o metal duro com grãos submicro com tamanhos de grãos inferiores a 1 mícron é o padrão da indústria. Tamanhos de grãos menores permitem que os fabricantes afiem uma aresta de corte mais afiada sem sacrificar a resistência à ruptura transversal da ferramenta. Uma borda afiada é vital para cortar aço inoxidável de maneira limpa, evitando o endurecimento por trabalho, enquanto a alta resistência à ruptura garante que a ferramenta possa suportar as fortes forças de impacto de cortes interrompidos.
Mesmo o substrato de metal duro da mais alta qualidade irá falhar espetacularmente se a geometria não for otimizada para o material específico. A geometria determina exatamente como a ferramenta interage com o metal, como os cavacos são formados e com que eficiência as vibrações destrutivas são gerenciadas.
Recurso de projeto |
Configuração de ligas de titânio |
Configuração de aço inoxidável |
|---|---|---|
Contagem de Flauta |
5 a 7 canais para máxima rigidez do núcleo |
4 canais para evacuação ideal de cavacos |
Ângulo de inclinação |
Ligeiramente positivo com preparação de borda |
Altamente positivo para ação de corte acentuada |
Projeto de hélice |
Hélice variável para quebrar a vibração harmônica |
Hélice variável para reduzir a vibração |
Revestimento Ideal |
AlTiN ou PVD dopado com silício |
TiAlN com canais polidos |
Estratégia de refrigerante |
Inundação de alto volume ou ferramenta direta |
Líquido refrigerante de alta pressão para explodir cavacos |
Selecionar a contagem correta de canais requer um equilíbrio delicado entre o espaço de evacuação de cavacos e a resistência do núcleo. Para aço inoxidável, um design de 4 canais costuma ser o padrão. Como o aço inoxidável produz cavacos longos e fibrosos, é necessário amplo espaço nos vales dos canais para evacuar. Se os canais estiverem muito cheios, os cavacos se acumularão em seu interior, levando à quebra imediata da ferramenta.
Por outro lado, como o titânio requer enorme rigidez para combater a deflexão, ferramentas de 5 a 7 canais são frequentemente utilizadas. Mais canais significam um diâmetro de núcleo mais espesso. Isto aumenta drasticamente a integridade estrutural da ferramenta e permite taxas de avanço muito mais altas durante o fresamento dinâmico.
A vibração é o inimigo absoluto da vida útil da ferramenta. É uma vibração harmônica autoexcitada que quebra arestas de corte. Para combater isso, as ferramentas modernas utilizam ângulos de hélice variáveis e espaçamentos desiguais entre canais.
Em uma fresa de topo padrão, os canais atingem o material em intervalos rítmicos e exatos, criando uma frequência de ressonância. Ao alterar o ângulo da hélice, como alternar entre 35 graus e 38 graus em canais adjacentes, e variar a distância entre as arestas de corte, a ferramenta quebra essas frequências harmônicas. Esta ruptura geométrica evita a formação de vibração, garantindo um corte suave e estável mesmo sob cargas radiais pesadas.
O ângulo de inclinação determina a nitidez e a ação de corte da ferramenta. O aço inoxidável exige um ângulo de inclinação altamente positivo para cortar o material de forma limpa e minimizar o calor gerado pelo atrito. Isso efetivamente atenua o endurecimento do trabalho. No entanto, uma borda afiada e altamente positiva é inerentemente frágil. Para equilibrar nitidez com durabilidade, os fabricantes aplicam um afiamento microscópico de arestas ou uma preparação em T. Este leve arredondamento ou chanfro da borda de corte reforça a aresta, evitando microlascamento ao bater em uma peça de titânio.
Como essas superligas geram calor e atrito extremos, o substrato de metal duro puro deve ser protegido. Os revestimentos de Deposição Química de Vapor e Deposição Física de Vapor atuam como uma barreira térmica e lubrificante crítica entre a ferramenta e o ambiente de usinagem severo.
Nitreto de alumínio e titânio, comumente conhecido como O revestimento TiAlN é uma das soluções mais eficazes para usinagem de ligas de alta temperatura. A característica definidora do TiAlN é a sua capacidade de sofrer uma transformação química durante o processo de usinagem. Quando exposto ao calor extremo da zona de corte, normalmente acima de 800 graus Celsius, o alumínio dentro do revestimento oxida. Isso forma uma camada microscópica de óxido de alumínio diretamente na superfície da ferramenta.
Esta camada de óxido de alumínio atua como um escudo térmico excepcional. Ele reflete o calor de volta para o chip e para longe do vulnerável substrato de metal duro. Consequentemente, isso evita choque térmico e permite que a ferramenta opere em velocidades superficiais significativamente mais altas do que as alternativas não revestidas.
Embora frequentemente usados de forma intercambiável por maquinistas, AlTiN e TiAlN têm diferenças de composição distintas. AlTiN contém uma porcentagem atômica mais alta de alumínio em comparação ao titânio. Esse maior teor de alumínio significa que o AlTiN pode formar uma camada de óxido de alumínio mais densa e robusta, tornando-o altamente adequado para aplicações de usinagem a seco com temperaturas extremamente altas. Por outro lado, o TiAlN é altamente versátil e oferece excelente desempenho em ambientes de usinagem úmidos e secos. Isto o torna uma escolha confiável para perfilamento geral de ligas resistentes.
Um revestimento só é eficaz se permanecer preso à ferramenta e não aumentar o atrito. Os processos avançados de fabricação agora incluem polimento pós-revestimento. Ao suavizar as gotículas microscópicas deixadas pelo processo de deposição, os canais da ferramenta tornam-se altamente lubrificados. Esta superfície de baixo atrito é crucial para a usinagem de aço inoxidável, pois evita que cavacos pegajosos adiram à ferramenta, reduzindo significativamente o risco de escoriações.
A usinagem de titânio requer uma abordagem altamente específica para a seleção de ferramentas. Como ela tende a se afastar da aresta de corte e reter o calor, selecionar a ferramenta correta não é opcional. É um requisito fundamental para a estabilidade do processo.
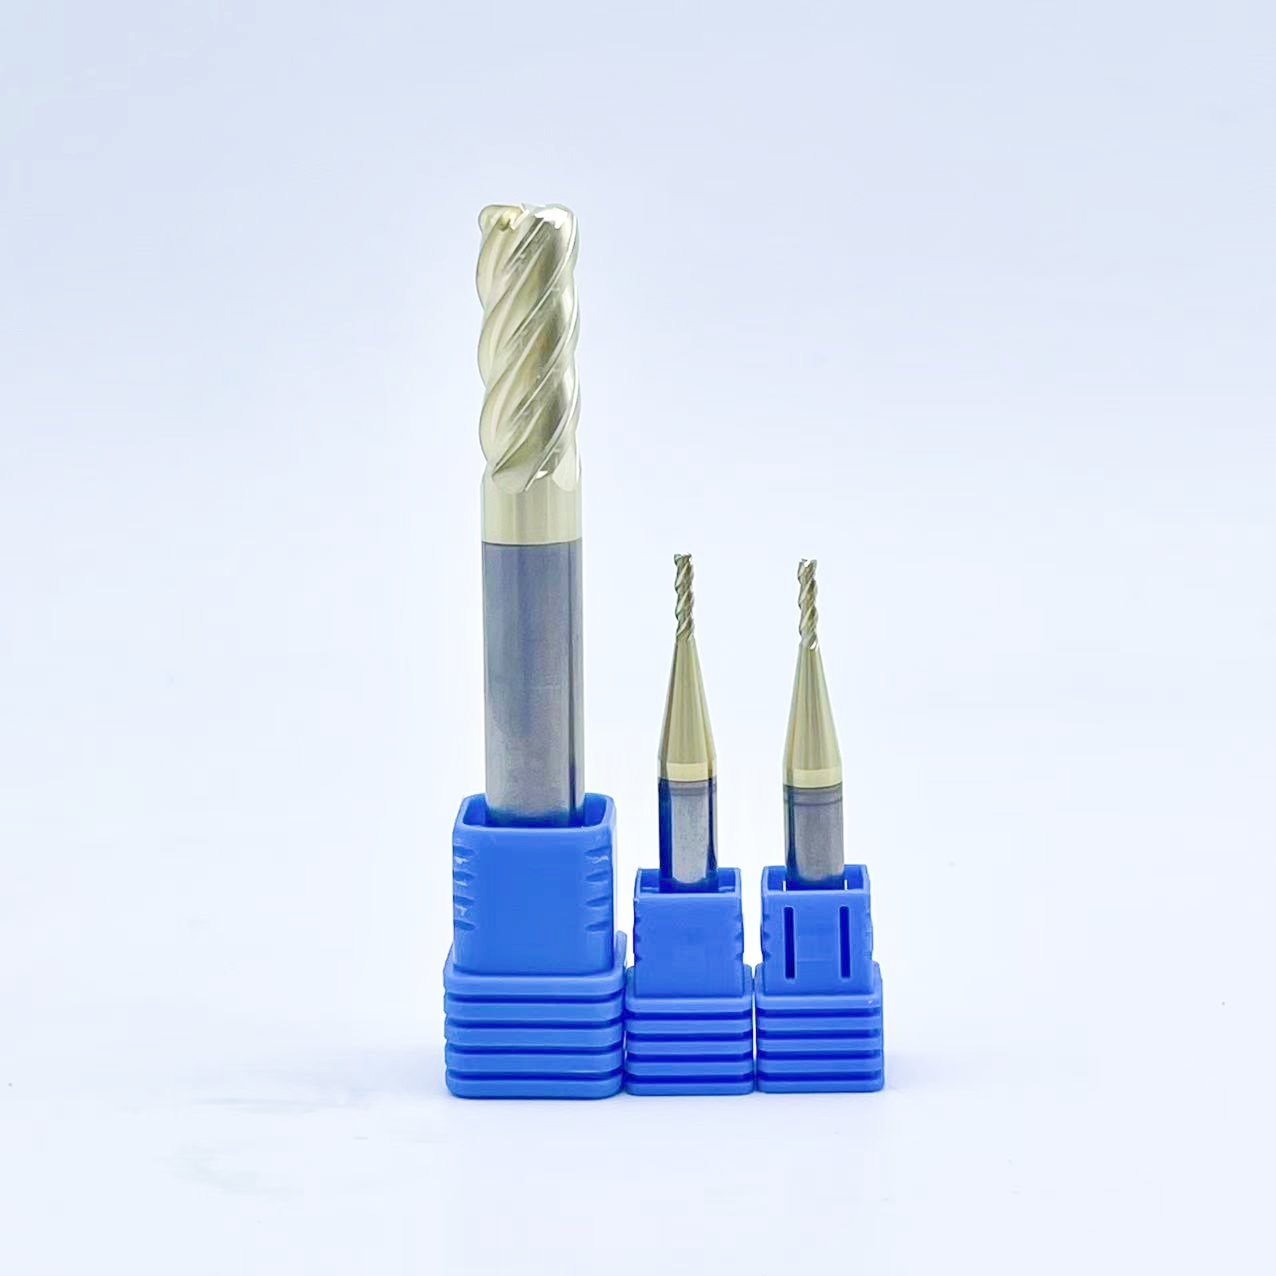
Ao avaliar um fresa de titânio , resistência do núcleo e proteção de canto são os recursos mais críticos. Os engenheiros devem procurar ferramentas com diâmetro de núcleo pesado, normalmente encontradas em configurações de 5 canais. Uma contagem mais alta de canais permite que o núcleo permaneça espesso, ao mesmo tempo que fornece espaço suficiente para os cavacos relativamente pequenos e fortemente enrolados produzidos durante a usinagem de titânio. Além disso, é altamente recomendável selecionar uma fresa de topo com raio de canto em vez de uma fresa de topo quadrada. O raio do canto distribui as forças de corte ao longo de uma curva em vez de uma ponta afiada, reduzindo drasticamente a chance de lascamento dos cantos durante desbaste pesado. Ângulos de hélice variáveis e espaçamento desigual entre canais permanecem obrigatórios para suprimir vibrações.
É fundamental evitar revestimentos que tenham alta afinidade química com a peça. Como o titânio é altamente reativo em altas temperaturas, o uso de um revestimento padrão de nitreto de titânio pode fazer com que o material da peça se ligue quimicamente ao revestimento da ferramenta. Isso retira pedaços microscópicos de metal duro quando o cavaco se quebra. Em vez disso, são recomendados revestimentos especializados de AlTiN ou dopados com silício para manter a inércia química na zona de corte.
A vida útil da ferramenta não é ditada apenas pela ferramenta física. A estratégia de programação desempenha um papel igual. O Fresamento de Alta Eficiência, também conhecido como fresamento trocoidal, é altamente recomendado. Esta estratégia utiliza uma baixa profundidade de corte radial combinada com uma alta profundidade de corte axial, envolvendo todo o comprimento do canal. Isso distribui o calor e o desgaste uniformemente pela ferramenta, em vez de concentrá-los no canto inferior, prolongando assim a vida útil da ferramenta exponencialmente.
O foco muda ligeiramente quando se trata de aço inoxidável. Aqui, o objetivo principal é superar a tendência material de endurecer e irritar. Você deve priorizar a eficiência de cisalhamento e o gerenciamento de cavacos em vez da pura rigidez do núcleo.
O melhor as ferramentas de fresagem de aço inoxidável utilizam um ângulo de inclinação altamente positivo. Essa geometria cria uma ação de cisalhamento extremamente nítida que corta o material de maneira limpa, minimizando o atrito que causa o endurecimento por deformação. Ao cortar de forma limpa, a ferramenta garante que a próxima passagem não encontre uma camada de metal endurecido. Uma configuração de 4 canais é geralmente considerada o padrão da indústria para ranhuras e perfis pesados, proporcionando o equilíbrio ideal entre a rigidez do núcleo e o tamanho do vale do canal.
O empacotamento de cavacos é a principal causa de quebra de ferramentas nessas aplicações. Quando cavacos inoxidáveis fibrosos não são evacuados de forma eficiente, eles são cortados novamente pela ferramenta. O recortamento de cavacos endurecidos destruirá instantaneamente a aresta de corte. Para gerenciar isso, a profundidade do canal e o acabamento superficial dentro do vale do canal devem ser otimizados. Canais profundos e polidos garantem que os cavacos deslizem para fora da zona de corte sem grudar.
Embora alguns revestimentos modernos permitam a usinagem a seco, o aço inoxidável normalmente exige uma aplicação pesada de refrigeração. A refrigeração de alta pressão, ou idealmente a refrigeração através da ferramenta, tem uma dupla finalidade. Ele fornece a lubrificação necessária para evitar escoriações e remove fisicamente os cavacos resistentes da zona de corte. O fornecimento adequado de refrigeração é muitas vezes tão importante quanto a própria geometria da ferramenta.
Mesmo a fresa de topo mais avançada e com revestimento perfeito falhará prematuramente se aplicada incorretamente. Maximizar seu investimento em ferramentas requer uma abordagem holística para todo o ambiente de usinagem.
Depender apenas de tabelas genéricas do fabricante é insuficiente para uma usinagem de alto desempenho. A metragem da superfície e a carga de cavacos devem ser ajustadas dinamicamente com base no engate específico da ferramenta. Por exemplo, ao utilizar estratégias dinâmicas com baixo engate radial, os maquinistas devem calcular o desbaste radial dos cavacos. À medida que o passo radial diminui, a espessura real do cavaco torna-se menor que a taxa de avanço programada. Se o avanço não for aumentado para compensar, a ferramenta irá roçar no material em vez de cortá-lo, causando rápido acúmulo de calor e endurecimento.
Runout é o assassino silencioso de Ferramentas de fresagem CNC . Como o metal duro é extremamente duro, ele é inerentemente frágil. Se uma ferramenta girar fora do centro, mesmo que seja por alguns décimos de milésimos de polegada, a carga de cavacos ficará distribuída de maneira desigual. Uma flauta sofrerá um corte enorme, enquanto as outras não sofrerão nada, levando a um rápido lascamento das bordas. Para materiais resistentes, as pinças ER padrão muitas vezes não possuem a força de aperto necessária. Porta-ferramentas de ajuste retrátil ou mandris hidráulicos são altamente recomendados para garantir máxima rigidez e minimizar desvios.
A direção do corte afeta significativamente a vida útil da ferramenta. O fresamento concordante, onde a ferramenta gira na direção do avanço, é quase universalmente preferido ao fresamento convencional para essas ligas. O fresamento concordante garante que o cavaco comece em sua espessura máxima e diminua até zero, transferindo o calor para o cavaco e não para a peça de trabalho. Isso reduz o atrito, diminui o risco de endurecimento e deixa um acabamento superficial muito superior.
A usinagem de metais resistentes como titânio e aço inoxidável é uma ciência exata, não uma questão de suposições. Requer características geométricas específicas e revestimentos químicos avançados trabalhando em conjunto. Você precisa de uma fresa sólida de metal duro robusta, equipada com designs anti-vibração e camadas resistentes ao calor para sobreviver ao ambiente hostil da zona de corte.
Investir em ferramentas adequadas e específicas para cada material reduz drasticamente o dispendioso tempo de inatividade da máquina e evita o descarte de peças. Em última análise, essa abordagem estratégica reduz o custo geral por peça, aumentando seus resultados financeiros. Reserve um tempo para avaliar sua configuração atual de ferramentas hoje. Garanta que você tenha a geometria exata e o revestimento adaptados para o seu próximo projeto crítico, explorando as soluções especializadas de fresamento de alto desempenho da SS End Mill.
Embora existam ferramentas de uso geral e de alto desempenho, usá-las para ambos os materiais resultará em comprometimento da vida útil da ferramenta e tempos de ciclo mais lentos. Para uma eficiência de fabricação ideal, são necessárias ferramentas específicas para cada material. O titânio requer núcleos mais grossos para extrema rigidez e arestas ligeiramente afiadas para suportar altas forças de corte. Por outro lado, o aço inoxidável requer canais mais profundos para evacuação de cavacos e arestas de corte afiadas para cisalhar o metal antes que ele possa endurecer.
Sim, em quase todos os casos envolvendo estas ligas específicas. Embora um revestimento de TiAlN prospere em ambientes de alto calor, formando uma camada protetora de óxido de alumínio, os materiais cortados determinam a necessidade de refrigeração. O titânio representa um grave risco de incêndio se os cavacos pegarem fogo, e o aço inoxidável requer uma aplicação pesada de fluido para remover fisicamente os cavacos fibrosos da zona de corte para evitar o novo corte e a aresta postiça.
A inspeção visual geralmente revela microlascamento na aresta de corte ou desgaste localizado no flanco. Contudo, o feedback da máquina é um indicador mais confiável. Os operadores devem monitorar o medidor de carga do fuso. Um aumento repentino de 10 a 15 por cento na carga do fuso indica que a aresta está degradada. Além disso, alterações auditivas como um guincho mais agudo, faíscas durante o corte ou uma degradação repentina no acabamento da superfície da peça são sinais empíricos de que a ferramenta atingiu o fim de sua vida útil.
Uma fresa de topo de hélice variável de 4 canais é normalmente a escolha ideal para aço inoxidável. Quatro flautas proporcionam o equilíbrio geométrico perfeito. Eles oferecem espaço aberto suficiente nos vales dos canais para evacuar os cavacos longos e fibrosos típicos do aço inoxidável, enquanto mantêm um diâmetro de núcleo forte o suficiente para evitar a deflexão da ferramenta durante operações pesadas de rasgo ou desbaste.
A melhor estratégia envolve manter uma metragem superficial baixa para controlar a geração de calor, enquanto mantém uma carga de cavacos relativamente alta para garantir que a ferramenta esteja cortando em vez de esfregar. Combinar isso com percursos de fresamento de alta eficiência permite utilizar todo o comprimento do canal com um engate radial baixo. Isto evita o acúmulo localizado de calor e maximiza as taxas de remoção de material sem queimar a fresa.
Um raio de canto prolonga significativamente a vida útil da ferramenta no desbaste de ligas resistentes como titânio e aço inoxidável. Cantos quadrados afiados são o ponto mais fraco em uma fresa de topo e são altamente suscetíveis a lascamento sob cargas pesadas. Adicionar um raio distribui as forças de corte sobre uma área de superfície curva maior, reforçando a aresta e evitando falhas catastróficas nos cantos durante o fresamento dinâmico agressivo.