Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21.09.2026 Pochodzenie: Strona

Obróbka twardych, żaroodpornych superstopów i lepkich, utwardzających się podczas pracy metali to jedno z najbardziej wymagających środowisk w każdym zakładzie produkcyjnym. Każdy, kto stał przed wrzecionem tnącym tytan klasy lotniczej lub stal nierdzewną klasy medycznej, zna stawkę. Niewielki błąd w obliczeniach prędkości i posuwów lub użycie zwykłego frezu palcowego rzadko skutkuje po prostu złym wykończeniem powierzchni. Zwykle prowadzi to do przerażającego, wysokiego pisku, po którym następuje katastrofalna awaria narzędzia.
Ostatnie analizy rynku wskazują na wyraźną transformację w przemyśle lotniczym i medycznym. Sklepy szybko odchodzą od tradycyjnych przejść do obróbki zgrubnej. Zamiast tego przyjmują dynamiczne ścieżki narzędzi i strategie frezowania o wysokiej wydajności, aby zachować konkurencyjność. Ta zmiana ujawnia krytyczne wąskie gardło. Standardowe frezy trzpieniowe po prostu pękają pod długotrwałym promieniowym zaangażowaniem nowoczesnych programów CAM. Aby zachować rentowność, producenci muszą stosować hiperspecjalistyczne geometrie skrawania. Sekret maksymalizacji trwałości narzędzia i zwrotu z inwestycji leży w precyzyjnym połączeniu geometrii skrawania i zaawansowanych powłok chemicznych.
Kluczowe wnioski:
Materiał ma znaczenie: Tytan zatrzymuje ciepło na krawędzi skrawającej, podczas gdy stal nierdzewna jest bardzo podatna na utwardzanie i zacieranie. Obydwa wymagają wyraźnie różnych konfiguracji narzędzi.
Węglik jest królem: przejście na solidne podłoże najwyższej jakości zapewnia niezbędną sztywność i odporność na ciepło, której stal szybkotnąca po prostu nie może dorównać.
Geometria kontroluje wibracje: Zmienna spirala i nierówna podziałka mają kluczowe znaczenie dla przerywania drgań harmonicznych i skutecznego usuwania wiórów.
Powłoki chronią krawędź: Zaawansowane warstwy chemiczne działają jak bariera termiczna, znacznie wydłużając żywotność narzędzia w strefach skrawania o wysokiej temperaturze.
Wybór do konkretnego zastosowania: Dedykowane narzędzie do tytanu będzie charakteryzowało się innym przygotowaniem krawędzi i średnicami rdzenia w porównaniu do narzędzia przeznaczonego do stopów stali nierdzewnej.
Wytwarzanie komponentów z tych zaawansowanych stopów wiąże się z wyjątkowymi przeszkodami metalurgicznymi. W przeciwieństwie do standardowych stali węglowych lub aluminium, tytan i stal nierdzewna posiadają właściwości fizyczne, które aktywnie opierają się procesowi ścinania. Zrozumienie tych nieodłącznych właściwości materiału jest podstawowym krokiem w optymalizacji konfiguracji i obniżeniu kosztu części w produkcji wielkoseryjnej.
Stopy tytanu, takie jak szeroko stosowany Ti-6Al-4V, słyną z wyjątkowo niskiej przewodności cieplnej. Materiały takie jak aluminium skutecznie odprowadzają ciepło poprzez odprowadzane wióry. Tytan działa jednak jak uparty izolator. Podczas procesu frezowania aż do 80 procent ciepła generowanego przez ścinanie jest zatrzymywane w strefie skrawania i wtłaczane bezpośrednio z powrotem do narzędzia.
Ta zlokalizowana koncentracja ciepła powoduje ekstremalny szok termiczny. Jeśli materiał narzędzia nie jest specjalnie zaprojektowany, aby wytrzymać tak wysokie temperatury, krawędź skrawająca ulegnie szybkiemu odkształceniu plastycznemu, zużyciu kraterowemu i przedwczesnemu uszkodzeniu. Ponadto brak możliwości odprowadzania ciepła zwiększa ryzyko reaktywności chemicznej pomiędzy tytanowym przedmiotem obrabianym a podłożem narzędzia. Może to dosłownie zespawać te dwa elementy na poziomie mikroskopijnym.
Natomiast serie stali nierdzewnych, w szczególności gatunki austenityczne i martenzytyczne serii 300 i 400, wiążą się z wyraźnie odmiennym zestawem wyzwań. Stopy te charakteryzują się dużą ciągliwością i dużą tendencją do utwardzania się pod wpływem odkształcenia pod wpływem ostrza. Jeśli narzędzie pociera materiał nawet przez ułamek sekundy, zamiast go dokładnie ścinać, warstwa powierzchniowa staje się znacznie twardsza niż leżący pod nią metal nieszlachetny. Kolejne przejścia uderzają następnie w tę stwardniałą skorupę, drastycznie przyspieszając degradację krawędzi.
Ponadto stal nierdzewna jest notorycznie lepka. Pod wysokim ciśnieniem i temperaturą mikroskopijne cząsteczki przedmiotu obrabianego mają tendencję do przyklejania się do krawędzi tnącej. Zjawisko to znane jest jako zacieranie się i prowadzi do narostu krawędzi. Kiedy ten narost w końcu się odłamie, często zabiera ze sobą mikroskopijne kawałki krawędzi węglika, co prowadzi do mikroodprysków i nagłej śmierci narzędzia.
W przypadku atakowania trudnych stopów podłoże narzędzia nie podlega negocjacjom. Narzędzia ze stali szybkotnącej i kobaltu nie mają stabilności termicznej i sztywności strukturalnej wymaganej w nowoczesnej obróbce CNC tych twardych metali. Aktualizacja do wersji premium frez węglikowy jest podstawowym wymogiem osiągnięcia stabilnych procesów i przewidywalnej trwałości narzędzia.
Podstawową zaletą stałego węglika wolframu jest jego wyjątkowo wysoki moduł sprężystości. Jest około trzy razy sztywniejsza niż stal. Podczas frezowania twardych materiałów siły skrawania są ogromne. Siły te w naturalny sposób odpychają narzędzie od przedmiotu obrabianego. To ugięcie powoduje drgania, słabą dokładność wymiarową i fatalne wykończenie powierzchni.
Podłoże z węglika spiekanego zaciekle opiera się tym siłom zginającym, utrzymując krawędź skrawającą dokładnie tam, gdzie zaprogramowało ją oprogramowanie CAM. Ta sztywność ma kluczowe znaczenie podczas wykonywania ciężkich przejść zgrubnych tytanu lub gdy próbuje się zachować wąskie tolerancje lotnicze dla elementów ze stali nierdzewnej.
Należy pamiętać, że nie wszystkie węgliki są sobie równe. Wydajność narzędzia w dużym stopniu zależy od jego wielkości ziaren i zawartości spoiwa kobaltowego. Do obróbki lepkich i twardych materiałów standardem branżowym jest węglik o submikroziarnieniu o wielkości ziaren poniżej 1 mikrona. Mniejsze rozmiary ziaren umożliwiają producentom szlifowanie ostrzejszej krawędzi skrawającej bez utraty wytrzymałości narzędzia na pękanie poprzeczne. Ostra jak brzytwa krawędź jest niezbędna do czystego krojenia stali nierdzewnej, aby zapobiec twardnieniu podczas zgniotu, a wysoka wytrzymałość na zerwanie zapewnia, że narzędzie jest w stanie wytrzymać duże siły udarowe powstające podczas obróbki przerywanej.
Nawet najwyższej jakości podłoże węglikowe zawiedzie spektakularnie, jeśli geometria nie zostanie zoptymalizowana dla konkretnego materiału. Geometria określa dokładnie sposób interakcji narzędzia z metalem, sposób powstawania wiórów i skuteczność zarządzania niszczycielskimi wibracjami.
Funkcja projektowa |
Konfiguracja stopów tytanu |
Konfiguracja ze stali nierdzewnej |
|---|---|---|
Liczba fletów |
5 do 7 rowków zapewniających maksymalną sztywność rdzenia |
4 rowki zapewniające optymalne odprowadzanie wiórów |
Kąt natarcia |
Lekko pozytywne z przygotowaniem krawędzi |
Wysoce pozytywny wpływ na ostre działanie ścinające |
Projekt Helixa |
Zmienna helisa do przełamywania drgań harmonicznych |
Zmienna spirala w celu zmniejszenia wibracji |
Idealna powłoka |
AlTiN lub PVD z domieszką krzemu |
TiAlN z polerowanymi rowkami |
Strategia dotycząca chłodziwa |
Narzędzie zalewowe lub przelotowe o dużej objętości |
Chłodziwo pod wysokim ciśnieniem do usuwania wiórów |
Wybór właściwej liczby rowków wymaga delikatnej równowagi pomiędzy przestrzenią odprowadzającą wióry a wytrzymałością rdzenia. W przypadku stali nierdzewnej standardem jest często konstrukcja z 4 rowkami. Ponieważ stal nierdzewna wytwarza długie, żylaste wióry, wymaga dużej przestrzeni w dolinach rowków do odprowadzania. Jeżeli rowki są zbyt zatłoczone, wióry gromadzą się wewnątrz, co prowadzi do natychmiastowego złamania narzędzia.
I odwrotnie, ponieważ tytan wymaga ogromnej sztywności, aby zapobiec ugięciom, często stosuje się narzędzia z 5 lub 7 rowkami. Więcej rowków oznacza grubszą średnicę rdzenia. To drastycznie zwiększa integralność strukturalną narzędzia i pozwala na znacznie wyższe posuwy podczas frezowania dynamicznego.
Drganie jest absolutnym wrogiem trwałości narzędzia. Jest to samowzbudna wibracja harmoniczna, która rozbija krawędzie tnące. Aby temu zaradzić, nowoczesne narzędzia wykorzystują zmienne kąty linii śrubowej i nierówne odstępy między rowkami.
W standardowym frezie walcowo-czołowym flety uderzają w materiał w dokładnych, rytmicznych odstępach, tworząc częstotliwość rezonansową. Zmieniając kąt pochylenia linii śrubowej, na przykład zmieniając kąt między 35 a 38 stopni na sąsiednich rowkach, oraz zmieniając odległość pomiędzy krawędziami skrawającymi, narzędzie rozbija te częstotliwości harmoniczne. To geometryczne zaburzenie zapobiega powstawaniu drgań, zapewniając gładkie i stabilne cięcie nawet przy dużych obciążeniach promieniowych.
Kąt natarcia określa ostrość i działanie ścinające narzędzia. Stal nierdzewna wymaga bardzo dodatniego kąta natarcia, aby zapewnić czyste ścinanie materiału i zminimalizować ciepło wytwarzane przez tarcie. To skutecznie łagodzi zmęczenie podczas pracy. Jednak bardzo pozytywna, ostra krawędź jest z natury delikatna. Aby zrównoważyć ostrość i trwałość, producenci stosują mikroskopijne honowanie krawędzi lub przygotowanie w kształcie litery T. To niewielkie zaokrąglenie lub fazowanie krawędzi tnącej wzmacnia krawędź, zapobiegając mikroodpryskom podczas uderzania w tytanowy przedmiot obrabiany.
Ponieważ te nadstopy wytwarzają ekstremalne ciepło i tarcie, podłoże z gołego węglika musi być chronione. Powłoki chemicznego osadzania z fazy gazowej i fizycznego osadzania z fazy gazowej działają jako krytyczna bariera termiczna i smarna pomiędzy narzędziem a trudnym środowiskiem obróbki.
Azotek Tytanu i Glinu, powszechnie znany jako Powłoka TiAlN , jest jednym z najskuteczniejszych rozwiązań do obróbki stopów wysokotemperaturowych. Cechą charakterystyczną TiAlN jest jego zdolność do ulegania przemianom chemicznym podczas procesu obróbki. Pod wpływem ekstremalnego ciepła w strefie cięcia, zwykle powyżej 800 stopni Celsjusza, aluminium w powłoce utlenia się. Tworzy to mikroskopijną warstwę tlenku glinu bezpośrednio na powierzchni narzędzia.
Ta warstwa tlenku glinu działa jak wyjątkowa osłona termiczna. Odbija ciepło z powrotem do chipa, z dala od wrażliwego podłoża węglikowego. W rezultacie zapobiega to szokowi termicznemu i pozwala na pracę narzędzia przy znacznie wyższych prędkościach powierzchniowych niż w przypadku niepowlekanych alternatyw.
Choć często używane zamiennie przez mechaników, AlTiN i TiAlN mają wyraźne różnice w składzie. AlTiN zawiera wyższy procent atomowy aluminium w porównaniu do tytanu. Ta wyższa zawartość aluminium oznacza, że AlTiN może tworzyć gęstszą, bardziej wytrzymałą warstwę tlenku glinu, dzięki czemu doskonale nadaje się do zastosowań związanych z obróbką na sucho i w ekstremalnie wysokich temperaturach. Z drugiej strony TiAlN jest bardzo wszechstronny i oferuje doskonałą wydajność zarówno w środowiskach obróbki na mokro, jak i na sucho. Dzięki temu jest to niezawodny wybór do ogólnego profilowania twardych stopów.
Powłoka jest skuteczna tylko wtedy, gdy pozostaje przyczepiona do narzędzia i nie zwiększa tarcia. Zaawansowane procesy produkcyjne obejmują obecnie polerowanie po nałożeniu powłoki. Wygładzając mikroskopijne kropelki powstałe w procesie osadzania, rowki narzędzi stają się wysoce smarne. Ta powierzchnia o niskim współczynniku tarcia ma kluczowe znaczenie w obróbce stali nierdzewnej, ponieważ zapobiega przyleganiu lepkich wiórów do narzędzia, znacznie zmniejszając ryzyko zatarcia.
Obróbka tytanu wymaga bardzo specyficznego podejścia do doboru narzędzi. Ponieważ ma ono tendencję do odskakiwania od krawędzi skrawającej i zatrzymuje ciepło, wybór odpowiedniego narzędzia nie jest opcjonalny. Jest to podstawowy wymóg stabilności procesu.
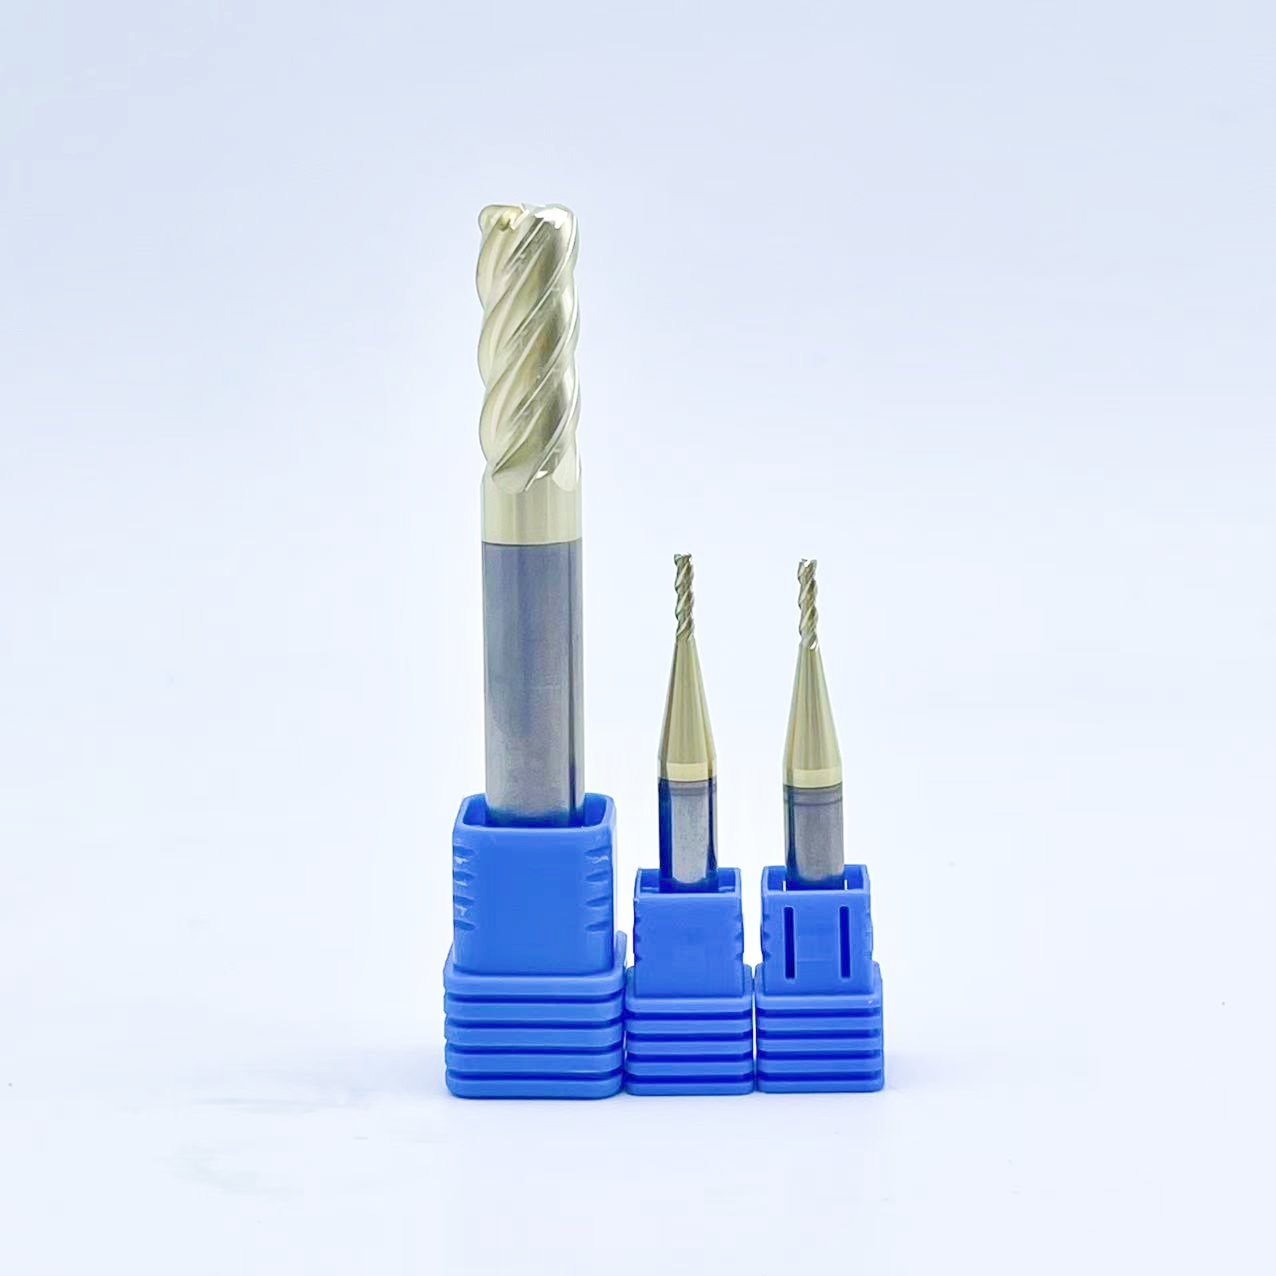
Oceniając A tytanowy frez , wytrzymałość rdzenia i ochrona narożników. Najważniejszymi cechami są Inżynierowie powinni szukać narzędzi o dużej średnicy rdzenia, zwykle spotykanych w konfiguracjach z 5 rowkami. Większa liczba rowków pozwala zachować grubość rdzenia, zapewniając jednocześnie wystarczającą ilość miejsca dla stosunkowo małych, ciasno zwiniętych wiórów powstających podczas obróbki tytanu. Ponadto zdecydowanie zaleca się wybranie frezu palcowego z promieniem naroża zamiast frezu kwadratowego. Promień naroża rozkłada siły skrawania wzdłuż krzywizny, a nie po ostrym punkcie, drastycznie zmniejszając ryzyko wykruszania się naroży podczas ciężkiej obróbki zgrubnej. Zmienne kąty pochylenia linii śrubowej i nierówny odstęp między rowkami są nadal obowiązkowe w celu tłumienia drgań.
Bardzo ważne jest, aby unikać powłok o wysokim powinowactwie chemicznym do przedmiotu obrabianego. Ponieważ tytan jest wysoce reaktywny w wysokich temperaturach, zastosowanie standardowej powłoki azotku tytanu może spowodować chemiczne związanie materiału przedmiotu obrabianego z powłoką narzędzia. Powoduje to wyciągnięcie mikroskopijnych kawałków węglika w przypadku odłamania się wióra. Zamiast tego zaleca się specjalistyczne powłoki AlTiN lub własne powłoki domieszkowane krzemem, aby zachować obojętność chemiczną w strefie skrawania.
Trwałość narzędzia nie jest podyktowana samym narzędziem fizycznym. Równą rolę odgrywa strategia programowania. Zdecydowanie zaleca się frezowanie o wysokiej wydajności, znane również jako frezowanie trochoidalne. Strategia ta wykorzystuje małą promieniową głębokość skrawania w połączeniu z dużą osiową głębokością skrawania, obejmującą całą długość rowka. Dzięki temu ciepło i zużycie są równomiernie rozprowadzane po narzędziu, a nie skupiane w dolnym narożniku, co wykładniczo wydłuża żywotność narzędzia.
W przypadku stali nierdzewnej uwaga zmienia się nieco. Tutaj głównym celem jest przechytrzenie materialnej tendencji do zatwardzania się i żółci. Należy przedłożyć wydajność ścinania i zarządzanie wiórami nad czystą sztywność rdzenia.
Najlepsze Narzędzia do frezowania stali nierdzewnej wykorzystują bardzo dodatni kąt natarcia. Ta geometria zapewnia ostre jak brzytwa działanie ścinające, które dokładnie przecina materiał, minimalizując tarcie powodujące utwardzanie przez odkształcenie. Dzięki czystemu cięciu narzędzie gwarantuje, że następne przejście nie natrafi na utwardzoną warstwę metalu. Konfiguracja z 4 rowkami jest ogólnie uważana za standard branżowy w przypadku dłutowania i ciężkiego profilowania, zapewniający optymalną równowagę pomiędzy sztywnością rdzenia a rozmiarem zagłębienia rowka.
W tych zastosowaniach główną przyczyną pękania narzędzi jest gromadzenie się wiórów. Jeżeli żylaste wióry ze stali nierdzewnej nie są skutecznie odprowadzane, są one ponownie cięte przez narzędzie. Ponowne cięcie wiórów utwardzanych przez zgniot powoduje natychmiastowe zniszczenie krawędzi skrawającej. Aby temu zaradzić, należy zoptymalizować głębokość rowka i wykończenie powierzchni wewnątrz zagłębienia rowka. Głębokie, polerowane rowki zapewniają, że wióry wysuwają się ze strefy cięcia bez przyklejania się.
Podczas gdy niektóre nowoczesne powłoki pozwalają na obróbkę na sucho, stal nierdzewna zazwyczaj wymaga intensywnego stosowania chłodziwa. Chłodziwo pod wysokim ciśnieniem lub, w idealnym przypadku, chłodziwo przez narzędzie, służy dwóm celom. Zapewnia niezbędną smarowność zapobiegającą zatarciu i fizycznie usuwa twarde wióry ze strefy skrawania. Prawidłowe dostarczanie chłodziwa jest często tak samo ważne jak sama geometria narzędzia.
Nawet najbardziej zaawansowany, doskonale pokryty frez trzpieniowy ulegnie przedwczesnemu uszkodzeniu, jeśli zostanie zastosowany nieprawidłowo. Maksymalizacja inwestycji w narzędzia wymaga holistycznego podejścia do całego środowiska obróbki.
Opieranie się wyłącznie na ogólnych wykresach producentów jest niewystarczające w przypadku obróbki o wysokiej wydajności. Materiał powierzchniowy i obciążenie wiórów muszą być dynamicznie dostosowywane w oparciu o konkretne użycie narzędzia. Na przykład, stosując strategie dynamiczne z niskim zaangażowaniem promieniowym, operatorzy maszyn muszą obliczyć promieniowe pocienienie wiórów. W miarę zmniejszania się promieniowego przekroczenia rzeczywista grubość wióra staje się mniejsza niż zaprogramowany posuw. Jeśli posuw nie zostanie zwiększony w celu kompensacji, narzędzie będzie ocierać się o materiał, a nie go ciąć, powodując szybkie nagrzewanie się i utwardzanie.
Runout to cichy zabójca Narzędzia do frezowania CNC . Ponieważ węglik jest niezwykle twardy, jest z natury kruchy. Jeśli narzędzie obraca się poza środkiem nawet o kilka dziesięciotysięcznych cala, obciążenie wiórami staje się nierównomierne. Jeden rowek wytrzyma masywne cięcie, podczas gdy inne nie poddadzą się żadnemu, co prowadzi do szybkiego odpryskiwania krawędzi. W przypadku twardych materiałów standardowe tuleje zaciskowe ER często nie zapewniają niezbędnej siły mocowania. W celu zapewnienia maksymalnej sztywności i zminimalizowania bicia zdecydowanie zaleca się oprawki narzędziowe z pasowaniem skurczowym lub uchwyty hydrauliczne.
Kierunek skrawania znacząco wpływa na trwałość narzędzia. W przypadku tych stopów niemal powszechnie preferowane jest frezowanie współbieżne, podczas którego narzędzie obraca się w kierunku posuwu, w porównaniu z frezowaniem konwencjonalnym. Frezowanie współbieżne zapewnia, że wiór zaczyna się od maksymalnej grubości i zwęża się do zera, przenosząc ciepło do wióra, a nie do przedmiotu obrabianego. Zmniejsza to tarcie, zmniejsza ryzyko utwardzania przez zgniot i pozostawia znacznie lepsze wykończenie powierzchni.
Obróbka twardych metali, takich jak tytan i stal nierdzewna, to nauka ścisła, a nie kwestia domysłów. Wymaga specyficznych cech geometrycznych i zaawansowanych powłok chemicznych działających w tandemie. Potrzebujesz wytrzymałego frezu pełnowęglikowego wyposażonego w konstrukcję zapobiegającą drganiom i warstwy odporne na ciepło, aby przetrwać w trudnych warunkach strefy skrawania.
Inwestycja w odpowiednie narzędzia dostosowane do konkretnego materiału drastycznie skraca kosztowne przestoje maszyn i zapobiega złomowaniu części. To strategiczne podejście ostatecznie obniża całkowity koszt części, poprawiając zyski. Już dziś poświęć trochę czasu na ocenę aktualnej konfiguracji narzędzi. Upewnij się, że masz dokładną geometrię i powłokę dostosowaną do Twojego następnego krytycznego projektu, badając specjalistyczne, wysokowydajne rozwiązania frezarskie w SS End Mill.
Chociaż istnieją narzędzia ogólnego przeznaczenia o wysokiej wydajności, używanie ich do obu materiałów spowoduje zmniejszenie trwałości narzędzia i wydłużenie czasu cyklu. Aby uzyskać optymalną wydajność produkcji, wymagane są narzędzia dostosowane do konkretnego materiału. Tytan wymaga grubszych rdzeni zapewniających wyjątkową sztywność i lekko szlifowanych krawędzi, aby wytrzymać duże siły skrawania. I odwrotnie, stal nierdzewna wymaga głębszych rowków do odprowadzania wiórów i ostrych jak brzytwa krawędzi skrawających, które ścinają metal, zanim będzie on mógł stwardnieć.
Tak, w prawie wszystkich przypadkach związanych z tymi konkretnymi stopami. Chociaż powłoka TiAlN sprawdza się w środowiskach o wysokiej temperaturze, tworząc ochronną warstwę tlenku glinu, to cięte materiały wymagają stosowania chłodziwa. Tytan stwarza poważne ryzyko pożaru w przypadku zapalenia się wiórów, a stal nierdzewna wymaga zastosowania dużej ilości płynu, aby fizycznie wypłukać włókniste wióry ze strefy skrawania, aby zapobiec ponownemu cięciu i narostowi na krawędzi.
Kontrola wzrokowa często ujawnia mikroodpryski na krawędzi skrawającej lub miejscowe zużycie powierzchni przyłożenia. Jednak informacja zwrotna od maszyny jest bardziej wiarygodnym wskaźnikiem. Operatorzy powinni monitorować miernik obciążenia wrzeciona. Nagły wzrost obciążenia wrzeciona o 10 do 15 procent oznacza, że krawędź ulega degradacji. Ponadto zmiany dźwiękowe, takie jak pisk o wyższej częstotliwości, iskrzenie podczas cięcia lub nagła degradacja wykończenia powierzchni przedmiotu obrabianego, są empirycznymi oznakami, że okres użytkowania narzędzia dobiegł końca.
W przypadku stali nierdzewnej zazwyczaj optymalnym wyborem jest 4-ostrzowy frez walcowo-czołowy ze zmienną spiralą. Cztery flety zapewniają idealną równowagę geometryczną. Oferują wystarczająco dużo otwartej przestrzeni w dolinach rowków, aby odprowadzać długie, żylaste wióry typowe dla stali nierdzewnej, zachowując jednocześnie średnicę rdzenia wystarczająco mocną, aby zapobiec ugięciu narzędzia podczas ciężkich operacji dłutowania lub obróbki zgrubnej.
Najlepsza strategia polega na utrzymywaniu małej powierzchni, aby kontrolować wytwarzanie ciepła, przy jednoczesnym utrzymywaniu stosunkowo dużego obciążenia wiórami, aby mieć pewność, że narzędzie będzie skrawać, a nie trzeć. Połączenie tego ze ścieżkami narzędzia do frezowania o wysokiej wydajności pozwala na wykorzystanie całej długości rowka przy niskim zagłębieniu promieniowym. Zapobiega to miejscowemu gromadzeniu się ciepła i maksymalizuje szybkość usuwania materiału bez spalania ostrza.
Promień naroża znacznie wydłuża żywotność narzędzia podczas obróbki zgrubnej twardych stopów, takich jak tytan i stal nierdzewna. Ostre, kwadratowe rogi są najsłabszym punktem frezu walcowo-czołowego i są bardzo podatne na wykruszanie pod dużym obciążeniem. Dodanie promienia rozkłada siły skrawania na większą, zakrzywioną powierzchnię, wzmacniając krawędź i zapobiegając katastrofalnym uszkodzeniom naroży podczas agresywnego frezowania dynamicznego.