Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito

La lavorazione di superleghe tenaci e resistenti al calore e di metalli appiccicosi e incrudenti rappresenta uno degli ambienti più impegnativi in qualsiasi officina. Chiunque si sia trovato di fronte a un mandrino che taglia titanio di grado aerospaziale o acciaio inossidabile di grado medico conosce la posta in gioco. Un leggero errore di calcolo nelle velocità e negli avanzamenti, o l'uso di una fresa generica, raramente si traduce in una finitura superficiale scadente. Di solito porta a un temuto stridio acuto seguito da un catastrofico guasto dello strumento.
Recenti analisi di mercato rivelano una netta transizione nel settore aerospaziale e della produzione medica. I negozi si stanno rapidamente allontanando dai tradizionali passaggi di sgrossatura pesante. Stanno invece adottando percorsi utensile dinamici e strategie di fresatura ad alta efficienza per rimanere competitivi. Questo cambiamento mette in luce un collo di bottiglia critico. Le frese standard si frantumano semplicemente sotto l'impegno radiale prolungato dei moderni programmi CAM. Per rimanere redditizi, i produttori devono adottare geometrie di taglio iperspecializzate. Il segreto per massimizzare la durata dell'utensile e il ritorno sull'investimento risiede nella precisa combinazione di geometria di taglio e rivestimenti chimici avanzati.
Punti chiave:
I materiali sono importanti: il titanio intrappola il calore sul tagliente, mentre l'acciaio inossidabile è altamente soggetto a incrudimento e grippaggio. Entrambi richiedono configurazioni degli utensili nettamente diverse.
Il carburo è il re: il passaggio a un substrato solido di alta qualità fornisce la rigidità e la resistenza al calore necessarie che l'acciaio rapido semplicemente non può eguagliare.
La geometria controlla le vibrazioni: i design ad elica variabile e a passo disuguale sono fondamentali per interrompere le vibrazioni armoniche ed evacuare i trucioli in modo efficiente.
I rivestimenti proteggono il bordo: gli strati chimici avanzati agiscono come una barriera termica, prolungando significativamente la durata dell'utensile nelle zone di taglio ad alta temperatura.
Selezione specifica per l'applicazione: uno strumento dedicato per il titanio presenterà diverse preparazioni dei bordi e diametri del nucleo rispetto a uno progettato per le leghe inossidabili.
La produzione di componenti realizzati con queste leghe avanzate presenta ostacoli metallurgici unici. A differenza degli acciai al carbonio o dell'alluminio standard, il titanio e l'acciaio inossidabile possiedono proprietà fisiche che resistono attivamente al processo di taglio. Comprendere queste caratteristiche intrinseche del materiale è il passo fondamentale per ottimizzare la configurazione e ridurre il costo per pezzo nella produzione di volumi elevati.
Le leghe di titanio, come la ampiamente utilizzata Ti-6Al-4V, sono note per la loro conduttività termica eccezionalmente bassa. Materiali come l'alluminio dissipano efficacemente il calore attraverso i trucioli evacuati. Il titanio, tuttavia, agisce come un isolante ostinato. Durante il processo di fresatura, fino all'80% del calore generato dall'azione di taglio viene intrappolato nella zona di taglio e respinto direttamente nell'utensile.
Questa concentrazione di calore localizzato provoca uno shock termico estremo. Se il materiale dell'utensile non è progettato specificatamente per gestire queste temperature elevate, il tagliente subirà una rapida deformazione plastica, usura a cratere e guasti prematuri. Inoltre, l’incapacità di evacuare il calore aumenta il rischio di reattività chimica tra il pezzo in titanio e il substrato dell’utensile. Questo può letteralmente saldare i due insieme a livello microscopico.
Al contrario, le serie di acciaio inossidabile, in particolare i gradi austenitici e martensitici delle serie 300 e 400, presentano una serie di sfide nettamente diverse. Queste leghe vantano un'elevata duttilità e una forte tendenza ad incrudirsi poiché deformate dal tagliente. Se un utensile sfrega contro il materiale anche solo per una frazione di secondo invece di tagliarlo in modo netto, lo strato superficiale diventa notevolmente più duro del metallo base sottostante. I passaggi successivi si scontrano poi con questa crosta indurita, accelerando drasticamente il degrado dei bordi.
Inoltre, l’acciaio inossidabile è notoriamente appiccicoso. Sotto alta pressione e calore, le particelle microscopiche del pezzo tendono a saldarsi al labbro di taglio. Questo fenomeno è noto come grippaggio e porta al bordo di riporto. Quando questo materiale di accumulo alla fine si rompe, spesso porta con sé pezzi microscopici del tagliente in metallo duro, causando microscheggiature e morte improvvisa dell'utensile.
Quando si attaccano leghe difficili, il substrato sottostante degli utensili non è negoziabile. Gli utensili in acciaio ad alta velocità e cobalto non hanno la stabilità termica e la rigidità strutturale necessarie per la moderna lavorazione CNC di questi metalli resistenti. Passaggio a un premio La fresa in metallo duro è un requisito fondamentale per ottenere processi stabili e una durata utensile prevedibile.
Il vantaggio principale del carburo di tungsteno solido è il suo modulo di elasticità eccezionalmente elevato. È circa tre volte più rigido dell'acciaio. Quando si fresano materiali tenaci, le forze di taglio sono immense. Queste forze spingono naturalmente l'utensile lontano dal pezzo. Questa deflessione provoca vibrazioni, scarsa precisione dimensionale e pessime finiture superficiali.
Un solido substrato in metallo duro resiste strenuamente a queste forze di flessione, mantenendo il tagliente impegnato esattamente dove il software CAM lo ha programmato. Questa rigidità è fondamentale quando si eseguono passate di sgrossatura pesanti nel titanio o quando si cerca di mantenere tolleranze aerospaziali strette nei componenti in acciaio inossidabile.
È importante notare che non tutto il carburo è uguale. Le prestazioni dell'utensile dipendono fortemente dalla dimensione della grana e dal contenuto di legante di cobalto. Per la lavorazione di materiali tenaci e appiccicosi, lo standard del settore è il metallo duro a grana submicro con dimensioni della grana inferiori a 1 micron. Granulometrie più piccole consentono ai produttori di affilare un tagliente più affilato senza sacrificare la resistenza alla rottura trasversale dell'utensile. Un bordo affilato come un rasoio è fondamentale per tagliare l'acciaio inossidabile in modo pulito ed evitare l'incrudimento, mentre l'elevata resistenza alla rottura garantisce che l'utensile possa resistere alle forti forze di impatto dei tagli interrotti.
Anche il substrato in metallo duro della massima qualità fallirà in modo spettacolare se la geometria non è ottimizzata per il materiale specifico. La geometria determina esattamente il modo in cui l'utensile interagisce con il metallo, come si formano i trucioli e quanto efficacemente vengono gestite le vibrazioni distruttive.
Caratteristica del progetto |
Configurazione delle leghe di titanio |
Installazione in acciaio inossidabile |
|---|---|---|
Conte di flauto |
Da 5 a 7 scanalature per la massima rigidità del nucleo |
4 eliche per un'evacuazione ottimale del truciolo |
Angolo di inclinazione |
Leggermente positivo con preparazione del bordo |
Altamente positivo per la forte azione di taglio |
Progettazione dell'elica |
Elica variabile per rompere le chiacchiere armoniche |
Elica variabile per ridurre le vibrazioni |
Rivestimento ideale |
PVD AlTiN o drogato con silicio |
TiAlN con scanalature lucide |
Strategia del refrigerante |
Versamento ad alto volume o utensile passante |
Refrigerante ad alta pressione per far saltare i trucioli |
La selezione del numero corretto di eliche richiede un delicato equilibrio tra lo spazio di evacuazione del truciolo e la robustezza del nucleo. Per l'acciaio inossidabile, spesso lo standard è il design a 4 eliche. Poiché l'acciaio inossidabile produce trucioli lunghi e filamentosi, per l'evacuazione richiede ampio spazio nelle valli delle scanalature. Se le scanalature sono troppo affollate, i trucioli si accumulano all'interno, causando la rottura immediata dell'utensile.
Al contrario, poiché il titanio richiede una notevole rigidità per combattere la deflessione, vengono spesso utilizzati utensili da 5 a 7 scanalature. Più scanalature significano un diametro del nucleo più spesso. Ciò aumenta drasticamente l'integrità strutturale dell'utensile e consente velocità di avanzamento molto più elevate durante la fresatura dinamica.
Le vibrazioni sono il nemico assoluto della durata dell'utensile. È una vibrazione armonica autoeccitata che frantuma i taglienti. Per combattere questo problema, gli strumenti moderni utilizzano angoli dell'elica variabili e una spaziatura diseguale delle scanalature.
In una fresa standard, le scanalature colpiscono il materiale a intervalli ritmici esatti, creando una frequenza di risonanza. Modificando l'angolo dell'elica, ad esempio alternando tra 35 gradi e 38 gradi su scanalature adiacenti, e variando la distanza tra i taglienti, l'utensile rompe queste frequenze armoniche. Questa interruzione geometrica impedisce la formazione di vibrazioni, garantendo un taglio regolare e stabile anche in presenza di carichi radiali pesanti.
L'angolo di spoglia determina l'affilatura e l'azione di taglio dell'utensile. L'acciaio inossidabile richiede un angolo di spoglia altamente positivo per tagliare il materiale in modo pulito e ridurre al minimo il calore generato dall'attrito. Ciò mitiga efficacemente l’incrudimento del lavoro. Tuttavia, un bordo tagliente e altamente positivo è intrinsecamente fragile. Per bilanciare l'affilatura con la durata, i produttori applicano un'affilatura microscopica del bordo o una preparazione a T. Questo leggero arrotondamento o smussatura del labbro di taglio rinforza il bordo, prevenendo microscheggiature quando si sbatte contro un pezzo in titanio.
Poiché queste superleghe generano calore e attrito estremi, il substrato nudo di carburo deve essere protetto. I rivestimenti Chemical Vapor Deposition e Physical Vapor Deposition agiscono come una barriera termica e lubrificante critica tra l'utensile e il difficile ambiente di lavorazione.
Nitruro di titanio e alluminio, comunemente noto come Il rivestimento TiAlN , è una delle soluzioni più efficaci per la lavorazione di leghe ad alta temperatura. La caratteristica distintiva del TiAlN è la sua capacità di subire una trasformazione chimica durante il processo di lavorazione. Se esposto al calore estremo della zona di taglio, in genere superiore a 800 gradi Celsius, l'alluminio all'interno del rivestimento si ossida. Questo forma uno strato microscopico di ossido di alluminio proprio sulla superficie dello strumento.
Questo strato di ossido di alluminio funge da eccezionale scudo termico. Riflette il calore nel truciolo e lontano dal vulnerabile substrato in carburo. Di conseguenza, ciò previene lo shock termico e consente all'utensile di funzionare a velocità superficiali significativamente più elevate rispetto alle alternative non rivestite.
Sebbene spesso utilizzati in modo intercambiabile dai macchinisti, AlTiN e TiAlN presentano differenze compositive distinte. AlTiN contiene una percentuale atomica di alluminio più elevata rispetto al titanio. Questo contenuto di alluminio più elevato fa sì che AlTiN possa formare uno strato di ossido di alluminio più denso e robusto, rendendolo particolarmente adatto per applicazioni di lavorazione a secco a temperature estremamente elevate. D'altro canto, TiAlN è altamente versatile e offre prestazioni eccellenti sia in ambienti di lavorazione a umido che a secco. Ciò lo rende una scelta affidabile per la profilatura generale di leghe tenaci.
Un rivestimento è efficace solo se rimane attaccato all'utensile e non aumenta l'attrito. I processi di produzione avanzati ora includono la lucidatura post-rivestimento. Levigando le goccioline microscopiche lasciate dal processo di deposizione, le scanalature dell'utensile diventano altamente lubrificanti. Questa superficie a basso attrito è fondamentale per la lavorazione dell'acciaio inossidabile, poiché impedisce ai trucioli appiccicosi di aderire all'utensile, riducendo significativamente il rischio di grippaggio.
La lavorazione del titanio richiede un approccio altamente specifico alla selezione degli utensili. Poiché tende a allontanarsi dal tagliente e intrappola il calore, la scelta dello strumento corretto non è facoltativa. È un requisito fondamentale per la stabilità del processo.
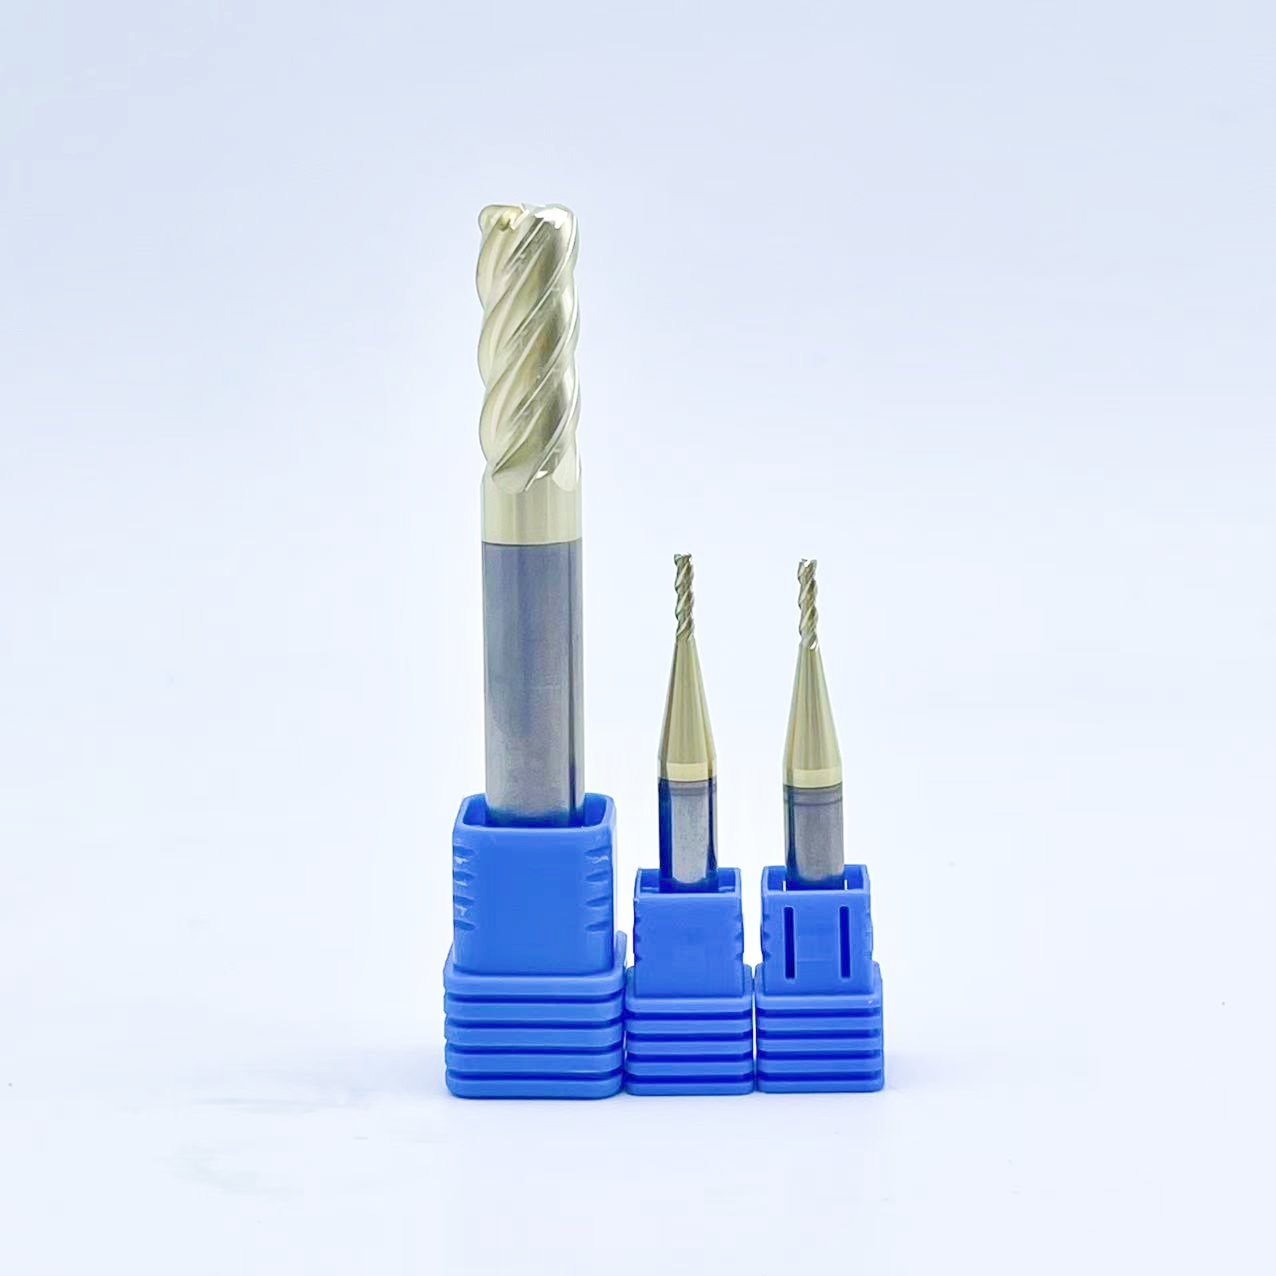
Quando si valuta a la fresa in titanio , la robustezza del nucleo e la protezione degli angoli sono le caratteristiche più critiche. Gli ingegneri dovrebbero cercare utensili con un diametro centrale pesante, tipicamente presenti nelle configurazioni a 5 eliche. Un numero maggiore di scanalature consente al nucleo di rimanere spesso fornendo allo stesso tempo spazio sufficiente per i trucioli relativamente piccoli e strettamente arricciati prodotti durante la lavorazione del titanio. Inoltre, si consiglia vivamente di scegliere una fresa con raggio angolare rispetto a una fresa quadrata. Il raggio dell'angolo distribuisce le forze di taglio lungo una curva anziché su un punto acuto, riducendo drasticamente la possibilità di scheggiatura dell'angolo durante la sgrossatura pesante. Gli angoli variabili dell'elica e la spaziatura diseguale delle scanalature rimangono obbligatori per sopprimere le vibrazioni.
È fondamentale evitare rivestimenti che abbiano un'elevata affinità chimica con il pezzo in lavorazione. Poiché il titanio è altamente reattivo alle alte temperature, l'utilizzo di un rivestimento standard in nitruro di titanio può causare il legame chimico del materiale del pezzo con il rivestimento dell'utensile. Questo allontana pezzi microscopici di carburo quando il truciolo si rompe. Si consigliano invece rivestimenti specializzati in AlTiN o rivestimenti brevettati drogati con silicio per mantenere l'inerzia chimica nella zona di taglio.
La durata dell'utensile non è dettata solo dall'utensile fisico. La strategia di programmazione svolge un ruolo paritario. Si consiglia vivamente la fresatura ad alta efficienza, nota anche come fresatura trocoidale. Questa strategia utilizza una bassa profondità di taglio radiale combinata con un'elevata profondità di taglio assiale, impegnando l'intera lunghezza della scanalatura. Ciò distribuisce il calore e l'usura in modo uniforme sull'utensile anziché concentrarli nell'angolo inferiore, prolungando così la durata dell'utensile in modo esponenziale.
L’attenzione si sposta leggermente quando si ha a che fare con l’acciaio inossidabile. Qui, l’obiettivo primario è superare in astuzia la tendenza materiale a indurirsi e a essere sfacciata. È necessario dare priorità all'efficienza di taglio e alla gestione dei trucioli rispetto alla pura rigidità del nucleo.
Il migliore gli utensili di fresatura in acciaio inossidabile utilizzano un angolo di spoglia altamente positivo. Questa geometria crea un'azione di taglio estremamente nitida che taglia in modo netto il materiale, riducendo al minimo l'attrito che causa l'incrudimento. Tagliando in modo netto, l'utensile garantisce che la passata successiva non incontri uno strato di metallo indurito. Una configurazione a 4 eliche è generalmente considerata lo standard del settore per la scanalatura e la profilatura pesante, fornendo l'equilibrio ottimale tra rigidità del nucleo e dimensione della valle dell'elica.
L'impaccamento dei trucioli è una delle principali cause di rottura dell'utensile in queste applicazioni. Quando i trucioli filamentosi di acciaio inossidabile non vengono evacuati in modo efficiente, vengono tagliati nuovamente dall'utensile. Il ritaglio dei trucioli induriti distruggerà istantaneamente il tagliente. Per gestire ciò, è necessario ottimizzare la profondità della scanalatura e la finitura superficiale all'interno della valle della scanalatura. Le scanalature profonde e lucide assicurano che i trucioli scivolino fuori dalla zona di taglio senza attaccarsi.
Mentre alcuni rivestimenti moderni consentono la lavorazione a secco, l'acciaio inossidabile richiede in genere un'applicazione pesante di refrigerante. Il refrigerante ad alta pressione, o idealmente il refrigerante attraverso l'utensile, ha un duplice scopo. Fornisce la lubrificazione necessaria per prevenire il grippaggio e allontana fisicamente i trucioli tenaci dalla zona di taglio. La corretta erogazione del refrigerante è spesso importante quanto la geometria stessa dell'utensile.
Anche la fresa più avanzata e perfettamente rivestita fallirà prematuramente se applicata in modo errato. Per massimizzare l'investimento in utensili è necessario un approccio olistico all'intero ambiente di lavorazione.
Affidarsi esclusivamente alle tabelle generiche del produttore non è sufficiente per la lavorazione ad alte prestazioni. La metratura della superficie e il carico di truciolo devono essere regolati dinamicamente in base all'impegno specifico dell'utensile. Ad esempio, quando si utilizzano strategie dinamiche con un basso impegno radiale, gli operatori devono calcolare l'assottigliamento radiale del truciolo. Man mano che l'incremento radiale diminuisce, lo spessore effettivo del truciolo diventa inferiore alla velocità di avanzamento programmata. Se l'avanzamento non viene aumentato per compensare, l'utensile sfregherà contro il materiale invece di tagliarlo, provocando un rapido accumulo di calore e incrudimento.
Runout è il killer silenzioso di Utensili per fresatura CNC . Poiché il carburo è estremamente duro, è intrinsecamente fragile. Se un utensile ruota fuori centro anche di pochi decimillesimi di pollice, il carico del truciolo viene distribuito in modo non uniforme. Una scanalatura subirà un taglio massiccio mentre le altre non subiranno alcun taglio, con conseguente rapida scheggiatura del bordo. Per i materiali tenaci, le pinze ER standard spesso non hanno la forza di presa necessaria. I portautensili a calettamento o i mandrini idraulici sono altamente raccomandati per garantire la massima rigidità e ridurre al minimo il runout.
La direzione del taglio influisce in modo significativo sulla durata dell'utensile. La fresatura concorde, in cui l'utensile ruota nella direzione dell'avanzamento, è quasi universalmente preferita rispetto alla fresatura convenzionale per queste leghe. La fresatura concorde garantisce che il truciolo inizi al suo spessore massimo e si rastremi fino a zero, trasferendo il calore nel truciolo anziché nel pezzo in lavorazione. Ciò riduce l'attrito, diminuisce il rischio di incrudimento e lascia una finitura superficiale di gran lunga superiore.
La lavorazione di metalli resistenti come il titanio e l'acciaio inossidabile è una scienza esatta, non una questione di congetture. Richiede caratteristiche geometriche specifiche e rivestimenti chimici avanzati che lavorano in tandem. Hai bisogno di una robusta fresa in metallo duro integrale dotata di design anti-vibrazione e strati resistenti al calore per sopravvivere all'ambiente difficile della zona di taglio.
Investire negli strumenti adeguati e specifici per il materiale riduce drasticamente i costosi tempi di fermo macchina e previene lo scarto di parti. Questo approccio strategico riduce in definitiva il costo complessivo per pezzo, aumentando i profitti. Prenditi il tempo necessario per valutare oggi stesso la tua attuale configurazione degli utensili. Assicurati di avere la geometria e il rivestimento esatti su misura per il tuo prossimo progetto critico esplorando le soluzioni specializzate di fresatura ad alte prestazioni di SS End Mill.
Sebbene esistano utensili generici e ad alte prestazioni, il loro utilizzo per entrambi i materiali comporterà una durata dell'utensile compromessa e tempi di ciclo più lenti. Per un'efficienza produttiva ottimale, sono necessari strumenti specifici per il materiale. Il titanio richiede nuclei più spessi per una rigidità estrema e bordi leggermente levigati per resistere a forze di taglio elevate. Al contrario, l’acciaio inossidabile richiede scanalature più profonde per l’evacuazione dei trucioli e taglienti affilati come rasoi per tagliare il metallo prima che possa indurirsi.
Sì, nella quasi totalità dei casi che riguardano queste specifiche leghe. Mentre un rivestimento TiAlN prospera in ambienti ad alto calore formando uno strato protettivo di ossido di alluminio, i materiali da tagliare impongono la necessità di refrigerante. Il titanio presenta un grave rischio di incendio se i trucioli si infiammano e l'acciaio inossidabile richiede un'applicazione pesante di fluidi per eliminare fisicamente i trucioli filamentosi dalla zona di taglio per evitare il taglio successivo e il tagliente di riporto.
L'ispezione visiva spesso rivela microscheggiature sul tagliente o usura localizzata sul fianco. Tuttavia, il feedback della macchina è un indicatore più affidabile. Gli operatori dovrebbero monitorare il misuratore di carico del mandrino. Un aumento improvviso del 10-15% del carico sul mandrino indica che il tagliente si sta deteriorando. Inoltre, cambiamenti uditivi come uno stridio più acuto, scintille durante il taglio o un improvviso degrado della finitura superficiale del pezzo sono tutti segni empirici che l'utensile ha raggiunto la fine della sua vita utile.
Una fresa frontale a elica variabile a 4 taglienti è in genere la scelta ottimale per l'acciaio inossidabile. Quattro scanalature forniscono il perfetto equilibrio geometrico. Offrono spazio sufficiente nelle valli delle scanalature per evacuare i trucioli lunghi e filamentosi tipici dell'acciaio inossidabile, pur mantenendo un diametro del nucleo sufficientemente robusto da impedire la flessione dell'utensile durante operazioni pesanti di scanalatura o sgrossatura.
La strategia migliore prevede il mantenimento di una superficie ridotta per controllare la generazione di calore, mantenendo al tempo stesso un carico di truciolo relativamente elevato per garantire che l'utensile tagli anziché sfregare. La combinazione di questo con i percorsi utensile di fresatura ad alta efficienza consente di utilizzare l'intera lunghezza della scanalatura con un impegno radiale basso. Ciò impedisce l'accumulo di calore localizzato e massimizza i tassi di rimozione del materiale senza bruciare la taglierina.
Il raggio angolare prolunga significativamente la durata dell'utensile durante la sgrossatura di leghe tenaci come il titanio e l'acciaio inossidabile. Gli angoli acuti e squadrati rappresentano il punto più debole di una fresa e sono altamente soggetti a scheggiature sotto carichi pesanti. L'aggiunta di un raggio distribuisce le forze di taglio su un'area superficiale curva più ampia, rinforzando il tagliente e prevenendo rotture catastrofiche degli angoli durante la fresatura dinamica aggressiva.