Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site

L'usinage de superalliages robustes et résistants à la chaleur et de métaux collants et durcissables constitue l'un des environnements les plus exigeants dans un atelier. Quiconque s’est trouvé devant une broche coupant du titane de qualité aérospatiale ou de l’acier inoxydable de qualité médicale connaît les enjeux. Une légère erreur de calcul dans les vitesses et les avances, ou l'utilisation d'une fraise générique, aboutit rarement à une mauvaise finition de surface. Cela conduit généralement à un cri aigu redouté suivi d’une panne catastrophique de l’outil.
Des analyses de marché récentes révèlent une transition radicale dans la fabrication aérospatiale et médicale. Les ateliers s'éloignent rapidement des passes traditionnelles d'ébauche lourde. Au lieu de cela, ils adoptent des parcours d'outils dynamiques et des stratégies de fraisage à haute efficacité pour rester compétitifs. Ce changement révèle un goulot d’étranglement critique. Les fraises en bout standard se brisent tout simplement sous l'engagement radial soutenu des programmes de FAO modernes. Pour rester rentables, les fabricants doivent adopter des géométries de coupe hyper-spécialisées. Le secret pour maximiser la durée de vie des outils et le retour sur investissement réside dans la combinaison précise de la géométrie de coupe et des revêtements chimiques avancés.
Points clés à retenir :
Le matériau est important : le titane emprisonne la chaleur au niveau du tranchant, tandis que l'acier inoxydable est très sujet au durcissement et au grippage. Les deux nécessitent des configurations d’outillage distinctement différentes.
Le carbure est roi : la mise à niveau vers un substrat solide de première qualité offre la rigidité et la résistance à la chaleur nécessaires que l'acier rapide ne peut tout simplement pas égaler.
La géométrie contrôle les vibrations : les conceptions à hélice variable et à pas inégal sont essentielles pour briser les vibrations harmoniques et évacuer efficacement les copeaux.
Les revêtements protègent les bords : des couches chimiques avancées agissent comme une barrière thermique, prolongeant considérablement la durée de vie de l'outil dans les zones de coupe à haute température.
Sélection spécifique à l'application : un outil dédié au titane présentera des préparations de bords et des diamètres de noyau différents par rapport à un outil conçu pour les alliages inoxydables.
La fabrication de composants à partir de ces alliages avancés présente des obstacles métallurgiques uniques. Contrairement aux aciers au carbone standard ou à l'aluminium, le titane et l'acier inoxydable possèdent des propriétés physiques qui résistent activement au processus de cisaillement. Comprendre ces caractéristiques inhérentes aux matériaux est l'étape fondamentale pour optimiser votre configuration et réduire le coût par pièce dans la production en grand volume.
Les alliages de titane, tels que le Ti-6Al-4V, largement utilisé, sont connus pour leur conductivité thermique exceptionnellement faible. Des matériaux comme l’aluminium dissipent efficacement la chaleur grâce aux copeaux évacués. Le titane agit cependant comme un isolant tenace. Pendant le processus de fraisage, jusqu'à 80 % de la chaleur générée par l'action de cisaillement est emprisonnée au niveau de la zone de coupe et refoulée directement dans l'outil.
Cette concentration de chaleur localisée provoque un choc thermique extrême. Si le matériau de l'outil n'est pas spécifiquement conçu pour supporter ces températures extrêmes, le tranchant subira une déformation plastique rapide, une usure en cratère et une défaillance prématurée. De plus, l’incapacité à évacuer la chaleur augmente le risque de réactivité chimique entre la pièce en titane et le substrat de l’outil. Cela peut littéralement souder les deux ensemble à un niveau microscopique.
En revanche, les séries d'acier inoxydable, en particulier les nuances austénitiques et martensitiques des séries 300 et 400, présentent un ensemble de défis nettement différents. Ces alliages présentent une ductilité élevée et une forte tendance à écrouir lorsqu'ils sont déformés par la fraise. Si un outil frotte contre le matériau ne serait-ce qu'une fraction de seconde plutôt que de le cisailler proprement, la couche superficielle devient nettement plus dure que le métal de base sous-jacent. Les passes suivantes heurtent ensuite cette croûte durcie, accélérant considérablement la dégradation des bords.
De plus, l’acier inoxydable est notoirement collant. Sous haute pression et chaleur, les particules microscopiques de la pièce ont tendance à se souder à la lèvre coupante. Ce phénomène est connu sous le nom de grippage, qui conduit à un bord accumulé. Lorsque ce matériau accumulé finit par se briser, il emporte souvent avec lui des morceaux microscopiques du tranchant en carbure, entraînant des micro-écailles et la mort soudaine de l'outil.
Lorsque vous attaquez des alliages difficiles, le substrat sous-jacent de votre outillage n’est pas négociable. Les outils en acier rapide et en cobalt n'ont pas la stabilité thermique et la rigidité structurelle requises pour l'usinage CNC moderne de ces métaux résistants. Passer à une version premium La fraise en carbure est une exigence fondamentale pour obtenir des processus stables et une durée de vie prévisible.
Le principal avantage du carbure de tungstène solide est son module d’élasticité exceptionnellement élevé. Il est environ trois fois plus rigide que l'acier. Lors du fraisage de matériaux durs, les forces de coupe sont immenses. Ces forces éloignent naturellement l’outil de la pièce. Cette déviation provoque des vibrations, une mauvaise précision dimensionnelle et des finitions de surface épouvantables.
Un substrat en carbure monobloc résiste farouchement à ces forces de flexion, maintenant le tranchant engagé précisément là où le logiciel de FAO l'a programmé. Cette rigidité est essentielle lors de l'exécution de passes d'ébauche lourdes dans le titane ou lorsque l'on tente de maintenir des tolérances aéronautiques strictes dans les composants en acier inoxydable.
Il est important de noter que tous les carbures ne sont pas égaux. Les performances de l'outil dépendent fortement de la granulométrie et de la teneur en liant cobalt. Pour l'usinage de matériaux collants et résistants, le carbure à grains sub-micro avec des granulométries inférieures à 1 micron est la norme de l'industrie. Des granulométries plus petites permettent aux fabricants d'affûter un tranchant plus tranchant sans sacrifier la résistance à la rupture transversale de l'outil. Un bord tranchant comme un rasoir est essentiel pour trancher proprement l'acier inoxydable afin d'éviter l'écrouissage, tandis que la résistance élevée à la rupture garantit que l'outil peut résister aux fortes forces d'impact des coupes interrompues.
Même le substrat en carbure de la plus haute qualité échouera de façon spectaculaire si la géométrie n'est pas optimisée pour le matériau spécifique. La géométrie dicte exactement la manière dont l'outil interagit avec le métal, la manière dont les copeaux se forment et l'efficacité avec laquelle les vibrations destructrices sont gérées.
Caractéristique de conception |
Configuration des alliages de titane |
Configuration en acier inoxydable |
|---|---|---|
Nombre de flûtes |
5 à 7 cannelures pour une rigidité maximale du noyau |
4 cannelures pour une évacuation optimale des copeaux |
Angle de coupe |
Légèrement positif avec préparation des bords |
Très positif pour une action de cisaillement nette |
Conception d'hélice |
Hélice variable pour briser le bavardage harmonique |
Hélice variable pour réduire les vibrations |
Revêtement idéal |
AlTiN ou PVD dopé au Silicium |
TiAlN avec cannelures polies |
Stratégie de refroidissement |
Outil d'inondation ou de passage à grand volume |
Liquide de refroidissement haute pression pour faire exploser les copeaux |
La sélection du nombre correct de cannelures nécessite un équilibre délicat entre l'espace d'évacuation des copeaux et la résistance du noyau. Pour l'acier inoxydable, une conception à 4 cannelures est souvent la norme. Étant donné que l'acier inoxydable produit des copeaux longs et filandreux, son évacuation nécessite suffisamment d'espace dans les vallées des cannelures. Si les flûtes sont trop encombrées, les copeaux s'accumuleront à l'intérieur, entraînant une rupture immédiate de l'outil.
À l’inverse, comme le titane nécessite une rigidité massive pour lutter contre la déflexion, des outils à 5 ou 7 cannelures sont souvent utilisés. Plus de cannelures signifie un diamètre de noyau plus épais. Cela augmente considérablement l'intégrité structurelle de l'outil et permet des vitesses d'avance beaucoup plus élevées lors du fraisage dynamique.
Le bavardage est l’ennemi absolu de la durée de vie des outils. Il s’agit d’une vibration harmonique auto-excitée qui brise les tranchants. Pour lutter contre cela, les outils modernes utilisent des angles d’hélice variables et un espacement inégal des flûtes.
Dans une fraise en bout standard, les cannelures frappent le matériau à des intervalles précis et rythmés, créant une fréquence de résonance. En modifiant l'angle d'hélice, par exemple en alternant entre 35 degrés et 38 degrés sur les flûtes adjacentes, et en faisant varier la distance entre les arêtes de coupe, l'outil décompose ces fréquences harmoniques. Cette perturbation géométrique empêche toute formation de broutage, garantissant une coupe douce et stable même sous de lourdes charges radiales.
L'angle de coupe détermine la netteté et l'action de cisaillement de l'outil. L'acier inoxydable nécessite un angle de coupe très positif pour cisailler proprement le matériau et minimiser la chaleur générée par la friction. Cela atténue efficacement l’écrouissage. Cependant, un bord très positif et tranchant est intrinsèquement fragile. Pour équilibrer netteté et durabilité, les fabricants appliquent un affûtage microscopique des bords ou une préparation T-land. Ce léger arrondi ou chanfreinage de la lèvre coupante renforce le bord, empêchant ainsi les micro-écailles lors du claquement dans une pièce en titane.
Étant donné que ces superalliages génèrent une chaleur et une friction extrêmes, le substrat nu en carbure doit être protégé. Les revêtements de dépôt chimique en phase vapeur et de dépôt physique en phase vapeur agissent comme une barrière thermique et lubrifiante essentielle entre l'outil et l'environnement d'usinage difficile.
Nitrure de titane et d'aluminium, communément appelé Le revêtement TiAlN , est l'une des solutions les plus efficaces pour l'usinage des alliages à haute température. La caractéristique déterminante du TiAlN est sa capacité à subir une transformation chimique au cours du processus d’usinage. Lorsqu'il est exposé à la chaleur extrême de la zone de coupe, généralement supérieure à 800 degrés Celsius, l'aluminium présent dans le revêtement s'oxyde. Cela forme une couche microscopique d’oxyde d’aluminium directement sur la surface de l’outil.
Cette couche d'oxyde d'aluminium agit comme un bouclier thermique exceptionnel. Il réfléchit la chaleur vers la puce et l'éloigne du substrat en carbure vulnérable. Par conséquent, cela évite les chocs thermiques et permet à l'outil de fonctionner à des vitesses de surface nettement plus élevées que les alternatives sans revêtement.
Bien qu'ils soient souvent utilisés de manière interchangeable par les machinistes, AlTiN et TiAlN présentent des différences de composition distinctes. AlTiN contient un pourcentage atomique d’aluminium plus élevé que le titane. Cette teneur plus élevée en aluminium signifie qu'AlTiN peut former une couche d'oxyde d'aluminium plus dense et plus robuste, ce qui le rend parfaitement adapté aux applications d'usinage à sec à température extrêmement élevée. D'autre part, le TiAlN est très polyvalent et offre d'excellentes performances dans les environnements d'usinage humides et secs. Cela en fait un choix fiable pour le profilage général des alliages résistants.
Un revêtement n'est efficace que s'il reste accroché à l'outil et n'augmente pas les frottements. Les processus de fabrication avancés incluent désormais le polissage après revêtement. En lissant les gouttelettes microscopiques laissées par le processus de dépôt, les flûtes de l'outil deviennent très lubrifiantes. Cette surface à faible friction est cruciale pour l'usinage de l'acier inoxydable, car elle empêche les copeaux collants d'adhérer à l'outil, réduisant ainsi considérablement le risque de grippage.
L'usinage du titane nécessite une approche très spécifique en matière de sélection d'outils. Parce qu'il a tendance à s'éloigner du tranchant et à emprisonner la chaleur, la sélection du bon outil n'est pas facultative. Il s’agit d’une exigence fondamentale pour la stabilité du processus.
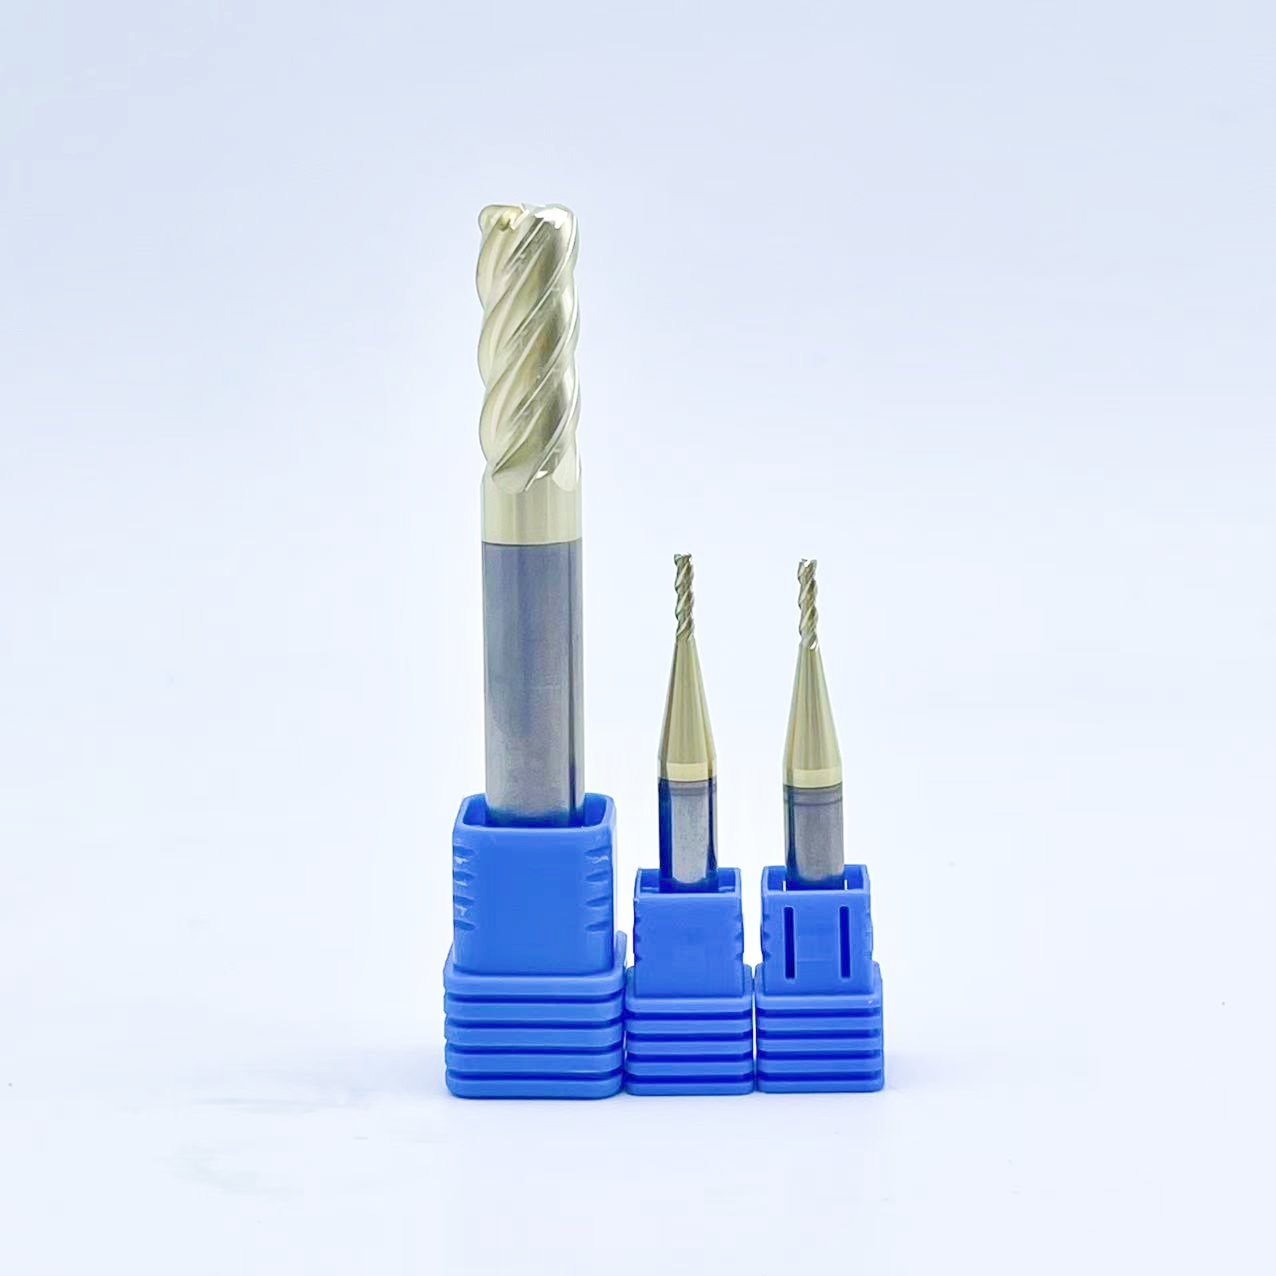
Lors de l'évaluation d'un la fraise en titane , la résistance du noyau et la protection des coins sont les caractéristiques les plus critiques. Les ingénieurs doivent rechercher des outils avec un diamètre de noyau élevé, que l'on trouve généralement dans les configurations à 5 cannelures. Un nombre de cannelures plus élevé permet au noyau de rester épais tout en offrant suffisamment d'espace pour les copeaux relativement petits et étroitement enroulés produits lors de l'usinage du titane. De plus, il est fortement recommandé de choisir une fraise à rayon d'angle plutôt qu'une fraise à bout carré. Le rayon d'angle répartit les forces de coupe le long d'une courbe plutôt que d'une pointe pointue, réduisant considérablement le risque d'écaillage des coins lors d'une ébauche lourde. Des angles d'hélice variables et un espacement inégal des flûtes restent obligatoires pour supprimer le broutage.
Il est crucial d’éviter les revêtements ayant une forte affinité chimique avec la pièce à usiner. Le titane étant très réactif à haute température, l'utilisation d'un revêtement standard en nitrure de titane peut provoquer une liaison chimique entre le matériau de la pièce et le revêtement de l'outil. Cela éloigne les morceaux microscopiques de carbure lorsque le copeau se brise. Au lieu de cela, des revêtements spécialisés AlTiN ou dopés au silicium exclusifs sont recommandés pour maintenir l’inertie chimique au niveau de la zone de coupe.
La durée de vie de l'outil n'est pas dictée uniquement par l'outil physique. La stratégie de programmation joue un rôle égal. Le fraisage à haute efficacité, également connu sous le nom de fraisage trochoïdal, est fortement recommandé. Cette stratégie utilise une faible profondeur de coupe radiale combinée à une profondeur de coupe axiale élevée, engageant toute la longueur de la flûte. Cela répartit la chaleur et l'usure uniformément sur l'outil plutôt que de la concentrer dans le coin inférieur, prolongeant ainsi la durée de vie de l'outil de manière exponentielle.
L’accent est légèrement déplacé lorsqu’il s’agit de l’acier inoxydable. Ici, l’objectif premier est de déjouer la tendance matérielle à l’endurcissement et au fiel. Vous devez donner la priorité à l’efficacité du cisaillement et à la gestion des copeaux plutôt qu’à la rigidité pure du noyau.
Le meilleur les outils de fraisage en acier inoxydable utilisent un angle de coupe très positif. Cette géométrie crée une action de cisaillement très nette qui coupe proprement le matériau, minimisant ainsi la friction qui provoque l'écrouissage. En coupant proprement, l'outil garantit que la passe suivante ne rencontrera pas une couche de métal durci. Une configuration à 4 cannelures est généralement considérée comme la norme industrielle pour le rainurage et le profilage lourd, offrant un équilibre optimal entre la rigidité du noyau et la taille de la vallée des cannelures.
L'emballage des copeaux est l'une des principales causes de casse d'outils dans ces applications. Lorsque les copeaux filandreux d'inox ne sont pas évacués efficacement, ils sont recoupés par l'outil. La recoupe de copeaux écrouis détruira instantanément le tranchant. Pour y parvenir, la profondeur des cannelures et l'état de surface à l'intérieur de la vallée des cannelures doivent être optimisés. Des cannelures profondes et polies garantissent que les copeaux glissent hors de la zone de coupe sans coller.
Alors que certains revêtements modernes permettent un usinage à sec, l'acier inoxydable nécessite généralement une application importante de liquide de refroidissement. Le liquide de refroidissement haute pression, ou idéalement le liquide de refroidissement traversant l'outil, remplit un double objectif. Il fournit le lubrifiant nécessaire pour éviter le grippage et élimine physiquement les copeaux tenaces de la zone de coupe. Une distribution correcte du liquide de refroidissement est souvent aussi importante que la géométrie de l'outil elle-même.
Même la fraise en bout la plus avancée et parfaitement revêtue échouera prématurément si elle est mal appliquée. Maximiser votre investissement en outillage nécessite une approche holistique de l’ensemble de l’environnement d’usinage.
Se fier uniquement aux diagrammes génériques des fabricants ne suffit pas pour un usinage haute performance. La longueur de la surface et la charge des copeaux doivent être ajustées dynamiquement en fonction de l'engagement spécifique de l'outil. Par exemple, lorsqu'ils utilisent des stratégies dynamiques avec un faible engagement radial, les machinistes doivent calculer l'amincissement radial des copeaux. À mesure que le pas radial diminue, l'épaisseur réelle des copeaux devient inférieure à l'avance programmée. Si l'avance n'est pas augmentée pour compenser, l'outil frottera contre le matériau au lieu de le couper, provoquant une accumulation rapide de chaleur et un écrouissage.
Runout est le tueur silencieux de Outils de fraisage CNC . Le carbure étant extrêmement dur, il est intrinsèquement fragile. Si un outil tourne de manière décentrée ne serait-ce que de quelques dix millièmes de pouce, la charge de copeaux devient inégalement répartie. Une flûte subira une coupe massive tandis que les autres ne prendront rien, ce qui entraînera un écaillage rapide des bords. Pour les matériaux durs, les pinces ER standard manquent souvent de la force de préhension nécessaire. Des porte-outils frettés ou des mandrins hydrauliques sont fortement recommandés pour garantir une rigidité maximale et minimiser le faux-rond.
La direction de coupe a un impact significatif sur la durée de vie de l'outil. Le fraisage en montée, où l'outil tourne dans le sens de l'avance, est presque universellement préféré au fraisage conventionnel pour ces alliages. Le fraisage en montée garantit que le copeau commence à son épaisseur maximale et se rétrécit jusqu'à zéro, transférant la chaleur dans le copeau plutôt que dans la pièce à usiner. Cela réduit la friction, diminue le risque d’écrouissage et laisse une finition de surface bien supérieure.
L'usinage de métaux durs comme le titane et l'acier inoxydable est une science exacte et non une question de conjecture. Cela nécessite des caractéristiques géométriques spécifiques et des revêtements chimiques avancés travaillant en tandem. Vous avez besoin d'une fraise en carbure monobloc robuste équipée de conceptions anti-bruit et de couches résistantes à la chaleur pour survivre à l'environnement difficile de la zone de coupe.
Investir dans des outils appropriés et spécifiques au matériau réduit considérablement les temps d'arrêt coûteux des machines et évite la mise au rebut des pièces. Cette approche stratégique réduit en fin de compte votre coût global par pièce, augmentant ainsi vos résultats. Prenez le temps d’évaluer votre configuration actuelle d’outils dès aujourd’hui. Assurez-vous de disposer de la géométrie et du revêtement exacts adaptés à votre prochain projet critique en explorant les solutions de fraisage spécialisées haute performance de SS End Mill.
Bien qu’il existe des outils polyvalents et performants, leur utilisation pour les deux matériaux entraînera une durée de vie compromise et des temps de cycle plus lents. Pour une efficacité de fabrication optimale, des outils spécifiques aux matériaux sont nécessaires. Le titane nécessite des âmes plus épaisses pour une rigidité extrême et des bords légèrement affûtés pour résister à des forces de coupe élevées. À l’inverse, l’acier inoxydable nécessite des cannelures plus profondes pour l’évacuation des copeaux et des arêtes de coupe extrêmement tranchantes pour cisailler le métal avant qu’il puisse durcir.
Oui, dans presque tous les cas impliquant ces alliages spécifiques. Alors qu'un revêtement TiAlN prospère dans les environnements à haute température en formant une couche protectrice d'oxyde d'aluminium, les matériaux coupés nécessitent un liquide de refroidissement. Le titane présente un risque d'incendie grave si les copeaux s'enflamment, et l'acier inoxydable nécessite une application abondante de fluide pour éliminer physiquement les copeaux filandreux hors de la zone de coupe afin d'éviter une nouvelle coupe et une accumulation de bords.
L’inspection visuelle révèle souvent des micro-écailles sur le tranchant ou une usure localisée des flancs. Toutefois, le retour d’information de la machine constitue un indicateur plus fiable. Les opérateurs doivent surveiller le compteur de charge de broche. Une augmentation soudaine de 10 à 15 pour cent de la charge de la broche indique que le bord se dégrade. De plus, des changements auditifs comme un cri aigu, des étincelles pendant la coupe ou une dégradation soudaine de la finition de la surface de la pièce sont autant de signes empiriques indiquant que l'outil a atteint la fin de sa durée de vie utile.
Une fraise à hélice variable à 4 cannelures est généralement le choix optimal pour l'acier inoxydable. Quatre flûtes offrent un équilibre géométrique parfait. Ils offrent suffisamment d'espace ouvert dans les vallées des cannelures pour évacuer les copeaux longs et filandreux typiques de l'acier inoxydable, tout en conservant un diamètre de noyau suffisamment solide pour empêcher la déviation de l'outil lors d'opérations lourdes de rainurage ou d'ébauche.
La meilleure stratégie consiste à maintenir une faible superficie de surface pour contrôler la génération de chaleur, tout en conservant une charge de copeaux relativement élevée pour garantir que l'outil coupe plutôt que frotte. La combinaison de cela avec des parcours d'outils de fraisage à haute efficacité vous permet d'utiliser toute la longueur de la goujure avec un faible engagement radial. Cela évite l'accumulation de chaleur localisée et maximise les taux d'enlèvement de matière sans brûler la fraise.
Un rayon de coin prolonge considérablement la durée de vie de l'outil lors de l'ébauche d'alliages résistants comme le titane et l'acier inoxydable. Les coins carrés pointus sont le point le plus faible d'une fraise en bout et sont très susceptibles de s'écailler sous de lourdes charges. L'ajout d'un rayon répartit les forces de coupe sur une surface incurvée plus grande, renforçant le bord et évitant une défaillance catastrophique des coins lors d'un fraisage dynamique agressif.