Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-18 Origen: Sitio

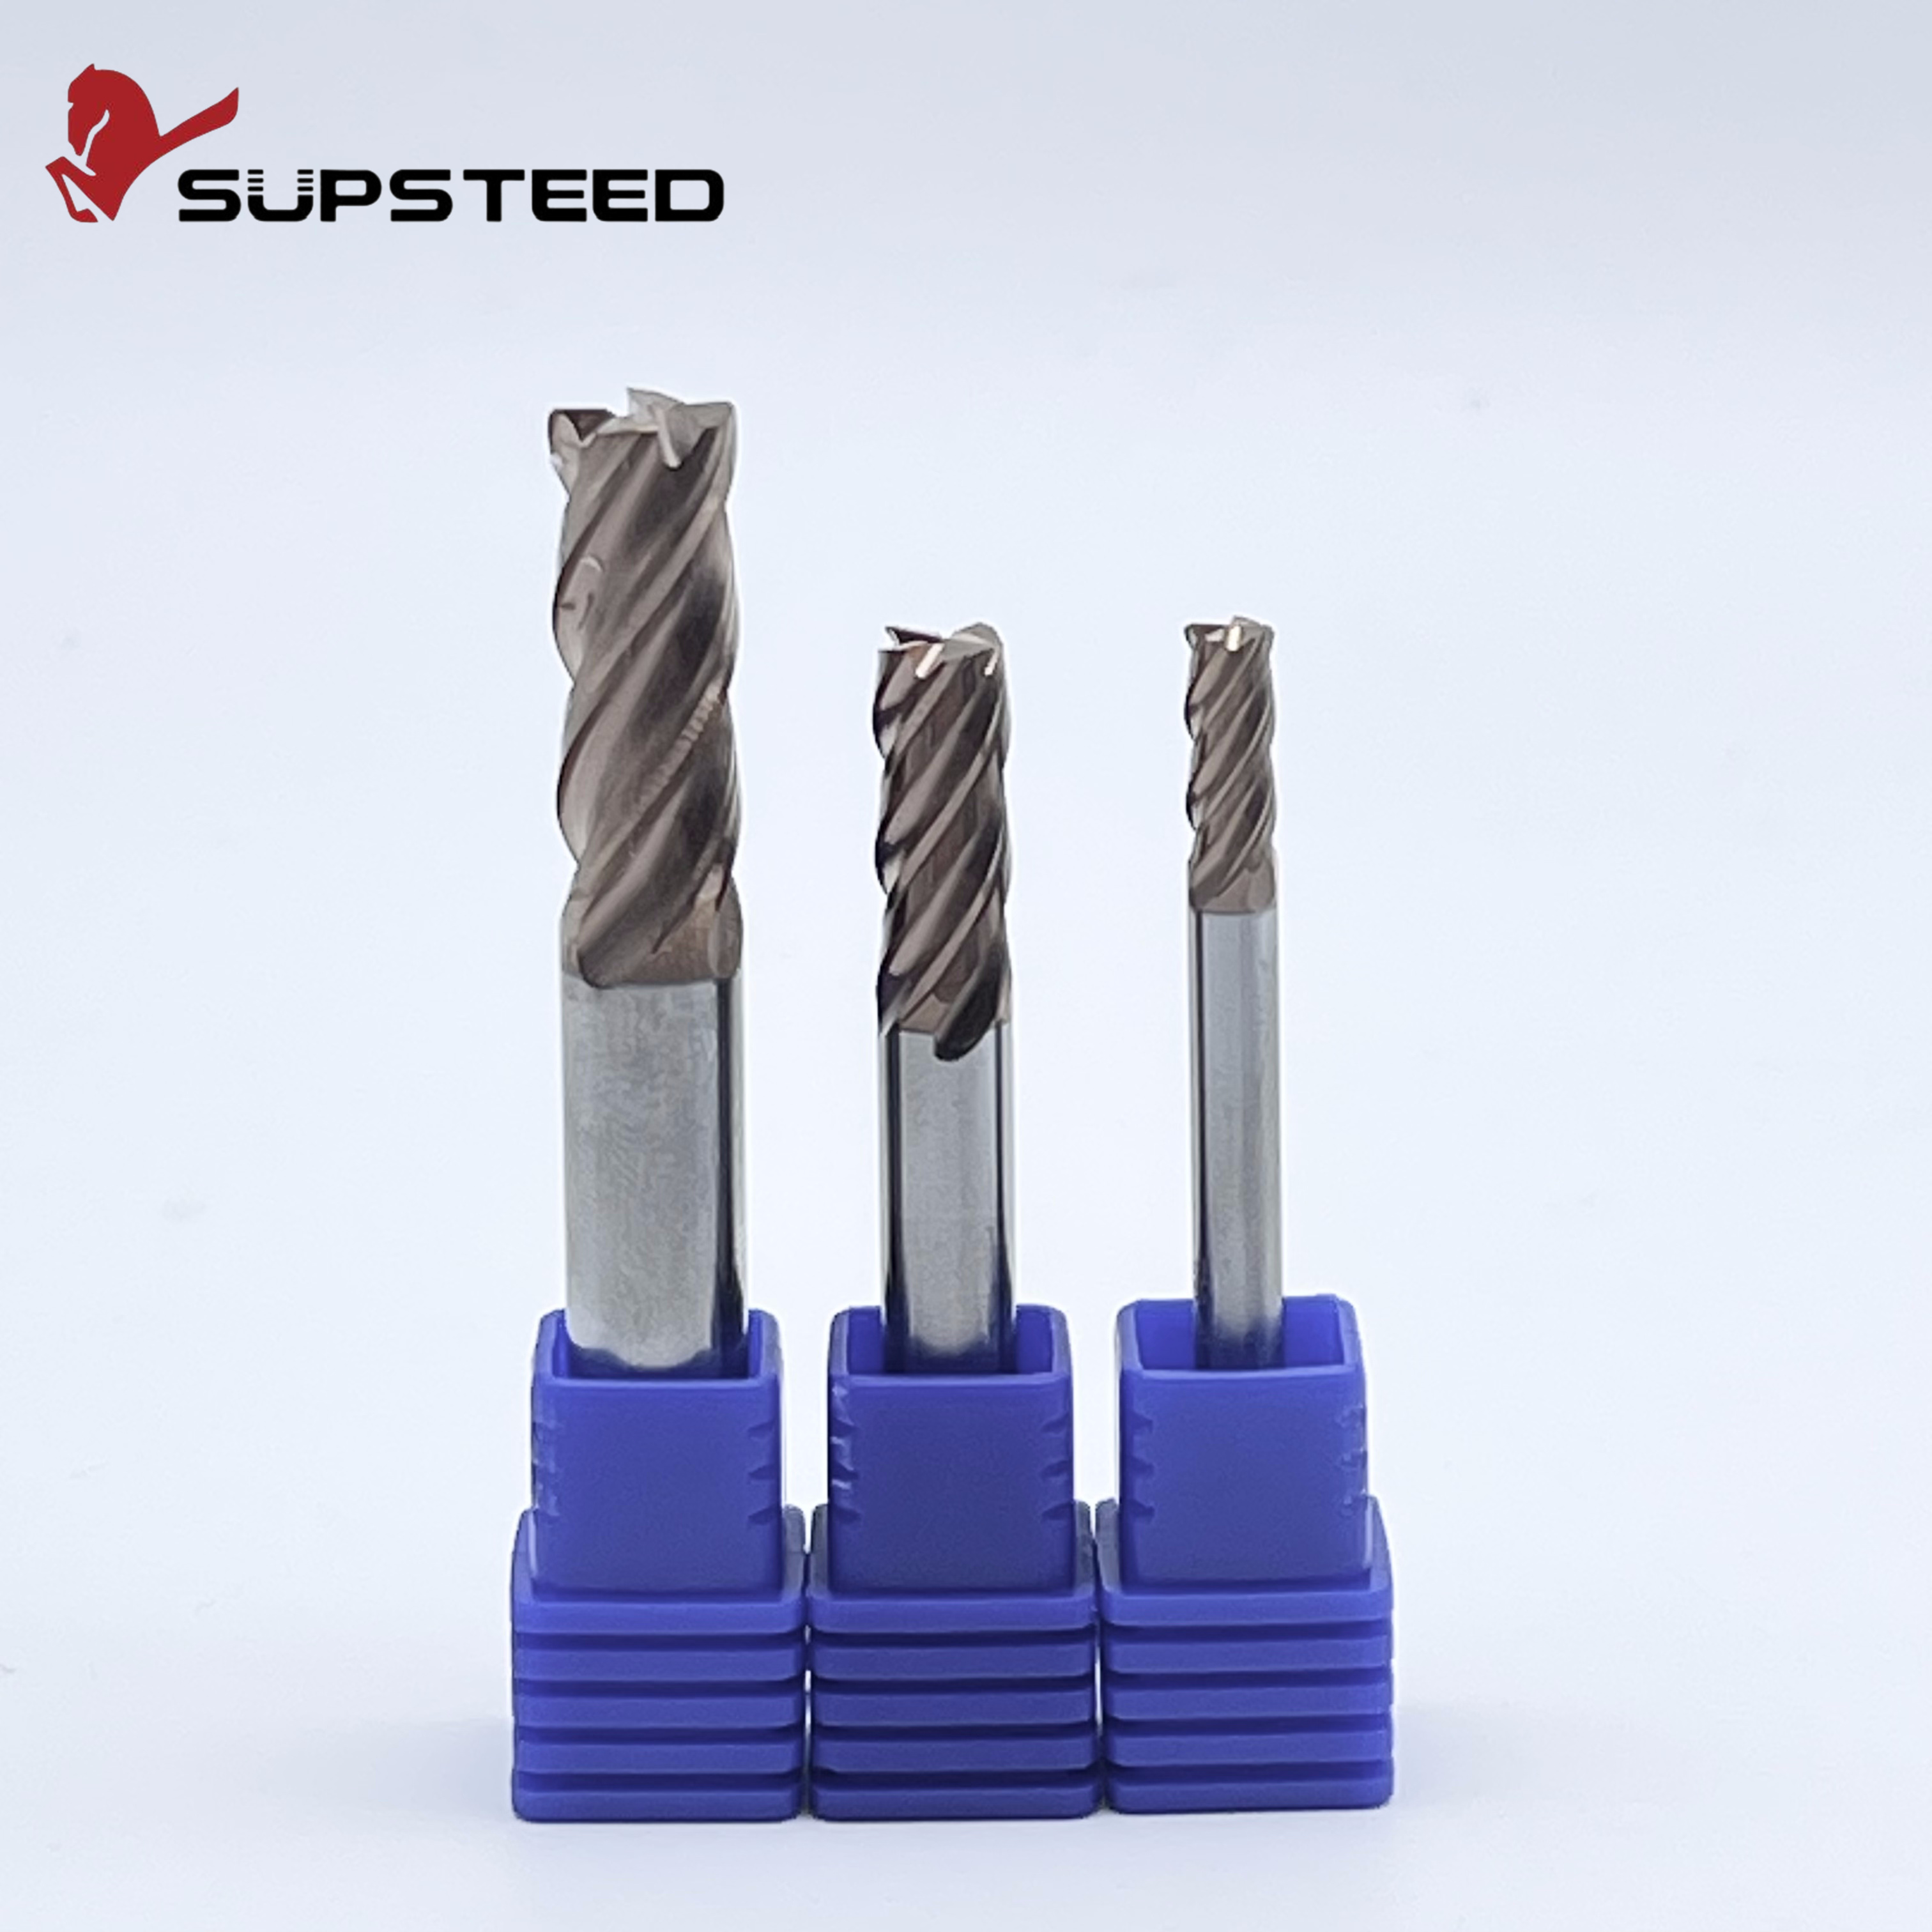
Un defecto microscópico en un molde puede arruinar miles de piezas moldeadas por inyección. El mecanizado de acero duro para troqueles es notoriamente implacable. El rápido desgaste de las herramientas degrada los acabados superficiales instantáneamente. Cuando esto sucede, los talleres se enfrentan a días de costosos cortes manuales. ¿Cómo se evita este cuello de botella? El secreto está en seleccionar la adecuada Fresas de acabado de moldes . Concéntrese específicamente en el tamaño del radio de la esquina. Esta única característica geométrica es la clave para un acabado tipo espejo. Reduce los tiempos de ciclo y extiende drásticamente la vida útil de la herramienta.
El tamaño del radio dicta el acabado: un radio de esquina más grande produce naturalmente una altura de cúspide más pequeña. Esto se traduce en un acabado superficial significativamente más suave. Mientras tanto, un radio más pequeño sigue siendo esencial para detalles intrincados del molde.
Resistencia y longevidad de la herramienta: los cortadores radiales distribuyen las fuerzas de corte de manera uniforme. Reducen drásticamente el astillamiento de los bordes durante aplicaciones de alta dureza en comparación con las fresas de extremo cuadrado estándar.
La dureza importa: el uso de herramientas especializadas no es negociable. El acabado de moldes endurecidos requiere herramientas diseñadas específicamente para mantener la integridad absoluta del filo.
Sinergia entre herramienta y trayectoria: lograr la máxima calidad de superficie requiere hacer coincidir el tamaño del radio específico con pasos optimizados y estrategias de fresado avanzadas.
Las herramientas de desbaste tienen una función principal. Maximizan las tasas de eliminación de material. Las herramientas de acabado son completamente diferentes. Requieren tolerancias geométricas distintas y revestimientos avanzados resistentes al calor. El proceso de fabricación de moldes sigue una secuencia estricta. Se desbasta, semiacaba y finalmente se termina. La fase de desbaste elimina el material a granel. El semiacabado deja una fina capa uniforme de material.
La fase final exige la inversión más crítica. Una fresa de acabado debe mantener tolerancias de descentramiento inferiores a 0,005 mm. Ligeras desviaciones de la herramienta se traducen directamente en imprecisiones dimensionales en la cavidad del molde. La fresa de acabado define en última instancia la precisión geométrica final.
Imagine un molde muy complejo saliendo de la máquina CNC. Bajo la luz de inspección, marcas visibles de herramientas y líneas de vibración cubren la cavidad. La mala calidad de la superficie no es sólo una cuestión estética. Es un fallo funcional estricto. El pulido manual intensivo consume tiempo y dinero. También introduce el grave riesgo de error humano. Un deslizamiento de la piedra de pulir puede alterar dimensiones críticas.
Además, la calidad de la superficie determina la liberación del plástico por inyección. Un acabado impecable garantiza que las piezas se expulsen sin problemas. Las crestas microscópicas hacen que las piezas de plástico se peguen. Esto provoca fallos de expulsión o deformación de la pieza. Para productos que requieren claridad óptica, el acabado del molde dicta las propiedades ópticas del producto final.
Los maquinistas a menudo debaten entre cortadores de punta esférica y de punta redondeada para el acabado de moldes. Las herramientas de punta esférica gobiernan contornos 3D complejos y paredes empinadas. Sin embargo, un El cortador de radio de esquina domina superficies planas con filetes de esquina o ángulos de salida poco profundos.
La ventaja mecánica reside en el diámetro de corte efectivo. Una fresa de punta esférica tiene una velocidad superficial exactamente cero en su punto muerto. Al cortar hacia abajo, la punta empuja y mancha el material. No corta limpiamente. Esto provoca un rápido desgaste. Un cortador redondeado utiliza el borde periférico y el arco de radio. Mantiene una velocidad superficial constante en todo el corte.
El trabajo de precisión requiere comprender la geometría exacta de la herramienta. Las herramientas de acabado suelen tener de 4 a 6 flautas. Los recuentos de flautas más altos aumentan el diámetro del núcleo. Esto mejora la rigidez para velocidades de avance más altas y al mismo tiempo mantiene un acabado fino. El diámetro del núcleo actúa como columna vertebral sólida. Minimiza la deflexión durante el fresado duro.
El radio de la esquina combina a la perfección los bordes cortantes inferiores y periféricos. Este arco refuerza estructuralmente la esquina de la herramienta. Previene el catastrófico microdesprendimiento que se ve comúnmente en las fresas de extremo cuadrado afilado que cortan metales duros.
La rugosidad de la superficie depende en gran medida de la altura de la cúspide. Estos son los picos microscópicos que quedan entre pasadas sucesivas de la herramienta. Existe una relación matemática directa entre el radio de la herramienta, la distancia de paso y la altura de la cúspide.
Los programadores utilizan una fórmula de aproximación estándar. La altura de la cúspide es igual al paso al cuadrado dividido por ocho veces el radio. Esto proporciona una regla clara en el taller. Un radio mayor deja una cúspide más pequeña para cualquier paso dado. La altura de la cúspide minimizada produce un valor promedio de rugosidad mucho más bajo.
Las fresas de mango de radio grande ofrecen inmensas ventajas cuando la geometría lo permite. El arco más grande distribuye las fuerzas de corte y el calor extremo sobre un área de carburo más amplia. La disipación de calor superior extiende la vida útil de la herramienta. Esto es fundamental durante ciclos de acabado largos en materiales duros.
Los maquinistas pueden aumentar de forma segura la distancia de paso mientras mantienen los requisitos de acabado. Esta estrategia reduce el número total de pases necesarios. Reduce significativamente los tiempos generales del ciclo y aumenta la rentabilidad del taller.
Las herramientas de radio pequeño siguen siendo indispensables a pesar de los beneficios de radios más grandes. Los moldes de inyección modernos presentan esquinas internas afiladas y microdetalles. Una herramienta de gran radio simplemente no puede acceder físicamente a estas áreas.
Estas herramientas más pequeñas tienen limitaciones mecánicas. Concentran calor y fuerzas cortantes en una pequeña área frágil. La herramienta se vuelve mucho más propensa a desgastarse. El paso lateral debe reducirse drásticamente para mantener la calidad del acabado. Esto inevitablemente aumenta el tiempo de mecanizado.
Los moldes modernos utilizan aceros para herramientas preendurecidos o totalmente endurecidos como H13 o S136. La dureza oscila entre HRC55 y HRC70. Extremo El mecanizado de acero para matrices presenta severos desafíos mecánicos. Las temperaturas de la zona de corte suelen superar los 800 grados centígrados. Las fuerzas de corte masivas provocan una desviación significativa de la herramienta. El carburo estándar se degrada en cuestión de minutos en estas duras condiciones.
La geometría de la herramienta es tan crítica como el grado de carburo. Una fresa de extremo cuadrado estándar tiene una esquina afilada de 90 grados. Esta esquina afilada actúa como un punto estructural débil en el fresado en duro. La delicada punta microchips instantáneamente al enganchar el acero endurecido.
Un arco continuo distribuye las fuerzas de corte de manera uniforme. Proporciona una inmensa integridad estructural a la vanguardia. Esto evita fallos catastróficos de la herramienta y garantiza que la herramienta sobreviva a toda la pasada de acabado.
El acabado de moldes de hasta HRC70 requiere herramientas especializadas. Debes invertir en un verdadero Fresa de extremo HRC70 . Estas herramientas premium presentan tres características específicas diseñadas para la supervivencia.
Carburo de grano ultramicro: el sustrato utiliza polvos de carburo ultrafinos de 0,2 micras. Esto proporciona una excepcional resistencia a la rotura transversal para resistir el desconchado.
Recubrimientos avanzados: utilizan recubrimientos PVD con alto contenido de aluminio como Blue Nano. Estos recubrimientos se oxidan a altas temperaturas para formar una capa cerámica protectora contra el choque térmico.
Diseño de núcleo rígido: las herramientas HRC70 cuentan con un diseño de núcleo cónico. Esto maximiza la rigidez y elimina por completo la vibración durante los pases de alta presión.
La industria de fabricación de moldes está cambiando fuertemente hacia la fabricación sin pulido. La competencia global es feroz. Los fabricantes de moldes no pueden permitirse semanas de trabajo manual en banco. Existe una creciente demanda de fresas escariadoras capaces de ofrecer valores promedio de rugosidad inferiores a 0,1 micras directamente desde la máquina CNC. Los fabricantes de herramientas están respondiendo desarrollando radios de esquina ultraprecisos. Las tolerancias de los bordes ahora se mantienen con frecuencia en más o menos 0,002 mm.
Además, la adopción de aceros para troqueles ultraduros que superan el HRC65 se está convirtiendo en la norma. La industria se está alejando de los recubrimientos tradicionales de TiAlN. Los recubrimientos nanocompuestos patentados están tomando el relevo. Estos recubrimientos avanzados soportan temperaturas de corte superiores a 1000 grados Celsius sin líquido refrigerante. Seleccionar una fresa frontal ahora significa hacer coincidir la química metalúrgica exacta de la herramienta con el acero del troquel específico.
La herramienta física es sólo la mitad de la ecuación. La trayectoria programada dicta el resultado final. Debe calcular el paso a paso con precisión en función del tamaño del radio elegido para lograr un acabado específico.
Radio de esquina de la herramienta (mm) |
Paso a paso (mm) |
Altura teórica de la cúspide (mm) |
Calidad del acabado superficial |
|---|---|---|---|
R0.5 |
0.10 |
0.0025 |
Semiacabado |
R0.5 |
0.05 |
0.0006 |
Acabado fino |
R1.0 |
0.10 |
0.0012 |
Acabado fino |
R1.0 |
0.05 |
0.0003 |
Ultraprecisión |
R2.0 |
0.20 |
0.0025 |
Semiacabado |
R2.0 |
0.05 |
0.00015 |
Acabado espejo |
Mantener una carga de viruta constante es igualmente importante. Las velocidades de avance fluctuantes en las esquinas provocan una desviación repentina de la herramienta. Esto deja marcas testigo muy visibles en la superficie del molde.
En Fresado de precisión , se utiliza casi exclusivamente el fresado ascendente. El filo ataca con el máximo espesor de viruta y sale en cero. El calor se transfiere al chip en lugar de a la pieza de trabajo. El fresado convencional comienza con espesor cero. La herramienta frota y pule el acero endurecido antes de morder. Esta fricción degrada el radio de la esquina y provoca un severo endurecimiento por trabajo.
La desviación de la herramienta destruye la calidad de la superficie. Las fresas dobladas provocan vibraciones. Debe gestionar estrictamente el exceso de herramientas. Utilice la longitud de flauta más corta posible. Combine un voladizo corto con una cortadora redondeada robusta para maximizar la rigidez. Esto permite que la herramienta corte el material limpiamente sin vibrar.
Seleccionar la herramienta óptima requiere un análisis del modelo CAD. Primero determine el radio de esquina máximo permitido. Utilice el radio más grande posible. Esto minimiza el tiempo de mecanizado y maximiza la calidad del acabado. Por ejemplo, si un molde presenta un filete interno mínimo de R1,0 mm, no seleccione una fresa de extremo con radio exacto de R1,0 mm. La herramienta se enganchará completamente a 90 grados del material en la esquina. Esto provoca una charla masiva. En su lugar, seleccione un radio R0,8 mm. La herramienta interpolará elegantemente la esquina sin engancharse demasiado.
Las fresas de extremo de dos flautas ofrecen valles de viruta enormes. Son excelentes para el aluminio, pero carecen gravemente de rigidez estructural para el acero duro. Las fresas de mango de cuatro o seis canales son el estándar indiscutible de la industria para el acabado de moldes. Más flautas significan un diámetro de núcleo mayor. La herramienta es significativamente más rígida. Las pasadas finales requieren cortes increíblemente ligeros. No es necesaria una evacuación masiva de virutas. Utilice esas flautas adicionales para obtener un acabado más suave con velocidades de avance más rápidas.
La precisión depende de las tolerancias de fabricación. Las herramientas baratas con geometría inconsistente dan como resultado superficies no coincidentes. Obtenga herramientas de fabricantes especializados que garanticen estrictas tolerancias de radio. El uso constante de herramientas garantiza que el cambio de una fresa desgastada a mitad de ciclo no deje ningún paso físico en el molde.
El chatter se manifiesta como líneas onduladas rítmicas. Por lo general, se debe a un exceso de herramienta o a RPM incorrectas. Es posible que esté alcanzando una frecuencia de resonancia armónica. Acorte la configuración del portaherramientas. Ajuste la velocidad del eje entre un 10 y un 15 por ciento para romper la resonancia.
Una superficie turbia o manchada significa que el filo está fallando. Esto suele deberse a un radio de esquina desgastado o a un borde reconstituido. La aplicación incorrecta de refrigerante es un culpable frecuente en el fresado en duro. La inyección de refrigerante líquido sobre una herramienta de carburo que corta acero HRC60 provoca un choque térmico masivo. El borde de carburo se microfractura instantáneamente. Utilice en su lugar un chorro de aire a alta presión. Limpia las astillas y previene el choque térmico.
El radio de la esquina es delicado. Al sumergirse hacia abajo en el eje Z, se aplasta el radio inferior. Los programadores deben utilizar trayectorias de herramientas de entrada helicoidales. La penetración en el material introduce gradualmente fuerzas de corte de forma segura. Esto preserva la geometría prístina para pasadas de acabado largas.
El radio de las esquinas no es sólo un detalle menor. Dicta el acabado superficial final y los tiempos de ciclo. Maximizar el tamaño del radio reduce el tiempo de mecanizado y al mismo tiempo produce acabados superiores. Las herramientas de alta calidad eliminan el pulido manual. Esto mejora drásticamente la rentabilidad diaria de su tienda. Siempre haga coincidir su cortador con la dureza específica del material. Utilice recubrimientos avanzados y carburo ultrafino para aceros para troqueles. Optimice su paso a paso basándose en cálculos precisos.
La opción óptima para el mecanizado de acero endurecido es una fresa HRC70 equipada con un radio de esquina específico. Estas herramientas deben fabricarse con carburo de tungsteno de grano ultrafino de 0,2 micras para soportar presiones radiales extremas. Requieren recubrimientos PVD resistentes al calor como Blue Nano para proteger el sustrato de carburo de cargas térmicas intensas.
La altura de la cúspide dicta la rugosidad teórica de la superficie. Se calcula mediante la fórmula: La altura de la cúspide es igual al paso al cuadrado dividido por ocho veces el radio de la herramienta. Para lograr una superficie más suave, debe disminuir la distancia de paso o utilizar una herramienta con un radio de esquina mayor.
Se desaconseja el uso de una fresa cuadrada para el acabado preciso de moldes. Las esquinas afiladas de 90 grados actúan como puntos débiles que se astillan rápidamente en materiales duros. Las herramientas cuadradas dejan líneas de transición nítidas entre pasadas. Una fresa redondeada fusiona las superficies a la perfección y ofrece una vida útil de la herramienta significativamente más larga.
Un mayor número de flautas aumenta directamente el diámetro del núcleo de la herramienta de corte. Un núcleo más grueso mejora drásticamente la rigidez estructural. Esto minimiza la desviación y la vibración. Las operaciones de acabado utilizan profundidades de corte muy ligeras y no requieren una gran eliminación de virutas. La estabilidad adicional de 4 a 6 canales es absolutamente esencial para el fresado de precisión.
Elija una fresa de extremo de 4 flautas cuando necesite un equilibrio entre rigidez y una ligera separación de virutas para pasadas de semiacabado. Actualice a una fresa de mango de 6 flautas para realizar pasadas de acabado puro en materiales ultraduros que superan HRC60. La herramienta de 6 flautas permite velocidades de avance más altas y proporciona la máxima resistencia del núcleo para eliminar por completo la deflexión.
La velocidad ideal del husillo depende del diámetro de la herramienta y de la dureza específica del acero. Para materiales HRC60 a HRC70, debe mantener una superficie precisa para activar el revestimiento resistente al calor de la herramienta sin quemar el carburo. Consulte siempre los datos de corte específicos del fabricante, pero en general, las técnicas de mecanizado de alta velocidad con menor compromiso radial y RPM elevadas producen los mejores acabados de espejo.
¿Listo para eliminar el pulido manual y reducir drásticamente los tiempos del ciclo de acabado de moldes? La elección exacta de la geometría y el revestimiento correctos no es negociable. Explore la selección premium de herramientas de alto rendimiento en SS End Mill. Encuentre la combinación perfecta para sus aplicaciones de alta dureza y consiga un acabado de espejo impecable hoy mismo.