Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-18 Origine: Sito

Un microscopico difetto dello stampo può rovinare migliaia di parti stampate a iniezione. La lavorazione dell'acciaio per stampi duri è notoriamente implacabile. La rapida usura degli utensili degrada istantaneamente le finiture superficiali. Quando ciò accade, le officine si trovano ad affrontare giorni di costose lavorazioni manuali. Come evitare questo collo di bottiglia? Il segreto sta nel selezionare il giusto frese per la finitura degli stampi . Concentrati in particolare sulla dimensione del raggio dell'angolo. Questa singola caratteristica geometrica è la chiave per una finitura a specchio. Riduce i tempi ciclo e prolunga drasticamente la vita dell'utensile.
La dimensione del raggio determina la finitura: un raggio d'angolo più grande produce naturalmente un'altezza della cuspide più piccola. Ciò si traduce in una finitura superficiale notevolmente più liscia. Nel frattempo, un raggio più piccolo rimane essenziale per i dettagli complessi dello stampo.
Forza e longevità dell'utensile: le frese raggiate distribuiscono le forze di taglio in modo uniforme. Riducono drasticamente la scheggiatura del tagliente durante le applicazioni ad alta durezza rispetto alle frese a candela quadrate standard.
La durezza è importante: l'utilizzo di utensili specializzati non è negoziabile. La finitura degli stampi temprati richiede utensili progettati specificatamente per mantenere l'assoluta integrità del tagliente.
Sinergia tra utensile e percorso utensile: per ottenere la massima qualità superficiale è necessario abbinare la dimensione specifica del raggio con uno stepover ottimizzato e strategie di fresatura avanzate.
Gli utensili di sgrossatura hanno un compito principale. Massimizzano i tassi di rimozione del materiale. Gli strumenti di finitura sono completamente diversi. Richiedono tolleranze geometriche distinte e rivestimenti avanzati resistenti al calore. Il processo di realizzazione dello stampo segue una sequenza rigorosa. Tu ruvido, semifinisci e infine finisci. La fase di sgrossatura rimuove il materiale sfuso. La semifinitura lascia uno strato sottile e uniforme di materiale.
La fase di finitura richiede l'investimento più critico. Una fresa di finitura deve mantenere tolleranze di concentricità inferiori a 0,005 mm. Piccole deviazioni dell'utensile si traducono direttamente in imprecisioni dimensionali nella cavità dello stampo. La fresa di finitura definisce in definitiva la precisione geometrica finale.
Immagina uno stampo altamente complesso che esce dalla macchina CNC. Sotto la luce di ispezione, segni visibili di lavorazione e linee di vibrazione coprono la cavità. La scarsa qualità della superficie non è solo un problema estetico. Si tratta di un grave guasto funzionale. Una lucidatura manuale approfondita richiede tempo e denaro. Introduce inoltre il grave rischio di errore umano. Uno scivolamento della pietra lucidante può alterare dimensioni critiche.
Inoltre, la qualità della superficie determina il rilascio dell'iniezione plastica. Una finitura impeccabile garantisce che le parti vengano espulse senza intoppi. Creste microscopiche causano l'adesione delle parti in plastica. Ciò porta a errori di espulsione o alla deformazione della parte. Per i prodotti che richiedono chiarezza ottica, la finitura dello stampo determina le proprietà ottiche del prodotto finale.
I macchinisti discutono spesso tra frese a testa sferica e a testa tonda per la finitura degli stampi. Gli utensili a testa sferica governano contorni 3D complessi e pareti ripide. Tuttavia, a La fresa per raggi angolari domina le superfici piane con raccordi angolari o angoli di sformo poco profondi.
Il vantaggio meccanico risiede nel diametro di taglio effettivo. Una fresa a testa sferica ha una velocità superficiale esattamente pari a zero nel suo punto morto. Quando si taglia verso il basso, la punta spinge e spalma il materiale. Non si taglia in modo netto. Ciò provoca una rapida usura. Una fresa raggiata utilizza il bordo periferico e l'arco del raggio. Mantiene una velocità superficiale costante durante l'intero taglio.
Il lavoro di precisione richiede la comprensione della geometria esatta dell'utensile. Gli utensili di finitura presentano tipicamente da 4 a 6 scanalature. Un numero maggiore di scanalature aumenta il diametro del nucleo. Ciò migliora la rigidità per velocità di avanzamento più elevate mantenendo una finitura fine. Il diametro del nucleo funge da solida spina dorsale. Riduce al minimo la deflessione durante la fresatura dura.
Il raggio dell'angolo unisce perfettamente i taglienti inferiori e periferici. Questo arco rinforza strutturalmente l'angolo dell'utensile. Previene la catastrofica microscheggiatura comunemente osservata nelle frese a candela quadrate affilate che tagliano metalli duri.
La rugosità superficiale dipende fortemente dall'altezza delle cuspidi. Questi sono i picchi microscopici rimasti tra i successivi passaggi dell'utensile. Esiste una relazione matematica diretta tra il raggio dell'utensile, la distanza di incremento e l'altezza della cuspide.
I programmatori utilizzano una formula di approssimazione standard. L'altezza della cuspide è uguale all'incremento al quadrato diviso per otto volte il raggio. Ciò fornisce una chiara regola di fabbrica. Un raggio maggiore lascia una cuspide più piccola per ogni dato incremento. L'altezza ridotta della cuspide produce un valore medio di rugosità molto più basso.
Le frese a raggio ampio offrono immensi vantaggi quando la geometria lo consente. L'arco più grande distribuisce le forze di taglio e il calore estremo su un'area di carburo più ampia. La dissipazione del calore superiore prolunga la durata dell'utensile. Ciò è fondamentale durante i cicli di finitura lunghi su materiali duri.
Gli operatori possono aumentare in tutta sicurezza la distanza di passo laterale mantenendo i requisiti di finitura. Questa strategia riduce il numero totale di passaggi richiesti. Riduce significativamente i tempi di ciclo complessivi e aumenta la redditività del negozio.
Gli utensili a raggio piccolo rimangono indispensabili nonostante i vantaggi dei raggi più grandi. I moderni stampi a iniezione presentano angoli interni affilati e microdettagli. Uno strumento di grande raggio semplicemente non può accedere fisicamente a queste aree.
Questi strumenti più piccoli presentano limitazioni meccaniche. Concentrano il calore e le forze di taglio in una piccola area fragile. Lo strumento diventa molto più incline all'usura. Lo stepover deve essere ridotto drasticamente per mantenere la qualità della finitura. Ciò inevitabilmente aumenta i tempi di lavorazione.
Gli stampi moderni utilizzano acciai per utensili pretemprati o completamente temprati come H13 o S136. La durezza varia da HRC55 a HRC70. Estremo la lavorazione dell'acciaio per stampi introduce gravi sfide meccaniche. Le temperature della zona di taglio spesso superano gli 800 gradi Celsius. Forze di taglio massicce provocano una significativa deflessione dell'utensile. Il carburo standard si degrada in pochi minuti in queste condizioni difficili.
La geometria dell'utensile è fondamentale quanto la qualità del metallo duro. Una fresa quadrata standard presenta un angolo affilato di 90 gradi. Questo angolo acuto funge da punto debole strutturale nella fresatura dura. I delicati microchip della punta si scheggiano istantaneamente non appena si aggancia l'acciaio temprato.
Un arco continuo distribuisce uniformemente le forze di taglio. Fornisce un'immensa integrità strutturale al tagliente. Ciò previene guasti catastrofici dell'utensile e garantisce che l'utensile sopravviva all'intero passaggio di finitura.
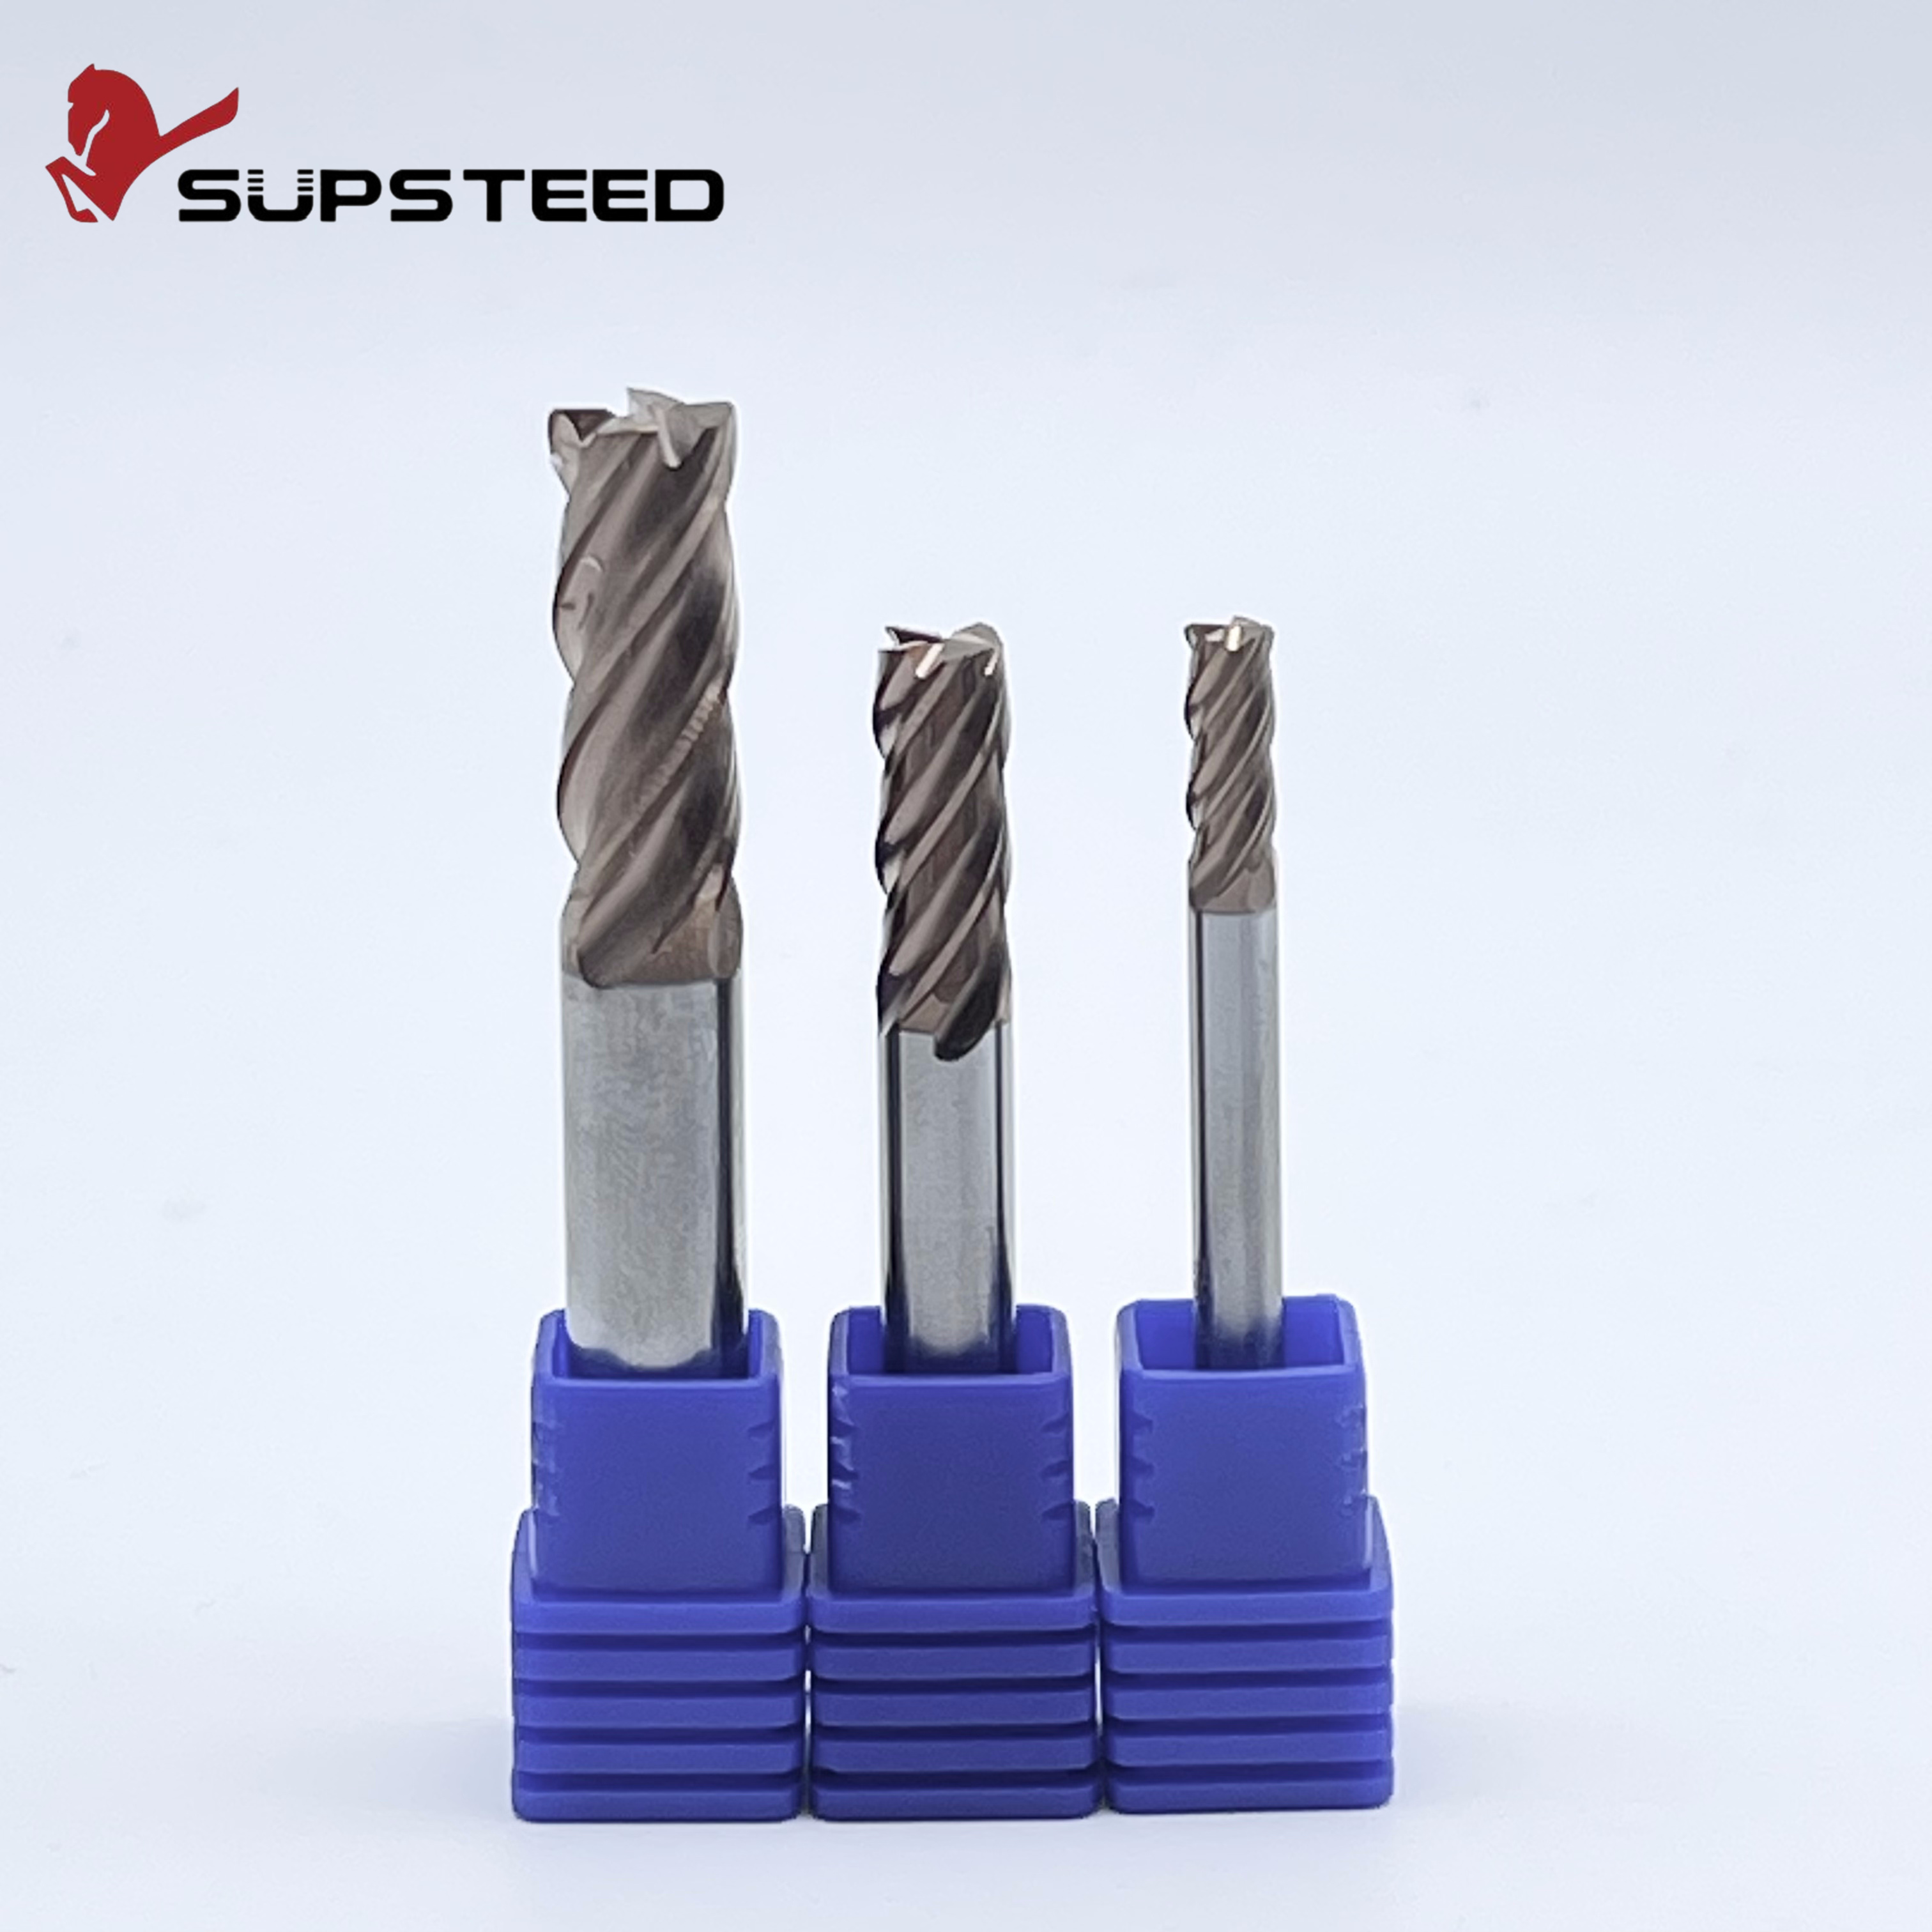
La finitura di stampi fino a HRC70 richiede attrezzature specializzate. Devi investire in un vero Fresa HRC70 . Questi strumenti premium presentano tre caratteristiche specifiche progettate per la sopravvivenza.
Carburo a grana ultramicro: il substrato utilizza polveri di carburo ultrafini da 0,2 micron. Ciò fornisce un'eccezionale resistenza alla rottura trasversale per resistere alla scheggiatura.
Rivestimenti avanzati: utilizzano rivestimenti PVD ad alto contenuto di alluminio come Blue Nano. Questi rivestimenti si ossidano ad alte temperature per formare uno strato ceramico protettivo contro gli shock termici.
Design con nucleo rigido: gli strumenti HRC70 presentano un design con nucleo affusolato. Ciò massimizza la rigidità ed elimina completamente le vibrazioni durante i passaggi ad alta pressione.
Il settore della produzione di stampi si sta spostando fortemente verso una produzione a lucidatura zero. La concorrenza globale è feroce. I costruttori di stampi non possono permettersi settimane di preparazione manuale. Esiste una crescente domanda di frese in grado di fornire valori medi di rugosità inferiori a 0,1 micron direttamente dalla macchina CNC. I produttori di utensili stanno rispondendo sviluppando raggi angolari ultra precisi. Le tolleranze dei bordi sono ora spesso mantenute a più o meno 0,002 mm.
Inoltre, l’adozione di acciai per stampi ultraduri che superano i 65 HRC sta diventando la norma. L’industria si sta allontanando dai tradizionali rivestimenti TiAlN. I rivestimenti nanocompositi proprietari stanno prendendo il sopravvento. Questi rivestimenti avanzati resistono a temperature di taglio superiori a 1000 gradi Celsius senza refrigerante liquido. Selezionare una fresa ora significa abbinare l'esatta chimica metallurgica dell'utensile allo specifico acciaio per stampi.
Lo strumento fisico è solo metà dell’equazione. Il percorso utensile programmato determina il risultato finale. È necessario calcolare il passaggio in modo preciso in base alla dimensione del raggio scelta per ottenere una finitura specifica.
Raggio angolo utensile (mm) |
Incremento (mm) |
Altezza teorica della cuspide (mm) |
Qualità della finitura superficiale |
|---|---|---|---|
R0.5 |
0.10 |
0.0025 |
Semifinitura |
R0.5 |
0.05 |
0.0006 |
Finitura raffinata |
R1.0 |
0.10 |
0.0012 |
Finitura raffinata |
R1.0 |
0.05 |
0.0003 |
Ultraprecisione |
R2.0 |
0.20 |
0.0025 |
Semifinitura |
R2.0 |
0.05 |
0.00015 |
Finitura a specchio |
Mantenere un carico di truciolo costante è altrettanto importante. Le velocità di avanzamento fluttuanti negli angoli causano un'improvvisa deflessione dell'utensile. Ciò lascia segni altamente visibili sulla superficie dello stampo.
In la fresatura di precisione , la fresatura concorde. viene utilizzata quasi esclusivamente Il tagliente si impegna allo spessore massimo del truciolo ed esce a zero. Il calore si trasferisce nel truciolo anziché nel pezzo. La fresatura convenzionale inizia a spessore zero. Lo strumento strofina e lucida l'acciaio temprato prima di mordere. Questo attrito degrada il raggio dell'angolo e provoca un grave incrudimento.
La flessione dell'utensile distrugge la qualità della superficie. Le frese a candela piegate provocano vibrazioni. È necessario gestire rigorosamente la sporgenza dell'utensile. Utilizzare la lunghezza della scanalatura più corta possibile. Combina una sporgenza corta con una robusta fresa raggiata per massimizzare la rigidità. Ciò consente all'utensile di tagliare il materiale in modo pulito senza vibrazioni.
La selezione dello strumento ottimale richiede l'analisi del modello CAD. Determinare innanzitutto il raggio angolare massimo consentito. Utilizzare il raggio più ampio possibile. Ciò riduce al minimo i tempi di lavorazione e massimizza la qualità della finitura. Ad esempio, se uno stampo presenta un raccordo interno minimo di R1,0 mm, non selezionare una fresa con raggio R1,0 mm esatto. L'utensile impegnerà completamente il materiale a 90 gradi nell'angolo. Ciò provoca enormi chiacchiere. Selezionare invece un raggio R0,8 mm. Lo strumento interpolerà con grazia l'angolo senza impegnarsi eccessivamente.
Le frese a due taglienti offrono enormi avvallamenti del truciolo. Sono ottimi per l'alluminio ma mancano gravemente di rigidità strutturale per l'acciaio duro. Le frese a quattro o sei eliche rappresentano lo standard indiscusso del settore per la finitura degli stampi. Più scanalature significano un diametro del nucleo maggiore. Lo strumento è notevolmente più rigido. Le passate di finitura eseguono tagli incredibilmente leggeri. Non è necessaria una massiccia evacuazione dei trucioli. Utilizzi quelle scanalature extra per una finitura più liscia a velocità di avanzamento più elevate.
La precisione dipende dalle tolleranze di produzione. Strumenti economici con geometria incoerente portano a superfici non corrispondenti. Acquista strumenti da produttori specializzati che garantiscono tolleranze del raggio rigorose. Un'attrezzatura coerente garantisce che la sostituzione di una fresa usurata a metà ciclo non comporti alcun passaggio fisico sullo stampo.
Le chiacchiere si manifestano come linee ondulate ritmiche. In genere è causato da un'eccessiva sporgenza dell'utensile o da un numero di giri errato. Potresti colpire una frequenza di risonanza armonica. Ridurre la configurazione del portautensile. Regolare la velocità del mandrino del 10-15% per interrompere la risonanza.
Una superficie opaca o macchiata significa che il tagliente sta cedendo. Ciò è spesso causato da un raggio dell'angolo usurato o da un tagliente di riporto. L'errata applicazione del refrigerante è una causa frequente nella fresatura di materiali duri. L'applicazione di refrigerante liquido su un utensile in metallo duro che taglia l'acciaio HRC60 provoca un enorme shock termico. Il tagliente in metallo duro si microfrattura istantaneamente. Utilizzare invece un getto d'aria ad alta pressione. Elimina i trucioli prevenendo lo shock termico.
Il raggio dell'angolo è delicato. L'immersione verso il basso nell'asse Z schiaccia il raggio inferiore. I programmatori devono utilizzare percorsi utensile di ingresso elicoidali. La rampa nel materiale introduce gradualmente le forze di taglio in modo sicuro. Ciò preserva la geometria originaria per le lunghe passate di finitura.
Il raggio dell'angolo non è solo un dettaglio minore. Determina la finitura superficiale finale e i tempi di ciclo. Massimizzare la dimensione del raggio riduce i tempi di lavorazione ottenendo finiture superiori. Gli utensili di alta qualità eliminano la lucidatura manuale. Ciò migliora drasticamente la redditività quotidiana del tuo negozio. Abbina sempre la fresa alla durezza specifica del materiale. Utilizza rivestimenti avanzati e carburo ultrafine per gli acciai per stampi. Ottimizza il tuo stepover in base a calcoli accurati.
La scelta ottimale per la lavorazione dell'acciaio per stampi temprato è una fresa HRC70 dotata di un raggio angolare specifico. Questi strumenti devono essere realizzati in carburo di tungsteno a grana ultrafine da 0,2 micron per resistere a pressioni radiali estreme. Richiedono rivestimenti PVD resistenti al calore come Blue Nano per proteggere il substrato in carburo da carichi termici intensi.
L'altezza della cuspide determina la rugosità superficiale teorica. Viene calcolata utilizzando la formula: L'altezza della cuspide è uguale all'incremento al quadrato diviso per otto volte il raggio dell'utensile. Per ottenere una superficie più liscia, è necessario diminuire la distanza di incremento o utilizzare uno strumento con un raggio d'angolo maggiore.
L'utilizzo di una fresa a candela quadra per la finitura di precisione dello stampo è altamente sconsigliato. Gli angoli acuti di 90 gradi agiscono come punti deboli che si scheggiano rapidamente nei materiali duri. Gli strumenti quadrati lasciano linee di transizione nette tra le passate. Una fresa raggiata unisce perfettamente le superfici e offre una durata dell'utensile significativamente più lunga.
Un numero maggiore di scanalature aumenta direttamente il diametro del nucleo dell'utensile da taglio. Un nucleo più spesso migliora drasticamente la rigidità strutturale. Ciò riduce al minimo la deflessione e le vibrazioni. Le operazioni di finitura utilizzano profondità di taglio molto ridotte e non richiedono un'eccessiva rimozione dei trucioli. La maggiore stabilità da 4 a 6 eliche è assolutamente essenziale per la fresatura di precisione.
Scegli una fresa a 4 taglienti quando hai bisogno di un equilibrio tra rigidità e leggera rimozione del truciolo per le passate di semifinitura. Passa a una fresa frontale a 6 eliche per passate di finitura pura su materiali ultraduri che superano HRC60. L'utensile a 6 scanalature consente velocità di avanzamento più elevate e fornisce la massima resistenza del nucleo per eliminare completamente la deflessione.
La velocità ideale del mandrino dipende dal diametro dell'utensile e dalla durezza specifica dell'acciaio. Per i materiali da HRC60 a HRC70, è necessario mantenere una precisa metratura della superficie per attivare il rivestimento resistente al calore dell'utensile senza bruciare il carburo. Consultare sempre i dati di taglio specifici del produttore, ma in generale le tecniche di lavorazione ad alta velocità con impegno radiale inferiore e giri al minuto elevati producono le migliori finiture a specchio.
Pronto ad eliminare la lucidatura manuale e ridurre drasticamente i tempi del ciclo di finitura dello stampo? La scelta della geometria e del rivestimento corretti non è negoziabile. Esplora la selezione premium di utensili ad alte prestazioni presso SS End Mill. Trova l'abbinamento perfetto per le tue applicazioni ad alta durezza e ottieni oggi stesso una finitura a specchio impeccabile.