Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-18 Pochodzenie: Strona

Jedna mikroskopijna wada formy może zniszczyć tysiące części formowanych wtryskowo. Obróbka twardej stali jest bezlitosna. Szybkie zużycie narzędzia natychmiast pogarsza jakość powierzchni. Kiedy tak się dzieje, sklepy muszą borykać się z kosztownymi ręcznymi testami. Jak uniknąć tego wąskiego gardła? Sekret tkwi w właściwym wyborze Frezy trzpieniowe do wykańczania form . Skoncentruj się szczególnie na rozmiarze promienia narożnika. Ta pojedyncza cecha geometryczna jest kluczem do lustrzanego wykończenia. Skraca czas cyklu i drastycznie wydłuża żywotność narzędzia.
Rozmiar promienia decyduje o wykończeniu: Większy promień narożnika w naturalny sposób powoduje mniejszą wysokość guzka. Przekłada się to na znacznie gładsze wykończenie powierzchni. Tymczasem mniejszy promień pozostaje niezbędny w przypadku skomplikowanych szczegółów formy.
Wytrzymałość i trwałość narzędzia: Frezy promieniowe równomiernie rozkładają siły skrawania. W porównaniu ze standardowymi frezami z trzpieniem kwadratowym radykalnie zmniejszają odpryski krawędzi podczas zastosowań wymagających dużej twardości.
Twardość ma znaczenie: wykorzystanie specjalistycznych narzędzi nie podlega negocjacjom. Wykańczanie hartowanych form wymaga narzędzi zaprojektowanych specjalnie w celu zachowania absolutnej integralności krawędzi skrawającej.
Synergia narzędzia i ścieżki narzędzia: Osiągnięcie najwyższej jakości powierzchni wymaga dopasowania określonego rozmiaru promienia przy zoptymalizowanym przejściu i zaawansowanych strategiach frezowania.
Narzędzia do obróbki zgrubnej mają jedno podstawowe zadanie. Maksymalizują szybkość usuwania materiału. Narzędzia do wykańczania są zupełnie inne. Wymagają wyraźnych tolerancji geometrycznych i zaawansowanych powłok żaroodpornych. Proces tworzenia form przebiega według ścisłej kolejności. Jesteś szorstki, półwykończony i wreszcie skończony. Faza zgrubna usuwa materiał sypki. Półwykończenie pozostawia jednolitą cienką warstwę masy.
Faza wykańczania wymaga najbardziej krytycznej inwestycji. Frez trzpieniowy do wykańczania musi wykazywać tolerancje bicia mniejsze niż 0,005 mm. Niewielkie odchylenia narzędzia przekładają się bezpośrednio na niedokładności wymiarowe w gnieździe formy. Frez wykańczający ostatecznie określa ostateczną dokładność geometryczną.
Wyobraź sobie bardzo złożoną formę wychodzącą z maszyny CNC. Pod lampą inspekcyjną widoczne ślady narzędzi i linie drgań pokrywają wnękę. Zła jakość powierzchni to nie tylko problem kosmetyczny. Jest to całkowita awaria funkcjonalna. Intensywne ręczne polerowanie pochłania czas i pieniądze. Wprowadza także poważne ryzyko błędu ludzkiego. Poślizg kamienia polerskiego może zmienić krytyczne wymiary.
Ponadto jakość powierzchni decyduje o uwalnianiu wtrysku tworzywa sztucznego. Nieskazitelne wykończenie zapewnia płynne wysuwanie części. Mikroskopijne wypukłości powodują sklejanie się plastikowych części. Prowadzi to do awarii wyrzucania lub deformacji części. W przypadku produktów wymagających przejrzystości optycznej wykończenie formy decyduje o właściwościach optycznych produktu końcowego.
Mechanicy często debatują pomiędzy frezami z czołem kulistym a frezem z czołem byczym w zakresie wykańczania form. Narzędzia z końcówką kulistą rządzą złożonym konturowaniem 3D i stromymi ścianami. Jednakże, A Frez do promieni narożników dominuje na płaskich powierzchniach z zaokrągleniami narożników lub płytkimi kątami pochylenia.
Zaleta mechaniczna polega na efektywnej średnicy cięcia. Frez trzpieniowy z kulistym czołem ma w martwym punkcie prędkość powierzchniową dokładnie zerową. Podczas cięcia prosto w dół końcówka popycha i rozmazuje materiał. Nie ścina się czysto. Powoduje to szybkie zużycie. Frez zaokrąglony wykorzystuje krawędź obwodową i łuk promieniowy. Utrzymuje stałą prędkość powierzchniową w całym przekroju.
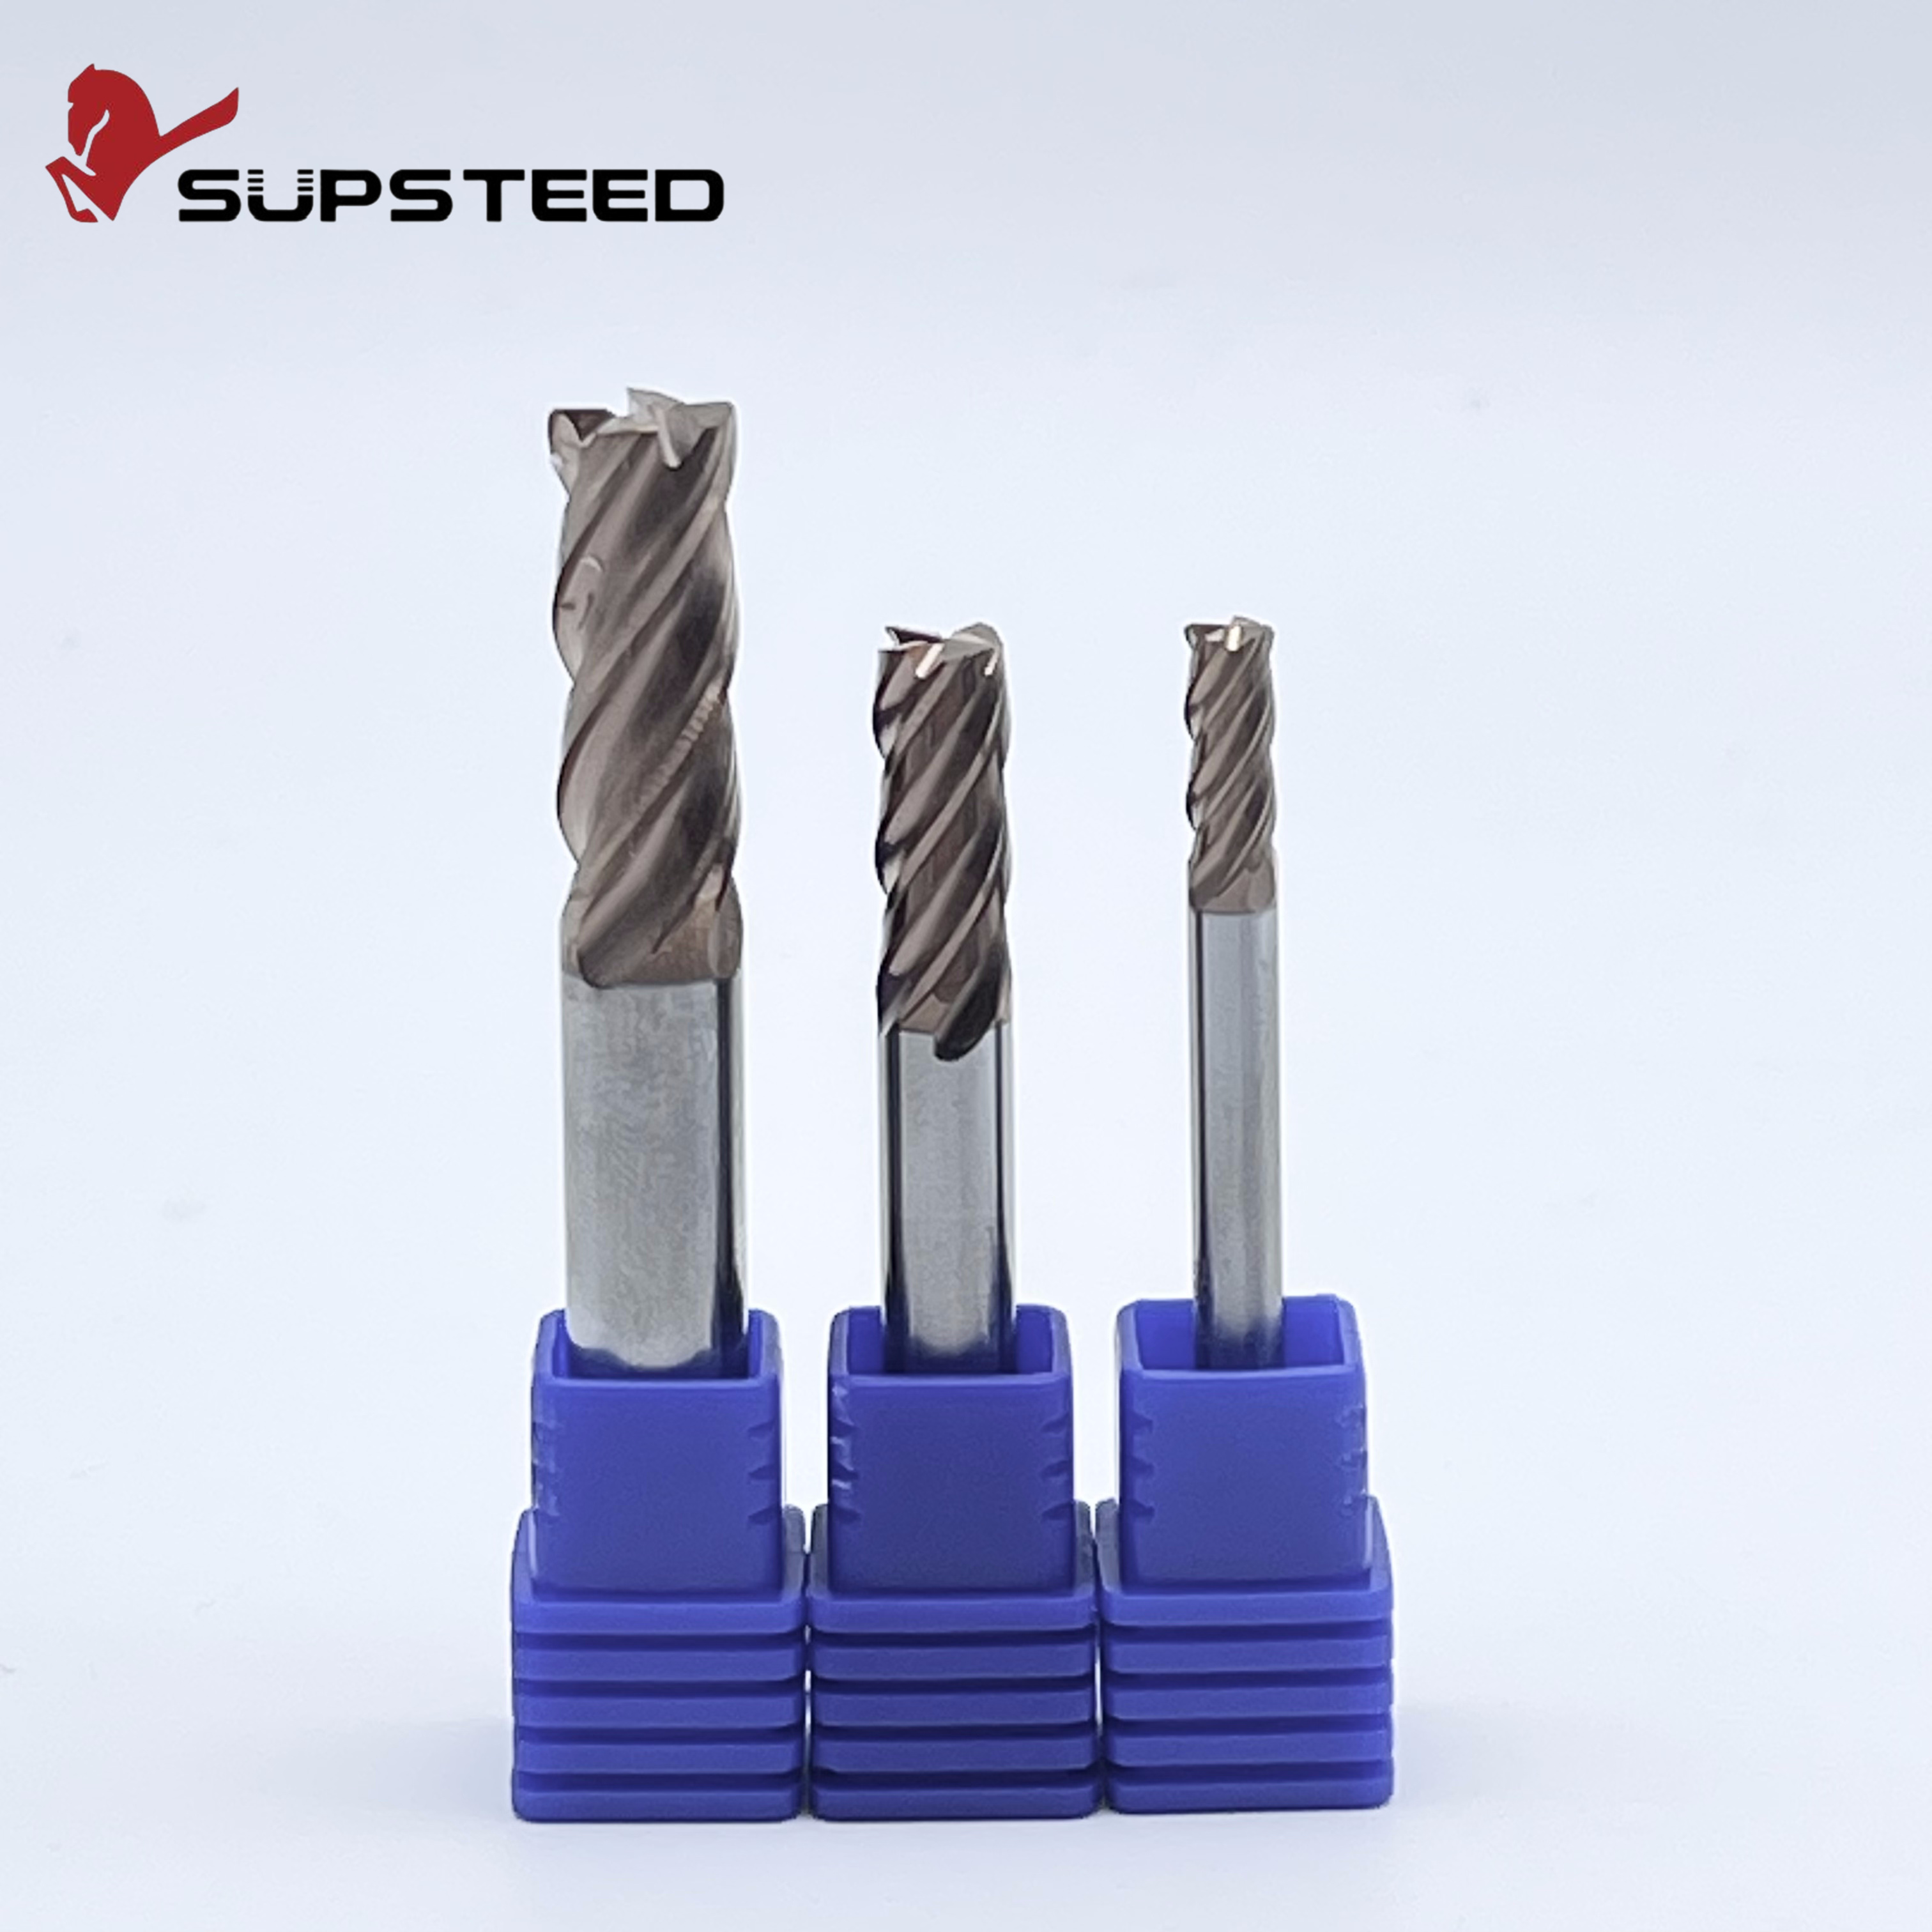
Prace precyzyjne wymagają zrozumienia dokładnej geometrii narzędzia. Narzędzia do wykańczania mają zazwyczaj od 4 do 6 rowków. Większa liczba rowków zwiększa średnicę rdzenia. Zwiększa to sztywność przy wyższych prędkościach posuwu przy jednoczesnym zachowaniu dokładnego wykończenia. Średnica rdzenia działa jak solidny szkielet. Minimalizuje ugięcie podczas frezowania na twardo.
Promień naroża płynnie łączy dolne i obwodowe krawędzie tnące. Łuk ten strukturalnie wzmacnia naroże narzędzia. Zapobiega katastrofalnym mikroodpryskom powszechnie spotykanym w ostrych frezach walcowo-czołowych skrawających twarde metale.
Chropowatość powierzchni zależy w dużym stopniu od wysokości guzka. Są to mikroskopijne szczyty pozostające pomiędzy kolejnymi przejściami narzędzia. Istnieje bezpośrednia matematyczna zależność pomiędzy promieniem narzędzia, odległością przejścia i wysokością wierzchołka.
Programiści używają standardowego wzoru aproksymacyjnego. Wysokość wierzchołka równa się kwadratowi kroku podzielonemu przez ośmiokrotność promienia. Zapewnia to jasne zasady obowiązujące w hali produkcyjnej. Większy promień pozostawia mniejszy wierzchołek dla danego przejścia. Zminimalizowana wysokość guzka daje znacznie niższą wartość średniej chropowatości.
Frezy palcowe o dużym promieniu oferują ogromne korzyści, gdy pozwala na to geometria. Większy łuk rozkłada siły skrawania i ekstremalne ciepło na większym obszarze węglika. Doskonałe odprowadzanie ciepła wydłuża żywotność narzędzia. Ma to kluczowe znaczenie podczas długich cykli wykańczania twardych materiałów.
Mechanicy mogą bezpiecznie zwiększać odległość przejścia, zachowując jednocześnie wymagania dotyczące wykończenia. Strategia ta zmniejsza całkowitą liczbę wymaganych przejść. Znacząco skraca całkowity czas cykli i zwiększa rentowność sklepu.
Narzędzia o małym promieniu pozostają niezastąpione pomimo zalet większych promieni. Nowoczesne formy wtryskowe charakteryzują się ostrymi narożnikami wewnętrznymi i mikrodetalami. Narzędzie o dużym promieniu po prostu nie może fizycznie uzyskać dostępu do tych obszarów.
Te mniejsze narzędzia mają ograniczenia mechaniczne. Koncentrują ciepło i siły tnące w maleńkim, delikatnym obszarze. Narzędzie staje się znacznie bardziej podatne na zużycie. Aby zachować jakość wykończenia, należy drastycznie zmniejszyć przekroczenie. To nieuchronnie wydłuża czas obróbki.
W nowoczesnych formach stosuje się wstępnie utwardzane lub całkowicie hartowane stale narzędziowe, takie jak H13 lub S136. Twardość waha się od HRC55 do HRC70. Skrajny obróbka stali matrycowej stwarza poważne wyzwania mechaniczne. Temperatury w strefie cięcia często przekraczają 800 stopni Celsjusza. Ogromne siły skrawania powodują znaczne ugięcie narzędzia. W tych trudnych warunkach standardowy węglik ulega degradacji w ciągu kilku minut.
Geometria narzędzia jest równie istotna jak gatunek węglika. Standardowy frez kwadratowy ma ostry narożnik 90 stopni. Ten ostry narożnik działa jako strukturalny słaby punkt podczas frezowania na twardo. Delikatna końcówka tworzy mikrowióry natychmiast po zetknięciu się z hartowaną stalą.
Ciągły łuk równomiernie rozkłada siły skrawania. Zapewnia ogromną integralność strukturalną krawędzi skrawającej. Zapobiega to katastrofalnym awariom narzędzia i gwarantuje, że narzędzie przetrwa cały proces wykańczający.
Wykańczanie form do HRC70 wymaga specjalistycznego oprzyrządowania. Musisz zainwestować w prawdziwy Frez palcowy HRC70 . Te najwyższej klasy narzędzia charakteryzują się trzema specyficznymi cechami, zaprojektowanymi z myślą o przetrwaniu.
Węglik ultramikroziarnisty: W podłożu zastosowano ultradrobne proszki węglika o średnicy 0,2 mikrona. Zapewnia to wyjątkową wytrzymałość na rozerwanie poprzeczne i odporność na odpryski.
Zaawansowane powłoki: wykorzystują powłoki PVD o wysokiej zawartości aluminium, takie jak Blue Nano. Powłoki te utleniają się w wysokich temperaturach, tworząc warstwę ceramiczną ochronną przed szokiem termicznym.
Sztywna konstrukcja rdzenia: Narzędzia HRC70 mają stożkową konstrukcję rdzenia. Maksymalizuje to sztywność i całkowicie eliminuje drgania podczas przejść pod wysokim ciśnieniem.
Przemysł produkujący formy zmierza w kierunku produkcji bez polerowania. Globalna konkurencja jest zacięta. Konstruktorzy form nie mogą sobie pozwolić na tygodnie ręcznego ustawiania formy. Istnieje rosnące zapotrzebowanie na frezy walcowo-czołowe, które bezpośrednio na maszynie CNC mogą zapewnić średnie wartości chropowatości poniżej 0,1 mikrona. Producenci narzędzi reagują, opracowując ultraprecyzyjne promienie naroży. Tolerancje krawędzi są obecnie często utrzymywane na poziomie plus minus 0,002 mm.
Co więcej, normą staje się stosowanie ultratwardych stali matrycowych przekraczających HRC65. Przemysł odchodzi od tradycyjnych powłok TiAlN. Dominują autorskie powłoki nanokompozytowe. Te zaawansowane powłoki wytrzymują temperatury skrawania przekraczające 1000 stopni Celsjusza bez stosowania płynnego chłodziwa. Wybór frezu trzpieniowego oznacza teraz dopasowanie dokładnego składu chemicznego narzędzia do konkretnej stali matrycowej.
Narzędzie fizyczne to tylko połowa równania. Zaprogramowana ścieżka narzędzia decyduje o efekcie końcowym. Aby uzyskać określone wykończenie, należy dokładnie obliczyć krok w oparciu o wybrany rozmiar promienia.
Promień naroża narzędzia (mm) |
Przekroczenie (mm) |
Teoretyczna wysokość guzka (mm) |
Jakość wykończenia powierzchni |
|---|---|---|---|
R0,5 |
0.10 |
0.0025 |
Półfinał |
R0,5 |
0.05 |
0.0006 |
Dobre wykończenie |
R1.0 |
0.10 |
0.0012 |
Dobre wykończenie |
R1.0 |
0.05 |
0.0003 |
Ultraprecyzyjna |
R2.0 |
0.20 |
0.0025 |
Półfinał |
R2.0 |
0.05 |
0.00015 |
Wykończenie lustrzane |
Równie ważne jest utrzymanie stałego obciążenia wiórów. Zmieniające się wartości posuwu w narożach powodują nagłe ugięcie narzędzia. Pozostawia to bardzo widoczne ślady na powierzchni formy.
W frezowanie precyzyjne , prawie wyłącznie stosuje się frezowanie współbieżne. Krawędź skrawająca wchodzi przy maksymalnej grubości wióra i wychodzi przy zera. Ciepło przenosi się do wióra, a nie do przedmiotu obrabianego. Konwencjonalne frezowanie rozpoczyna się od zerowej grubości. Narzędzie pociera i poleruje hartowaną stal przed gryzieniem. Tarcie to pogarsza promień naroża i powoduje silne hartowanie.
Ugięcie narzędzia pogarsza jakość powierzchni. Gięte frezy trzpieniowe powodują drgania. Należy ściśle kontrolować wysięg narzędzia. Użyj możliwie najkrótszej długości rowka. Połącz krótki wysięg z solidnym frezem o zaokrąglonym przekroju, aby zmaksymalizować sztywność. Dzięki temu narzędzie może ścinać materiał czysto, bez wibracji.
Wybór optymalnego narzędzia wymaga analizy modelu CAD. Najpierw określ maksymalny dopuszczalny promień narożnika. Użyj największego możliwego promienia. Minimalizuje to czas obróbki i maksymalizuje jakość wykończenia. Na przykład, jeśli forma ma minimalne zaokrąglenie wewnętrzne o wartości R1,0 mm, nie należy wybierać frezu walcowo-czołowego o promieniu dokładnie R1,0 mm. Narzędzie całkowicie zagłębi się w materiał w narożniku pod kątem 90 stopni. Powoduje to masowe rozmowy. Zamiast tego wybierz promień R0,8 mm. Narzędzie z wdziękiem interpoluje narożnik bez nadmiernego angażowania się.
Dwuostrzowe frezy palcowe oferują masywne doliny wiórów. Świetnie nadają się do aluminium, ale bardzo brakuje im sztywności strukturalnej w przypadku twardej stali. Frezy trzpieniowe cztero- lub sześcioostrzowe są niekwestionowanym standardem branżowym w zakresie wykańczania form. Więcej rowków oznacza większą średnicę rdzenia. Narzędzie jest znacznie sztywniejsze. Przejścia wykańczające wymagają niezwykle lekkich cięć. Masowa ewakuacja wiórów nie jest konieczna. Wykorzystujesz te dodatkowe rowki, aby uzyskać gładsze wykończenie przy większych prędkościach posuwu.
Precyzja zależy od tolerancji produkcyjnych. Tanie narzędzia o niespójnej geometrii prowadzą do niedopasowanych powierzchni. Pozyskuj narzędzia od wyspecjalizowanych producentów, którzy gwarantują ścisłe tolerancje promienia. Spójne oprzyrządowanie gwarantuje, że wymiana zużytego frezu walcowo-czołowego w połowie cyklu nie pozostawia fizycznego kroku na formie.
Rozmowa objawia się rytmicznymi falistymi liniami. Zwykle jest to spowodowane nadmiernym wysięgiem narzędzia lub nieprawidłowymi obrotami. Być może trafiasz na harmoniczną częstotliwość rezonansową. Skróć konfigurację uchwytu narzędziowego. Dostosuj prędkość wrzeciona o 10 do 15 procent, aby przerwać rezonans.
Mętna lub zabrudzona powierzchnia oznacza, że krawędź tnąca nie działa. Jest to często spowodowane zużytym promieniem narożnika lub narostem na krawędzi. Nieprawidłowe zastosowanie chłodziwa jest częstą przyczyną podczas frezowania na twardo. Natryskiwanie płynnego chłodziwa na narzędzie z węglików spiekanych skrawających stal HRC60 powoduje ogromny szok termiczny. Krawędź węglikowa natychmiast ulega mikropęknięciom. Zamiast tego użyj podmuchu powietrza pod wysokim ciśnieniem. Usuwa wióry, zapobiegając jednocześnie szokowi termicznemu.
Promień narożnika jest delikatny. Zanurzanie się prosto w dół w osi Z miażdży dolny promień. Programiści muszą wykorzystywać spiralne ścieżki narzędzia. Wnikanie w materiał stopniowo i bezpiecznie wprowadza siły skrawania. Pozwala to zachować nieskazitelną geometrię podczas długich przejść wykończeniowych.
Promień narożnika to nie tylko drobny szczegół. Decyduje o ostatecznym wykończeniu powierzchni i czasie cyklu. Maksymalizacja rozmiaru promienia skraca czas obróbki, zapewniając jednocześnie doskonałe wykończenie. Wysokiej jakości oprzyrządowanie eliminuje ręczne polerowanie. To drastycznie poprawia codzienną rentowność Twojego sklepu. Zawsze dopasowuj swój nóż do konkretnej twardości materiału. Wykorzystaj zaawansowane powłoki i bardzo drobny węglik do stali matrycowych. Zoptymalizuj swoje przekroczenie w oparciu o dokładne obliczenia.
Optymalnym wyborem do obróbki stali hartowanej jest frez walcowo-czołowy HRC70 wyposażony w określony promień naroża. Narzędzia te muszą być wykonane z bardzo drobnoziarnistego węglika wolframu o grubości 0,2 mikrona, aby wytrzymać ekstremalne ciśnienia promieniowe. Wymagają odpornych na wysoką temperaturę powłok PVD, takich jak Blue Nano, aby chronić podłoże węglikowe przed intensywnymi obciążeniami termicznymi.
Wysokość guzka określa teoretyczną chropowatość powierzchni. Oblicza się ją za pomocą wzoru: Wysokość wierzchołka równa się kwadratowi przejścia podzielonemu przez ośmiokrotność promienia narzędzia. Aby uzyskać gładszą powierzchnię, należy albo zmniejszyć odległość przejścia, albo zastosować narzędzie o większym promieniu narożnika.
Zdecydowanie odradza się używanie frezu walcowo-czołowego do precyzyjnego wykańczania form. Ostre narożniki pod kątem 90 stopni działają jak słabe punkty, które szybko wykruszają się w twardych materiałach. Narzędzia kwadratowe pozostawiają ostre linie przejścia pomiędzy przejściami. Zaokrąglony frez płynnie łączy powierzchnie i zapewnia znacznie dłuższą żywotność narzędzia.
Większa liczba rowków bezpośrednio zwiększa średnicę rdzenia narzędzia skrawającego. Grubszy rdzeń drastycznie poprawia sztywność konstrukcji. Minimalizuje to ugięcie i drgania. Operacje wykańczające wykorzystują bardzo małe głębokości skrawania i nie wymagają dużego usuwania wiórów. Dodatkowa stabilność 4 do 6 rowków jest absolutnie niezbędna do precyzyjnego frezowania.
Wybierz 4-ostrzowy frez palcowy, jeśli potrzebujesz równowagi pomiędzy sztywnością i niewielkim odstępem wiórów przy przejściach półwykańczających. Zmień frez palcowy na 6-ostrzowy, aby uzyskać czyste przejścia wykończeniowe w ultratwardych materiałach przekraczających HRC60. Narzędzie z 6 rowkami umożliwia stosowanie wyższych posuwów i zapewnia maksymalną wytrzymałość rdzenia, całkowicie eliminując ugięcie.
Idealna prędkość wrzeciona zależy od średnicy narzędzia i określonej twardości stali. W przypadku materiałów od HRC60 do HRC70 należy zachować precyzyjną powierzchnię, aby aktywować odporną na ciepło powłokę narzędzia bez spalania węglika. Zawsze należy zapoznać się z konkretnymi danymi producenta dotyczącymi skrawania, ale ogólnie rzecz biorąc, najlepsze lustrzane wykończenia zapewniają techniki obróbki z dużą prędkością, z mniejszym zaangażowaniem promieniowym i podwyższonymi obrotami.
Chcesz wyeliminować ręczne polerowanie i radykalnie skrócić czas cykli wykańczania form? Wybór właściwej geometrii i powłoki nie podlega negocjacjom. Zapoznaj się z najwyższej jakości narzędziami o wysokiej wydajności w firmie SS End Mill. Znajdź idealne dopasowanie do zastosowań wymagających dużej twardości i już dziś uzyskaj nieskazitelne lustrzane wykończenie.