Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-18 Origine : Site

Un défaut microscopique du moule peut détruire des milliers de pièces moulées par injection. L’usinage de l’acier dur est notoirement impitoyable. L’usure rapide des outils dégrade instantanément les finitions de surface. Lorsque cela se produit, les magasins sont confrontés à des journées de travail manuel coûteux. Comment éviter ce goulot d’étranglement ? Le secret réside dans la sélection du bon fraises en bout de finition de moules . Concentrez-vous spécifiquement sur la taille du rayon du coin. Cette caractéristique géométrique unique est la clé d’une finition semblable à un miroir. Cela réduit les temps de cycle et prolonge considérablement la durée de vie des outils.
La taille du rayon dicte la finition : un rayon de coin plus grand produit naturellement une hauteur de cuspide plus petite. Cela se traduit par une finition de surface nettement plus lisse. Parallèlement, un rayon plus petit reste essentiel pour les détails complexes du moule.
Résistance et longévité de l'outil : les fraises rayonnées répartissent uniformément les forces de coupe. Elles réduisent considérablement l'écaillage des bords lors des applications à haute dureté par rapport aux fraises à bout carré standard.
La dureté compte : l’utilisation d’outils spécialisés n’est pas négociable. La finition des moules durcis nécessite des outils spécialement conçus pour maintenir une intégrité absolue des bords de coupe.
Synergie de l'outil et du parcours d'outil : pour obtenir une qualité de surface ultime, il faut faire correspondre la taille du rayon spécifique avec un pas optimisé et des stratégies de fraisage avancées.
Les outils d'ébauche ont une tâche principale. Ils maximisent les taux d’enlèvement de matière. Les outils de finition sont complètement différents. Ils nécessitent des tolérances géométriques distinctes et des revêtements avancés résistants à la chaleur. Le processus de fabrication des moules suit une séquence stricte. Vous ébauchez, semi-finissez et enfin terminez. La phase d'ébauche élimine le matériau en vrac. La semi-finition laisse une fine couche uniforme de matière.
La phase de finition nécessite l'investissement le plus critique. Une fraise de finition doit maintenir des tolérances de faux-rond inférieures à 0,005 mm. De légers écarts d’outil se traduisent directement par des imprécisions dimensionnelles dans la cavité du moule. La fraise de finition définit finalement votre précision géométrique finale.
Imaginez un moule très complexe sortant de la machine CNC. Sous la lampe d'inspection, des marques d'outillage visibles et des lignes de broutage recouvrent la cavité. Une mauvaise qualité de surface n’est pas seulement un problème esthétique. Il s'agit d'une défaillance fonctionnelle stricte. Un polissage manuel approfondi consomme du temps et de l’argent. Cela introduit également un risque grave d’erreur humaine. Un glissement de la pierre à polir peut modifier les dimensions critiques.
De plus, la qualité de la surface dicte la libération du plastique injecté. Une finition impeccable garantit une éjection fluide des pièces. Les crêtes microscopiques font coller les pièces en plastique. Cela conduit à des échecs d’éjection ou à des déformations de pièces. Pour les produits nécessitant une clarté optique, la finition du moule dicte les propriétés optiques du produit final.
Les machinistes débattent souvent entre les fraises à nez sphérique et les fraises à nez arrondi pour la finition des moules. Les outils à nez sphérique règlent les contours 3D complexes et les murs abrupts. Cependant, un La fraise à rayon d'angle domine les surfaces planes avec des congés d'angle ou des angles de dépouille peu profonds.
L'avantage mécanique réside dans le diamètre de coupe effectif. Une fraise à bout sphérique a une vitesse de surface exactement nulle à son point mort. Lors de la coupe vers le bas, la pointe pousse et macule le matériau. Il ne cisaille pas proprement. Cela provoque une usure rapide. Une fraise à rayon utilise le bord périphérique et l'arc de rayon. Il maintient une vitesse de surface constante sur toute la coupe.
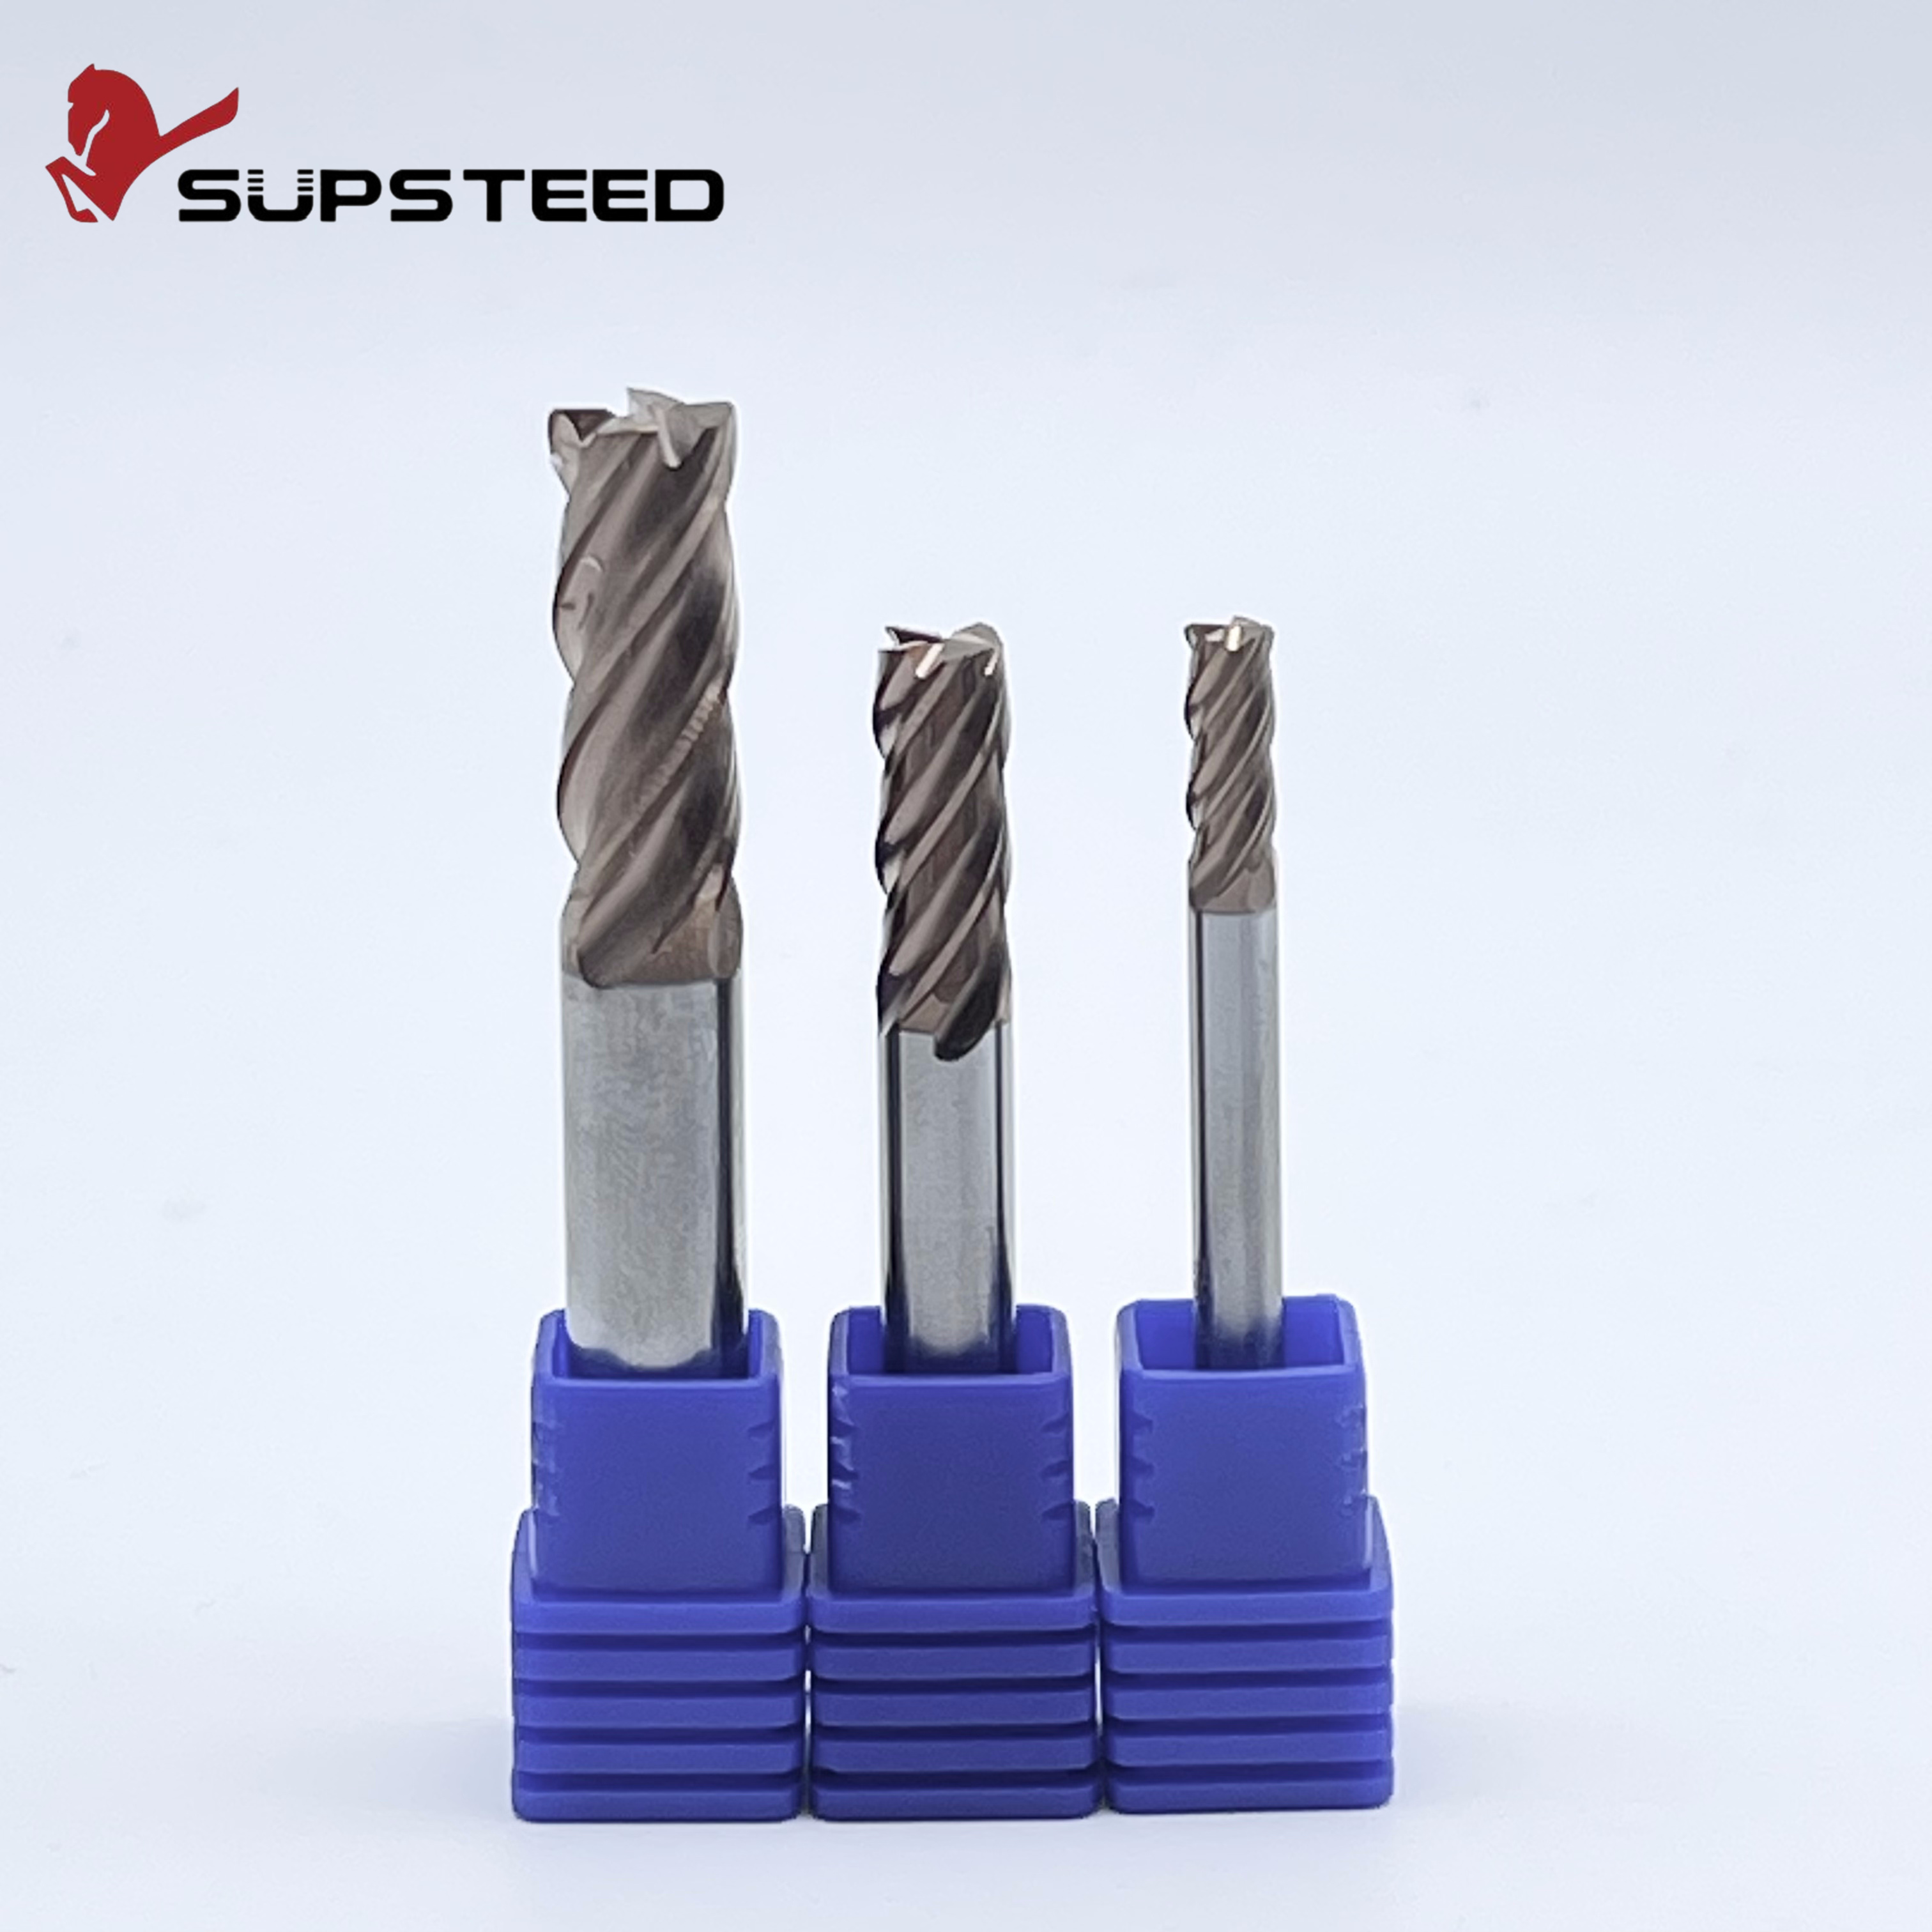
Le travail de précision nécessite une compréhension exacte de la géométrie de l'outil. Les outils de finition comportent généralement 4 à 6 cannelures. Un nombre de flûtes plus élevé augmente le diamètre du noyau. Cela améliore la rigidité pour des vitesses d'avance plus élevées tout en conservant une finition fine. Le diamètre du noyau fait office de colonne vertébrale solide. Il minimise la déflexion lors du fraisage dur.
Le rayon de coin mélange parfaitement les bords de coupe inférieurs et périphériques. Cet arc renforce structurellement le coin de l'outil. Il évite les micro-écailles catastrophiques couramment observées dans les fraises à bout carré tranchant coupant des métaux durs.
La rugosité de la surface dépend fortement de la hauteur des cuspides. Ce sont les pics microscopiques laissés entre les passes successives de l'outil. Il existe une relation mathématique directe entre le rayon de l'outil, la distance de franchissement et la hauteur du point de rebroussement.
Les programmeurs utilisent une formule d'approximation standard. La hauteur du point de rebroussement est égale au carré du pas divisé par huit fois le rayon. Cela fournit une règle claire en vigueur dans l’atelier. Un rayon plus grand laisse une cuspide plus petite pour un pas donné. Une hauteur de cuspide réduite donne une valeur moyenne de rugosité beaucoup plus faible.
Les fraises à grand rayon offrent d'immenses avantages lorsque la géométrie le permet. L'arc plus grand répartit les forces de coupe et la chaleur extrême sur une zone de carbure plus large. Une dissipation thermique supérieure prolonge la durée de vie de l'outil. Ceci est essentiel lors de longs cycles de finition sur des matériaux durs.
Les machinistes peuvent augmenter en toute sécurité la distance de passage tout en respectant les exigences de finition. Cette stratégie réduit le nombre total de passes requises. Cela réduit considérablement les temps de cycle globaux et augmente la rentabilité du magasin.
Les outils à petit rayon restent indispensables malgré les avantages des rayons plus grands. Les moules d’injection modernes présentent des coins internes pointus et des micro-détails. Un outil à grand rayon ne peut tout simplement pas accéder physiquement à ces zones.
Ces outils plus petits comportent des limitations mécaniques. Ils concentrent la chaleur et les forces de coupe dans une petite zone fragile. L'outil devient beaucoup plus sujet à l'usure. Les écarts doivent être considérablement réduits pour maintenir la qualité de finition. Cela augmente inévitablement le temps d'usinage.
Les moules modernes utilisent des aciers à outils pré-trempés ou entièrement trempés comme le H13 ou le S136. La dureté varie de HRC55 à HRC70. Extrême L'usinage de l'acier sous pression présente de graves défis mécaniques. Les températures dans la zone de coupe dépassent souvent 800 degrés Celsius. Des forces de coupe massives provoquent une déviation importante de l’outil. Le carbure standard se dégrade en quelques minutes dans ces conditions pénibles.
La géométrie de l'outil est aussi critique que la nuance de carbure. Une fraise à bout carré standard présente un coin pointu à 90 degrés. Ce coin pointu constitue un point faible structurel lors du fraisage dur. La pointe délicate s'écaille instantanément lors de l'engagement de l'acier trempé.
Un arc continu répartit uniformément les forces de coupe. Il offre une immense intégrité structurelle à la pointe. Cela évite une défaillance catastrophique de l'outil et garantit que l'outil survit à toute la passe de finition.
La finition des moules jusqu'à HRC70 nécessite un outillage spécialisé. Vous devez investir dans un vrai Fraise en bout HRC70 . Ces outils haut de gamme présentent trois caractéristiques spécifiques conçues pour la survie.
Carbure ultra-micrograin : Le substrat utilise des poudres de carbure ultra-fines de 0,2 microns. Cela offre une résistance à la rupture transversale exceptionnelle pour résister à l’écaillage.
Revêtements avancés : ils utilisent des revêtements PVD à haute teneur en aluminium comme Blue Nano. Ces revêtements s'oxydent à haute température pour former une couche céramique protectrice contre les chocs thermiques.
Conception à noyau rigide : les outils HRC70 présentent une conception à noyau conique. Cela maximise la rigidité et élimine complètement les vibrations lors des passages à haute pression.
L’industrie de la fabrication de moules s’oriente fortement vers une fabrication sans polissage. La concurrence mondiale est féroce. Les constructeurs de moules ne peuvent pas se permettre des semaines de travail manuel sur banc. Il existe une demande croissante de fraises en bout capables de fournir des valeurs moyennes de rugosité inférieures à 0,1 micron directement à la sortie de la machine CNC. Les fabricants d’outillage réagissent en développant des rayons d’angle ultra-précis. Les tolérances des bords sont désormais fréquemment maintenues à plus ou moins 0,002 mm.
De plus, l’adoption d’aciers ultra-durs dépassant HRC65 devient la norme. L’industrie s’éloigne des revêtements TiAlN traditionnels. Les revêtements nanocomposites exclusifs prennent le relais. Ces revêtements avancés résistent à des températures de coupe supérieures à 1 000 degrés Celsius sans liquide de refroidissement. Choisir une fraise en bout signifie désormais faire correspondre la chimie métallurgique exacte de l'outil à l'acier de matrice spécifique.
L’outil physique ne représente que la moitié de l’équation. Le parcours d'outil programmé dicte le résultat final. Vous devez calculer l'enjambement avec précision en fonction de la taille du rayon choisi pour obtenir une finition spécifique.
Rayon du coin de l'outil (mm) |
Pas (mm) |
Hauteur théorique de la cuspide (mm) |
Qualité de finition de surface |
|---|---|---|---|
R0,5 |
0.10 |
0.0025 |
Semi-fini |
R0,5 |
0.05 |
0.0006 |
Finition soignée |
R1.0 |
0.10 |
0.0012 |
Finition soignée |
R1.0 |
0.05 |
0.0003 |
Ultra-précision |
R2.0 |
0.20 |
0.0025 |
Semi-fini |
R2.0 |
0.05 |
0.00015 |
Finition miroir |
Il est tout aussi important de maintenir une charge constante en copeaux. Les vitesses d'avance fluctuantes dans les coins provoquent une déviation soudaine de l'outil. Cela laisse des marques très visibles sur la surface du moule.
Dans fraisage de précision , le fraisage en montée est presque exclusivement utilisé. L'arête de coupe s'engage à l'épaisseur maximale des copeaux et sort à zéro. La chaleur est transférée dans la puce plutôt que dans la pièce. Le fraisage conventionnel commence à une épaisseur nulle. L'outil frotte et brunit l'acier trempé avant de mordre. Ce frottement dégrade le rayon du coin et provoque un écrouissage important.
La déviation de l'outil détruit la qualité de la surface. Les fraises en bout courbées provoquent des vibrations. Vous devez gérer strictement le surplus d’outils. Utilisez la longueur de flûte la plus courte possible. Combinez un porte-à-faux court avec une fraise arrondie robuste pour maximiser la rigidité. Cela permet à l’outil de cisailler proprement le matériau sans vibrer.
La sélection de l'outil optimal nécessite une analyse du modèle CAO. Déterminez d’abord le rayon de coin maximum autorisé. Utilisez le plus grand rayon possible. Cela minimise le temps d'usinage et maximise la qualité de finition. Par exemple, si un moule présente un congé interne minimum de R1,0 mm, ne sélectionnez pas une fraise en bout à rayon R1,0 mm exact. L'outil engagera entièrement le matériau dans le coin à 90 degrés. Cela provoque un bavardage massif. Sélectionnez plutôt un rayon R0,8 mm. L'outil interpolera gracieusement le coin sans trop s'engager.
Les fraises en bout à deux cannelures offrent des vallées à copeaux massives. Ils sont parfaits pour l'aluminium mais manquent cruellement de rigidité structurelle pour l'acier dur. Les fraises en bout à quatre ou six cannelures constituent la norme industrielle incontestée en matière de finition de moules. Plus de cannelures signifie un diamètre de noyau plus grand. L'outil est nettement plus rigide. Les passes de finition nécessitent des coupes incroyablement légères. Une évacuation massive des copeaux n'est pas nécessaire. Vous utilisez ces cannelures supplémentaires pour une finition plus lisse à des vitesses d'avance plus rapides.
La précision dépend des tolérances de fabrication. Des outils bon marché avec une géométrie incohérente conduisent à des surfaces mal adaptées. Achetez des outils auprès de fabricants spécialisés qui garantissent des tolérances de rayon strictes. Un outillage cohérent garantit que le remplacement d'une fraise usée en cours de cycle ne laisse aucune étape physique sur le moule.
Le bavardage se manifeste sous forme de lignes ondulées rythmées. Cela est généralement dû à un porte-à-faux excessif de l'outil ou à un régime incorrect. Vous pourriez atteindre une fréquence de résonance harmonique. Raccourcissez la configuration du porte-outil. Ajustez la vitesse de broche de 10 à 15 pour cent pour briser la résonance.
Une surface trouble ou tachée signifie que le tranchant est défaillant. Ceci est souvent dû à un rayon de coin usé ou à un bord rapporté. Une mauvaise application du liquide de refroidissement est une cause fréquente du fraisage dur. Le fait de projeter du liquide de refroidissement sur un outil en carbure coupant de l'acier HRC60 provoque un choc thermique massif. Le tranchant en carbure se micro-fracture instantanément. Utilisez plutôt un jet d’air à haute pression. Il élimine les copeaux tout en évitant les chocs thermiques.
Le rayon du coin est délicat. Plonger vers le bas dans l’axe Z écrase le rayon inférieur. Les programmeurs doivent utiliser des parcours d'outils d'entrée hélicoïdaux. L'introduction progressive dans le matériau introduit progressivement des forces de coupe en toute sécurité. Cela préserve la géométrie vierge pour les longues passes de finition.
Le rayon du coin n’est pas qu’un détail mineur. Il dicte votre finition de surface finale et vos temps de cycle. La maximisation de la taille du rayon réduit le temps d'usinage tout en donnant des finitions supérieures. Un outillage de haute qualité élimine le polissage manuel. Cela améliore considérablement la rentabilité quotidienne de votre boutique. Adaptez toujours votre cutter à la dureté spécifique du matériau. Utilisez des revêtements avancés et du carbure ultra-fin pour les aciers à matrice. Optimisez votre passage en fonction de calculs précis.
Le choix optimal pour l'usinage des aciers trempés est une fraise en bout HRC70 équipée d'un rayon d'angle spécifique. Ces outils doivent être fabriqués à partir de carbure de tungstène à grains ultra-fins de 0,2 micron pour résister à des pressions radiales extrêmes. Ils nécessitent des revêtements PVD résistants aux températures élevées comme le Blue Nano pour protéger le substrat en carbure des charges thermiques intenses.
La hauteur des cuspides dicte la rugosité théorique de votre surface. Elle est calculée à l'aide de la formule : La hauteur du point de rebroussement est égale au carré du pas divisé par huit fois le rayon de l'outil. Pour obtenir une surface plus lisse, vous devez soit réduire la distance de pas, soit utiliser un outil avec un rayon d'angle plus grand.
L’utilisation d’une fraise carrée pour la finition précise des moules est fortement déconseillée. Les coins pointus à 90 degrés agissent comme des points faibles qui s’écaillent rapidement dans les matériaux durs. Les outils carrés laissent des lignes de transition nettes entre les passes. Une fraise à rayon mélange parfaitement les surfaces et offre une durée de vie beaucoup plus longue.
Un nombre de cannelures plus élevé augmente directement le diamètre du noyau de l'outil de coupe. Un noyau plus épais améliore considérablement la rigidité structurelle. Cela minimise la déviation et le broutage. Les opérations de finition utilisent des profondeurs de coupe très légères et ne nécessitent pas un dégagement massif des copeaux. La stabilité supplémentaire de 4 à 6 cannelures est absolument essentielle pour un fraisage de précision.
Choisissez une fraise à 4 dents lorsque vous avez besoin d'un équilibre entre rigidité et léger dégagement des copeaux pour les passes de semi-finition. Passez à une fraise à 6 cannelures pour des passes de finition pures sur des matériaux ultra-durs dépassant HRC60. L'outil à 6 cannelures permet des vitesses d'avance plus élevées et offre une résistance maximale du noyau pour éliminer complètement la déflexion.
La vitesse de broche idéale dépend du diamètre de l'outil et de la dureté spécifique de l'acier. Pour les matériaux HRC60 à HRC70, vous devez conserver un métrage de surface précis pour activer le revêtement résistant à la chaleur de l'outil sans brûler le carbure. Consultez toujours les données de coupe spécifiques du fabricant, mais en général, les techniques d'usinage à grande vitesse avec un engagement radial plus faible et des régimes élevés donnent les meilleures finitions miroir.
Prêt à éliminer le polissage manuel et à réduire considérablement les temps de cycle de finition de vos moules ? Le choix de la géométrie et du revêtement exacts n’est pas négociable. Découvrez la sélection haut de gamme d'outils hautes performances chez SS End Mill. Trouvez la solution idéale pour vos applications à haute dureté et obtenez dès aujourd'hui une finition miroir impeccable.