Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-16 Origen: Sitio

La fabricación de moldes y matrices no deja margen de error. La precisión y el acabado superficial no son negociables en el taller. Los maquinistas operan bajo una intensa presión donde un solo error de cálculo puede destruir un bloque de acero para herramientas de gran valor. Hoy en día, los fabricantes deben producir geometrías complejas que exigen una integridad superficial impecable. El objetivo final es minimizar o eliminar por completo el pulido manual.
Lograr estos exigentes resultados depende directamente de su estrategia de herramientas de corte. Los programadores de CNC se enfrentan constantemente a un dilema específico al generar trayectorias de herramientas 3D. Deben decidir entre un perfil esférico y una herramienta de fondo plano con esquinas redondeadas. Ambos son fundamentales para la industria. Sin embargo, poseen características geométricas distintas que dictan su desempeño en diferentes topografías.
No existe una solución universal. La elección correcta depende completamente de la geometría específica de la cavidad del molde, la etapa de mecanizado actual y la dureza de la pieza de trabajo. Esta guía proporciona una comparación empírica de ingeniería de primera línea de estas herramientas esenciales. Está diseñado para ayudar a los compradores de herramientas y maquinistas a optimizar las trayectorias de herramientas, mejorar los acabados de las superficies y extender la vida útil del cortador durante aplicaciones exigentes.
La aplicación lo es todo: un perfil de corte semiesférico es geométricamente ideal para contornos 3D pronunciados. Un molino plano de esquinas redondeadas sobresale en ángulos de salida poco profundos y pisos planos con esquinas fileteadas.
La vida útil de la herramienta importa: las herramientas redondeadas de fondo plano generalmente ofrecen una durabilidad prolongada en materiales resistentes. Evitan por completo el fenómeno de velocidad de corte cero inherente al punto muerto de una punta completamente redondeada.
Acabado de superficie: Las herramientas de radio continuo dejan alturas de cúspide más pequeñas en paredes verticales empinadas. Las herramientas de fondo plano dejan acabados matemáticamente superiores en topografías relativamente planas o con pendiente suave.
Selección de materiales: Son obligatorios los sustratos de carburo sólido de alta calidad equipados con recubrimientos térmicos avanzados. Ambos tipos de herramientas necesitan esto para resistir el intenso calor y el desgaste abrasivo inherentes a la fabricación de moldes moderna.
El sector de moldes y matrices presenta desafíos de mecanizado únicos que rara vez se ven en entornos de producción estándar. Imagine un molde de inyección complejo para el tablero de un automóvil. Presenta cavidades profundas, formas orgánicas intrincadas, nervaduras delgadas y frágiles y líneas de separación muy complejas. El objetivo principal es mecanizar estas características lo más cerca posible de la forma neta final.
Cualquier desviación dimensional o acabado superficial deficiente exige un banco manual. Esta operación de pulido secundaria introduce errores humanos, altera tolerancias matemáticas precisas e infla drásticamente los costos de producción. Obtener la trayectoria correcta la primera vez es un requisito de ingeniería fundamental.
A diferencia de los componentes de ingeniería general, las bases de moldes y los insertos de núcleos frecuentemente se mecanizan en su estado completamente endurecido. Materiales como los aceros para herramientas P20, H13 y D2 se fresan habitualmente con niveles de dureza que oscilan entre HRC 45 y 65. El corte en este estado endurecido previene eficazmente la distorsión dimensional que normalmente ocurre durante el tratamiento térmico posterior al mecanizado.
Las herramientas estándar de acero de alta velocidad fallarán catastróficamente en estas condiciones extremas. El inmenso calor localizado generado en el filo provoca una rápida degradación térmica. Navegando por las complejidades de El mecanizado de acero endurecido requiere carburo sólido de micrograno. Este material proporciona la dureza en caliente y la rigidez del núcleo necesarias para cortar aleaciones resistentes sin romperse.
Al seleccionar herramientas para las cavidades del molde, los maquinistas deben equilibrar constantemente tres métricas en competencia. Estos son la tasa de eliminación de material, la longevidad de la herramienta y el acabado superficial final. Presionar para lograr tasas máximas de eliminación reduce los tiempos de ciclo de la máquina pero aumenta las fuerzas de corte. Esto puede degradar prematuramente el filo. Dar prioridad al acabado superficial a menudo requiere micropasos y velocidades de avance más bajas, lo que inherentemente extiende los tiempos de los ciclos. La elección geométrica correcta influye directamente en la capacidad de un taller para optimizar esta tríada operativa.
A El cortador de punta esférica presenta un extremo de corte con un radio continuo completo exactamente igual a la mitad del diámetro total de la herramienta. Esta amplia geometría hemisférica significa que no hay esquinas afiladas. El filo realiza una transición suave desde el vástago hasta el centro exacto de la herramienta.
Al evaluar este perfil, su verdadera fortaleza brilla en la adaptabilidad. Es la herramienta definitiva para el mecanizado simultáneo de 5 ejes y el perfilado 3D complejo. Debido a que el filo es una curva continua, puede atacar la pieza de trabajo desde casi cualquier vector. Aplicada a paredes empinadas, la geometría crea contornos amplios y suaves. Deja alturas de cúspides predecibles y fácilmente manejables que siguen perfectamente la topografía del molde.
A pesar de su versatilidad, esta herramienta adolece de un defecto mecánico importante conocido como problema del punto muerto. En la punta inferior exacta del hemisferio, el diámetro de corte efectivo es cero. Como resultado, la velocidad de corte superficial en este punto específico también es cero.
Si introduce la herramienta directamente hacia una pieza de trabajo o intenta enfrentar un piso horizontal perfectamente plano, el centro de la herramienta no corta el material. En cambio, se extruye y frota contra el acero. Si alguna vez ha escuchado el chirrido agudo de una herramienta frotando contra D2 endurecido, está presenciando exactamente este fenómeno. Esta fricción genera calor excesivo, provoca acabados superficiales manchados y provoca un rápido desgaste de la punta.
Incluso con la limitación del punto muerto, esta geometría sigue siendo indispensable. Se utiliza mejor para el acabado final de cavidades profundas y de paredes empinadas. También es perfecto para perfilar pasadores centrales complejos y trazar líneas de separación 3D intrincadas donde el modelo CAD requiere matemáticamente mantener un radio constante.
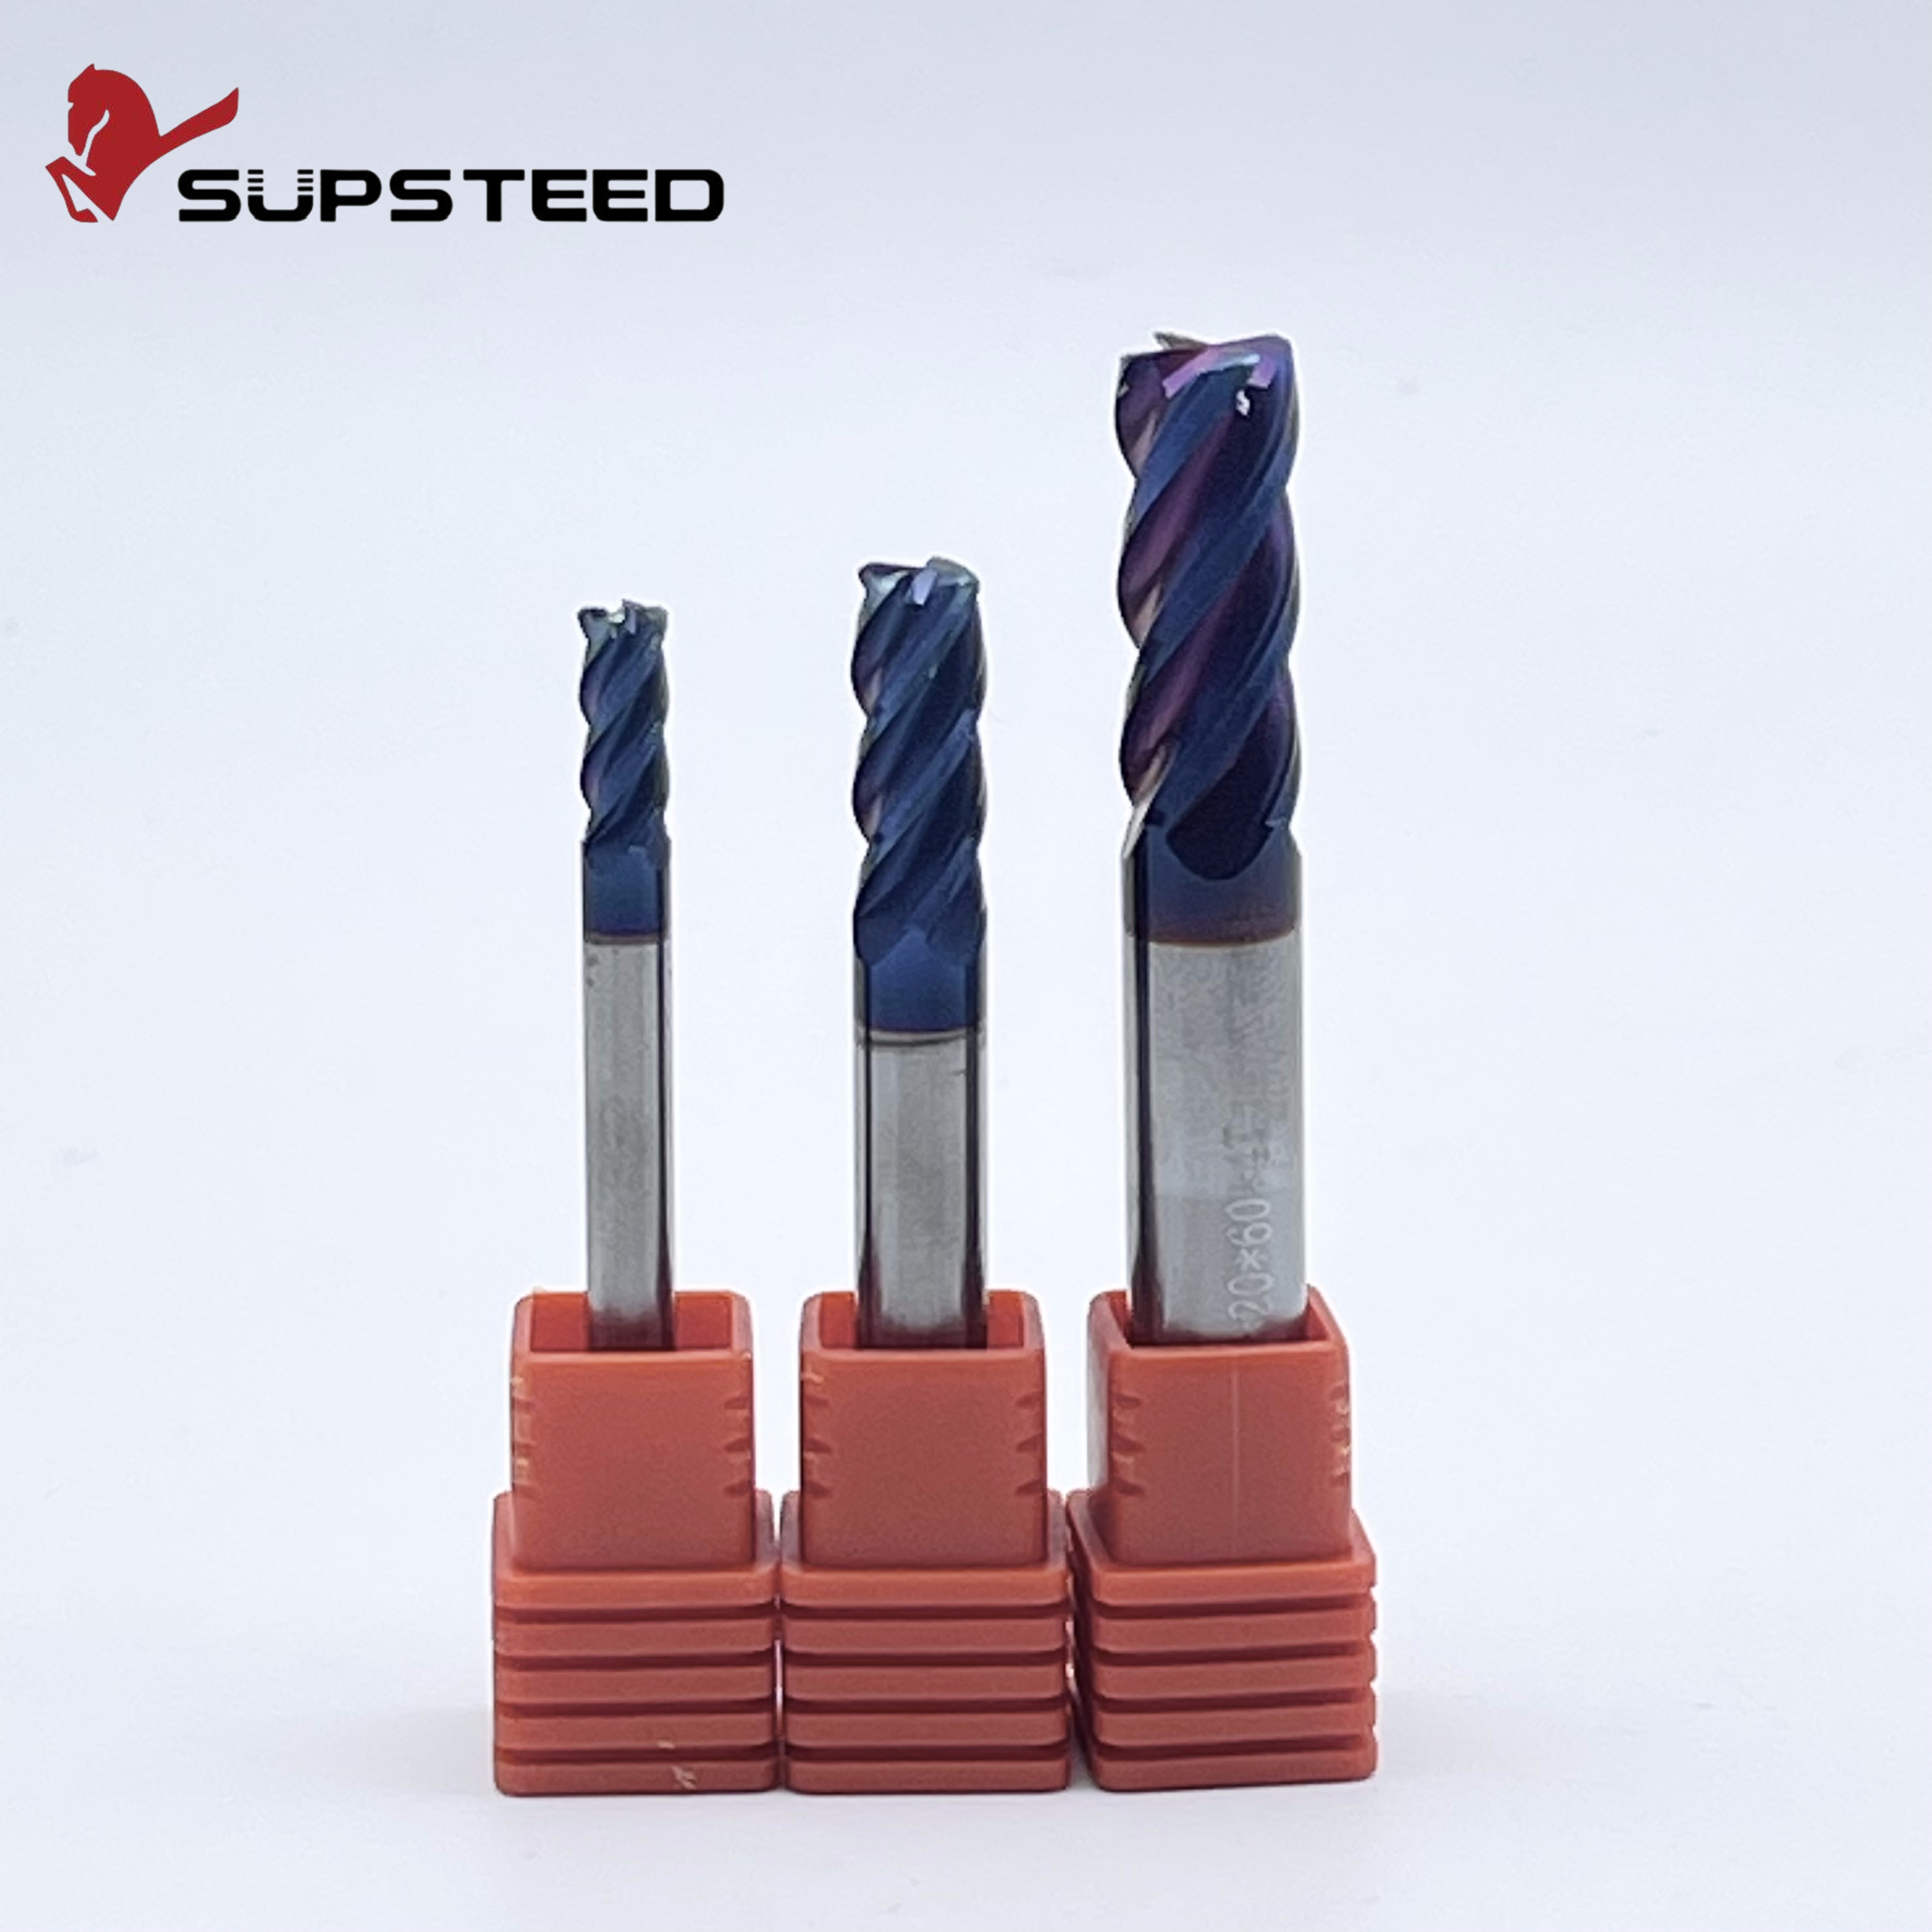
A menudo denominada en el comercio fresadora de punta redondeada, una La fresa de radio de esquina presenta una geometría de fondo plano que pasa a un radio específico y definido en las esquinas de corte exteriores. A diferencia de un hemisferio completo, este radio es sustancialmente menor que la mitad del diámetro de la herramienta. Por ejemplo, una fresa de extremo de 12 mm de diámetro puede presentar un radio de esquina modesto de 1 mm o 2 mm, dejando un área de corte amplia y plana en el centro.
Este diseño específico ofrece una integridad estructural excepcional. Al reemplazar la punta frágil y afilada de una fresa cuadrada estándar con un radio reforzado, las fuerzas de corte se distribuyen uniformemente en una superficie más grande. Esto previene eficazmente el desconchado de las esquinas que afecta a las herramientas afiladas en materiales resistentes.
Además, el fondo plano genera una velocidad de corte superficial real a lo largo de la base del corte. Esto elimina por completo el problema del roce en el punto muerto. Esta geometría plana también permite a los maquinistas programar pasos radiales significativamente más grandes en superficies planas o con poco calado, lo que reduce drásticamente los tiempos generales de los ciclos.
Si bien es muy eficiente en pisos, esta herramienta es menos efectiva en paredes verticales empinadas. Al contornear pendientes pronunciadas, la parte inferior plana y la geometría de radio pequeño dejarán cúspides pronunciadas en comparación con una herramienta completamente redondeada. La eliminación de estas crestas pronunciadas requiere pasadas de acabado secundarias más intensivas y que consumen más tiempo.
Estas herramientas son la elección empírica para desbaste, semiacabado y acabado de alta eficiencia de pisos de moldes planos. También son ideales para funciones 3D poco profundas y zonas abiertas donde el objetivo principal es la eliminación agresiva de material.
Para facilitar la toma de decisiones basada en datos, es fundamental comparar estas geometrías entre parámetros de mecanizado críticos. Depender del instinto ya no es viable en los entornos CNC modernos. Los datos empíricos deben impulsar las estrategias de trayectorias de herramientas.
Parámetro de mecanizado |
Cortador de perfil de bola |
Molino con radios de fondo plano |
|---|---|---|
Superficie óptima |
Paredes empinadas de más de 45 grados, 3D complejo |
Pisos planos, corrientes de aire poco profundas de menos de 45 grados. |
Tasa de eliminación de material |
Más bajo debido a los estrictos límites de paso |
Más alto debido a pasos más amplios |
Patrón de desgaste de herramientas |
Concentrado en la punta con riesgo de roce. |
Distribuido uniformemente en todo el radio de la esquina. |
Velocidad de corte inferior |
Cero en el punto muerto |
Alta eficiencia en todo el fondo plano |
Altura de la cúspide en las paredes |
Mínimo y suave |
Paso de escalera pronunciado |
El acabado de la superficie en el fresado 3D depende en gran medida de la altura de la cúspide. Este es el material sin mecanizar que queda entre pasadas de trayectoria de herramienta adyacentes. Los modelos matemáticos demuestran una clara divergencia en el rendimiento según el ángulo de la superficie. En pendientes pronunciadas, una herramienta hemisférica deja una cúspide significativamente menos profunda para un paso determinado. Por el contrario, en pendientes poco profundas y suelos planos, la herramienta de fondo plano produce un acabado muy superior. Barre la superficie hasta dejarla plana, mientras que una herramienta completamente redondeada dejaría crestas distintas a menos que se aplique un paso microscópico poco práctico.
Al soportar una remoción pesada de material, las herramientas redondeadas de fondo plano generalmente exhiben una durabilidad superior. La geometría proporciona un núcleo más fuerte y grueso. Además, las fuerzas de corte se dirigen axialmente hacia arriba hacia el husillo de la máquina, que es el componente más rígido de la máquina CNC. Esta dinámica reduce la deflexión lateral de la herramienta y permite una mejor evacuación de la viruta. En última instancia, dura más que los perfiles puntiagudos que frecuentemente sufren degradación térmica en la punta.
En el taller, el tiempo de ciclo dicta directamente la rentabilidad. Una herramienta de fondo plano puede ejecutar un paso mucho más amplio y efectivo en áreas poco profundas manteniendo exactamente la misma rugosidad teórica de la superficie. Esto reduce significativamente la longitud total de la trayectoria. Esto se traduce en menos pasadas y tiempos de ciclo de máquina drásticamente reducidos durante las fases de desbaste y semiacabado.
Para las operaciones de desbaste, el objetivo es inflexible. Debe maximizar la tasa de eliminación de material. Aquí el campeón indiscutible es el fresador con radios de fondo plano. Al utilizar herramientas con clasificación HRC65 con esquinas reforzadas, los maquinistas pueden manejar grandes profundidades de corte y velocidades de avance agresivas sin romperse. Es la herramienta definitiva para extraer material endurecido de forma rápida y segura.
El semiacabado actúa como fase de transición. El objetivo es dejar una reserva de existencias uniforme y predecible para la pasada final. Aquí se pueden implementar con éxito ambas geometrías. La transición a una herramienta de fondo plano más pequeña o a un perfil redondeado más grande depende completamente del stock restante y de la complejidad topográfica de la cavidad del molde. Si el molde se compone principalmente de borradores poco profundos, quédese con la herramienta de fondo plano.
Para el acabado final en superficies 3D onduladas con grandes contornos, el perfil redondeado continuo no tiene igual. Cuando se programa con un micropaso, a menudo tan pequeño como 0,05 mm según el diámetro de la herramienta, sigue formas orgánicas perfectamente. Esta precisión garantiza un acabado casi de espejo que requiere un pulido manual mínimo. Esto preserva la integridad absoluta del diseño CAD original del molde.
El sector de moldes y matrices está atravesando actualmente un cambio tecnológico masivo. Análisis recientes de la industria destacan un movimiento decisivo hacia estrategias de fabricación sin luces y mecanizado de alta velocidad. Los talleres dependen cada vez más de la automatización, lo que significa que las máquinas CNC funcionan desatendidas durante la noche. En este entorno exigente, los fallos impredecibles de las herramientas son catastróficos.
En consecuencia, la demanda de una confiabilidad extrema del proceso ha cambiado la forma en que los talleres compran consumibles. Procurar el derecho herramientas de fresado de moldes ha pasado de una compra básica por catálogo a una inversión de ingeniería altamente estratégica. Además, existe un impulso en toda la industria para lograr superficies sin pulido directamente desde la máquina. El fresado en duro está reemplazando rápidamente a los procesos tradicionales de electroerosión. Esta tendencia exige un descentramiento impecable de la herramienta, software CAM avanzado y un profundo conocimiento de cuándo cambiar una herramienta con radio de fondo plano por una cortadora hemisférica completa para optimizar dinámicamente las alturas de las cúspides.
Para mitigar el problema de la velocidad superficial cero de los perfiles redondeados, los fabricantes de moldes avanzados utilizan centros de mecanizado de 3+2 ejes o de 5 ejes completos. Inclinan físicamente la herramienta en relación con la pieza de trabajo. Al inclinar el husillo, generalmente entre 10 y 15 grados, el maquinista aleja el punto de contacto del punto muerto y lo coloca en el lado giratorio de la flauta. Esto garantiza que el filo se acople al material con una velocidad de corte activa positiva. El resultado son acabados superiores y un desgaste de herramientas drásticamente reducido.
El fresado ascendente o descendente es universalmente preferido al cortar aceros para herramientas resistentes. En esta estrategia, el filo ataca el material con su espesor máximo de viruta y sale con un espesor cero. Esta dinámica fuerza el intenso calor generado por el corte directamente hacia la viruta, en lugar de permitir que penetre en la pieza de trabajo o la herramienta. También dirige las fuerzas de corte hacia abajo, comprimiendo el bloque dentro del dispositivo para mejorar la rigidez.
En lugar de realizar cortes lentos y brutalmente pesados, el mecanizado de alta velocidad utiliza profundidades de corte radiales ligeras combinadas con velocidades de avance y de husillo excepcionalmente altas. Al mantener una carga de viruta constante y utilizar trayectorias de fresado trocoidales, los maquinistas pueden evitar la acumulación de calor. Esta estrategia mantiene la herramienta involucrada en el material durante períodos más cortos y manejables. Esto permite que el sustrato permanezca térmicamente estable.
Al atacar moldes endurecidos, las herramientas de acero rápido o cobalto simplemente carecen de la rigidez necesaria. Seleccionando prima Las herramientas de fresado de carburo no son negociables. La estructura de micrograno del carburo de alta gama proporciona la rigidez necesaria para resistir la deflexión lateral. También proporciona la dureza extrema necesaria para mantener un filo afilado bajo un desgaste abrasivo severo, especialmente al cortar materiales HRC65.
El carburo sin recubrimiento se oxidará y descompondrá rápidamente en entornos de mecanizado en seco con altas temperaturas. Las herramientas deben estar equipadas con recubrimientos térmicos avanzados como nitruro de aluminio y titanio o nitruro de aluminio y titanio. Durante el corte, estos recubrimientos forman una capa protectora microscópica de óxido de aluminio. Esto protege el sustrato de carburo del calor, lo que permite un mecanizado en seco altamente eficiente utilizando únicamente ráfagas de aire comprimido para evacuar las virutas.
Para materiales más blandos como el aluminio, de 2 a 3 canales proporcionan los valles profundos necesarios para la eliminación de virutas. Sin embargo, para acero para herramientas endurecido, se recomienda encarecidamente seleccionar cortadores con 4 a 6 flautas. Un mayor número de canales aumenta el diámetro del núcleo de la herramienta, maximizando la rigidez general. También permite velocidades de avance significativamente más altas, lo que se traduce directamente en un acabado superficial superior y menos vibración.
Elegir el cortador adecuado es un paso vital en el proceso de fabricación. Ninguna geometría es universalmente mejor que la otra. Más bien, son instrumentos altamente especializados diseñados para desafíos topográficos específicos. Los cortadores hemisféricos destacan en paredes empinadas y contornos 3D complejos. Las fresas con radios de fondo plano dominan los pisos planos y el desbaste de alta eficiencia.
Ambos requieren sustratos de carburo sólido de alta calidad y recubrimientos avanzados para sobrevivir a las condiciones extremas de la fabricación de moldes. Al hacer coincidir la geometría específica de la herramienta con la etapa de mecanizado exacta y el ángulo de la superficie, los talleres pueden optimizar drásticamente los tiempos de ciclo, lograr acabados superficiales superiores y prolongar la vida útil de la herramienta. Mantener una combinación estratégica de ambos perfiles en su almacén de herramientas es la forma más eficaz de elevar sus capacidades de producción de moldes y troqueles.
¿Listo para optimizar sus trayectorias y eliminar el pulido manual? Equipe sus máquinas CNC con fresas escariadoras de alto rendimiento diseñadas con precisión y diseñadas para los aceros para herramientas más resistentes. Visita Visite www.ssendmill.com para explorar una amplia gama de herramientas de fresado de punta esférica y de radio de esquina HRC65 diseñadas para sus aplicaciones específicas de moldes y troqueles.
Sí, es excelente para contornos 3D, especialmente en pendientes poco profundas y suelos planos. Sin embargo, para paredes muy empinadas y casi verticales, un perfil completamente redondeado dejará un acabado mucho más suave con una cúspide de paso más pequeña, lo que requerirá menos pulido secundario.
El centro mismo de esta herramienta específica tiene una velocidad de corte superficial de cero. Si se hunde hacia abajo o se mecanizan superficies perfectamente planas sin inclinar el eje, la punta frota y extruye en lugar de cortar el metal. Esta intensa fricción conduce a una rápida degradación térmica, especialmente en aceros para herramientas endurecidos.
Absolutamente. Los componentes de moldes y matrices suelen mecanizarse a partir de aceros para herramientas preendurecidos o totalmente endurecidos, como P20, H13 o D2. Los sustratos de carburo sólido equipados con recubrimientos resistentes al calor son estructuralmente necesarios para soportar las fuerzas de corte extremas, el desgaste abrasivo y las altas temperaturas generadas durante el proceso.
El radio de la herramienta siempre debe ser ligeramente menor que el radio de esquina interno más pequeño requerido por el diseño CAD de su molde. Si el radio de la herramienta coincide exactamente con el radio de la esquina, la cortadora enganchará el 100 por ciento de su geometría de esquina simultáneamente. Esto frecuentemente provoca vibraciones severas, acabado deficiente o rotura catastrófica de la herramienta.
Para el acabado de moldes de alta precisión, el paso a paso generalmente se calcula en función de la altura de cúspide deseada. Una práctica industrial estándar es utilizar un paso entre el 5 y el 10 por ciento del diámetro de la herramienta. Por ejemplo, una herramienta de 10 mm puede utilizar un paso de 0,5 mm, pero para acabados de espejo sin pulido, los maquinistas suelen reducir este paso a 0,05 mm o menos.
La deflexión de la herramienta se minimiza utilizando el voladizo de herramienta más corto posible y seleccionando herramientas con un diámetro de núcleo más grueso. El uso de una fresa de radio de esquina de 4 o 6 flautas proporciona más rigidez que una herramienta de 2 flautas. Además, la utilización de estrategias de mecanizado de alta velocidad con profundidades de corte radiales ligeras reduce drásticamente las fuerzas laterales que provocan la deflexión.
Generalmente, una herramienta de fondo plano con esquinas redondeadas proporciona una tasa de eliminación significativamente mayor durante las fases de desbaste. Su robusto fondo plano y sus esquinas reforzadas permiten a los maquinistas programar mayores profundidades de corte y pasos mucho más grandes en comparación con una herramienta puntiaguda o completamente redondeada.