Visualizações: 0 Autor: Editor do site Horário de publicação: 16/09/2026 Origem: Site

A fabricação de moldes e matrizes não deixa margem para erros. A precisão e o acabamento superficial não são negociáveis no chão de fábrica. Os maquinistas operam sob intensa pressão, onde um único erro de cálculo pode destruir um bloco de aço ferramenta altamente valioso. Hoje, os fabricantes devem produzir geometrias complexas que exigem integridade superficial impecável. O objetivo final é minimizar ou eliminar totalmente o polimento manual.
Alcançar esses resultados exatos depende diretamente da sua estratégia de ferramentas de corte. Os programadores CNC enfrentam constantemente um dilema específico ao gerar percursos de ferramenta 3D. Eles devem decidir entre um perfil esférico e uma ferramenta de fundo plano com cantos arredondados. Ambos são fundamentais para a indústria. No entanto, possuem características geométricas distintas que ditam o seu desempenho em diferentes topografias.
Não existe uma solução universal. A escolha certa depende inteiramente da geometria específica da cavidade do molde, do estágio atual de usinagem e da dureza da peça. Este guia fornece uma comparação empírica de engenharia de linha de frente dessas ferramentas essenciais. Ele foi projetado para ajudar compradores de ferramentas e maquinistas a otimizar percursos de ferramentas, melhorar acabamentos superficiais e prolongar a vida útil da fresa durante aplicações exigentes.
A aplicação é tudo: Um perfil de corte hemisférico é geometricamente ideal para contornos 3D íngremes. Uma fresadora plana com cantos arredondados se destaca em ângulos de inclinação rasos e pisos planos com cantos filetados.
A vida útil da ferramenta é importante: Ferramentas arredondadas de fundo plano geralmente oferecem durabilidade prolongada em materiais resistentes. Eles evitam completamente o fenômeno de velocidade de corte zero inerente ao ponto morto de uma ponta totalmente arredondada.
Acabamento de Superfície: Ferramentas de raio contínuo deixam alturas de cúspides menores em paredes verticais íngremes. Ferramentas de fundo plano proporcionam acabamentos matematicamente superiores em topografias relativamente planas ou levemente inclinadas.
Seleção de materiais: Substratos sólidos de metal duro de alta qualidade equipados com revestimentos térmicos avançados são obrigatórios. Ambos os tipos de ferramentas precisam disso para suportar o calor intenso e o desgaste abrasivo inerentes à fabricação moderna de moldes.
O setor de moldes e matrizes apresenta desafios de usinagem únicos, raramente vistos em ambientes de produção padrão. Imagine um molde de injeção complexo para um painel automotivo. Possui cavidades profundas, formas orgânicas intrincadas, costelas finas e frágeis e linhas de divisão altamente complexas. O objetivo principal é usinar essas características o mais próximo possível do formato final da rede.
Qualquer desvio dimensional ou mau acabamento superficial exige a bancada manual. Esta operação de polimento secundário introduz erro humano, altera tolerâncias matemáticas precisas e aumenta drasticamente os custos de produção. Acertar o percurso da ferramenta na primeira vez é um requisito fundamental de engenharia.
Ao contrário dos componentes de engenharia em geral, as bases de molde e as inserções macho são frequentemente usinadas em seu estado totalmente endurecido. Materiais como aços para ferramentas P20, H13 e D2 são rotineiramente fresados em níveis de dureza que variam de HRC 45 a 65. O corte neste estado endurecido evita efetivamente a distorção dimensional que normalmente ocorre durante o tratamento térmico pós-usinagem.
As ferramentas padrão de aço rápido falharão catastroficamente sob essas condições extremas. O imenso calor localizado gerado na ponta causa rápida degradação térmica. Navegando pelas complexidades de a usinagem de aço endurecido requer metal duro com microgrãos. Este material fornece a dureza a quente e a rigidez do núcleo necessárias para cisalhar ligas resistentes sem quebrar.
Ao selecionar ferramentas para cavidades de molde, os maquinistas devem equilibrar constantemente três métricas concorrentes. Estes são a taxa de remoção de material, a longevidade da ferramenta e o acabamento superficial final. Buscar taxas máximas de remoção reduz os tempos de ciclo da máquina, mas aumenta as forças de corte. Isto pode degradar prematuramente a aresta de corte. Priorizar o acabamento superficial geralmente requer micropassos e taxas de avanço mais baixas, prolongando inerentemente os tempos de ciclo. A escolha geométrica correta influencia diretamente na capacidade de uma oficina otimizar esta tríade operacional.
UM O cortador de ponta esférica apresenta uma extremidade de corte com um raio contínuo completo exatamente igual à metade do diâmetro total da ferramenta. Esta geometria hemisférica abrangente significa que não há cantos agudos. A aresta de corte faz uma transição suave da haste até o centro exato da ferramenta.
Ao avaliar este perfil, a sua verdadeira força brilha na adaptabilidade. É a ferramenta definitiva para usinagem simultânea de 5 eixos e perfilamento 3D complexo. Como a aresta de corte é uma curva contínua, ela pode engatar a peça a partir de praticamente qualquer vetor. Aplicada a paredes íngremes, a geometria cria contornos suaves e abrangentes. Ele deixa alturas de cúspides previsíveis e facilmente gerenciáveis que seguem perfeitamente a topografia do molde.
Apesar de sua versatilidade, esta ferramenta sofre de uma falha mecânica significativa conhecida como problema de ponto morto. Exatamente na ponta inferior do hemisfério, o diâmetro de corte efetivo é zero. Como resultado, a velocidade de corte superficial neste ponto específico também é zero.
Se você conduzir a ferramenta diretamente para baixo em uma peça de trabalho ou tentar ficar de frente para um piso horizontal perfeitamente plano, o centro da ferramenta não cortará o material. Em vez disso, ele é extrudado e esfregado no aço. Se você já ouviu o guincho agudo de uma ferramenta esfregando contra o D2 endurecido, você está testemunhando exatamente esse fenômeno. Esse atrito gera calor excessivo, leva a acabamentos superficiais manchados e causa desgaste rápido da ponta.
Mesmo com a limitação do ponto morto, esta geometria permanece indispensável. É melhor utilizado para acabamento final de cavidades profundas e com paredes íngremes. Também é perfeito para traçar perfis de pinos centrais complexos e traçar linhas de partição 3D complexas, onde a manutenção de um raio constante é matematicamente exigida pelo modelo CAD.
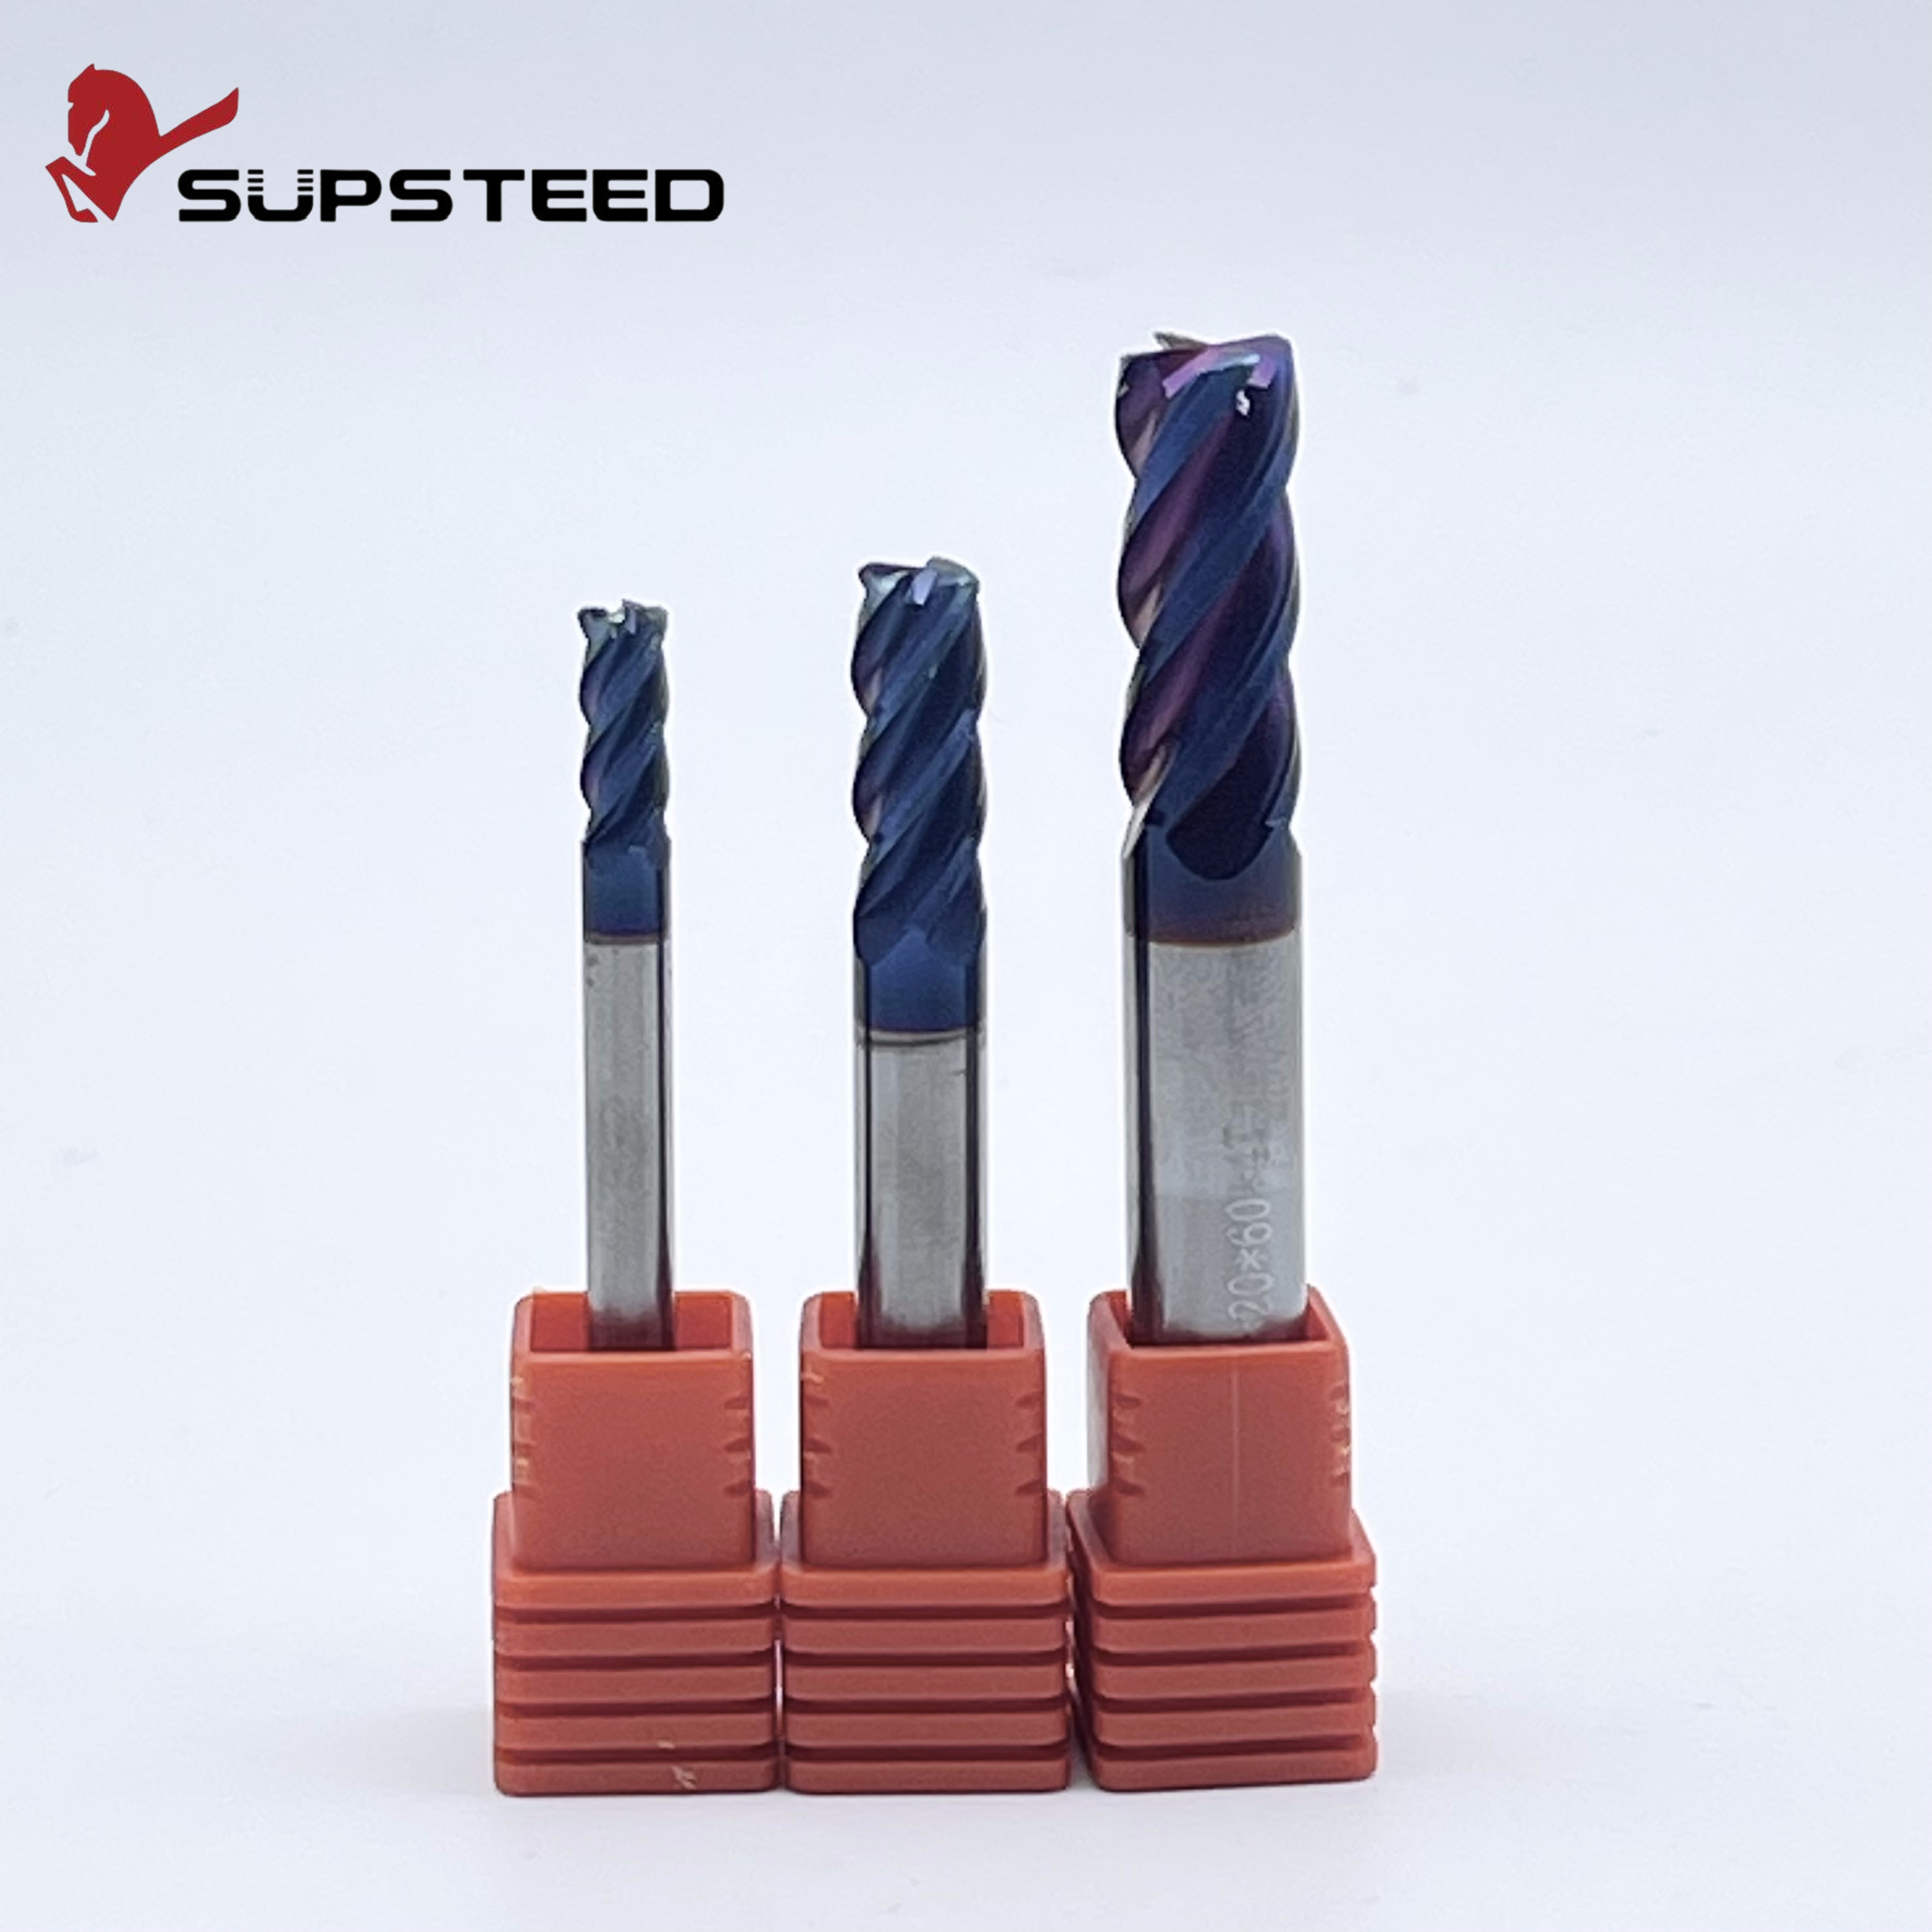
Muitas vezes referida no comércio como uma fresa de topo de nariz touro, uma A fresadora de raio de canto apresenta uma geometria de fundo plano que faz a transição para um raio específico e definido nos cantos de corte externos. Ao contrário de um hemisfério completo, este raio é substancialmente menor que metade do diâmetro da ferramenta. Por exemplo, uma fresa de topo com diâmetro de 12 mm pode apresentar um raio de canto modesto de 1 mm ou 2 mm, deixando uma ampla área de corte plana no centro.
Este projeto específico oferece integridade estrutural excepcional. Ao substituir a frágil ponta afiada de uma fresa de topo quadrada padrão por um raio reforçado, as forças de corte são distribuídas uniformemente por uma área de superfície maior. Isso evita efetivamente o lascamento dos cantos que afeta ferramentas afiadas em materiais resistentes.
Além disso, o fundo plano gera velocidade real de corte na superfície do corte. Isso elimina totalmente o problema de fricção no ponto morto. Essa geometria plana também permite que os operadores programem passos radiais significativamente maiores em superfícies planas ou com calado raso, reduzindo drasticamente os tempos gerais de ciclo.
Embora altamente eficiente em planos, esta ferramenta é menos eficaz em paredes verticais íngremes. Ao contornar inclinações severas, o fundo plano e a geometria de raio pequeno deixarão cúspides pronunciadas em degraus em comparação com uma ferramenta totalmente arredondada. A remoção dessas saliências pronunciadas requer passes de acabamento secundário mais intensivos e demorados.
Essas ferramentas são a escolha empírica para desbaste, semiacabamento e acabamento de alta eficiência de pisos de moldes planos. Eles também são ideais para recursos 3D rasos e bolsões abertos onde a remoção agressiva de material é o objetivo principal.
Para facilitar a tomada de decisões baseada em dados, é crucial comparar essas geometrias em parâmetros críticos de usinagem. Confiar na intuição não é mais viável em ambientes CNC modernos. Os dados empíricos devem orientar as estratégias de percurso.
Parâmetro de usinagem |
Cortador de perfil de bola |
Moinho radiado de fundo plano |
|---|---|---|
Superfície ideal |
Paredes íngremes com mais de 45 graus, 3D complexo |
Pisos planos, correntes de ar rasas inferiores a 45 graus |
Taxa de remoção de material |
Menor devido aos limites rígidos de passagem lateral |
Maior devido a passos mais largos |
Padrão de desgaste da ferramenta |
Concentrado na ponta com risco de fricção |
Distribuído uniformemente ao longo do raio do canto |
Velocidade de corte inferior |
Zero no ponto morto |
Alta eficiência em toda a parte inferior plana |
Altura da cúspide nas paredes |
Mínimo e suave |
Escadas pronunciadas |
O acabamento superficial no fresamento 3D é amplamente determinado pela altura da cúspide. Este é o material não usinado deixado entre passagens de percurso adjacentes. Os modelos matemáticos demonstram uma clara divergência no desempenho com base no ângulo da superfície. Em inclinações íngremes, uma ferramenta hemisférica deixa uma cúspide significativamente mais rasa para um determinado passo. Por outro lado, em declives rasos e pisos planos, a ferramenta de fundo plano produz um acabamento muito superior. Ele varre a superfície plana, enquanto uma ferramenta totalmente arredondada deixaria cristas distintas, a menos que um passo lateral impraticavelmente microscópico fosse aplicado.
Ao suportar a remoção pesada de material, as ferramentas arredondadas de fundo plano geralmente apresentam durabilidade superior. A geometria fornece um núcleo mais forte e mais espesso. Além disso, as forças de corte são direcionadas axialmente para cima no fuso da máquina, que é o componente mais rígido da máquina CNC. Esta dinâmica reduz a deflexão lateral da ferramenta e permite um melhor escoamento de cavacos. Em última análise, dura mais que perfis pontiagudos que frequentemente sofrem degradação térmica na ponta.
No chão de fábrica, o tempo de ciclo determina diretamente a lucratividade. Uma ferramenta de fundo plano pode executar um passo lateral efetivo muito mais amplo em áreas rasas, mantendo exatamente a mesma rugosidade teórica da superfície. Isto reduz significativamente o comprimento total do percurso. Isso se traduz em menos passes e tempos de ciclo de máquina drasticamente reduzidos durante as fases de desbaste e semiacabamento.
Para operações de desbaste, o objetivo é intransigente. Você deve maximizar a taxa de remoção de material. A fresadora radial de fundo plano é a campeã indiscutível aqui. Ao utilizar ferramentas com classificação HRC65 com cantos reforçados, os maquinistas podem lidar com grandes profundidades de corte e taxas de avanço agressivas sem quebrar. É a ferramenta definitiva para extrair material endurecido com rapidez e segurança.
O semiacabamento atua como fase de transição. O objetivo é deixar um estoque uniforme e previsível para a passagem final de acabamento. Ambas as geometrias podem ser implantadas com sucesso aqui. A transição para uma ferramenta menor de fundo plano ou um perfil arredondado maior depende inteiramente do material restante e da complexidade topográfica da cavidade do molde. Se o molde consistir principalmente de rascunhos rasos, opte pela ferramenta de fundo plano.
Para acabamento final em superfícies 3D onduladas e altamente contornadas, o perfil arredondado contínuo é incomparável. Quando programado com um micro-passo lateral, geralmente tão pequeno quanto 0,05 mm, dependendo do diâmetro da ferramenta, ele segue perfeitamente formas orgânicas. Essa precisão garante um acabamento quase espelhado que requer polimento manual mínimo. Isto preserva a integridade absoluta do design CAD original do molde.
O setor de moldes e matrizes está atualmente passando por uma enorme mudança tecnológica. Análises recentes da indústria destacam um movimento decisivo em direção à fabricação sem iluminação e às estratégias de usinagem de alta velocidade. As lojas dependem cada vez mais da automação, o que significa que as máquinas CNC funcionam sem supervisão durante a noite. Neste ambiente exigente, falhas imprevisíveis de ferramentas são catastróficas.
Consequentemente, a demanda por extrema confiabilidade do processo mudou a forma como as lojas compram consumíveis. Obtendo o direito ferramentas de fresamento de moldes passou de uma compra básica por catálogo para um investimento de engenharia altamente estratégico. Além disso, há um esforço em toda a indústria para obter superfícies com polimento zero diretamente da máquina. O fresamento duro está substituindo rapidamente os processos tradicionais de EDM. Essa tendência exige batimento impecável da ferramenta, software CAM avançado e um profundo entendimento de quando trocar uma ferramenta com raio de fundo plano por uma fresa totalmente hemisférica para otimizar dinamicamente as alturas das cúspides.
Para mitigar o problema de velocidade superficial zero de perfis arredondados, os fabricantes de moldes avançados utilizam centros de usinagem de 3+2 eixos ou completos de 5 eixos. Eles inclinam fisicamente a ferramenta em relação à peça de trabalho. Ao inclinar o fuso, normalmente entre 10 a 15 graus, o maquinista move o ponto de contato para longe do ponto morto e para o lado giratório do canal. Isso garante que a aresta de corte engate no material com uma velocidade de corte ativa positiva. O resultado são acabamentos superiores e desgaste da ferramenta drasticamente reduzido.
O fresamento ascendente ou descendente é universalmente preferido no corte de aços-ferramenta tenazes. Nesta estratégia, a aresta de corte engata no material na espessura máxima do cavaco e sai na espessura zero. Essa dinâmica força o intenso calor gerado pelo corte diretamente no cavaco, em vez de permitir que ele penetre na peça ou na ferramenta. Ele também direciona as forças de corte para baixo, comprimindo o bloco no acessório para aumentar a rigidez.
Em vez de realizar cortes lentos e brutalmente pesados, a usinagem de alta velocidade utiliza profundidades de corte radiais leves combinadas com taxas de avanço e velocidades de fuso excepcionalmente altas. Ao manter uma carga de cavacos constante e utilizar caminhos de fresamento trocoidal, os maquinistas podem evitar o acúmulo de calor. Essa estratégia mantém a ferramenta envolvida no material por períodos mais curtos e mais gerenciáveis. Isto permite que o substrato permaneça termicamente estável.
Ao atacar moldes endurecidos, as ferramentas de aço rápido ou cobalto simplesmente não possuem a rigidez necessária. Selecionando prêmio ferramentas de fresamento de metal duro não são negociáveis. A estrutura de microgrãos do metal duro de alta qualidade fornece a rigidez necessária para resistir à deflexão lateral. Ele também fornece a extrema dureza necessária para manter uma aresta de corte afiada sob desgaste abrasivo severo, especialmente ao cortar materiais HRC65.
O metal duro sem revestimento oxidará e quebrará rapidamente em ambientes de usinagem a seco com altas temperaturas. As ferramentas devem ser equipadas com revestimentos térmicos avançados, como Nitreto de Titânio e Alumínio ou Nitreto de Alumínio e Titânio. Durante o corte, esses revestimentos formam uma camada protetora microscópica de óxido de alumínio. Isso protege o substrato de metal duro do calor, permitindo uma usinagem a seco altamente eficiente usando apenas jatos de ar comprimido para evacuar os cavacos.
Para materiais mais macios como o alumínio, 2 a 3 canais fornecem os vales profundos necessários para a remoção de cavacos. No entanto, para aço ferramenta endurecido, é altamente recomendável selecionar fresas com 4 a 6 canais. Uma contagem mais alta de canais aumenta o diâmetro do núcleo da ferramenta, maximizando a rigidez geral. Também permite taxas de avanço significativamente mais altas, o que se traduz diretamente em um acabamento superficial superior e menos vibração.
Escolher o cortador certo é uma etapa vital no processo de fabricação. Nenhuma das geometrias é universalmente melhor que a outra. Pelo contrário, são instrumentos altamente especializados concebidos para desafios topográficos específicos. As fresas hemisféricas são excelentes em paredes íngremes e contornos 3D complexos. As fresas com raio de fundo plano dominam pisos planos e desbaste de alta eficiência.
Ambos exigem substratos sólidos de metal duro de alta qualidade e revestimentos avançados para sobreviver às condições extremas de fabricação de moldes. Ao combinar a geometria específica da ferramenta com o estágio exato de usinagem e o ângulo da superfície, as oficinas podem otimizar drasticamente os tempos de ciclo, obter acabamentos superficiais superiores e prolongar a vida útil da ferramenta. Manter uma combinação estratégica de ambos os perfis em seu conjunto de ferramentas é a maneira mais eficaz de elevar sua capacidade de produção de moldes e matrizes.
Pronto para otimizar seus percursos de ferramenta e eliminar o polimento manual? Equipe suas máquinas CNC com fresas de topo de alto desempenho projetadas com precisão, projetadas para os aços-ferramenta mais resistentes. Visita ssendmill.com para explorar uma ampla gama de ferramentas de fresamento de raio de canto e ponta esférica HRC65 adaptadas para suas aplicações específicas de moldes e matrizes.
Sim, é excelente para contornos 3D, especialmente em encostas rasas e pisos planos. No entanto, para paredes muito íngremes e quase verticais, um perfil totalmente arredondado deixará um acabamento muito mais liso com uma cúspide menor, exigindo menos polimento secundário.
O centro desta ferramenta específica tem uma velocidade de corte de superfície zero. Se você mergulhar diretamente para baixo ou usinar superfícies perfeitamente planas sem inclinar o fuso, a ponta esfrega e extrui em vez de cortar o metal. Este atrito intenso leva a uma rápida degradação térmica, especialmente em aços para ferramentas endurecidos.
Absolutamente. Os componentes do molde e da matriz são frequentemente usinados a partir de aços para ferramentas pré-endurecidos ou totalmente endurecidos, como P20, H13 ou D2. Substratos sólidos de metal duro equipados com revestimentos resistentes ao calor são estruturalmente necessários para suportar forças de corte extremas, desgaste abrasivo e altas temperaturas geradas durante o processo.
O raio da ferramenta deve ser sempre um pouco menor que o menor raio do canto interno exigido pelo projeto CAD do seu molde. Se o raio da ferramenta corresponder exatamente ao raio do canto, a fresa irá encaixar 100% da geometria do canto simultaneamente. Isso freqüentemente causa vibração intensa, acabamento ruim ou quebra catastrófica da ferramenta.
Para acabamento de molde de alta precisão, o passo lateral é normalmente calculado com base na altura desejada da cúspide. Uma prática padrão da indústria é usar um passo lateral entre 5 a 10 por cento do diâmetro da ferramenta. Por exemplo, uma ferramenta de 10 mm pode usar um passo lateral de 0,5 mm, mas para acabamentos espelhados com polimento zero, os maquinistas geralmente reduzem esse valor para 0,05 mm ou menos.
A deflexão da ferramenta é minimizada usando o balanço de ferramenta mais curto possível e selecionando ferramentas com um diâmetro de núcleo mais grosso. Usar uma fresa de raio de canto de 4 ou 6 canais fornece mais rigidez do que uma ferramenta de 2 canais. Além disso, a utilização de estratégias de usinagem de alta velocidade com profundidades de corte radiais leves reduz drasticamente as forças laterais que causam deflexão.
Geralmente, uma ferramenta de fundo plano com cantos arredondados proporciona uma taxa de remoção significativamente maior durante as fases de desbaste. Seu fundo plano robusto e cantos reforçados permitem que os operadores programem profundidades de corte mais pesadas e passos laterais muito maiores em comparação com uma ferramenta pontiaguda ou totalmente arredondada.