Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site

La fabrication de moules et de matrices ne laisse aucune place à l’erreur. La précision et la finition de surface ne sont pas négociables en atelier. Les machinistes opèrent sous une pression intense où une seule erreur de calcul peut détruire un bloc d’acier à outils de grande valeur. Aujourd’hui, les fabricants doivent produire des géométries complexes qui exigent une intégrité de surface irréprochable. L’objectif ultime est de minimiser, voire d’éliminer totalement, le polissage manuel.
L’obtention de ces résultats précis dépend directement de votre stratégie en matière d’outils de coupe. Les programmeurs CNC sont constamment confrontés à un dilemme spécifique lors de la génération de parcours d'outils 3D. Ils doivent choisir entre un profil à bille et un outil à fond plat avec des coins arrondis. Les deux sont fondamentaux pour l’industrie. Cependant, ils possèdent des caractéristiques géométriques distinctes qui dictent leurs performances dans différentes topographies.
Il n’existe pas de solution universelle. Le bon choix dépend entièrement de la géométrie spécifique de la cavité du moule, de l'étape d'usinage en cours et de la dureté de la pièce à usiner. Ce guide fournit une comparaison technique empirique et de première ligne de ces outils essentiels. Il est conçu pour aider les acheteurs d'outillage et les machinistes à optimiser les parcours d'outils, à améliorer les finitions de surface et à prolonger la durée de vie des outils de coupe lors d'applications exigeantes.
L'application est primordiale : un profil de coupe hémisphérique est géométriquement idéal pour les contours 3D abrupts. Une fraiseuse plate à coins arrondis excelle dans les angles de dépouille peu profonds et les fonds plats avec des coins arrondis.
La durée de vie de l'outil est importante : les outils à rayon à fond plat offrent généralement une durabilité prolongée dans les matériaux durs. Ils évitent totalement le phénomène de vitesse de coupe nulle inhérent au point mort d'une pointe entièrement arrondie.
Finition de surface : les outils à rayon continu laissent des hauteurs de rebroussement plus petites sur les parois verticales abruptes. Les outils à fond plat donnent des finitions mathématiquement supérieures sur des topographies relativement plates ou en pente douce.
Sélection des matériaux : des substrats en carbure monobloc de haute qualité équipés de revêtements thermiques avancés sont obligatoires. Les deux types d’outils en ont besoin pour résister à la chaleur intense et à l’usure abrasive inhérentes à la fabrication de moules modernes.
Le secteur des moules et matrices présente des défis d'usinage uniques rarement rencontrés dans les environnements de production standard. Imaginez un moule à injection complexe pour un tableau de bord automobile. Il présente des cavités profondes, des formes organiques complexes, des nervures fines et fragiles et des lignes de séparation très complexes. L’objectif principal est d’usiner ces éléments aussi près que possible de la forme finale du filet.
Tout écart dimensionnel ou mauvaise finition de surface nécessite une mise au banc manuelle. Cette opération de polissage secondaire introduit une erreur humaine, modifie des tolérances mathématiques précises et gonfle considérablement les coûts de production. Obtenir le bon parcours d'outil du premier coup est une exigence fondamentale en ingénierie.
Contrairement aux composants d'ingénierie générale, les bases de moule et les inserts de noyau sont fréquemment usinés dans leur état entièrement durci. Des matériaux tels que les aciers à outils P20, H13 et D2 sont régulièrement fraisés à des niveaux de dureté allant de HRC 45 à 65. La coupe dans cet état trempé empêche efficacement la distorsion dimensionnelle qui se produit généralement lors du traitement thermique après usinage.
Les outils standards en acier rapide connaîtront des défaillances catastrophiques dans ces conditions extrêmes. L'immense chaleur localisée générée au niveau du tranchant provoque une dégradation thermique rapide. Naviguer dans les complexités de L'usinage de l'acier trempé nécessite du carbure monobloc à micro-grains. Ce matériau offre la dureté à chaud et la rigidité du noyau nécessaires pour cisailler les alliages résistants sans se briser.
Lors de la sélection des outils pour les empreintes de moule, les machinistes doivent constamment équilibrer trois mesures concurrentes. Il s'agit du taux d'enlèvement de matière, de la longévité de l'outil et de la finition de surface finale. La recherche de taux d'enlèvement maximaux réduit les temps de cycle de la machine mais augmente les forces de coupe. Cela peut dégrader prématurément le tranchant. Donner la priorité à la finition de surface nécessite souvent des micro-pas et des vitesses d'avance plus faibles, ce qui prolonge intrinsèquement les temps de cycle. Le bon choix géométrique influence directement la capacité d'un magasin à optimiser cette triade opérationnelle.
UN La fraise à nez sphérique présente une extrémité coupante avec un rayon continu complet exactement égal à la moitié du diamètre total de l'outil. Cette grande géométrie hémisphérique signifie qu’il n’y a pas d’angles vifs. Le tranchant passe en douceur de la tige jusqu'au centre exact de l'outil.
Lorsqu’on évalue ce profil, sa véritable force réside dans l’adaptabilité. C'est l'outil définitif pour l'usinage 5 axes simultané et le profilage 3D complexe. Étant donné que le tranchant est une courbe continue, il peut engager la pièce à partir de presque n'importe quel vecteur. Appliquée aux murs abrupts, la géométrie crée des contours lisses et larges. Il laisse des hauteurs de cuspides prévisibles et facilement gérables qui suivent parfaitement la topographie du moule.
Malgré sa polyvalence, cet outil souffre d’un défaut mécanique important connu sous le nom de problème du point mort. À l’extrémité inférieure exacte de l’hémisphère, le diamètre de coupe effectif est nul. En conséquence, la vitesse de coupe de la surface en ce point précis est également nulle.
Si vous enfoncez l'outil directement dans une pièce ou si vous essayez de faire face à un sol horizontal parfaitement plat, le centre de l'outil ne cisaille pas le matériau. Au lieu de cela, il est extrudé et frotte contre l'acier. Si vous avez déjà entendu le cri aigu d’un outil frottant contre du D2 durci, vous êtes témoin de ce phénomène précis. Cette friction génère une chaleur excessive, conduit à des finitions de surface maculées et provoque une usure rapide des pointes.
Même avec la limitation du point mort, cette géométrie reste indispensable. Il est mieux utilisé pour la finition finale des cavités profondes et aux parois abruptes. Il est également parfait pour profiler des broches centrales complexes et tracer des lignes de joint 3D complexes où le maintien d'un rayon constant est mathématiquement requis par le modèle CAO.
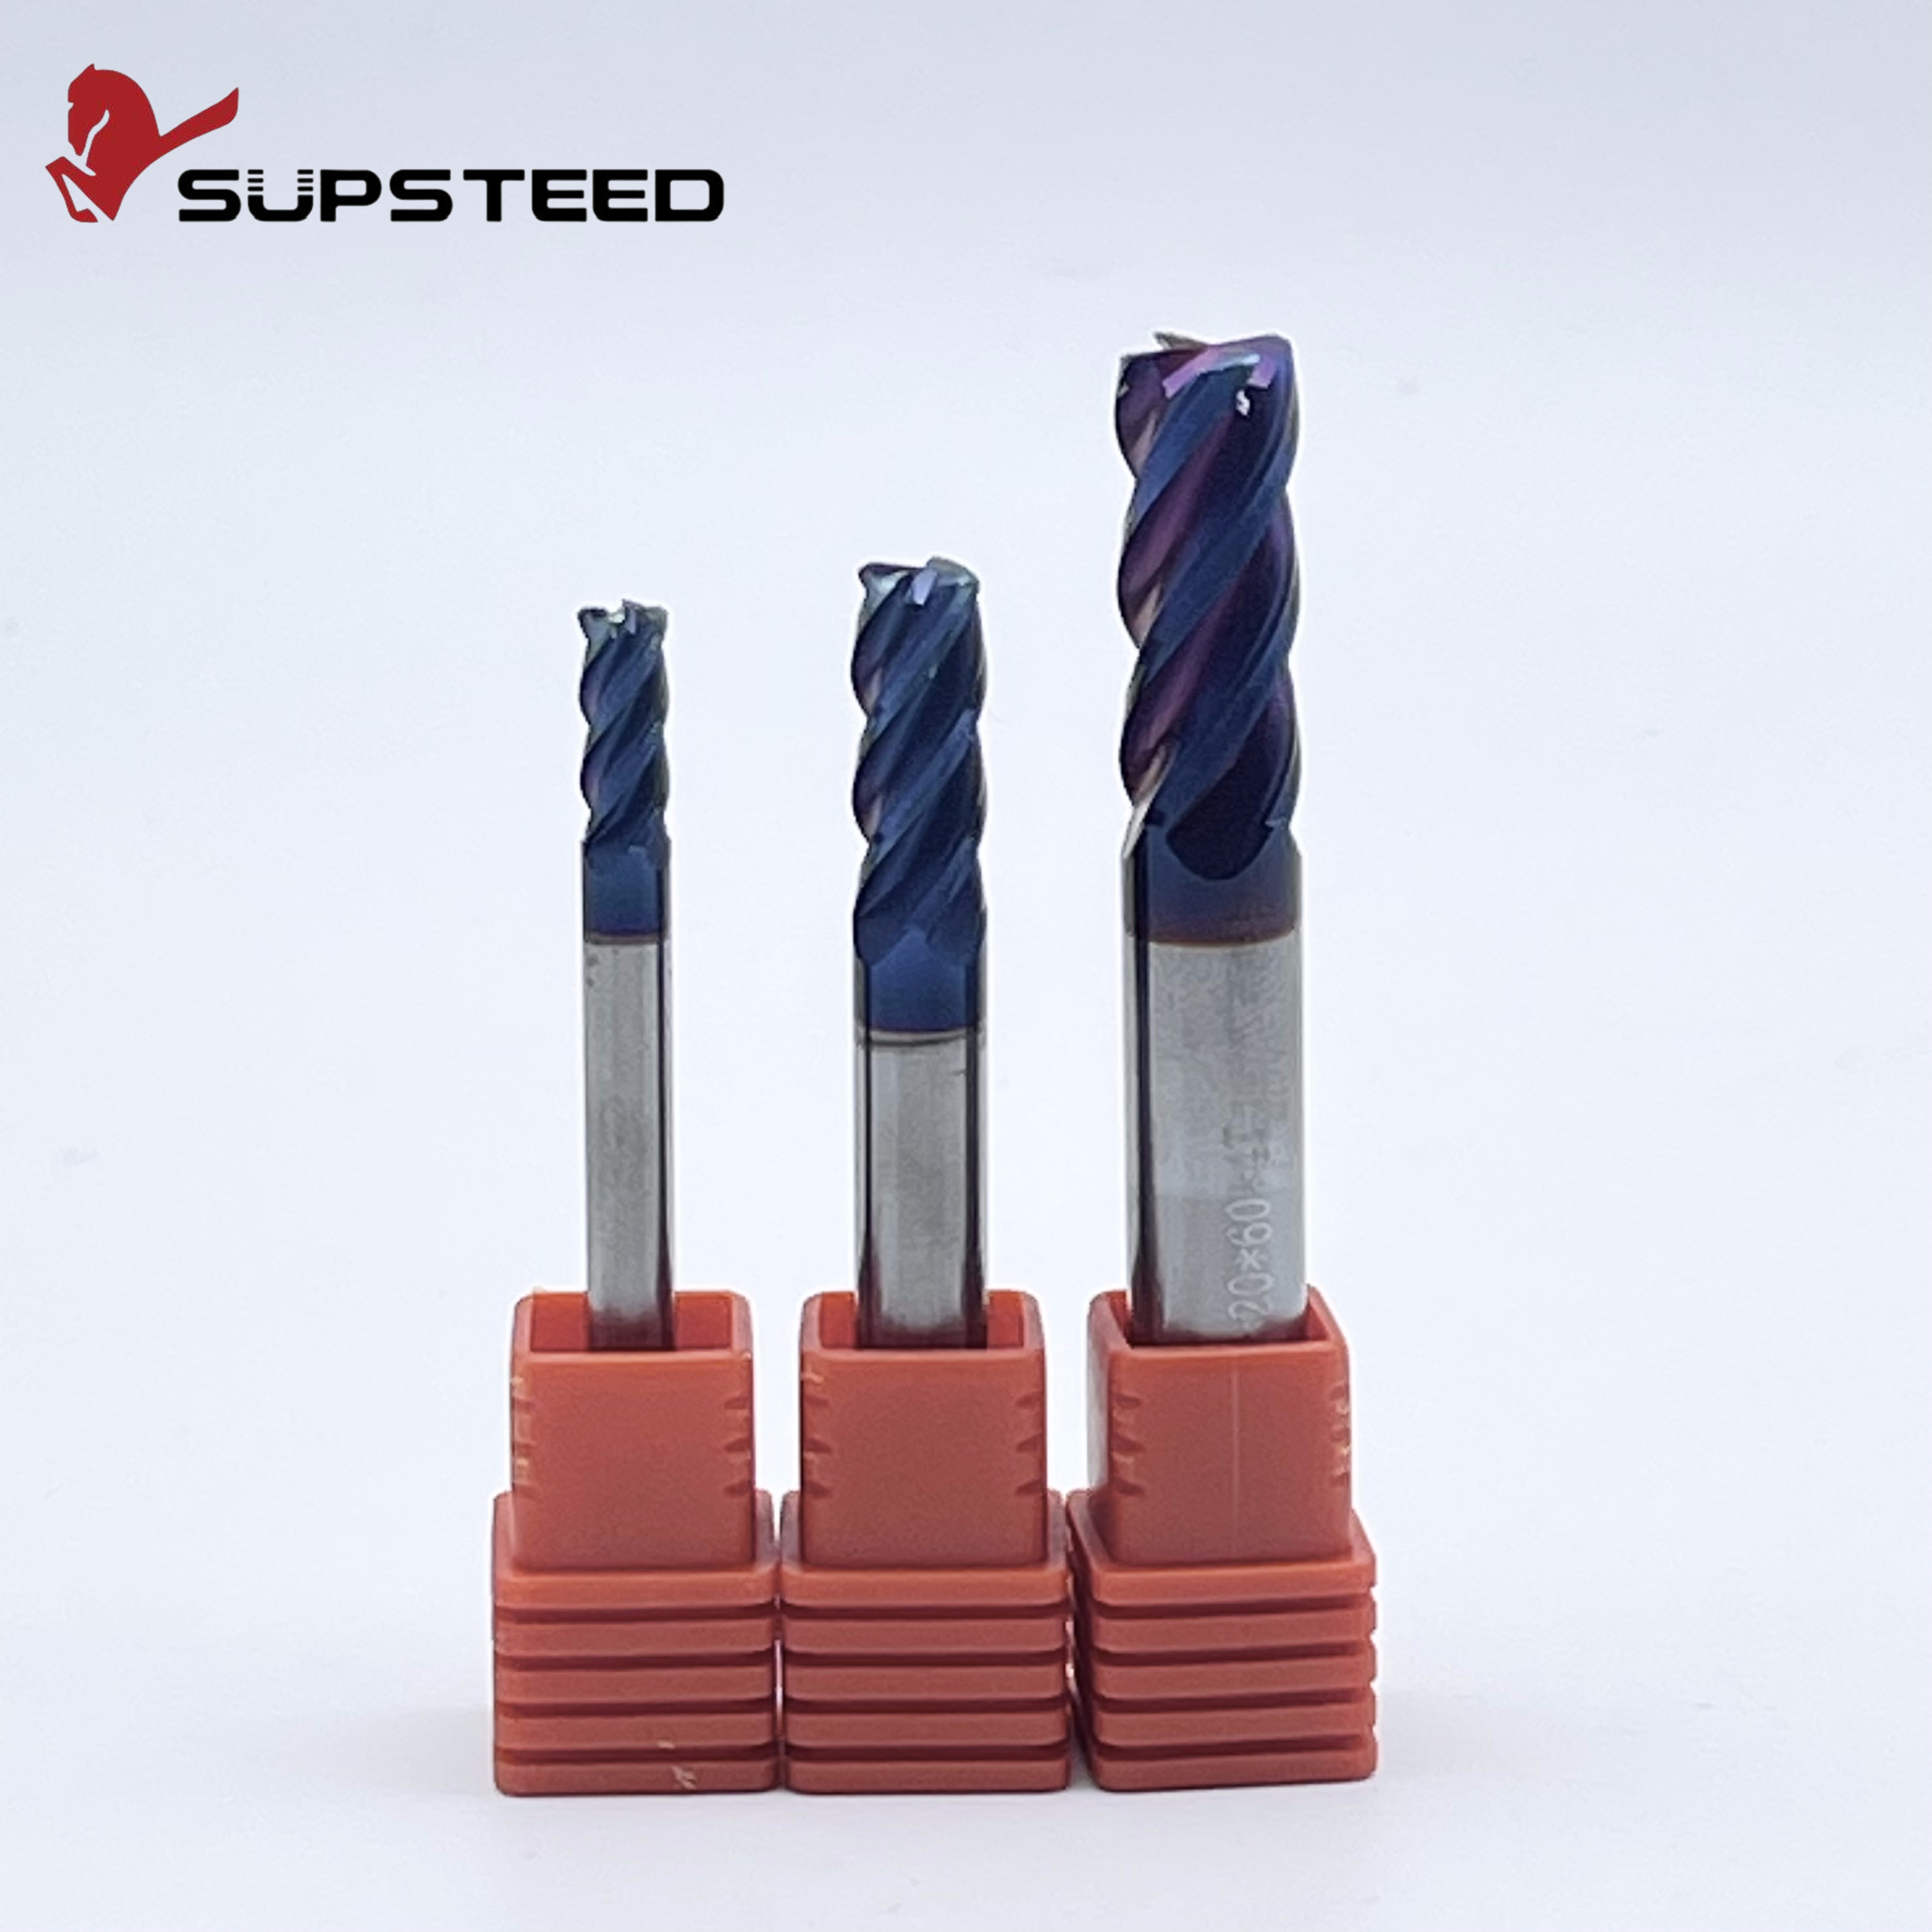
Souvent appelée dans le commerce une fraise à nez arrondi, une La fraise à rayon de coin présente une géométrie à fond plat qui se transforme en un rayon spécifique et défini sur les coins de coupe extérieurs. Contrairement à un hémisphère complet, ce rayon est nettement inférieur à la moitié du diamètre de l'outil. Par exemple, une fraise en bout de 12 mm de diamètre peut présenter un rayon de coin modeste de 1 mm ou 2 mm, laissant une large zone de coupe plate au centre.
Cette conception spécifique offre une intégrité structurelle exceptionnelle. En remplaçant la pointe tranchante et fragile d'une fraise carrée standard par un rayon renforcé, les forces de coupe sont réparties uniformément sur une plus grande surface. Cela empêche efficacement l'écaillage des coins qui affecte les outils tranchants dans les matériaux durs.
De plus, le fond plat génère une vitesse de coupe réelle sur toute la surface de la coupe. Cela élimine complètement le problème de frottement au point mort. Cette géométrie plate permet également aux machinistes de programmer des pas radiaux beaucoup plus grands sur des surfaces plates ou à faible dépouille, réduisant ainsi considérablement les temps de cycle globaux.
Bien que très efficace sur le plat, cet outil est moins efficace sur les murs verticaux raides. Lors du contourage de pentes sévères, le fond plat et la géométrie à petit rayon laisseront des cuspides prononcées en marche d'escalier par rapport à un outil entièrement arrondi. L'élimination de ces crêtes prononcées nécessite des passes de finition secondaires plus intensives et plus longues.
Ces outils constituent le choix empirique pour l'ébauche, la semi-finition et la finition à haute efficacité des fonds de moules plats. Ils sont également idéaux pour les éléments 3D peu profonds et les poches ouvertes où l'enlèvement agressif de matière est l'objectif principal.
Pour faciliter la prise de décision basée sur les données, il est crucial de comparer ces géométries sur les paramètres d'usinage critiques. S'appuyer sur son intuition n'est plus viable dans les environnements CNC modernes. Les données empiriques doivent guider les stratégies de parcours d'outil.
Paramètre d'usinage |
Coupeur de profil de boule |
Broyeur à rayons à fond plat |
|---|---|---|
Surface optimale |
Parois abruptes supérieures à 45 degrés, 3D complexe |
Sols plats, courants d'air peu profonds inférieurs à 45 degrés |
Taux d'enlèvement de matière |
Inférieur en raison de limites de dépassement strictes |
Plus élevé en raison de sauts plus larges |
Modèle d'usure des outils |
Concentré à la pointe avec risque de frottement |
Réparti uniformément sur tout le rayon du coin |
Vitesse de coupe inférieure |
Zéro au point mort |
Haute efficacité sur tout le fond plat |
Hauteur des cuspides sur les murs |
Minimal et doux |
Marche d'escalier prononcée |
La finition de surface lors du fraisage 3D est largement dictée par la hauteur des cuspides. Il s'agit de la matière non usinée laissée entre les passes de parcours d'outil adjacentes. Les modèles mathématiques démontrent une nette divergence de performances en fonction de l'angle de la surface. Sur des pentes abruptes, un outil hémisphérique laisse une cuspide nettement moins profonde pour un pas donné. À l’inverse, sur des pentes peu profondes et des sols plats, l’outil à fond plat donne une finition bien supérieure. Il balaie la surface à plat, alors qu'un outil entièrement arrondi laisserait des crêtes distinctes à moins qu'un pas microscopique peu pratique ne soit appliqué.
Lorsqu'ils subissent un enlèvement de matière important, les outils à rayon à fond plat présentent généralement une durabilité supérieure. La géométrie fournit un noyau plus solide et plus épais. De plus, les forces de coupe sont dirigées axialement vers le haut dans la broche de la machine, qui est le composant le plus rigide de la machine CNC. Cette dynamique réduit la déflexion latérale de l'outil et permet une meilleure évacuation des copeaux. En fin de compte, il dure plus longtemps que les profils pointus qui souffrent fréquemment de dégradation thermique au niveau de la pointe.
Dans l'atelier, le temps de cycle dicte directement la rentabilité. Un outil à fond plat peut exécuter un pas efficace beaucoup plus large sur des zones peu profondes tout en conservant exactement la même rugosité de surface théorique. Cela réduit considérablement la longueur totale du parcours d'outil. Cela se traduit par moins de passes et des temps de cycle machine considérablement réduits pendant les phases d’ébauche et de semi-finition.
Pour les opérations d’ébauche, l’objectif est sans compromis. Vous devez maximiser le taux d'enlèvement de matière. Le broyeur à rayon et fond plat est ici le champion incontesté. En utilisant des outils classés HRC65 avec des coins renforcés, les machinistes peuvent gérer de grandes profondeurs de coupe et des vitesses d'avance agressives sans se briser. C'est l'outil ultime pour extraire les matériaux durcis rapidement et en toute sécurité.
La semi-finition fait office de phase de transition. L'objectif est de laisser une réserve de stock uniforme et prévisible pour la passe de finition finale. Les deux géométries peuvent être déployées avec succès ici. La transition vers un outil à fond plat plus petit ou vers un profil arrondi plus grand dépend entièrement du stock restant et de la complexité topographique de la cavité du moule. Si le moule est principalement constitué de dépouille peu profonde, tenez-vous-en à l'outil à fond plat.
Pour la finition finale sur des surfaces 3D ondulées très profilées, le profil arrondi continu est sans précédent. Lorsqu'il est programmé avec un micro-pas, souvent aussi petit que 0,05 mm selon le diamètre de l'outil, il suit parfaitement les formes organiques. Cette précision garantit une finition quasi-miroir qui nécessite un minimum de polissage à la main. Cela préserve l'intégrité absolue de la conception CAO originale du moule.
Le secteur des moules et matrices connaît actuellement un changement technologique massif. Des analyses récentes de l'industrie mettent en évidence une évolution décisive vers des stratégies de fabrication sans éclairage et d'usinage à grande vitesse. Les ateliers s'appuient de plus en plus sur l'automatisation, ce qui signifie que les machines CNC fonctionnent sans surveillance pendant la nuit. Dans cet environnement exigeant, les pannes imprévisibles des outils sont catastrophiques.
Par conséquent, la demande d’une fiabilité extrême des processus a modifié la manière dont les magasins achètent les consommables. Obtenir le droit Les outils de fraisage de moules sont passés d'un simple achat sur catalogue à un investissement d'ingénierie hautement stratégique. En outre, l’ensemble de l’industrie s’efforce d’obtenir des surfaces sans polissage directement depuis la machine. Le fraisage dur remplace rapidement les processus d'électroérosion traditionnels. Cette tendance exige un faux-rond d'outil impeccable, un logiciel de FAO avancé et une compréhension approfondie du moment où il faut remplacer un outil à rayon à fond plat par une fraise hémisphérique complète afin d'optimiser dynamiquement les hauteurs de cuspides.
Pour atténuer le problème de vitesse de surface nulle des profils arrondis, les fabricants de moules avancés utilisent des centres d'usinage à 3+2 axes ou à 5 axes complets. Ils inclinent physiquement l'outil par rapport à la pièce. En inclinant la broche, généralement entre 10 et 15 degrés, le machiniste éloigne le point de contact du point mort et le place sur le côté rotatif de la flûte. Cela garantit que le tranchant engage le matériau avec une vitesse de coupe active positive. Le résultat est des finitions supérieures et une usure des outils considérablement réduite.
Le fraisage en montée, ou fraisage vers le bas, est universellement préféré lors de la coupe d'aciers à outils résistants. Dans cette stratégie, l’arête de coupe engage le matériau à son épaisseur maximale de copeau et sort avec une épaisseur nulle. Cette dynamique force la chaleur intense générée par la coupe directement dans le copeau, plutôt que de lui permettre de pénétrer dans la pièce ou l'outil. Il dirige également les forces de coupe vers le bas, comprimant le bloc dans le luminaire pour améliorer la rigidité.
Plutôt que d'effectuer des coupes lentes et brutalement lourdes, l'usinage à grande vitesse utilise de légères profondeurs de coupe radiales combinées à des avances et des vitesses de broche exceptionnellement élevées. En maintenant une charge de copeaux constante et en utilisant des trajectoires de fraisage trochoïdales, les machinistes peuvent empêcher l'accumulation de chaleur. Cette stratégie maintient l'outil engagé dans le matériau pendant des durées plus courtes et plus gérables. Cela permet au substrat de rester thermiquement stable.
Lorsqu’ils s’attaquent à des moules trempés, les outils en acier rapide ou en cobalt manquent tout simplement de la rigidité nécessaire. Sélection de la prime Les outils de fraisage en carbure ne sont pas négociables. La structure micro-grain du carbure haut de gamme offre la rigidité requise pour résister à la déflexion latérale. Il offre également la dureté extrême nécessaire pour maintenir un tranchant tranchant comme un rasoir en cas d'usure abrasive sévère, en particulier lors de la coupe de matériaux HRC65.
Le carbure non revêtu s'oxydera et se décomposera rapidement dans des environnements d'usinage à sec et à haute température. Les outils doivent être équipés de revêtements thermiques avancés comme le nitrure de titane et d'aluminium ou le nitrure d'aluminium et de titane. Lors de la découpe, ces revêtements forment une couche protectrice microscopique d'oxyde d'aluminium. Cela protège le substrat en carbure de la chaleur, permettant un usinage à sec très efficace en utilisant uniquement des jets d'air comprimé pour évacuer les copeaux.
Pour les matériaux plus tendres comme l'aluminium, 2 à 3 cannelures fournissent les vallées profondes nécessaires au dégagement des copeaux. Cependant, pour l'acier à outils trempé, il est fortement recommandé de sélectionner des fraises à 4 à 6 cannelures. Un nombre de cannelures plus élevé augmente le diamètre du noyau de l'outil, maximisant ainsi la rigidité globale. Cela permet également des vitesses d'avance nettement plus élevées, ce qui se traduit directement par une finition de surface supérieure et moins de broutage.
Choisir la bonne fraise est une étape essentielle dans le processus de fabrication. Aucune des deux géométries n’est universellement meilleure que l’autre. Il s’agit plutôt d’instruments hautement spécialisés conçus pour relever des défis topographiques spécifiques. Les fraises hémisphériques excellent sur les parois abruptes et les contours 3D complexes. Les fraises à rayon et fond plat dominent les sols plats et l'ébauche à haut rendement.
Les deux nécessitent des substrats en carbure monobloc de haute qualité et des revêtements avancés pour survivre aux conditions extrêmes de fabrication de moules. En faisant correspondre la géométrie spécifique de l'outil à l'étape d'usinage exacte et à l'angle de la surface, les ateliers peuvent optimiser considérablement les temps de cycle, obtenir des finitions de surface supérieures et prolonger la durée de vie des outils. Maintenir une combinaison stratégique des deux profils dans votre parc à outils est le moyen le plus efficace d’élever vos capacités de production de moules et d’outillages.
Prêt à optimiser vos parcours d'outils et à éliminer le polissage manuel ? Équipez vos machines CNC de fraises en bout hautes performances et de précision, conçues pour les aciers à outils les plus résistants. Visite ssendmill.com pour explorer une gamme complète d'outils de fraisage à rayon d'angle et à nez sphérique HRC65 adaptés à vos applications spécifiques de moules et de matrices.
Oui, il est excellent pour le contourage 3D, en particulier sur les pentes peu profondes et les sols plats. Cependant, pour les murs très raides et presque verticaux, un profil entièrement arrondi laissera une finition beaucoup plus lisse avec une pointe d'enjambement plus petite, nécessitant moins de polissage secondaire.
Le centre même de cet outil spécifique a une vitesse de coupe superficielle nulle. Si vous plongez vers le bas ou usinez des surfaces parfaitement planes sans incliner la broche, la pointe frotte et extrude plutôt que de cisailler le métal. Ce frottement intense entraîne une dégradation thermique rapide, en particulier dans les aciers à outils trempés.
Absolument. Les composants de moules et de matrices sont fréquemment usinés à partir d'aciers à outils pré-trempés ou entièrement trempés comme le P20, le H13 ou le D2. Les substrats en carbure monobloc équipés de revêtements résistants à la chaleur doivent structurellement résister aux forces de coupe extrêmes, à l'usure abrasive et aux températures élevées générées au cours du processus.
Le rayon de l'outil doit toujours être légèrement inférieur au plus petit rayon de coin interne requis par la conception CAO de votre moule. Si le rayon de l'outil correspond exactement au rayon du coin, la fraise engagera simultanément 100 pour cent de sa géométrie de coin. Cela provoque fréquemment des vibrations importantes, une mauvaise finition ou une casse catastrophique de l'outil.
Pour une finition de moule de haute précision, le pas est généralement calculé en fonction de la hauteur de pointe souhaitée. Une pratique industrielle standard consiste à utiliser un incrément compris entre 5 et 10 pour cent du diamètre de l'outil. Par exemple, un outil de 10 mm peut utiliser un pas de 0,5 mm, mais pour les finitions miroir sans polissage, les machinistes le réduisent souvent à 0,05 mm ou moins.
La déviation de l'outil est minimisée en utilisant le porte-à-faux d'outil le plus court possible et en sélectionnant des outils avec un diamètre de noyau plus épais. L'utilisation d'une fraise à rayon d'angle à 4 ou 6 cannelures offre plus de rigidité qu'un outil à 2 cannelures. De plus, l’utilisation de stratégies d’usinage à grande vitesse avec de légères profondeurs de coupe radiales réduit considérablement les forces latérales qui provoquent la déflexion.
Généralement, un outil à fond plat avec des coins arrondis offre un taux d'enlèvement nettement plus élevé lors des phases d'ébauche. Son fond plat robuste et ses coins renforcés permettent aux machinistes de programmer des profondeurs de coupe plus importantes et des pas beaucoup plus grands par rapport à un outil pointu ou entièrement arrondi.