Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-16 Origine: Sito

La produzione di stampi e matrici non lascia alcun margine di errore. La precisione e la finitura superficiale non sono negoziabili in officina. I macchinisti operano sotto una pressione intensa dove un singolo errore di calcolo può rottamare un blocco di acciaio per utensili di grande valore. Oggi, i produttori devono produrre geometrie complesse che richiedono un’integrità superficiale impeccabile. L’obiettivo finale è ridurre al minimo o eliminare completamente la lucidatura manuale.
Il raggiungimento di questi risultati rigorosi dipende direttamente dalla strategia relativa agli utensili da taglio. I programmatori CNC affrontano costantemente un dilemma specifico quando generano percorsi utensile 3D. Devono decidere tra un profilo sferico e un utensile a fondo piatto con angoli raggiati. Entrambi sono fondamentali per il settore. Tuttavia, possiedono caratteristiche geometriche distinte che determinano le loro prestazioni su diverse topografie.
Non esiste una soluzione universale. La scelta giusta dipende interamente dalla geometria specifica della cavità dello stampo, dalla fase di lavorazione attuale e dalla durezza del pezzo. Questa guida fornisce un confronto empirico e ingegneristico di prima linea di questi strumenti essenziali. È progettato per aiutare gli acquirenti e gli operatori di utensili a ottimizzare i percorsi utensile, migliorare le finiture superficiali e prolungare la durata della taglierina durante le applicazioni più impegnative.
L'applicazione è tutto: un profilo di taglio emisferico è geometricamente ideale per contorni 3D ripidi. Una fresatrice piana con angoli raggiati eccelle negli angoli di sformo ridotti e nei pavimenti piatti con angoli raccordati.
La durata dell'utensile è importante: gli utensili raggiati a fondo piatto generalmente offrono una durata prolungata in materiali tenaci. Evitano completamente il fenomeno della velocità di taglio zero inerente al punto morto di una punta completamente arrotondata.
Finitura superficiale: gli strumenti a raggio continuo lasciano altezze di cuspide minori su pareti verticali ripide. Gli strumenti a fondo piatto lasciano finiture matematicamente superiori su topografie relativamente piane o leggermente inclinate.
Selezione del materiale: sono obbligatori substrati in metallo duro integrale di alta qualità dotati di rivestimenti termici avanzati. Entrambi i tipi di utensili ne hanno bisogno per resistere al calore intenso e all'usura abrasiva tipici della moderna costruzione di stampi.
Il settore degli stampi e delle matrici presenta sfide di lavorazione uniche raramente riscontrate negli ambienti di produzione standard. Immagina uno stampo a iniezione complesso per il cruscotto di un'auto. Presenta cavità profonde, forme organiche intricate, nervature sottili e fragili e linee di divisione altamente complesse. L'obiettivo principale è quello di lavorare queste caratteristiche il più vicino possibile alla forma netta finale.
Qualsiasi deviazione dimensionale o scarsa finitura superficiale richiedono la lavorazione manuale. Questa operazione di lucidatura secondaria introduce errori umani, altera precise tolleranze matematiche e gonfia drasticamente i costi di produzione. Ottenere il percorso utensile corretto fin dalla prima volta è un requisito ingegneristico fondamentale.
A differenza dei componenti di ingegneria generale, le basi dello stampo e gli inserti centrali vengono spesso lavorati nel loro stato completamente indurito. Materiali come gli acciai per utensili P20, H13 e D2 vengono regolarmente fresati a livelli di durezza compresi tra 45 e 65 HRC. Il taglio in questo stato indurito previene efficacemente la distorsione dimensionale che tipicamente si verifica durante il trattamento termico post-lavorazione.
Gli utensili standard in acciaio ad alta velocità falliranno catastroficamente in queste condizioni estreme. L'immenso calore localizzato generato sul tagliente provoca un rapido degrado termico. Navigare nelle complessità di la lavorazione dell'acciaio temprato richiede metallo duro integrale a micrograna. Questo materiale fornisce la durezza a caldo e la rigidità del nucleo necessarie per tagliare le leghe resistenti senza frantumarsi.
Quando selezionano gli utensili per le cavità dello stampo, gli operatori devono costantemente bilanciare tre parametri concorrenti. Questi sono il tasso di rimozione del materiale, la longevità dell'utensile e la finitura superficiale finale. Spingere per i massimi tassi di rimozione riduce i tempi di ciclo della macchina ma aumenta le forze di taglio. Ciò può deteriorare prematuramente il tagliente. Dare priorità alla finitura superficiale spesso richiede micro-passaggi e velocità di avanzamento inferiori, estendendo di per sé i tempi di ciclo. La corretta scelta geometrica influenza direttamente la capacità di un negozio di ottimizzare questa triade operativa.
UN La fresa a testa sferica presenta un'estremità tagliente con un raggio continuo completo esattamente pari alla metà del diametro complessivo dell'utensile. Questa ampia geometria emisferica significa che non ci sono spigoli vivi. Il tagliente passa dolcemente dal gambo al centro esatto dell'utensile.
Quando si valuta questo profilo, la sua vera forza risiede nell’adattabilità. È lo strumento definitivo per la lavorazione simultanea a 5 assi e la profilatura 3D complessa. Poiché il tagliente è una curva continua, può impegnare il pezzo da lavorare praticamente da qualsiasi vettore. Applicata a pareti ripide, la geometria crea contorni morbidi e ampi. Lascia altezze delle cuspidi prevedibili e facilmente gestibili che seguono perfettamente la topografia dello stampo.
Nonostante la sua versatilità, questo strumento soffre di un grave difetto meccanico noto come problema del punto morto. All'esatta punta inferiore dell'emisfero, il diametro di taglio effettivo è pari a zero. Di conseguenza, anche la velocità di taglio della superficie in questo punto specifico è zero.
Se si inserisce l'utensile direttamente nel pezzo da lavorare o si tenta di affrontare un pavimento orizzontale perfettamente piatto, il centro dell'utensile non trancia il materiale. Invece, estrude e sfrega contro l'acciaio. Se avete mai sentito lo stridio acuto di un utensile che sfrega contro il D2 indurito, state assistendo esattamente a questo fenomeno. Questo attrito genera calore eccessivo, porta a finiture superficiali sporche e provoca una rapida usura della punta.
Anche con la limitazione del punto morto questa geometria rimane indispensabile. È utilizzato al meglio per la finitura finale di cavità profonde e con pareti ripide. È perfetto anche per profilare perni con nucleo complesso e tracciare intricate linee di giunzione 3D dove il mantenimento di un raggio costante è matematicamente richiesto dal modello CAD.
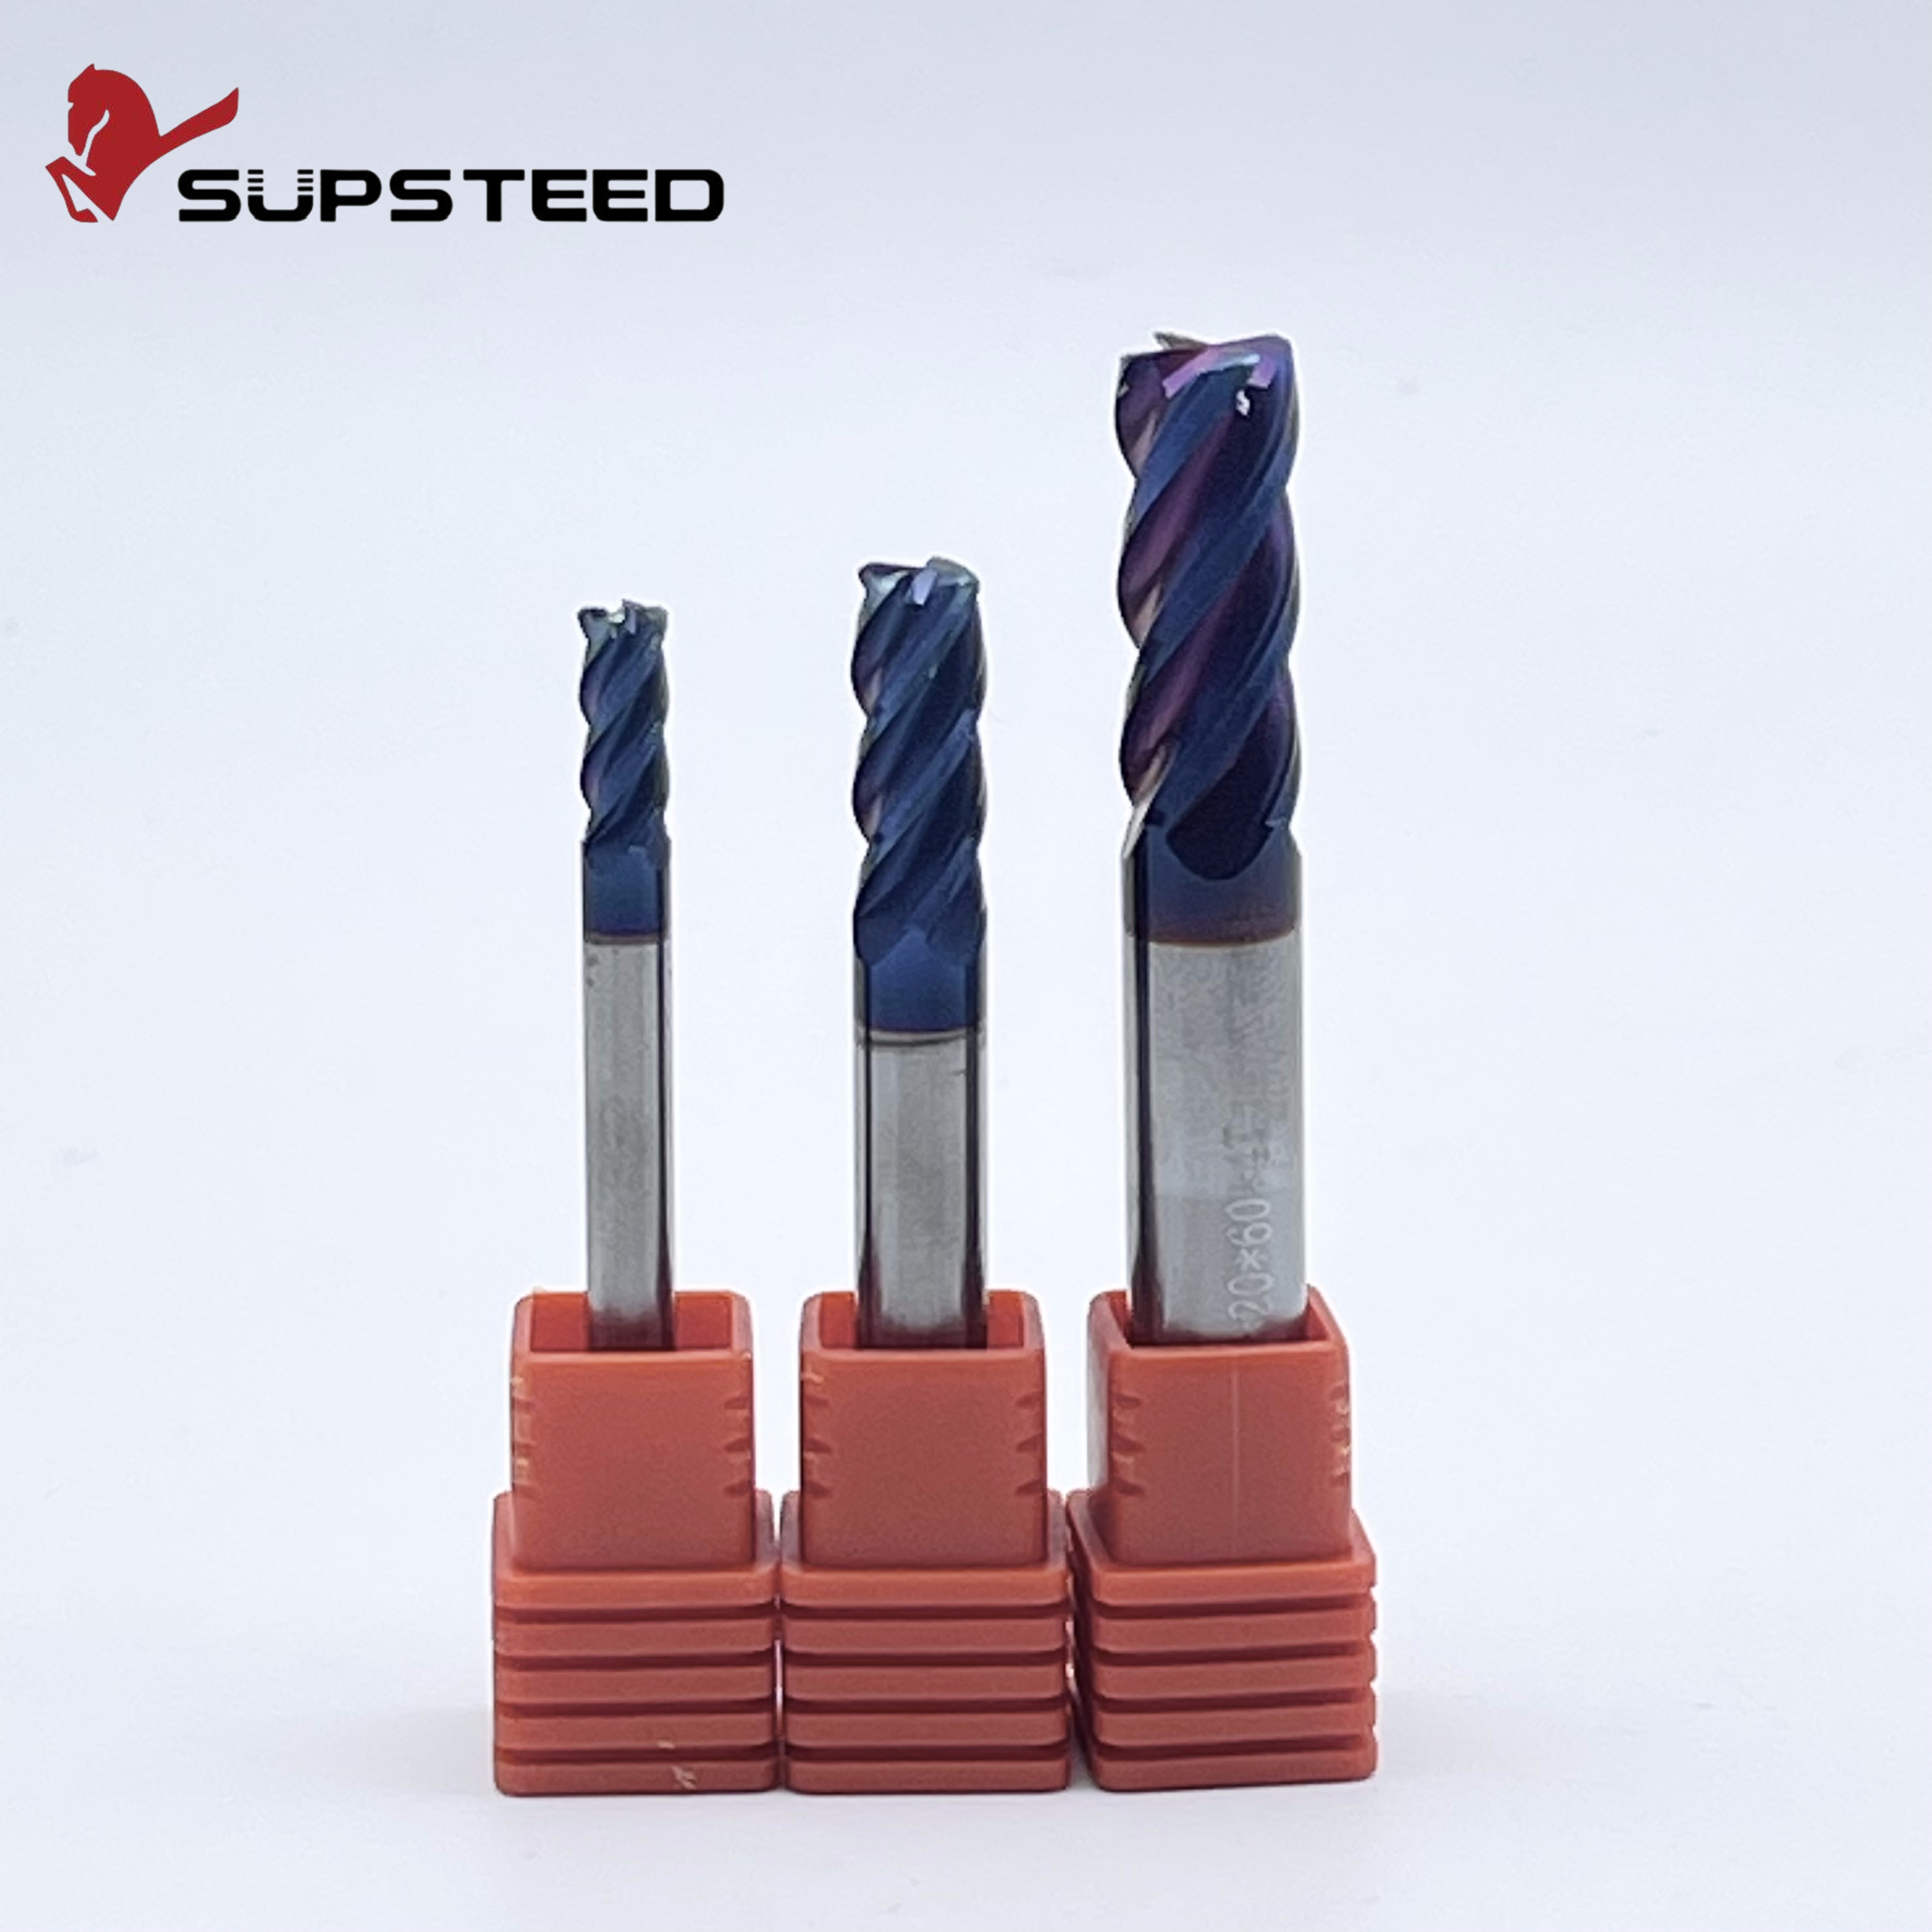
Spesso definita nel settore come fresa a punta toro, a La fresa a raggio angolare presenta una geometria a fondo piatto che passa a un raggio specifico e definito sugli angoli taglienti esterni. A differenza di un emisfero completo, questo raggio è sostanzialmente inferiore alla metà del diametro dell'utensile. Ad esempio, una fresa con diametro di 12 mm potrebbe presentare un raggio angolare modesto di 1 mm o 2 mm, lasciando un'ampia area di taglio piatta al centro.
Questo design specifico offre un'integrità strutturale eccezionale. Sostituendo la fragile punta affilata di una fresa quadrata standard con un raggio rinforzato, le forze di taglio vengono distribuite uniformemente su una superficie più ampia. Ciò previene efficacemente la scheggiatura degli angoli che affligge gli utensili affilati nei materiali tenaci.
Inoltre, il fondo piatto genera la velocità effettiva di taglio superficiale lungo il fondo del taglio. Ciò elimina completamente il problema dello sfregamento del punto morto. Questa geometria piatta consente inoltre agli operatori di programmare passi radiali significativamente più ampi su superfici piane o con angolo di spoglia ridotto, riducendo drasticamente i tempi di ciclo complessivi.
Sebbene altamente efficace in pianura, questo strumento è meno efficace su pareti verticali ripide. Quando si contornano pendenze severe, il fondo piatto e la geometria a raggio ridotto lasceranno cuspidi pronunciate dei gradini rispetto a uno strumento completamente arrotondato. La rimozione di queste creste pronunciate richiede passaggi di finitura secondari più intensivi e dispendiosi in termini di tempo.
Questi utensili rappresentano la scelta empirica per la sgrossatura, la semifinitura e la finitura ad alta efficienza di fondi di stampi piani. Sono ideali anche per elementi 3D poco profondi e tasche aperte in cui l'obiettivo principale è la rimozione aggressiva del materiale.
Per facilitare il processo decisionale basato sui dati, è fondamentale confrontare queste geometrie con parametri di lavorazione critici. Affidarsi al sentimento istintivo non è più praticabile nei moderni ambienti CNC. I dati empirici devono guidare le strategie del percorso utensile.
Parametro di lavorazione |
Taglierina per profili a sfera |
Mulino raggiato a fondo piatto |
|---|---|---|
Superficie ottimale |
Pareti ripide superiori a 45 gradi, 3D complesso |
Pavimenti piatti, correnti d'aria basse inferiori a 45 gradi |
Tasso di rimozione materiale |
Inferiore a causa degli stretti limiti di stepover |
Maggiore a causa di stepover più ampi |
Modello di usura degli strumenti |
Concentrato in punta con rischio di sfregamento |
Distribuito uniformemente lungo il raggio dell'angolo |
Velocità di taglio inferiore |
Zero al punto morto |
Alta efficienza su tutto il fondo piatto |
Altezza della cuspide sui muri |
Minimo e liscio |
Scalino pronunciato |
La finitura superficiale nella fresatura 3D è in gran parte determinata dall'altezza delle cuspidi. Questo è il materiale non lavorato lasciato tra le passate adiacenti del percorso utensile. I modelli matematici dimostrano una chiara divergenza nelle prestazioni in base all'angolo della superficie. Su pendenze ripide, uno strumento emisferico lascia una cuspide significativamente meno profonda per un dato passaggio. Al contrario, su pendenze poco profonde e pavimenti piani, l'utensile a fondo piatto produce una finitura di gran lunga superiore. Spazza la superficie in piano, mentre uno strumento completamente arrotondato lascerebbe creste distinte a meno che non venga applicato uno stepover microscopico e poco pratico.
Quando si sopporta la rimozione di materiale pesante, gli utensili raggiati a fondo piatto generalmente mostrano una durata superiore. La geometria fornisce un nucleo più forte e più spesso. Inoltre, le forze di taglio sono dirette assialmente verso l'alto nel mandrino della macchina, che è il componente più rigido della macchina CNC. Questa dinamica riduce la deflessione laterale dell'utensile e consente una migliore evacuazione del truciolo. In definitiva, resiste ai profili appuntiti che spesso soffrono di degrado termico in punta.
In officina, il tempo di ciclo determina direttamente la redditività. Uno strumento a fondo piatto può eseguire un passaggio efficace molto più ampio su aree poco profonde mantenendo esattamente la stessa rugosità superficiale teorica. Ciò riduce significativamente la lunghezza totale del percorso utensile. Ciò si traduce in un minor numero di passaggi e in una drastica riduzione dei tempi ciclo macchina durante le fasi di sgrossatura e semifinitura.
Per le operazioni di sgrossatura, l’obiettivo non scende a compromessi. È necessario massimizzare il tasso di rimozione materiale. Il mulino raggiato a fondo piatto è qui il campione indiscusso. Utilizzando utensili con classificazione HRC65 con angoli rinforzati, gli operatori possono gestire elevate profondità di taglio e velocità di avanzamento aggressive senza frantumarsi. È lo strumento definitivo per eliminare il materiale indurito in modo rapido e sicuro.
La semifinitura funge da fase transitoria. L'obiettivo è lasciare un sovrametallo uniforme e prevedibile per la passata di finitura finale. Entrambe le geometrie possono essere implementate con successo qui. Il passaggio a uno strumento più piccolo a fondo piatto o a un profilo arrotondato più grande dipende interamente dal materiale rimanente e dalla complessità topografica della cavità dello stampo. Se lo stampo è costituito principalmente da bozze poco profonde, utilizzare lo strumento a fondo piatto.
Per la finitura finale su superfici 3D ondulate altamente sagomate, il profilo arrotondato continuo non ha eguali. Se programmato con un micro-stepover, spesso fino a 0,05 mm a seconda del diametro dell'utensile, segue perfettamente le forme organiche. Questa precisione garantisce una finitura quasi a specchio che richiede una lucidatura manuale minima. Ciò preserva l'assoluta integrità del progetto CAD originale dello stampo.
Il settore degli stampi e delle matrici sta attualmente attraversando un massiccio cambiamento tecnologico. Recenti analisi di settore evidenziano un passo decisivo verso la produzione non presidiata e le strategie di lavorazione ad alta velocità. I negozi fanno sempre più affidamento sull’automazione, il che significa che le macchine CNC funzionano incustodite durante la notte. In questo ambiente esigente, il guasto imprevedibile degli utensili è catastrofico.
Di conseguenza, la richiesta di estrema affidabilità dei processi ha cambiato il modo in cui i negozi acquistano i materiali di consumo. Procurarsi il diritto Gli utensili per la fresatura di stampi sono passati dall'acquisto di un semplice catalogo a un investimento ingegneristico altamente strategico. Inoltre, vi è una spinta a livello di settore per ottenere superfici senza lucidatura direttamente dalla macchina. La fresatura dura sta rapidamente sostituendo i tradizionali processi di elettroerosione. Questa tendenza richiede un runout impeccabile dell'utensile, un software CAM avanzato e una profonda comprensione di quando sostituire un utensile raggiato a fondo piatto con una fresa emisferica completa per ottimizzare dinamicamente le altezze delle cuspidi.
Per mitigare il problema della velocità superficiale zero dei profili arrotondati, i produttori di stampi avanzati utilizzano centri di lavoro a 3+2 assi o a 5 assi completi. Inclinano fisicamente l'utensile rispetto al pezzo. Inclinando il mandrino, tipicamente tra 10 e 15 gradi, l'operatore sposta il punto di contatto dal punto morto e sul lato rotante della scanalatura. Ciò garantisce che il tagliente impegni il materiale con una velocità di taglio attiva positiva. Il risultato sono finiture superiori e un'usura degli utensili drasticamente ridotta.
La fresatura concorde o concorde è universalmente preferita quando si tagliano acciai per utensili tenaci. In questa strategia, il tagliente impegna il materiale al massimo spessore del truciolo ed esce a spessore zero. Questa dinamica forza l'intenso calore generato dal taglio direttamente nel truciolo, anziché consentirgli di penetrare nel pezzo o nell'utensile. Dirige inoltre le forze di taglio verso il basso, comprimendo il blocco nell'attrezzatura per migliorare la rigidità.
Invece di eseguire tagli lenti e brutalmente pesanti, la lavorazione ad alta velocità utilizza profondità di taglio radiali leggere combinate con velocità di avanzamento e mandrino eccezionalmente elevate. Mantenendo un carico truciolo costante e utilizzando percorsi di fresatura trocoidali, gli operatori possono prevenire l'accumulo di calore. Questa strategia mantiene lo strumento impegnato nel materiale per durate più brevi e più gestibili. Ciò consente al substrato di rimanere termicamente stabile.
Quando si attaccano stampi temprati, gli utensili in acciaio rapido o al cobalto semplicemente non hanno la rigidità necessaria. Selezione premio gli utensili per fresatura in metallo duro non sono negoziabili. La struttura a micrograna del metallo duro di fascia alta fornisce la rigidità necessaria per resistere alla deflessione laterale. Fornisce inoltre l'estrema durezza necessaria per mantenere un tagliente affilato come un rasoio anche in caso di forte usura abrasiva, soprattutto durante il taglio di materiali HRC65.
Il carburo non rivestito si ossiderà e si decomporrà rapidamente in ambienti di lavorazione a secco ad alta temperatura. Gli strumenti devono essere dotati di rivestimenti termici avanzati come nitruro di titanio e alluminio o nitruro di titanio e alluminio. Durante il taglio questi rivestimenti formano un microscopico strato protettivo di ossido di alluminio. Ciò protegge il substrato in metallo duro dal calore, consentendo una lavorazione a secco altamente efficiente utilizzando solo getti di aria compressa per evacuare i trucioli.
Per i materiali più teneri come l'alluminio, da 2 a 3 scanalature forniscono gli avvallamenti profondi necessari per l'eliminazione dei trucioli. Tuttavia, per l'acciaio per utensili temprato, si consiglia vivamente di selezionare frese con 4-6 taglienti. Un numero maggiore di scanalature aumenta il diametro del nucleo dell'utensile, massimizzando la rigidità complessiva. Consente inoltre velocità di avanzamento significativamente più elevate, che si traducono direttamente in una finitura superficiale superiore e in meno vibrazioni.
La scelta della taglierina giusta è un passo fondamentale nel processo di produzione. Nessuna delle due geometrie è universalmente migliore dell’altra. Piuttosto, sono strumenti altamente specializzati progettati per sfide topografiche specifiche. Le frese emisferiche eccellono su pareti ripide e contorni 3D complessi. Le frese raggiate a fondo piatto dominano i pavimenti piani e la sgrossatura ad alta efficienza.
Entrambi richiedono substrati in metallo duro solido di alta qualità e rivestimenti avanzati per sopravvivere alle condizioni estreme della produzione di stampi. Abbinando la geometria specifica dell'utensile all'esatta fase di lavorazione e all'angolo della superficie, le officine possono ottimizzare notevolmente i tempi di ciclo, ottenere finiture superficiali superiori e prolungare la durata dell'utensile. Mantenere un mix strategico di entrambi i profili nel magazzino degli utensili è il modo più efficace per migliorare le capacità di produzione di stampi e matrici.
Pronti a ottimizzare i percorsi utensile ed eliminare la lucidatura manuale? Equipaggia le tue macchine CNC con frese a candela ad alte prestazioni e di precisione progettate per gli acciai per utensili più tenaci. Visita sendmill.com per esplorare una gamma completa di utensili per fresatura con raggio angolare e testa sferica HRC65 su misura per le vostre applicazioni specifiche di stampi e matrici.
Sì, è eccellente per il contouring 3D, soprattutto su pendii poco profondi e pavimenti piani. Tuttavia, per pareti molto ripide e quasi verticali, un profilo completamente arrotondato lascerà una finitura molto più liscia con una cuspide di gradino più piccola, richiedendo meno lucidatura secondaria.
Il centro stesso di questo specifico utensile ha una velocità di taglio superficiale pari a zero. Se si immerge direttamente o si lavorano superfici perfettamente piane senza inclinare il mandrino, la punta sfrega ed estrude anziché tranciare il metallo. Questo intenso attrito porta a un rapido degrado termico, soprattutto negli acciai per utensili temprati.
Assolutamente. I componenti di stampi e matrici vengono spesso lavorati con acciai per utensili pre-temprati o completamente temprati come P20, H13 o D2. I substrati integrali in metallo duro dotati di rivestimenti resistenti al calore sono strutturalmente necessari per resistere alle forze di taglio estreme, all'usura abrasiva e alle alte temperature generate durante il processo.
Il raggio sull'utensile dovrebbe essere sempre leggermente più piccolo del raggio dell'angolo interno più piccolo richiesto dalla progettazione CAD dello stampo. Se il raggio dell'utensile corrisponde esattamente al raggio dell'angolo, la fresa impegnerà contemporaneamente il 100% della sua geometria dell'angolo. Ciò provoca spesso forti vibrazioni, finiture scadenti o rotture catastrofiche dell'utensile.
Per la finitura dello stampo ad alta precisione, il passo laterale viene generalmente calcolato in base all'altezza della cuspide desiderata. Una pratica industriale standard prevede l'utilizzo di un incremento compreso tra il 5 e il 10% del diametro dell'utensile. Ad esempio, un utensile da 10 mm potrebbe utilizzare uno stepover di 0,5 mm, ma per le finiture a specchio con lucidatura zero, gli operatori spesso lo riducono a 0,05 mm o meno.
La deflessione dell'utensile viene ridotta al minimo utilizzando la sporgenza dell'utensile più corta possibile e selezionando utensili con un diametro del nucleo più spesso. L'utilizzo di una fresa con raggio angolare a 4 eliche o a 6 eliche fornisce una maggiore rigidità rispetto a un utensile a 2 eliche. Inoltre, l'utilizzo di strategie di lavorazione ad alta velocità con profondità di taglio radiali leggere riduce drasticamente le forze laterali che causano la deflessione.
Generalmente un utensile a fondo piatto e con angoli raggiati garantisce un tasso di asportazione notevolmente più elevato durante le fasi di sgrossatura. Il robusto fondo piatto e gli angoli rinforzati consentono agli operatori di programmare profondità di taglio più elevate e passaggi molto più ampi rispetto a un utensile appuntito o completamente arrotondato.