
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/07/2026 Origem: Site

A usinagem de componentes aeroespaciais envolve riscos incrivelmente altos no chão de fábrica. Peças sucateadas devido a falha de ferramenta, acabamento superficial ruim ou empenamento por tensão inesperado custam milhares de dólares por unidade e interrompem todo o cronograma de produção. Os maquinistas enfrentam sérias dificuldades ao cortar superligas resistentes ao calor (HRSAs), ligas de titânio e componentes híbridos fabricados com aditivos (AM) com formato próximo ao final. As ferramentas comerciais padrão sofrem com desgaste rápido das bordas e falhas catastróficas nessas condições. As fresas básicas simplesmente não conseguem manter tolerâncias aeroespaciais rígidas quando submetidas a cargas térmicas extremas e propriedades de materiais abrasivos.
Avaliar geometrias específicas de ferramentas, substratos de metal duro e revestimentos avançados é absolutamente necessário para a sobrevivência da oficina. Você deve selecionar o correto fresa de topo aeroespacial para fresamento de alta eficiência (HEM) e percursos de ferramentas tradicionais. A seleção adequada evita falhas prematuras, controla a geração de calor e garante a precisão dimensional em componentes complexos da fuselagem e do motor. Detalharemos os parâmetros exatos necessários para otimizar as taxas de remoção de metal em materiais aeroespaciais difíceis.
A geometria específica do material não é negociável: a usinagem HRSA bem-sucedida requer projetos de hélice variável e passo variável para interromper harmônicos e evitar vibrações.
O revestimento determina o gerenciamento térmico: Revestimentos PVD avançados (como AlTiN ou nanocompósitos dopados com silício) são essenciais para proteger o substrato de metal duro do calor extremo gerado pelo titânio e pelo Inconel.
A preparação da borda determina a vida útil da ferramenta: Microgeometria, áreas em T e brunimento da borda evitam lascamento prematuro em materiais endurecidos.
O pós-processamento de aditivos exige adaptabilidade: A usinagem de titânio/Inconel impresso em 3D ou sinterizado requer ajustes de parâmetros especializados para lidar com dureza de pele inconsistente e escala abrasiva.
A fixação da ferramenta afeta o desempenho: Mesmo a fresa de topo da mais alta qualidade irá falhar sem uma fixação de ferramenta rígida e de alta concentricidade (por exemplo, ajuste por contração ou mandris hidráulicos).
Titânio e Inconel possuem condutividade térmica notoriamente baixa. Esses materiais transferem calor diretamente para a ferramenta de corte, e não para o cavaco. Esta concentração térmica causa rápida degradação do substrato e deformação plástica da aresta de corte. Você deve utilizar parâmetros de ferramenta específicos para evitar ruptura térmica durante passes de desbaste pesados. Geometrias adequadas permitem que a ferramenta evacue o calor de forma eficiente através da formação otimizada de cavacos. Quando o calor permanece na zona de corte, o ligante de metal duro se rompe, levando à falha imediata da aresta. Gerenciar esse calor requer uma combinação do revestimento correto, aplicação adequada de refrigerante e taxas de alimentação precisas para garantir que o chip absorva o máximo de energia térmica possível.
Na máquina, os operadores geralmente veem as ferramentas brilhando em vermelho quando os parâmetros estão incorretos. Isto indica que a barreira térmica do revestimento falhou. Uma vez rompido o revestimento, o metal duro bruto absorve o calor, expandindo-se e micro-lascando. Combatemos isso ajustando a profundidade radial do corte. O engate radial inferior reduz o tempo que a aresta de corte passa no material por revolução. Isso permite que a ferramenta esfrie um pouco durante a parte não cortante da rotação. É um equilíbrio delicado entre manter altas taxas de remoção de metal e manter a temperatura da ferramenta dentro de limites operacionais seguros.
O endurecimento localizado representa um risco enorme durante a usinagem HRSA. As forças de corte alteram a estrutura dos grãos do material à frente da ferramenta. Se você permitir que uma ferramenta esfregue em vez de cortar, a superfície endurece instantaneamente. A próxima passagem destruirá a aresta de corte enquanto ela tenta penetrar nesta camada endurecida. A soldagem do material na aresta de corte cria uma aresta postiça (BUE). Este fenômeno arranca partículas microscópicas de metal duro da ferramenta após o desprendimento. O estabelecimento de requisitos básicos rigorosos para a preparação das bordas evita essa degradação rápida. Uma borda afiada, mas devidamente afiada, corta o material de forma limpa, sem fricção excessiva.
O BUE é particularmente problemático em aplicações de titânio. O material possui alta afinidade química com o ligante de cobalto usado em ferramentas de metal duro. Sob alto calor e pressão, o titânio literalmente se solda à face da flauta. Quando o chip finalmente se rompe, ele leva consigo um pedaço da ferramenta. Evitamos isso usando canais altamente polidos e revestimentos específicos que resistem à ligação química. Manter uma carga constante de cavacos também é vital. Se a taxa de avanço cair, a ferramenta esfrega, aumenta o calor e o BUE se forma rapidamente. O software CAM moderno ajuda a manter essa carga constante de cavacos mesmo em cantos apertados.
A fresagem de peças aeroespaciais impressas em 3D ou sinterizadas em formato quase final introduz complexidades únicas no chão de fábrica. A densidade inconsistente do material e as variações de dureza na profundidade da superfície destroem as arestas de corte padrão. A incrustação da superfície abrasiva atua como uma lixa no substrato da ferramenta. Tensões residuais internas freqüentemente causam empenamento da peça durante a remoção do metal. Você deve adaptar os parâmetros de usinagem para lidar com esses estados imprevisíveis do material. A crosta externa de uma peça AM geralmente requer uma ferramenta de desbaste sacrificial ou uma fresa altamente especializada projetada especificamente para romper a camada abrasiva sem fraturar.
Depois de penetrar na escala externa, as propriedades internas do material ainda podem variar. A porosidade e bolsas de pó não derretido causam condições de corte interrompidas em microescala. Esta carga de choque constante requer um substrato de metal duro resistente, em vez de um substrato puramente duro. Freqüentemente reduzimos as velocidades de corte em 20 a 30 por cento ao usinar peças AM em comparação com tarugos forjados da mesma liga. A fixação também se torna um grande desafio. As peças AM geralmente têm formas orgânicas complexas que são difíceis de manter rigidamente. Qualquer vibração na configuração será transferida diretamente para a ferramenta, acelerando o desgaste e causando mau acabamento superficial.
Uma escolha de ferramenta bem-sucedida é medida pelo custo por peça (CPP) e pela vida útil previsível da ferramenta. A adesão aos rígidos requisitos de acabamento superficial é muito mais importante do que o preço inicial de compra da ferramenta. A previsibilidade permite a fabricação sem luz e reduz o risco de descarte de componentes aeroespaciais de alto valor. Se uma ferramenta barata falhar de forma imprevisível no meio de uma passagem de acabamento em uma antepara de titânio de US$ 50.000, a economia será instantaneamente anulada. Avaliamos as ferramentas com base em quantas polegadas lineares elas podem cortar de forma confiável antes que o desgaste atinja um limite específico.
Os gerentes de oficina devem monitorar meticulosamente os dados de vida útil da ferramenta. Usamos o monitoramento da carga do fuso para detectar o desgaste antes que ele cause uma falha catastrófica. Um aumento gradual na carga do fuso indica desgaste normal do flanco. Um pico repentino indica lascas ou formação de BUE. Ao estabelecer uma linha de base para cada combinação de ferramenta e material, podemos trocar ferramentas de forma proativa. Essa abordagem baseada em dados garante qualidade consistente das peças e maximiza o tempo de atividade da máquina. O sucesso é um processo estável e repetível no qual os operadores podem confiar, turno após turno.
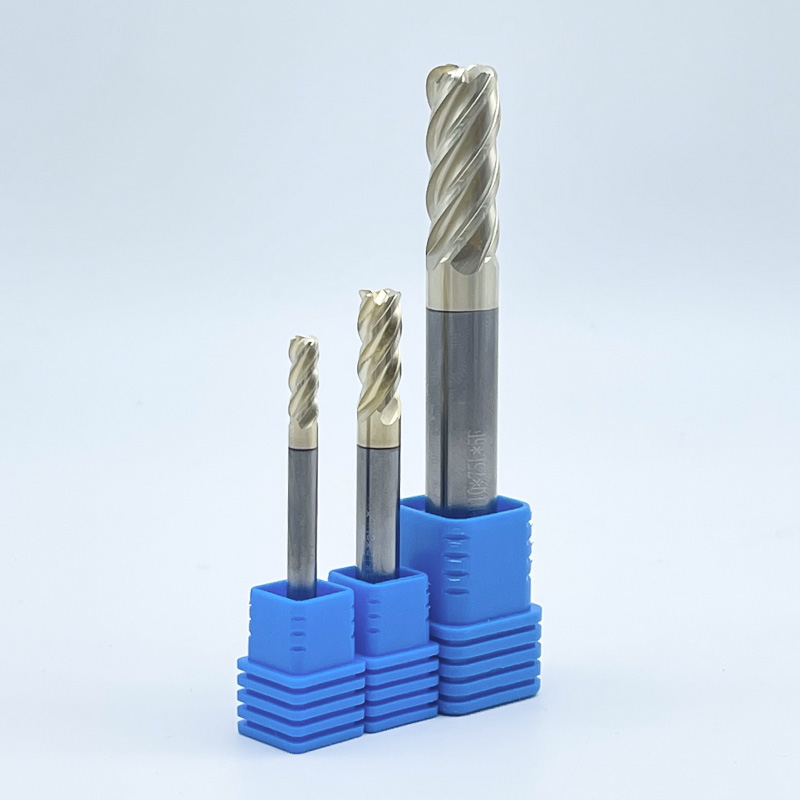
Avalie projetos de 4 canais versus projetos de 5+ canais com base em sua operação específica. A ranhura requer menos canais para máxima folga dos cavacos. As operações de fresamento dinâmico se beneficiam de contagens de canais mais altas para maximizar as taxas de avanço. A usinagem de titânio exige gargantas maiores para a evacuação adequada dos cavacos. Gargantas lotadas levam ao corte de cavacos e à falha imediata da ferramenta. Ao recortar um chip de titânio, você está cortando um material endurecido. Isso destrói a vanguarda instantaneamente. Normalmente usamos ferramentas de 4 ou 5 canais para desbaste pesado em titânio para garantir espaço adequado para os cavacos escaparem da zona de corte.
Para operações de acabamento ou fresamento de alta eficiência (HEM) com baixo engate radial, mudamos para ferramentas de 7 ou 9 canais. A baixa profundidade radial produz um cavaco muito fino, que requer menos espaço na garganta. A contagem mais alta de canais permite taxas de avanço da mesa significativamente mais altas, mantendo a mesma carga de cavacos por dente. Isto reduz drasticamente os tempos de ciclo em perfis aeroespaciais complexos. No entanto, você deve garantir que o controle da sua máquina possa processar o código com rapidez suficiente para manter a taxa de avanço programada. Se a máquina engasgar, a ferramenta irá esfregar e falhar.
A interrupção harmônica é fundamental para eliminar vibrações em peças de paredes finas. Projetos de hélice variável e passo variável alteram o tempo dos impactos da aresta de corte. Essa interrupção física impede o acúmulo de frequências ressonantes. A eliminação de trepidação continua sendo uma dimensão crítica de avaliação para usinagem de componentes aeroespaciais de paredes finas. Quando uma fresa de topo padrão corta, cada canal atinge o material exatamente no mesmo intervalo. Isso cria uma vibração rítmica. Se esta vibração corresponder à frequência natural da peça ou da máquina, ocorrerá vibração. A vibração deixa um péssimo acabamento superficial e destrói a ferramenta.
Variando o tom (o espaçamento entre as flautas) e o ângulo da hélice (a torção das flautas), quebramos esse ritmo. Uma flauta pode atingir 88 graus, a próxima, 92 graus. Esta variação constante evita que a vibração se amplifique. Esta geometria é absolutamente obrigatória ao usinar bolsões profundos ou nervuras finas em componentes estruturais aeroespaciais. Isso nos permite executar velocidades de fuso mais altas e cortes axiais mais profundos sem induzir trepidação. A diferença de desempenho entre uma ferramenta padrão e uma ferramenta de geometria variável nessas aplicações é noite e dia.
Os projetistas de ferramentas equilibram a espessura do núcleo em relação à profundidade do canal. Um núcleo espesso reduz a deflexão durante cortes de desbaste pesados. No entanto, um núcleo mais espesso reduz o espaço disponível para liberação de cavacos. Você deve combinar o diâmetro do núcleo com o engate radial específico do seu percurso programado. Para ranhuras tradicionais, você precisa de um núcleo menor para fornecer gargantas grandes. Para percursos HEM onde o envolvimento radial é mantido abaixo de 15%, você deseja o núcleo mais espesso possível. Um núcleo espesso fornece a rigidez necessária para utilizar todo o comprimento do canal sem que a ferramenta se desvie do corte.
A deflexão da ferramenta causa imprecisões dimensionais e paredes cônicas. Na indústria aeroespacial, onde as tolerâncias são frequentemente mantidas em décimos de milésimo de polegada, a deflexão é inaceitável. Calculamos a deflexão teórica com base no diâmetro do núcleo da ferramenta, no comprimento do stick-out e nas forças de corte. Se a deflexão exceder a nossa tolerância, devemos reduzir o avanço, fazer um corte mais leve ou selecionar uma ferramenta com núcleo maior. O uso de ferramentas com núcleo cônico – onde o diâmetro do núcleo aumenta em direção à haste – proporciona excelente rigidez enquanto mantém a folga adequada dos cavacos na ponta.
Terrenos em T, afiações e microgeometrias reforçam a aresta de corte contra forças de cisalhamento severas. Lascas de metal duro cruas e afiadas facilmente ao cortar HRSAs. A preparação controlada da aresta distribui as forças de corte por uma área maior. Esta microgeometria evita lascamento prematuro em aplicações aeroespaciais agressivas. Uma borda muito nítida é, na verdade, bastante fraca. Quando atinge um ponto duro de Inconel ou titânio, ele fratura. Ao aplicar uma pedra de afiar microscópica ou um pequeno chanfro (terra em T) na aresta, direcionamos as forças de corte para a parte mais forte do substrato de metal duro.
O tamanho do afiador deve corresponder à carga de cavacos. Se o afiamento for maior que a carga de cavacos programada, a ferramenta irá esfregar em vez de cortar. Isso causa enorme geração de calor e endurecimento por trabalho. Os fabricantes de ferramentas utilizam processos especializados de escovação e arrasto para aplicar essas preparações de bordas com incrível precisão. Ao avaliar ferramentas, sempre inspecionamos a preparação da borda sob um microscópio. Um afiamento consistente e uniforme é sinal de uma ferramenta aeroespacial de alta qualidade. A preparação inconsistente da aresta leva a uma vida útil imprevisível da ferramenta.
O engate radial e o arco de contato determinam a sobrevivência da ferramenta. As técnicas de entrada roll-in atenuam o choque inicial de entrada. A orientação adequada da ferramenta gerencia os efeitos de desbaste de cavacos durante a usinagem em alta velocidade. A programação de transições suaves evita picos repentinos na carga do fuso. Nunca mergulhe uma fresa de topo diretamente em titânio ou Inconel. Isso retém cavacos sob a ferramenta e destrói as arestas de corte centrais. Sempre use uma rampa helicoidal ou um furo inicial pré-perfurado. O ângulo de rampa deve ser mantido raso, normalmente entre 1 e 3 graus, para minimizar as forças de corte axiais.
Ao inserir a lateral de uma peça, use um movimento de arco em vez de uma linha reta. Isto aumenta gradualmente o engate radial, permitindo que a ferramenta absorva suavemente as forças de corte. Também utilizamos cálculos de desbaste radial de cavacos. Quando a profundidade radial de corte é menor que 50% do diâmetro da ferramenta, a espessura real do cavaco é menor que o avanço programado por dente. Você deve aumentar a taxa de avanço para atingir a espessura de cavaco desejada. A não consideração do desbaste dos cavacos resulta em fricção, geração de calor e desgaste rápido da ferramenta.
| Parâmetro Fresa de | padrão | topo aeroespacial |
|---|---|---|
| Ângulo de hélice | Uniforme 30° ou 45° | Variável (por exemplo, 35°/38°) |
| Tom | Espaçamento igual | Espaçamento desigual |
| Diâmetro do núcleo | Padrão (aprox. 50%) | Núcleo espesso (até 70%) |
| Preparação de borda | Afiado / não afiado | Afiar projetado / T-land |
| Grão de Carboneto | Microgrão | Submícron ultrafino |
A usinagem de titânio requer parâmetros ideais específicos. Você precisa de arestas de corte afiadas combinadas com ângulos de inclinação positivos elevados. Revestimentos específicos devem resistir à reatividade química com titânio em temperaturas elevadas. Um dedicado A fresa de topo aeroespacial de titânio evita a adesão do material e mantém a integridade da borda. O alto ângulo de inclinação positivo reduz as forças de corte e corta o material de forma limpa, minimizando a geração de calor. Procuramos ferramentas com canais polidos para ajudar a evacuar rapidamente os cavacos pegajosos de titânio antes que possam ser soldados à face da ferramenta.
Aborde os ajustes de parâmetros ao usinar crostas superficiais de titânio sinterizado versus ligas forjadas. Os materiais aditivos requerem entradas iniciais mais lentas para penetrar na pele abrasiva. O desbaste com alto torque e baixa rotação exige geometrias diferentes das operações de acabamento em alta velocidade. Para desbaste de titânio forjado, usamos ferramentas com afiador de aresta um pouco mais pesado para suportar o alto torque. Para o acabamento, mudamos para ferramentas com arestas mais afiadas e maior número de canais para obter o acabamento superficial necessário. A aplicação de refrigerante é crítica; a refrigeração de alta pressão direcionada precisamente para a zona de corte é obrigatória para lavar os cavacos e controlar o calor.
As ligas à base de níquel geram desgaste abrasivo extremo e altas forças de corte. Parâmetros ideais requerem substratos de metal duro com grãos ultrafinos. A preparação pesada das arestas resiste às brutais forças de cisalhamento. Um A fresa aeroespacial Inconel deve manter sua integridade estrutural sob grandes cargas térmicas. O Inconel mantém a sua resistência a temperaturas muito elevadas, o que significa que as forças de corte não diminuem à medida que o material aquece. Isso coloca um enorme estresse mecânico na ferramenta. Usamos ferramentas com um núcleo muito grosso e uma preparação especializada da aresta em T para evitar que a aresta de corte se desintegre sob pressão.
Quebrar a escala externa de peças fundidas ou impressas em 3D requer parâmetros agressivos. O cortador deve romper rapidamente a crosta externa dura e altamente abrasiva. Mude para estratégias de fresamento com alto avanço para direcionar as forças de corte axialmente. Isto protege o fuso da máquina e prolonga a vida útil da ferramenta. As fresas de alto avanço usam um ângulo de ataque muito raso, o que afina drasticamente o cavaco e direciona as forças de corte para cima no fuso, em vez de radialmente contra o porta-ferramenta. Isso permite taxas de avanço extremamente altas enquanto mantém uma carga de cavacos gerenciável, tornando-se a maneira mais eficiente de desbaste de componentes de Inconel.
A usinagem simultânea de 5 eixos de pás de turbina requer recursos robustos de corte central. A resistência do núcleo é vital para superfícies aerodinâmicas complexas. Um A fresa de topo esférica aeroespacial deve suportar ângulos de engate variados sem deflexão. Ao perfilar uma pá de turbina, a ferramenta muda constantemente seu ângulo de ataque. As forças de corte mudam do lado da bola para a ponta e vice-versa. A ferramenta deve ter um núcleo forte que se estenda até a ponta para evitar deflexão e vibração durante essas transições.
A inclinação do eixo da ferramenta evita o ponto morto zero-SFM na ponta. A orientação precisa minimiza o desgaste central e maximiza o acabamento superficial. Manter a velocidade superficial constante na ponta continua sendo um desafio significativo. A geometria especializada da ferramenta atenua esse desgaste central durante perfis complexos. No centro exato de uma fresa de topo esférica, a velocidade de rotação é zero. Se você cortar com o ponto morto, estará arrastando a ferramenta, não cortando. Programamos percursos de 5 eixos para manter a ferramenta inclinada em um ângulo de 10 a 15 graus em relação à superfície. Isso garante que sempre cortemos com o diâmetro efetivo da esfera, mantendo a metragem superficial adequada e prolongando a vida útil da ferramenta.
Cantos agudos atuam como perigosos geradores de tensão em peças aeroespaciais. As fresas de topo com raio de canto distribuem as forças de corte uniformemente. Essa geometria prolonga a vida útil da ferramenta e atende aos rígidos requisitos estruturais das peças. Um O cortador de raio de canto aeroespacial é essencial para operações de embolsamento. Um canto quadrado agudo em uma fresa de topo é o ponto mais fraco da ferramenta. É o primeiro lugar para lascar ao usinar materiais resistentes. Ao adicionar um raio, fortalecemos significativamente o canto. Isso nos permite forçar a ferramenta com mais força e obter taxas mais altas de remoção de metal sem medo de falhas catastróficas nos cantos.
A geometria do raio do canto reduz a deflexão vertical em bolsões profundos. Isto é crucial para componentes estruturais de paredes finas, como anteparas e nervuras. Avalie as tolerâncias de raio cuidadosamente para garantir uma precisão de combinação perfeita em percursos de ferramenta que se cruzam. Os projetos aeroespaciais determinam raios de filete específicos para todos os bolsões internos para evitar trincas por fadiga na peça final. O raio do canto da ferramenta deve corresponder exatamente a estes requisitos. Usamos comparadores ópticos para verificar a tolerância do raio em nossas ferramentas antes mesmo de elas tocarem em uma peça. Um raio incompatível causará uma etapa na mesclagem, resultando em uma peça descartada.
Avalie cuidadosamente substratos de metal duro com grãos submicrométricos e ultrafinos. Você deve enquadrar a compensação entre dureza e tenacidade. A dureza fornece resistência ao desgaste contra materiais abrasivos. A tenacidade proporciona resistência ao choque durante cortes interrompidos. As aplicações aeroespaciais geralmente exigem uma estrutura de grãos ultrafinos equilibrada. O tamanho do grão do pó de carboneto de tungstênio determina as propriedades finais da ferramenta. Grãos menores permitem uma aresta de corte mais afiada e maior dureza. No entanto, se os grãos forem muito pequenos, a ferramenta torna-se quebradiça. Selecionamos substratos com tamanho de grão entre 0,2 e 0,5 mícrons para usinagem de titânio e Inconel.
O conteúdo do aglutinante de cobalto também desempenha um papel importante. Mais cobalto aumenta a tenacidade, mas reduz a dureza. Para operações de desbaste com cortes interrompidos pesados, utilizamos um substrato com teor de cobalto ligeiramente superior (cerca de 10 a 12 por cento) para absorver o choque. Para operações de acabamento onde a resistência ao desgaste é fundamental, utilizamos um teor de cobalto mais baixo (cerca de 6 a 8 por cento). A correspondência do substrato com a operação específica é tão importante quanto selecionar a geometria correta.
Compare AlTiN, TiAlN e revestimentos nanoestruturados dopados com silício mais recentes. Avalie suas temperaturas de oxidação e coeficientes de atrito. Os revestimentos dopados com silício oferecem resistência superior à dissolução química em titânio. Esses revestimentos PVD avançados atuam como uma barreira térmica, protegendo o vulnerável substrato de metal duro. AlTiN (nitreto de alumínio e titânio) é o padrão da indústria para usinagem de HRSAs. Forma uma camada protetora de óxido de alumínio quando exposto a altas temperaturas, que protege a ferramenta. No entanto, para aplicações extremas, estamos migrando para revestimentos nanocompósitos.
Esses revestimentos nanocompósitos incorporam silício para criar uma estrutura incrivelmente dura e altamente resistente ao calor. Eles têm um coeficiente de atrito mais baixo do que o AlTiN padrão, o que ajuda os cavacos a deslizarem para fora da garganta mais rapidamente, reduzindo o acúmulo de calor. A espessura do revestimento também é crítica. Muito grosso e a ponta fica cega. Muito fino e a barreira térmica falha prematuramente. Contamos com fabricantes de ferramentas que utilizam processos avançados de PVD (Physical Vapor Deposition) para aplicar esses revestimentos com controle preciso de espessura.
Analise a necessidade de refrigeração através da ferramenta versus refrigeração externa de alta pressão. O fornecimento de alta pressão evita choque térmico e auxilia na evacuação de cavacos em bolsões profundos. A aplicação adequada da refrigeração evita que os cavacos se soldem na aresta de corte durante o desbaste HRSA agressivo. O refrigerante de inundação é muitas vezes insuficiente para usinagem aeroespacial. A barreira de vapor criada pelo calor intenso na aresta de corte evita que o líquido refrigerante de baixa pressão chegue realmente à zona de corte. Usamos sistemas de refrigeração de alta pressão (1000 PSI ou superior) para romper essa barreira de vapor.
A refrigeração interna da ferramenta é altamente recomendada para furação e fresamento de bolsões profundos. Ele fornece o refrigerante exatamente onde é necessário, liberando os cavacos para cima e para fora do furo. No entanto, para fresas de topo inteiriças, os bicos externos de alta pressão direcionados precisamente à interface ferramenta-peça são frequentemente mais eficazes. Você deve garantir que os bicos estejam direcionados corretamente. Se o fluxo do líquido refrigerante errar a zona de corte por apenas uma fração de polegada, a ferramenta queimará instantaneamente. O gerenciamento adequado da refrigeração é um componente crítico da estratégia geral de usinagem.
Nunca use porta-pinças padrão para fresamento aeroespacial de alto desempenho. Recomendamos fortemente mandris de fresagem com ajuste por contração ou de alta precisão. O desvio deve ser mantido abaixo de 0,0002 polegadas. O batimento excessivo causa cargas irregulares de cavacos, levando à falha imediata e prematura da ferramenta. Se uma ferramenta de 4 canais tem 0,001 polegada de excentricidade, um canal está sofrendo um cavaco enorme enquanto o canal oposto mal corta. Este carregamento irregular destrói a ferramenta rapidamente e deixa um péssimo acabamento superficial.
Os suportes retráteis proporcionam a melhor concentricidade e força de preensão. O suporte é aquecido para expandir o furo, a ferramenta é inserida e, à medida que esfria, agarra a haste da ferramenta com imensa pressão. Isto elimina as microvibrações associadas aos porta-pinças. Os mandris hidráulicos também são uma excelente opção, proporcionando excelentes características de desvio e amortecimento de vibração superior. Investir em ferramentas de alta qualidade é obrigatório; colocar uma fresa de topo aeroespacial premium em um porta-pinça barato é uma forma garantida de desperdiçar dinheiro.
As fresas de topo aeroespaciais de alto desempenho exigem estratégias CAM modernas. O fresamento trocoidal e o fresamento de alta eficiência mantêm uma carga de cavacos constante. A orientação adequada do percurso evita o empenamento da peça em seções de paredes finas. A simulação de software é obrigatória antes de executar cortes em ligas aeroespaciais caras. Os percursos tradicionais de desbaste offset criam picos no engajamento da ferramenta ao dirigir em cantos. Esses picos causam deflexão, trepidação e quebra da ferramenta. Os percursos HEM usam movimentos circulares dinâmicos para manter o ângulo de contato constante.
Ao usinar paredes finas, usamos uma estratégia chamada 'waterlining' ou rebaixamentos alternados. Usinamos ambos os lados da parede simultaneamente em pequenos incrementos axiais. Isto equilibra as forças de corte e evita que a parede se afaste da ferramenta. Se você usinar completamente um lado de uma parede fina antes de usinar o outro, as tensões residuais no material farão com que a parede se deforme. O software CAM nos permite programar essas estratégias complexas de forma eficiente, garantindo que a peça permaneça dimensionalmente estável durante todo o processo de usinagem.
Implementar sistemas de monitoramento de carga do fuso e rastreamento da vida útil da ferramenta. Detecte o desgaste da ferramenta antes que uma falha catastrófica danifique uma peça de trabalho cara. O monitoramento preditivo permite que os operadores troquem ferramentas com base em dados reais de desgaste, em vez de suposições. As máquinas CNC modernas podem monitorar a corrente elétrica consumida pelo motor do fuso. À medida que a ferramenta se desgasta, é necessário mais torque para cortar o material, o que aumenta o consumo de corrente. Definimos limites de carga específicos no controle da máquina.
Se a carga do fuso exceder o limite, a máquina pausa automaticamente e alerta o operador para trocar a ferramenta. Isso evita que a ferramenta quebre no corte, o que muitas vezes destrói a peça e danifica o fuso. Também rastreamos o tempo de corte de cada ferramenta. Ao analisar esses dados ao longo do tempo, podemos estabelecer expectativas de vida útil da ferramenta altamente precisas. Isso nos permite programar trocas de ferramentas durante interrupções naturais no ciclo de usinagem, maximizando a eficiência e minimizando o desperdício.
Consulte os engenheiros de aplicação de ferramentas para combinar geometrias específicas com o material HRSA exato e as capacidades da máquina.
Solicite modelos de biblioteca de ferramentas CAD/CAM para simular estratégias de fresamento de alta eficiência e verificar cargas constantes de cavacos.
Calcule o MRR teórico e realize cortes de teste controlados com foco no desgaste previsível em vez da velocidade máxima absoluta.
Inicie um teste de ferramentas direcionado para sua operação com gargalos mais graves para medir as verdadeiras melhorias no custo por peça.
R: A geometria ideal inclui um design de hélice variável e passo variável para eliminar vibrações. Requer um ângulo de inclinação positivo alto para ação de cisalhamento, amplo espaço na garganta para evacuação de cavacos e um revestimento PVD especializado para resistir à reatividade química e ao acúmulo de calor.
R: Para desbaste dinâmico, 5 a 7 canais são ideais para maximizar as taxas de avanço enquanto mantém a resistência do núcleo. Para operações de canal tradicionais, 4 canais proporcionam a folga de cavacos necessária para evitar o novo corte e a quebra da ferramenta.
R: Uma hélice variável interrompe o impacto rítmico das arestas de corte contra o material. Isso evita o acúmulo de ressonância harmônica, eliminando efetivamente a vibração. A vibração causa mau acabamento superficial e rápida degradação da ferramenta, especialmente em componentes aeroespaciais de paredes finas.
R: Você deve usar uma fresa de raio de canto sempre que usinar peças estruturais aeroespaciais. Cantos internos afiados criam elevadores de tensão propensos a rachaduras. O raio distribui as forças de corte, reduz lascas nos cantos da ferramenta e atende aos rígidos requisitos de mistura estrutural aeroespacial.
R: A fixação da ferramenta determina a concentricidade. As pinças padrão apresentam desvio, fazendo com que um canal suporte uma carga de cavacos mais pesada que os outros. Os mandris de ajuste retrátil ou hidráulicos mantêm o desvio abaixo de 0,0002 polegadas, garantindo desgaste uniforme, evitando microlascamento e prolongando drasticamente a vida útil da ferramenta.
R: Revestimentos avançados de PVD, como nitreto de alumínio e titânio (AlTiN) ou nanocompósitos dopados com silício, são ideais. Eles oferecem temperaturas de oxidação extremamente altas e baixos coeficientes de atrito. Esses revestimentos atuam como barreira térmica, protegendo o metal duro do intenso calor gerado pelos HRSAs.


