
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-30 Origen: Sitio

El mecanizado de componentes aeroespaciales implica riesgos increíblemente altos en el taller. Las piezas desechadas debido a fallas de herramientas, acabado superficial deficiente o deformaciones por tensión inesperadas cuestan miles de dólares por unidad e interrumpen programas completos de producción. Los maquinistas enfrentan graves dificultades al cortar superaleaciones resistentes al calor (HRSA), aleaciones de titanio y componentes híbridos fabricados por aditivos (AM) con forma casi neta. Las herramientas comerciales estándar sufren un rápido desgaste de los bordes y fallas catastróficas en estas condiciones. Las cortadoras básicas simplemente no pueden mantener tolerancias aeroespaciales estrictas cuando se las somete a cargas térmicas extremas y propiedades de materiales abrasivos.
La evaluación de geometrías de herramientas específicas, sustratos de carburo y recubrimientos avanzados es absolutamente necesaria para la supervivencia del taller. Debes seleccionar el correcto Fresa aeroespacial para fresado de alta eficiencia (HEM) y trayectorias de herramientas tradicionales. La selección adecuada previene fallas prematuras, controla la generación de calor y garantiza la precisión dimensional en componentes complejos de la estructura del avión y del motor. Desglosaremos los parámetros exactos necesarios para optimizar las tasas de eliminación de metal en materiales aeroespaciales difíciles.
La geometría específica del material no es negociable: el mecanizado exitoso de HRSA requiere diseños de hélice y paso variables para interrumpir los armónicos y evitar la vibración.
El recubrimiento dicta la gestión térmica: los recubrimientos PVD avanzados (como AlTiN o nanocompuestos dopados con silicio) son fundamentales para proteger el sustrato de carburo del calor extremo generado por el titanio y el Inconel.
La preparación de bordes determina la vida útil de la herramienta: la microgeometría, las superficies en T y el bruñido de bordes evitan el astillado prematuro en materiales que se endurecen por trabajo.
El posprocesamiento de aditivos exige adaptabilidad: el mecanizado de titanio/Inconel impreso en 3D o sinterizado requiere ajustes de parámetros especializados para manejar la dureza de la piel inconsistente y las incrustaciones abrasivas.
La sujeción de la herramienta afecta el rendimiento: Incluso la fresa de mango de mayor calidad fallará sin una sujeción de la herramienta rígida y de alta concentricidad (por ejemplo, ajuste por contracción o mandriles hidráulicos).
El titanio y el Inconel poseen una conductividad térmica notoriamente baja. Estos materiales transfieren calor directamente a la herramienta de corte en lugar de a la viruta. Esta concentración térmica provoca una rápida degradación del sustrato y deformación plástica del filo. Debe utilizar parámetros de herramienta específicos para evitar la degradación térmica durante pasadas de desbaste intensas. Las geometrías adecuadas permiten que la herramienta evacue el calor de manera eficiente mediante una formación de viruta optimizada. Cuando el calor permanece en la zona de corte, el aglutinante de carburo se rompe, lo que provoca una falla inmediata del borde. La gestión de este calor requiere una combinación del recubrimiento adecuado, la aplicación adecuada de refrigerante y velocidades de alimentación precisas para garantizar que el chip transporte la mayor cantidad de energía térmica posible.
En la máquina, los operadores suelen ver las herramientas brillar en rojo cuando los parámetros son incorrectos. Esto indica que la barrera térmica del revestimiento ha fallado. Una vez que el recubrimiento se rompe, el carburo en bruto absorbe el calor, se expande y se microfragmenta. Esto lo combatimos ajustando la profundidad de corte radial. Un compromiso radial más bajo reduce el tiempo que el filo pasa en el material por revolución. Esto permite que la herramienta se enfríe ligeramente durante la parte de la rotación que no es cortante. Es un delicado equilibrio entre mantener altas tasas de eliminación de metal y mantener la temperatura de la herramienta dentro de límites operativos seguros.
El endurecimiento por trabajo localizado plantea un riesgo enorme durante el mecanizado HRSA. Las fuerzas de corte modifican la estructura del grano del material delante de la herramienta. Si permite que una herramienta frote en lugar de cortar, la superficie se endurece instantáneamente. La siguiente pasada destruirá el filo mientras intenta penetrar esta capa endurecida. La soldadura del material al filo crea un filo reconstruido (BUE). Este fenómeno arranca partículas microscópicas de carburo de la herramienta al desprenderse. Establecer requisitos básicos estrictos para la preparación de los bordes evita esta rápida degradación. Un borde afilado pero correctamente afilado corta el material limpiamente sin frotar excesivamente.
BUE es particularmente problemático en aplicaciones de titanio. El material tiene una alta afinidad química por el aglutinante de cobalto utilizado en las herramientas de carburo. Bajo altas temperaturas y presión, el titanio literalmente se suelda a la cara de la flauta. Cuando el chip finalmente se desprende, se lleva consigo un trozo de herramienta. Esto lo evitamos mediante el uso de flautas altamente pulidas y recubrimientos específicos que resisten los enlaces químicos. También es vital mantener una carga de viruta constante. Si la velocidad de avance cae, la herramienta roza, se calienta y se forma BUE rápidamente. El software CAM moderno ayuda a mantener esta carga de viruta constante incluso en curvas cerradas.
El fresado de piezas aeroespaciales impresas en 3D o sinterizadas con forma casi neta introduce complejidades únicas en el taller. La densidad inconsistente del material y las variaciones de dureza superficial destruyen los filos de corte estándar. Las incrustaciones abrasivas de la superficie actúan como papel de lija sobre el sustrato de la herramienta. Las tensiones residuales internas frecuentemente causan deformaciones en las piezas durante la remoción del metal. Debe adaptar los parámetros de mecanizado para manejar estos estados impredecibles del material. La corteza exterior de una pieza de AM a menudo requiere una herramienta de desbaste de sacrificio o un cortador altamente especializado diseñado específicamente para atravesar la capa abrasiva sin fracturarla.
Una vez que se penetra la escala exterior, las propiedades del material interno aún pueden variar. La porosidad y las bolsas de polvo no fundido provocan condiciones de corte interrumpidas a microescala. Esta carga de choque constante requiere un sustrato de carburo resistente en lugar de uno puramente duro. A menudo reducimos las velocidades de corte entre un 20 y un 30 por ciento cuando mecanizamos piezas AM en comparación con palanquillas forjadas de la misma aleación. La fijación también se convierte en un gran desafío. Las piezas AM suelen tener formas orgánicas complejas que son difíciles de mantener rígidamente. Cualquier vibración en la configuración se transferirá directamente a la herramienta, acelerando el desgaste y provocando acabados superficiales deficientes.
Una elección exitosa de herramientas se mide por el costo por pieza (CPP) y la vida útil predecible de la herramienta. El cumplimiento de estrictos requisitos de acabado superficial importa mucho más que el precio inicial de compra de la herramienta. La previsibilidad permite una fabricación sin complicaciones y reduce el riesgo de desechar componentes aeroespaciales de alto valor. Si una herramienta barata falla de forma impredecible a mitad de una pasada de acabado en un mamparo de titanio de 50.000 dólares, los ahorros se anulan instantáneamente. Evaluamos las herramientas en función de cuántas pulgadas lineales pueden cortar de manera confiable antes de que la superficie de desgaste alcance un umbral específico.
Los gerentes de taller deben realizar un seguimiento meticuloso de los datos de vida útil de las herramientas. Utilizamos el monitoreo de carga del husillo para detectar el desgaste antes de que cause una falla catastrófica. Un aumento gradual en la carga del husillo indica un desgaste normal del flanco. Un pico repentino indica astillas o formación de BUE. Al establecer una línea de base para cada combinación de herramientas y materiales, podemos intercambiar herramientas de manera proactiva. Este enfoque basado en datos garantiza una calidad constante de las piezas y maximiza el tiempo de actividad de la máquina. El éxito es un proceso estable y repetible en el que los operadores pueden confiar turno tras turno.
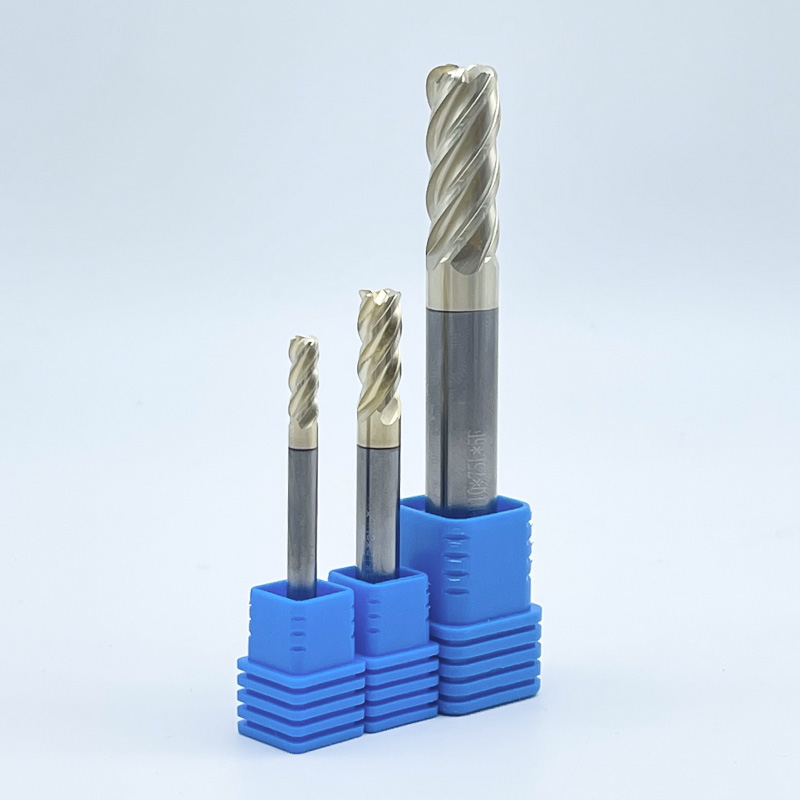
Evalúe diseños de 4 flautas versus diseños de 5+ flautas según su operación específica. El ranurado requiere menos canales para lograr el máximo espacio libre para las virutas. Las operaciones de fresado dinámico se benefician de un mayor número de canales para maximizar las velocidades de avance. El mecanizado de titanio exige gargantas más grandes para una evacuación adecuada de la viruta. Las gargantas abarrotadas provocan un recorte de viruta y un fallo inmediato de la herramienta. Cuando se recorta una viruta de titanio, se corta material endurecido. Esto destruye el filo al instante. Normalmente utilizamos herramientas de 4 o 5 flautas para desbaste pesado en titanio para garantizar un espacio adecuado para que las virutas escapen de la zona de corte.
Para operaciones de acabado o fresado de alta eficiencia (HEM) con bajo compromiso radial, cambiamos a herramientas de 7 o 9 flautas. La baja profundidad radial produce una viruta muy delgada, que requiere menos espacio en la garganta. El mayor número de ranuras permite velocidades de avance de la mesa significativamente más altas y, al mismo tiempo, mantiene la misma carga de viruta por diente. Esto reduce drásticamente los tiempos de ciclo en perfiles aeroespaciales complejos. Sin embargo, debe asegurarse de que el control de su máquina pueda procesar el código lo suficientemente rápido como para mantener la velocidad de avance programada. Si la máquina tartamudea, la herramienta rozará y fallará.
La alteración armónica es fundamental para eliminar la vibración en piezas de paredes delgadas. Los diseños de hélice y paso variables alteran el momento de los impactos del filo. Esta alteración física evita que se acumulen frecuencias resonantes. La eliminación de vibraciones sigue siendo una dimensión de evaluación crítica para el mecanizado de componentes aeroespaciales de paredes delgadas. Cuando una fresa estándar corta, cada flauta golpea el material exactamente en el mismo intervalo. Esto crea una vibración rítmica. Si esta vibración coincide con la frecuencia natural de la pieza o de la máquina, se produce una vibración. La vibración deja un acabado superficial terrible y destruye la herramienta.
Al variar el tono (el espacio entre las flautas) y el ángulo de la hélice (la torsión de las flautas), rompemos este ritmo. Una flauta podría tocar a 88 grados y la siguiente a 92 grados. Esta variación constante evita que la vibración se amplifique. Esta geometría es absolutamente obligatoria al mecanizar cavidades profundas o nervaduras delgadas en componentes estructurales aeroespaciales. Nos permite ejecutar velocidades de husillo más altas y cortes axiales más profundos sin provocar vibraciones. La diferencia de rendimiento entre una herramienta estándar y una herramienta de geometría variable en estas aplicaciones es de día y de noche.
Los diseñadores de herramientas equilibran el espesor del núcleo con la profundidad de la ranura. Un núcleo grueso reduce la deflexión durante cortes de desbaste pesados. Sin embargo, un núcleo más grueso reduce el espacio disponible para la eliminación de virutas. Debe hacer coincidir el diámetro del núcleo con el compromiso radial específico de su trayectoria programada. Para el ranurado tradicional, se necesita un núcleo más pequeño para proporcionar gargantas grandes. Para trayectorias de herramienta HEM donde el compromiso radial se mantiene por debajo del 15 por ciento, desea el núcleo más grueso posible. Un núcleo grueso proporciona la rigidez necesaria para utilizar toda la longitud de la ranura sin que la herramienta se doble fuera del corte.
La deflexión de la herramienta provoca imprecisiones dimensionales y paredes cónicas. En el sector aeroespacial, donde las tolerancias a menudo se mantienen en décimas de milésima de pulgada, la deflexión es inaceptable. Calculamos la deflexión teórica en función del diámetro del núcleo de la herramienta, la longitud sobresaliente y las fuerzas de corte. Si la deflexión excede nuestra tolerancia, debemos reducir la velocidad de avance, realizar un corte más ligero o seleccionar una herramienta con un núcleo más grande. El uso de herramientas con un núcleo cónico (donde el diámetro del núcleo aumenta hacia el vástago) proporciona una rigidez excelente y al mismo tiempo mantiene un espacio libre de viruta adecuado en la punta.
Las superficies en T, los afilados y las microgeometrías refuerzan el filo contra fuerzas de corte severas. El carburo crudo y afilado se astilla fácilmente al cortar HRSA. La preparación controlada de los bordes distribuye las fuerzas de corte en un área más grande. Esta microgeometría evita el desconchado prematuro en aplicaciones aeroespaciales agresivas. Un borde muy afilado es en realidad bastante débil. Cuando golpea un punto duro de Inconel o titanio, se fractura. Aplicando un pulido microscópico o un pequeño chaflán (T-land) al borde, dirigimos las fuerzas de corte hacia la parte más fuerte del sustrato de carburo.
El tamaño del afilador debe adaptarse a la carga de viruta. Si el afilado es mayor que la carga de viruta programada, la herramienta frotará en lugar de cortar. Esto provoca una generación masiva de calor y un endurecimiento por trabajo. Los fabricantes de herramientas utilizan procesos especializados de cepillado y arrastre para aplicar estas preparaciones de bordes con una precisión increíble. Al evaluar herramientas, siempre inspeccionamos la preparación de los bordes bajo un microscopio. Un pulido consistente y uniforme es señal de una herramienta aeroespacial de alta calidad. La preparación inconsistente de los bordes genera una vida útil de la herramienta impredecible.
El compromiso radial y el arco de contacto dictan la supervivencia de la herramienta. Las técnicas de entrada roll-in mitigan el shock de entrada inicial. La orientación adecuada de la herramienta gestiona los efectos de adelgazamiento de la viruta durante el mecanizado de alta velocidad. La programación de transiciones suaves evita picos repentinos en la carga del husillo. Nunca sumerja una fresa directamente en titanio o Inconel. Esto atrapa virutas debajo de la herramienta y destruye los bordes cortantes centrales. Utilice siempre una rampa helicoidal o un orificio de inicio previamente perforado. El ángulo de la rampa debe mantenerse poco profundo, normalmente entre 1 y 3 grados, para minimizar las fuerzas de corte axiales.
Al entrar en el lateral de una pieza, utilice un movimiento de arco en lugar de una línea recta. Esto aumenta gradualmente el compromiso radial, permitiendo que la herramienta absorba las fuerzas de corte suavemente. También utilizamos cálculos de adelgazamiento de viruta radial. Cuando la profundidad radial de corte es inferior al 50 por ciento del diámetro de la herramienta, el espesor real de la viruta es menor que el avance por diente programado. Debe aumentar la velocidad de avance para lograr el espesor de viruta deseado. Si no se tiene en cuenta el adelgazamiento de la viruta, se produce fricción, generación de calor y desgaste rápido de la herramienta.
| Parámetro Fresa | de extremo estándar | Fresa de extremo aeroespacial |
|---|---|---|
| Ángulo de hélice | Uniforme 30° o 45° | Variable (p. ej., 35°/38°) |
| Paso | Espaciado igual | Espaciado desigual |
| Diámetro del núcleo | Estándar (aprox. 50%) | Núcleo grueso (hasta 70%) |
| Preparación de bordes | Afilado/sin afilar | Pulido de ingeniería / T-land |
| Grano de carburo | Micrograno | Submicrónico ultrafino |
El mecanizado de titanio requiere parámetros óptimos específicos. Necesita bordes cortantes afilados combinados con ángulos de ataque positivos altos. Los recubrimientos específicos deben resistir la reactividad química con el titanio a temperaturas elevadas. Un dedicado La fresa aeroespacial de titanio evita la adhesión del material y mantiene la integridad del borde. El alto ángulo de ataque positivo reduce las fuerzas de corte y corta el material limpiamente, minimizando la generación de calor. Buscamos herramientas con ranuras pulidas para ayudar a evacuar rápidamente las pegajosas virutas de titanio antes de que puedan soldarse a la cara de la herramienta.
Abordar los ajustes de parámetros al mecanizar costras de superficie de titanio sinterizado versus aleaciones forjadas. Los materiales aditivos requieren avances de entrada iniciales más lentos para penetrar la piel abrasiva. El desbaste con alto par y bajas RPM exige geometrías diferentes a las operaciones de acabado a alta velocidad. Para desbastar titanio forjado, utilizamos herramientas con un afilado de borde ligeramente más pesado para soportar el alto torque. Para el acabado, cambiamos a herramientas con un filo más afilado y un mayor número de ranuras para lograr el acabado superficial requerido. La aplicación de refrigerante es fundamental; Es obligatorio utilizar refrigerante a alta presión dirigido precisamente a la zona de corte para eliminar las virutas y controlar el calor.
Las aleaciones a base de níquel generan un desgaste abrasivo extremo y altas fuerzas de corte. Los parámetros óptimos requieren sustratos de carburo de grano ultrafino. La preparación pesada de los bordes resiste las brutales fuerzas de corte. Un La fresa aeroespacial de Inconel debe mantener su integridad estructural bajo cargas térmicas masivas. Inconel conserva su resistencia a temperaturas muy altas, lo que significa que las fuerzas de corte no disminuyen a medida que el material se calienta. Esto impone una inmensa tensión mecánica a la herramienta. Utilizamos herramientas con un núcleo muy grueso y una preparación especializada del filo en forma de T para evitar que el filo se desmorone bajo presión.
Romper la escala exterior de piezas fundidas o impresas en 3D requiere parámetros agresivos. El cortador debe romper rápidamente la corteza exterior dura y altamente abrasiva. Cambie hacia estrategias de fresado de alto avance para dirigir las fuerzas de corte axialmente. Esto protege el husillo de la máquina y prolonga la vida útil de la herramienta. Las fresadoras de alto avance utilizan un ángulo de avance muy poco profundo, lo que adelgaza drásticamente la viruta y dirige las fuerzas de corte hacia el husillo en lugar de hacerlo radialmente contra el portaherramientas. Esto permite velocidades de avance extremadamente altas y al mismo tiempo mantiene una carga de viruta manejable, lo que la convierte en la forma más eficiente de desbastar componentes de Inconel.
El mecanizado simultáneo de álabes de turbina en 5 ejes requiere capacidades sólidas de corte central. La fuerza central es vital para superficies aerodinámicas complejas. Un La fresa de punta esférica aeroespacial debe soportar diversos ángulos de acoplamiento sin desviarse. Al perfilar un álabe de turbina, la herramienta cambia constantemente su ángulo de ataque. Las fuerzas de corte se desplazan desde el costado de la pelota hasta la punta y viceversa. La herramienta debe tener un núcleo fuerte que se extienda hasta la punta para evitar la deflexión y la vibración durante estas transiciones.
Inclinar el eje de la herramienta evita el punto muerto de SFM cero en la punta. La orientación precisa minimiza el desgaste central y maximiza el acabado de la superficie. Mantener una velocidad superficial constante en la punta sigue siendo un desafío importante. La geometría de herramienta especializada mitiga este desgaste central durante el perfilado complejo. En el centro exacto de una fresa de punta esférica, la velocidad de rotación es cero. Si cortas con el punto muerto, estás arrastrando la herramienta, no cortando. Programamos trayectorias de herramientas de 5 ejes para mantener la herramienta inclinada en un ángulo de 10 a 15 grados con respecto a la superficie. Esto garantiza que siempre estemos cortando con el diámetro efectivo de la bola, manteniendo la superficie adecuada y extendiendo la vida útil de la herramienta.
Las esquinas afiladas actúan como peligrosos elevadores de tensión en piezas aeroespaciales. Las fresas de extremo con radio de esquina distribuyen las fuerzas de corte de manera uniforme. Esta geometría extiende la vida útil de la herramienta y cumple con estrictos requisitos de piezas estructurales. Un El cortador de radio de esquina aeroespacial es esencial para las operaciones de bolsillo. Una esquina cuadrada afilada en una fresa es el punto más débil de la herramienta. Es el primer lugar donde se producen virutas al mecanizar materiales resistentes. Al agregar un radio, fortalecemos significativamente la esquina. Esto nos permite presionar la herramienta con más fuerza y lograr mayores tasas de eliminación de metal sin temor a fallas catastróficas en las esquinas.
La geometría del radio de las esquinas reduce la deflexión vertical en cavidades profundas. Esto es crucial para los componentes estructurales de paredes delgadas del fuselaje, como mamparos y nervaduras. Evalúe las tolerancias de radio cuidadosamente para garantizar una precisión de combinación perfecta en las trayectorias que se cruzan. Los planos aeroespaciales dictan radios de filete específicos para todos los bolsillos internos para evitar grietas por fatiga en la pieza final. El radio de las esquinas de la herramienta debe cumplir exactamente estos requisitos. Utilizamos comparadores ópticos para verificar la tolerancia del radio en nuestras herramientas antes de que toquen una pieza. Un radio no coincidente provocará un paso en la mezcla, lo que dará como resultado una pieza desechada.
Evalúe cuidadosamente los sustratos de carburo de grano ultrafino y submicrónico. Debe enmarcar el equilibrio entre dureza y tenacidad. La dureza proporciona resistencia al desgaste contra materiales abrasivos. La dureza proporciona resistencia a los golpes durante cortes interrumpidos. Las aplicaciones aeroespaciales suelen exigir una estructura de grano ultrafino equilibrada. El tamaño de grano del polvo de carburo de tungsteno dicta las propiedades finales de la herramienta. Los granos más pequeños permiten un filo más afilado y una mayor dureza. Sin embargo, si los granos son demasiado pequeños, la herramienta se vuelve quebradiza. Seleccionamos sustratos con un tamaño de grano entre 0,2 y 0,5 micras para el mecanizado de titanio e Inconel.
El contenido de aglutinante de cobalto también juega un papel importante. Más cobalto aumenta la tenacidad pero reduce la dureza. Para operaciones de desbaste con cortes interrumpidos intensos, utilizamos un sustrato con un contenido de cobalto ligeramente mayor (alrededor del 10 al 12 por ciento) para absorber el impacto. Para operaciones de acabado donde la resistencia al desgaste es primordial, utilizamos un contenido de cobalto más bajo (alrededor del 6 al 8 por ciento). Adaptar el sustrato a la operación específica es tan importante como seleccionar la geometría correcta.
Compare AlTiN, TiAlN y los recubrimientos nanoestructurados dopados con silicio más nuevos. Evaluar sus temperaturas de oxidación y coeficientes de fricción. Los recubrimientos dopados con silicona ofrecen una resistencia superior a la disolución química del titanio. Estos recubrimientos PVD avanzados actúan como una barrera térmica, protegiendo el vulnerable sustrato de carburo. AlTiN (nitruro de aluminio y titanio) es el estándar industrial para el mecanizado de HRSA. Forma una capa protectora de óxido de aluminio cuando se expone a altas temperaturas, que protege la herramienta. Sin embargo, para aplicaciones extremas, nos estamos moviendo hacia recubrimientos nanocompuestos.
Estos recubrimientos nanocompuestos incorporan silicio para crear una estructura increíblemente dura y muy resistente al calor. Tienen un coeficiente de fricción más bajo que el AlTiN estándar, lo que ayuda a que las virutas se deslicen fuera de la garganta más rápido, reduciendo la acumulación de calor. El espesor del recubrimiento también es crítico. Demasiado grueso y el filo se vuelve desafilado. Demasiado delgada y la barrera térmica falla prematuramente. Confiamos en fabricantes de herramientas que utilizan procesos avanzados de PVD (Physical Vapor Deposition) para aplicar estos recubrimientos con un control preciso del espesor.
Analice la necesidad de refrigerante a través de la herramienta versus refrigerante externo de alta presión. El suministro de alta presión evita el choque térmico y ayuda a la evacuación de virutas en bolsas profundas. La aplicación adecuada de refrigerante evita que las virutas se suelden al filo durante el desbaste agresivo HRSA. El refrigerante por inundación suele ser insuficiente para el mecanizado aeroespacial. La barrera de vapor creada por el intenso calor en el filo evita que el refrigerante de baja presión llegue a la zona de corte. Usamos sistemas de refrigerante de alta presión (1000 PSI o más) para atravesar esta barrera de vapor.
Se recomienda encarecidamente el uso de refrigerante a través de la herramienta para taladrado y fresado de cavidades profundas. Entrega el refrigerante exactamente donde se necesita, eliminando las virutas del orificio. Sin embargo, para las fresas de mango macizo, las boquillas externas de alta presión dirigidas precisamente a la interfaz herramienta-pieza de trabajo suelen ser más efectivas. Debe asegurarse de que las boquillas apunten correctamente. Si el chorro de refrigerante no llega a la zona de corte aunque sea por una fracción de pulgada, la herramienta se quemará instantáneamente. La gestión adecuada del refrigerante es un componente crítico de la estrategia general de mecanizado.
Nunca utilice portabrocas estándar para fresado aeroespacial de alto rendimiento. Recomendamos encarecidamente mandriles de fresado de ajuste por contracción o de alta precisión. El descentramiento debe mantenerse por debajo de 0,0002 pulgadas. Un descentramiento excesivo provoca cargas de viruta desiguales, lo que provoca fallos inmediatos y prematuros en la herramienta. Si una herramienta de 4 flautas tiene 0,001 pulgadas de descentramiento, una flauta está tomando una viruta enorme mientras que la flauta opuesta apenas corta. Esta carga desigual destruye la herramienta rápidamente y deja un acabado superficial terrible.
Los soportes de ajuste por contracción proporcionan la mejor concentricidad y fuerza de agarre. El soporte se calienta para expandir el orificio, se inserta la herramienta y, a medida que se enfría, agarra el vástago de la herramienta con una presión inmensa. Esto elimina las microvibraciones asociadas con los portabrocas. Los mandriles hidráulicos también son una excelente opción, ya que brindan excelentes características de descentramiento y una amortiguación de vibraciones superior. Es obligatorio invertir en herramientas de alta calidad; Colocar una fresa aeroespacial de primera calidad en un portabrocas barato es una forma garantizada de desperdiciar dinero.
Las fresas aeroespaciales de alto rendimiento requieren estrategias CAM modernas. El fresado trocoidal y el fresado de alta eficiencia mantienen una carga de viruta constante. La orientación adecuada de la trayectoria evita que la pieza se deforme en secciones de paredes delgadas. La simulación de software es obligatoria antes de ejecutar cortes en costosas aleaciones aeroespaciales. Las trayectorias de herramientas de desbaste desplazadas tradicionales crean picos en el compromiso de la herramienta al entrar en las esquinas. Estos picos causan deflexión, vibración y rotura de la herramienta. Las trayectorias de herramienta HEM utilizan movimientos circulares dinámicos para mantener constante el ángulo de interacción.
Al mecanizar paredes delgadas, utilizamos una estrategia llamada 'línea de flotación' o reducciones alternas. Mecanizamos ambos lados de la pared simultáneamente en pequeños incrementos axiales. Esto equilibra las fuerzas de corte y evita que la pared se aleje de la herramienta. Si mecaniza completamente un lado de una pared delgada antes de mecanizar el otro, las tensiones residuales en el material harán que la pared se deforme. El software CAM nos permite programar estas estrategias complejas de manera eficiente, asegurando que la pieza permanezca dimensionalmente estable durante todo el proceso de mecanizado.
Implementar sistemas de monitoreo de carga de husillo y seguimiento de vida de herramientas. Detecte el desgaste de la herramienta antes de que una falla catastrófica dañe una pieza de trabajo costosa. El monitoreo predictivo permite a los operadores intercambiar herramientas basándose en datos de desgaste reales en lugar de conjeturas. Las máquinas CNC modernas pueden controlar la corriente eléctrica consumida por el motor del husillo. A medida que la herramienta se desgasta, se requiere más torsión para cortar el material, lo que aumenta el consumo de corriente. Establecemos límites de carga específicos en el control de la máquina.
Si la carga del husillo excede el límite, la máquina se detiene automáticamente y alerta al operador para que cambie la herramienta. Esto evita que la herramienta se rompa en el corte, lo que muchas veces destruye la pieza y daña el husillo. También realizamos un seguimiento del tiempo de corte para cada herramienta. Al analizar estos datos a lo largo del tiempo, podemos establecer expectativas de vida útil de la herramienta muy precisas. Esto nos permite programar cambios de herramientas durante las pausas naturales del ciclo de mecanizado, maximizando la eficiencia y minimizando los desechos.
Consulte con ingenieros de aplicaciones de herramientas para hacer coincidir geometrías específicas con las capacidades exactas de su material HRSA y de su máquina.
Solicite modelos de biblioteca de herramientas CAD/CAM para simular estrategias de fresado de alta eficiencia y verificar cargas de viruta constantes.
Calcule el MRR teórico y realice cortes de prueba controlados centrándose en el desgaste predecible en lugar de en la velocidad máxima absoluta.
Inicie una prueba de herramientas específica para su operación con cuellos de botella más severos para medir las mejoras reales del costo por pieza.
R: La geometría óptima incluye un diseño de hélice y paso variables para eliminar la vibración. Requiere un ángulo de ataque positivo alto para la acción de corte, un amplio espacio en la garganta para la evacuación de virutas y un recubrimiento PVD especializado para resistir la reactividad química y la acumulación de calor.
R: Para desbaste dinámico, de 5 a 7 canales son ideales para maximizar las velocidades de avance y al mismo tiempo mantener la resistencia del núcleo. Para operaciones de ranurado tradicionales, 4 flautas proporcionan la separación de viruta necesaria para evitar el recorte y la rotura de la herramienta.
R: Una hélice variable interrumpe el impacto rítmico de los filos contra el material. Esto evita que se acumule resonancia armónica, eliminando efectivamente la vibración. La vibración provoca un acabado superficial deficiente y una rápida degradación de las herramientas, especialmente en componentes aeroespaciales de paredes delgadas.
R: Debe utilizar una cortadora de radio de esquina siempre que mecanice piezas estructurales aeroespaciales. Las esquinas internas afiladas crean elevadores de tensión propensos a agrietarse. El radio distribuye las fuerzas de corte, reduce el desconchado de las esquinas de la herramienta y cumple con los estrictos requisitos de combinación estructural aeroespacial.
R: La sujeción de herramientas dicta la concentricidad. Las pinzas estándar introducen descentramiento, lo que hace que una flauta soporte una carga de viruta más pesada que las demás. Los mandriles hidráulicos o de ajuste por contracción mantienen el descentramiento por debajo de 0,0002 pulgadas, lo que garantiza un desgaste uniforme, evita el microdesportillado y prolonga drásticamente la vida útil de la herramienta.
R: Los recubrimientos PVD avanzados como el nitruro de aluminio y titanio (AlTiN) o los nanocompuestos dopados con silicio son óptimos. Ofrecen temperaturas de oxidación extremadamente altas y coeficientes de fricción bajos. Estos recubrimientos actúan como una barrera térmica, protegiendo el carburo del intenso calor generado por los HRSA.


