
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 30/07/2026 Origine: Sito

La lavorazione di componenti aerospaziali comporta una posta in gioco incredibilmente alta in officina. Le parti scartate a causa di guasti agli utensili, scarsa finitura superficiale o deformazioni da stress impreviste costano migliaia di dollari per unità e interrompono interi programmi di produzione. I macchinisti devono affrontare gravi difficoltà durante il taglio di superleghe resistenti al calore (HRSA), leghe di titanio e componenti ibridi con forma quasi netta realizzati con produzione additiva (AM). In queste condizioni, gli utensili commerciali standard soffrono di una rapida usura dei taglienti e di guasti catastrofici. Le frese di base semplicemente non possono mantenere strette tolleranze aerospaziali se sottoposte a carichi termici estremi e proprietà abrasive dei materiali.
La valutazione delle geometrie specifiche degli utensili, dei substrati in metallo duro e dei rivestimenti avanzati è assolutamente necessaria per la sopravvivenza dell'officina. È necessario selezionare quello corretto fresa aerospaziale per fresatura ad alta efficienza (HEM) e percorsi utensile tradizionali. Una corretta selezione previene guasti prematuri, controlla la generazione di calore e garantisce l'accuratezza dimensionale dei componenti complessi della cellula e del motore. Analizzeremo i parametri esatti richiesti per ottimizzare i tassi di rimozione del metallo in materiali aerospaziali difficili.
La geometria specifica del materiale non è negoziabile: una lavorazione di successo delle HRSA richiede design ad elica e passo variabili per interrompere le armoniche e prevenire le vibrazioni.
Il rivestimento impone la gestione termica: i rivestimenti PVD avanzati (come AlTiN o nanocompositi drogati con silicio) sono fondamentali per proteggere il substrato di carburo dal calore estremo generato dal titanio e dall'Inconel.
La preparazione del tagliente determina la durata dell'utensile: la microgeometria, i piani a T e l'affilatura del tagliente prevengono la scheggiatura prematura nei materiali incrudenti.
La post-elaborazione additiva richiede adattabilità: la lavorazione del titanio/Inconel stampato in 3D o sinterizzato richiede regolazioni specializzate dei parametri per gestire la durezza della pelle incoerente e le scaglie abrasive.
Il supporto dell'utensile influisce sulle prestazioni: anche la fresa a candela della massima qualità fallirà senza un supporto dell'utensile rigido e ad alta concentricità (ad esempio, calettamento o mandrini idraulici).
Il titanio e l'Inconel possiedono notoriamente una bassa conduttività termica. Questi materiali trasferiscono il calore direttamente nell'utensile da taglio anziché nel truciolo. Questa concentrazione termica provoca una rapida degradazione del substrato e la deformazione plastica del tagliente. È necessario utilizzare parametri specifici dell'utensile per evitare guasti termici durante le passate di sgrossatura pesanti. Le geometrie corrette consentono all'utensile di evacuare il calore in modo efficiente attraverso una formazione ottimizzata del truciolo. Quando il calore rimane nella zona di taglio, il legante in carburo si rompe, causando la rottura immediata del tagliente. La gestione di questo calore richiede una combinazione del giusto rivestimento, di un'adeguata applicazione del refrigerante e di velocità di avanzamento precise per garantire che il truciolo porti via quanta più energia termica possibile.
Sulla macchina, gli operatori spesso vedono gli utensili illuminarsi di rosso quando i parametri non sono corretti. Ciò indica che la barriera termica del rivestimento ha ceduto. Una volta che il rivestimento si rompe, il carburo grezzo assorbe il calore, espandendosi e provocando microscheggiature. Combattiamo questo problema regolando la profondità di taglio radiale. Un impegno radiale inferiore riduce il tempo trascorso dal tagliente nel materiale per giro. Ciò consente all'utensile di raffreddarsi leggermente durante la parte non tagliente della rotazione. Si tratta di un delicato equilibrio tra il mantenimento di elevate velocità di rimozione del metallo e il mantenimento della temperatura dell'utensile entro limiti operativi sicuri.
L'incrudimento localizzato rappresenta un rischio enorme durante la lavorazione delle HRSA. Le forze di taglio alterano la struttura dei grani del materiale davanti all'utensile. Se si consente a uno strumento di sfregare anziché tagliare, la superficie si indurisce immediatamente. La passata successiva distruggerà il tagliente mentre tenta di penetrare questo strato indurito. La saldatura del materiale al tagliente crea un tagliente costruito (BUE). Questo fenomeno strappa microscopiche particelle di carburo dall'utensile al momento del distacco. La definizione di rigorosi requisiti di base per la preparazione dei bordi impedisce questo rapido degrado. Un bordo affilato ma adeguatamente levigato taglia il materiale in modo netto senza eccessivo sfregamento.
Il BUE è particolarmente problematico nelle applicazioni del titanio. Il materiale ha un'elevata affinità chimica per il legante al cobalto utilizzato negli utensili in metallo duro. Sotto calore e pressione elevati, il titanio si salda letteralmente alla faccia della scanalatura. Quando finalmente il truciolo si stacca, porta con sé un pezzo dello strumento. Per evitare ciò, utilizziamo scanalature altamente lucidate e rivestimenti specifici che resistono ai legami chimici. Anche mantenere un carico di truciolo costante è fondamentale. Se la velocità di avanzamento diminuisce, l'utensile si sfrega, si verificano picchi di calore e il BUE si forma rapidamente. Il moderno software CAM aiuta a mantenere questo carico di truciolo costante anche negli angoli stretti.
La fresatura di parti aerospaziali stampate in 3D o sinterizzate a forma quasi netta introduce complessità uniche in officina. La densità incoerente del materiale e le variazioni di durezza della profondità della pelle distruggono i taglienti standard. La scaglia superficiale abrasiva agisce come carta vetrata sul substrato dell'utensile. Le tensioni residue interne causano spesso la deformazione della parte durante la rimozione del metallo. È necessario adattare i parametri di lavorazione per gestire questi stati imprevedibili del materiale. La crosta esterna di una parte AM spesso richiede uno strumento di sgrossatura sacrificale o una fresa altamente specializzata progettata specificamente per sfondare lo strato abrasivo senza fratturarsi.
Una volta penetrata la scala esterna, le proprietà interne del materiale possono ancora variare. Porosità e sacche di polvere non fusa causano condizioni di taglio interrotte su microscala. Questo carico d'urto costante richiede un substrato di carburo tenace anziché puramente duro. Spesso riduciamo le velocità di taglio del 20-30% durante la lavorazione di componenti AM rispetto alle billette lavorate della stessa lega. Anche il fissaggio diventa una sfida importante. Le parti AM hanno spesso forme complesse e organiche che sono difficili da mantenere rigidamente. Qualsiasi vibrazione nella configurazione si trasferirà direttamente all'utensile, accelerando l'usura e causando finiture superficiali scadenti.
Una scelta di successo degli utensili viene misurata in base al costo per parte (CPP) e alla durata prevedibile dell'utensile. Il rispetto di rigorosi requisiti di finitura superficiale conta molto più del prezzo di acquisto iniziale dell'utensile. La prevedibilità consente una produzione non presidiata e riduce il rischio di rottamazione di componenti aerospaziali di alto valore. Se uno strumento economico si guasta in modo imprevedibile a metà del passaggio di finitura su una paratia in titanio da 50.000 dollari, il risparmio viene immediatamente annullato. Valutiamo gli utensili in base a quanti pollici lineari possono tagliare in modo affidabile prima che la zona di usura raggiunga una soglia specifica.
I responsabili dell'officina devono monitorare meticolosamente i dati sulla durata dell'utensile. Utilizziamo il monitoraggio del carico del mandrino per rilevare l'usura prima che causi guasti catastrofici. Un aumento graduale del carico sul mandrino indica una normale usura sul fianco. Un picco improvviso indica scheggiature o formazione di BUE. Stabilendo una linea di base per ciascuna combinazione di strumenti e materiali, possiamo scambiare gli strumenti in modo proattivo. Questo approccio basato sui dati garantisce una qualità costante delle parti e massimizza i tempi di attività della macchina. Il successo è un processo stabile e ripetibile di cui gli operatori possono fidarsi, turno dopo turno.
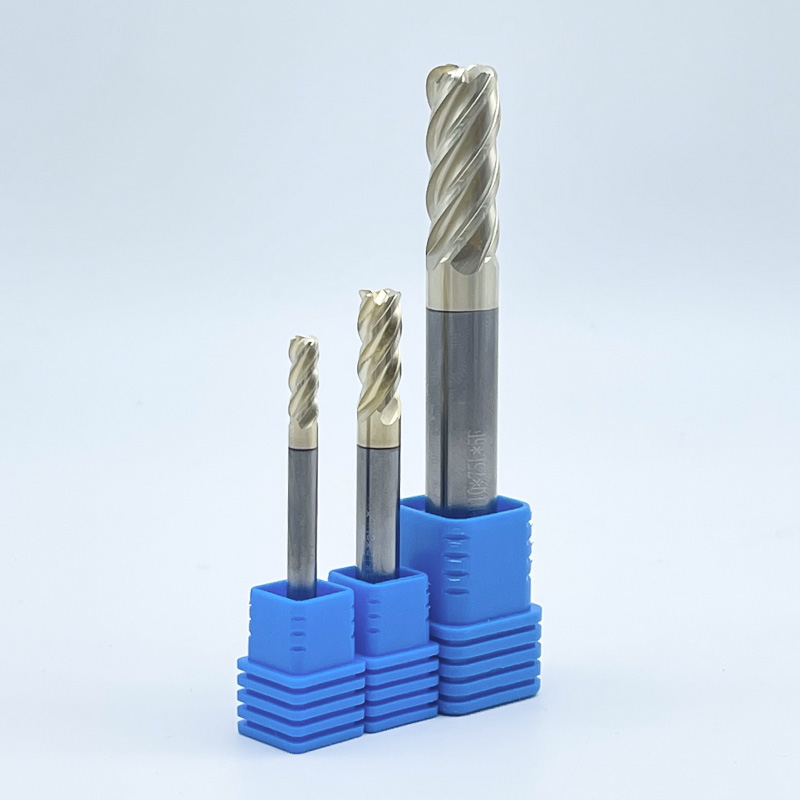
Valuta i modelli a 4 eliche rispetto a quelli con 5+ eliche in base alla tua operazione specifica. L'esecuzione di scanalature richiede meno eliche per la massima eliminazione dei trucioli. Le operazioni di fresatura dinamica beneficiano di un numero maggiore di scanalature per massimizzare le velocità di avanzamento. La lavorazione del titanio richiede gole più grandi per una corretta evacuazione del truciolo. Le gole affollate portano al taglio successivo dei trucioli e al guasto immediato dell'utensile. Quando ritagli un truciolo di titanio, stai tagliando materiale indurito. Ciò distrugge immediatamente il tagliente. Solitamente utilizziamo utensili a 4 o 5 eliche per la sgrossatura pesante del titanio per garantire uno spazio adeguato affinché i trucioli possano fuoriuscire dalla zona di taglio.
Per le operazioni di finitura o fresatura ad alta efficienza (HEM) con basso impegno radiale, passiamo agli utensili a 7 o 9 eliche. La bassa profondità radiale produce un truciolo molto sottile, che richiede meno spazio nella gola. Il numero maggiore di scanalature consente velocità di avanzamento tavola significativamente più elevate mantenendo lo stesso carico di truciolo per dente. Ciò riduce drasticamente i tempi ciclo su profili aerospaziali complessi. Tuttavia, è necessario assicurarsi che il controllo della macchina possa elaborare il codice abbastanza velocemente da mantenere la velocità di avanzamento programmata. Se la macchina balbetta, lo strumento si sfregherà e fallirà.
L'interruzione armonica è fondamentale per eliminare le vibrazioni sulle parti a pareti sottili. I design ad elica variabile e a passo variabile alterano i tempi degli impatti del tagliente. Questa interruzione fisica impedisce l’accumulo di frequenze di risonanza. L'eliminazione delle vibrazioni rimane una dimensione di valutazione critica per la lavorazione di componenti aerospaziali a pareti sottili. Quando una fresa standard taglia, ciascuna scanalatura colpisce il materiale esattamente allo stesso intervallo. Questo crea una vibrazione ritmica. Se questa vibrazione corrisponde alla frequenza naturale del pezzo o della macchina, si verificano delle vibrazioni. Le vibrazioni lasciano una pessima finitura superficiale e distruggono l'utensile.
Variando l'altezza (la spaziatura tra i flauti) e l'angolo dell'elica (la torsione dei flauti), spezziamo questo ritmo. Un flauto potrebbe colpire a 88 gradi, il successivo a 92 gradi. Questa variazione costante impedisce l'amplificazione della vibrazione. Questa geometria è assolutamente obbligatoria quando si lavorano tasche profonde o nervature sottili in componenti strutturali aerospaziali. Ci consente di eseguire velocità del mandrino più elevate e tagli assiali più profondi senza indurre vibrazioni. La differenza di prestazioni tra un utensile standard e uno a geometria variabile in queste applicazioni è notte e giorno.
I progettisti di utensili bilanciano lo spessore del nucleo con la profondità della scanalatura. Un nucleo spesso riduce la deflessione durante i tagli di sgrossatura pesanti. Tuttavia, un nucleo più spesso riduce lo spazio disponibile per l'eliminazione dei trucioli. È necessario abbinare il diametro del nucleo all'impegno radiale specifico del percorso utensile programmato. Per la scanalatura tradizionale è necessaria un'anima più piccola per ottenere gole più grandi. Per i percorsi utensile HEM in cui l'impegno radiale è mantenuto al di sotto del 15%, si desidera il nucleo più spesso possibile. Un nucleo spesso fornisce la rigidità necessaria per utilizzare l'intera lunghezza della scanalatura senza che l'utensile si pieghi lontano dal taglio.
La deflessione dell'utensile causa imprecisioni dimensionali e pareti rastremate. Nel settore aerospaziale, dove le tolleranze sono spesso limitate a decimi di millesimo di pollice, la deflessione è inaccettabile. Calcoliamo la deflessione teorica in base al diametro del nucleo dell'utensile, alla lunghezza della sporgenza e alle forze di taglio. Se la deflessione supera la nostra tolleranza, dobbiamo ridurre la velocità di avanzamento, eseguire un taglio più leggero o selezionare un utensile con un nucleo più grande. L'utilizzo di utensili con nucleo conico, dove il diametro del nucleo aumenta verso il gambo, fornisce un'eccellente rigidità pur mantenendo un'adeguata rimozione dei trucioli sulla punta.
I bordi a T, le ondulazioni e le microgeometrie rinforzano il tagliente contro le forti forze di taglio. Il metallo duro grezzo e affilato si scheggia facilmente durante il taglio delle HRSA. La preparazione controllata del tagliente distribuisce le forze di taglio su un'area più ampia. Questa microgeometria previene la scheggiatura prematura nelle applicazioni aerospaziali aggressive. Un bordo estremamente affilato è in realtà piuttosto debole. Quando colpisce un punto duro in Inconel o titanio, si frattura. Applicando un'affilatura microscopica o un piccolo smusso (T-land) al tagliente, dirigiamo le forze di taglio nella parte più resistente del substrato in metallo duro.
La dimensione del tagliente deve essere adeguata al carico di truciolo. Se l'affilatura è maggiore del carico di truciolo programmato, l'utensile sfregherà invece di tagliare. Ciò provoca una massiccia generazione di calore e un incrudimento del lavoro. I produttori di utensili utilizzano processi specializzati di spazzolatura e trascinamento per applicare queste preparazioni dei bordi con incredibile precisione. Quando valutiamo gli utensili, ispezioniamo sempre la preparazione dei bordi al microscopio. Un'affilatura coerente e uniforme è segno di uno strumento aerospaziale di alta qualità. Una preparazione del tagliente incoerente porta a una durata utensile imprevedibile.
L'impegno radiale e l'arco di contatto determinano la sopravvivenza dell'utensile. Le tecniche di ingresso roll-in mitigano lo shock iniziale dell’ingresso. Il corretto orientamento dell'utensile gestisce gli effetti di assottigliamento del truciolo durante la lavorazione ad alta velocità. La programmazione di transizioni graduali previene picchi improvvisi nel carico del mandrino. Non immergere mai una fresa direttamente nel titanio o nell'Inconel. Ciò intrappola i trucioli sotto l'utensile e distrugge i taglienti centrali. Utilizzare sempre una rampa elicoidale o un foro iniziale preforato. L'angolo della rampa deve essere mantenuto basso, generalmente tra 1 e 3 gradi, per ridurre al minimo le forze di taglio assiali.
Quando si entra nel lato di una parte, utilizzare un movimento ad arco anziché una linea retta. Ciò aumenta gradualmente l'impegno radiale, consentendo all'utensile di assorbire agevolmente le forze di taglio. Utilizziamo anche calcoli di assottigliamento del truciolo radiale. Quando la profondità di taglio radiale è inferiore al 50% del diametro dell'utensile, lo spessore effettivo del truciolo è inferiore all'avanzamento per dente programmato. È necessario aumentare la velocità di avanzamento per ottenere lo spessore del truciolo desiderato. La mancata considerazione dell’assottigliamento del truciolo provoca sfregamento, generazione di calore e rapida usura dell’utensile.
| Parametro | Fresa standard per | il settore aerospaziale |
|---|---|---|
| Angolo dell'elica | Uniforme 30° o 45° | Variabile (ad esempio, 35°/38°) |
| Pece | Spaziatura uguale | Spaziatura disuguale |
| Diametro del nucleo | Standard (circa 50%) | Nucleo spesso (fino al 70%) |
| Preparazione dei bordi | Affilato/Non levigato | Affilatura / T-land ingegnerizzata |
| Grano di carburo | Micrograna | Ultra fine, inferiore al micron |
La lavorazione del titanio richiede parametri ottimali specifici. Sono necessari taglienti affilati e angoli di spoglia positivi elevati. I rivestimenti specifici devono resistere alla reattività chimica con il titanio a temperature elevate. Un dedicato la fresa aerospaziale in titanio previene l'adesione del materiale e mantiene l'integrità del tagliente. L'elevato angolo di spoglia positivo riduce le forze di taglio e taglia il materiale in modo pulito, minimizzando la generazione di calore. Cerchiamo utensili con scanalature lucidate per aiutare a evacuare rapidamente i trucioli di titanio appiccicosi prima che possano saldarsi alla faccia dell'utensile.
Affrontare le regolazioni dei parametri durante la lavorazione di croste superficiali di titanio sinterizzato rispetto a leghe lavorate. I materiali additivi richiedono avanzamenti iniziali più lenti per penetrare nella pelle abrasiva. La sgrossatura a coppia elevata e a basso numero di giri richiede geometrie diverse rispetto alle operazioni di finitura ad alta velocità. Per la sgrossatura del titanio lavorato, utilizziamo utensili con un tagliente leggermente più pesante per resistere alla coppia elevata. Per la finitura, passiamo a utensili con un tagliente più affilato e un numero maggiore di scanalature per ottenere la finitura superficiale richiesta. L'applicazione del refrigerante è fondamentale; il refrigerante ad alta pressione diretto precisamente nella zona di taglio è obbligatorio per lavare i trucioli e controllare il calore.
Le leghe a base di nichel generano un'usura abrasiva estrema e forze di taglio elevate. I parametri ottimali richiedono substrati di metallo duro a grana ultrafine. La preparazione pesante del bordo resiste alle brutali forze di taglio. UN La fresa aerospaziale Inconel deve mantenere la sua integrità strutturale anche sotto carichi termici massicci. L'Inconel mantiene la sua resistenza a temperature molto elevate, il che significa che le forze di taglio non diminuiscono quando il materiale si riscalda. Ciò sottopone l'utensile a un enorme stress meccanico. Utilizziamo utensili con un nucleo molto spesso e una preparazione specializzata del bordo a T per evitare che il tagliente si sgretoli sotto pressione.
La rottura della scala esterna delle parti fuse o stampate in 3D richiede parametri aggressivi. La taglierina deve sfondare rapidamente la crosta esterna dura e altamente abrasiva. Passaggio a strategie di fresatura ad avanzamenti elevati per dirigere le forze di taglio assialmente. Ciò protegge il mandrino della macchina e prolunga la durata dell'utensile. Le frese ad alto avanzamento utilizzano un angolo di attacco molto ridotto, che assottiglia notevolmente il truciolo e dirige le forze di taglio verso l'alto nel mandrino anziché radialmente contro il portautensile. Ciò consente velocità di avanzamento estremamente elevate mantenendo un carico di truciolo gestibile, rendendolo il modo più efficiente per sgrossare componenti Inconel.
La lavorazione simultanea a 5 assi delle pale delle turbine richiede robuste capacità di taglio centrale. La forza del nucleo è vitale per superfici aerodinamiche complesse. UN La fresa a testa sferica per il settore aerospaziale deve resistere a diversi angoli di impegno senza deviare. Quando si profila una pala di turbina, l'utensile cambia costantemente il suo angolo di attacco. Le forze di taglio si spostano dal lato della pallina alla punta e viceversa. Lo strumento deve avere un nucleo forte che si estende fino alla punta per evitare deflessioni e vibrazioni durante queste transizioni.
L'inclinazione dell'asse dell'utensile previene il punto morto SFM zero sulla punta. L'orientamento preciso riduce al minimo l'usura del centro e massimizza la finitura superficiale. Mantenere una velocità superficiale costante in punta rimane una sfida significativa. La geometria speciale dell'utensile mitiga l'usura del centro durante la profilatura complessa. Al centro esatto di una fresa a testa sferica, la velocità di rotazione è zero. Se tagli con il punto morto, stai trascinando l'utensile, non tagliando. Programmiamo percorsi utensile a 5 assi per mantenere l'utensile inclinato con un angolo compreso tra 10 e 15 gradi rispetto alla superficie. Ciò garantisce che tagliamo sempre con il diametro effettivo della sfera, mantenendo una corretta metratura della superficie e prolungando la durata dell'utensile.
Gli angoli acuti fungono da pericolosi fattori di stress nelle parti aerospaziali. Le frese a raggio angolare distribuiscono le forze di taglio in modo uniforme. Questa geometria prolunga la durata dell'utensile e soddisfa i severi requisiti delle parti strutturali. UN La taglierina per raggi angolari aerospaziali è essenziale per le operazioni di svuotamento di tasche. Un angolo acuto e quadrato su una fresa è il punto più debole dell'utensile. È il primo punto in cui si scheggia durante la lavorazione di materiali tenaci. Aggiungendo un raggio, rafforziamo significativamente l'angolo. Ciò ci consente di spingere più forte l'utensile e ottenere tassi di rimozione del metallo più elevati senza timore di rotture catastrofiche degli angoli.
La geometria del raggio angolare riduce la deflessione verticale nelle tasche profonde. Questo è fondamentale per i componenti strutturali della cellula a pareti sottili come paratie e nervature. Valuta attentamente le tolleranze del raggio per garantire la perfetta precisione della fusione tra i percorsi utensile che si intersecano. I progetti aerospaziali impongono raggi di raccordo specifici per tutte le tasche interne per prevenire fessurazioni da fatica nella parte finale. Il raggio dell'angolo sull'utensile deve corrispondere esattamente a questi requisiti. Utilizziamo comparatori ottici per verificare la tolleranza del raggio sui nostri utensili prima che tocchino una parte. Un raggio non corrispondente causerà un gradino nella fusione, risultando in una parte scartata.
Valutare attentamente i substrati in metallo duro a grana inferiore al micron e ultrafine. È necessario individuare il compromesso tra durezza e tenacità. La durezza fornisce resistenza all'usura contro materiali abrasivi. La tenacità fornisce resistenza agli urti durante i tagli interrotti. Le applicazioni aerospaziali richiedono solitamente una struttura a grana ultrafine bilanciata. La dimensione del grano della polvere di carburo di tungsteno determina le proprietà finali dell'utensile. I grani più piccoli consentono un tagliente più affilato e una maggiore durezza. Tuttavia, se i grani sono troppo piccoli, lo strumento diventa fragile. Selezioniamo substrati con granulometria compresa tra 0,2 e 0,5 micron per la lavorazione di titanio e Inconel.
Anche il contenuto del legante cobalto gioca un ruolo importante. Una maggiore quantità di cobalto aumenta la tenacità ma riduce la durezza. Per le operazioni di sgrossatura con tagli fortemente interrotti, utilizziamo un substrato con un contenuto di cobalto leggermente superiore (circa dal 10 al 12%) per assorbire gli urti. Per le operazioni di finitura in cui la resistenza all'usura è fondamentale, utilizziamo un contenuto di cobalto inferiore (circa dal 6 all'8%). Adattare il substrato all'operazione specifica è importante tanto quanto selezionare la geometria giusta.
Confronta AlTiN, TiAlN e i più recenti rivestimenti nanostrutturati drogati con silicio. Valutare le loro temperature di ossidazione e i coefficienti di attrito. I rivestimenti drogati al silicio offrono una resistenza superiore alla dissoluzione chimica nel titanio. Questi rivestimenti PVD avanzati agiscono come una barriera termica, proteggendo il vulnerabile substrato in carburo. AlTiN (nitruro di alluminio e titanio) è lo standard industriale per la lavorazione delle HRSA. Forma uno strato protettivo di ossido di alluminio quando esposto a calore elevato, che protegge l'utensile. Tuttavia, per le applicazioni estreme, ci stiamo muovendo verso rivestimenti nanocompositi.
Questi rivestimenti nanocompositi incorporano silicio per creare una struttura incredibilmente dura e altamente resistente al calore. Hanno un coefficiente di attrito inferiore rispetto all'AlTiN standard, che aiuta i trucioli a scivolare fuori dalla gola più velocemente, riducendo l'accumulo di calore. Anche lo spessore del rivestimento è fondamentale. Troppo spesso e il tagliente diventa smussato. Troppo sottile e la barriera termica cede prematuramente. Ci affidiamo a produttori di utensili che utilizzano processi avanzati PVD (Physical Vapor Deposition) per applicare questi rivestimenti con un controllo preciso dello spessore.
Analizzare la necessità del refrigerante interno all'utensile rispetto al refrigerante esterno ad alta pressione. L'erogazione ad alta pressione previene lo shock termico e favorisce l'evacuazione del truciolo nelle tasche profonde. Una corretta applicazione del refrigerante impedisce ai trucioli di saldarsi al tagliente durante la sgrossatura aggressiva di HRSA. Il liquido refrigerante spesso è insufficiente per la lavorazione aerospaziale. La barriera al vapore creata dal calore intenso sul tagliente impedisce al refrigerante a bassa pressione di raggiungere effettivamente la zona di taglio. Utilizziamo sistemi di raffreddamento ad alta pressione (1000 PSI o superiore) per attraversare questa barriera al vapore.
Il refrigerante interno all'utensile è altamente raccomandato per la foratura e la fresatura di tasche profonde. Fornisce il refrigerante esattamente dove è necessario, espellendo i trucioli verso l'alto e fuori dal foro. Tuttavia, per le frese integrali, gli ugelli esterni ad alta pressione diretti precisamente sull'interfaccia utensile-pezzo sono spesso più efficaci. È necessario assicurarsi che gli ugelli siano orientati correttamente. Se il flusso di refrigerante non raggiunge la zona di taglio anche di una frazione di pollice, l'utensile brucerà all'istante. La corretta gestione del refrigerante è una componente fondamentale della strategia di lavorazione complessiva.
Non utilizzare mai mandrini a pinza standard per la fresatura aerospaziale ad alte prestazioni. Consigliamo vivamente mandrini per fresatura a calettamento o ad alta precisione. Il runout deve essere mantenuto al di sotto di 0,0002 pollici. Una concentricità eccessiva provoca carichi irregolari di truciolo, portando a guasti immediati e prematuri dell'utensile. Se un utensile a 4 eliche ha un runout di 0,001 pollici, una elica raccoglie un truciolo enorme mentre l'elica opposta taglia a malapena. Questo carico irregolare distrugge rapidamente l'utensile e lascia una pessima finitura superficiale.
I supporti a restringimento forniscono la migliore concentricità e forza di presa. Il supporto viene riscaldato per espandere il foro, l'utensile viene inserito e, mentre si raffredda, afferra il gambo dell'utensile con un'enorme pressione. Ciò elimina le microvibrazioni associate ai mandrini a pinza. Anche i mandrini idraulici sono un'opzione eccellente, poiché offrono ottime caratteristiche di concentricità e uno smorzamento delle vibrazioni superiore. È obbligatorio investire in strumenti di alta qualità; mettere una fresa aerospaziale di alta qualità in un mandrino a pinza economico è un modo sicuro per sprecare denaro.
Le frese aerospaziali ad alte prestazioni richiedono moderne strategie CAM. La fresatura trocoidale e la fresatura ad alta efficienza mantengono un carico truciolo costante. Il corretto orientamento del percorso utensile previene la deformazione della parte nelle sezioni a parete sottile. La simulazione software è obbligatoria prima di eseguire tagli su costose leghe aerospaziali. I tradizionali percorsi utensile di sgrossatura offset creano picchi nell'impegno dell'utensile durante la guida in curva. Questi picchi causano deflessione, vibrazione e rottura dell'utensile. I percorsi utensile HEM utilizzano movimenti circolari dinamici per mantenere costante l'angolo di impegno.
Quando si lavorano pareti sottili, utilizziamo una strategia chiamata 'waterlining' o step-down alternati. Lavoriamo entrambi i lati della parete contemporaneamente con piccoli incrementi assiali. Ciò bilancia le forze di taglio e impedisce alla parete di allontanarsi dall'utensile. Se si lavora completamente un lato di una parete sottile prima di lavorare l'altro, le tensioni residue nel materiale causeranno la deformazione della parete. Il software CAM ci consente di programmare queste strategie complesse in modo efficiente, garantendo che la parte rimanga dimensionalmente stabile durante tutto il processo di lavorazione.
Implementare sistemi di monitoraggio del carico del mandrino e di monitoraggio della durata dell'utensile. Intercetta l'usura dell'utensile prima che un guasto catastrofico danneggi un pezzo costoso. Il monitoraggio predittivo consente agli operatori di scambiare gli utensili in base ai dati di usura effettivi anziché a supposizioni. Le moderne macchine CNC possono monitorare la corrente elettrica assorbita dal motore del mandrino. Man mano che l'utensile si usura, richiede più coppia per tagliare il materiale, il che aumenta l'assorbimento di corrente. Impostiamo limiti di carico specifici nel controllo della macchina.
Se il carico del mandrino supera il limite, la macchina si ferma automaticamente e avvisa l'operatore di cambiare l'utensile. Ciò impedisce all'utensile di rompersi nel taglio, il che spesso distrugge la parte e danneggia il mandrino. Monitoriamo anche il tempo di taglio per ogni utensile. Analizzando questi dati nel tempo, possiamo stabilire aspettative di durata dell'utensile estremamente precise. Ciò ci consente di programmare i cambi utensile durante le interruzioni naturali del ciclo di lavorazione, massimizzando l'efficienza e riducendo al minimo gli scarti.
Consulta i tecnici delle applicazioni degli utensili per abbinare geometrie specifiche alle tue esatte capacità del materiale e della macchina HRSA.
Richiedi modelli di librerie di utensili CAD/CAM per simulare strategie di fresatura ad alta efficienza e verificare carichi di truciolo costanti.
Calcola l'MRR teorico ed esegui tagli di prova controllati concentrandoti sull'usura prevedibile piuttosto che sulla velocità massima assoluta.
Avvia una prova mirata degli utensili per le operazioni con colli di bottiglia più gravi per misurare i reali miglioramenti del costo per parte.
R: La geometria ottimale include un design ad elica e passo variabile per eliminare le vibrazioni. Richiede un angolo di spoglia positivo elevato per l'azione di taglio, ampio spazio nella gola per l'evacuazione dei trucioli e un rivestimento PVD specializzato per resistere alla reattività chimica e all'accumulo di calore.
R: Per la sgrossatura dinamica, da 5 a 7 eliche sono ideali per massimizzare le velocità di avanzamento mantenendo la robustezza del nucleo. Per le operazioni di scanalatura tradizionali, le 4 scanalature forniscono la necessaria rimozione del truciolo per evitare tagli successivi e rotture dell'utensile.
R: Un'elica variabile interrompe l'impatto ritmico dei taglienti contro il materiale. Ciò impedisce l'accumulo di risonanza armonica, eliminando efficacemente le vibrazioni. Le vibrazioni provocano una scarsa finitura superficiale e un rapido degrado dell'utensile, soprattutto nei componenti aerospaziali a pareti sottili.
R: Dovresti utilizzare una fresa per raggi angolari ogni volta che lavori parti strutturali aerospaziali. Gli angoli interni acuti creano punti di stress soggetti a fessurazioni. Il raggio distribuisce le forze di taglio, riduce la scheggiatura degli angoli dell'utensile e soddisfa i severi requisiti di miscelazione strutturale aerospaziale.
R: Il supporto dell'utensile determina la concentricità. Le pinze standard introducono un runout, facendo sì che una scanalatura sopporti un carico di truciolo più pesante rispetto alle altre. I mandrini a calettamento o idraulici mantengono il runout inferiore a 0,0002 pollici, garantendo un'usura uniforme, prevenendo microscheggiature e prolungando drasticamente la durata dell'utensile.
R: I rivestimenti PVD avanzati come il nitruro di alluminio e titanio (AlTiN) o i nanocompositi drogati con silicio sono ottimali. Offrono temperature di ossidazione estremamente elevate e bassi coefficienti di attrito. Questi rivestimenti agiscono come una barriera termica, proteggendo il carburo dal calore intenso generato dalle HRSA.


