
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 30.07.2026 Pochodzenie: Strona

Obróbka komponentów lotniczych wiąże się z niezwykle wysokimi stawkami w hali produkcyjnej. Części złomowane na skutek awarii narzędzia, złego wykończenia powierzchni lub nieoczekiwanego wypaczenia naprężeniowego kosztują tysiące dolarów za sztukę i zakłócają całe harmonogramy produkcji. Operatorzy maszyn napotykają poważne trudności podczas cięcia superstopów żaroodpornych (HRSA), stopów tytanu i komponentów wytwarzanych metodą hybrydową (AM) o kształcie zbliżonym do netto. W takich warunkach standardowe narzędzia komercyjne ulegają szybkiemu zużyciu krawędzi i katastrofalnym awariom. Podstawowe frezy po prostu nie są w stanie zachować wąskich tolerancji dla przemysłu lotniczego, gdy są poddawane ekstremalnym obciążeniom termicznym i właściwościom materiału ściernego.
Ocena określonych geometrii narzędzi, podłoży węglikowych i zaawansowanych powłok jest absolutnie konieczna, aby warsztat mógł przetrwać. Musisz wybrać właściwy Frez trzpieniowy dla przemysłu lotniczego do frezowania o wysokiej wydajności (HEM) i tradycyjnych ścieżek narzędzia. Właściwy dobór zapobiega przedwczesnym awariom, kontroluje wytwarzanie ciepła i zapewnia dokładność wymiarową złożonych elementów płatowca i silnika. Omówimy dokładne parametry wymagane do optymalizacji szybkości usuwania metalu w trudnych materiałach lotniczych.
Geometria specyficzna dla materiału nie podlega negocjacjom: skuteczna obróbka HRSA wymaga konstrukcji o zmiennej linii śrubowej i zmiennym skoku, aby zakłócać harmoniczne i zapobiegać drganiom.
Powłoka decyduje o zarządzaniu temperaturą: Zaawansowane powłoki PVD (takie jak AlTiN lub nanokompozyty domieszkowane krzemem) mają kluczowe znaczenie dla ochrony podłoża węglikowego przed ekstremalnym ciepłem wytwarzanym przez tytan i Inconel.
Przygotowanie krawędzi określa trwałość narzędzia: Mikrogeometria, powierzchnie T i honowanie krawędzi zapobiegają przedwczesnemu odpryskiwaniu w materiałach utwardzanych przez zgniot.
Wymagania związane z obróbką addytywną Możliwość adaptacji: Obróbka wydrukowanego w 3D lub spiekanego tytanu/Inconelu wymaga specjalistycznej regulacji parametrów, aby poradzić sobie z niespójną twardością naskórka i skalą ścierania.
Trzymanie narzędzia wpływa na wydajność: Nawet najwyższej jakości frez palcowy nie będzie działać bez sztywnego mocowania narzędzia o dużej koncentryczności (np. mocowania termokurczliwego lub uchwytów hydraulicznych).
Tytan i Inconel mają notorycznie niską przewodność cieplną. Materiały te przenoszą ciepło bezpośrednio do narzędzia tnącego, a nie do wióra. Ta koncentracja termiczna powoduje szybką degradację podłoża i odkształcenie plastyczne krawędzi skrawającej. Należy zastosować określone parametry narzędzia, aby zapobiec przebiciom termicznym podczas ciężkich przejść obróbki zgrubnej. Właściwa geometria umożliwia efektywne odprowadzanie ciepła przez narzędzie poprzez zoptymalizowane tworzenie wiórów. Gdy ciepło pozostaje w strefie cięcia, spoiwo węglikowe ulega rozkładowi, co prowadzi do natychmiastowego zniszczenia krawędzi. Zarządzanie tym ciepłem wymaga połączenia odpowiedniej powłoki, prawidłowego zastosowania chłodziwa i precyzyjnych posuwów, aby zapewnić, że wiór przeniesie jak najwięcej energii cieplnej.
Operatorzy często widzą na maszynie narzędzia świecące na czerwono, gdy parametry są nieprawidłowe. Oznacza to, że bariera termiczna powłoki uległa uszkodzeniu. Po naruszeniu powłoki surowy węglik pochłania ciepło, rozszerzając się i tworząc mikroodpryski. Przeciwdziałamy temu regulując promieniową głębokość skrawania. Niższe zazębienie promieniowe skraca czas, jaki krawędź tnąca spędza w materiale na jeden obrót. Dzięki temu narzędzie może nieco ostygnąć podczas nietnącej części obrotu. Jest to delikatna równowaga pomiędzy utrzymaniem dużej szybkości usuwania metalu a utrzymaniem temperatury narzędzia w bezpiecznych granicach roboczych.
Miejscowe umocnienie przez zgniot stwarza ogromne ryzyko podczas obróbki HRSA. Siły skrawania zmieniają strukturę ziaren materiału przed narzędziem. Jeśli pozwolisz narzędziu pocierać, a nie ciąć, powierzchnia natychmiastowo twardnieje. Kolejne przejście zniszczy krawędź tnącą, próbując przebić się przez tę utwardzoną warstwę. Spawanie materiału z krawędzią skrawającą tworzy narost na krawędzi (BUE). Zjawisko to powoduje wyrywanie mikroskopijnych cząstek węglika z narzędzia po odłączeniu. Ustanowienie rygorystycznych wymagań wyjściowych dotyczących przygotowania krawędzi zapobiega tej szybkiej degradacji. Ostra, ale odpowiednio zaszlifowana krawędź przecina materiał czysto, bez nadmiernego tarcia.
BUE jest szczególnie kłopotliwy w zastosowaniach z tytanem. Materiał ma wysokie powinowactwo chemiczne do spoiwa kobaltowego stosowanego w narzędziach węglikowych. Pod wpływem wysokiej temperatury i ciśnienia tytan dosłownie zgrzewa się z powierzchnią rowka. Kiedy wiór w końcu się odłamie, zabiera ze sobą kawałek narzędzia. Zapobiegamy temu stosując wysoce wypolerowane rowki i specjalne powłoki odporne na wiązania chemiczne. Istotne jest także utrzymywanie stałego obciążenia wiórów. Jeśli prędkość posuwu spada, narzędzie ociera się, dochodzi do skoków ciepła i szybko tworzy się BUE. Nowoczesne oprogramowanie CAM pomaga utrzymać stałe obciążenie wiórów nawet w ciasnych zakrętach.
Frezowanie wydrukowanych w 3D lub spiekanych części lotniczych o kształcie zbliżonym do netto wprowadza wyjątkową złożoność do hali produkcyjnej. Nierównomierna gęstość materiału i różnice w twardości na głębokość niszczą standardowe krawędzie skrawające. Zgorzelina powierzchni ściernej działa jak papier ścierny na podłoże narzędzia. Wewnętrzne naprężenia szczątkowe często powodują wypaczenie części podczas usuwania metalu. Należy dostosować parametry obróbki, aby obsłużyć te nieprzewidywalne stany materiału. Zewnętrzna skorupa części AM często wymaga specjalnego narzędzia do obróbki zgrubnej lub wysoce specjalistycznego noża zaprojektowanego specjalnie do przebijania warstwy ściernej bez pękania.
Po przeniknięciu zewnętrznej łuski wewnętrzne właściwości materiału mogą się jeszcze różnić. Porowatość i niestopione kieszenie proszkowe powodują przerwanie warunków skrawania w mikroskali. To ciągłe obciążenie udarowe wymaga wytrzymałego podłoża węglikowego, a nie czysto twardego. Często zmniejszamy prędkość skrawania o 20 do 30 procent podczas obróbki części AM w porównaniu do kęsów kutych z tego samego stopu. Mocowanie również staje się poważnym wyzwaniem. Części AM często mają złożone, organiczne kształty, które trudno utrzymać sztywno. Wszelkie wibracje w ustawieniu będą przenoszone bezpośrednio na narzędzie, przyspieszając zużycie i powodując słabą jakość wykończenia powierzchni.
Miarą udanego wyboru narzędzia jest koszt części (CPP) i przewidywalna trwałość narzędzia. Przestrzeganie rygorystycznych wymagań dotyczących wykończenia powierzchni ma znacznie większe znaczenie niż początkowa cena zakupu narzędzia. Przewidywalność pozwala na produkcję przy wyłączonym świetle i zmniejsza ryzyko złomowania komponentów lotniczych o wysokiej wartości. Jeśli tanie narzędzie w nieprzewidywalny sposób ulegnie awarii w połowie obróbki wykańczającej tytanowej grodzi o wartości 50 000 dolarów, oszczędności zostaną natychmiast zniweczone. Oceniamy narzędzia na podstawie tego, ile cali liniowych mogą niezawodnie przeciąć, zanim powierzchnia zużycia osiągnie określony próg.
Kierownicy warsztatów muszą skrupulatnie śledzić dane dotyczące trwałości narzędzi. Używamy monitorowania obciążenia wrzeciona, aby wykryć zużycie, zanim spowoduje to katastrofalną awarię. Stopniowy wzrost obciążenia wrzeciona wskazuje na normalne zużycie powierzchni przyłożenia. Nagły skok wskazuje na odpryski lub powstawanie BUE. Ustalając punkt odniesienia dla każdej kombinacji narzędzi i materiałów, możemy proaktywnie wymieniać narzędzia. To podejście oparte na danych zapewnia stałą jakość części i maksymalizuje czas sprawności maszyny. Sukces to stabilny, powtarzalny proces, któremu operatorzy mogą zaufać, zmiana po zmianie.
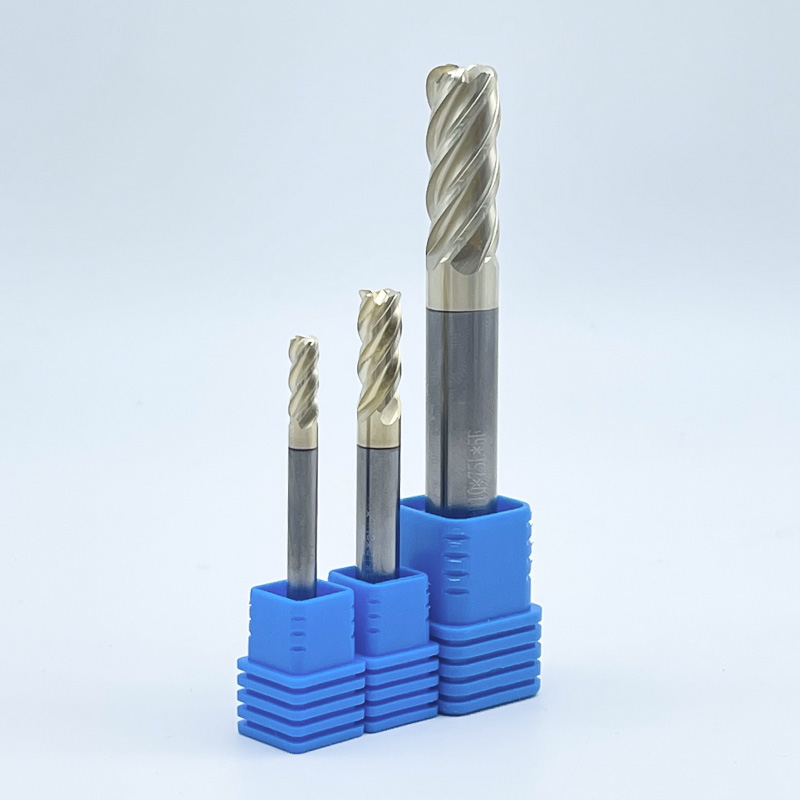
Oceń konstrukcje z 4 rowkami w porównaniu z konstrukcjami z 5 i więcej rowkami w oparciu o konkretną operację. Do wykonywania rowków wymagana jest mniejsza liczba rowków, aby zapewnić maksymalny odstęp wiórów. Dynamiczne operacje frezowania korzystają z większej liczby rowków, aby zmaksymalizować posuw. Obróbka tytanu wymaga większych wrębów w celu prawidłowego odprowadzania wiórów. Zatłoczone wręby prowadzą do ponownego nacinania wiórów i natychmiastowej awarii narzędzia. Kiedy ponownie tniesz wiór tytanowy, tniesz materiał utwardzany przez zgniot. To natychmiast niszczy ostrze. Do ciężkiej obróbki zgrubnej tytanu zwykle używamy narzędzi 4- lub 5-ostrzowych, aby zapewnić odpowiednią przestrzeń dla wiórów wydostających się ze strefy skrawania.
W przypadku operacji wykańczających lub wysokowydajnego frezowania (HEM) przy niskim zaangażowaniu promieniowym przełączamy się na narzędzia z 7 lub 9 rowkami. Mała głębokość promieniowa zapewnia bardzo cienki wiór, który wymaga mniejszej przestrzeni wrębowej. Większa liczba rowków pozwala na znacznie wyższe prędkości posuwu stołu przy zachowaniu tego samego obciążenia wiórów na ząb. To drastycznie skraca czas cykli w przypadku złożonych profili lotniczych. Należy jednak upewnić się, że sterowanie maszyny może przetworzyć kod wystarczająco szybko, aby utrzymać zaprogramowaną prędkość posuwu. Jeśli maszyna się zacina, narzędzie będzie się trzeć i ulegnie awarii.
Zakłócenia harmoniczne mają kluczowe znaczenie dla wyeliminowania drgań na cienkościennych częściach. Konstrukcje o zmiennej linii śrubowej i zmiennym skoku zmieniają czas uderzeń krawędzi tnącej. To fizyczne zakłócenie zapobiega tworzeniu się częstotliwości rezonansowych. Eliminacja drgań pozostaje krytycznym wymiarem oceny obróbki cienkościennych elementów lotniczych. Podczas cięcia standardowym frezem walcowo-czołowym każdy rowek uderza w materiał w dokładnie takich samych odstępach czasu. Tworzy to rytmiczne wibracje. Jeśli te wibracje odpowiadają częstotliwości drgań własnych części lub maszyny, pojawiają się drgania. Drgania pozostawiają okropne wykończenie powierzchni i niszczą narzędzie.
Zmieniając wysokość dźwięku (odstęp między rowkami) i kąt pochylenia linii śrubowej (skręcenie fletów), rozbijamy ten rytm. Jeden flet może uderzać pod kątem 88 stopni, następny pod kątem 92 stopni. Ta stała zmienność zapobiega wzmocnieniu wibracji. Ta geometria jest absolutnie obowiązkowa podczas obróbki głębokich kieszeni lub cienkich żeber w elementach konstrukcyjnych przemysłu lotniczego. Umożliwia nam wykonywanie wyższych prędkości wrzeciona i głębszych cięć osiowych bez powodowania drgań. Różnica w wydajności pomiędzy narzędziem standardowym a narzędziem o zmiennej geometrii w tych zastosowaniach występuje w dzień i w nocy.
Projektanci narzędzi równoważą grubość rdzenia z głębokością rowka. Gruby rdzeń zmniejsza ugięcie podczas ciężkiej obróbki zgrubnej. Jednakże grubszy rdzeń zmniejsza dostępną przestrzeń dla usuwania wiórów. Musisz dopasować średnicę rdzenia do konkretnego promieniowego zaangażowania zaprogramowanej ścieżki narzędzia. W przypadku tradycyjnego rowkowania potrzebny jest mniejszy rdzeń, aby zapewnić duże wręby. W przypadku ścieżek narzędzia HEM, w których zaangażowanie promieniowe utrzymuje się poniżej 15 procent, potrzebny jest możliwie najgrubszy rdzeń. Gruby rdzeń zapewnia sztywność niezbędną do wykorzystania całej długości rowka bez odginania się narzędzia od miejsca cięcia.
Ugięcie narzędzia powoduje niedokładności wymiarowe i zwężające się ściany. W przemyśle lotniczym, gdzie tolerancje często ograniczają się do dziesiątych tysięcznych cala, ugięcie jest niedopuszczalne. Obliczamy teoretyczne ugięcie na podstawie średnicy rdzenia narzędzia, długości wolnego wylotu i sił skrawania. Jeśli ugięcie przekracza naszą tolerancję, musimy zmniejszyć posuw, zastosować lżejsze cięcie lub wybrać narzędzie z większym rdzeniem. Stosowanie narzędzi ze stożkowym rdzeniem – gdy średnica rdzenia zwiększa się w kierunku chwytu – zapewnia doskonałą sztywność przy jednoczesnym zachowaniu odpowiedniego odstępu wiórów na końcówce.
Krawędzie T, osełki i mikrogeometrie wzmacniają krawędź skrawającą przed dużymi siłami ścinającymi. Surowe, ostre wióry węglikowe łatwo przycinają HRSA. Kontrolowane przygotowanie krawędzi rozkłada siły skrawania na większą powierzchnię. Ta mikrogeometria zapobiega przedwczesnemu odpryskiwaniu w agresywnych zastosowaniach lotniczych. Śmiertelnie ostra krawędź jest w rzeczywistości dość słaba. Kiedy uderza w twarde miejsce z Inconelu lub tytanu, pęka. Nakładając na krawędź mikroskopijną osełkę lub małą fazkę (pola T), kierujemy siły skrawania w najmocniejszą część podłoża węglikowego.
Rozmiar osełki należy dopasować do obciążenia wiórami. Jeśli osełka jest większa niż zaprogramowane obciążenie wiórami, narzędzie będzie trzeć zamiast ciąć. Powoduje to ogromne wytwarzanie ciepła i utwardzanie przez zgniot. Producenci narzędzi stosują specjalistyczne procesy szczotkowania i przeciągania, aby przygotować krawędzie z niesamowitą precyzją. Oceniając narzędzia, zawsze sprawdzamy przygotowanie krawędzi pod mikroskopem. Konsekwentne, jednolite szlifowanie jest oznaką wysokiej jakości narzędzia lotniczego. Niespójne przygotowanie krawędzi prowadzi do nieprzewidywalnej trwałości narzędzia.
Zazębienie promieniowe i łuk styku decydują o trwałości narzędzia. Techniki wejścia typu roll-in łagodzą początkowy szok związany z wejściem. Właściwa orientacja narzędzia pozwala zarządzać efektami pocieniania wiórów podczas obróbki z dużymi prędkościami. Programowanie płynnych przejść zapobiega nagłym skokom obciążenia wrzeciona. Nigdy nie zanurzaj frezu walcowo-czołowego bezpośrednio w tytanie lub Inconelu. Powoduje to zatrzymanie wiórów pod narzędziem i zniszczenie środkowych krawędzi skrawających. Zawsze używaj spiralnej rampy lub wstępnie wywierconego otworu początkowego. Kąt rampowy powinien być niewielki, zazwyczaj od 1 do 3 stopni, aby zminimalizować osiowe siły skrawania.
Wchodząc w bok części, użyj ruchu po łuku, a nie po linii prostej. To stopniowo zwiększa promieniowe zazębienie, umożliwiając narzędziu płynne pochłanianie sił skrawania. Wykorzystujemy również obliczenia promieniowego pocieniania wiórów. Gdy promieniowa głębokość skrawania jest mniejsza niż 50 procent średnicy narzędzia, rzeczywista grubość wióra jest mniejsza niż zaprogramowany posuw na ząb. Aby uzyskać żądaną grubość wióra, należy zwiększyć posuw. Nieuwzględnienie cieńszego wióra powoduje tarcie, wytwarzanie ciepła i szybkie zużycie narzędzia.
| Parametr | Standardowy frez palcowy | Aerospace Frez palcowy |
|---|---|---|
| Kąt helisy | Jednolite 30° lub 45° | Zmienna (np. 35°/38°) |
| Poziom | Równe odstępy | Nierówne odstępy |
| Średnica rdzenia | Standardowy (ok. 50%) | Gruby rdzeń (do 70%) |
| Przygotowanie krawędzi | Ostry/nieostrzony | Zaprojektowany hone / T-land |
| Ziarno węglika | Mikroziarnista | Ultradrobne submikronowe |
Obróbka tytanu wymaga określonych optymalnych parametrów. Potrzebujesz ostrych krawędzi skrawających w połączeniu z dużymi dodatnimi kątami natarcia. Specyficzne powłoki muszą być odporne na reaktywność chemiczną z tytanem w podwyższonych temperaturach. Dedykowany tytanowy frez palcowy dla przemysłu lotniczego zapobiega przyleganiu materiału i utrzymuje integralność krawędzi. Duży dodatni kąt natarcia zmniejsza siły skrawania i tnie materiał czysto, minimalizując wytwarzanie ciepła. Poszukujemy narzędzi z polerowanymi rowkami, które pomogą szybko usunąć lepkie wióry tytanowe, zanim zdążą się zespawać z powierzchnią czołową narzędzia.
Uwzględnij korekty parametrów podczas obróbki spiekanych skorup powierzchniowych tytanu w porównaniu ze stopami kutymi. Materiały dodatkowe wymagają wolniejszego początkowego zasilania, aby przeniknąć przez naskórek ścierny. Obróbka zgrubna z wysokim momentem obrotowym i niską prędkością obrotową wymaga innej geometrii niż operacje wykańczające z dużą prędkością. Do obróbki zgrubnej tytanu stosujemy narzędzia z nieco cięższą krawędzią, która wytrzymuje wysoki moment obrotowy. Do wykańczania używamy narzędzi o ostrzejszych krawędziach i większej liczbie rowków, aby uzyskać wymagane wykończenie powierzchni. Zastosowanie chłodziwa ma kluczowe znaczenie; Chłodziwo pod wysokim ciśnieniem kierowane precyzyjnie na strefę skrawania jest obowiązkowe w celu spłukiwania wiórów i kontrolowania ciepła.
Stopy na bazie niklu generują ekstremalne zużycie ścierne i duże siły skrawania. Optymalne parametry wymagają ultradrobnoziarnistych podłoży węglikowych. Grube przygotowanie krawędzi wytrzymuje brutalne siły ścinające. Jakiś Frez Inconel dla przemysłu lotniczego musi zachować integralność strukturalną pod ogromnymi obciążeniami termicznymi. Inconel zachowuje swoją wytrzymałość w bardzo wysokich temperaturach, co oznacza, że siły skrawania nie spadają wraz z nagrzewaniem się materiału. Powoduje to ogromne obciążenie mechaniczne narzędzia. Stosujemy narzędzia z bardzo grubym rdzeniem i specjalistycznym przygotowaniem krawędzi w kształcie litery T, aby zapobiec kruszeniu się krawędzi skrawającej pod naciskiem.
Przełamanie zewnętrznej skali części odlewanych lub drukowanych w 3D wymaga agresywnych parametrów. Nóż musi szybko przebić się przez bardzo ścierną, twardą skorupę zewnętrzną. Przejdź na strategie frezowania z dużymi posuwami, aby kierować siły skrawania osiowo. Chroni to wrzeciono obrabiarki i wydłuża żywotność narzędzia. We frezarkach z wysokim posuwem stosuje się bardzo mały kąt przystawienia, co znacznie zmniejsza grubość wióra i kieruje siły skrawania do wrzeciona, a nie promieniowo do oprawki narzędzia. Pozwala to na uzyskanie wyjątkowo wysokich posuwów przy jednoczesnym zachowaniu rozsądnego obciążenia wiórów, co czyni tę metodę najbardziej efektywną metodą obróbki zgrubnej elementów z Inconelu.
5-osiowa, symultaniczna obróbka łopatek turbin wymaga solidnych możliwości skrawania centralnego. Wytrzymałość rdzenia ma kluczowe znaczenie w przypadku złożonych powierzchni aerodynamicznych. Jakiś Frez trzpieniowy z kulistym czołem lotniczym musi wytrzymywać różne kąty sprzęgania bez uginania się. Podczas profilowania łopatki turbiny narzędzie stale zmienia swój kąt natarcia. Siły tnące przesuwają się z boku kuli na końcówkę i z powrotem. Narzędzie musi mieć mocny rdzeń sięgający aż do końcówki, aby zapobiec ugięciom i wibracjom podczas tych przejść.
Pochylenie osi narzędzia zapobiega martwemu punktowi zerowemu SFM na końcówce. Precyzyjna orientacja minimalizuje zużycie środka i maksymalizuje wykończenie powierzchni. Utrzymanie stałej prędkości powierzchniowej na końcówce pozostaje poważnym wyzwaniem. Specjalna geometria narzędzia ogranicza zużycie środka podczas złożonego profilowania. W dokładnym środku frezu walcowo-czołowego prędkość obrotowa wynosi zero. Jeśli tniesz w martwym punkcie, przeciągasz narzędzie, a nie tniesz. Programujemy 5-osiowe ścieżki narzędzia tak, aby narzędzie było nachylone pod kątem od 10 do 15 stopni względem powierzchni. Dzięki temu zawsze tniemy z efektywną średnicą kuli, zachowując odpowiednią powierzchnię i wydłużając żywotność narzędzia.
Ostre narożniki działają jak niebezpieczne elementy zwiększające naprężenia w częściach lotniczych. Frezy trzpieniowe z promieniem naroża równomiernie rozkładają siły skrawania. Taka geometria wydłuża żywotność narzędzia i spełnia rygorystyczne wymagania dotyczące części konstrukcyjnych. Jakiś Frez do promieni naroży w przemyśle lotniczym jest niezbędny do operacji wykonywania kieszeni. Ostry kwadratowy narożnik frezu walcowo-czołowego jest najsłabszym punktem narzędzia. Jest to pierwsze miejsce powstawania wiórów podczas obróbki twardych materiałów. Dodając promień, znacznie wzmacniamy narożnik. Dzięki temu możemy mocniej dociskać narzędzie i osiągać wyższą wydajność usuwania metalu bez obawy o katastrofalne uszkodzenie narożnika.
Geometria promienia naroża zmniejsza ugięcie pionowe przy głębokich kieszeniach. Ma to kluczowe znaczenie w przypadku cienkościennych elementów konstrukcyjnych płatowca, takich jak grodzie i żebra. Oceń dokładnie tolerancje promieni, aby zapewnić doskonałą dokładność mieszania na przecinających się ścieżkach narzędzia. Plany lotnicze narzucają określone promienie zaokrągleń dla wszystkich wewnętrznych kieszeni, aby zapobiec pękaniu zmęczeniowemu w końcowej części. Promień narożnika narzędzia musi dokładnie odpowiadać tym wymaganiom. Używamy komparatorów optycznych do sprawdzania tolerancji promienia naszych narzędzi, zanim dotkną one części. Niedopasowany promień spowoduje skok w mieszance, w wyniku czego część zostanie złomowana.
Oceń dokładnie submikronowe i bardzo drobnoziarniste podłoża z węglików spiekanych. Musisz określić kompromis między twardością a wytrzymałością. Twardość zapewnia odporność na zużycie w przypadku materiałów ściernych. Wytrzymałość zapewnia odporność na wstrząsy podczas obróbki przerywanej. Zastosowania lotnicze zwykle wymagają zrównoważonej, bardzo drobnoziarnistej struktury. Wielkość ziaren proszku węglika wolframu decyduje o ostatecznych właściwościach narzędzia. Mniejsze ziarna pozwalają na ostrzejszą krawędź skrawającą i wyższą twardość. Jeśli jednak ziarna są zbyt małe, narzędzie staje się kruche. Do obróbki tytanu i Inconelu wybieramy podłoża o uziarnieniu od 0,2 do 0,5 mikrona.
Ważną rolę odgrywa także zawartość spoiwa kobaltowego. Więcej kobaltu zwiększa wytrzymałość, ale zmniejsza twardość. Do obróbki zgrubnej z dużą obróbką przerywaną używamy podłoża o nieco wyższej zawartości kobaltu (około 10 do 12 procent), aby amortyzować wstrząsy. Do operacji wykańczających, gdzie najważniejsza jest odporność na zużycie, stosujemy niższą zawartość kobaltu (około 6 do 8 procent). Dopasowanie podłoża do konkretnej operacji jest tak samo ważne, jak dobór odpowiedniej geometrii.
Porównaj AlTiN, TiAlN i nowsze powłoki nanostrukturalne z domieszką krzemu. Ocenić ich temperaturę utleniania i współczynniki tarcia. Powłoki domieszkowane krzemem zapewniają doskonałą odporność na rozpuszczanie chemiczne w tytanie. Te zaawansowane powłoki PVD działają jak bariera termiczna, chroniąc wrażliwe podłoże węglikowe. AlTiN (azotek aluminium i tytanu) to branżowy standard w obróbce HRSA. Pod wpływem wysokiej temperatury tworzy ochronną warstwę tlenku glinu, która chroni narzędzie. Jednak w przypadku zastosowań ekstremalnych zmierzamy w stronę powłok nanokompozytowych.
Te nanokompozytowe powłoki zawierają krzem, tworząc strukturę, która jest niezwykle twarda i wysoce odporna na ciepło. Mają niższy współczynnik tarcia niż standardowe AlTiN, co pomaga szybciej wysuwać się wiórów z wrębu, ograniczając gromadzenie się ciepła. Grubość powłoki jest również istotna. Zbyt gruba i krawędź tnąca staje się matowa. Zbyt cienki i bariera termiczna przedwcześnie ulega uszkodzeniu. Polegamy na producentach narzędzi, którzy stosują zaawansowane procesy PVD (fizyczne osadzanie z fazy gazowej) do nakładania tych powłok z precyzyjną kontrolą grubości.
Przeanalizuj konieczność stosowania chłodziwa przez narzędzie w porównaniu z zewnętrznym chłodziwem pod wysokim ciśnieniem. Dostarczanie pod wysokim ciśnieniem zapobiega szokowi termicznemu i ułatwia ewakuację wiórów z głębokich kieszeni. Właściwe zastosowanie chłodziwa zapobiega przyklejaniu się wiórów do krawędzi skrawającej podczas agresywnej obróbki zgrubnej HRSA. Chłodziwo zalewowe jest często niewystarczające w przypadku obróbki lotniczej. Bariera paroszczelna utworzona przez intensywne ciepło na krawędzi skrawającej zapobiega przedostawaniu się chłodziwa pod niskim ciśnieniem do strefy cięcia. Do przebicia tej bariery paroizolacyjnej używamy systemów chłodzenia pod wysokim ciśnieniem (1000 PSI lub więcej).
Do wiercenia i frezowania głębokich kieszeni zdecydowanie zaleca się stosowanie chłodziwa przez narzędzie. Dostarcza chłodziwo dokładnie tam, gdzie jest potrzebne, wypłukując wióry z otworu. Jednakże w przypadku frezów pełnoczołowych często skuteczniejsze są zewnętrzne dysze wysokociśnieniowe skierowane precyzyjnie na powierzchnię styku narzędzie-przedmiot obrabiany. Należy upewnić się, że dysze są ustawione prawidłowo. Jeżeli strumień chłodziwa ominie strefę skrawania choćby o ułamek cala, narzędzie natychmiast się spali. Właściwe zarządzanie chłodziwem jest kluczowym elementem ogólnej strategii obróbki.
Nigdy nie używaj standardowych uchwytów zaciskowych do wysokowydajnego frezowania w przemyśle lotniczym. Zdecydowanie zalecamy uchwyty termokurczliwe lub precyzyjne uchwyty frezarskie. Bicie musi być utrzymywane poniżej 0,0002 cala. Nadmierne bicie powoduje nierównomierne obciążenie wiórów, co prowadzi do natychmiastowej i przedwczesnej awarii narzędzia. Jeśli narzędzie 4-ostrzowe ma bicie 0,001 cala, jedno z rowków zbiera ogromny wiór, podczas gdy przeciwne rowki ledwo tną. To nierówne obciążenie szybko niszczy narzędzie i pozostawia okropne wykończenie powierzchni.
Oprawki termokurczliwe zapewniają najlepszą koncentryczność i siłę chwytania. Oprawka jest podgrzewana w celu rozszerzenia otworu, wkłada się narzędzie, a po ochłodzeniu chwyta chwyt narzędzia z ogromnym naciskiem. Eliminuje to mikrowibracje związane z uchwytami zaciskowymi. Uchwyty hydrauliczne są również doskonałą opcją, zapewniając doskonałe właściwości bicia i doskonałe tłumienie drgań. Inwestycja w wysokiej jakości uchwyty narzędziowe jest obowiązkowa; umieszczenie wysokiej jakości frezu trzpieniowego dla przemysłu lotniczego w tanim uchwycie zaciskowym to gwarantowany sposób na marnowanie pieniędzy.
Wysokowydajne frezy palcowe dla przemysłu lotniczego wymagają nowoczesnych strategii CAM. Frezowanie trochoidalne i frezowanie o wysokiej wydajności utrzymują stałe obciążenie wiórów. Właściwa orientacja ścieżki narzędzia zapobiega wypaczeniu części w przekrojach cienkościennych. Symulacja oprogramowania jest obowiązkowa przed wykonaniem cięcia drogich stopów lotniczych. Tradycyjne ścieżki narzędzia do obróbki zgrubnej z offsetem powodują skoki zaangażowania narzędzia podczas wjeżdżania w narożniki. Te kolce powodują ugięcie narzędzia, drgania i złamania. Ścieżki narzędzia HEM wykorzystują dynamiczne ruchy okrężne, aby utrzymać stały kąt zaczepienia.
Podczas obróbki cienkich ścian stosujemy strategię zwaną „waterlining” lub naprzemienne obniżanie. Obrabiamy obie strony ściany jednocześnie w małych przyrostach osiowych. To równoważy siły skrawania i zapobiega odpychaniu się ściany od narzędzia. Jeśli całkowicie obrobisz jedną stronę cienkiej ściany przed obróbką drugiej, naprężenia szczątkowe w materiale spowodują wypaczenie ściany. Oprogramowanie CAM pozwala nam efektywnie programować te złożone strategie, zapewniając stabilność wymiarową części przez cały proces obróbki.
Wdrażaj systemy monitorowania obciążenia wrzeciona i śledzenia trwałości narzędzi. Wykryj zużycie narzędzia, zanim katastrofalna awaria uszkodzi kosztowny przedmiot obrabiany. Monitorowanie predykcyjne umożliwia operatorom wymianę narzędzi w oparciu o rzeczywiste dane dotyczące zużycia, a nie domysły. Nowoczesne maszyny CNC mogą monitorować prąd elektryczny pobierany przez silnik wrzeciona. W miarę zużywania się narzędzia do cięcia materiału potrzebny jest większy moment obrotowy, co zwiększa pobór prądu. Określone limity obciążenia ustalamy w sterowaniu maszyny.
Jeśli obciążenie wrzeciona przekracza limit, maszyna automatycznie zatrzymuje się i ostrzega operatora o konieczności zmiany narzędzia. Zapobiega to pękaniu narzędzia w nacięciu, co często niszczy część i uszkadza wrzeciono. Śledzimy również czas skrawania każdego narzędzia. Analizując te dane w czasie, możemy ustalić bardzo dokładne oczekiwania dotyczące trwałości narzędzia. Dzięki temu możemy zaplanować wymianę narzędzi podczas naturalnych przerw w cyklu obróbki, maksymalizując wydajność i minimalizując ilość odpadów.
Skonsultuj się z inżynierami zajmującymi się aplikacjami narzędziowymi, aby dopasować konkretną geometrię do konkretnego materiału HRSA i możliwości maszyny.
Poproś o modele z biblioteki narzędzi CAD/CAM, aby symulować strategie frezowania o wysokiej wydajności i weryfikować stałe obciążenie wiórów.
Oblicz teoretyczny MRR i przeprowadź kontrolowane cięcia testowe, koncentrując się na przewidywalnym zużyciu, a nie na bezwzględnej prędkości maksymalnej.
Rozpocznij ukierunkowaną próbę narzędziową dla najpoważniejszych wąskich gardeł, aby zmierzyć rzeczywistą poprawę kosztu na część.
Odp.: Optymalna geometria obejmuje zmienną spiralę i konstrukcję o zmiennym skoku, aby wyeliminować drgania. Wymaga dużego dodatniego kąta natarcia dla działania ścinającego, dużej przestrzeni wrębowej do odprowadzania wiórów oraz specjalistycznej powłoki PVD odpornej na reaktywność chemiczną i gromadzenie się ciepła.
Odp.: W przypadku dynamicznej obróbki zgrubnej idealnie nadaje się od 5 do 7 rowków, aby zmaksymalizować posuw przy jednoczesnym zachowaniu wytrzymałości rdzenia. W przypadku tradycyjnych operacji dłutowania 4 rowki zapewniają niezbędny odstęp wiórów, aby zapobiec ponownemu cięciu i uszkodzeniu narzędzia.
Odp.: Zmienna spirala zakłóca rytmiczne uderzenie krawędzi skrawających o materiał. Zapobiega to tworzeniu się rezonansu harmonicznego, skutecznie eliminując drgania. Drgania powodują słabą jakość wykończenia powierzchni i szybką degradację narzędzia, zwłaszcza w przypadku cienkościennych elementów lotniczych.
Odp.: Podczas obróbki konstrukcyjnych części lotniczych i kosmicznych należy używać frezu do promieni naroży. Ostre narożniki wewnętrzne tworzą podstopnice naprężeń podatne na pękanie. Promień rozkłada siły skrawania, zmniejsza wykruszanie się narożników narzędzia i spełnia surowe wymagania dotyczące mieszania struktur lotniczych.
Odp.: Trzymanie narzędzia decyduje o koncentryczności. Standardowe tuleje zaciskowe powodują bicie, przez co jeden rowek przyjmuje większe obciążenie wiórami niż pozostałe. Uchwyty termokurczliwe lub hydrauliczne utrzymują bicie poniżej 0,0002 cala, zapewniając równomierne zużycie, zapobiegając mikroodpryskom i drastycznie wydłużając żywotność narzędzia.
Odp.: Optymalne są zaawansowane powłoki PVD, takie jak azotek aluminium i tytanu (AlTiN) lub nanokompozyty domieszkowane krzemem. Oferują wyjątkowo wysokie temperatury utleniania i niskie współczynniki tarcia. Powłoki te działają jak bariera termiczna, chroniąc węglik przed intensywnym ciepłem wytwarzanym przez HRSA.


