
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-30 Origine : Site

L’usinage de composants aérospatiaux implique des enjeux incroyablement élevés dans l’atelier. Les pièces mises au rebut en raison d'une défaillance d'un outil, d'un mauvais état de surface ou d'une déformation inattendue sous contrainte coûtent des milliers de dollars par unité et perturbent des calendriers de production entiers. Les machinistes sont confrontés à de graves difficultés lors de la découpe de superalliages résistants à la chaleur (HRSA), d'alliages de titane et de composants hybrides de fabrication additive (AM) de forme presque nette. L'outillage commercial standard souffre d'une usure rapide des bords et d'une défaillance catastrophique dans ces conditions. Les fraises de base ne peuvent tout simplement pas maintenir des tolérances aérospatiales serrées lorsqu'elles sont soumises à des charges thermiques extrêmes et aux propriétés abrasives des matériaux.
L'évaluation de géométries d'outils spécifiques, de substrats en carbure et de revêtements avancés est absolument nécessaire à la survie de l'atelier. Vous devez sélectionner le bon Fraise en bout pour l'aérospatiale pour le fraisage à haute efficacité (HEM) et les parcours d'outils traditionnels. Une sélection appropriée évite une défaillance prématurée, contrôle la génération de chaleur et garantit la précision dimensionnelle des composants complexes de la cellule et du moteur. Nous détaillerons les paramètres exacts requis pour optimiser les taux d’enlèvement de métal dans les matériaux aérospatiaux difficiles.
La géométrie spécifique au matériau n'est pas négociable : un usinage HRSA réussi nécessite des conceptions à hélice variable et à pas variable pour perturber les harmoniques et empêcher le broutage.
Le revêtement dicte la gestion thermique : les revêtements PVD avancés (comme l'AlTiN ou les nanocomposites dopés au silicium) sont essentiels pour protéger le substrat en carbure de la chaleur extrême générée par le titane et l'Inconel.
La préparation des bords détermine la durée de vie de l'outil : la microgéométrie, les zones en T et l'affûtage des bords empêchent l'écaillage prématuré des matériaux écrouis.
Le post-traitement additif exige de l'adaptabilité : l'usinage du titane/Inconel imprimé en 3D ou fritté nécessite des ajustements de paramètres spécialisés pour gérer la dureté de la peau incohérente et le tartre abrasif.
Le maintien de l'outil a un impact sur les performances : même la fraise en bout de la plus haute qualité échouera sans un maintien de l'outil rigide et à haute concentricité (par exemple, ajustement par frettage ou mandrins hydrauliques).
Le titane et l'Inconel possèdent une conductivité thermique notoirement faible. Ces matériaux transfèrent la chaleur directement dans l’outil de coupe plutôt que dans les copeaux. Cette concentration thermique provoque une dégradation rapide du substrat et une déformation plastique du tranchant. Vous devez utiliser des paramètres d'outil spécifiques pour éviter les ruptures thermiques lors de passes d'ébauche lourdes. Des géométries appropriées permettent à l'outil d'évacuer efficacement la chaleur grâce à une formation optimisée des copeaux. Lorsque la chaleur reste dans la zone de coupe, le liant carbure se décompose, entraînant une rupture immédiate des bords. La gestion de cette chaleur nécessite une combinaison d'un revêtement approprié, d'une application appropriée du liquide de refroidissement et de vitesses d'alimentation précises pour garantir que la puce évacue autant d'énergie thermique que possible.
Sur la machine, les opérateurs voient souvent les outils briller en rouge lorsque les paramètres sont incorrects. Cela indique que la barrière thermique du revêtement a échoué. Une fois le revêtement brisé, le carbure brut absorbe la chaleur, se dilate et se micro-ébrèche. Nous combattons cela en ajustant la profondeur de coupe radiale. Un engagement radial plus faible réduit le temps passé par le tranchant dans le matériau par tour. Cela permet à l'outil de refroidir légèrement pendant la partie non coupante de la rotation. Il s’agit d’un équilibre délicat entre le maintien de taux d’enlèvement de métal élevés et le maintien de la température de l’outil dans des limites de fonctionnement sûres.
L'écrouissage localisé présente un risque énorme lors de l'usinage HRSA. Les forces de coupe modifient la structure des grains du matériau en amont de l'outil. Si vous laissez un outil frotter plutôt que couper, la surface durcit instantanément. Le prochain passage détruira le tranchant en essayant de pénétrer dans cette couche durcie. Le soudage du matériau au bord de coupe crée un bord accumulé (BUE). Ce phénomène arrache les particules microscopiques de carbure de l'outil lors du détachement. L’établissement d’exigences de base strictes pour la préparation des bords empêche cette dégradation rapide. Un bord tranchant mais correctement affûté cisaille le matériau proprement sans frottement excessif.
Le BUE est particulièrement problématique dans les applications du titane. Le matériau présente une affinité chimique élevée pour le liant cobalt utilisé dans les outils en carbure. Sous une chaleur et une pression élevées, le titane se soude littéralement à la face de la flûte. Lorsque le copeau finit par se détacher, il emporte avec lui un morceau de l'outil. Nous évitons cela en utilisant des cannelures hautement polies et des revêtements spécifiques qui résistent à la liaison chimique. Il est également vital de maintenir une charge constante en copeaux. Si la vitesse d'avance diminue, l'outil frotte, des pics de chaleur et du BUE se forment rapidement. Un logiciel de FAO moderne permet de maintenir cette charge de copeaux constante, même dans les coins les plus étroits.
Le fraisage de pièces aérospatiales imprimées en 3D ou frittées de forme presque nette introduit des complexités uniques dans l'atelier. Une densité de matériau incohérente et des variations de dureté en profondeur de la peau détruisent les arêtes de coupe standard. Le tartre de surface abrasive agit comme du papier de verre sur le substrat de l'outil. Les contraintes résiduelles internes provoquent fréquemment des déformations des pièces lors de l'enlèvement de métal. Vous devez adapter les paramètres d'usinage pour gérer ces états de matériaux imprévisibles. La croûte externe d'une pièce FA nécessite souvent un outil d'ébauche sacrificiel ou une fraise hautement spécialisée conçue spécifiquement pour percer la couche abrasive sans se fracturer.
Une fois que vous pénétrez dans l’échelle externe, les propriétés internes du matériau peuvent encore varier. La porosité et les poches de poudre non fondue provoquent des conditions de coupe interrompues à micro-échelle. Cette charge de choc constante nécessite un substrat en carbure résistant plutôt qu'un substrat purement dur. Nous réduisons souvent les vitesses de coupe de 20 à 30 % lors de l'usinage de pièces AM par rapport aux billettes corroyées du même alliage. Le montage devient également un défi majeur. Les pièces de FA ont souvent des formes complexes et organiques difficiles à maintenir de manière rigide. Toute vibration dans la configuration sera transférée directement à l'outil, accélérant l'usure et provoquant de mauvaises finitions de surface.
Un choix d'outillage réussi se mesure par le coût par pièce (CPP) et la durée de vie prévisible de l'outil. Le respect d’exigences strictes en matière de finition de surface compte bien plus que le prix d’achat initial de l’outil. La prévisibilité permet une fabrication sans problème et réduit le risque de mise au rebut de composants aérospatiaux de grande valeur. Si un outil bon marché tombe en panne de manière imprévisible au milieu d'une passe de finition sur une cloison en titane de 50 000 $, les économies sont instantanément annulées. Nous évaluons les outils en fonction du nombre de pouces linéaires qu'ils peuvent couper de manière fiable avant que la zone d'usure n'atteigne un seuil spécifique.
Les chefs d’atelier doivent suivre méticuleusement les données sur la durée de vie des outils. Nous utilisons la surveillance de la charge de la broche pour détecter l'usure avant qu'elle ne provoque une défaillance catastrophique. Une augmentation progressive de la charge sur la broche indique une usure normale des flancs. Un pic soudain indique un écaillage ou une formation de BUE. En établissant une référence pour chaque combinaison d’outils et de matériaux, nous pouvons échanger les outils de manière proactive. Cette approche basée sur les données garantit une qualité constante des pièces et maximise la disponibilité de la machine. Le succès est un processus stable et reproductible auquel les opérateurs peuvent faire confiance, équipe après équipe.
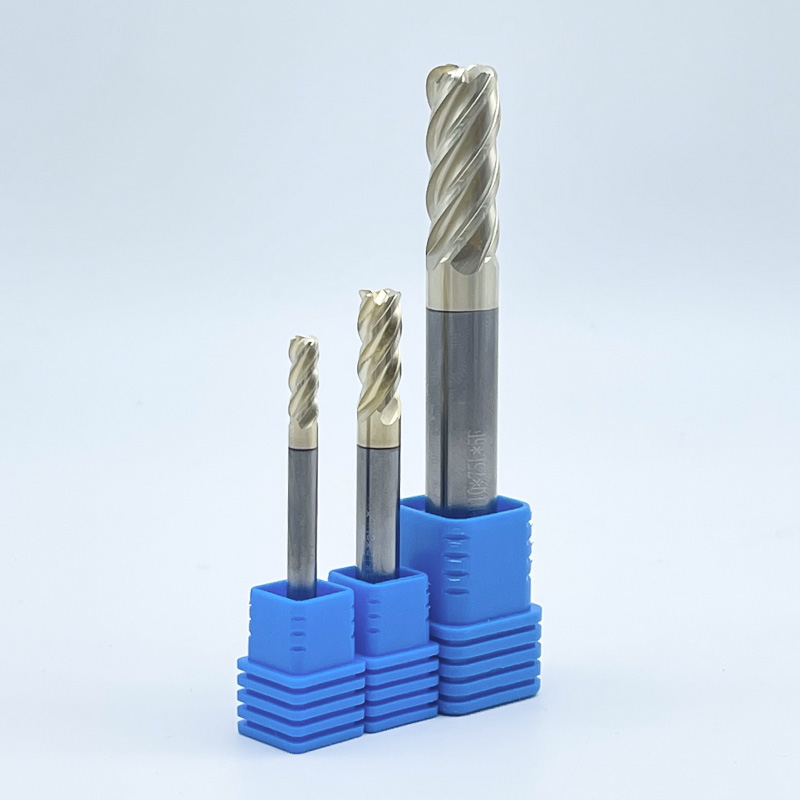
Évaluez les conceptions à 4 cannelures par rapport aux conceptions à plus de 5 cannelures en fonction de votre opération spécifique. Le rainurage nécessite moins de cannelures pour un dégagement maximal des copeaux. Les opérations de fraisage dynamiques bénéficient d'un nombre de cannelures plus élevé pour maximiser les vitesses d'avance. L'usinage du titane nécessite des arcades plus grandes pour une bonne évacuation des copeaux. Les arcades encombrées entraînent une redécoupe des copeaux et une défaillance immédiate de l'outil. Lorsque vous coupez un copeau de titane, vous coupez un matériau écroui. Cela détruit instantanément le tranchant. Nous utilisons généralement des outils à 4 ou 5 dents pour l'ébauche lourde dans le titane afin de garantir un espace suffisant pour que les copeaux s'échappent de la zone de coupe.
Pour les opérations de finition ou de fraisage à haute efficacité (HEM) avec un faible engagement radial, nous passons aux outils à 7 dents ou à 9 dents. La faible profondeur radiale produit un copeau très fin, qui nécessite moins d'espace dans l'œsophage. Le nombre plus élevé de goujures permet des vitesses d'avance de table nettement plus élevées tout en conservant la même charge de copeaux par dent. Cela réduit considérablement les temps de cycle sur les profils aérospatiaux complexes. Cependant, vous devez vous assurer que la commande de votre machine peut traiter le code suffisamment rapidement pour maintenir la vitesse d'avance programmée. Si la machine bégaie, l'outil frottera et échouera.
La perturbation harmonique est essentielle pour éliminer le broutage sur les pièces à parois minces. Les conceptions à hélice variable et à pas variable modifient le timing des impacts de pointe. Cette perturbation physique empêche l’accumulation de fréquences de résonance. L'élimination du broutage reste une dimension d'évaluation critique pour l'usinage de composants aérospatiaux à parois minces. Lorsqu'une fraise en bout standard coupe, chaque flûte frappe le matériau exactement au même intervalle. Cela crée une vibration rythmique. Si cette vibration correspond à la fréquence naturelle de la pièce ou de la machine, un broutage se produit. Le bavardage laisse un état de surface épouvantable et détruit l'outil.
En faisant varier la hauteur (l'espacement entre les flûtes) et l'angle d'hélice (la torsion des flûtes), on casse ce rythme. Une flûte peut frapper à 88 degrés, la suivante à 92 degrés. Cette variation constante évite l’amplification des vibrations. Cette géométrie est absolument obligatoire lors de l'usinage de poches profondes ou de nervures fines dans des composants structurels aérospatiaux. Cela nous permet d'exécuter des vitesses de broche plus élevées et des coupes axiales plus profondes sans provoquer de broutage. La différence de performances entre un outil standard et un outil à géométrie variable dans ces applications est de jour comme de nuit.
Les concepteurs d'outils équilibrent l'épaisseur du noyau et la profondeur de la cannelure. Un noyau épais réduit la déflexion lors des coupes d'ébauche lourdes. Cependant, un noyau plus épais réduit l'espace disponible pour le dégagement des copeaux. Vous devez faire correspondre le diamètre du noyau à l'engagement radial spécifique de votre parcours d'outil programmé. Pour le rainurage traditionnel, vous avez besoin d'un noyau plus petit pour fournir de grandes arcades. Pour les parcours d'outils HEM où l'engagement radial est maintenu inférieur à 15 pour cent, vous souhaitez le noyau le plus épais possible. Un noyau épais offre la rigidité nécessaire pour utiliser toute la longueur de la flûte sans que l'outil ne se déforme de la coupe.
La déviation de l’outil entraîne des imprécisions dimensionnelles et des parois effilées. Dans l’aérospatiale, où les tolérances sont souvent limitées au dixième de millième de pouce, la déflexion est inacceptable. Nous calculons la déflexion théorique en fonction du diamètre du noyau de l'outil, de la longueur de dépassement et des forces de coupe. Si la déviation dépasse notre tolérance, nous devons réduire la vitesse d'avance, effectuer une coupe plus légère ou sélectionner un outil avec un noyau plus grand. L'utilisation d'outils avec un noyau conique, où le diamètre du noyau augmente vers la tige, offre une excellente rigidité tout en maintenant un dégagement adéquat des copeaux à la pointe.
Les zones en T, les aiguisages et les microgéométries renforcent le tranchant contre les forces de cisaillement sévères. Le carbure brut et tranchant s'écaille facilement lors de la coupe des HRSA. La préparation contrôlée des bords répartit les forces de coupe sur une plus grande surface. Cette microgéométrie empêche l'écaillage prématuré dans les applications aérospatiales agressives. Un bord extrêmement tranchant est en réalité assez faible. Lorsqu'il heurte un point dur en Inconel ou en titane, il se fracture. En appliquant un diamant microscopique ou un petit chanfrein (T-land) sur le bord, nous dirigeons les forces de coupe vers la partie la plus résistante du substrat en carbure.
La taille du diamant doit être adaptée à la charge de copeaux. Si l'affûtage est plus grand que la charge de copeaux programmée, l'outil frottera au lieu de couper. Cela provoque une génération massive de chaleur et un écrouissage. Les fabricants d’outils utilisent des procédés spécialisés de brossage et de traînage pour appliquer ces préparations de bords avec une précision incroyable. Lors de l’évaluation des outils, nous inspectons toujours la préparation des bords au microscope. Un affûtage constant et uniforme est le signe d’un outil aérospatial de haute qualité. Une préparation incohérente des bords conduit à une durée de vie imprévisible de l'outil.
L'engagement radial et l'arc de contact déterminent la survie de l'outil. Les techniques d’entrée roll-in atténuent le choc d’entrée initial. Une orientation correcte de l'outil gère les effets d'amincissement des copeaux lors de l'usinage à grande vitesse. La programmation de transitions fluides évite les pics soudains de charge de la broche. Ne plongez jamais une fraise directement dans le titane ou l'Inconel. Cela emprisonne les copeaux sous l'outil et détruit les arêtes de coupe centrales. Utilisez toujours une rampe hélicoïdale ou un trou de départ pré-percé. L'angle de la rampe doit rester faible, généralement entre 1 et 3 degrés, pour minimiser les forces de coupe axiales.
Lorsque vous entrez sur le côté d'une pièce, utilisez un mouvement en arc de cercle plutôt qu'une ligne droite. Cela augmente progressivement l'engagement radial, permettant à l'outil d'absorber les forces de coupe en douceur. Nous utilisons également des calculs d’amincissement radial des copeaux. Lorsque la profondeur de coupe radiale est inférieure à 50 pour cent du diamètre de l'outil, l'épaisseur réelle des copeaux est inférieure à l'avance par dent programmée. Vous devez augmenter la vitesse d'avance pour obtenir l'épaisseur de copeaux souhaitée. Le fait de ne pas tenir compte de l’amincissement des copeaux entraîne un frottement, une génération de chaleur et une usure rapide de l’outil.
| Paramètre | Fraise en bout standard Fraise | en bout pour l'aérospatiale |
|---|---|---|
| Angle d'hélice | Uniforme 30° ou 45° | Variable (par exemple, 35°/38°) |
| Pas | Espacement égal | Espacement inégal |
| Diamètre du noyau | Standard (environ 50%) | Noyau épais (jusqu'à 70%) |
| Préparation des bords | Sharp / Non aiguisé | Aiguiser / T-land |
| Grains de carbure | Micro-grain | Submicronique ultra fin |
L’usinage du titane nécessite des paramètres optimaux spécifiques. Vous avez besoin d’arêtes de coupe tranchantes combinées à des angles de coupe positifs élevés. Les revêtements spécifiques doivent résister à la réactivité chimique avec le titane à des températures élevées. Un dédié La fraise aérospatiale en titane empêche l'adhérence du matériau et maintient l'intégrité des bords. L'angle de coupe positif élevé réduit les forces de coupe et cisaille le matériau proprement, minimisant ainsi la génération de chaleur. Nous recherchons des outils dotés de cannelures polies pour aider à évacuer rapidement les copeaux de titane collants avant qu'ils puissent être soudés à la face de l'outil.
Ajustez les paramètres lors de l'usinage de croûtes de surface en titane fritté par rapport aux alliages corroyés. Les matériaux additifs nécessitent des avances initiales plus lentes pour pénétrer dans la peau abrasive. L'ébauche à couple élevé et à faible vitesse de rotation exige des géométries différentes de celles des opérations de finition à grande vitesse. Pour l'ébauche du titane corroyé, nous utilisons des outils dotés d'un tranchant légèrement plus lourd pour résister au couple élevé. Pour la finition, nous optons pour des outils dotés d'un bord plus tranchant et d'un nombre de cannelures plus élevé pour obtenir la finition de surface requise. L'application du liquide de refroidissement est essentielle ; un liquide de refroidissement haute pression dirigé précisément vers la zone de coupe est obligatoire pour éliminer les copeaux et contrôler la chaleur.
Les alliages à base de nickel génèrent une usure abrasive extrême et des forces de coupe élevées. Les paramètres optimaux nécessitent des substrats en carbure à grains ultra fins. La préparation lourde des bords résiste aux forces de cisaillement brutales. Un La fraise aérospatiale en Inconel doit maintenir son intégrité structurelle sous des charges thermiques massives. L'Inconel conserve sa résistance à des températures très élevées, ce qui signifie que les forces de coupe ne diminuent pas à mesure que le matériau chauffe. Cela impose une immense contrainte mécanique à l'outil. Nous utilisons des outils avec un noyau très épais et une préparation spécialisée des bords en T pour empêcher le tranchant de s'effriter sous la pression.
Briser l’échelle extérieure des pièces moulées ou imprimées en 3D nécessite des paramètres agressifs. Le couteau doit percer rapidement la croûte extérieure dure et très abrasive. Passez à des stratégies de fraisage à grande avance pour diriger les forces de coupe axialement. Cela protège la broche de la machine et prolonge la durée de vie de l'outil. Les fraiseuses à grande avance utilisent un angle d'attaque très faible, ce qui amincit considérablement les copeaux et dirige les forces de coupe vers le haut dans la broche plutôt que radialement contre le porte-outil. Cela permet des vitesses d'avance extrêmement élevées tout en maintenant une charge de copeaux gérable, ce qui en fait le moyen le plus efficace d'ébaucher les composants en Inconel.
L'usinage simultané sur 5 axes d'aubes de turbine nécessite de robustes capacités de coupe centrale. La résistance du noyau est vitale pour les surfaces aérodynamiques complexes. Un La fraise à bout sphérique pour l'aérospatiale doit résister à des angles d'engagement variés sans dévier. Lors du profilage d'une aube de turbine, l'outil change constamment son angle d'attaque. Les forces de coupe se déplacent du côté de la balle vers la pointe et vice-versa. L'outil doit avoir un noyau solide qui s'étend jusqu'à la pointe pour empêcher la déviation et les vibrations lors de ces transitions.
L'inclinaison de l'axe de l'outil évite le point mort zéro SFM à la pointe. Une orientation précise minimise l'usure centrale et maximise la finition de surface. Maintenir une vitesse de surface constante à la pointe reste un défi important. La géométrie spécialisée de l'outil atténue cette usure centrale lors d'un profilage complexe. Au centre exact d’une fraise à bout sphérique, la vitesse de rotation est nulle. Si vous coupez avec le point mort, vous faites glisser l'outil et non pas coupez. Nous programmons des parcours d'outils sur 5 axes pour maintenir l'outil incliné à un angle de 10 à 15 degrés par rapport à la surface. Cela garantit que nous coupons toujours avec le diamètre effectif de la bille, en conservant une longueur de surface appropriée et en prolongeant la durée de vie de l'outil.
Les angles vifs agissent comme des sources de contraintes dangereuses dans les pièces aérospatiales. Les fraises à rayon d'angle répartissent uniformément les forces de coupe. Cette géométrie prolonge la durée de vie de l'outil et répond aux exigences strictes des pièces structurelles. Un La fraise à rayon d'angle aérospatiale est essentielle pour les opérations de poche. Un coin carré pointu sur une fraise en bout est le point le plus faible de l'outil. C'est le premier endroit où les copeaux se forment lors de l'usinage de matériaux durs. En ajoutant un rayon, nous renforçons considérablement le coin. Cela nous permet de pousser l'outil plus fort et d'obtenir des taux d'enlèvement de métal plus élevés sans craindre une défaillance catastrophique des coins.
La géométrie du rayon de coin réduit la déviation verticale dans les poches profondes. Ceci est crucial pour les composants structurels à parois minces de la cellule, tels que les cloisons et les nervures. Évaluez soigneusement les tolérances de rayon pour garantir une précision de mélange parfaite sur les parcours d'outils qui se croisent. Les plans aérospatiaux imposent des rayons de congé spécifiques pour toutes les poches internes afin d'éviter les fissures de fatigue dans la pièce finale. Le rayon d'angle de l'outil doit correspondre exactement à ces exigences. Nous utilisons des comparateurs optiques pour vérifier la tolérance de rayon de nos outils avant qu'ils ne touchent une pièce. Un rayon incompatible entraînera une étape dans le mélange, ce qui entraînera une pièce mise au rebut.
Évaluez soigneusement les substrats en carbure à grains submicroniques et ultra-fins. Vous devez définir le compromis entre dureté et ténacité. La dureté offre une résistance à l'usure contre les matériaux abrasifs. La robustesse offre une résistance aux chocs lors de coupes interrompues. Les applications aérospatiales exigent généralement une structure à grains ultra-fins équilibrée. La granulométrie de la poudre de carbure de tungstène dicte les propriétés finales de l'outil. Des grains plus petits permettent un tranchant plus tranchant et une dureté plus élevée. Cependant, si les grains sont trop petits, l’outil devient cassant. Nous sélectionnons des substrats dont la granulométrie est comprise entre 0,2 et 0,5 microns pour l'usinage du titane et de l'Inconel.
La teneur en liant cobalt joue également un rôle majeur. Plus de cobalt augmente la ténacité mais réduit la dureté. Pour les opérations d'ébauche avec des coupes fortement interrompues, nous utilisons un substrat avec une teneur en cobalt légèrement plus élevée (environ 10 à 12 pour cent) pour absorber les chocs. Pour les opérations de finition où la résistance à l’usure est primordiale, nous utilisons une teneur en cobalt plus faible (environ 6 à 8 %). L'adaptation du substrat à l'opération spécifique est tout aussi importante que la sélection de la bonne géométrie.
Comparez AlTiN, TiAlN et les nouveaux revêtements nanostructurés dopés au silicium. Évaluer leurs températures d’oxydation et leurs coefficients de frottement. Les revêtements dopés au silicium offrent une résistance supérieure à la dissolution chimique du titane. Ces revêtements PVD avancés agissent comme une barrière thermique, protégeant le substrat en carbure vulnérable. AlTiN (nitrure d'aluminium et de titane) est la norme industrielle pour l'usinage des HRSA. Il forme une couche protectrice d'oxyde d'aluminium lorsqu'il est exposé à une chaleur élevée, qui protège l'outil. Cependant, pour les applications extrêmes, nous nous dirigeons vers des revêtements nanocomposites.
Ces revêtements nanocomposites incorporent du silicium pour créer une structure incroyablement dure et très résistante à la chaleur. Ils ont un coefficient de friction inférieur à celui de l'AlTiN standard, ce qui permet aux copeaux de glisser plus rapidement hors de l'œsophage, réduisant ainsi l'accumulation de chaleur. L'épaisseur du revêtement est également critique. Trop épais et le tranchant devient terne. Trop mince, la barrière thermique échoue prématurément. Nous nous appuyons sur des fabricants d’outils qui utilisent des procédés PVD (Physical Vapor Deposition) avancés pour appliquer ces revêtements avec un contrôle précis de l’épaisseur.
Analysez la nécessité d'un liquide de refroidissement intégré à l'outil par rapport à un liquide de refroidissement externe haute pression. La distribution haute pression évite les chocs thermiques et facilite l'évacuation des copeaux dans les poches profondes. Une application appropriée du liquide de refroidissement empêche les copeaux de se souder sur l'arête de coupe lors d'une ébauche HRSA agressive. Le liquide de refroidissement par inondation est souvent insuffisant pour l'usinage aérospatial. Le pare-vapeur créé par la chaleur intense au niveau du tranchant empêche le liquide de refroidissement à basse pression d'atteindre la zone de coupe. Nous utilisons des systèmes de refroidissement à haute pression (1 000 PSI ou plus) pour traverser ce pare-vapeur.
Le liquide de refroidissement traversant l'outil est fortement recommandé pour le perçage et le fraisage de poches profondes. Il délivre le liquide de refroidissement exactement là où il est nécessaire, évacuant les copeaux vers le haut et hors du trou. Cependant, pour les fraises monobloc, les buses externes haute pression dirigées précisément vers l'interface outil-pièce sont souvent plus efficaces. Vous devez vous assurer que les buses sont correctement orientées. Si le jet de liquide de refroidissement manque la zone coupée ne serait-ce que d'une fraction de pouce, l'outil brûlera instantanément. Une bonne gestion du liquide de refroidissement est un élément essentiel de la stratégie globale d’usinage.
N'utilisez jamais de mandrins à pinces standard pour le fraisage aérospatial haute performance. Nous recommandons fortement les mandrins de fraisage à frettage ou de haute précision. Le faux-rond doit être maintenu en dessous de 0,0002 pouces. Un faux-rond excessif provoque des charges de copeaux inégales, entraînant une défaillance immédiate et prématurée de l'outil. Si un outil à 4 cannelures a un faux-rond de 0,001 pouce, une flûte prend un énorme copeau tandis que la flûte opposée coupe à peine. Cette charge inégale détruit rapidement l'outil et laisse un état de surface épouvantable.
Les supports rétractables offrent la meilleure concentricité et force de préhension. Le support est chauffé pour élargir l'alésage, l'outil est inséré et, en refroidissant, il saisit la tige de l'outil avec une immense pression. Cela élimine les micro-vibrations associées aux mandrins à pinces. Les mandrins hydrauliques constituent également une excellente option, offrant d'excellentes caractéristiques de faux-rond et un amortissement supérieur des vibrations. Investir dans un porte-outils de haute qualité est obligatoire ; Mettre une fraise aérospatiale haut de gamme dans un mandrin à pince bon marché est un moyen garanti de gaspiller de l'argent.
Les fraises en bout pour l'aérospatiale hautes performances nécessitent des stratégies de FAO modernes. Le fraisage trochoïdal et le fraisage à haute efficacité maintiennent une charge de copeaux constante. Une orientation correcte du parcours d'outil empêche le gauchissement des pièces dans les sections à paroi mince. La simulation logicielle est obligatoire avant d’exécuter des découpes sur des alliages aérospatiaux coûteux. Les parcours d'outils d'ébauche décalés traditionnels créent des pics d'engagement de l'outil lors de l'enfoncement dans les virages. Ces pointes provoquent une déviation, un broutage et une casse de l'outil. Les parcours d'outils HEM utilisent des mouvements circulaires dynamiques pour maintenir l'angle d'engagement constant.
Lors de l'usinage de parois minces, nous utilisons une stratégie appelée « waterlining » ou abaisseurs alternés. Nous usinons simultanément les deux côtés du mur par petits incréments axiaux. Cela équilibre les forces de coupe et empêche le mur de s'éloigner de l'outil. Si vous usinez complètement un côté d’une paroi mince avant d’usiner l’autre, les contraintes résiduelles dans le matériau provoqueront une déformation de la paroi. Le logiciel de FAO nous permet de programmer efficacement ces stratégies complexes, garantissant que la pièce reste dimensionnellement stable tout au long du processus d'usinage.
Mettre en œuvre des systèmes de surveillance de la charge de broche et de suivi de la durée de vie des outils. Récupérez l’usure de l’outil avant qu’une panne catastrophique n’endommage une pièce coûteuse. La surveillance prédictive permet aux opérateurs d'échanger des outils en fonction des données d'usure réelles plutôt que de conjectures. Les machines CNC modernes peuvent surveiller le courant électrique consommé par le moteur de broche. À mesure que l'outil s'use, il faut plus de couple pour couper le matériau, ce qui augmente la consommation de courant. Nous fixons des limites de charge spécifiques dans la commande de la machine.
Si la charge de la broche dépasse la limite, la machine s'arrête automatiquement et alerte l'opérateur pour qu'il change d'outil. Cela évite que l'outil ne se brise lors de la coupe, ce qui détruit souvent la pièce et endommage la broche. Nous suivons également le temps de coupe pour chaque outil. En analysant ces données au fil du temps, nous pouvons établir des attentes très précises en matière de durée de vie des outils. Cela nous permet de planifier les changements d'outils pendant les pauses naturelles du cycle d'usinage, maximisant ainsi l'efficacité et minimisant les rebuts.
Consultez les ingénieurs d’application d’outillage pour faire correspondre des géométries spécifiques à vos matériaux HRSA exacts et aux capacités de votre machine.
Demandez des modèles de bibliothèque d'outils CAO/FAO pour simuler des stratégies de fraisage à haute efficacité et vérifier des charges de copeaux constantes.
Calculez le MRR théorique et effectuez des tests de coupe contrôlés en vous concentrant sur l'usure prévisible plutôt que sur la vitesse maximale absolue.
Lancez un essai d'outillage ciblé pour votre opération de goulot d'étranglement le plus grave afin de mesurer les véritables améliorations du coût par pièce.
R : La géométrie optimale comprend une conception à hélice variable et à pas variable pour éliminer les vibrations. Il nécessite un angle de coupe positif élevé pour l'action de cisaillement, un espace suffisant dans l'œsophage pour l'évacuation des copeaux et un revêtement PVD spécialisé pour résister à la réactivité chimique et à l'accumulation de chaleur.
R : Pour l'ébauche dynamique, 5 à 7 cannelures sont idéales pour maximiser les vitesses d'avance tout en conservant la résistance du noyau. Pour les opérations de rainurage traditionnelles, 4 cannelures fournissent le dégagement de copeaux nécessaire pour éviter la redécoupe et la casse de l'outil.
R : Une hélice variable perturbe l’impact rythmique des arêtes de coupe contre le matériau. Cela empêche la résonance harmonique de s’accumuler, éliminant ainsi efficacement les vibrations. Le broutage entraîne une mauvaise finition de surface et une dégradation rapide des outils, en particulier dans les composants aérospatiaux à parois minces.
R : Vous devez utiliser une fraise à rayon d’angle pour usiner des pièces structurelles aérospatiales. Les coins internes pointus créent des zones de tension sujettes aux fissures. Le rayon répartit les forces de coupe, réduit l'écaillage des coins de l'outil et répond aux exigences strictes de mélange structurel de l'aérospatiale.
R : Le maintien de l'outil dicte la concentricité. Les pinces de serrage standard introduisent un faux-rond, ce qui oblige une flûte à supporter une charge de copeaux plus lourde que les autres. Les mandrins à frettage ou hydrauliques maintiennent le faux-rond inférieur à 0,0002 pouce, garantissant une usure uniforme, empêchant les micro-écailles et prolongeant considérablement la durée de vie de l'outil.
R : Les revêtements PVD avancés comme le nitrure d'aluminium et de titane (AlTiN) ou les nanocomposites dopés au silicium sont optimaux. Ils offrent des températures d'oxydation extrêmement élevées et de faibles coefficients de frottement. Ces revêtements agissent comme une barrière thermique, protégeant le carbure de la chaleur intense générée par les HRSA.


