
Visualizações: 0 Autor: Editor do site Horário de publicação: 29/07/2026 Origem: Site

Alcançar um acabamento superficial espelhado em fresamento 3D requer um equilíbrio preciso entre o tempo de ciclo e a altura aceitável da vieira. Ao usinar contornos complexos, a ponta arredondada da fresa naturalmente deixa para trás pequenas saliências de material não usinado entre os passes. Essas cristas são conhecidas como cúspides ou vieiras. Se você ignorá-los, você estragará o acabamento superficial da peça.
A altura excessiva da cúspide leva a polimentos manuais e trabalhos de bancada dispendiosos e inconsistentes. Depender de passos laterais excessivamente conservadores para melhorar o acabamento aumenta exponencialmente o tempo de usinagem. Isso destrói o rendimento e a lucratividade. Você precisa de uma estratégia que otimize o acabamento superficial sem manter a máquina funcionando por dias.
O controle da altura residual requer ir além das configurações CAM padrão. Ao otimizar matematicamente o passo lateral, maximizar o diâmetro de corte efetivo e selecionar ferramentas específicas para o material, os maquinistas podem minimizar de forma confiável a altura da cúspide sem sacrificar a eficiência operacional. Você pode prever a rugosidade exata da superfície antes mesmo de o fuso girar.
A geometria dita a linha de base: O diâmetro da ferramenta e a distância lateral são os principais impulsionadores matemáticos da altura teórica da cúspide; utilizar o maior raio prático da ferramenta permite passos mais largos enquanto mantém o acabamento da superfície.
A referência de ultraacabamento: Para aplicações de alta precisão, almeje uma altura de cúspide teórica de 0,00003' a 0,00005' (0,75 a 1,25 mícrons) para eliminar completamente o polimento manual em uma fresa de topo esférico para acabamento de moldes.
Evite o 'ponto morto': O centro exato da parte inferior de uma ferramenta esférica tem velocidade de superfície zero. A introdução de uma inclinação da ferramenta de 10 a 15° envolve a aresta de corte ativa, evitando rasgos do material, desgaste prematuro da ferramenta e protuberâncias centrais.
Recalcular a velocidade e o avanço: Como a ferramenta raramente engata em seu diâmetro total durante o perfilamento 3D, o cálculo do diâmetro de corte efetivo é obrigatório para definir RPM precisos e taxas de avanço ajustadas para manter a carga de cavacos constante.
A compatibilidade do material é importante: os cálculos teóricos da cúspide falham se a aresta da ferramenta se degradar. A utilização de substratos específicos da aplicação, como uma fresa de topo esférica de aço endurecido, evita o rápido desgaste da borda devido ao aumento artificial da rugosidade da superfície.
A altura da cúspide é o material residual não usinado deixado entre percursos adjacentes durante a superfície 3D. Quando uma aresta de corte esférica se move através de uma superfície plana ou contornada, ela corta uma calha. À medida que a ferramenta avança para fazer a próxima passagem, a interseção dessas duas depressões curvas forma um pico. Este pico é a cúspide. A altura deste pico determina diretamente a rugosidade da superfície da sua peça final. Os maquinistas devem entender como manipular essa geometria para controlar o resultado final.
O raio de um A fresa de topo esférica cruza com a distância lateral para criar essas saliências. Um raio maior cria uma calha mais rasa e mais larga. Um raio menor cria uma calha mais profunda e estreita. Se você mantiver o passo lateral constante, mas mudar para uma ferramenta menor, a altura da cúspide aumentará drasticamente. Compreender esta relação geométrica é a base da superfície 3D. Você não consegue adivinhar o caminho para um bom final; você deve calculá-lo.
As alturas das cúspides aumentam durante as transições entre pisos planos e paredes verticais. À medida que a ferramenta sobe uma parede íngreme, o deslocamento lateral efetivo muda em relação à normal da superfície. Um passo lateral plano constante em seu software CAM resultará em alturas de cúspides variadas em topografia 3D complexa. Isso requer estratégias precisas de percurso, como passos constantes 3D ou percursos de vieira, para manter acabamentos de superfície uniformes em curvas de mesclagem. Freqüentemente vemos operadores lutando com isso ao fazer a transição da programação 2D para 3D.
Enquadre o problema em torno da definição de uma média de rugosidade aceitável para a peça final. O objetivo é eliminar a bancada secundária, em vez de perseguir arbitrariamente uma finalização com cúspide zero. Uma altura teórica de cúspide zero requer um número infinito de passagens. Ao definir o recorte máximo permitido com base nos requisitos funcionais da peça, você pode otimizar o tempo de usinagem. Essa abordagem economiza horas de operação desnecessária da máquina.
Para avaliar adequadamente a altura das cúspides no chão de fábrica, siga estas etapas práticas:
Identifique a rugosidade superficial máxima permitida especificada na impressão da peça.
Converta a média de rugosidade necessária em uma altura de cúspide teórica alvo.
Selecione o maior raio de ferramenta possível que se ajuste à menor geometria interna da peça.
Calcule a distância de passo necessária para atingir a altura da cúspide alvo.
Gere o percurso e verifique se o passo lateral permanece constante em paredes íngremes e pisos rasos.
Execute um corte de teste no material residual para verificar se o acabamento superficial real corresponde ao cálculo teórico.
O cálculo padrão da altura das cúspides depende da geometria básica. A fórmula é h = R - √(R⊃2; - (S/2)⊃2;), onde R é o raio da ferramenta e S é a distância lateral. Esta equação prova que a altura da cúspide é uma certeza matemática, não uma ocorrência aleatória. Você pode inserir o acabamento superficial desejado nesta fórmula para determinar o passo exato necessário para uma ferramenta específica. Usamos esta fórmula diariamente para configurar passes de acabamento em moldes complexos.
Usar o maior moinho de bolas possível produz a cúspide mais curta e mais larga para qualquer passo lateral. Um raio maior nivela a curva do corte. Isso permite aumentar a distância de passo enquanto mantém a mesma altura teórica da vieira. Passos mais largos significam menos passagens, o que reduz drasticamente o tempo geral do ciclo. Você deve sempre usar como padrão a maior ferramenta permitida pela geometria.
No entanto, você deve equilibrar os benefícios de um diâmetro de ferramenta grande com as restrições físicas. Uma fresa enorme não consegue limpar raios internos estreitos ou navegar por topografias de peças complexas. Se a peça apresentar um filete interno de 2mm, não será possível finalizá-la com um moinho de bolas de 10mm. Você deve selecionar a maior ferramenta que possa usinar com êxito os menores recursos da peça ou utilizar uma estratégia de usinagem de repouso com vários tamanhos de ferramentas. Isso geralmente significa desbaste com uma ferramenta grande e acabamento de cantos específicos com uma ferramenta menor.
O aumento exponencial no tempo de ciclo à medida que o passo lateral diminui é um grande gargalo na produção. Diminuir um passo lateral de 0,2 mm para 0,05 mm não apenas dobra o tempo de usinagem; quadruplica o comprimento do percurso. Cada pequena melhoria no acabamento superficial custa uma enorme quantidade de tempo de máquina. Você deve encontrar o ponto ideal onde o acabamento seja aceitável e o tempo de ciclo seja lucrativo. O excesso de usinagem é uma forma comum de as lojas perderem dinheiro com peças 3D.
Considere uma referência básica. Se você usar uma fresa R3 (6 mm de diâmetro) com passo lateral de 0,15 mm a 0,2 mm, teoricamente manterá a altura residual abaixo de 0,002 mm. Muitas vezes, isso é suficiente para componentes mecânicos padrão. Ele fornece um acabamento limpo sem manter o fuso funcionando desnecessariamente por muito tempo. Consideramos que este é um ponto de partida confiável para perfis 3D de uso geral.
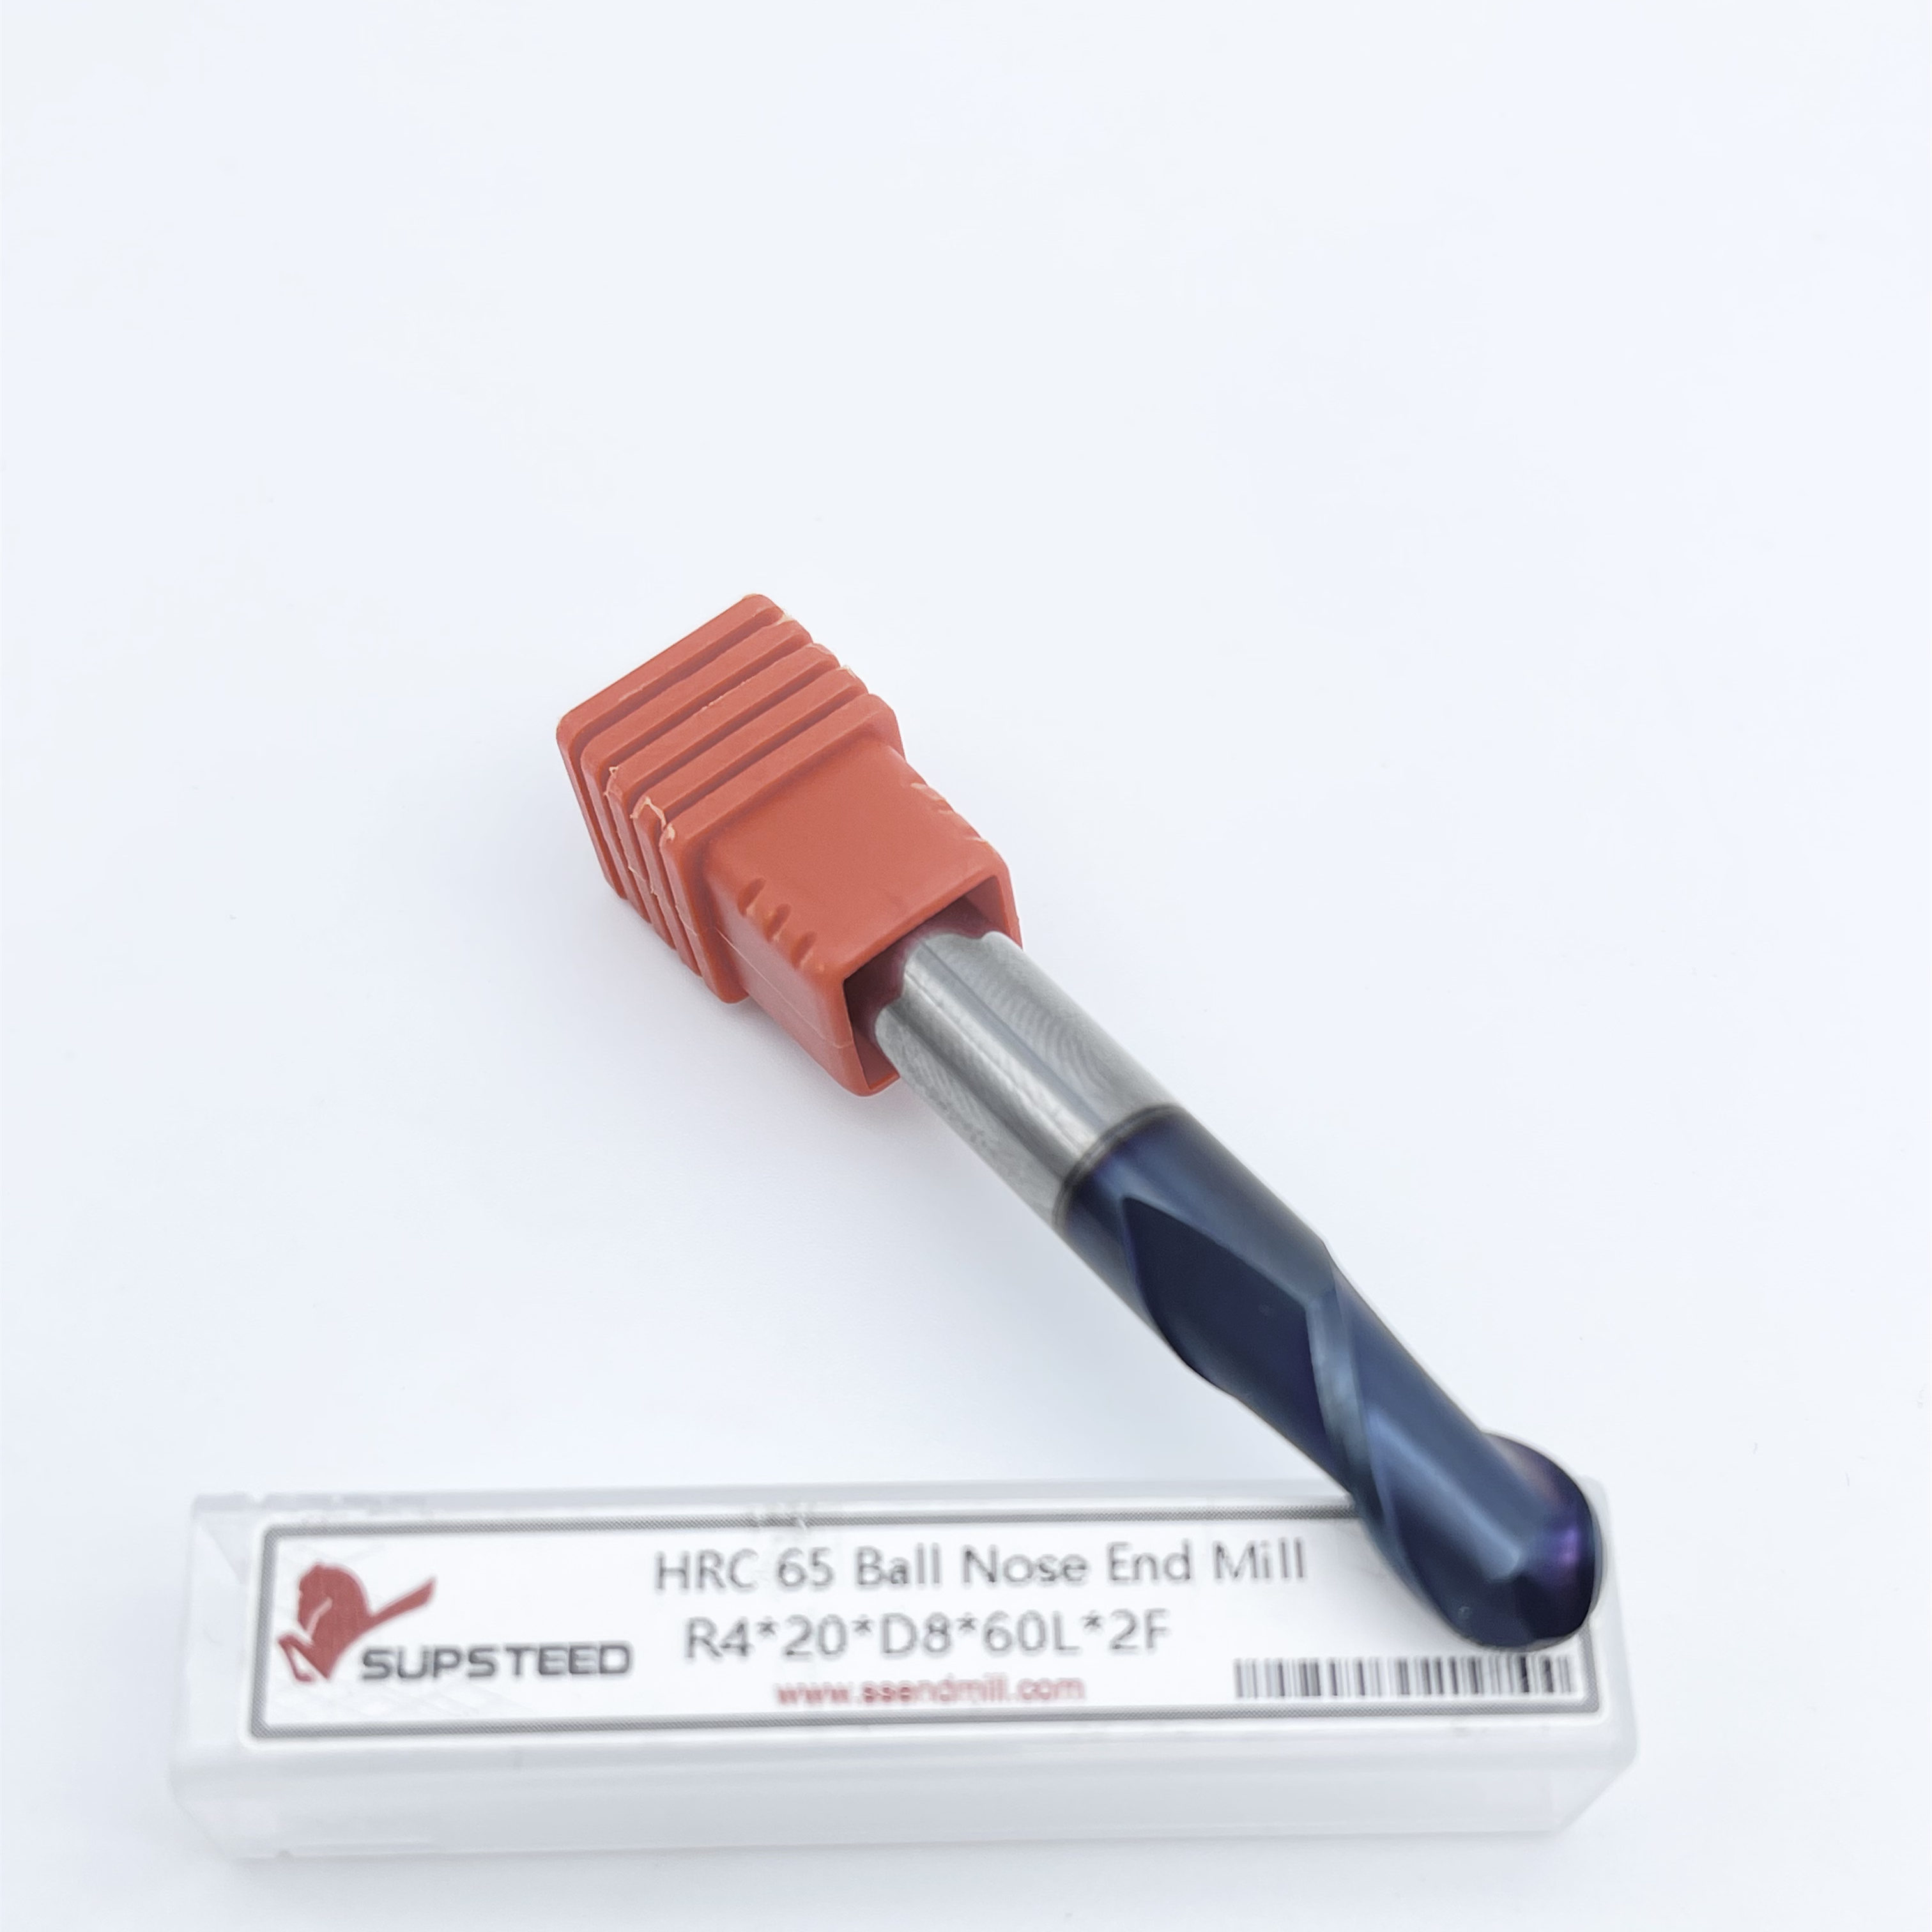
Moldes de alta tolerância exigem uma abordagem diferente. Você deve reduzir para uma altura de cúspide de 0,00003' a 0,00005'. Esta referência de ultra-acabamento elimina completamente o polimento manual, que pode alterar a geometria precisa do molde. Conseguir isso requer passos incrivelmente apertados e um prêmio fresa de topo esférica de metal duro que não se desgasta durante o longo ciclo de acabamento. O desgaste da ferramenta arruinará imediatamente um acabamento ultrafino.
| Diâmetro da ferramenta (mm) | Passo lateral (mm) | Altura teórica da cúspide (mm) | Qualidade do acabamento superficial |
|---|---|---|---|
| 6,0 (R3) | 0.50 | 0.0104 | Áspero / Semiacabado |
| 6,0 (R3) | 0.20 | 0.0017 | Acabamento padrão |
| 6,0 (R3) | 0.05 | 0.0001 | Acabamento de molde ultrafino |
| 12,0 (R6) | 0.20 | 0.0008 | Excelente Acabamento (Ciclo Rápido) |
| 12,0 (R6) | 0.50 | 0.0052 | Bom Acabamento (Ciclo Muito Rápido) |
O centro inferior exato de uma ferramenta esférica tem velocidade de superfície zero. Quando o fuso gira, as bordas externas se deslocam na metragem da superfície programada, mas a ponta fica essencialmente estacionária. Isso causa fricção, rasgo do material e rápido acúmulo de calor. É a principal razão pela qual os maquinistas encontram uma pequena protuberância deixada no fundo de bolsas curvas ou cavidades em semicírculo. Você não pode cortar de forma eficaz com o ponto morto da ferramenta.
Aplicar uma inclinação de 10 a 15 graus resolve o problema de zero RPM. Ao inclinar a ferramenta através do posicionamento de 5 eixos ou fixação em ângulo, você afasta o ponto de contato do ponto morto. Isso envolve a ponta eficaz da flauta. A ferramenta realmente corta o material em vez de atravessá-lo, melhorando instantaneamente o acabamento da superfície. Usamos essa técnica extensivamente em máquinas munhões de 5 eixos.
A inclinação da ferramenta também oferece benefícios secundários para evacuação de cavacos e dissipação de calor. Ao cortar com a lateral da esfera, os cavacos fluem naturalmente pelas ranhuras. A zona de corte permanece mais fria porque a aresta ativa tem uma velocidade superficial mais alta, o que transfere calor para o cavaco e não para a peça. Isso prolonga a vida útil da ferramenta e mantém uma altura de cúspide consistente em toda a peça.
Como a ferramenta raramente engata em seu diâmetro total durante o perfilamento 3D, é obrigatório calcular o diâmetro de corte efetivo. A fórmula é Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), onde ADOC é a profundidade axial de corte. Se você estiver cortando apenas 0,5 mm de profundidade com um moinho de bolas de 10 mm, seu diâmetro de corte efetivo será muito menor que 10 mm. Você deve levar em conta essa discrepância.
Você deve ajustar a velocidade do fuso e a taxa de avanço com base neste diâmetro efetivo. Executar cálculos nominais da ferramenta resulta em baixa metragem superficial e atrito da ferramenta. Isso acelera o desgaste e prejudica o acabamento superficial. Ao recalcular o RPM com base no diâmetro efetivo menor, você restaura a velocidade de superfície adequada e mantém uma carga de cavacos constante. Esta é uma etapa crítica que muitos programadores ignoram.
A dureza e a abrasividade do material alteram o acabamento superficial real. Os cálculos teóricos da altura da cúspide assumem uma ferramenta perfeitamente afiada. À medida que a aresta da ferramenta se degrada, ela rasga o material em vez de cortá-lo corretamente. Isso causa desvios dos cálculos teóricos e aumenta artificialmente a rugosidade da superfície. Você deve combinar o substrato e o revestimento da ferramenta com o material da peça para manter a integridade da aresta.
O perfilamento de aços para ferramentas de até 60+ HRC gera calor e forças de corte extremos. Você precisa de um especialista fresa de topo esférica de aço endurecido para sobreviver a essas condições. Essas ferramentas apresentam substratos rígidos de metal duro com microgrãos que resistem à deflexão sob cargas pesadas. O metal duro padrão irá lascar ou quebrar quando empurrado em aço para ferramentas P20 ou H13 endurecido.
Eles também exigem revestimentos com alta temperatura de oxidação, como AlTiN ou revestimentos nanocristalinos. Esses revestimentos protegem o metal duro contra choque térmico e desgaste abrasivo. Ângulos de inclinação negativos são frequentemente utilizados para reforçar a aresta de corte, evitando microlascamento ao envolver superfícies endurecidas. Se a borda lascar, a altura da cúspide se tornará imediatamente irregular, deixando marcas visíveis na peça.
O titânio é conhecido por seu endurecimento e baixa condutividade térmica. Os critérios de seleção para um A fresa de topo esférica de titânio concentra-se no gerenciamento de calor e na nitidez da borda. Você absolutamente precisa de arestas de corte afiadas e positivas para cortar o material de maneira limpa antes que ele tenha a chance de endurecer. Uma ferramenta cega empurrará o titânio, fazendo com que a superfície endureça e destrua o cortador na próxima passagem.
As geometrias de hélice variável interrompem a vibração harmônica, o que é fundamental para manter um acabamento superficial liso em ligas aeroespaciais. Revestimentos de alta lubrificação, como TiAlN ou AlTiCrN, evitam arestas postiças. Se o titânio for soldado à aresta de corte, ele altera a geometria da ferramenta e destrói a altura previsível da vieira. Sempre usamos refrigerante pesado ao terminar o titânio para limpar os cavacos e evitar soldagem.
Avalie as contagens de flautas cuidadosamente ao planejar seus passes de acabamento. Embora os projetos de 2 canais ofereçam excelente folga de cavacos para desbaste, os moinhos de bolas de 3 ou 4 canais são preferidos para acabamento. Mais canais permitem maiores taxas de avanço com a mesma carga de cavacos. Isto reduz o tempo de ciclo sem sacrificar a qualidade da superfície. Normalmente usamos ferramentas de 4 canais para todas as operações finais de acabamento do molde.
Discuta a necessidade de metal duro premium. Manter a geometria rigorosa das arestas durante ciclos de acabamento 3D longos e contínuos é fundamental. Substratos mais baratos se desgastarão na metade da cavidade do molde. Isso resulta em uma linha de mesclagem visível onde a ferramenta perdeu sua borda, arruinando a altura uniforme da cúspide que você calculou. Você precisa de um Fresa de topo esférico para acabamento de moldes projetada especificamente para tempos de corte prolongados.
Enquadre o desgaste da ferramenta como uma dimensão crítica de avaliação. Mesmo 0,0005' de desvio pode efetivamente dobrar a altura da cúspide. Se a ferramenta oscilar, um canal corta mais fundo do que os outros, tornando seus cálculos CAM inúteis. Você deve emparelhar fresas de topo de alta qualidade com porta-ferramentas de precisão para obter acabamentos superficiais teóricos. Exigimos suportes de ajuste por contração para todas as ferramentas de acabamento com menos de 6 mm de diâmetro.
A deflexão da ferramenta em cavidades profundas é um grande risco. Ao penetrar profundamente no molde, as forças de corte afastam a ferramenta do caminho programado. Isso deixa excesso de material e cria alturas de cúspides irregulares. Para mitigar isso, utilize fresas de topo esférico com pescoço cônico ou com alívio de alcance. Esses projetos maximizam a rigidez do núcleo em comprimentos estendidos, ao mesmo tempo que fornecem a folga necessária. Você deve sempre usar a montagem de ferramenta mais curta possível.
Superfícies facetadas causadas por tolerâncias de software frouxas muitas vezes prejudicam uma boa usinagem. O software CAM aproxima curvas complexas usando pequenos segmentos de linha reta. Se a tolerância do software for muito frouxa, a máquina cortará facetas visíveis em vez de uma curva suave. Certifique-se de que as configurações de tolerância CAM e suavização de arco estejam configuradas de forma mais rigorosa do que a altura de cúspide desejada. Normalmente definimos nossa tolerância CAM para 10% da tolerância total permitida da peça.
As marcas de vibração substituem totalmente a altura da cúspide. A vibração destrói o acabamento da superfície, independentemente das configurações do passo lateral. Para mitigar a trepidação, minimize o comprimento do prolongamento da ferramenta ao mínimo absoluto necessário para a operação. Use geometrias de hélice variáveis para quebrar harmônicos. Exija o uso de porta-ferramentas hidráulicos ou de encaixe por encolhimento de alta precisão para maximizar a força de preensão e a concentricidade.
| de defeitos de usinagem | de causa raiz | Estratégia prática de mitigação |
|---|---|---|
| Altura irregular da cúspide | Desgaste da ferramenta | Mude para suportes retráteis ou hidráulicos; limpe o cone do fuso. |
| Corcunda central na parte inferior do bolso | Velocidade de superfície zero na ponta da ferramenta | Aplique inclinação da ferramenta de 10 a 15 graus usando posicionamento de 5 eixos. |
| Acabamento de superfície facetada | Tolerância CAM fraca | Aperte as configurações de suavização de arco CAM e distribuição de pontos. |
| Linhas de mesclagem visíveis | Desgaste prematuro da ferramenta | Atualize para substrato e revestimento de metal duro específicos do material. |
Selecione o maior diâmetro de ferramenta possível que a geometria da peça permite para maximizar o passo lateral e minimizar o tempo de ciclo.
Aplique uma inclinação da ferramenta de 10 a 15 graus para evitar cortar com o centro morto do moinho de bolas.
Recalcule a velocidade do fuso e a taxa de avanço com base no diâmetro de corte efetivo, não no diâmetro nominal da ferramenta.
Invista em substratos e revestimentos específicos do material para evitar que o desgaste das bordas estrague o acabamento superficial calculado.
Use porta-ferramentas com batimento ultrabaixo, como encaixe por contração, para garantir que a ferramenta corte exatamente em sua linha central.
R: A altura da cúspide, ou altura da vieira, é a pequena saliência de material não usinado deixada entre passagens adjacentes de uma ferramenta de corte arredondada, como uma fresa de topo esférica, durante o revestimento 3D.
A: Use a fórmula Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), onde R é o raio da ferramenta e ADOC é a profundidade axial de corte. Isto fornece o diâmetro real envolvido no material.
R: O centro inferior exato de uma fresa de topo esférico tem velocidade superficial zero. Ele esfrega e empurra o material em vez de cortá-lo. Inclinar a ferramenta de 10 a 15 graus resolve esse problema.
R: Sim. Mesmo um desvio menor faz com que uma flauta corte mais profundamente que a outra. Isso cria cristas irregulares e pode efetivamente dobrar a altura teórica da cúspide, arruinando o acabamento da superfície.
R: Um moinho de bolas de 4 canais permite aumentar a taxa de avanço enquanto mantém a mesma carga de cavacos por dente. Isso reduz o tempo geral do ciclo durante passagens de acabamento longas, sem degradar a qualidade da superfície.


