
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-29 Origen: Sitio

Lograr un acabado superficial similar a un espejo en el fresado 3D requiere un equilibrio preciso entre el tiempo del ciclo y la altura aceptable del festón. Cuando mecaniza contornos complejos, la punta redondeada de su cortador deja naturalmente pequeñas crestas de material sin mecanizar entre pasadas. Estas crestas se conocen como cúspides o vieiras. Si los ignora, arruinará el acabado superficial de la pieza.
Una altura excesiva de las cúspides provoca un pulido manual y un trabajo de banco costosos e inconsistentes. Depender de pasos demasiado conservadores para mejorar el acabado aumenta exponencialmente el tiempo de mecanizado. Esto destruye el rendimiento y la rentabilidad. Necesitas una estrategia que optimice el acabado superficial sin tener que mantener la máquina funcionando durante días.
Controlar la altura residual requiere ir más allá de la configuración CAM predeterminada. Al optimizar matemáticamente el paso, maximizar el diámetro de corte efectivo y seleccionar herramientas específicas para el material, los maquinistas pueden minimizar de manera confiable la altura de la cúspide sin sacrificar la eficiencia operativa. Puede predecir la rugosidad exacta de la superficie incluso antes de que gire el husillo.
La geometría dicta la línea de base: el diámetro de la herramienta y la distancia de paso son los principales impulsores matemáticos de la altura teórica de la cúspide; La utilización del mayor radio práctico de herramienta permite pasos más amplios manteniendo el acabado de la superficie.
El punto de referencia de ultraacabado: para aplicaciones de alta precisión, busque una altura de cúspide teórica de 0,00003' a 0,00005' (0,75 a 1,25 micras) para eliminar por completo el pulido manual en una fresa esférica de acabado de moldes.
Evite el 'punto muerto': el centro inferior exacto de una herramienta de bola tiene una velocidad superficial cero. La introducción de una inclinación de la herramienta de 10 a 15° activa el filo de corte activo, evitando el desgarro del material, el desgaste prematuro de la herramienta y los resaltes centrales.
Vuelva a calcular la velocidad y el avance: debido a que la herramienta rara vez se acopla en su diámetro completo durante el perfilado 3D, calcular el diámetro de corte efectivo es obligatorio para establecer RPM precisas y velocidades de avance ajustadas para mantener una carga de viruta constante.
La compatibilidad del material importa: los cálculos teóricos de las cúspides fallan si el borde de la herramienta se degrada. La utilización de sustratos para aplicaciones específicas, como una fresa de punta esférica de acero endurecido, evita el rápido desgaste de los bordes debido a un aumento artificial de la rugosidad de la superficie.
La altura de la cúspide es el material residual sin mecanizar que queda entre las trayectorias de herramientas adyacentes durante el tallado 3D. Cuando un filo esférico se mueve a través de una superficie plana o contorneada, corta un canal. A medida que la herramienta avanza para realizar la siguiente pasada, la intersección de estos dos canales curvos forma un pico. Este pico es la cúspide. La altura de este pico determina directamente la rugosidad de la superficie de su pieza final. Los maquinistas deben entender cómo manipular esta geometría para controlar el resultado final.
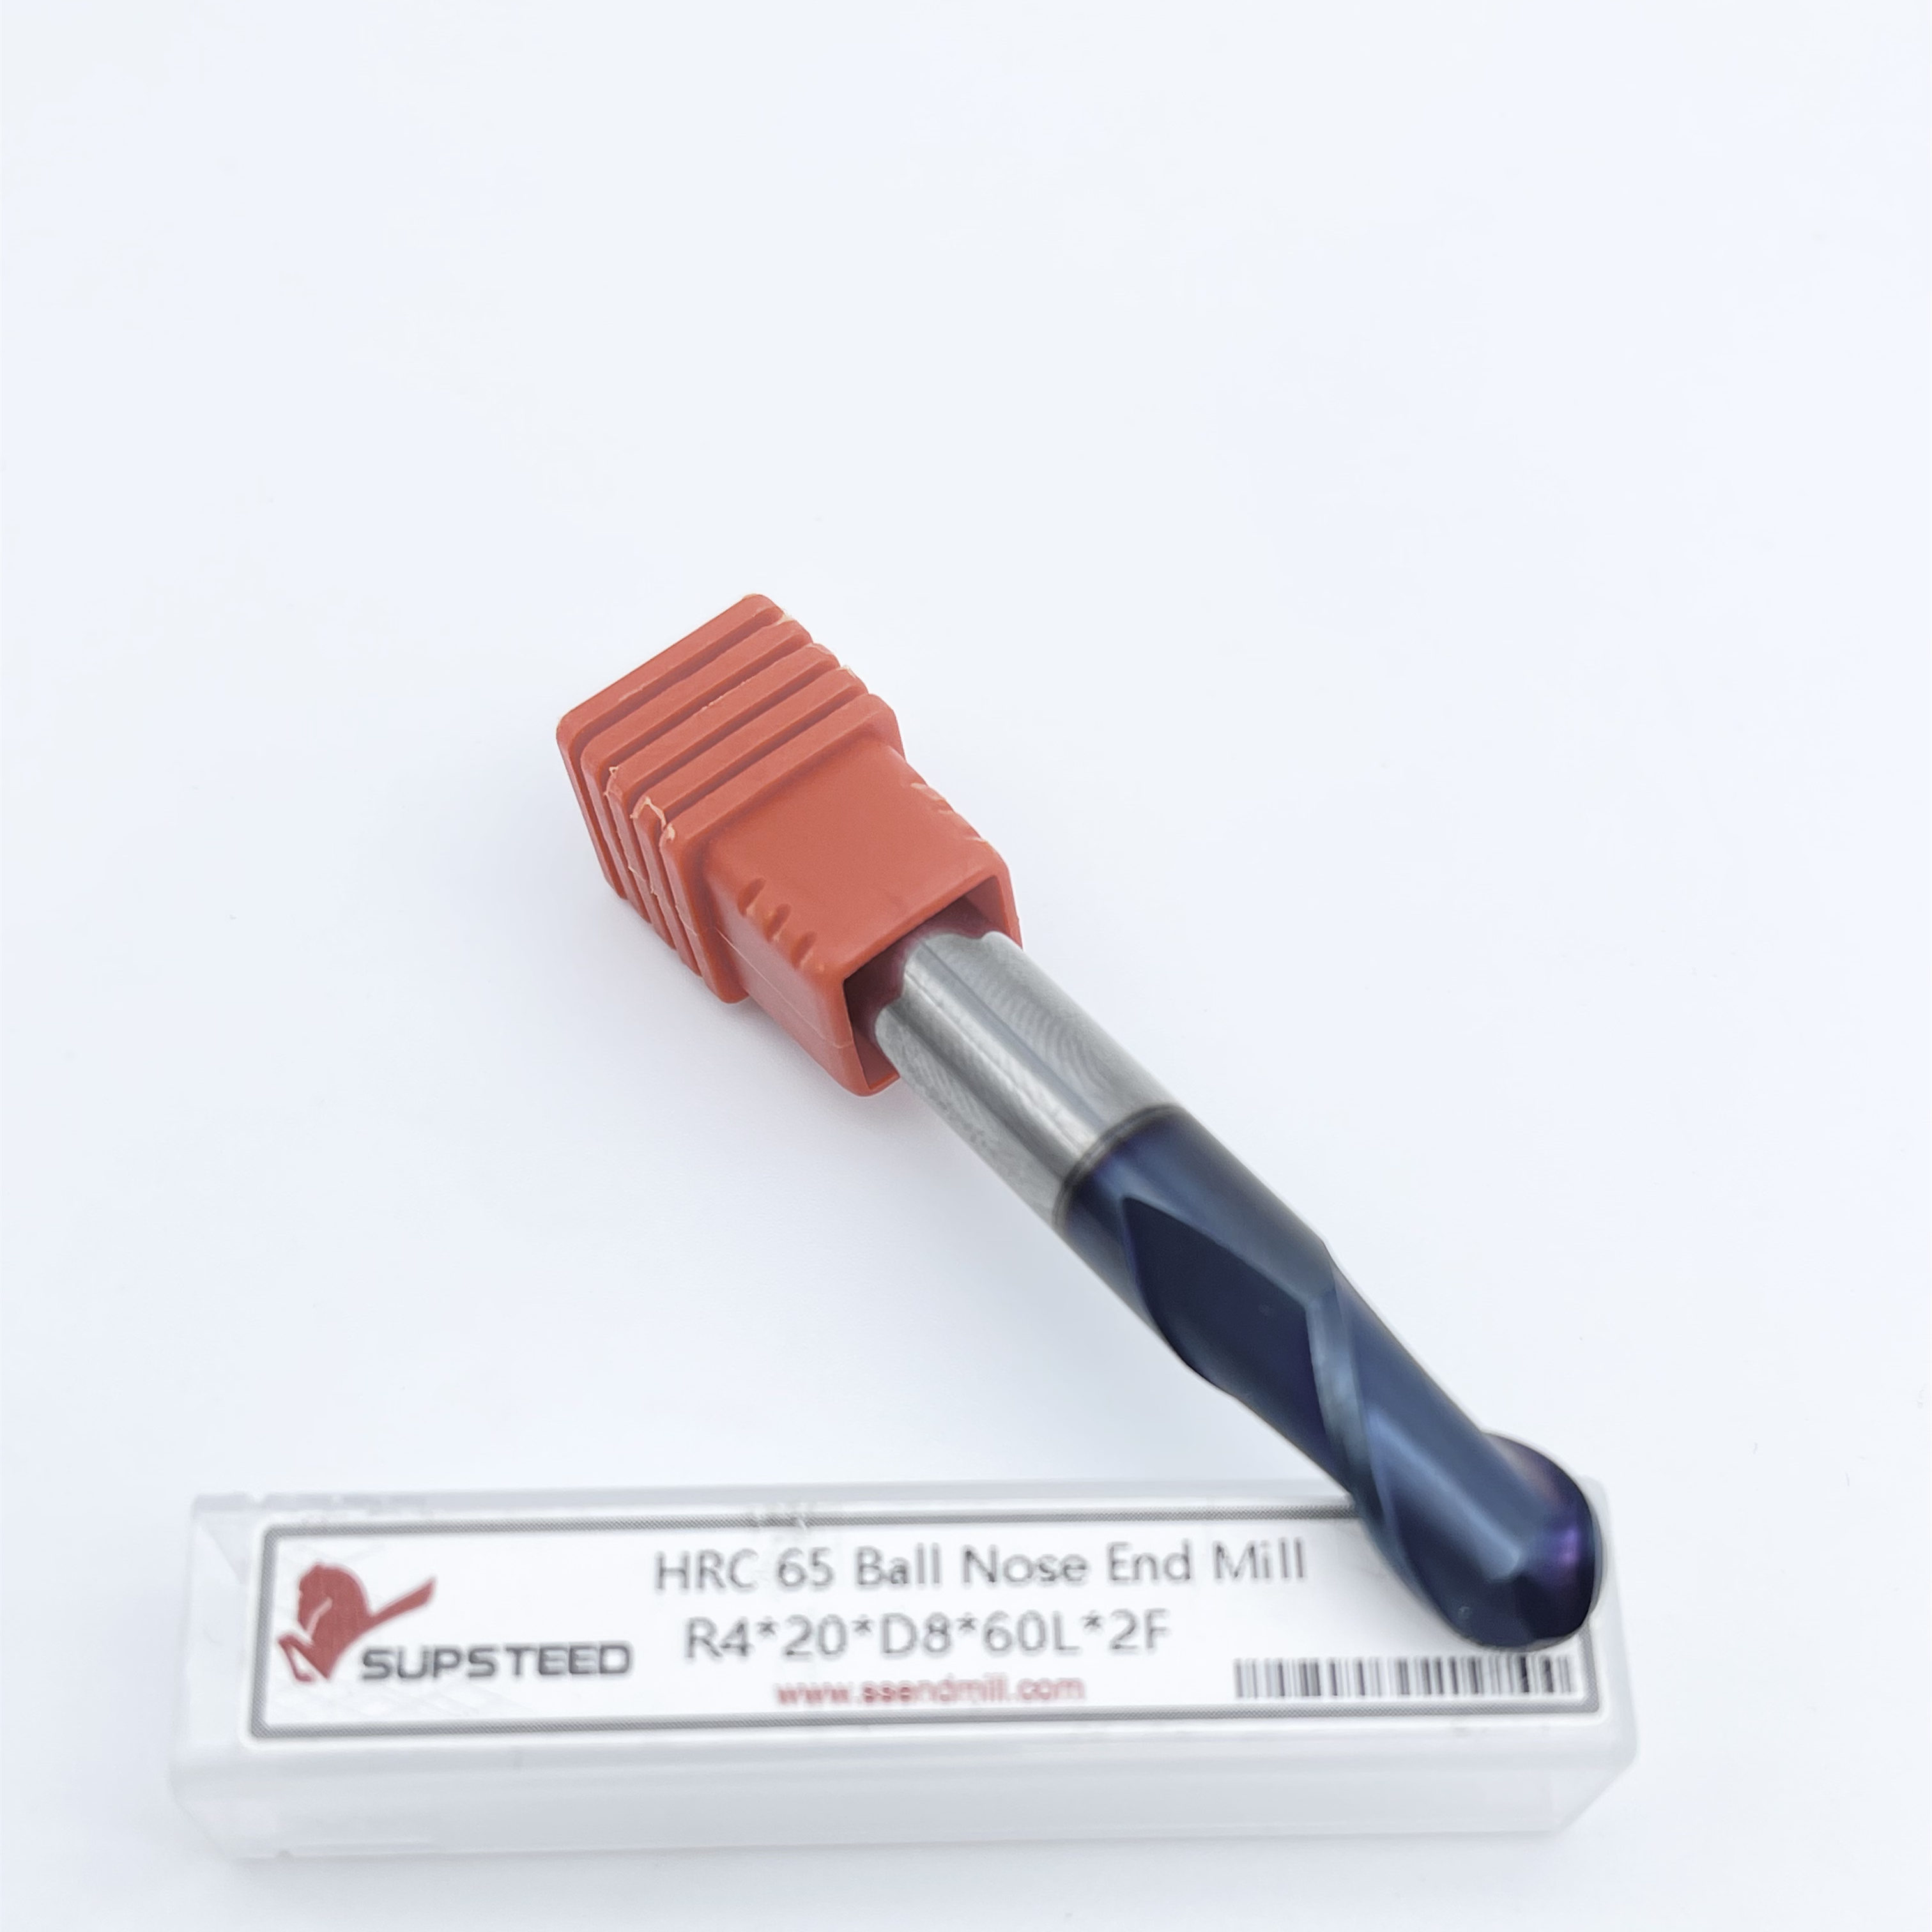
El radio de un La fresa de punta esférica se cruza con la distancia de paso para crear estas crestas. Un radio mayor crea una depresión más ancha y menos profunda. Un radio más pequeño crea un canal más profundo y estrecho. Si mantiene el paso constante pero cambia a una herramienta más pequeña, la altura de la cúspide aumenta dramáticamente. Comprender esta relación geométrica es la base de las superficies 3D. No puedes adivinar el camino hacia un buen final; debes calcularlo.
Las alturas de las cúspides aumentan durante las transiciones entre pisos planos y paredes verticales. A medida que la herramienta sube por una pared empinada, el paso efectivo cambia en relación con la superficie normal. Un paso plano constante en su software CAM dará como resultado alturas de cúspides variables en una topografía 3D compleja. Esto requiere estrategias de trayectoria precisas, como trayectorias de paso constante 3D o trayectorias festoneadas, para mantener acabados superficiales uniformes en las curvas de fusión. A menudo vemos a los operadores luchar con esto cuando hacen la transición de la programación 2D a la 3D.
Enmarque el problema en torno a la definición de un promedio de rugosidad aceptable para la pieza final. El objetivo es eliminar el trabajo de banco secundario, en lugar de perseguir arbitrariamente un final sin cúspide. Una altura de cúspide teórica de cero requiere un número infinito de pasadas. Al definir el festón máximo permitido en función de los requisitos funcionales de la pieza, puede optimizar el tiempo de mecanizado. Este enfoque ahorra horas de operación innecesaria de la máquina.
Para evaluar adecuadamente la altura de la cúspide en el piso del taller, siga estos pasos prácticos:
Identifique la rugosidad superficial máxima permitida especificada en la impresión de la pieza.
Convierta el promedio de rugosidad requerido en una altura de cúspide teórica objetivo.
Seleccione el radio de herramienta más grande posible que se ajuste a la geometría interna más pequeña de la pieza.
Calcule la distancia de paso necesaria para alcanzar la altura de cúspide objetivo.
Genere la trayectoria y verifique que el paso se mantenga constante en paredes empinadas y pisos poco profundos.
Realice un corte de prueba en material de desecho para verificar que el acabado superficial real coincida con el cálculo teórico.
El cálculo estándar de la altura de las cúspides se basa en la geometría básica. La fórmula es h = R - √(R⊃2; - (S/2)⊃2;), donde R es el radio de la herramienta y S es la distancia de paso. Esta ecuación demuestra que la altura de la cúspide es una certeza matemática, no un hecho aleatorio. Puede incluir el acabado de superficie que desee en esta fórmula para determinar el paso exacto requerido para una herramienta específica. Usamos esta fórmula diariamente para realizar pasadas de acabado en moldes complejos.
El uso del molino de bolas más grande posible produce la cúspide más corta y ancha para cualquier paso. Un radio mayor aplana la curva del corte. Esto le permite aumentar la distancia de paso manteniendo la misma altura teórica de vieira. Los pasos más anchos significan menos pasadas, lo que reduce drásticamente el tiempo total del ciclo. Siempre debe utilizar de forma predeterminada la herramienta más grande que permita la geometría.
Sin embargo, debe equilibrar los beneficios de un diámetro de herramienta grande con las limitaciones físicas. Una cortadora masiva no puede despejar radios internos estrechos ni navegar por una topografía de piezas compleja. Si la pieza presenta un filete interno de 2 mm, no podrá terminarla con un molino de bolas de 10 mm. Debe seleccionar la herramienta más grande que pueda mecanizar con éxito las características más pequeñas de la pieza o utilizar una estrategia de mecanizado de restos con múltiples tamaños de herramientas. Esto a menudo significa desbastar con una herramienta grande y terminar esquinas específicas con una más pequeña.
El aumento exponencial del tiempo de ciclo a medida que disminuye el paso es un importante cuello de botella en la producción. Reducir un paso de 0,2 mm a 0,05 mm no solo duplica el tiempo de mecanizado; cuadruplica la longitud de la trayectoria de la herramienta. Cada mejora mínima en el acabado de la superficie cuesta una enorme cantidad de tiempo de máquina. Debe encontrar el punto óptimo donde el acabado sea aceptable y el tiempo del ciclo sea rentable. El exceso de mecanizado es una forma común en la que los talleres pierden dinero con piezas 3D.
Considere una referencia de referencia. Si utiliza una cortadora R3 (6 mm de diámetro) con un paso de 0,15 mm a 0,2 mm, en teoría mantendrá la altura residual por debajo de 0,002 mm. Esto suele ser suficiente para componentes mecánicos estándar. Proporciona un acabado limpio sin mantener el husillo funcionando innecesariamente durante mucho tiempo. Consideramos que este es un punto de partida confiable para la creación de perfiles 3D de uso general.
Los moldes de alta tolerancia requieren un enfoque diferente. Debe reducir la altura de la cúspide a una altura de 0,00003' a 0,00005'. Este punto de referencia de ultraacabado elimina por completo el pulido manual, que puede alterar la geometría precisa del molde. Lograr esto requiere pasos increíblemente estrechos y una prima Fresa de punta esférica de carburo que no se desgasta durante el largo ciclo de acabado. El desgaste de la herramienta arruinará inmediatamente un acabado ultrafino.
| Diámetro de la herramienta (mm) | Paso a paso (mm) | Altura teórica de la cúspide (mm) | Calidad del acabado superficial |
|---|---|---|---|
| 6.0 (R3) | 0.50 | 0.0104 | Áspero/Semiacabado |
| 6.0 (R3) | 0.20 | 0.0017 | Acabado estándar |
| 6.0 (R3) | 0.05 | 0.0001 | Acabado de molde ultrafino |
| 12,0 (R6) | 0.20 | 0.0008 | Excelente acabado (ciclo rápido) |
| 12,0 (R6) | 0.50 | 0.0052 | Buen Acabado (Ciclo Muy Rápido) |
El centro inferior exacto de una herramienta de bola tiene una velocidad superficial cero. Cuando el eje gira, los bordes exteriores se desplazan en la superficie programada, pero la punta es esencialmente estacionaria. Esto provoca fricción, desgarro del material y una rápida acumulación de calor. Es la razón principal por la que los maquinistas encuentran una pequeña joroba en la parte inferior de los bolsillos curvos o las cavidades de semicírculo. No se puede cortar eficazmente con el punto muerto de la herramienta.
Aplicar una inclinación de 10 a 15 grados resuelve el problema de cero RPM. Al inclinar la herramienta mediante posicionamiento de 5 ejes o fijación en ángulo, se aleja el punto de contacto del punto muerto. Esto activa el filo efectivo de la flauta. En realidad, la herramienta corta el material en lugar de atravesarlo, mejorando instantáneamente el acabado de la superficie. Utilizamos esta técnica ampliamente en máquinas de muñón de 5 ejes.
La inclinación de la herramienta también proporciona beneficios secundarios para la evacuación de virutas y la disipación de calor. Al cortar con el costado de la bola, las virutas fluyen naturalmente hacia las ranuras. La zona de corte permanece más fría porque el borde activo tiene una velocidad superficial más alta, lo que transfiere calor a la viruta en lugar de a la pieza de trabajo. Esto prolonga la vida útil de la herramienta y mantiene una altura de cúspide constante en toda la pieza.
Debido a que la herramienta rara vez se acopla en todo su diámetro durante el perfilado 3D, es obligatorio calcular el diámetro de corte efectivo. La fórmula es Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), donde ADOC es la profundidad de corte axial. Si solo corta 0,5 mm de profundidad con un molino de bolas de 10 mm, su diámetro de corte efectivo es mucho menor que 10 mm. Debes tener en cuenta esta discrepancia.
Debe ajustar tanto la velocidad del husillo como la velocidad de avance en función de este diámetro efectivo. Realizar cálculos de herramientas nominales produce un bajo metraje de superficie y roce de herramientas. Esto acelera el desgaste y arruina el acabado superficial. Al volver a calcular las RPM en función del diámetro efectivo más pequeño, se restablece la velocidad superficial adecuada y se mantiene una carga de viruta constante. Este es un paso crítico que muchos programadores pasan por alto.
La dureza y abrasividad del material alteran el acabado superficial real. Los cálculos teóricos de la altura de la cúspide suponen una herramienta perfectamente afilada. A medida que el borde de la herramienta se degrada, rasga el material en lugar de cortarlo limpiamente. Esto provoca desviaciones de los cálculos teóricos y aumenta artificialmente la rugosidad de la superficie. Debe hacer coincidir el sustrato de la herramienta y el recubrimiento con el material de la pieza de trabajo para mantener la integridad del borde.
El perfilado de aceros para herramientas de hasta 60+ HRC genera calor y fuerzas de corte extremas. Necesitas un especialista Fresa de punta esférica de acero endurecido para sobrevivir a estas condiciones. Estas herramientas cuentan con sustratos rígidos de carburo de micrograno que resisten la deflexión bajo cargas pesadas. El carburo estándar se astillará o romperá cuando se introduzca en acero para herramientas endurecido P20 o H13.
También requieren recubrimientos con altas temperaturas de oxidación, como AlTiN o recubrimientos nanocristalinos. Estos recubrimientos protegen el carburo del choque térmico y el desgaste abrasivo. Los ángulos de desprendimiento negativos se utilizan a menudo para reforzar el filo, evitando microastillas al atacar superficies endurecidas. Si el borde se astilla, la altura de la cúspide inmediatamente se volverá irregular, dejando marcas visibles en la pieza.
El titanio es conocido por su endurecimiento por trabajo y su mala conductividad térmica. Los criterios de selección de un La fresa de punta esférica de titanio se centra en la gestión del calor y el filo de los bordes. Es absolutamente necesario tener bordes cortantes afilados y positivos para cortar el material limpiamente antes de que tenga la oportunidad de endurecerse. Una herramienta desafilada empujará el titanio, provocando que la superficie se endurezca y destruya el cortador en la siguiente pasada.
Las geometrías de hélice variables interrumpen la vibración armónica, que es fundamental para mantener un acabado superficial suave en las aleaciones aeroespaciales. Los recubrimientos de alta lubricidad, como TiAlN o AlTiCrN, evitan la acumulación de bordes. Si el titanio se suelda al filo, se altera la geometría de la herramienta y se destruye la altura predecible del festón. Siempre utilizamos refrigerante pesado al terminar el titanio para eliminar las virutas y evitar la soldadura.
Evalúe cuidadosamente el recuento de flautas cuando planifique sus pases finales. Mientras que los diseños de 2 flautas ofrecen una excelente eliminación de virutas para el desbaste, para el acabado se prefieren los molinos de bolas de 3 o 4 flautas. Más canales permiten mayores velocidades de alimentación con la misma carga de viruta. Esto reduce el tiempo del ciclo sin sacrificar la calidad de la superficie. Normalmente utilizamos herramientas de 4 flautas para todas las operaciones de acabado de moldes finales.
Analice la necesidad de carburo sólido de primera calidad. Es primordial mantener una geometría de borde estricta durante ciclos de acabado 3D largos y continuos. Los sustratos más baratos se desgastarán a la mitad de la cavidad del molde. Esto da como resultado una línea de fusión visible donde la herramienta perdió su borde, arruinando la altura uniforme de la cúspide que calculó. Necesitas un Molino de extremo de bola para acabado de moldes diseñado específicamente para un tiempo de corte prolongado.
Enmarque el descentramiento de la herramienta como una dimensión de evaluación crítica. Incluso un descentramiento de 0,0005' puede duplicar efectivamente la altura de la cúspide. Si la herramienta se tambalea, una flauta corta más profundamente que las otras, lo que hace que sus cálculos CAM sean inútiles. Debe combinar fresas de ranurar de alta calidad con portaherramientas de precisión para lograr acabados superficiales teóricos. Exigimos soportes de ajuste por contracción para todas las herramientas de acabado de menos de 6 mm de diámetro.
La desviación de la herramienta en cavidades profundas es un riesgo importante. Al penetrar profundamente en un molde, las fuerzas de corte empujan la herramienta fuera de la trayectoria programada. Esto deja un exceso de material y crea alturas de cúspides irregulares. Para mitigar esto, utilice fresas de extremo de cuello cónico o de bola con alivio de alcance. Estos diseños maximizan la rigidez del núcleo en longitudes extendidas y al mismo tiempo proporcionan el espacio libre necesario. Siempre debe utilizar el conjunto de herramientas más corto posible.
Las superficies facetadas causadas por tolerancias de software flojas a menudo arruinan un buen mecanizado. El software CAM aproxima curvas complejas utilizando pequeños segmentos de línea recta. Si la tolerancia del software es demasiado baja, la máquina cortará facetas visibles en lugar de una curva suave. Asegúrese de que los ajustes de tolerancia CAM y suavizado de arco estén configurados de forma más estricta que la altura de cúspide deseada. Generalmente configuramos nuestra tolerancia CAM al 10% de la tolerancia total permitida de la pieza.
Las marcas de vibración anulan por completo la altura de la cúspide. La vibración destruye el acabado de la superficie, independientemente de la configuración de su paso. Para mitigar las vibraciones, minimice la longitud que sobresale de la herramienta al mínimo absoluto requerido para la operación. Utilice geometrías de hélice variables para romper los armónicos. Exija el uso de portaherramientas hidráulicos o de ajuste por contracción de alta precisión para maximizar la fuerza de agarre y la concentricidad.
| del defecto de mecanizado | de la causa raíz | Estrategia práctica de mitigación |
|---|---|---|
| Altura de la cúspide irregular | Desviación de la herramienta | Cambie a soportes hidráulicos o de ajuste por contracción; Limpie el cono del husillo. |
| Joroba central en la parte inferior del bolsillo | Velocidad superficial cero en la punta de la herramienta | Aplique una inclinación de la herramienta de 10 a 15 grados utilizando el posicionamiento de 5 ejes. |
| Acabado de superficie facetada | Tolerancia CAM floja | Ajuste los ajustes de distribución de puntos y suavizado de arco CAM. |
| Líneas de fusión visibles | Desgaste prematuro de herramientas | Actualice a sustrato y recubrimiento de carburo específicos para el material. |
Seleccione el diámetro de herramienta más grande posible que permita la geometría de la pieza para maximizar el paso y minimizar el tiempo del ciclo.
Aplique una inclinación de la herramienta de 10 a 15 grados para evitar cortar con el punto muerto del molino de bolas.
Vuelva a calcular la velocidad del husillo y el avance en función del diámetro de corte efectivo, no del diámetro nominal de la herramienta.
Invierta en sustratos y revestimientos de materiales específicos para evitar que el desgaste de los bordes arruine el acabado superficial calculado.
Utilice portaherramientas de descentramiento ultrabajo, como los de ajuste por contracción, para garantizar que la herramienta corte exactamente en su línea central.
R: La altura de la cúspide, o altura del festón, es la pequeña cresta de material sin mecanizar que queda entre pasadas adyacentes de una herramienta de corte redondeada, como una fresa de punta esférica, durante el tallado en superficie 3D.
R: Utilice la fórmula Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), donde R es el radio de la herramienta y ADOC es la profundidad de corte axial. Esto da el diámetro real involucrado en el material.
R: El centro inferior exacto de una fresa de extremo de bola tiene una velocidad superficial cero. Frota y empuja el material en lugar de cortarlo. Inclinar la herramienta entre 10 y 15 grados soluciona este problema.
R: Sí. Incluso un descentramiento menor hace que una flauta corte más profundamente que la otra. Esto crea crestas desiguales y puede efectivamente duplicar la altura teórica de la cúspide, arruinando el acabado de la superficie.
R: Un molino de bolas de 4 flautas le permite aumentar la velocidad de avance manteniendo la misma carga de viruta por diente. Esto reduce el tiempo total del ciclo durante pasadas largas de acabado sin degradar la calidad de la superficie.


