
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-29 Pochodzenie: Strona

Osiągnięcie lustrzanego wykończenia powierzchni podczas frezowania 3D wymaga precyzyjnej równowagi pomiędzy czasem cyklu a akceptowalną wysokością muszelki. Podczas obróbki skomplikowanych konturów zaokrąglona końcówka frezu w naturalny sposób pozostawia pomiędzy przejściami małe grzbiety nieobrobionego materiału. Te grzbiety są znane jako guzki lub przegrzebki. Jeśli je zignorujesz, zniszczysz wykończenie powierzchni części.
Nadmierna wysokość guzków prowadzi do kosztownego i niespójnego polerowania ręcznego i pracy na stole warsztatowym. Opieranie się na zbyt konserwatywnych krokach w celu poprawy wykończenia wykładniczo wydłuża czas obróbki. To niszczy przepustowość i rentowność. Potrzebujesz strategii, która zoptymalizuje wykończenie powierzchni bez konieczności wielodniowej pracy maszyny.
Kontrolowanie wysokości resztkowej wymaga wyjścia poza domyślne ustawienia CAM. Matematycznie optymalizując przekroczenie, maksymalizując efektywną średnicę skrawania i dobierając narzędzia dostosowane do materiału, mechanicy mogą niezawodnie minimalizować wysokość wierzchołka bez utraty wydajności operacyjnej. Można przewidzieć dokładną chropowatość powierzchni, zanim wrzeciono się obróci.
Geometria wyznacza linię bazową: średnica narzędzia i odległość między krokami są głównymi matematycznymi czynnikami wpływającymi na teoretyczną wysokość wierzchołka; wykorzystanie największego praktycznego promienia narzędzia pozwala na szersze przejścia przy zachowaniu wykończenia powierzchni.
Punkt odniesienia w zakresie ultrawykończeń: W przypadku zastosowań wymagających dużej precyzji należy ustawić teoretyczną wysokość wierzchołka od 0,00003 do 0,00005 cala (0,75 do 1,25 mikrona), aby całkowicie wyeliminować ręczne polerowanie na frezie kulowym do wykańczania form.
Unikaj „martwego punktu”: Dokładny dolny środek narzędzia kulowego ma zerową prędkość powierzchniową. Wprowadzenie pochylenia narzędzia o 10–15° powoduje zaangażowanie aktywnej krawędzi skrawającej, zapobiegając rozdarciu materiału, przedwczesnemu zużyciu narzędzia i garbom środkowym.
Oblicz ponownie prędkość ORAZ posuw: Ponieważ narzędzie rzadko wchodzi w pełną średnicę podczas profilowania 3D, obliczenie efektywnej średnicy skrawania jest obowiązkowe w celu ustawienia zarówno dokładnych obrotów, jak i dostosowanych szybkości posuwu w celu utrzymania stałego obciążenia wiórów.
Kompatybilność materiałów ma znaczenie: Teoretyczne obliczenia wierzchołków kończą się niepowodzeniem w przypadku pogorszenia się krawędzi narzędzia. Stosowanie podłoży dostosowanych do konkretnego zastosowania — takich jak frez trzpieniowy z hartowaną stalą kulistą — zapobiega szybkiemu zużyciu krawędzi na skutek sztucznego zwiększania chropowatości powierzchni.
Wysokość wierzchołka to resztkowy, nieobrobiony materiał pozostawiony pomiędzy sąsiadującymi ścieżkami narzędzia podczas napawania 3D. Kiedy sferyczna krawędź tnąca porusza się po płaskiej lub wyprofilowanej powierzchni, przecina rynnę. Gdy narzędzie podchodzi, aby wykonać następne przejście, przecięcie tych dwóch zakrzywionych rynien tworzy wierzchołek. Ten szczyt jest wierzchołkiem. Wysokość tego szczytu bezpośrednio określa chropowatość powierzchni końcowej części. Mechanicy muszą wiedzieć, jak manipulować tą geometrią, aby kontrolować końcowy wynik.
Promień a Frez trzpieniowy z kulistym czołem przecina się z odległością przejścia, tworząc te grzbiety. Większy promień tworzy płytszą i szerszą rynnę. Mniejszy promień tworzy głębszą i węższą rynnę. Jeśli utrzymasz stały krok, ale przejdziesz na mniejsze narzędzie, wysokość wierzchołka dramatycznie wzrośnie. Zrozumienie tej zależności geometrycznej jest podstawą tworzenia powierzchni 3D. Nie możesz odgadnąć, jak dobrze zakończyć; musisz to obliczyć.
Wysokość wierzchołków wzrasta podczas przejść między płaskimi podłogami a pionowymi ścianami. Gdy narzędzie porusza się po stromej ścianie, efektywne przejście zmienia się w stosunku do normalnej powierzchni. Stałe przesuwanie planarne w oprogramowaniu CAM spowoduje zmianę wysokości wierzchołków w złożonej topografii 3D. Wymaga to precyzyjnych strategii ścieżki narzędzia, takich jak stałe przechodzenie 3D lub ścieżki narzędzia w kształcie muszelki, aby zachować jednolite wykończenie powierzchni na krzywych mieszania. Często widzimy, jak operatorzy borykają się z tym problemem podczas przechodzenia z programowania 2D do 3D.
Sformułuj problem wokół określenia akceptowalnej średniej chropowatości końcowej części. Celem jest wyeliminowanie wtórnej pracy laboratoryjnej, a nie arbitralna pogoń za wykończeniem o zerowym zaostrzeniu. Teoretyczna wysokość wierzchołka równa zero wymaga nieskończonej liczby przejść. Definiując maksymalny dopuszczalny przegłębienie w oparciu o wymagania funkcjonalne części, można zoptymalizować czas obróbki. Takie podejście pozwala zaoszczędzić godziny niepotrzebnej pracy maszyny.
Aby prawidłowo ocenić wysokość guzka na hali produkcyjnej, wykonaj następujące praktyczne kroki:
Zidentyfikuj maksymalną dopuszczalną chropowatość powierzchni określoną na wydruku części.
Przelicz wymaganą średnią chropowatość na docelową teoretyczną wysokość guzka.
Wybierz największy możliwy promień narzędzia, który mieści się w najmniejszej geometrii wewnętrznej części.
Oblicz wymaganą odległość przejścia, aby osiągnąć docelową wysokość wierzchołka.
Wygeneruj ścieżkę narzędzia i sprawdź, czy przejście pozostaje stałe na stromych ścianach i płytkich podłogach.
Wykonaj cięcie próbne na złomie, aby sprawdzić, czy rzeczywiste wykończenie powierzchni odpowiada obliczeniom teoretycznym.
Standardowe obliczenia wysokości wierzchołka opierają się na podstawowej geometrii. Wzór jest następujący: h = R - √(R⊃2; - (S/2)⊃2;), gdzie R to promień narzędzia, a S to odległość przejścia. To równanie dowodzi, że wysokość wierzchołka jest matematyczną pewnością, a nie zdarzeniem losowym. Możesz podłączyć żądane wykończenie powierzchni do tego wzoru, aby określić dokładny krok wymagany dla konkretnego narzędzia. Używamy tego wzoru codziennie do tworzenia przejść wykańczających na skomplikowanych formach.
Użycie największego możliwego młyna kulowego pozwala uzyskać najkrótszy i najszerszy wierzchołek dla danego przejścia. Większy promień spłaszcza krzywiznę cięcia. Pozwala to zwiększyć odległość przejścia przy zachowaniu tej samej teoretycznej wysokości przegrzebka. Szersze przejścia oznaczają mniej przejazdów, co drastycznie skraca całkowity czas cyklu. Zawsze powinieneś domyślnie wybierać największe narzędzie, na jakie pozwala geometria.
Należy jednak zrównoważyć zalety dużej średnicy narzędzia z ograniczeniami fizycznymi. Masywny frez nie jest w stanie wycinać małych promieni wewnętrznych ani poruszać się po złożonej topografii części. Jeśli część ma wewnętrzne zaokrąglenie o średnicy 2 mm, nie można jej wykończyć młynem kulowym o średnicy 10 mm. Należy wybrać największe narzędzie, które z powodzeniem wykona obróbkę najmniejszych elementów części, lub zastosować strategię obróbki resztek z narzędziami o wielu rozmiarach. Często oznacza to obróbkę zgrubną dużym narzędziem i wykańczanie określonych narożników mniejszym.
Gwałtowne wydłużenie czasu cyklu w miarę zmniejszania się przeskoku stanowi główne wąskie gardło w produkcji. Zmniejszenie przesunięcia z 0,2 mm do 0,05 mm nie tylko podwaja czas obróbki; czterokrotnie zwiększa długość ścieżki narzędzia. Każda ułamkowa poprawa wykończenia powierzchni kosztuje ogromną ilość czasu maszyny. Musisz znaleźć optymalny punkt, w którym wykończenie jest akceptowalne, a czas cyklu opłacalny. Nadmierna obróbka to częsty sposób, w jaki sklepy tracą pieniądze na częściach 3D.
Rozważ punkt odniesienia. Jeśli użyjesz frezu R3 (o średnicy 6 mm) z przesunięciem od 0,15 mm do 0,2 mm, teoretycznie utrzymasz wysokość resztkową poniżej 0,002 mm. Często jest to wystarczające w przypadku standardowych elementów mechanicznych. Zapewnia czyste wykończenie bez niepotrzebnego przedłużania pracy wrzeciona. Uważamy, że jest to niezawodny punkt wyjścia do profilowania 3D ogólnego przeznaczenia.
Formy o wysokiej tolerancji wymagają innego podejścia. Należy przeskalować w dół do wysokości wierzchołka od 0,00003 do 0,00005. Ten wzorcowy poziom wykończenia całkowicie eliminuje ręczne polerowanie, które może zmienić precyzyjną geometrię formy. Osiągnięcie tego wymaga niezwykle ciasnych przejść i premii frez trzpieniowy z węglików spiekanych , który nie ulegnie zużyciu podczas długiego cyklu wykańczania. Zużycie narzędzia natychmiast zniszczy bardzo dokładne wykończenie.
| Średnica narzędzia (mm) | Przesunięcie (mm) | Teoretyczna wysokość wierzchołka (mm) | Jakość wykończenia powierzchni |
|---|---|---|---|
| 6,0 (R3) | 0.50 | 0.0104 | Szorstki/półwykończony |
| 6,0 (R3) | 0.20 | 0.0017 | Standardowe wykończenie |
| 6,0 (R3) | 0.05 | 0.0001 | Bardzo delikatne wykończenie formy |
| 12,0 (R6) | 0.20 | 0.0008 | Doskonałe wykończenie (szybki cykl) |
| 12,0 (R6) | 0.50 | 0.0052 | Dobre wykończenie (bardzo szybki cykl) |
Dokładny dolny środek narzędzia kulowego ma zerową prędkość powierzchniową. Kiedy wrzeciono się obraca, zewnętrzne krawędzie poruszają się po zaprogramowanej powierzchni, ale sama końcówka jest zasadniczo nieruchoma. Powoduje to tarcie, rozdzieranie materiału i szybkie nagrzewanie się. Jest to główny powód, dla którego mechanicy znajdują niewielki garb pozostawiony na dnie zakrzywionych kieszeni lub półokrągłych wgłębień. Nie można efektywnie ciąć, gdy znajduje się w martwym punkcie narzędzia.
Zastosowanie nachylenia od 10 do 15 stopni rozwiązuje problem zerowych obrotów. Przechylając narzędzie poprzez pozycjonowanie 5-osiowe lub mocowanie pod kątem, przesuwasz punkt styku od martwego punktu. To angażuje efektywną krawędź tnącą rowka. Narzędzie faktycznie tnie materiał, zamiast go przebijać, natychmiast poprawiając wykończenie powierzchni. Stosujemy tę technikę szeroko w 5-osiowych maszynach czopowych.
Pochylenie narzędzia zapewnia również dodatkowe korzyści w zakresie odprowadzania wiórów i rozpraszania ciepła. Podczas cięcia bokiem kuli wióry w naturalny sposób spływają po rowkach. Strefa skrawania pozostaje chłodniejsza, ponieważ aktywna krawędź ma większą prędkość powierzchniową, co przenosi ciepło do wióra, a nie do przedmiotu obrabianego. Wydłuża to żywotność narzędzia i utrzymuje stałą wysokość wierzchołka w całej części.
Ponieważ podczas profilowania 3D narzędzie rzadko wchodzi na pełną średnicę, obowiązkowe jest obliczenie efektywnej średnicy skrawania. Wzór jest następujący: Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), gdzie ADOC jest osiową głębokością skrawania. Jeśli tniesz tylko na głębokość 0,5 mm za pomocą młyna kulowego 10 mm, efektywna średnica cięcia jest znacznie mniejsza niż 10 mm. Musisz uwzględnić tę rozbieżność.
Należy dostosować zarówno prędkość wrzeciona, jak i prędkość posuwu w oparciu o tę efektywną średnicę. Praca przy nominalnych obliczeniach narzędzia prowadzi do małej powierzchni i tarcia narzędzia. Przyspiesza to zużycie i niszczy wykończenie powierzchni. Przeliczając prędkość obrotową w oparciu o mniejszą efektywną średnicę, przywracasz odpowiednią prędkość skrawania i utrzymujesz stałe obciążenie wiórami. Jest to kluczowy krok, który wielu programistów przeocza.
Twardość i ścieralność materiału zmieniają rzeczywiste wykończenie powierzchni. Teoretyczne obliczenia wysokości wierzchołka zakładają idealnie ostre narzędzie. W miarę zużywania się krawędzi narzędzia rozdziera on materiał, zamiast go czysto ciąć. Powoduje to odchylenia od obliczeń teoretycznych i sztucznie zawyża chropowatość powierzchni. Aby zachować integralność krawędzi, należy dopasować podłoże narzędzia i powłokę do materiału przedmiotu obrabianego.
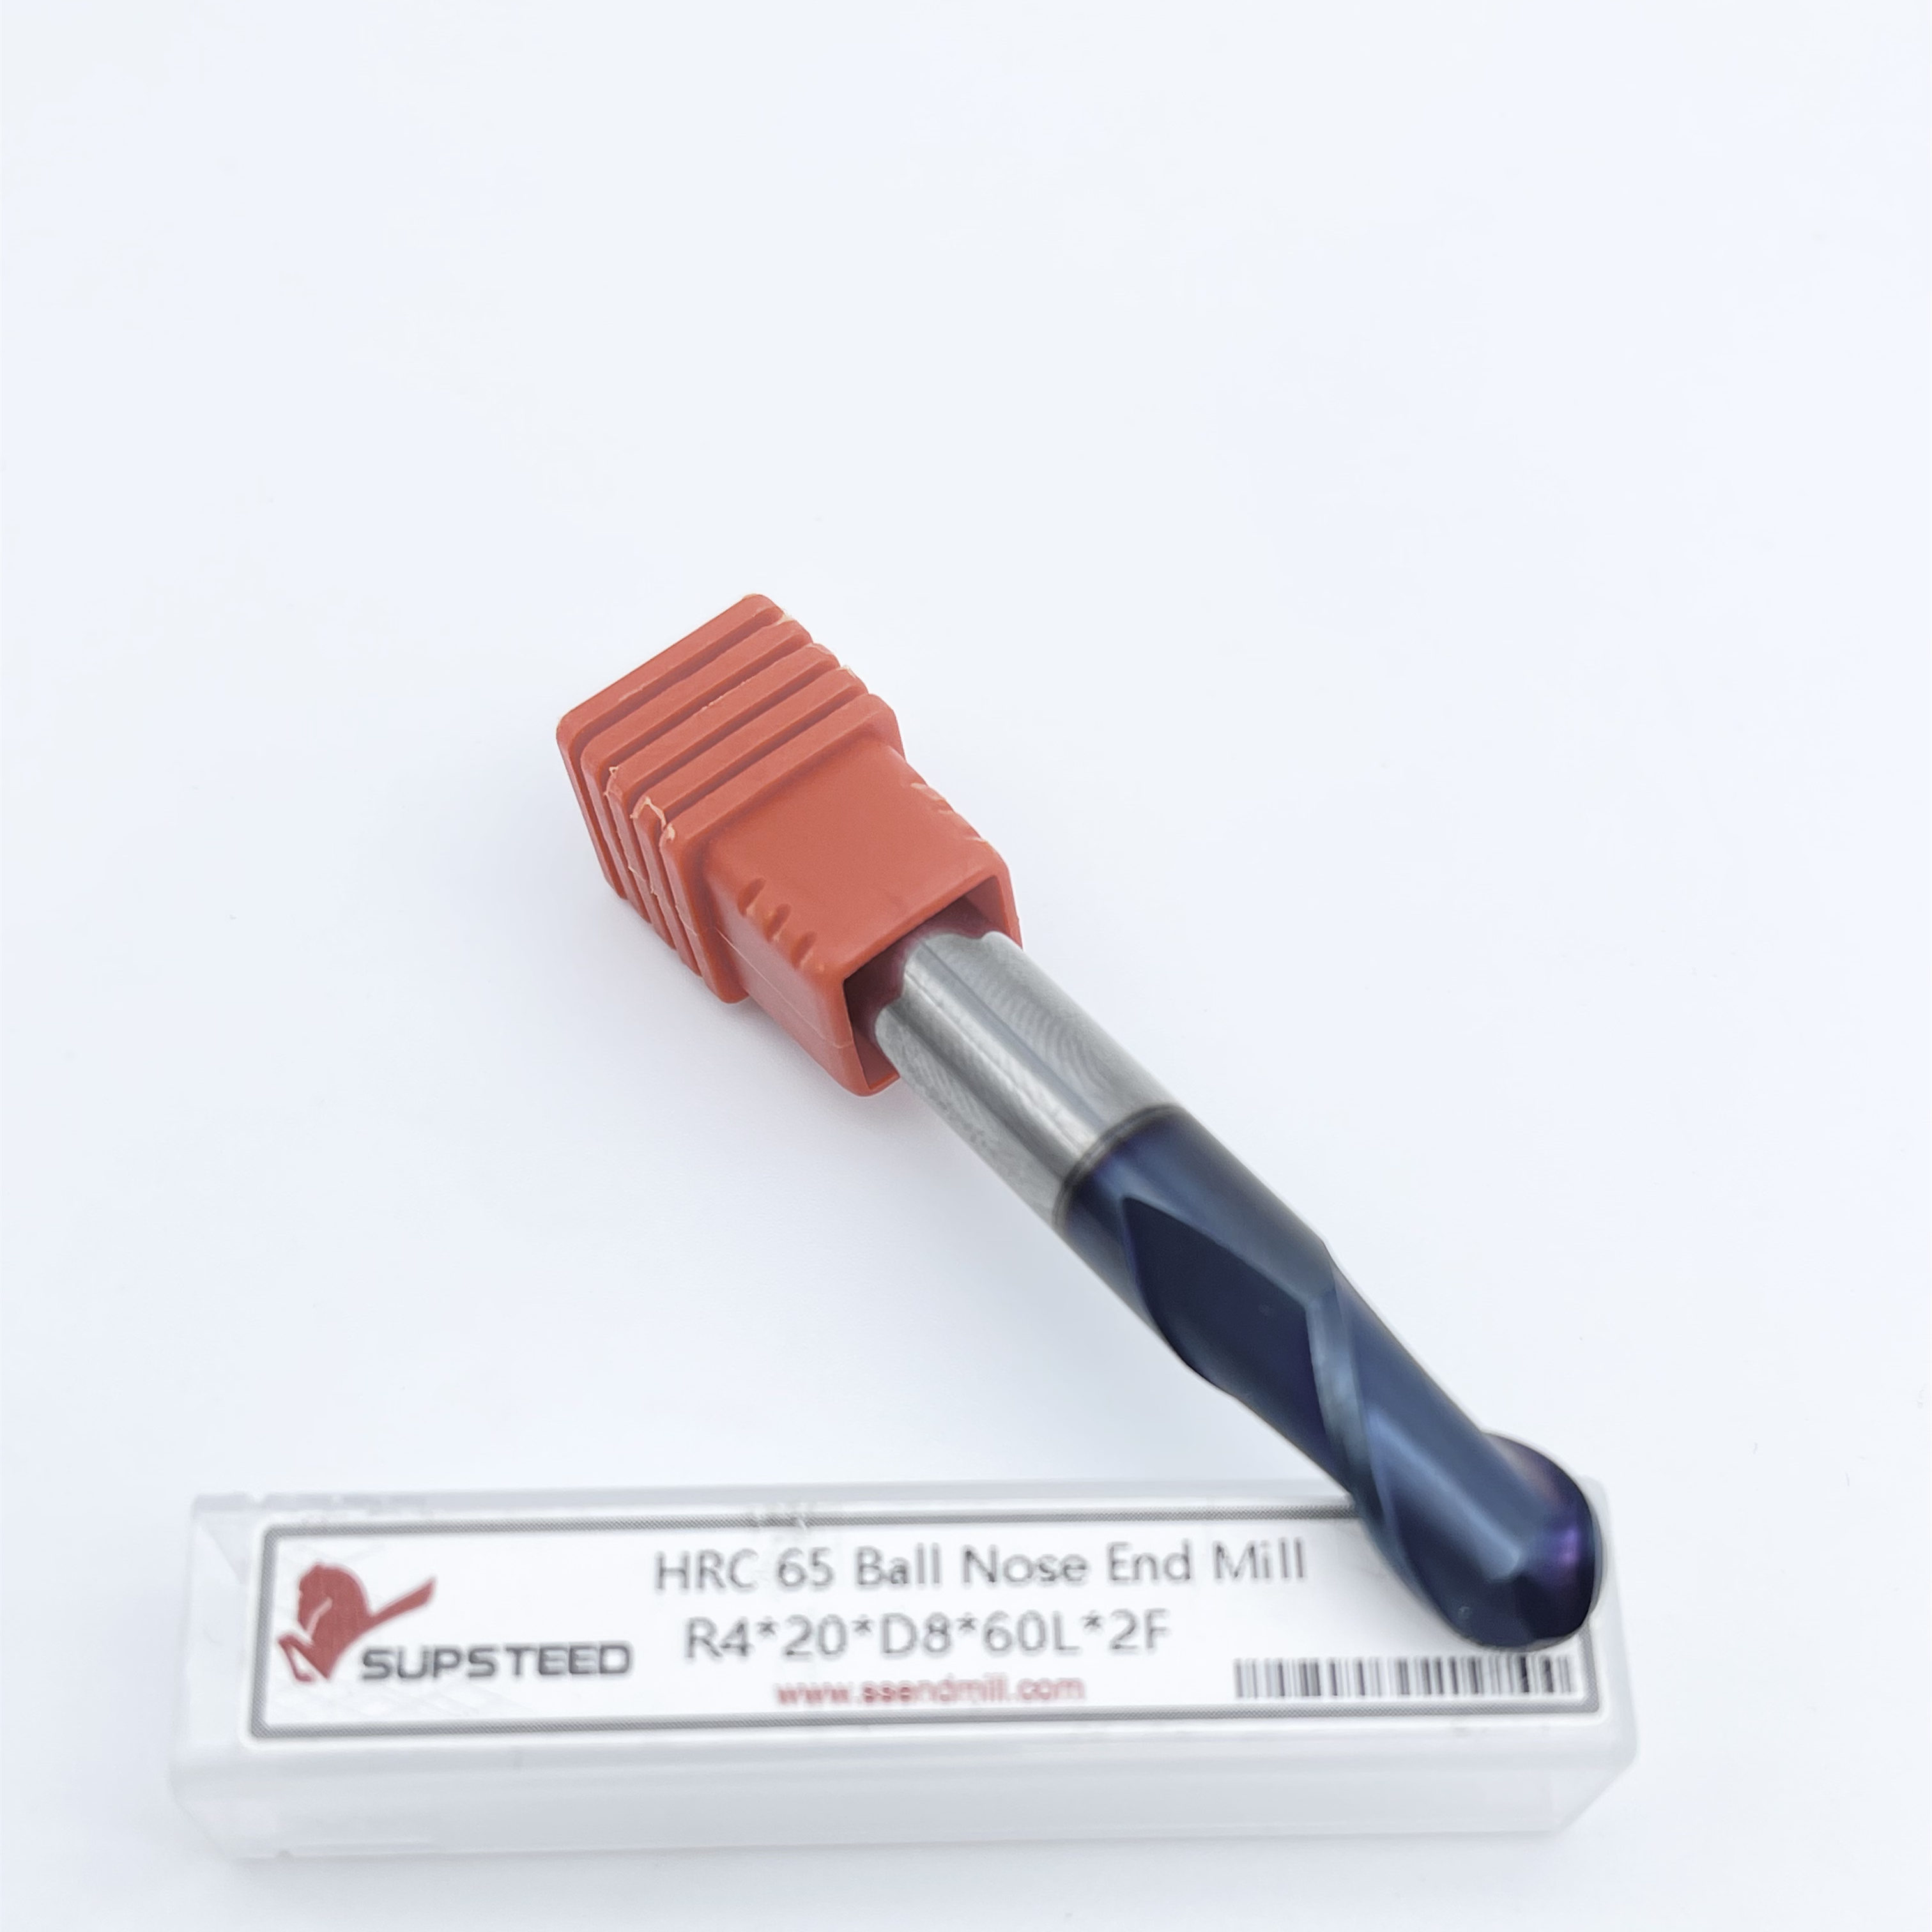
Profilowanie stali narzędziowych do 60+ HRC generuje ekstremalne temperatury i siły skrawania. Potrzebujesz specjalisty Frez trzpieniowy z kulistą stalą hartowaną , aby przetrwać te warunki. Narzędzia te charakteryzują się sztywnym podłożem z węglika drobnoziarnistego, które jest odporne na odkształcenia pod dużymi obciążeniami. Standardowy węglik będzie pękał lub pękał po wciśnięciu w hartowaną stal narzędziową P20 lub H13.
Wymagają również powłok odpornych na wysoką temperaturę utleniania, takich jak powłoki AlTiN lub nanokrystaliczne. Powłoki te chronią węglik przed szokiem termicznym i zużyciem ściernym. Ujemne kąty natarcia są często stosowane w celu wzmocnienia krawędzi skrawającej i zapobiegania mikroodpryskom podczas pracy z hartowanymi powierzchniami. Jeśli krawędź odpryskuje, wysokość guzka natychmiast stanie się nieregularna, pozostawiając widoczne ślady na części.
Tytan jest znany z utwardzania przez zgniot i słabej przewodności cieplnej. Kryteria wyboru A tytanowy frez trzpieniowy z kulistym czołem skupia się na zarządzaniu ciepłem i ostrości krawędzi. Absolutnie potrzebne są ostre, dodatnie krawędzie tnące, aby czysto ścinać materiał, zanim będzie miał szansę stwardnieć. Tępe narzędzie będzie naciskać tytan, powodując stwardnienie powierzchni i zniszczenie frezu przy następnym przejściu.
Zmienna geometria spirali zakłóca drgania harmoniczne, które mają kluczowe znaczenie dla utrzymania gładkiego wykończenia powierzchni stopów lotniczych. Powłoki o wysokiej smarowności, takie jak TiAlN lub AlTiCrN, zapobiegają narostowi na krawędziach. Jeśli tytan przylgnie do krawędzi skrawającej, zmienia to geometrię narzędzia i niszczy przewidywalną wysokość wycięcia. Podczas wykańczania tytanu zawsze stosujemy ciężki chłodziwo, aby wypłukać wióry i zapobiec spawaniu.
Dokładnie oceń liczbę fletów podczas planowania przejść wykończeniowych. Podczas gdy konstrukcje z 2 rowkami zapewniają doskonałe odprowadzanie wiórów przy obróbce zgrubnej, do wykańczania preferowane są młyny kulowe z 3 lub 4 rowkami. Większa liczba rowków pozwala na zwiększenie posuwu przy tym samym obciążeniu wiórów. Skraca to czas cyklu bez utraty jakości powierzchni. Do wszystkich końcowych operacji wykańczania form używamy zazwyczaj narzędzi 4-ostrzowych.
Omów potrzebę stosowania wysokiej jakości węglika spiekanego. Utrzymanie ścisłej geometrii krawędzi przez długie, ciągłe cykle wykańczania 3D jest najważniejsze. Tańsze podłoża ulegną zużyciu w połowie wnęki formy. Powoduje to widoczną linię mieszania w miejscu, w którym narzędzie straciło krawędź, rujnując jednolitą obliczoną wysokość guzka. Potrzebujesz Frez kulisty do wykańczania form, zaprojektowany specjalnie z myślą o wydłużonym czasie skrawania.
Bicie narzędzia ramy jako krytyczny wymiar oceny. Nawet 0,0005 cala bicia może skutecznie podwoić wysokość wierzchołka. Jeśli narzędzie się chwieje, jeden rowek tnie głębiej niż pozostałe, co sprawia, że obliczenia CAM stają się bezużyteczne. Aby uzyskać teoretyczne wykończenie powierzchni, należy połączyć wysokiej jakości frezy palcowe z precyzyjnymi oprawkami narzędziowymi. Zalecamy stosowanie oprawek termokurczliwych dla wszystkich narzędzi wykańczających o średnicy poniżej 6 mm.
Głównym ryzykiem jest ugięcie narzędzia w głębokich wgłębieniach. Kiedy sięgamy głęboko w formę, siły skrawania wypychają narzędzie z zaprogramowanej ścieżki. Pozostawia to nadmiar materiału i tworzy nieregularne wysokości guzków. Aby temu zaradzić, należy stosować frezy z końcówką kulistą ze stożkową szyjką lub z odciążonym zasięgiem. Konstrukcje te maksymalizują sztywność rdzenia przy dłuższych długościach, jednocześnie zapewniając niezbędny prześwit. Zawsze należy używać możliwie najkrótszego zestawu narzędzi.
Powierzchnie fasetowane spowodowane luźnymi tolerancjami oprogramowania często psują dobrą obróbkę. Oprogramowanie CAM aproksymuje złożone krzywe za pomocą małych segmentów linii prostych. Jeśli tolerancja oprogramowania jest zbyt luźna, maszyna wytnie widoczne fasety zamiast gładkiej krzywizny. Upewnij się, że ustawienia tolerancji CAM i wygładzania łuku są skonfigurowane węższe niż żądana wysokość guzka. Zwykle ustawiamy naszą tolerancję CAM na 10% całkowitej dopuszczalnej tolerancji części.
Znaki drgań całkowicie zastępują wysokość guzka. Wibracje niszczą wykończenie powierzchni, niezależnie od ustawień przechodzenia. Aby złagodzić drgania, należy zminimalizować długość wystawania narzędzia do absolutnego minimum wymaganego dla danej operacji. Użyj zmiennej geometrii helisy, aby rozbić harmoniczne. Nakaz stosowania precyzyjnych oprawek termokurczliwych lub hydraulicznych, aby zmaksymalizować siłę chwytania i koncentryczność.
| łagodzenia | pierwotnej przyczyny wady obróbki | Praktyczna strategia |
|---|---|---|
| Nieregularna wysokość guzka | Bicie narzędzia | Przejdź na uchwyty termokurczliwe lub hydrauliczne; oczyścić stożek wrzeciona. |
| Środkowy garb na dole kieszeni | Zerowa prędkość powierzchniowa na końcu narzędzia | Zastosuj pochylenie narzędzia o 10–15 stopni przy użyciu pozycjonowania 5-osiowego. |
| Fasetowane wykończenie powierzchni | Luźna tolerancja CAM | Dostosuj ustawienia wygładzania łuku i dystrybucji punktów w CAM. |
| Widoczne linie mieszania | Przedwczesne zużycie narzędzia | Przejdź na podłoże i powłokę węglikową dostosowaną do materiału. |
Wybierz największą możliwą średnicę narzędzia, na jaką pozwala geometria części, aby zmaksymalizować przekroczenie i zminimalizować czas cyklu.
Zastosuj nachylenie narzędzia od 10 do 15 stopni, aby uniknąć cięcia w martwym punkcie młyna kulowego.
Oblicz ponownie prędkość wrzeciona i posuw w oparciu o efektywną średnicę skrawania, a nie nominalną średnicę narzędzia.
Zainwestuj w podłoża i powłoki dostosowane do konkretnego materiału, aby zapobiec zniszczeniu obliczonego wykończenia powierzchni przez zużycie krawędzi.
Aby mieć pewność, że narzędzie tnie dokładnie po swojej linii środkowej, należy stosować oprawki narzędziowe o bardzo niskim biciem, takie jak termokurczliwe.
Odp.: Wysokość wierzchołka lub wysokość wypustki to niewielki grzbiet nieobrobionego materiału pozostawiony pomiędzy sąsiednimi przejściami zaokrąglonego narzędzia tnącego, takiego jak frez trzpieniowy z kulistym czołem, podczas napawania 3D.
A: Użyj wzoru Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), gdzie R to promień narzędzia, a ADOC to osiowa głębokość skrawania. Daje to rzeczywistą średnicę zaangażowaną w materiał.
Odp.: Dokładny dolny środek frezu z kulistym końcem ma zerową prędkość powierzchniową. Zamiast przecinać materiał, pociera i popycha materiał. Pochylenie narzędzia o 10-15 stopni rozwiązuje ten problem.
O: Tak. Nawet niewielkie bicie powoduje, że jeden rowek tnie głębiej niż drugi. Powoduje to powstawanie nierównych krawędzi i może skutecznie podwoić teoretyczną wysokość guzków, niszcząc wykończenie powierzchni.
Odp.: Młyn kulowy z 4 rowkami umożliwia zwiększenie szybkości posuwu przy zachowaniu tego samego obciążenia wiórów na ząb. Skraca to całkowity czas cyklu podczas długich przejść wykończeniowych bez pogorszenia jakości powierzchni.


