
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29-07-2026 Origine: Sito

Per ottenere una finitura superficiale a specchio nella fresatura 3D è necessario un equilibrio preciso tra tempo di ciclo e altezza accettabile dello smerlo. Quando si lavorano contorni complessi, la punta arrotondata della fresa lascia naturalmente piccole creste di materiale non lavorato tra le passate. Queste creste sono conosciute come cuspidi o capesante. Se li ignori, rovini la finitura superficiale della parte.
Un'altezza eccessiva della cuspide porta a lucidature manuali e lavori al banco costosi e incoerenti. Affidarsi a passaggi eccessivamente conservativi per migliorare la finitura aumenta esponenzialmente il tempo di lavorazione. Ciò distrugge la produttività e la redditività. Hai bisogno di una strategia che ottimizzi la finitura superficiale senza tenere la macchina in funzione per giorni.
Il controllo dell'altezza residua richiede il superamento delle impostazioni CAM predefinite. Ottimizzando matematicamente il passo laterale, massimizzando il diametro di taglio effettivo e selezionando utensili specifici per il materiale, gli operatori possono ridurre al minimo in modo affidabile l'altezza delle cuspidi senza sacrificare l'efficienza operativa. È possibile prevedere l'esatta rugosità della superficie prima ancora che il mandrino giri.
La geometria determina la linea di base: il diametro dell'utensile e la distanza di incremento sono i principali fattori matematici dell'altezza teorica della cuspide; l'utilizzo del raggio utensile pratico più ampio consente passaggi più ampi mantenendo la finitura superficiale.
Il benchmark Ultra-Finish: per applicazioni ad alta precisione, puntare a un'altezza teorica della cuspide compresa tra 0,00003' e 0,00005' (da 0,75 a 1,25 micron) per eliminare completamente la lucidatura manuale su una fresa a sfera per la finitura di stampi.
Evita il 'Centro morto': il centro inferiore esatto di uno strumento a sfera ha velocità superficiale pari a zero. L'introduzione di un'inclinazione dell'utensile di 10–15° impegna il tagliente attivo, prevenendo strappi del materiale, usura prematura dell'utensile e gobbe centrali.
Ricalcolare velocità e avanzamento: poiché l'utensile raramente si impegna al suo diametro completo durante la profilatura 3D, il calcolo del diametro di taglio effettivo è obbligatorio per impostare sia RPM accurati che velocità di avanzamento regolate per mantenere un carico truciolo costante.
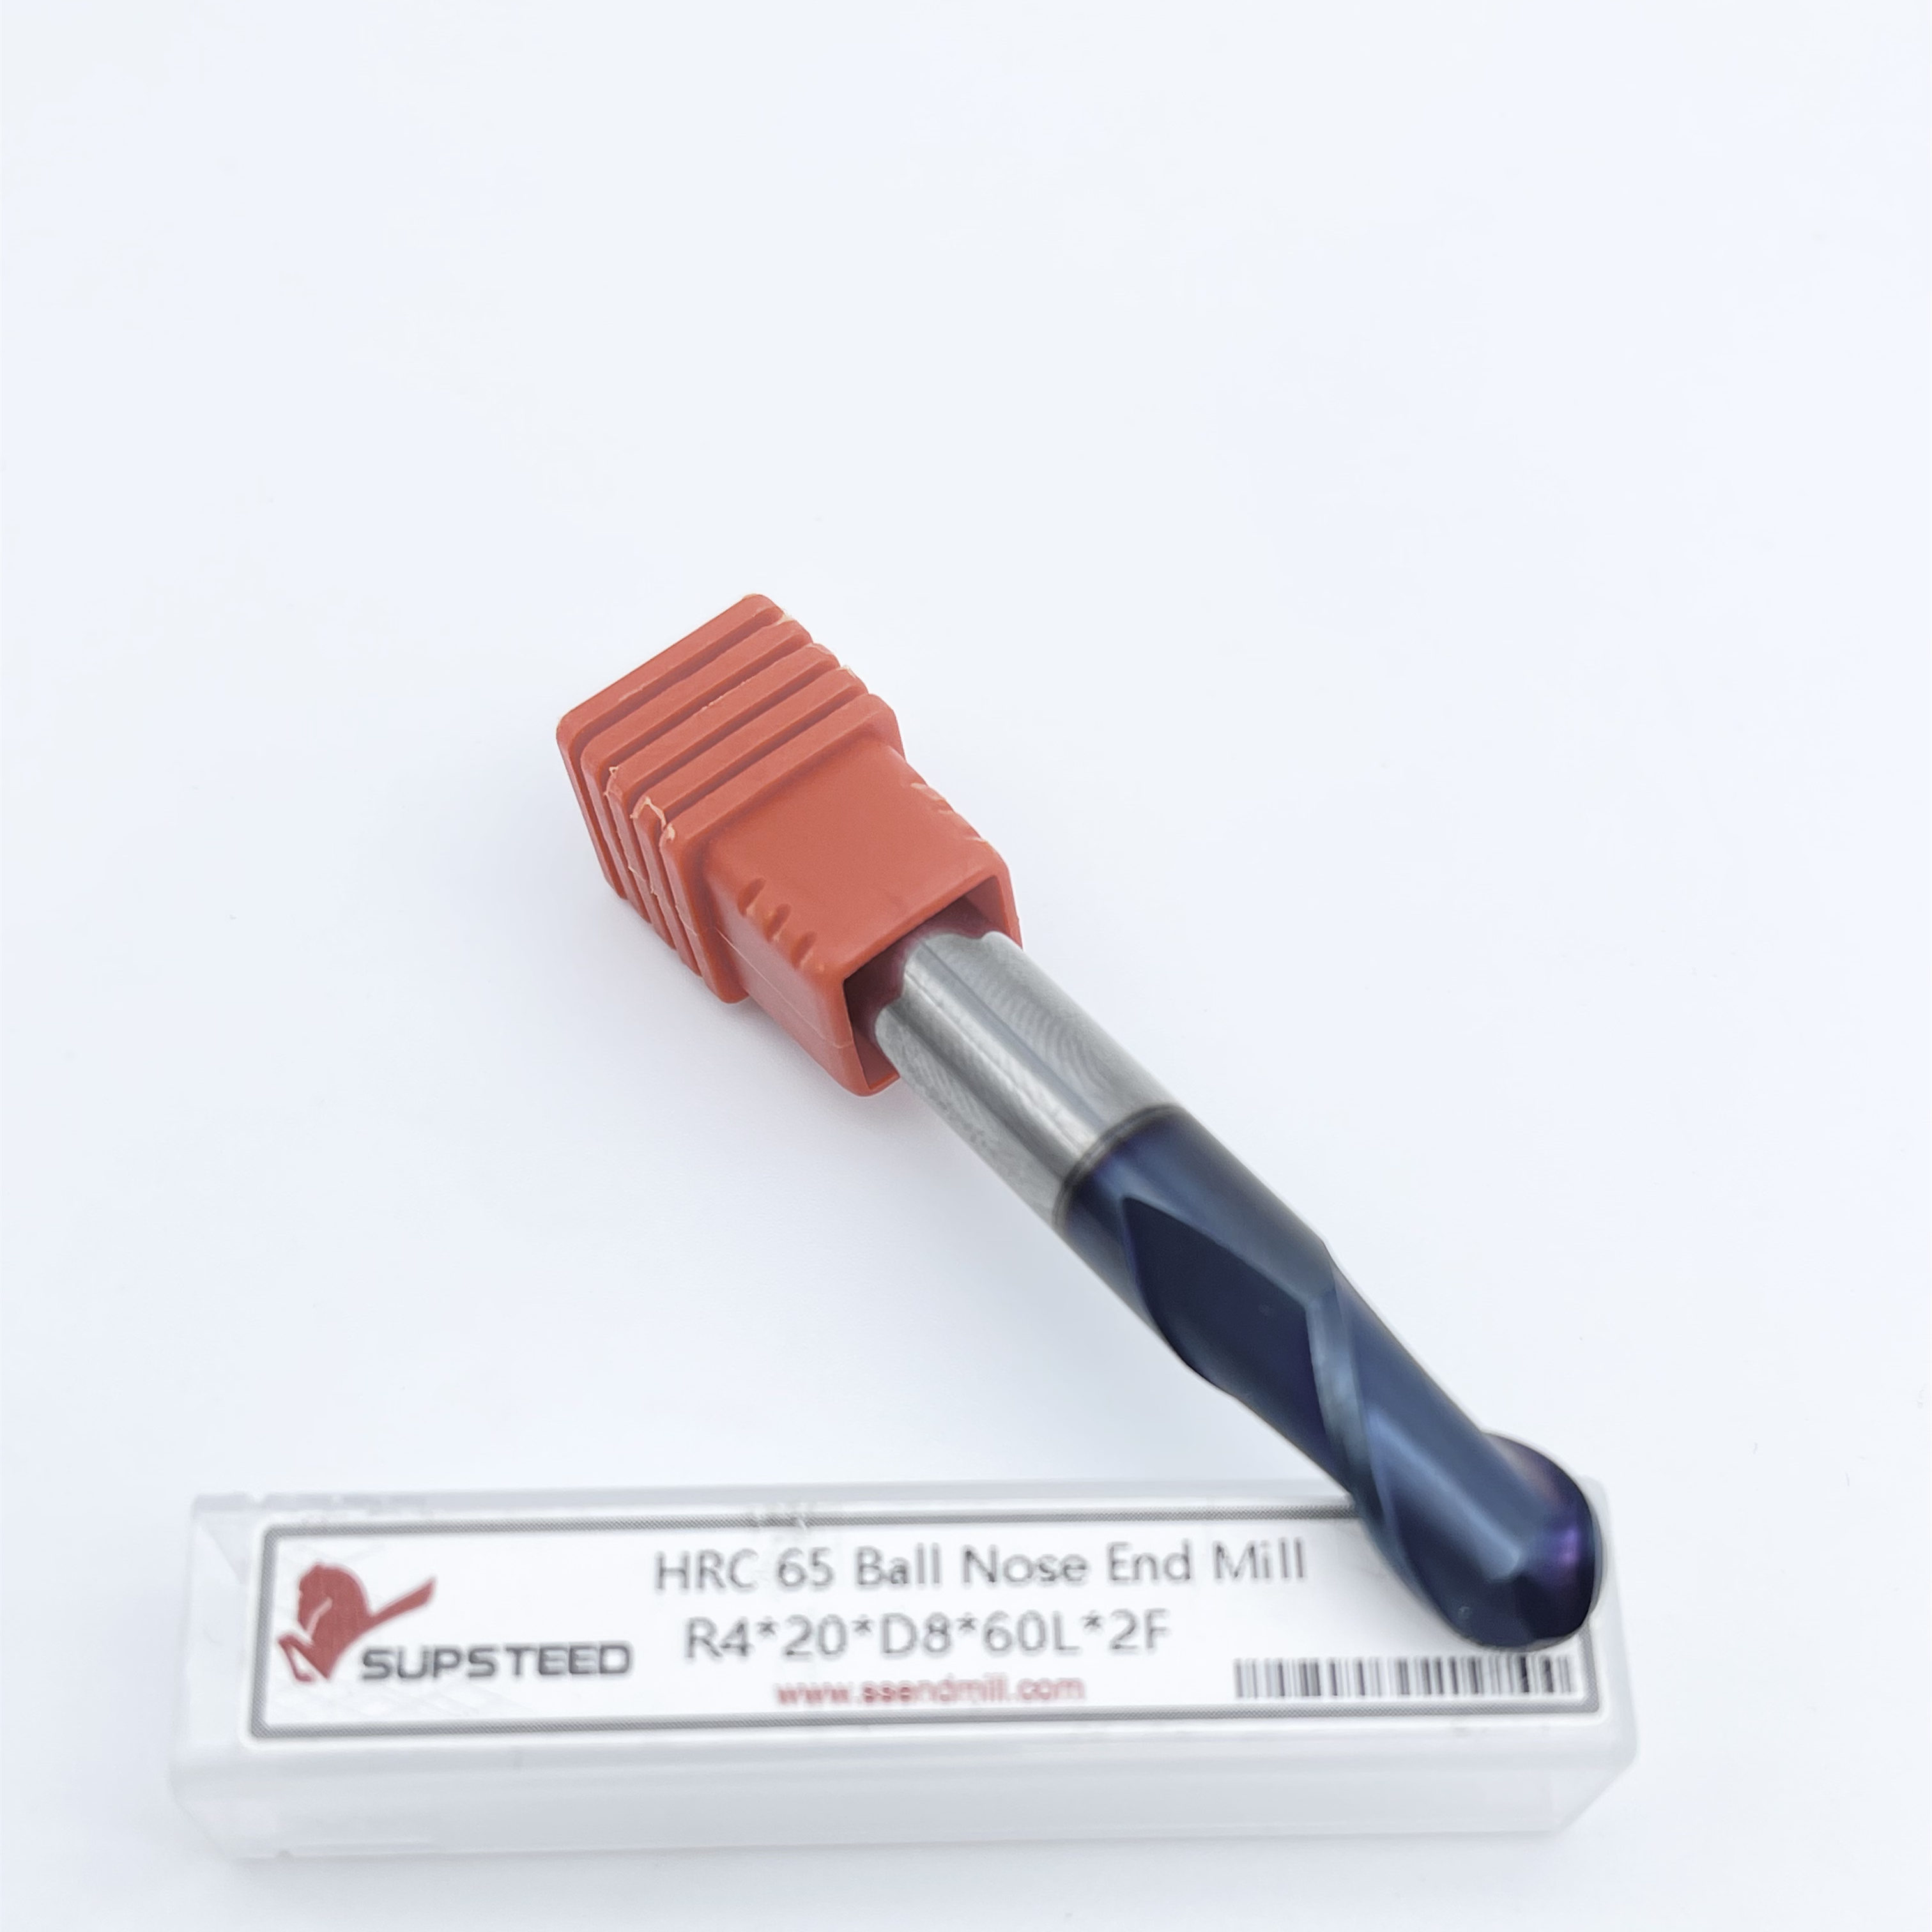
La compatibilità dei materiali è importante: i calcoli teorici delle cuspidi falliscono se il bordo dell'utensile si degrada. L'utilizzo di substrati specifici per l'applicazione, come una fresa a testa sferica in acciaio temprato, previene la rapida usura del tagliente dovuta all'aumento artificiale della ruvidità superficiale.
L'altezza della cuspide è il materiale residuo non lavorato lasciato tra percorsi utensile adiacenti durante la creazione di superfici 3D. Quando un tagliente sferico si muove su una superficie piana o sagomata, taglia una cavità. Quando l'utensile si avvicina per eseguire la passata successiva, l'intersezione di questi due avvallamenti curvi forma un picco. Questo picco è la cuspide. L'altezza di questo picco determina direttamente la rugosità superficiale della parte finale. I macchinisti devono capire come manipolare questa geometria per controllare l'output finale.
Il raggio di a La fresa a testa sferica si interseca con la distanza di incremento per creare queste creste. Un raggio più ampio crea una depressione meno profonda e più ampia. Un raggio più piccolo crea una depressione più profonda e più stretta. Se si mantiene costante l'incremento ma si passa a uno strumento più piccolo, l'altezza della cuspide aumenta notevolmente. Comprendere questa relazione geometrica è il fondamento della creazione di superfici 3D. Non puoi indovinare la strada per un buon traguardo; devi calcolarlo.
L'altezza delle cuspidi aumenta durante le transizioni tra pavimenti piani e pareti verticali. Quando l'utensile si sposta su una parete ripida, il passo laterale effettivo cambia rispetto alla normale alla superficie. Uno stepover planare costante nel software CAM comporterà diverse altezze delle cuspidi nella complessa topografia 3D. Ciò richiede strategie di percorso utensile precise, come percorsi utensile a passo costante 3D o smerlati, per mantenere finiture superficiali uniformi attraverso le curve di fusione. Spesso vediamo gli operatori lottare con questo problema durante la transizione dalla programmazione 2D a quella 3D.
Inquadra il problema definendo una rugosità media accettabile per la parte finale. L’obiettivo è eliminare il lavoro di riferimento secondario, piuttosto che inseguire arbitrariamente un traguardo a cuspide zero. Un'altezza teorica della cuspide pari a zero richiede un numero infinito di passaggi. Definendo lo scallop massimo consentito in base ai requisiti funzionali del pezzo, è possibile ottimizzare il tempo di lavorazione. Questo approccio consente di risparmiare ore di funzionamento non necessario della macchina.
Per valutare correttamente l'altezza della cuspide in officina, seguire questi passaggi pratici:
Identificare la ruvidità superficiale massima consentita specificata sulla stampa della parte.
Convertire la media della rugosità richiesta in un'altezza teorica della cuspide target.
Selezionare il raggio utensile più grande possibile che si adatti alla geometria interna più piccola della parte.
Calcolare la distanza di incremento richiesta per raggiungere l'altezza della cuspide target.
Genera il percorso utensile e verifica che il passo laterale rimanga costante su pareti ripide e pavimenti poco profondi.
Eseguire un taglio di prova sul materiale di scarto per verificare che la finitura superficiale effettiva corrisponda al calcolo teorico.
Il calcolo standard per l'altezza della cuspide si basa sulla geometria di base. La formula è h = R - √(R⊃2; - (S/2)⊃2;), dove R è il raggio dell'utensile e S è la distanza di incremento. Questa equazione dimostra che l'altezza della cuspide è una certezza matematica, non un evento casuale. È possibile inserire la finitura superficiale desiderata in questa formula per determinare l'esatto passo laterale richiesto per uno strumento specifico. Utilizziamo quotidianamente questa formula per impostare passate di finitura su stampi complessi.
Utilizzando il mulino a sfere più grande possibile si ottiene la cuspide più breve e più ampia per ogni dato passaggio. Un raggio maggiore appiattisce la curva del taglio. Ciò consente di aumentare la distanza di passo laterale mantenendo la stessa altezza teorica dello smerlo. Passaggi più ampi significano meno passaggi, il che riduce drasticamente il tempo di ciclo complessivo. Dovresti sempre utilizzare per impostazione predefinita lo strumento più grande consentito dalla geometria.
Tuttavia, è necessario bilanciare i vantaggi di un utensile di grande diametro con i vincoli fisici. Una fresa massiccia non è in grado di eseguire raggi interni stretti o di navigare nella topografia di parti complesse. Se la parte presenta un raccordo interno di 2 mm, non è possibile rifinirla con una fresa a sfere da 10 mm. È necessario selezionare l'utensile più grande in grado di lavorare con successo le caratteristiche più piccole della parte oppure utilizzare una strategia di ripresa della lavorazione con più dimensioni dell'utensile. Ciò significa spesso sgrossare con un utensile grande e rifinire angoli specifici con uno più piccolo.
L'aumento esponenziale del tempo di ciclo al diminuire del passo passante rappresenta un grave collo di bottiglia nella produzione. Ridurre l'incremento da 0,2 mm a 0,05 mm non solo raddoppia il tempo di lavorazione; quadruplica la lunghezza del percorso utensile. Ogni minimo miglioramento nella finitura superficiale costa una quantità enorme di tempo macchina. È necessario trovare il punto ottimale in cui la finitura è accettabile e il tempo ciclo è redditizio. La lavorazione eccessiva è un modo comune in cui le officine perdono denaro con le parti 3D.
Considera un riferimento di base. Se si utilizza una fresa R3 (diametro 6 mm) con uno stepover da 0,15 mm a 0,2 mm, teoricamente si manterrà l'altezza residua inferiore a 0,002 mm. Questo è spesso sufficiente per i componenti meccanici standard. Fornisce una finitura pulita senza mantenere il mandrino in funzione inutilmente a lungo. Riteniamo che questo sia un punto di partenza affidabile per la profilazione 3D generica.
Gli stampi ad alta tolleranza richiedono un approccio diverso. È necessario ridimensionare l'altezza della cuspide da 0,00003' a 0,00005'. Questo punto di riferimento ultra-finitura elimina completamente la lucidatura manuale, che può alterare la geometria precisa dello stampo. Per raggiungere questo obiettivo sono necessari stepover incredibilmente stretti e un premio Fresa a testa sferica in metallo duro che non si usura durante il lungo ciclo di finitura. L'usura dell'utensile rovinerà immediatamente una finitura ultrafine.
| Diametro utensile (mm) | Incremento (mm) | Altezza teorica della cuspide (mm) | Qualità della finitura superficiale |
|---|---|---|---|
| 6.0 (R3) | 0.50 | 0.0104 | Grezza/Semifinitura |
| 6.0 (R3) | 0.20 | 0.0017 | Finitura standard |
| 6.0 (R3) | 0.05 | 0.0001 | Finitura dello stampo ultrafine |
| 12,0 (R6) | 0.20 | 0.0008 | Finitura eccellente (ciclo veloce) |
| 12,0 (R6) | 0.50 | 0.0052 | Buona finitura (ciclo molto veloce) |
L'esatto centro inferiore di uno strumento a sfera ha velocità superficiale pari a zero. Quando il mandrino ruota, i bordi esterni si spostano lungo la superficie programmata, ma la punta è essenzialmente stazionaria. Ciò provoca sfregamento, lacerazione del materiale e rapido accumulo di calore. È la ragione principale per cui i macchinisti trovano una piccola gobba sul fondo delle tasche curve o delle cavità semicircolari. Non è possibile tagliare in modo efficace con il punto morto dell'utensile.
L'applicazione di un'inclinazione da 10 a 15 gradi risolve il problema del numero di giri zero. Inclinando l'utensile tramite posizionamento a 5 assi o fissaggio angolato, si allontana il punto di contatto dal punto morto. Ciò impegna il tagliente effettivo del flauto. L'utensile taglia effettivamente il materiale invece di ararlo, migliorando istantaneamente la finitura superficiale. Utilizziamo ampiamente questa tecnica su macchine con perno a 5 assi.
L'inclinazione dell'utensile offre anche vantaggi secondari per l'evacuazione dei trucioli e la dissipazione del calore. Quando si taglia con il lato della sfera, i trucioli fluiscono naturalmente lungo le scanalature. La zona di taglio rimane più fredda perché il tagliente attivo ha una velocità superficiale maggiore, che trasferisce il calore nel truciolo anziché nel pezzo in lavorazione. Ciò prolunga la durata dell'utensile e mantiene un'altezza di cuspide costante su tutta la parte.
Poiché durante la profilatura 3D l'utensile raramente si impegna al suo diametro completo, è obbligatorio calcolare il diametro di taglio effettivo. La formula è Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), dove ADOC è la profondità assiale di taglio. Se tagli solo 0,5 mm di profondità con un mulino a sfere da 10 mm, il diametro di taglio effettivo sarà molto inferiore a 10 mm. È necessario tenere conto di questa discrepanza.
È necessario regolare sia la velocità del mandrino che la velocità di avanzamento in base a questo diametro effettivo. L'esecuzione dei calcoli nominali degli utensili comporta una ridotta metratura superficiale e uno sfregamento degli utensili. Ciò accelera l'usura e rovina la finitura superficiale. Ricalcolando il numero di giri in base al diametro effettivo più piccolo, si ripristina la velocità superficiale corretta e si mantiene un carico di truciolo costante. Questo è un passaggio fondamentale che molti programmatori trascurano.
La durezza e l'abrasività del materiale alterano la finitura superficiale effettiva. I calcoli teorici dell'altezza della cuspide presuppongono uno strumento perfettamente affilato. Quando il bordo dell'utensile si degrada, strappa il materiale anziché tagliarlo in modo netto. Ciò causa deviazioni dai calcoli teorici e aumenta artificialmente la rugosità superficiale. È necessario abbinare il substrato e il rivestimento dell'utensile al materiale del pezzo da lavorare per mantenere l'integrità del tagliente.
La profilatura di acciai per utensili fino a 60+ HRC genera calore e forze di taglio estreme. Hai bisogno di uno specializzato fresa a testa sferica in acciaio temprato per resistere a queste condizioni. Questi utensili sono caratterizzati da substrati rigidi in metallo duro a micrograna che resistono alla deflessione sotto carichi pesanti. Il metallo duro standard si scheggia o si spezza se spinto nell'acciaio per utensili temprato P20 o H13.
Richiedono inoltre rivestimenti ad alta temperatura di ossidazione, come i rivestimenti AlTiN o nanocristallini. Questi rivestimenti proteggono il carburo dallo shock termico e dall'usura abrasiva. Gli angoli di spoglia negativi vengono spesso utilizzati per rinforzare il tagliente, prevenendo microscheggiature quando si innestano superfici temprate. Se il bordo si scheggia, l'altezza della cuspide diventerà immediatamente irregolare, lasciando segni visibili sulla parte.
Il titanio è noto per l'incrudimento e la scarsa conduttività termica. I criteri di selezione per a La fresa a testa sferica in titanio si concentra sulla gestione del calore e sull'affilatura dei bordi. Sono assolutamente necessari taglienti affilati e positivi per tagliare il materiale in modo pulito prima che abbia la possibilità di indurirsi. Uno strumento smussato spingerà il titanio, provocando l'indurimento della superficie e distruggendo la fresa nella passata successiva.
Le geometrie variabili dell'elica interrompono le vibrazioni armoniche, che sono fondamentali per mantenere una finitura superficiale liscia nelle leghe aerospaziali. I rivestimenti ad alto potere lubrificante, come TiAlN o AlTiCrN, prevengono il tagliente di riporto. Se il titanio si salda al tagliente, altera la geometria dell'utensile e distrugge l'altezza prevedibile dello smerlo. Utilizziamo sempre un refrigerante pesante durante la finitura del titanio per eliminare i trucioli e prevenire la saldatura.
Valuta attentamente il numero delle scanalature quando pianifichi i passaggi di finitura. Mentre i modelli a 2 eliche offrono un'eccellente evacuazione dei trucioli per la sgrossatura, per la finitura sono preferibili le frese a sfere a 3 o 4 eliche. Un numero maggiore di scanalature consente velocità di avanzamento maggiori con lo stesso carico di truciolo. Ciò riduce il tempo ciclo senza sacrificare la qualità della superficie. Solitamente utilizziamo utensili a 4 eliche per tutte le operazioni finali di finitura dello stampo.
Discuti la necessità di metallo duro integrale di alta qualità. Mantenere una geometria rigorosa dei bordi durante cicli di finitura 3D lunghi e continui è fondamentale. I substrati più economici si consumeranno a metà della cavità dello stampo. Ciò si traduce in una linea di fusione visibile in cui lo strumento ha perso il bordo, rovinando l'altezza uniforme della cuspide calcolata. Hai bisogno di un Fresa a sfera per finitura stampi progettata specificatamente per tempi di taglio prolungati.
Runout dello strumento Frame come dimensione critica di valutazione. Anche 0,0005' di runout può effettivamente raddoppiare l'altezza della cuspide. Se l'utensile oscilla, una scanalatura taglia più in profondità delle altre, rendendo inutili i calcoli CAM. È necessario abbinare frese a candela di alta qualità con portautensili di precisione per ottenere finiture superficiali teoriche. Richiediamo supporti a calettamento per tutti gli utensili di finitura con diametro inferiore a 6 mm.
La deflessione dell'utensile nelle cavità profonde rappresenta un rischio importante. Quando si entra in profondità nello stampo, le forze di taglio spingono l'utensile lontano dal percorso programmato. Ciò lascia materiale in eccesso e crea altezze di cuspidi irregolari. Per mitigare questo problema, utilizzare frese con collo conico o frese a sfera con scarico. Questi design massimizzano la rigidità del nucleo su lunghezze estese pur fornendo lo spazio necessario. Dovresti sempre utilizzare il gruppo utensile più corto possibile.
Le superfici sfaccettate causate da tolleranze software allentate spesso rovinano una buona lavorazione. Il software CAM approssima curve complesse utilizzando piccoli segmenti rettilinei. Se la tolleranza del software è troppo ampia, la macchina taglierà sfaccettature visibili anziché una curva uniforme. Assicurarsi che la tolleranza CAM e le impostazioni di attenuazione dell'arco siano configurate più strette dell'altezza della cuspide desiderata. Solitamente impostiamo la nostra tolleranza CAM al 10% della tolleranza totale consentita della parte.
I segni chatter sovrascrivono completamente l'altezza della cuspide. Le vibrazioni distruggono la finitura superficiale, indipendentemente dalle impostazioni di incremento. Per mitigare le vibrazioni, ridurre al minimo assoluto la lunghezza sporgente dell'utensile richiesta per l'operazione. Utilizzare geometrie dell'elica variabili per spezzare le armoniche. Richiedere l'uso di portautensili idraulici o a calettamento ad alta precisione per massimizzare la forza di presa e la concentricità.
| dei difetti di lavorazione | Causa principale | Strategia pratica di mitigazione |
|---|---|---|
| Altezza della cuspide irregolare | Eccentricità dell'utensile | Passate ai supporti a calettamento o idraulici; pulire il cono del mandrino. |
| Gobba centrale sul fondo della tasca | Velocità di superficie zero sulla punta dell'utensile | Applicare un'inclinazione dell'utensile di 10-15 gradi utilizzando il posizionamento a 5 assi. |
| Finitura superficiale sfaccettata | Tolleranza CAM allentata | Rafforzare le impostazioni di attenuazione dell'arco CAM e di distribuzione dei punti. |
| Linee di fusione visibili | Usura prematura degli strumenti | Aggiornamento al substrato e al rivestimento in metallo duro specifici del materiale. |
Selezionare il diametro utensile più grande possibile consentito dalla geometria della parte per massimizzare il passo laterale e ridurre al minimo il tempo ciclo.
Applicare un'inclinazione dell'utensile di 10-15 gradi per evitare di tagliare con il punto morto del mulino a sfere.
Ricalcola la velocità del mandrino e la velocità di avanzamento in base al diametro di taglio effettivo, non al diametro nominale dell'utensile.
Investi in substrati e rivestimenti specifici per il materiale per evitare che l'usura dei bordi rovini la finitura superficiale calcolata.
Utilizzare portautensili con runout estremamente basso, come quelli a calettamento, per garantire che l'utensile tagli esattamente sulla sua linea centrale.
R: L'altezza della cuspide, o altezza dello smerlo, è la piccola cresta di materiale non lavorato lasciata tra le passate adiacenti di un utensile da taglio arrotondato, come una fresa a testa sferica, durante la lavorazione di superfici 3D.
R: Utilizzare la formula Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), dove R è il raggio dell'utensile e ADOC è la profondità di taglio assiale. Ciò fornisce il diametro effettivo impegnato nel materiale.
R: Il centro inferiore esatto di una fresa a testa sferica ha una velocità superficiale pari a zero. Strofina e spinge il materiale invece di tagliarlo. Inclinare lo strumento di 10-15 gradi risolve questo problema.
R: Sì. Anche una lieve eccentricità fa sì che una scanalatura tagli più profondamente dell'altra. Ciò crea creste irregolari e può effettivamente raddoppiare l'altezza teorica della cuspide, rovinando la finitura superficiale.
R: Un mulino a sfere a 4 eliche consente di aumentare la velocità di avanzamento mantenendo lo stesso carico di truciolo per dente. Ciò riduce il tempo ciclo complessivo durante i lunghi passaggi di finitura senza compromettere la qualità della superficie.


