
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-29 Origine : Site

Pour obtenir une finition de surface semblable à un miroir lors du fraisage 3D, il faut trouver un équilibre précis entre le temps de cycle et la hauteur de feston acceptable. Lorsque vous usinez des contours complexes, la pointe arrondie de votre fraise laisse naturellement de petites crêtes de matériau non usiné entre les passes. Ces crêtes sont connues sous le nom de cuspides ou de pétoncles. Si vous les ignorez, vous ruinez la finition de surface de la pièce.
Une hauteur de cuspide excessive entraîne un polissage manuel et un travail sur table coûteux et incohérents. S'appuyer sur des incréments trop conservateurs pour améliorer la finition augmente de façon exponentielle le temps d'usinage. Cela détruit le débit et la rentabilité. Vous avez besoin d’une stratégie qui optimise la finition de surface sans faire fonctionner la machine pendant des jours.
Le contrôle de la hauteur résiduelle nécessite d'aller au-delà des paramètres CAM par défaut. En optimisant mathématiquement le pas, en maximisant le diamètre de coupe effectif et en sélectionnant des outils spécifiques au matériau, les machinistes peuvent minimiser de manière fiable la hauteur des cuspides sans sacrifier l'efficacité opérationnelle. Vous pouvez prédire la rugosité exacte de la surface avant même que la broche ne tourne.
La géométrie dicte la ligne de base : le diamètre de l'outil et la distance de pas sont les principaux facteurs mathématiques de la hauteur théorique du point de rebroussement ; l'utilisation du plus grand rayon d'outil pratique permet des pas plus larges tout en conservant la finition de surface.
La référence Ultra-Finish : pour les applications de haute précision, ciblez une hauteur de pointe théorique de 0,00003' à 0,00005' (0,75 à 1,25 microns) pour éliminer complètement le polissage manuel sur une fraise à bille de finition de moule.
Évitez le « point mort » : le centre inférieur exact d'un outil à bille a une vitesse de surface nulle. L'introduction d'une inclinaison de l'outil de 10 à 15° engage l'arête de coupe active, empêchant ainsi la déchirure du matériau, l'usure prématurée de l'outil et les bosses centrales.
Recalculer la vitesse ET l'avance : étant donné que l'outil s'engage rarement sur tout son diamètre lors du profilage 3D, le calcul du diamètre de coupe effectif est obligatoire pour définir à la fois un régime précis et des vitesses d'avance ajustées afin de maintenir une charge de copeaux constante.
La compatibilité des matériaux est importante : les calculs théoriques de cuspides échouent si le bord de l'outil se dégrade. L'utilisation de substrats spécifiques à l'application, tels qu'une fraise à bout sphérique en acier trempé, empêche l'usure rapide des bords due à une augmentation artificielle de la rugosité de la surface.
La hauteur du point de rebroussement est la matière résiduelle non usinée laissée entre les parcours d'outils adjacents lors du surfaçage 3D. Lorsqu’une arête de coupe sphérique se déplace sur une surface plane ou profilée, elle coupe un creux. Lorsque l'outil s'avance pour effectuer le passage suivant, l'intersection de ces deux creux incurvés forme un pic. Ce sommet est la pointe. La hauteur de ce pic détermine directement la rugosité de surface de votre pièce finale. Les machinistes doivent comprendre comment manipuler cette géométrie pour contrôler le résultat final.
Le rayon d'un La fraise à bout sphérique croise la distance de pas pour créer ces arêtes. Un rayon plus grand crée un creux moins profond et plus large. Un rayon plus petit crée un creux plus profond et plus étroit. Si vous conservez le pas constant mais passez à un outil plus petit, la hauteur de la cuspide augmente considérablement. Comprendre cette relation géométrique est la base du surfaçage 3D. Vous ne pouvez pas deviner votre chemin vers une bonne fin ; vous devez le calculer.
Les hauteurs des cuspides augmentent lors des transitions entre les sols plats et les murs verticaux. À mesure que l'outil gravit une paroi abrupte, le pas effectif change par rapport à la normale à la surface. Un pas planaire constant dans votre logiciel de FAO entraînera des hauteurs de cuspides variables sur une topographie 3D complexe. Cela nécessite des stratégies de parcours d'outils précises, telles qu'un pas constant 3D ou des parcours d'outils en forme de feston, pour maintenir des finitions de surface uniformes sur les courbes de fusion. Nous voyons souvent les opérateurs rencontrer des difficultés lors de la transition de la programmation 2D à la programmation 3D.
Cadrez le problème autour de la définition d'une rugosité moyenne acceptable pour la pièce finale. L’objectif est d’éliminer les travaux d’établi secondaires, plutôt que de rechercher arbitrairement une finition sans point zéro. Une hauteur théorique de cuspide nulle nécessite un nombre infini de passes. En définissant le feston maximum autorisé en fonction des exigences fonctionnelles de la pièce, vous pouvez optimiser le temps d'usinage. Cette approche permet d'économiser des heures de fonctionnement inutile de la machine.
Pour évaluer correctement la hauteur des rebroussements dans l'atelier, suivez ces étapes pratiques :
Identifiez la rugosité de surface maximale autorisée spécifiée sur l'impression de la pièce.
Convertissez la moyenne de rugosité requise en une hauteur de cuspide théorique cible.
Sélectionnez le rayon d'outil le plus grand possible qui s'adapte à la plus petite géométrie interne de la pièce.
Calculez la distance de passage requise pour atteindre la hauteur de cuspide cible.
Générez le parcours d'outil et vérifiez que le pas reste constant sur les parois abruptes et les sols peu profonds.
Exécutez un test de coupe sur des déchets pour vérifier que la finition de surface réelle correspond au calcul théorique.
Le calcul standard de la hauteur des cuspides repose sur la géométrie de base. La formule est h = R - √(R⊃2; - (S/2)⊃2;), où R est le rayon de l'outil et S est la distance de pas. Cette équation prouve que la hauteur des cuspides est une certitude mathématique et non un hasard. Vous pouvez intégrer la finition de surface souhaitée dans cette formule pour déterminer le pas exact requis pour un outil spécifique. Nous utilisons cette formule quotidiennement pour mettre en place des passes de finition sur des moules complexes.
L'utilisation du broyeur à boulets le plus grand possible donne la pointe la plus courte et la plus large pour un pas donné. Un rayon plus grand aplatit la courbe de la coupe. Cela permet d'augmenter la distance de pas tout en conservant la même hauteur théorique de pétoncle. Des sauts plus larges signifient moins de passes, ce qui réduit considérablement votre temps de cycle global. Vous devez toujours utiliser par défaut le plus grand outil autorisé par la géométrie.
Cependant, vous devez équilibrer les avantages d'un grand diamètre d'outil et les contraintes physiques. Une fraise massive ne peut pas dégager des rayons internes étroits ni naviguer dans une topographie de pièce complexe. Si la pièce comporte un congé interne de 2 mm, vous ne pouvez pas la finir avec un broyeur à boulets de 10 mm. Vous devez sélectionner le plus grand outil capable d'usiner avec succès les plus petites caractéristiques de la pièce, ou utiliser une stratégie d'usinage restant avec plusieurs tailles d'outils. Cela signifie souvent ébaucher avec un gros outil et finir des coins spécifiques avec un plus petit.
L’augmentation exponentielle du temps de cycle à mesure que les intervalles diminuent constitue un goulot d’étranglement majeur dans la production. Abaisser un pas de 0,2 mm à 0,05 mm ne fait pas que doubler le temps d'usinage ; il quadruple la longueur du parcours d'outil. Chaque amélioration infime de la finition de surface coûte énormément de temps machine. Vous devez trouver le point idéal où la finition est acceptable et le temps de cycle rentable. Le surusinage est un moyen courant pour les magasins de perdre de l'argent sur les pièces 3D.
Considérez une référence de base. Si vous utilisez une fraise R3 (diamètre 6 mm) avec un pas de 0,15 mm à 0,2 mm, vous conserverez théoriquement la hauteur résiduelle inférieure à 0,002 mm. Ceci est souvent suffisant pour les composants mécaniques standards. Il offre une finition propre sans faire fonctionner la broche inutilement longtemps. Nous pensons qu’il s’agit d’un point de départ fiable pour le profilage 3D à usage général.
Les moules à haute tolérance nécessitent une approche différente. Vous devez réduire la hauteur de cuspide à une hauteur de 0,00003' à 0,00005'. Cette référence ultra-finition élimine complètement le polissage manuel, qui peut altérer la géométrie précise du moule. Pour y parvenir, il faut des intervalles incroyablement serrés et une prime Fraise à bout sphérique en carbure qui ne s'usera pas pendant le long cycle de finition. L’usure des outils ruinera immédiatement une finition ultra fine.
| Diamètre de l'outil (mm) | Enjambement (mm) | Hauteur théorique de la pointe (mm) | Qualité de l'état de surface |
|---|---|---|---|
| 6,0 (R3) | 0.50 | 0.0104 | Brut / Semi-fini |
| 6,0 (R3) | 0.20 | 0.0017 | Finition standard |
| 6,0 (R3) | 0.05 | 0.0001 | Finition du moule ultra fine. |
| 12,0 (R6) | 0.20 | 0.0008 | Excellente finition (cycle rapide) |
| 12,0 (R6) | 0.50 | 0.0052 | Bonne finition (cycle très rapide) |
Le centre inférieur exact d’un outil à bille a une vitesse de surface nulle. Lorsque la broche tourne, les bords extérieurs se déplacent selon la longueur de surface programmée, mais la pointe même est essentiellement stationnaire. Cela provoque des frottements, des déchirures du matériau et une accumulation rapide de chaleur. C'est la principale raison pour laquelle les machinistes trouvent une petite bosse au fond des poches courbes ou des cavités en demi-cercle. Vous ne pouvez pas couper efficacement avec le point mort de l'outil.
L'application d'une inclinaison de 10 à 15 degrés résout le problème du zéro tr/min. En inclinant l'outil via un positionnement sur 5 axes ou un montage incliné, vous éloignez le point de contact du point mort. Cela engage le tranchant efficace de la flûte. L'outil cisaille le matériau au lieu de le traverser, améliorant instantanément la finition de la surface. Nous utilisons largement cette technique sur les machines à tourillons 5 axes.
L'inclinaison de l'outil offre également des avantages secondaires pour l'évacuation des copeaux et la dissipation de la chaleur. Lors de la coupe avec le côté de la bille, les copeaux s'écoulent naturellement vers les cannelures. La zone de coupe reste plus froide car le bord actif a une vitesse de surface plus élevée, ce qui transfère la chaleur dans les copeaux plutôt que dans la pièce. Cela prolonge la durée de vie de l'outil et maintient une hauteur de pointe constante sur toute la pièce.
Étant donné que l'outil s'engage rarement sur tout son diamètre lors du profilage 3D, le calcul du diamètre de coupe effectif est obligatoire. La formule est Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), où ADOC est la profondeur axiale de coupe. Si vous coupez seulement 0,5 mm de profondeur avec un broyeur à boulets de 10 mm, votre diamètre de coupe effectif est bien inférieur à 10 mm. Vous devez tenir compte de cet écart.
Vous devez ajuster à la fois la vitesse de broche et l'avance en fonction de ce diamètre effectif. L'exécution de calculs d'outil nominaux entraîne une faible superficie de surface et un faible frottement de l'outil. Cela accélère l’usure et ruine la finition de la surface. En recalculant le régime en fonction du diamètre effectif le plus petit, vous rétablissez la vitesse de surface appropriée et maintenez une charge de copeaux constante. Il s’agit d’une étape critique que de nombreux programmeurs négligent.
La dureté et l'abrasivité du matériau modifient la finition de surface réelle. Les calculs théoriques de la hauteur des cuspides supposent un outil parfaitement tranchant. À mesure que le bord de l’outil se dégrade, il déchire le matériau au lieu de le couper proprement. Cela entraîne des écarts par rapport aux calculs théoriques et gonfle artificiellement la rugosité de la surface. Vous devez faire correspondre le substrat et le revêtement de l'outil au matériau de la pièce à usiner pour maintenir l'intégrité des bords.
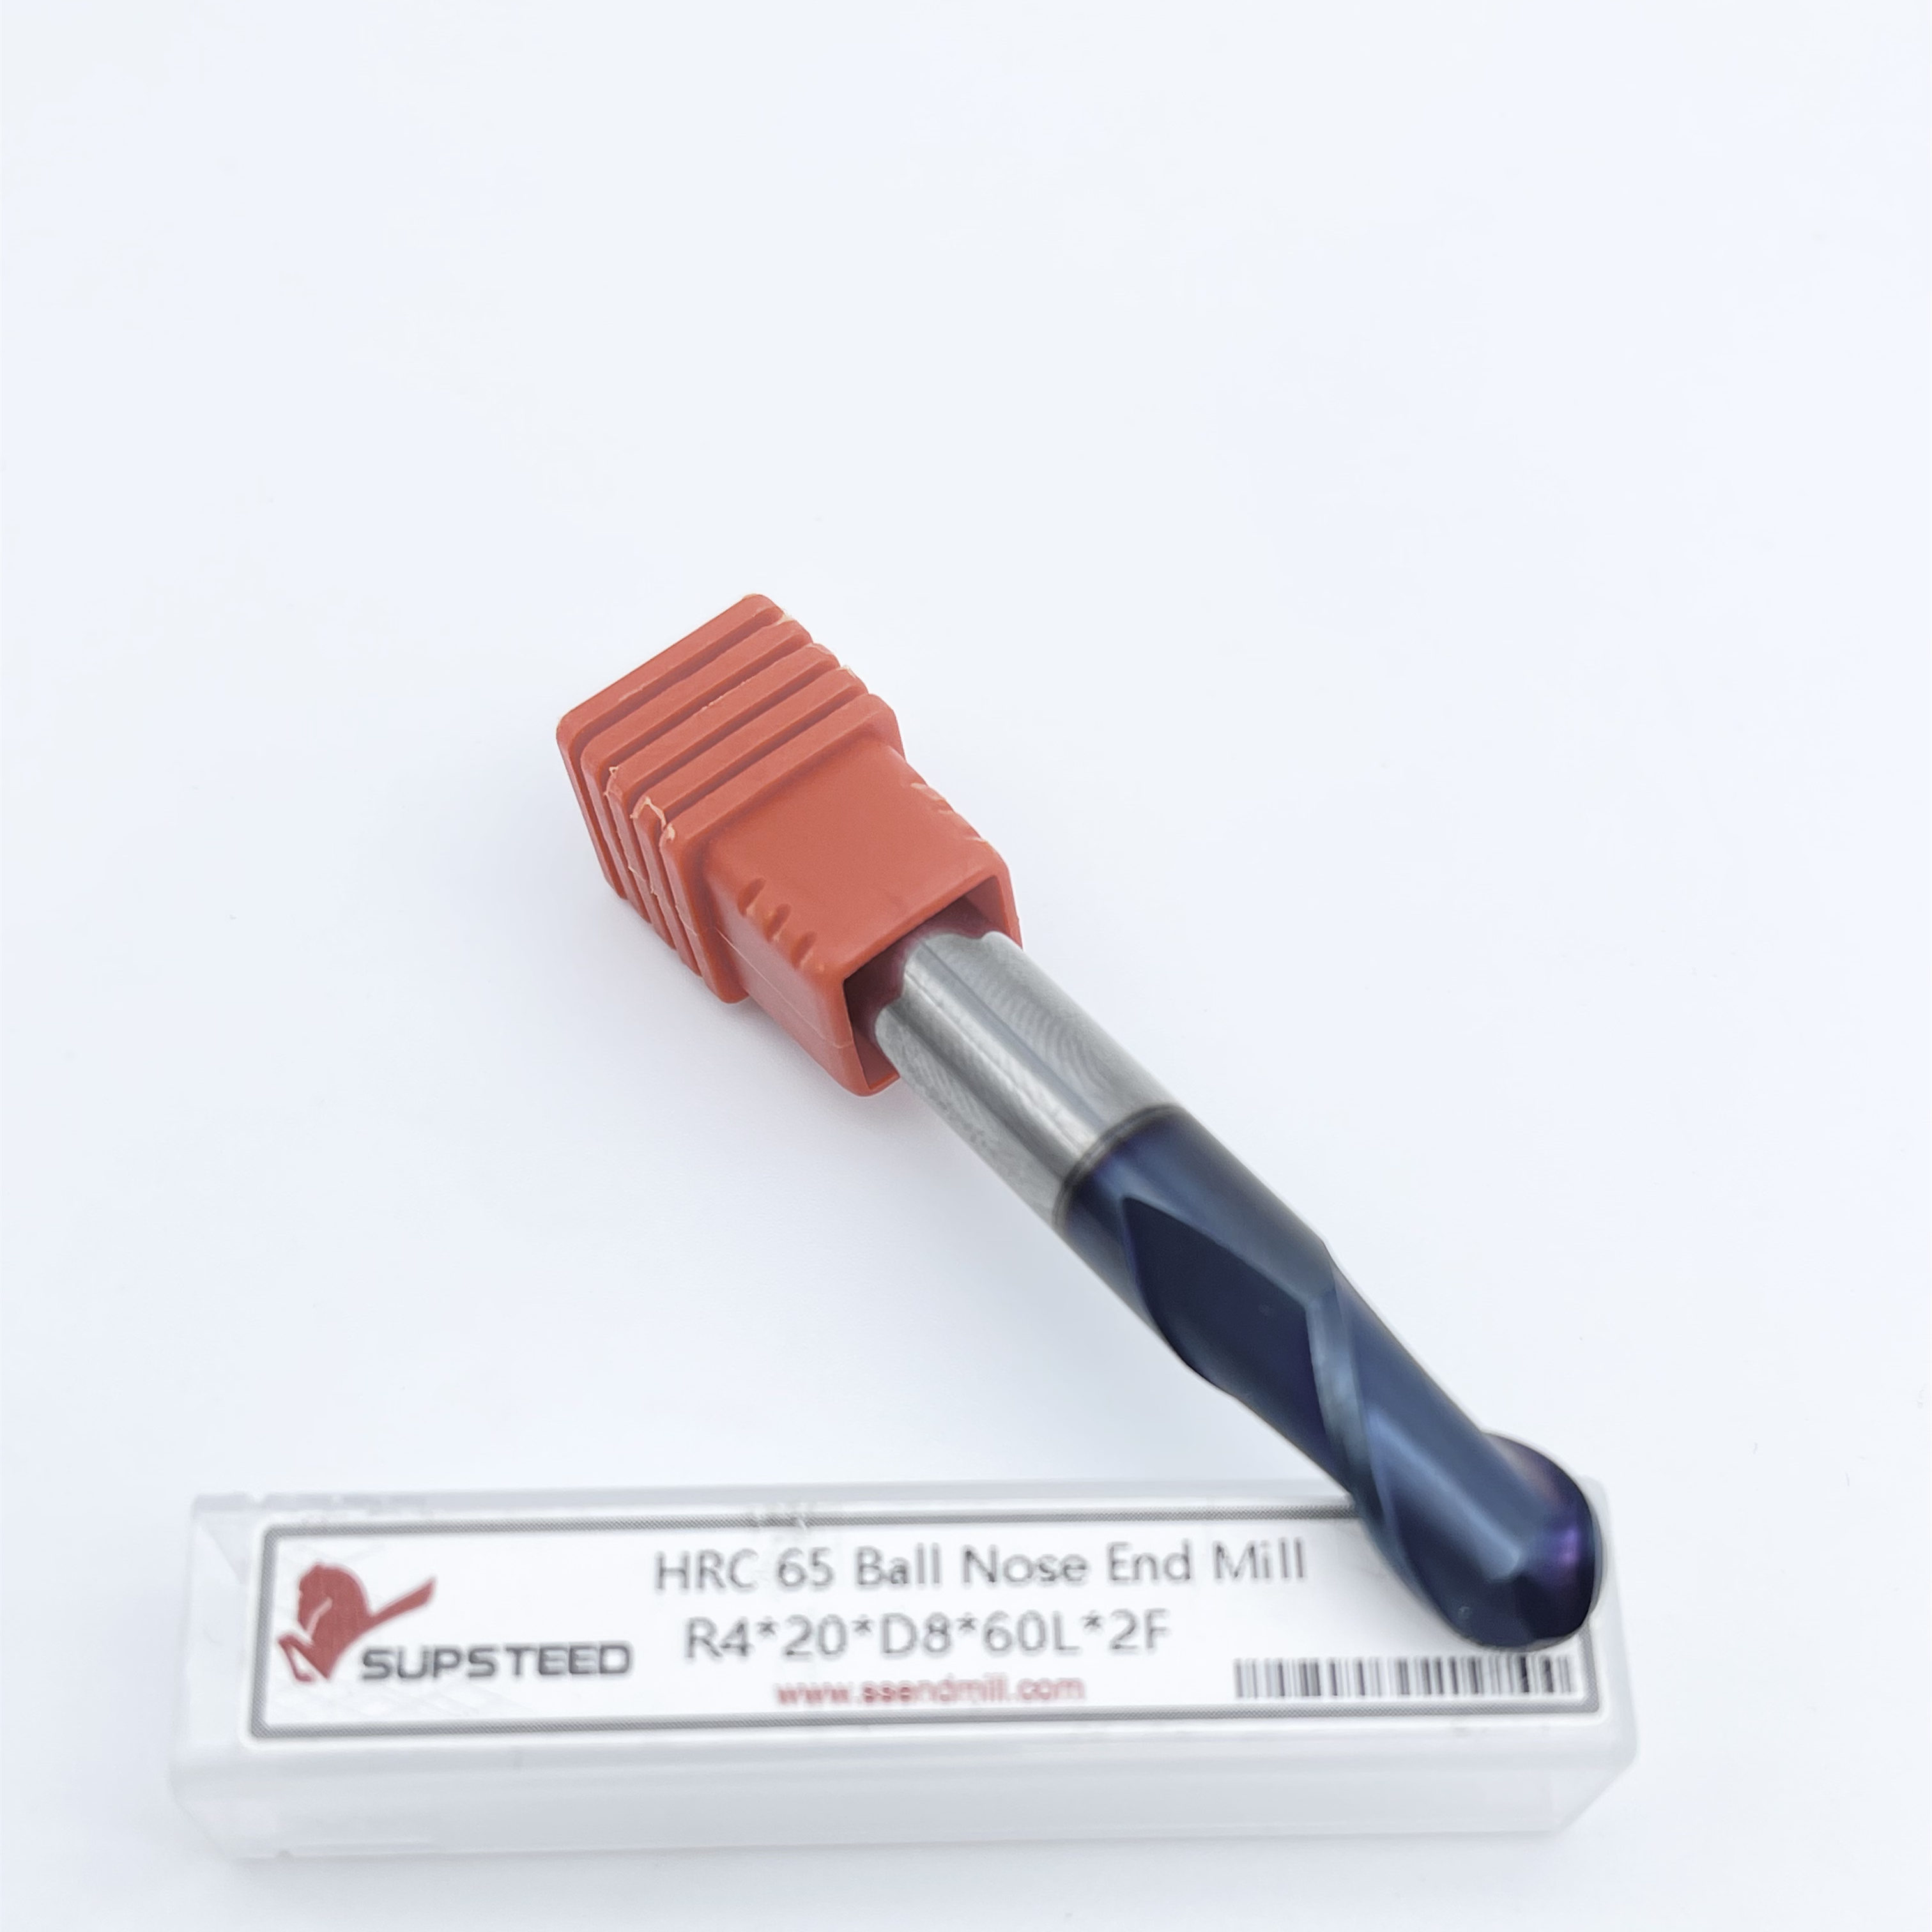
Le profilage des aciers à outils jusqu'à 60+ HRC génère une chaleur et des forces de coupe extrêmes. Vous avez besoin d'un spécialiste Fraise à bout sphérique en acier trempé pour survivre à ces conditions. Ces outils comportent des substrats rigides en carbure à micro-grains qui résistent à la déflexion sous de lourdes charges. Le carbure standard s'écaille ou se casse lorsqu'il est poussé dans l'acier à outils trempé P20 ou H13.
Ils nécessitent également des revêtements à haute température d'oxydation, tels que des revêtements AlTiN ou nanocristallins. Ces revêtements protègent le carbure des chocs thermiques et de l'usure abrasive. Les angles de coupe négatifs sont souvent utilisés pour renforcer le tranchant, empêchant ainsi les micro-écailles lors de l'engagement sur des surfaces durcies. Si le bord s'écaille, la hauteur de votre cuspide deviendra immédiatement irrégulière, laissant des rayures visibles sur la pièce.
Le titane est connu pour son écrouissage et sa mauvaise conductivité thermique. Les critères de sélection d'un La fraise à bout sphérique en titane se concentre sur la gestion de la chaleur et la netteté des bords. Vous avez absolument besoin d'arêtes de coupe nettes et positives pour cisailler proprement le matériau avant qu'il n'ait la possibilité de durcir. Un outil émoussé poussera le titane, provoquant le durcissement de la surface et la destruction de la fraise au prochain passage.
Les géométries d'hélice variables perturbent le broutage harmonique, essentiel au maintien d'une finition de surface lisse dans les alliages aérospatiaux. Les revêtements à haut pouvoir lubrifiant, comme TiAlN ou AlTiCrN, empêchent l'accumulation de bords. Si le titane se soude au tranchant, cela modifie la géométrie de l'outil et détruit la hauteur prévisible du pétoncle. Nous utilisons toujours un liquide de refroidissement abondant lors de la finition du titane pour éliminer les copeaux et empêcher le soudage.
Évaluez soigneusement le nombre de flûtes lors de la planification de vos passes de finition. Alors que les conceptions à 2 cannelures offrent un excellent dégagement des copeaux pour l'ébauche, les broyeurs à boulets à 3 ou 4 cannelures sont préférés pour la finition. Un plus grand nombre de cannelures permet d'augmenter les vitesses d'avance avec la même charge de copeaux. Cela réduit le temps de cycle sans sacrifier la qualité de la surface. Nous utilisons généralement des outils à 4 cannelures pour toutes les opérations finales de finition du moule.
Discutez de la nécessité du carbure monobloc de première qualité. Il est primordial de maintenir une géométrie de bord stricte au cours de cycles de finition 3D longs et continus. Les substrats moins chers s’useront à mi-chemin dans la cavité du moule. Il en résulte une ligne de fusion visible à l'endroit où l'outil a perdu son bord, ruinant ainsi la hauteur de cuspide uniforme que vous avez calculée. Vous avez besoin d'un Fraise à bille de finition de moule conçue spécifiquement pour un temps de coupe prolongé.
Encadrer le faux-rond de l'outil comme dimension d'évaluation critique. Même 0,0005' de faux-rond peut effectivement doubler la hauteur de la pointe. Si l'outil vacille, une flûte coupe plus profondément que les autres, rendant vos calculs de FAO inutiles. Vous devez associer des fraises en bout de haute qualité avec des porte-outils de précision pour obtenir des finitions de surface théoriques. Nous exigeons des supports à ajustement rétractable pour tous les outils de finition de moins de 6 mm de diamètre.
La déviation des outils dans les cavités profondes constitue un risque majeur. Lorsqu'on pénètre profondément dans un moule, les forces de coupe éloignent l'outil de la trajectoire programmée. Cela laisse un excès de matière et crée des hauteurs de cuspides irrégulières. Pour atténuer ce problème, utilisez des fraises à col conique ou à bille à portée réduite. Ces conceptions maximisent la rigidité du noyau sur des longueurs étendues tout en offrant le dégagement nécessaire. Vous devez toujours utiliser l’assemblage d’outils le plus court possible.
Les surfaces à facettes causées par des tolérances logicielles lâches ruinent souvent un bon usinage. Le logiciel CAM approxime des courbes complexes à l'aide de minuscules segments de ligne droite. Si la tolérance du logiciel est trop lâche, la machine découpera des facettes visibles au lieu d'une courbe lisse. Assurez-vous que les paramètres de tolérance CAM et de lissage de l’arc sont configurés plus serrés que la hauteur de cuspide souhaitée. Nous définissons généralement notre tolérance CAM à 10 % de la tolérance totale autorisée des pièces.
Les marques de broutage remplacent entièrement la hauteur des cuspides. Les vibrations détruisent la finition de la surface, quels que soient vos paramètres de pas. Pour atténuer les vibrations, minimisez la longueur de dépassement de l'outil au minimum absolu requis pour l'opération. Utilisez des géométries d'hélice variables pour briser les harmoniques. Obligez l’utilisation de porte-outils hydrauliques ou à ajustement rétractable de haute précision pour maximiser la force de préhension et la concentricité.
| des défauts d'usinage | Cause première | Stratégie pratique d'atténuation |
|---|---|---|
| Hauteur irrégulière des cuspides | Faux-rond de l'outil | Passez aux supports rétractables ou hydrauliques ; cône de broche propre. |
| Bosse centrale au bas de la poche | Vitesse de surface nulle à la pointe de l'outil | Appliquez une inclinaison de l'outil de 10 à 15 degrés en utilisant un positionnement sur 5 axes. |
| Finition de surface à facettes | Tolérance de CAM lâche | Resserrez les paramètres de lissage de l’arc et de distribution des points CAM. |
| Lignes de mélange visibles | Usure prématurée des outils | Mise à niveau vers un substrat et un revêtement en carbure spécifiques au matériau. |
Sélectionnez le diamètre d'outil le plus grand possible que la géométrie de la pièce permet pour maximiser le pas et minimiser le temps de cycle.
Appliquez une inclinaison de l'outil de 10 à 15 degrés pour éviter de couper avec le point mort du broyeur à boulets.
Recalculez la vitesse de votre broche et l'avance en fonction du diamètre de coupe effectif et non du diamètre nominal de l'outil.
Investissez dans des substrats et des revêtements spécifiques aux matériaux pour éviter que l'usure des bords ne ruine la finition de surface calculée.
Utilisez des porte-outils à très faible faux-rond, tels que des porte-outils à ajustement rétractable, pour garantir que l'outil coupe exactement sur sa ligne centrale.
R : La hauteur de la pointe, ou hauteur de feston, est la petite crête de matériau non usiné laissée entre les passes adjacentes d'un outil de coupe arrondi, comme une fraise à bout sphérique, lors du surfaçage 3D.
R : Utilisez la formule Deff = 2 × √(R⊃2; - (R - ADOC)⊃2;), où R est le rayon de l'outil et ADOC est votre profondeur de coupe axiale. Cela donne le diamètre réel engagé dans le matériau.
R : Le centre inférieur exact d’une fraise à bille a une vitesse de surface nulle. Il frotte et pousse la matière au lieu de la couper. L'inclinaison de l'outil de 10 à 15 degrés résout ce problème.
R : Oui. Même un faux-rond mineur fait qu'une flûte coupe plus profondément que l'autre. Cela crée des crêtes inégales et peut effectivement doubler votre hauteur théorique de cuspide, ruinant ainsi la finition de la surface.
R : Un broyeur à boulets à 4 cannelures vous permet d'augmenter votre vitesse d'avance tout en conservant la même charge de copeaux par dent. Cela réduit votre temps de cycle global lors de longues passes de finition sans dégrader la qualité de la surface.


