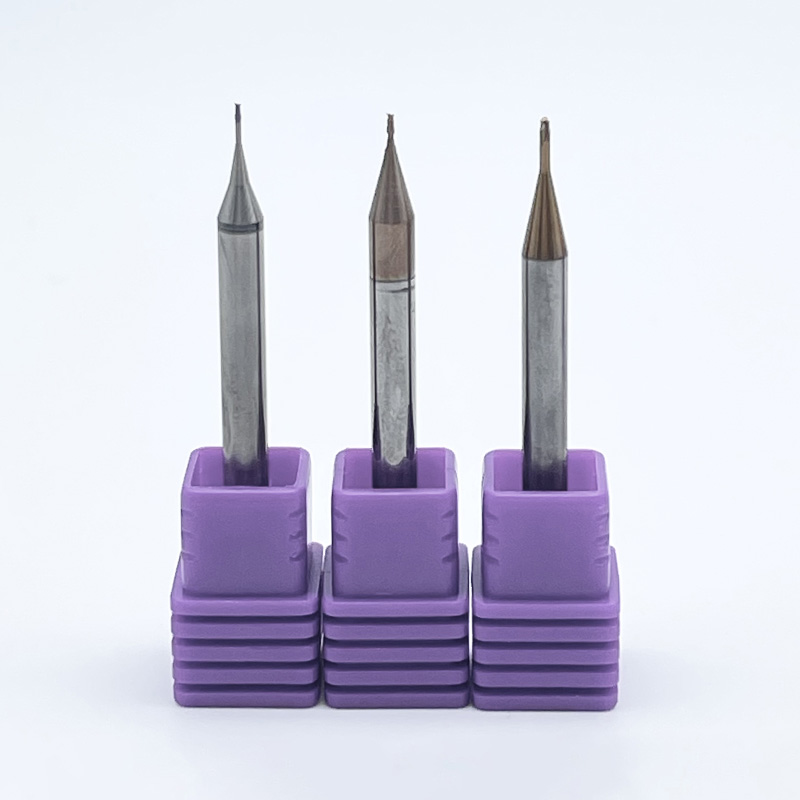
Visualizações: 0 Autor: Editor do site Horário de publicação: 19/09/2026 Origem: Site

Os dispositivos eletrônicos estão diminuindo a um ritmo impressionante. Esteja você projetando um wearable IoT preso ao pulso ou um sensor de alta densidade embutido em um sistema de gerenciamento de bateria de veículo elétrico, a demanda por miniaturização é absoluta. Os métodos de corte tradicionais simplesmente cedem sob a pressão de tamanhos microscópicos. Nesta escala, a margem de erro evapora completamente.
Alcançar precisão submícron não é mais um luxo para aplicações avançadas; é uma necessidade fundamental no chão de fábrica. As ferramentas de microusinagem surgiram como a espinha dorsal da fabricação de eletrônicos modernos. Este guia explora os instrumentos específicos necessários para cortar conectores complexos, sensores delicados e outros componentes em miniatura. Também detalharemos estratégias de engenharia viáveis para maximizar a vida útil da ferramenta e minimizar desperdícios dispendiosos.
As ferramentas de microusinagem são os elementos fundamentais necessários para alcançar a precisão submícron exigida nos processos modernos. usinagem de componentes eletrônicos.
Instrumentos de corte em miniatura especializados devem ser meticulosamente projetados para processar geometrias complexas sem causar rebarbas, deformação do material ou danos térmicos.
A seleção da geometria correta da ferramenta, do revestimento avançado e do substrato de metal duro ultrafino é estritamente necessária ao usinar ligas de cobre pastosas, titânio resistente e polímeros especializados.
Controlar o desvio do fuso, otimizar as taxas de avanço para cargas microscópicas de cavacos e utilizar instrumentos de precisão de alta qualidade são métodos comprovados para evitar a quebra prematura da ferramenta.
Análises recentes da indústria destacam uma mudança dramática no setor de fabricação de eletrônicos. Impulsionado pela rápida expansão da infraestrutura de comunicação 5G e 6G, sistemas avançados de assistência ao condutor em veículos da próxima geração e implantes médicos alimentados por IA, o mercado de componentes em microescala está a registar um crescimento exponencial. Uma tendência notável é a exigência estrita de componentes com passo ultrafino, muitas vezes com passos inferiores a 0,3 mm.
Embora tecnologias alternativas de fabricação, como ablação a laser e gravação química, estejam ganhando força, a microusinagem mecânica continua indispensável. Os lasers geralmente deixam uma zona afetada pelo calor que pode alterar as propriedades elétricas de delicados laminados de cobre. Em contraste, o corte mecânico é o único capaz de fornecer geometrias 3D precisas, acabamentos superficiais superiores e a integridade estrutural exigida por ligas de cobre condutoras e plásticos de engenharia especializados.
Na fabricação industrial, a classificação de microferramenta geralmente se aplica a instrumentos de corte com diâmetro de 3,175 mm ou menor. Eles freqüentemente são reduzidos para frações de milímetro, como 0,1 mm a 0,5 mm. Ao contrário das ferramentas padrão, estes instrumentos não são simplesmente versões reduzidas de fresas maiores. Eles exigem substratos de metal duro com microgrãos altamente especializados e preparações de arestas exclusivas para manter a integridade estrutural.
Nesta escala microscópica, a dinâmica de corte muda significativamente. O raio da aresta da ferramenta torna-se comparável à própria espessura do cavaco. Isto introduz forças de cisalhamento complexas que os cálculos de usinagem padrão muitas vezes não conseguem prever.
A indústria eletrônica opera sob tolerâncias dimensionais estritas e implacáveis. Os conjuntos eletrônicos modernos exigem componentes que se encaixem perfeitamente. Um desvio dimensional de apenas alguns mícrons pode levar a graves consequências no mundo real. Isso inclui curtos-circuitos elétricos, conexões de alta resistência, integridade de sinal deficiente ou falha total do dispositivo. Portanto, contar com instrumentos de corte altamente precisos é um requisito básico para garantia de qualidade e segurança funcional.
Historicamente, a obtenção de tolerâncias submicrométricas estava limitada a equipamentos de laboratório lentos e especializados. Hoje, a capacidade de produzir microcomponentes confiáveis em massa é um resultado direto dos avanços na tecnologia CNC e dos recursos de retificação de ferramentas multieixos. Centros de usinagem de alta velocidade equipados com sistemas avançados de amortecimento de vibração e compensação térmica podem agora utilizar modernas fresas em miniatura para produzir milhares de peças idênticas. Além disso, a evolução dos rebolos ultrafinos e a inspeção óptica automatizada durante a fabricação de ferramentas garantem que essas pequenas fresas tenham um desempenho consistente em execuções de produção exigentes.
A fabricação de conectores eletrônicos apresenta desafios mecânicos únicos. Os conectores geralmente consistem em micropinos, soquetes de tolerância restrita e invólucros de intertravamento complexos projetados para operar em ambientes agressivos e de alta vibração. Ao usinar essas peças, é fundamental obter um acabamento absolutamente livre de rebarbas. Mesmo rebarbas microscópicas deixadas por uma ferramenta cega podem raspar o delicado revestimento de ouro durante a inserção. Isto leva à rápida oxidação e eventual falha do sinal.
Para criar os minúsculos slots, rasgos de chaveta e mecanismos de travamento intrincados necessários em conectores aeroespaciais, automotivos e eletrônicos de consumo, os fabricantes dependem fortemente de microcortadores personalizados. Essas ferramentas são projetadas com ângulos de relevo específicos para cortar o material de maneira limpa, em vez de atravessá-lo. A rigidez é fundamental aqui; qualquer deflexão durante o processo de corte pode resultar em pinos fora da tolerância que falham imediatamente no teste padrão de perda de inserção.
Os sensores atuam como o sistema nervoso da Internet das Coisas e da moderna automação industrial. A fabricação de caixas de sensores, diafragmas de pressão e montagens ópticas exige lidar com materiais delicados e estruturas de parede incrivelmente finas. A usinagem de um diafragma de pressão, por exemplo, pode exigir deixar uma espessura de parede funcional inferior a 0,05 mm.
Nestes cenários altamente sensíveis, as ferramentas de corte devem exercer as forças radiais e axiais mais baixas possíveis. A pressão de corte excessiva inevitavelmente fará com que as paredes finas se deformem, vibrem ou rasguem, inutilizando o sensor. Os engenheiros devem calcular cuidadosamente as cargas microscópicas de cavacos e utilizar ferramentas com canais altamente polidos e arestas de corte afiadas para cortar o material com atrito mínimo.
Além de conectores e sensores, o campo mais amplo de fabricação eletrônica abrange placas de circuito impresso personalizadas, dissipadores de calor miniaturizados e microinterruptores. Embora os PCBs padrão do mercado de massa sejam frequentemente roteados, os PCBs personalizados ou rígidos e flexíveis usados em aplicações de radar de alta frequência exigem fresamento mecânico preciso para controlar estritamente a espessura dielétrica e os perfis das bordas.
Especificamente, microcortadores são implantados para rotear pequenos bolsões, criar vias cegas e definir perfis externos complexos em caixas eletrônicas em miniatura. Para componentes de gerenciamento térmico, como microdissipadores de calor, essas fresas devem mergulhar e fresar canais profundos e incrivelmente estreitos em alumínio ou cobre para maximizar a área de superfície para dissipação de calor.
Estas são ferramentas altamente versáteis usadas predominantemente para cortar ranhuras, facear superfícies e perfilar peças em miniatura. Dependendo da geometria específica do componente eletrônico, diferentes perfis são utilizados para alcançar o resultado mecânico desejado. Um produto de alta qualidade A configuração de microfresas de topo , geralmente utilizando diâmetros tão pequenos quanto 0,1 mm com um ângulo de hélice de 30 ou 35 graus, é frequentemente a diferença entre uma peça sucateada e um componente perfeito.
Tipo de fresa final |
Características principais |
Aplicação Eletrônica Primária |
|---|---|---|
Micro fresa quadrada |
Cantos agudos de 90 graus, fundo plano. |
Fresagem de bolsos precisos para microchips, corte de slots de conectores retos. |
Micro fresa de ponta esférica |
Extremidade de corte hemisférica. |
Contorno 3D de carcaças de sensores, usinagem de montagens ópticas complexas. |
Micro fresa de canto com raio de canto |
Fundo plano com cantos arredondados para maior resistência. |
Desbaste em alta velocidade de dissipadores de calor em miniatura, reduzindo as concentrações de tensão em paredes finas. |
Quando a operação requer faceamento, perfilamento ou abertura de bolsões profundos, fresas especializadas são selecionadas com base na contagem de canais. O número de canais determina a resistência do núcleo da ferramenta e sua capacidade de evacuar cavacos da zona de corte microscópica. Na microusinagem, o escoamento de cavacos é um ponto crítico de falha.
Um cortador de 2 canais fornece vales de canais maiores. Isso o torna ideal para materiais mais macios e pegajosos, como plástico ou alumínio, onde o empacotamento de cavacos representa um risco grave. Por outro lado, uma fresa de 4 canais oferece um diâmetro de núcleo maior, proporcionando maior rigidez. Isso torna a variante de 4 canais ideal para usinar ligas mais duras ou obter acabamentos superficiais superiores nos perfis externos de caixas eletrônicas.
A criação de microfuros para vias, pinos de alinhamento e pontos de montagem requer microbrocas que equilibram perfeitamente a espessura da alma do núcleo com o volume do canal. Essas brocas geralmente apresentam ângulos de ponta especializados para evitar que a ferramenta se mova ao entrar no material, garantindo que a localização do furo seja precisa em mícrons.
Para rosqueamento interno em componentes em miniatura, o fresamento de microroscas é objetivamente superior ao rosqueamento tradicional. Roscar roscas em miniatura, como M1 ou M1.2, apresenta um risco excepcionalmente alto de quebra da ferramenta. Uma micro fresa de rosca usa interpolação helicoidal para cortar a rosca. Por ser menor que o diâmetro do furo, as forças de corte são significativamente menores.
A interação entre a ferramenta de corte e o material da peça determina o sucesso da operação de usinagem. Os componentes eletrônicos utilizam uma ampla variedade de materiais, cada um apresentando desafios mecânicos distintos em microescala.
O cobre e suas ligas são onipresentes em conectores eletrônicos devido à sua excelente condutividade elétrica. No entanto, do ponto de vista da usinagem, o cobre puro é altamente dúctil e extremamente pegajoso. À medida que a ferramenta corta, o cobre tende a aderir à aresta de corte, fenômeno conhecido como Aresta Construída. Isso altera a geometria da ferramenta, levando a acabamentos superficiais ruins, dimensões superdimensionadas e eventual falha da ferramenta.
Para neutralizar isso, os operadores devem utilizar uma lâmina ultra-afiada e sem revestimento micro fresa . Canais altamente polidos são essenciais, pois reduzem drasticamente o coeficiente de atrito, permitindo que os cavacos de cobre pegajosos deslizem para cima e para longe da zona de corte antes que possam ser soldados ao substrato de metal duro.
Polímeros avançados como PEEK e PTFE são amplamente utilizados como isolantes e barreiras dielétricas em sensores e conectores, enquanto o FR4 é o substrato padrão para PCBs. A usinagem de plásticos requer um gerenciamento rigoroso do calor. Como os polímeros têm condutividade térmica excepcionalmente baixa, o calor gerado pela ação de corte não se dissipa no cavaco ou na peça; em vez disso, permanece na ferramenta e na zona de corte imediata.
Se a temperatura exceder o ponto de transição vítrea do material, o plástico derreterá, manchará ou delaminará instantaneamente. As ferramentas projetadas para plásticos apresentam ângulos de inclinação elevados e contagens baixas de canais para cortar o material de forma limpa e evacuar cavacos instantaneamente.
A eletrônica médica e os sensores industriais robustos geralmente dependem de titânio e aço inoxidável para sua biocompatibilidade e resistência à corrosão. Esses metais são caracterizados por alta resistência à tração e uma tendência frustrante de endurecimento durante a usinagem.
Cortar esses metais resistentes em tamanhos microscópicos requer rigidez máxima da ferramenta. A deflexão deve ser eliminada para evitar que a ferramenta esfregue contra a superfície endurecida. Ferramentas de precisão projetadas para esses metais utilizam substratos de metal duro de microgrãos ultrafinos para alta resistência à ruptura transversal e são revestidas com barreiras térmicas avançadas.
Ao reduzir para o nível micro, a dinâmica física do corte muda drasticamente. Um projeto de ferramenta padrão simplesmente reduzido falhará imediatamente quando sujeito às demandas da fabricação de componentes em miniatura. A avaliação de ferramentas de precisão de alta qualidade requer um conhecimento profundo de metalurgia, engenharia de superfície e metrologia rigorosa.
A base de qualquer instrumento de microcorte confiável é o seu substrato. Na usinagem padrão, o carboneto de tungstênio de grão padrão geralmente é suficiente. No entanto, para operações em microescala, o metal duro de microgrãos ultrafinos é um requisito não negociável.
O tamanho do grão influencia diretamente a resistência à ruptura transversal e a afiação da aresta da ferramenta. Os grãos de metal duro padrão normalmente medem entre 0,8 e 1,2 mícrons. Em contraste, o metal duro premium de grão submícron ou ultrafino apresenta tamanhos de grão que variam de 0,2 a 0,5 mícron. Como a aresta de corte de uma microferramenta é incrivelmente pequena, um grande grão de metal duro na aresta de corte pode facilmente se deslocar sob forças de corte, levando ao lascamento imediato da aresta.
Os revestimentos de superfície servem como uma barreira térmica crítica e um redutor de atrito. Na fabricação de componentes eletrônicos, selecionar o revestimento correto com base no material da peça é fundamental para evitar a degradação térmica.
Tipo de revestimento |
Coeficiente de Fricção |
Materiais eletrônicos ideais |
Principais benefícios da microusinagem |
|---|---|---|---|
Taxa de câmbio TiAlN |
0.40 |
Aço inoxidável, Titânio |
Alta estabilidade térmica; protege a micro aresta do calor durante a usinagem a seco de corpos de sensores robustos. |
DLC |
0,10 - 0,20 |
Alumínio, PEEK, PTFE |
Fricção extremamente baixa; evita o derretimento de polímeros e elimina a soldagem de cavacos em dissipadores de calor de alumínio. |
Não revestido/altamente polido |
N / D |
Cobre, Latão, Ouro |
Evita que materiais pegajosos não ferrosos adiram à ferramenta; garante acabamentos sem rebarbas nos pinos do conector. |
Na macrousinagem, uma aresta de corte ligeiramente arredondada pode ocasionalmente aumentar a resistência da ferramenta. Na microusinagem, entretanto, uma aresta arredondada é altamente prejudicial devido ao efeito de aração. Quando o avanço por dente é menor que o raio da aresta de corte, a ferramenta fricciona e comprime o material em vez de cislá-lo. Isso causa imenso atrito, deflexão das peças e forte formação de rebarbas.
Além disso, flautas altamente polidas não são negociáveis. Os microchips não têm massa para serem facilmente evacuados apenas pela força centrífuga. Um acabamento de canal espelhado reduz o atrito, permitindo que os cavacos fluam suavemente para fora da zona de corte.
O runout é o inimigo final da microusinagem. Runout refere-se à imprecisão da rotação da ferramenta em torno de seu eixo verdadeiro. Se uma fresa de topo de 12 mm tiver 0,01 mm de desvio, o efeito é insignificante. No entanto, se uma microfresa de 0,1 mm apresentar o mesmo desvio de 0,01 mm, esse desvio representa 10% do diâmetro total da ferramenta.
Este enorme desequilíbrio faz com que um canal suporte uma carga pesada de cavacos enquanto o outro não suporta nada. Isso leva ao encaixe instantâneo da ferramenta, acabamento superficial ruim e componentes dimensionalmente imprecisos. Microferramentas premium são fabricadas com tolerâncias de concentricidade estritamente dentro de 2 a 3 mícrons.
Mesmo as ferramentas projetadas com mais precisão falharão se utilizadas incorretamente. Integrando alto desempenho ferramentas CNC em miniatura em um fluxo de trabalho de produção exige uma mudança de paradigma na forma como os operadores abordam velocidades, avanços, controle de vibração e fatores ambientais.
O cálculo de cargas de chips em microescala requer precisão absoluta. Como as ferramentas são muito frágeis, o avanço por dente deve ser cuidadosamente controlado para evitar deflexão. Entretanto, para manter uma taxa de avanço produtiva e ao mesmo tempo manter o avanço por dente muito baixo, a velocidade do fuso deve ser excepcionalmente alta.
As máquinas CNC padrão atingem no máximo 10.000 a 15.000 RPM, o que geralmente é insuficiente para ferramentas abaixo de 0,5 mm. Para um desempenho ideal, são frequentemente necessários fusos de alta velocidade variando de 30.000 a mais de 100.000 RPM. Operar uma microferramenta com RPM insuficiente força o operador a diminuir a taxa de avanço tão baixo que a ferramenta começa a esfregar em vez de cortar.
A rigidez é fundamental ao trabalhar com tolerâncias microscópicas. Qualquer vibração no centro de usinagem será transferida diretamente para a aresta de corte.
Porta-ferramentas: Os porta-pinças padrão, como as pinças ER, muitas vezes não possuem a concentricidade necessária para microusinagem. Porta-ferramentas de ajuste retrátil ou mandris hidráulicos de alta precisão são fortemente recomendados.
Saliência da ferramenta: O comprimento da ferramenta que sai do suporte deve ser mantido no mínimo absoluto. A saliência excessiva aumenta exponencialmente o risco de deflexão e trepidação.
Dinâmica da Máquina: A própria máquina-ferramenta deve possuir alta rigidez dinâmica para amortecer as vibrações de forma eficaz.
O gerenciamento térmico é uma variável complexa na usinagem de componentes eletrônicos. Embora a refrigeração por inundação seja padrão na macrousinagem, ela pode ser fatal para as microferramentas. Quando uma ferramenta corta a 60.000 RPM, a aresta de corte aquece rapidamente. Bater naquela borda microscópica e superaquecida de metal duro com um jato de líquido frio de alta pressão pode causar choque térmico severo.
Em vez disso, a lubrificação por quantidade mínima ou jatos de ar contínuos costumam ser os métodos preferidos. A lubrificação por quantidade mínima fornece uma fina névoa de óleo em aerossol que fornece a lubrificação necessária para evitar a soldagem de cavacos sem induzir choque térmico.
A cadeia de fornecimento para fabricação de precisão exige uma verificação rigorosa. Os fornecedores de ferramentas de uso geral muitas vezes não possuem equipamentos especializados de retificação e metrologia necessários para produzir instrumentos confiáveis em microescala. Ao adquirir ferramentas para montagens eletrônicas críticas, é fundamental fazer parceria com fabricantes que dedicam seus recursos de engenharia especificamente à dinâmica de microusinagem.
Um fabricante confiável deve oferecer documentação abrangente sobre a composição do substrato, especificações de revestimento e tolerâncias garantidas de desvio. A consistência entre lotes é a marca registrada de um fornecedor premium; uma ferramenta encomendada hoje deve ter desempenho idêntico ao de uma ferramenta encomendada daqui a seis meses.
Se você deseja elevar sua fabricação de componentes eletrônicos, explore o líder do setor ferramentas de precisão na SS End Mill. Desde diâmetros ultrafinos de 0,1 mm até revestimentos avançados de DLC e TiSiN, você pode encontrar as microfresas de topo perfeitas e as fresas especializadas feitas sob medida para seu material específico e configuração de máquina. Seu compromisso com substratos de grãos ultrafinos de 0,2 mícron e controle de qualidade rigoroso garantem a confiabilidade necessária para a miniaturização moderna.
À medida que os dispositivos eletrônicos continuam a encolher rapidamente, a microusinagem confiável torna-se altamente crítica para o sucesso da fabricação global. Cortadores especializados mantêm uma precisão rigorosa em componentes eletrônicos complexos, garantindo que tudo, desde sensores aeroespaciais até dispositivos de consumo, funcione perfeitamente. Investir em equipamentos de alta qualidade reduz o desperdício, evita paradas silenciosas da máquina e eleva fundamentalmente a qualidade do produto final. Avalie sua configuração atual, controle seu desvio e atualize para microferramentas especializadas projetadas para suas necessidades exatas de produção.
Microfresas de topo padrão estão amplamente disponíveis até 0,1 mm de diâmetro, que é aproximadamente a espessura de um fio de cabelo humano. Para usinagem de componentes eletrônicos altamente especializada, os fabricantes de ferramentas personalizadas podem produzir diâmetros de corte tão pequenos quanto 0,05 mm ou até 0,01 mm. Essas ferramentas ultraminiaturas são essenciais para cortar características microscópicas em implantes médicos, sensores microfluídicos e equipamentos de teste de semicondutores de alta densidade.
A quebra de ferramentas em cobre é normalmente causada por evacuação inadequada de cavacos e excentricidade excessiva. O cobre é um material altamente dúctil e pegajoso que tende a aderir à aresta de corte, criando uma aresta postiça. Quando isso ocorre, a geometria da ferramenta muda, o atrito aumenta e a frágil ferramenta se rompe. Para evitar isso, utilize microfresas sem revestimento e altamente polidas com ângulos de inclinação agudos. Além disso, certifique-se de que o desvio do fuso esteja abaixo de 3 mícrons e utilize a quantidade mínima de lubrificação para fornecer a lubrificação necessária.
Embora seja tecnicamente possível, as máquinas CNC padrão geralmente produzem resultados ruins e altas taxas de quebra de ferramentas. As máquinas padrão normalmente não possuem as velocidades de fuso necessárias, o que força os operadores a operar taxas de avanço muito baixas, fazendo com que a ferramenta esfregue em vez de cortar. Além disso, as máquinas padrão muitas vezes não possuem o amortecimento de vibração e os fusos de baixo desvio necessários. Para obter resultados ideais, centros de microusinagem dedicados ou multiplicadores de velocidade do fuso acionados por ar são altamente recomendados.
A escolha depende inteiramente do material a ser cortado e da operação específica. Uma fresa de 2 canais proporciona vales de canais significativamente maiores, proporcionando maior folga de cavacos. Isso torna as ferramentas de 2 canais ideais para operações de abertura de canais, mergulho e usinagem de materiais mais macios ou pegajosos, como plásticos, alumínio e cobre. Por outro lado, uma fresa de 4 canais possui um núcleo mais espesso, proporcionando maior rigidez da ferramenta e um acabamento superficial superior. As ferramentas de 4 canais são a escolha ideal para operações de perfilamento e usinagem de ligas mais duras, como titânio ou carcaças de sensores de aço inoxidável, onde o escoamento de cavacos é menos problemático.
Para manter uma carga adequada de cavacos sem quebrar a fresa frágil, a microusinagem normalmente requer velocidades do fuso que variam de 30.000 RPM a bem mais de 100.000 RPM. Ferramentas com menos de 0,5 mm de diâmetro devem girar incrivelmente rápido para obter uma superfície produtiva, mantendo o avanço por dente baixo o suficiente para evitar a deflexão da ferramenta.
Prevenir o desgaste requer uma abordagem holística para a configuração de suas ferramentas. Primeiro, abandone as pinças ER padrão em favor de porta-ferramentas com ajuste por contração ou mandris hidráulicos de alta precisão, que fornecem força de fixação uniforme. Segundo, limpe meticulosamente o cone do fuso e a haste da ferramenta antes de cada troca de ferramenta. Finalmente, utilize um relógio comparador ou um predefinidor de laser para verificar se a leitura total do indicador é estritamente mantida abaixo de 3 mícrons antes de iniciar o ciclo de corte.