Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-19 Origine : Site

Les appareils électroniques diminuent à un rythme effarant. Qu'il s'agisse de concevoir un objet connecté connecté à un poignet ou un capteur haute densité intégré au cœur d'un système de gestion de batterie de véhicule électrique, la demande de miniaturisation est absolue. Les méthodes de coupe traditionnelles se déforment simplement sous la pression de tailles microscopiques. À cette échelle, la marge d’erreur s’évapore complètement.
Atteindre une précision inférieure au micron n’est plus un luxe pour les applications avancées ; c'est une nécessité fondamentale dans l'atelier. Les outils de micro-usinage sont devenus l’épine dorsale de la fabrication électronique moderne. Ce guide explore les instruments spécifiques requis pour couper des connecteurs complexes, des capteurs délicats et d'autres composants miniatures. Nous détaillerons également les stratégies d'ingénierie concrètes pour maximiser la durée de vie des outils et minimiser les rebuts coûteux.
Les outils de micro-usinage sont les éléments fondamentaux nécessaires pour atteindre la précision submicronique exigée dans les technologies modernes. usinage de composants électroniques.
Les instruments de coupe miniatures spécialisés doivent être méticuleusement conçus pour traiter des géométries complexes sans provoquer de bavures, de déformation des matériaux ou de dommages thermiques.
La sélection de la bonne géométrie de l'outil, du revêtement avancé et du substrat en carbure ultra-fin est strictement nécessaire lors de l'usinage d'alliages de cuivre gommeux, de titane résistant et de polymères spécialisés.
Le contrôle du faux-rond de la broche, l'optimisation des vitesses d'avance pour les charges de copeaux microscopiques et l'utilisation d'instruments de précision de haute qualité sont des méthodes éprouvées pour éviter la casse prématurée des outils.
Des analyses récentes de l’industrie mettent en évidence un changement radical dans le secteur de la fabrication électronique. Poussé par l’expansion rapide des infrastructures de communication 5G et 6G, des systèmes avancés d’aide à la conduite dans les véhicules de nouvelle génération et des implants médicaux alimentés par l’IA, le marché des composants à micro-échelle connaît une croissance exponentielle. Une tendance notable est l’exigence stricte de composants à pas ultra-fin, souvent avec des pas inférieurs à 0,3 mm.
Alors que les technologies de fabrication alternatives telles que l’ablation laser et la gravure chimique gagnent du terrain, le micro-usinage mécanique reste indispensable. Les lasers laissent souvent une zone affectée par la chaleur qui peut altérer les propriétés électriques des délicats stratifiés de cuivre. En revanche, la découpe mécanique est unique en son genre pour fournir des géométries 3D précises, des finitions de surface supérieures et l'intégrité structurelle requise par les alliages de cuivre conducteurs et les plastiques techniques spécialisés.
Dans la fabrication industrielle, la classification d'un micro-outil s'applique généralement aux instruments de coupe d'un diamètre de 3,175 mm ou moins. Ils sont souvent réduits à des fractions de millimètre, par exemple de 0,1 mm à 0,5 mm. Contrairement aux outils standards, ces instruments ne sont pas simplement des versions réduites de couteaux plus grands. Ils nécessitent des substrats en carbure à micro-grains hautement spécialisés et des préparations de bords uniques pour maintenir l'intégrité structurelle.
À cette échelle microscopique, la dynamique de coupe change considérablement. Le rayon du bord de l'outil devient comparable à l'épaisseur du copeau lui-même. Cela introduit des forces de cisaillement complexes que les calculs d’usinage standard ne parviennent souvent pas à prédire.
L’industrie électronique fonctionne selon des tolérances dimensionnelles strictes et impitoyables. Les assemblages électroniques modernes nécessitent des composants qui s’emboîtent parfaitement. Un écart dimensionnel de quelques microns seulement peut entraîner de graves conséquences réelles. Ceux-ci incluent des courts-circuits électriques, des connexions à haute résistance, une mauvaise intégrité du signal ou une panne totale de l'appareil. Par conséquent, s’appuyer sur des instruments de coupe de haute précision constitue une exigence de base en matière d’assurance qualité et de sécurité fonctionnelle.
Historiquement, l’obtention de tolérances inférieures au micron était limitée à des équipements de laboratoire lents et spécialisés. Aujourd'hui, la capacité de produire en masse des micro-composants fiables est le résultat direct des progrès de la technologie CNC et des capacités de meulage d'outils multi-axes. Les centres d'usinage à grande vitesse équipés de systèmes avancés d'amortissement des vibrations et de compensation thermique peuvent désormais utiliser des fraises miniatures modernes pour produire des milliers de pièces identiques. De plus, l'évolution des meules ultra-fines et l'inspection optique automatisée lors de la fabrication des outils garantissent que ces minuscules fraises fonctionnent de manière cohérente tout au long des cycles de production exigeants.
La fabrication de connecteurs électroniques présente des défis mécaniques uniques. Les connecteurs sont souvent constitués de microbroches, de douilles à tolérance stricte et de boîtiers de verrouillage complexes conçus pour fonctionner dans des environnements difficiles et à fortes vibrations. Lors de l'usinage de ces composants, il est essentiel d'obtenir une finition absolument sans bavures. Même les bavures microscopiques laissées par un outil émoussé peuvent gratter le délicat placage d’or lors de l’insertion. Cela conduit à une oxydation rapide et éventuellement à une défaillance du signal.
Pour créer les minuscules fentes, rainures de clavette et mécanismes de verrouillage complexes requis dans les connecteurs de l'aérospatiale, de l'automobile et de l'électronique grand public, les fabricants s'appuient largement sur des micro-coupeurs personnalisés. Ces outils sont conçus avec des angles de dépouille spécifiques pour cisailler le matériau proprement plutôt que de le traverser. La rigidité est ici primordiale ; toute déviation pendant le processus de coupe peut entraîner des broches hors tolérance qui échouent immédiatement aux tests de perte d'insertion standard.
Les capteurs agissent comme le système nerveux de l’Internet des objets et de l’automatisation industrielle moderne. La fabrication de boîtiers de capteurs, de diaphragmes de pression et de supports optiques nécessite de traiter des matériaux délicats et des structures de parois incroyablement fines. L'usinage d'un diaphragme de pression, par exemple, peut nécessiter de laisser une épaisseur de paroi fonctionnelle inférieure à 0,05 mm.
Dans ces scénarios très sensibles, les outils de coupe doivent exercer les forces radiales et axiales les plus faibles possibles. Une pression de coupe excessive entraînera inévitablement la déformation, la vibration ou la déchirure des parois minces, rendant le capteur inutile. Les ingénieurs doivent calculer soigneusement les charges de copeaux microscopiques et utiliser des outils dotés de cannelures hautement polies et de bords tranchants comme des rasoirs pour trancher le matériau avec un minimum de friction.
Au-delà des connecteurs et des capteurs, le domaine plus large de la fabrication électronique englobe les cartes de circuits imprimés personnalisées, les dissipateurs thermiques miniaturisés et les micro-commutateurs. Alors que les PCB standard du marché de masse sont souvent acheminés, les PCB personnalisés ou rigides utilisés dans les applications radar haute fréquence nécessitent un fraisage mécanique précis pour contrôler strictement l'épaisseur diélectrique et les profils de bord.
Plus précisément, des micro-couteaux sont déployés pour acheminer de petites poches, créer des vias borgnes et définir des profils extérieurs complexes dans des boîtiers électroniques miniatures. Pour les composants de gestion thermique tels que les micro-dissipateurs thermiques, ces fraises doivent plonger et fraiser des canaux profonds et incroyablement étroits en aluminium ou en cuivre afin de maximiser la surface de dissipation thermique.
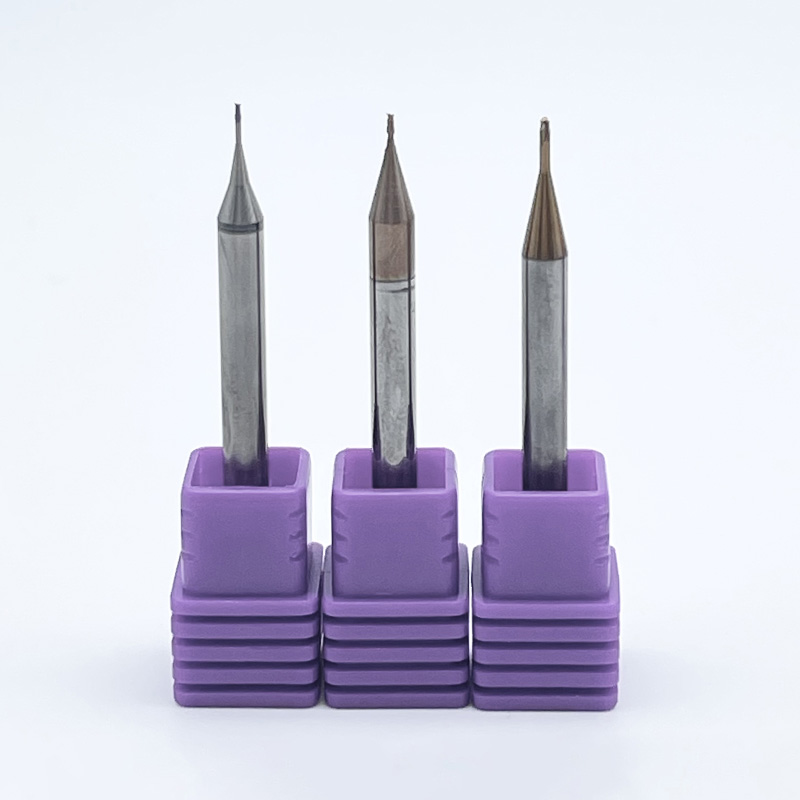
Il s'agit d'outils très polyvalents, principalement utilisés pour découper des fentes, des surfaces de parement et le profilage de pièces miniatures. En fonction de la géométrie spécifique du composant électronique, différents profils sont utilisés pour obtenir le résultat mécanique souhaité. Une haute qualité La configuration des micro-fraises en bout , utilisant souvent des diamètres aussi petits que 0,1 mm avec un angle d'hélice de 30 degrés ou 35 degrés, fait souvent la différence entre une pièce mise au rebut et un composant parfait.
Type de fraise en bout |
Caractéristiques clés |
Application électronique primaire |
|---|---|---|
Micro fraise carrée |
Coins pointus à 90 degrés, fond plat. |
Fraisage de poches précises pour micropuces, découpe de fentes de connecteur droites. |
Micro fraise en bout à nez sphérique |
Extrémité coupante hémisphérique. |
Contournage 3D de boîtiers de capteurs, usinage de montures optiques complexes. |
Micro fraise en bout à rayon d'angle |
Fond plat avec coins arrondis pour plus de solidité. |
Ébauche à grande vitesse de dissipateurs thermiques miniatures, réduisant les concentrations de contraintes dans les parois minces. |
Lorsque l'opération nécessite un dressage, un profilage ou un perçage de poches profondes, des fraises spécialisées sont sélectionnées en fonction de leur nombre de cannelures. Le nombre de cannelures détermine la résistance du noyau de l'outil et sa capacité à évacuer les copeaux de la zone de coupe microscopique. En micro-usinage, l’évacuation des copeaux est un point de défaillance critique.
Une fraise à 2 cannelures permet d'obtenir des vallées de cannelures plus grandes. Cela le rend idéal pour les matériaux plus mous et gommeux comme le plastique ou l'aluminium où l'emballage des copeaux présente un risque sérieux. A l’inverse, une fraise à 4 cannelures offre un diamètre de noyau plus grand, offrant une plus grande rigidité. Cela rend la variante à 4 cannelures optimale pour l'usinage d'alliages plus durs ou pour obtenir des finitions de surface supérieures sur les profils extérieurs des boîtiers électroniques.
La création de micro-trous pour les vias, les broches d'alignement et les points de montage nécessite des micro-forets qui équilibrent parfaitement l'épaisseur de l'âme et le volume des cannelures. Ces forets comportent souvent des angles de pointe spécialisés pour empêcher l'outil de marcher lorsqu'il pénètre dans le matériau, garantissant ainsi que l'emplacement du trou est précis au micron près.
Pour le filetage interne de composants miniatures, le microfiletage est objectivement supérieur au taraudage traditionnel. Le taraudage de filetages miniatures tels que M1 ou M1.2 comporte un risque exceptionnellement élevé de casse de l'outil. Une micro-fraise à fil utilise une interpolation hélicoïdale pour couper le fil. Comme il est plus petit que le diamètre du trou, les forces de coupe sont nettement inférieures.
L'interaction entre l'outil de coupe et le matériau de la pièce à usiner détermine le succès de l'opération d'usinage. Les composants électroniques utilisent un large éventail de matériaux, chacun présentant des défis mécaniques distincts à l'échelle microscopique.
Le cuivre et ses alliages sont omniprésents dans les connecteurs électroniques en raison de leur excellente conductivité électrique. Cependant, du point de vue de l'usinage, le cuivre pur est très ductile et extrêmement gommeux. Lorsque l'outil coupe, le cuivre a tendance à adhérer au tranchant, un phénomène connu sous le nom de « Built-Up Edge ». Cela modifie la géométrie de l'outil, entraînant de mauvais états de surface, des dimensions surdimensionnées et une éventuelle défaillance de l'outil.
Pour contrecarrer cela, les opérateurs doivent utiliser un matériau ultra-tranchant et non revêtu. micro fraise . Des cannelures hautement polies sont essentielles, car elles réduisent considérablement le coefficient de frottement, permettant aux copeaux de cuivre collants de glisser vers le haut et de s'éloigner de la zone de coupe avant de pouvoir se souder au substrat en carbure.
Les polymères avancés comme le PEEK et le PTFE sont largement utilisés comme isolants et barrières diélectriques dans les capteurs et les connecteurs, tandis que le FR4 est le substrat standard pour les PCB. L’usinage des plastiques nécessite une gestion stricte de la chaleur. Étant donné que les polymères ont une conductivité thermique exceptionnellement faible, la chaleur générée par l'action de coupe ne se dissipe pas dans le copeau ou la pièce à usiner ; au lieu de cela, il reste dans l'outil et dans la zone de coupe immédiate.
Si la température dépasse le point de transition vitreuse du matériau, le plastique fondra, s'étalera ou se décollera instantanément. Les outils conçus pour les plastiques présentent des angles de coupe élevés et un faible nombre de cannelures pour cisailler le matériau proprement et évacuer les copeaux instantanément.
L'électronique médicale et les capteurs industriels robustes s'appuient souvent sur le titane et l'acier inoxydable pour leur biocompatibilité et leur résistance à la corrosion. Ces métaux se caractérisent par une résistance élevée à la traction et une tendance frustrante à l’écrouissage lors de l’usinage.
La coupe de ces métaux résistants à des tailles microscopiques nécessite une rigidité maximale de l'outil. La déflexion doit être éliminée pour éviter que l'outil ne frotte contre la surface écrouie. Les outils de précision conçus pour ces métaux utilisent des substrats en carbure à micro-grains ultra-fins pour une résistance élevée à la rupture transversale et sont recouverts de barrières thermiques avancées.
Lors de la réduction au niveau micro, la dynamique physique de la coupe change radicalement. Une conception d'outil standard simplement réduite échouera immédiatement lorsqu'elle sera soumise aux exigences de la fabrication de composants miniatures. L'évaluation d'outils de précision de haute qualité nécessite une compréhension approfondie de la métallurgie, de l'ingénierie des surfaces et d'une métrologie stricte.
La base de tout instrument de micro-coupe fiable est son substrat. Dans l'usinage standard, le carbure de tungstène à grain standard est souvent suffisant. Cependant, pour les opérations à micro-échelle, le carbure à micro-grains ultrafins est une exigence non négociable.
La taille des grains influence directement la résistance à la rupture transversale et le tranchant de l'outil. Les grains de carbure standard mesurent généralement entre 0,8 et 1,2 microns. En revanche, le carbure à grains submicroniques ou ultra-fins de qualité supérieure présente des granulométries allant de 0,2 à 0,5 microns. Étant donné que le tranchant d'un micro-outil est incroyablement petit, un gros grain de carbure au niveau du tranchant peut facilement se déloger sous l'effet des forces de coupe, entraînant un écaillage immédiat du tranchant.
Les revêtements de surface servent de barrière thermique essentielle et de réducteur de friction. Dans la fabrication de composants électroniques, la sélection du revêtement approprié en fonction du matériau de la pièce à usiner est essentielle pour éviter la dégradation thermique.
Type de revêtement |
Coefficient de frottement |
Matériaux électroniques optimaux |
Avantage clé du micro-usinage |
|---|---|---|---|
TiAlN / TiSiN |
0.40 |
Acier inoxydable, Titane |
Haute stabilité thermique ; protège le micro-bord de la chaleur lors de l'usinage à sec de corps de capteurs robustes. |
Contenu téléchargeable |
0,10 - 0,20 |
Aluminium, PEEK, PTFE |
Frottement extrêmement faible ; empêche la fusion des polymères et élimine le soudage des copeaux dans les dissipateurs thermiques en aluminium. |
Non revêtu/hautement poli |
N / A |
Cuivre, Laiton, Or |
Empêche les matériaux gommeux non ferreux d'adhérer à l'outil ; garantit des finitions sans bavures sur les broches du connecteur. |
En macro-usinage, une arête de coupe légèrement arrondie peut occasionnellement augmenter la résistance de l'outil. En revanche, en micro-usinage, un bord arrondi est très préjudiciable en raison de l'effet de labour. Lorsque l'avance par dent est inférieure au rayon de coupe, l'outil frotte et comprime le matériau plutôt que de le cisailler. Cela provoque une friction immense, une déviation des pièces et une formation importante de bavures.
De plus, les flûtes très polies ne sont pas négociables. Les micropuces n’ont pas la masse nécessaire pour être facilement évacuées par la seule force centrifuge. Une finition cannelée semblable à un miroir réduit la friction, permettant aux copeaux de s'écouler en douceur hors de la zone de coupe.
Le faux-rond est l’ennemi ultime du micro-usinage. Le faux-rond fait référence à l'imprécision de la rotation de l'outil autour de son véritable axe. Si une fraise en bout de 12 mm a un faux-rond de 0,01 mm, l'effet est négligeable. Cependant, si une micro-fraise de 0,1 mm présente le même faux-rond de 0,01 mm, cet écart représente 10 % du diamètre total de l'outil.
Ce déséquilibre massif fait qu'une flûte supporte une lourde charge de copeaux tandis que l'autre n'en prend rien. Cela conduit à un accrochage instantané de l'outil, à une mauvaise finition de surface et à des composants dimensionnellement inexacts. Les micro-outils haut de gamme sont fabriqués avec des tolérances de concentricité strictement comprises entre 2 et 3 microns.
Même les outils les plus précisément conçus échoueront s’ils ne sont pas utilisés correctement. Intégrer la haute performance L'intégration d'outils CNC miniatures dans un flux de production nécessite un changement de paradigme dans la manière dont les opérateurs abordent les vitesses, les avances, le contrôle des vibrations et les facteurs environnementaux.
Le calcul des charges de copeaux à l’échelle microscopique nécessite une précision absolue. Les outils étant très fragiles, l’avance par dent doit être soigneusement contrôlée pour éviter toute déviation. Cependant, pour maintenir une avance productive tout en gardant une avance par dent très faible, la vitesse de broche doit être exceptionnellement élevée.
Les machines CNC standard atteignent une vitesse maximale de 10 000 à 15 000 tr/min, ce qui est souvent insuffisant pour les outils de moins de 0,5 mm. Pour des performances optimales, des broches à grande vitesse allant de 30 000 à plus de 100 000 tr/min sont fréquemment nécessaires. Faire fonctionner un micro-outil à un régime insuffisant oblige l'opérateur à baisser l'avance si bas que l'outil commence à frotter plutôt qu'à couper.
La rigidité est primordiale lorsque l’on travaille avec des tolérances microscopiques. Toute vibration dans le centre d'usinage sera transférée directement à l'arête de coupe.
Porte-outils : les mandrins à pinces standard tels que les pinces ER manquent souvent de la concentricité requise pour le micro-usinage. Des porte-outils frettés ou des mandrins hydrauliques de haute précision sont fortement recommandés.
Surplomb de l'outil : La longueur de l'outil dépassant du support doit être réduite au minimum absolu. Un porte-à-faux excessif augmente de façon exponentielle le risque de déviation et de broutage.
Dynamique de la machine : la machine-outil elle-même doit posséder une rigidité dynamique élevée pour amortir efficacement les vibrations.
La gestion thermique est une variable complexe dans l’usinage de composants électroniques. Bien que le liquide de refroidissement soit standard dans le macro-usinage, il peut être fatal aux micro-outils. Lorsqu'un outil coupe à 60 000 tr/min, le tranchant chauffe rapidement. Frapper ce bord en carbure microscopique et surchauffé avec un jet de liquide froid à haute pression peut provoquer un choc thermique grave.
Au lieu de cela, la lubrification en quantité minimale ou les jets d'air continus sont souvent les méthodes préférées. La lubrification en quantité minimale fournit un fin brouillard d'huile en aérosol qui fournit le lubrifiant nécessaire pour empêcher le soudage des copeaux sans induire de choc thermique.
La chaîne d’approvisionnement pour la fabrication de précision nécessite un contrôle rigoureux. Les fournisseurs d’outillage à usage général manquent souvent d’équipements de meulage spécialisés et de métrologie nécessaires pour produire des instruments fiables à micro-échelle. Lors de l'achat d'outils pour des assemblages électroniques critiques, il est impératif de s'associer à des fabricants qui consacrent leurs ressources d'ingénierie spécifiquement à la dynamique du micro-usinage.
Un fabricant fiable doit proposer une documentation complète concernant la composition du substrat, les spécifications du revêtement et les tolérances de faux-rond garanties. La cohérence d’un lot à l’autre est la marque d’un fournisseur haut de gamme ; un outil commandé aujourd’hui doit fonctionner de manière identique à un outil commandé dans six mois.
Si vous cherchez à améliorer votre fabrication de composants électroniques, explorez le leader du secteur outils de précision chez SS End Mill. Des diamètres ultra-fins de 0,1 mm aux revêtements DLC et TiSiN avancés, vous pouvez trouver les micro-fraises en bout parfaites et les fraises spécialisées adaptées à votre matériau spécifique et à la configuration de votre machine. Leur engagement en faveur de substrats à grains ultra-fins de 0,2 microns et d’un contrôle qualité strict garantit la fiabilité requise pour la miniaturisation moderne.
Alors que les appareils électroniques continuent de diminuer rapidement, un micro-usinage fiable devient extrêmement essentiel au succès de la fabrication mondiale. Des découpeurs spécialisés maintiennent une précision stricte dans les composants électroniques complexes, garantissant que tout, des capteurs aérospatiaux aux appareils portables grand public, fonctionne parfaitement. Investir dans des équipements de haute qualité réduit les rebuts, évite les temps d’arrêt silencieux des machines et améliore fondamentalement la qualité du produit final. Évaluez votre configuration actuelle, contrôlez votre faux-rond et passez à des micro-outils spécialisés conçus pour répondre précisément à vos besoins de production.
Les micro-fraises standard sont largement disponibles jusqu'à 0,1 mm de diamètre, ce qui correspond à peu près à l'épaisseur d'un cheveu humain. Pour l'usinage de composants électroniques hautement spécialisés, les fabricants d'outils personnalisés peuvent produire des diamètres de coupe aussi petits que 0,05 mm, voire 0,01 mm. Ces outils ultra-miniatures sont essentiels pour découper des éléments microscopiques dans les implants médicaux, les capteurs microfluidiques et les équipements de test de semi-conducteurs haute densité.
La rupture d'un outil dans le cuivre est généralement causée par une mauvaise évacuation des copeaux et un faux-rond excessif. Le cuivre est un matériau gommeux hautement ductile qui a tendance à adhérer au tranchant, créant ainsi un bord accumulé. Lorsque cela se produit, la géométrie de l'outil change, les frictions augmentent et l'outil fragile se casse. Pour éviter cela, utilisez des micro-fraises non revêtues et hautement polies avec des angles de coupe aigus. De plus, assurez-vous que le faux-rond de votre broche est inférieur à 3 microns et utilisez une lubrification en quantité minimale pour fournir la lubrification nécessaire.
Bien que cela soit techniquement possible, les machines CNC standard donnent souvent de mauvais résultats et des taux de casse d'outils élevés. Les machines standard ne disposent généralement pas des vitesses de broche nécessaires, ce qui oblige les opérateurs à utiliser des vitesses d'avance trop faibles, ce qui entraîne un frottement de l'outil au lieu de couper. De plus, les machines standard ne disposent souvent pas de l'amortissement des vibrations et des broches à faible faux-rond nécessaires. Pour des résultats optimaux, des centres de micro-usinage dédiés ou des multiplicateurs de vitesse de broche pneumatiques sont fortement recommandés.
Le choix dépend entièrement du matériau à découper et de l'opération spécifique. Une fraise à 2 cannelures fournit des vallées de cannelures beaucoup plus grandes, offrant un dégagement de copeaux supérieur. Cela rend les outils à 2 cannelures idéaux pour les opérations de rainurage, de plongée et d'usinage de matériaux plus mous ou gommeux comme le plastique, l'aluminium et le cuivre. À l’inverse, une fraise à 4 cannelures a un noyau plus épais, offrant une plus grande rigidité de l’outil et une finition de surface supérieure. Les outils à 4 dents constituent le choix optimal pour les opérations de profilage et l'usinage d'alliages plus durs comme les boîtiers de capteurs en titane ou en acier inoxydable où l'évacuation des copeaux est moins problématique.
Pour maintenir une charge de copeaux appropriée sans casser la fraise fragile, le micro-usinage nécessite généralement des vitesses de broche allant de 30 000 tr/min à bien plus de 100 000 tr/min. Les outils de moins de 0,5 mm de diamètre doivent tourner incroyablement vite pour obtenir une surface productive tout en maintenant l'avance par dent suffisamment faible pour empêcher la déviation de l'outil.
La prévention du faux-rond nécessite une approche holistique de la configuration de vos outils. Tout d'abord, abandonnez les pinces ER standard au profit de porte-outils à ajustement rétractable ou de mandrins hydrauliques de haute précision, qui fournissent une force de serrage uniforme. Deuxièmement, nettoyez méticuleusement le cône de la broche et la tige de l'outil avant chaque changement d'outil. Enfin, utilisez un comparateur à cadran ou un prérégleur laser pour vérifier que la lecture totale de l'indicateur est strictement maintenue en dessous de 3 microns avant de lancer le cycle de découpe.