Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-19 Origen: Sitio

Los dispositivos electrónicos se están reduciendo a un ritmo vertiginoso. Ya sea que esté diseñando un dispositivo portátil de IoT atado a una muñeca o un sensor de alta densidad integrado en lo profundo de un sistema de gestión de baterías de vehículos eléctricos, la demanda de miniaturización es absoluta. Los métodos de corte tradicionales simplemente se doblan bajo la presión de tamaños microscópicos. A esta escala, el margen de error se evapora por completo.
Lograr una precisión submicrónica ya no es un lujo para aplicaciones avanzadas; es una necesidad fundamental en el taller. Las herramientas de micromecanizado se han convertido en la columna vertebral de la fabricación de productos electrónicos modernos. Esta guía explora los instrumentos específicos necesarios para cortar conectores complejos, sensores delicados y otros componentes en miniatura. También detallaremos estrategias de ingeniería viables para maximizar la vida útil de la herramienta y minimizar los costosos desechos.
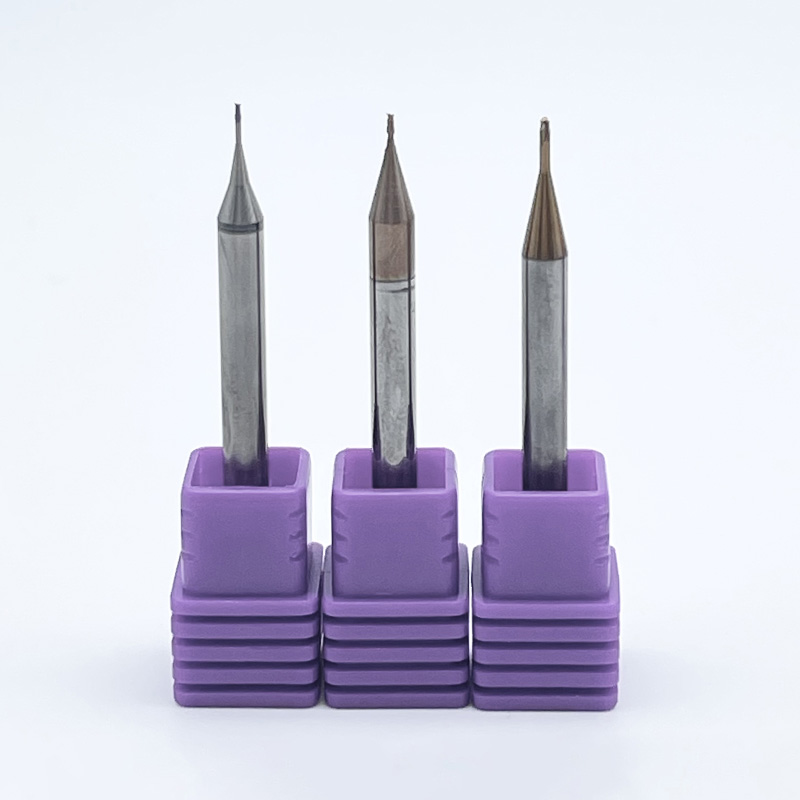
Las herramientas de micromecanizado son los elementos fundamentales necesarios para lograr la precisión submicrónica que exige la tecnología moderna. mecanizado de componentes electrónicos.
Los instrumentos de corte en miniatura especializados deben diseñarse meticulosamente para procesar geometrías complejas sin causar rebabas, deformación del material o daños térmicos.
Seleccionar la geometría correcta de la herramienta, el recubrimiento avanzado y el sustrato de carburo ultrafino es estrictamente necesario al mecanizar aleaciones de cobre gomosas, titanio resistente y polímeros especializados.
Controlar el descentramiento del husillo, optimizar las velocidades de avance para cargas de viruta microscópicas y utilizar instrumentos de precisión de alta calidad son métodos comprobados para prevenir la rotura prematura de las herramientas.
Análisis recientes de la industria destacan un cambio dramático en el sector de fabricación de productos electrónicos. Impulsado por la rápida expansión de la infraestructura de comunicaciones 5G y 6G, los sistemas avanzados de asistencia al conductor en vehículos de próxima generación y los implantes médicos impulsados por IA, el mercado de componentes a microescala está experimentando un crecimiento exponencial. Una tendencia notable es el requisito estricto de componentes de paso ultrafino, a menudo con pasos inferiores a 0,3 mm.
Si bien las tecnologías de fabricación alternativas como la ablación por láser y el grabado químico están ganando terreno, el micromecanizado mecánico sigue siendo indispensable. Los láseres suelen dejar una zona afectada por el calor que puede alterar las propiedades eléctricas de los delicados laminados de cobre. Por el contrario, el corte mecánico es el único capaz de ofrecer geometrías 3D precisas, acabados superficiales superiores y la integridad estructural requerida por las aleaciones de cobre conductoras y los plásticos de ingeniería especializados.
En la fabricación industrial, la clasificación de microherramienta generalmente se aplica a instrumentos de corte con un diámetro de 3,175 mm o menos. Con frecuencia se reducen a fracciones de milímetro, como de 0,1 mm a 0,5 mm. A diferencia de las herramientas estándar, estos instrumentos no son simplemente versiones reducidas de cortadores más grandes. Requieren sustratos de carburo de micrograno altamente especializados y preparaciones de bordes únicas para mantener la integridad estructural.
A esta escala microscópica, la dinámica de corte cambia significativamente. El radio del filo de la herramienta se vuelve comparable al propio espesor de la viruta. Esto introduce fuerzas de corte complejas que los cálculos de mecanizado estándar a menudo no pueden predecir.
La industria electrónica opera bajo tolerancias dimensionales estrictas e implacables. Los conjuntos electrónicos modernos requieren componentes que encajen perfectamente. Una desviación dimensional de tan sólo unas pocas micras puede tener graves consecuencias en el mundo real. Estos incluyen cortocircuitos eléctricos, conexiones de alta resistencia, mala integridad de la señal o falla total del dispositivo. Por lo tanto, confiar en instrumentos de corte de alta precisión es un requisito básico para garantizar la calidad y la seguridad funcional.
Históricamente, lograr tolerancias submicrónicas se limitaba a equipos de laboratorio lentos y especializados. Hoy en día, la capacidad de producir en masa microcomponentes confiables es un resultado directo de los avances en la tecnología CNC y las capacidades de rectificado de herramientas multieje. Los centros de mecanizado de alta velocidad equipados con sistemas avanzados de compensación térmica y amortiguación de vibraciones ahora pueden utilizar cortadoras en miniatura modernas para producir miles de piezas idénticas. Además, la evolución de las muelas abrasivas ultrafinas y la inspección óptica automatizada durante la fabricación de herramientas garantiza que estas pequeñas cortadoras funcionen de manera consistente en tiradas de producción exigentes.
La fabricación de conectores electrónicos presenta desafíos mecánicos únicos. Los conectores suelen consistir en microclavijas, enchufes de tolerancia estricta y carcasas de enclavamiento complejas diseñadas para funcionar en entornos hostiles y de alta vibración. Al mecanizar estos componentes, es fundamental lograr un acabado absolutamente libre de rebabas. Incluso las rebabas microscópicas que deja una herramienta sin filo pueden raspar el delicado revestimiento de oro durante la inserción. Esto conduce a una oxidación rápida y una eventual falla de la señal.
Para crear las pequeñas ranuras, chaveteros y complejos mecanismos de bloqueo necesarios en los conectores aeroespaciales, automotrices y de electrónica de consumo, los fabricantes dependen en gran medida de microcortadores personalizados. Estas herramientas están diseñadas con ángulos de alivio específicos para cortar el material limpiamente en lugar de atravesarlo. La rigidez es primordial aquí; cualquier deflexión durante el proceso de corte puede dar como resultado pasadores fuera de tolerancia que no pasan inmediatamente las pruebas estándar de pérdida de inserción.
Los sensores actúan como sistema nervioso para el Internet de las cosas y la automatización industrial moderna. La fabricación de carcasas de sensores, diafragmas de presión y soportes ópticos requiere trabajar con materiales delicados y estructuras de paredes increíblemente delgadas. Para mecanizar un diafragma de presión, por ejemplo, es posible que sea necesario dejar un espesor de pared funcional inferior a 0,05 mm.
En estos escenarios tan sensibles, las herramientas de corte deben ejercer las fuerzas radiales y axiales más bajas posibles. Una presión de corte excesiva inevitablemente hará que las paredes delgadas se deformen, vibren o se rompan, inutilizando el sensor. Los ingenieros deben calcular cuidadosamente las cargas de viruta microscópicas y utilizar herramientas con canales altamente pulidos y bordes cortantes muy afilados para cortar el material con una fricción mínima.
Más allá de los conectores y sensores, el campo más amplio de la fabricación electrónica abarca placas de circuito impreso personalizadas, disipadores de calor miniaturizados y microinterruptores. Si bien los PCB estándar del mercado masivo a menudo se enrutan, los PCB personalizados o rígidos y flexibles utilizados en aplicaciones de radar de alta frecuencia requieren un fresado mecánico preciso para controlar estrictamente el espesor dieléctrico y los perfiles de los bordes.
Específicamente, los microcortadores se implementan para enrutar pequeños bolsillos, crear vías ciegas y definir perfiles exteriores complejos en carcasas electrónicas en miniatura. Para componentes de gestión térmica como microdisipadores de calor, estos cortadores deben sumergir y fresar canales profundos e increíblemente estrechos en aluminio o cobre para maximizar el área de superficie para la disipación de calor.
Se trata de herramientas muy versátiles que se utilizan principalmente para cortar ranuras, revestir superficies y perfilar piezas en miniatura. Dependiendo de la geometría específica del componente electrónico, se utilizan diferentes perfiles para lograr el resultado mecánico deseado. Una alta calidad La configuración de las microfresas , que a menudo utilizan diámetros tan pequeños como 0,1 mm con un ángulo de hélice de 30 o 35 grados, suele ser la diferencia entre una pieza desechada y un componente perfecto.
Tipo de fresa de extremo |
Características clave |
Aplicación de electrónica primaria |
|---|---|---|
Microfresa cuadrada |
Esquinas afiladas de 90 grados, fondo plano. |
Fresado de bolsillos precisos para microchips, corte de ranuras rectas para conectores. |
Microfresa de punta esférica |
Extremo de corte semiesférico. |
Contorneado 3D de carcasas de sensores, mecanizado de monturas ópticas complejas. |
Microfresa de extremo de radio de esquina |
Fondo plano con esquinas redondeadas para mayor resistencia. |
Desbaste a alta velocidad de disipadores de calor en miniatura, lo que reduce las concentraciones de tensión en paredes delgadas. |
Cuando la operación requiere refrentado, perfilado o embolsado profundo, se seleccionan cortadores especializados en función del número de flautas. El número de canales dicta la resistencia del núcleo de la herramienta y su capacidad para evacuar virutas de la zona de corte microscópica. En el micromecanizado, la evacuación de viruta es un punto crítico de fallo.
Un cortador de 2 flautas proporciona valles de flauta más grandes. Esto lo hace ideal para materiales más blandos y gomosos, como plásticos o aluminio, donde la acumulación de virutas supone un grave riesgo. Por el contrario, una cortadora de 4 flautas ofrece un diámetro de núcleo mayor, lo que proporciona una mayor rigidez. Esto hace que la variante de 4 flautas sea óptima para mecanizar aleaciones más duras o lograr acabados superficiales superiores en los perfiles exteriores de carcasas electrónicas.
La creación de microagujeros para vías, pasadores de alineación y puntos de montaje requiere microperforaciones que equilibren perfectamente el espesor de la red del núcleo con el volumen de la flauta. Estos taladros a menudo cuentan con ángulos de punta especializados para evitar que la herramienta se desplace al ingresar al material, lo que garantiza que la ubicación del orificio tenga una precisión de micras.
Para el roscado interno de componentes en miniatura, el fresado de microroscas es objetivamente superior al roscado tradicional. Roscar roscas miniatura como M1 o M1.2 conlleva un riesgo excepcionalmente alto de rotura de la herramienta. Un molino de microhilos utiliza interpolación helicoidal para cortar el hilo. Debido a que es más pequeño que el diámetro del agujero, las fuerzas de corte son significativamente menores.
La interacción entre la herramienta de corte y el material de la pieza dicta el éxito de la operación de mecanizado. Los componentes electrónicos utilizan una amplia gama de materiales, cada uno de los cuales presenta distintos desafíos mecánicos a microescala.
El cobre y sus aleaciones son omnipresentes en los conectores electrónicos debido a su excelente conductividad eléctrica. Sin embargo, desde una perspectiva de mecanizado, el cobre puro es muy dúctil y extremadamente gomoso. A medida que la herramienta corta, el cobre tiende a adherirse al filo, un fenómeno conocido como filo incorporado. Esto altera la geometría de la herramienta, lo que provoca acabados superficiales deficientes, dimensiones sobredimensionadas y eventuales fallos de la herramienta.
Para contrarrestar esto, los operadores deben utilizar un disco ultra afilado y sin recubrimiento. microfresa . Las ranuras altamente pulidas son esenciales, ya que reducen drásticamente el coeficiente de fricción, permitiendo que las pegajosas virutas de cobre se deslicen hacia arriba y se alejen de la zona de corte antes de que puedan soldarse al sustrato de carburo.
Los polímeros avanzados como PEEK y PTFE se utilizan ampliamente como aislantes y barreras dieléctricas en sensores y conectores, mientras que el FR4 es el sustrato estándar para PCB. El mecanizado de plásticos requiere una estricta gestión del calor. Debido a que los polímeros tienen una conductividad térmica excepcionalmente baja, el calor generado por la acción de corte no se disipa en la viruta o la pieza de trabajo; en cambio, permanece en la herramienta y en la zona de corte inmediata.
Si la temperatura excede el punto de transición vítrea del material, el plástico se derretirá, manchará o deslaminará instantáneamente. Las herramientas diseñadas para plásticos cuentan con ángulos de ataque altos y un número bajo de canales para cortar el material limpiamente y evacuar las virutas al instante.
La electrónica médica y los sensores industriales resistentes a menudo dependen del titanio y el acero inoxidable por su biocompatibilidad y resistencia a la corrosión. Estos metales se caracterizan por una alta resistencia a la tracción y una frustrante tendencia a endurecerse durante el mecanizado.
Cortar estos metales resistentes en tamaños microscópicos requiere la máxima rigidez de la herramienta. Se debe eliminar la deflexión para evitar que la herramienta roce contra la superficie endurecida. Las herramientas de precisión diseñadas para estos metales utilizan sustratos de carburo de micrograno ultrafino para una alta resistencia a la rotura transversal y están recubiertas con barreras térmicas avanzadas.
Cuando se reduce al nivel micro, la dinámica física del corte cambia dramáticamente. Un diseño de herramienta estándar simplemente reducido fallará inmediatamente cuando se someta a las demandas de la fabricación de componentes en miniatura. La evaluación de herramientas de precisión de alta calidad requiere un conocimiento profundo de la metalurgia, la ingeniería de superficies y la metrología estricta.
La base de cualquier instrumento de microcorte confiable es su sustrato. En el mecanizado estándar suele ser suficiente el carburo de tungsteno de grano estándar. Sin embargo, para operaciones a microescala, el carburo de micrograno ultrafino es un requisito no negociable.
El tamaño del grano influye directamente en la resistencia a la rotura transversal y en el filo de la herramienta. Los granos de carburo estándar suelen medir entre 0,8 y 1,2 micrones. Por el contrario, el carburo de grano ultrafino o submicrónico de primera calidad presenta tamaños de grano que oscilan entre 0,2 y 0,5 micrones. Debido a que el filo de una microherramienta es increíblemente pequeño, un grano de carburo grande en el filo puede desprenderse fácilmente bajo las fuerzas de corte, lo que provoca un astillado inmediato del borde.
Los revestimientos de superficies sirven como una barrera térmica crítica y un reductor de fricción. En la fabricación de componentes electrónicos, seleccionar el recubrimiento correcto en función del material de la pieza de trabajo es fundamental para evitar la degradación térmica.
Tipo de revestimiento |
Coeficiente de fricción |
Materiales electrónicos óptimos |
Beneficio clave en micromecanizado |
|---|---|---|---|
TiAlN/TiSiN |
0.40 |
Acero inoxidable, Titanio |
Alta estabilidad térmica; Protege el microborde del calor durante el mecanizado en seco de cuerpos de sensores resistentes. |
contenido descargable |
0,10 - 0,20 |
Aluminio, PEEK, PTFE |
Fricción extremadamente baja; previene la fusión de polímeros y elimina la soldadura de virutas en disipadores de calor de aluminio. |
Sin recubrimiento/altamente pulido |
N / A |
Cobre, Latón, Oro |
Evita que materiales gomosos no ferrosos se adhieran a la herramienta; Garantiza acabados sin rebabas en las clavijas del conector. |
En el macromecanizado, un filo ligeramente redondeado puede aumentar ocasionalmente la resistencia de la herramienta. Sin embargo, en el micromecanizado, un borde redondeado es muy perjudicial debido al efecto de arado. Cuando el avance por diente es menor que el radio del filo, la herramienta frota y comprime el material en lugar de cortarlo. Esto provoca una inmensa fricción, desviación de piezas y una grave formación de rebabas.
Además, las flautas muy pulidas no son negociables. Los microchips carecen de la masa necesaria para ser evacuados fácilmente mediante fuerza centrífuga únicamente. Un acabado de flauta similar a un espejo reduce la fricción, lo que permite que las virutas fluyan suavemente fuera de la zona de corte.
El runout es el enemigo final del micromecanizado. El descentramiento se refiere a la inexactitud de la rotación de la herramienta alrededor de su eje verdadero. Si una fresa de 12 mm tiene una desviación de 0,01 mm, el efecto es insignificante. Sin embargo, si una microfresa de 0,1 mm experimenta la misma desviación de 0,01 mm, esa desviación representa el 10 por ciento del diámetro total de la herramienta.
Este enorme desequilibrio hace que una flauta reciba una gran carga de viruta mientras que la otra no recibe nada. Esto provoca que la herramienta se rompa instantáneamente, un acabado superficial deficiente y componentes dimensionalmente inexactos. Las microherramientas premium se fabrican con tolerancias de concentricidad estrictamente dentro de 2 a 3 micrones.
Incluso las herramientas diseñadas con mayor precisión fallarán si se utilizan incorrectamente. Integrando alto rendimiento Introducir herramientas CNC en miniatura en un flujo de trabajo de producción requiere un cambio de paradigma en la forma en que los operadores abordan las velocidades, los avances, el control de vibraciones y los factores ambientales.
Calcular las cargas de los chips a microescala requiere una precisión absoluta. Debido a que las herramientas son tan frágiles, el avance por diente debe controlarse cuidadosamente para evitar deformaciones. Sin embargo, para mantener una velocidad de avance productiva y al mismo tiempo mantener el avance por diente muy bajo, la velocidad del husillo debe ser excepcionalmente alta.
Las máquinas CNC estándar alcanzan un máximo de 10.000 a 15.000 RPM, lo que a menudo es insuficiente para herramientas de menos de 0,5 mm. Para un rendimiento óptimo, con frecuencia se requieren husillos de alta velocidad que oscilan entre 30.000 y más de 100.000 RPM. Utilizar una microherramienta a RPM insuficientes obliga al operador a reducir la velocidad de avance tan bajo que la herramienta comienza a frotar en lugar de cortar.
La rigidez es primordial cuando se trabaja con tolerancias microscópicas. Cualquier vibración en el centro de mecanizado se transferirá directamente al filo.
Portaherramientas: Los portaherramientas estándar, como los portaherramientas ER, a menudo carecen de la concentricidad necesaria para el micromecanizado. Se recomiendan encarecidamente portaherramientas de ajuste por contracción o mandriles hidráulicos de alta precisión.
Saliente de la herramienta: La longitud de la herramienta que sobresale del soporte debe mantenerse al mínimo absoluto. Un saliente excesivo aumenta exponencialmente el riesgo de deflexión y vibración.
Dinámica de la máquina: la propia máquina herramienta debe poseer una alta rigidez dinámica para amortiguar las vibraciones de forma eficaz.
La gestión térmica es una variable compleja en el mecanizado de componentes electrónicos. Si bien el refrigerante por inundación es estándar en el macromecanizado, puede ser fatal para las microherramientas. Cuando una herramienta corta a 60.000 RPM, el filo se calienta rápidamente. Golpear ese microscópico borde de carburo sobrecalentado con una ráfaga de líquido frío a alta presión puede provocar un choque térmico severo.
En cambio, los métodos preferidos suelen ser la lubricación con una cantidad mínima o chorros de aire continuos. La lubricación de cantidad mínima proporciona una fina niebla de aceite en aerosol que proporciona la lubricidad necesaria para evitar la soldadura de virutas sin inducir un choque térmico.
La cadena de suministro para la fabricación de precisión requiere una investigación rigurosa. Los proveedores de herramientas de uso general a menudo carecen del equipo de rectificado especializado y de la metrología necesarios para producir instrumentos confiables a microescala. Al adquirir herramientas para conjuntos electrónicos críticos, es imperativo asociarse con fabricantes que dedican sus recursos de ingeniería específicamente a la dinámica del micromecanizado.
Un fabricante confiable debe ofrecer documentación completa sobre la composición del sustrato, las especificaciones del recubrimiento y las tolerancias de descentramiento garantizadas. La coherencia entre lotes es el sello distintivo de un proveedor premium; una herramienta encargada hoy debe funcionar de manera idéntica a una herramienta encargada dentro de seis meses.
Si está buscando mejorar su fabricación de componentes electrónicos, explore la industria líder herramientas de precisión en SS End Mill. Desde diámetros ultrafinos de 0,1 mm hasta recubrimientos avanzados de DLC y TiSiN, puede encontrar las microfresas y cortadores especializados perfectos adaptados a su material y configuración de máquina específicos. Su compromiso con los sustratos de grano ultrafino de 0,2 micrones y su estricto control de calidad garantizan la confiabilidad necesaria para la miniaturización moderna.
A medida que los dispositivos electrónicos continúan reduciéndose rápidamente, el micromecanizado confiable se vuelve muy crítico para el éxito de la fabricación global. Los cortadores especializados mantienen una precisión estricta en componentes electrónicos complejos, asegurando que todo, desde sensores aeroespaciales hasta dispositivos portátiles de consumo, funcione perfectamente. Invertir en equipos de alta calidad reduce los desechos, evita el tiempo de inactividad silenciosa de las máquinas y, fundamentalmente, eleva la calidad del producto final. Evalúe su configuración actual, controle su descentramiento y actualice a microherramientas especializadas diseñadas para sus necesidades de producción exactas.
Las microfresas estándar están ampliamente disponibles con un diámetro de hasta 0,1 mm, que es aproximadamente el grosor de un cabello humano. Para el mecanizado de componentes electrónicos altamente especializados, los fabricantes de herramientas personalizadas pueden producir diámetros de corte tan pequeños como 0,05 mm o incluso 0,01 mm. Estas herramientas ultraminiatura son esenciales para cortar características microscópicas en implantes médicos, sensores de microfluidos y equipos de prueba de semiconductores de alta densidad.
La rotura de herramientas en cobre suele deberse a una evacuación inadecuada de la viruta y un descentramiento excesivo. El cobre es un material gomoso muy dúctil que tiende a adherirse al filo, creando un filo acumulado. Una vez que esto ocurre, la geometría de la herramienta cambia, la fricción aumenta y la frágil herramienta se rompe. Para evitar esto, utilice microfresas sin recubrimiento, altamente pulidas y con ángulos de ataque agudos. Además, asegúrese de que el descentramiento del eje sea inferior a 3 micrones y utilice una cantidad mínima de lubricación para proporcionar la lubricidad necesaria.
Si bien es técnicamente posible, las máquinas CNC estándar a menudo producen malos resultados y altas tasas de rotura de herramientas. Las máquinas estándar generalmente carecen de las velocidades de husillo necesarias, lo que obliga a los operadores a utilizar velocidades de avance demasiado bajas, lo que provoca que la herramienta roce en lugar de cortar. Además, las máquinas estándar a menudo carecen de la amortiguación de vibraciones y de los husillos de bajo descentramiento necesarios. Para obtener resultados óptimos, se recomienda encarecidamente utilizar centros de micromecanizado dedicados o multiplicadores de velocidad de husillo accionados por aire.
La elección depende enteramente del material a cortar y de la operación específica. Una cortadora de 2 flautas proporciona valles de flauta significativamente más grandes, lo que ofrece una eliminación de virutas superior. Esto hace que las herramientas de 2 flautas sean ideales para operaciones de ranurado, hundimiento y mecanizado de materiales más blandos o gomosos como plásticos, aluminio y cobre. Por el contrario, una cortadora de 4 flautas tiene un núcleo más grueso, lo que proporciona mayor rigidez a la herramienta y un acabado superficial superior. Las herramientas de 4 flautas son la opción óptima para operaciones de perfilado y mecanizado de aleaciones más duras, como carcasas de sensores de titanio o acero inoxidable, donde la evacuación de virutas es menos problemática.
Para mantener una carga de viruta adecuada sin romper la frágil cortadora, el micromecanizado generalmente requiere velocidades de husillo que oscilan entre 30.000 RPM y más de 100.000 RPM. Las herramientas de menos de 0,5 mm de diámetro deben girar increíblemente rápido para lograr una superficie productiva y al mismo tiempo mantener el avance por diente lo suficientemente bajo para evitar la deflexión de la herramienta.
Prevenir el descentramiento requiere un enfoque holístico en la configuración de sus herramientas. En primer lugar, abandone las pinzas ER estándar en favor de portaherramientas de ajuste por contracción o mandriles hidráulicos de alta precisión, que proporcionan una fuerza de sujeción uniforme. En segundo lugar, limpie meticulosamente el cono del husillo y el vástago de la herramienta antes de cada cambio de herramienta. Finalmente, utilice un indicador de cuadrante o un preestablecido láser para verificar que la lectura total del indicador se mantenga estrictamente por debajo de 3 micrones antes de iniciar el ciclo de corte.