Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-19 Pochodzenie: Strona

Urządzenia elektroniczne kurczą się w zastraszającym tempie. Niezależnie od tego, czy projektujesz urządzenie do noszenia IoT przymocowane do nadgarstka, czy czujnik o dużej gęstości wbudowany głęboko w system zarządzania akumulatorem pojazdu elektrycznego, zapotrzebowanie na miniaturyzację jest absolutne. Tradycyjne metody cięcia po prostu uginają się pod naciskiem mikroskopijnych rozmiarów. W tej skali margines błędu całkowicie zanika.
Osiągnięcie precyzji poniżej mikrona nie jest już luksusem w przypadku zaawansowanych zastosowań; jest to podstawowa konieczność w warsztacie. Narzędzia do mikroobróbki stały się podstawą nowoczesnej produkcji elektroniki. W tym przewodniku omówiono konkretne instrumenty wymagane do wycinania skomplikowanych złączy, delikatnych czujników i innych miniaturowych komponentów. Omówimy także szczegółowo praktyczne strategie inżynieryjne mające na celu maksymalizację trwałości narzędzi i zminimalizowanie kosztownych odpadów.
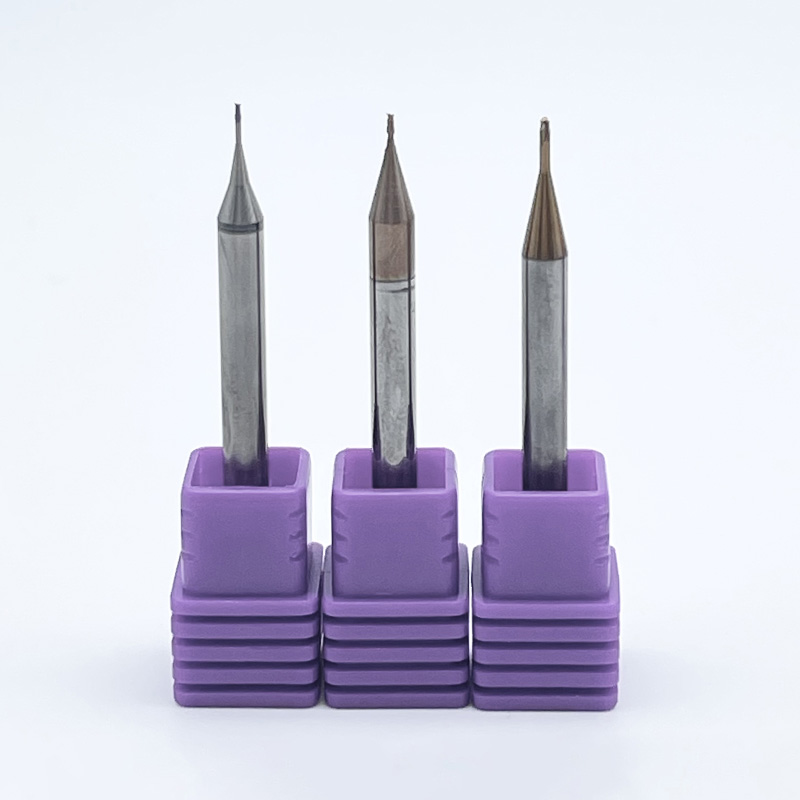
Narzędzia do mikroobróbki to podstawowe elementy wymagane do osiągnięcia submikronowej precyzji wymaganej w nowoczesnych urządzeniach obróbka podzespołów elektronicznych.
Specjalistyczne miniaturowe narzędzia tnące muszą być starannie zaprojektowane, aby przetwarzać złożone geometrie bez powodowania zadziorów, deformacji materiału lub uszkodzeń termicznych.
Wybór prawidłowej geometrii narzędzia, zaawansowanej powłoki i bardzo drobnego podłoża z węglika jest absolutnie niezbędny podczas obróbki gumowatych stopów miedzi, wytrzymałego tytanu i specjalistycznych polimerów.
Kontrolowanie bicia wrzeciona, optymalizacja posuwu w przypadku mikroskopijnych obciążeń wiórowych i stosowanie wysokiej jakości precyzyjnych narzędzi to sprawdzone metody zapobiegania przedwczesnemu uszkodzeniu narzędzia.
Ostatnie analizy branżowe podkreślają dramatyczną zmianę w sektorze produkcji elektroniki. Napędzany szybkim rozwojem infrastruktury komunikacyjnej 5G i 6G, zaawansowanymi systemami wspomagania kierowcy w pojazdach nowej generacji oraz implantami medycznymi opartymi na sztucznej inteligencji, rynek komponentów w skali mikro odnotowuje wykładniczy wzrost. Godnym uwagi trendem są rygorystyczne wymagania dotyczące komponentów o bardzo drobnej podziałce, często o podziałce poniżej 0,3 mm.
Podczas gdy alternatywne technologie produkcyjne, takie jak ablacja laserowa i trawienie chemiczne, zyskują na popularności, mikroobróbka mechaniczna pozostaje niezbędna. Lasery często opuszczają strefę wpływu ciepła, która może zmienić właściwości elektryczne delikatnych laminatów miedzianych. Natomiast cięcie mechaniczne zapewnia wyjątkową precyzję geometrii 3D, doskonałe wykończenie powierzchni i integralność strukturalną wymaganą w przypadku przewodzących stopów miedzi i specjalistycznych tworzyw konstrukcyjnych.
W produkcji przemysłowej klasyfikacja mikronarzędzi zasadniczo dotyczy narzędzi skrawających o średnicy 3,175 mm lub mniejszej. Często skalują się do ułamków milimetra, na przykład od 0,1 mm do 0,5 mm. W przeciwieństwie do standardowych narzędzi, instrumenty te nie są po prostu pomniejszonymi wersjami większych frezów. Wymagają wysoce wyspecjalizowanych podłoży z mikroziarnistego węglika i unikalnego przygotowania krawędzi, aby zachować integralność strukturalną.
W tej mikroskopijnej skali dynamika skrawania zmienia się znacząco. Promień krawędzi narzędzia staje się porównywalny z samą grubością wióra. Wprowadza to złożone siły ścinające, których często nie można przewidzieć w standardowych obliczeniach obróbki.
Przemysł elektroniczny działa w oparciu o rygorystyczne, bezlitosne tolerancje wymiarowe. Nowoczesne zespoły elektroniczne wymagają komponentów, które idealnie do siebie pasują. Odchylenie wymiarowe rzędu zaledwie kilku mikronów może prowadzić do poważnych konsekwencji w świecie rzeczywistym. Należą do nich zwarcia elektryczne, połączenia o wysokiej rezystancji, słaba integralność sygnału lub całkowita awaria urządzenia. Dlatego poleganie na bardzo dokładnych narzędziach tnących jest podstawowym wymogiem zapewnienia jakości i bezpieczeństwa funkcjonalnego.
Historycznie rzecz biorąc, osiąganie tolerancji submikronowych ograniczało się do powolnego, specjalistycznego sprzętu laboratoryjnego. Obecnie możliwość masowej produkcji niezawodnych mikroelementów jest bezpośrednim wynikiem postępu w technologii CNC i możliwościach szlifowania narzędzi wieloosiowych. Szybkie centra obróbcze wyposażone w zaawansowane systemy tłumienia drgań i kompensacji termicznej mogą teraz wykorzystywać nowoczesne miniaturowe frezy do produkcji tysięcy identycznych części. Co więcej, rozwój ultracienkich ściernic i zautomatyzowana kontrola optyczna podczas produkcji narzędzi gwarantuje, że te małe frezy będą działać niezmiennie w wymagających seriach produkcyjnych.
Produkcja złączy elektronicznych wiąże się z wyjątkowymi wyzwaniami mechanicznymi. Złącza często składają się z mikrowtyków, gniazd o wąskiej tolerancji i skomplikowanych obudów blokujących, zaprojektowanych do pracy w trudnych warunkach o wysokich wibracjach. Podczas obróbki tych elementów kluczowe znaczenie ma uzyskanie wykończenia pozbawionego zadziorów. Nawet mikroskopijne zadziory pozostawione przez tępe narzędzie mogą podczas wkładania zetrzeć delikatne złocenie. Prowadzi to do szybkiego utleniania i ewentualnej awarii sygnału.
Aby utworzyć maleńkie szczeliny, rowki wpustowe i skomplikowane mechanizmy blokujące wymagane w złączach lotniczych, motoryzacyjnych i elektroniki użytkowej, producenci w dużym stopniu polegają na niestandardowych mikroostrzach. Narzędzia te zaprojektowano pod kątem określonych kątów przyłożenia, aby umożliwić czyste ścinanie materiału, a nie jego przebijanie. Sztywność jest tutaj najważniejsza; jakiekolwiek odkształcenie podczas procesu cięcia może skutkować powstaniem kołków poza tolerancją, które natychmiast nie przechodzą standardowych testów tłumienia wtrąceniowego.
Czujniki pełnią rolę układu nerwowego Internetu Rzeczy i nowoczesnej automatyki przemysłowej. Produkcja obudów czujników, membran ciśnieniowych i mocowań optycznych wymaga pracy z delikatnymi materiałami i niewiarygodnie cienkimi konstrukcjami ścianek. Na przykład obróbka membrany ciśnieniowej może wymagać pozostawienia funkcjonalnej grubości ścianki mniejszej niż 0,05 mm.
W tych bardzo wrażliwych scenariuszach narzędzia skrawające muszą wywierać możliwie najniższe siły promieniowe i osiowe. Nadmierny nacisk cięcia nieuchronnie spowoduje deformację, wibrację lub rozdarcie cienkich ścianek, czyniąc czujnik bezużytecznym. Inżynierowie muszą dokładnie obliczyć mikroskopijne obciążenie wiórami i używać narzędzi z wysoce wypolerowanymi rowkami i ostrymi jak brzytwa krawędziami tnącymi, aby przecinać materiał przy minimalnym tarciu.
Oprócz złączy i czujników szersza dziedzina produkcji elektroniki obejmuje niestandardowe płytki drukowane, zminiaturyzowane radiatory i mikroprzełączniki. Podczas gdy standardowe płytki PCB przeznaczone na rynek masowy są często trasowane, niestandardowe lub sztywne i elastyczne płytki drukowane stosowane w zastosowaniach radarowych wysokiej częstotliwości wymagają precyzyjnego mechanicznego frezowania w celu ścisłej kontroli grubości dielektryka i profili krawędzi.
W szczególności mikro-frezarki służą do wyznaczania tras małych kieszeni, tworzenia ślepych przelotek i definiowania złożonych profili zewnętrznych w miniaturowych obudowach elektroniki. W przypadku elementów zapewniających zarządzanie ciepłem, takich jak mikroradiatory, frezy te muszą zagłębiać się i frezować głębokie, niewiarygodnie wąskie kanały w aluminium lub miedzi, aby zmaksymalizować powierzchnię do rozpraszania ciepła.
Są to bardzo wszechstronne narzędzia używane głównie do wycinania rowków, powierzchni czołowych i profilowania miniaturowych części. W zależności od konkretnej geometrii elementu elektronicznego stosuje się różne profile, aby osiągnąć pożądany efekt mechaniczny. Wysoka jakość Konfiguracja mikrofrezów walcowo-czołowych , często wykorzystujących średnice tak małe jak 0,1 mm i kąt pochylenia linii śrubowej 30 lub 35 stopni, często decyduje o różnicy między złomowaną częścią a idealnym komponentem.
Typ frezu trzpieniowego |
Kluczowa charakterystyka |
Podstawowe zastosowanie elektroniki |
|---|---|---|
Kwadratowy frez mikrotrzpieniowy |
Ostre rogi pod kątem 90 stopni, płaskie dno. |
Frezowanie precyzyjnych kieszeni na mikrochipy, wycinanie prostych gniazd złączy. |
Mikrofrez kulisty z czołem kulistym |
Półkulista końcówka tnąca. |
Konturowanie 3D obudów czujników, obróbka skomplikowanych mocowań optycznych. |
Frez mikrotrzpieniowy o promieniu naroża |
Płaskie dno z zaokrąglonymi narożnikami dla dodatkowej wytrzymałości. |
Szybka obróbka zgrubna miniaturowych radiatorów, redukująca koncentrację naprężeń w cienkich ściankach. |
Gdy operacja wymaga planowania, profilowania lub głębokich kieszeni, specjalistyczne frezy są wybierane na podstawie liczby rowków. Liczba rowków decyduje o wytrzymałości rdzenia narzędzia i jego zdolności do odprowadzania wiórów z mikroskopijnej strefy skrawania. W mikroobróbce ewakuacja wiórów jest krytycznym punktem awarii.
Frez z 2 rowkami zapewnia większe doliny rowków. Dzięki temu idealnie nadaje się do miękkich, lepkich materiałów, takich jak tworzywa sztuczne lub aluminium, gdzie tworzenie się wiórów stanowi poważne ryzyko. Z drugiej strony frez z 4 rowkami oferuje większą średnicę rdzenia, zapewniając większą sztywność. To sprawia, że wariant 4-ostrzowy jest optymalny do obróbki twardszych stopów lub uzyskiwania doskonałych wykończeń powierzchni zewnętrznych profili obudów elektroniki.
Tworzenie mikrootworów na przelotki, kołki wyrównujące i punkty mocowania wymaga mikrowierteł, które idealnie równoważą grubość środnika rdzenia z objętością rowka. Wiertła te często mają specjalne kąty wierzchołkowe, które zapobiegają chodzeniu narzędzia podczas wchodzenia w materiał, zapewniając dokładność lokalizacji otworu z dokładnością do mikronów.
W przypadku gwintów wewnętrznych w miniaturowych elementach frezowanie mikrogwintów jest obiektywnie lepsze od tradycyjnego gwintowania. Gwintowanie miniaturowych gwintów takich jak M1 czy M1.2 niesie ze sobą wyjątkowo wysokie ryzyko złamania narzędzia. Frez do mikrogwintów wykorzystuje interpolację śrubową do wycinania gwintu. Ponieważ jest mniejsza niż średnica otworu, siły skrawania są znacznie mniejsze.
Interakcja pomiędzy narzędziem skrawającym a materiałem obrabianym decyduje o powodzeniu operacji obróbki. Komponenty elektroniczne wykorzystują szeroką gamę materiałów, z których każdy stwarza odrębne wyzwania mechaniczne w mikroskali.
Miedź i jej stopy są wszechobecne w złączach elektronicznych ze względu na ich doskonałą przewodność elektryczną. Jednak z punktu widzenia obróbki czysta miedź jest bardzo ciągliwa i wyjątkowo gumowata. Gdy narzędzie skrawa, miedź ma tendencję do przylegania do krawędzi skrawającej, co jest zjawiskiem znanym jako narostowana krawędź. Zmienia to geometrię narzędzia, co prowadzi do złego wykończenia powierzchni, nadmiernych wymiarów i ostatecznej awarii narzędzia.
Aby temu przeciwdziałać, operatorzy muszą używać wyjątkowo ostrego, niepowlekanego ostrza mikrofrez . Wysoce wypolerowane rowki są niezbędne, ponieważ drastycznie zmniejszają współczynnik tarcia, umożliwiając lepkim wiórom miedzianym przesuwanie się w górę i oddalanie od strefy skrawania, zanim będą mogły zespawać się z podłożem węglikowym.
Zaawansowane polimery, takie jak PEEK i PTFE, są szeroko stosowane jako izolatory i bariery dielektryczne w czujnikach i złączach, podczas gdy FR4 jest standardowym podłożem dla płytek PCB. Obróbka tworzyw sztucznych wymaga ścisłego zarządzania ciepłem. Ponieważ polimery mają wyjątkowo niską przewodność cieplną, ciepło generowane podczas skrawania nie jest rozpraszane w wiórach ani w obrabianym przedmiocie; zamiast tego pozostaje w narzędziu i bezpośredniej strefie skrawania.
Jeśli temperatura przekroczy punkt zeszklenia materiału, tworzywo sztuczne natychmiast się stopi, rozmazuje lub rozwarstwia. Narzędzia przeznaczone do tworzyw sztucznych charakteryzują się wysokimi kątami natarcia i małą liczbą rowków, co pozwala na czyste ścinanie materiału i natychmiastowe odprowadzanie wiórów.
Elektronika medyczna i wytrzymałe czujniki przemysłowe często wykorzystują tytan i stal nierdzewną ze względu na ich biokompatybilność i odporność na korozję. Metale te charakteryzują się dużą wytrzymałością na rozciąganie i frustrującą tendencją do utwardzania się podczas obróbki.
Cięcie tych twardych metali do mikroskopijnych rozmiarów wymaga maksymalnej sztywności narzędzia. Należy wyeliminować ugięcie, aby zapobiec tarciu narzędzia o utwardzaną powierzchnię. Precyzyjne narzędzia zaprojektowane dla tych metali wykorzystują ultradrobne podłoża z węglika mikroziarnistego, zapewniające wysoką wytrzymałość na pękanie poprzeczne i są pokryte zaawansowanymi barierami termicznymi.
Podczas skalowania do poziomu mikro fizyczna dynamika cięcia zmienia się radykalnie. Standardowy projekt narzędzia, który został po prostu zmniejszony, natychmiast zawiedzie, gdy zostanie poddany wymaganiom wytwarzania miniaturowych komponentów. Ocena wysokiej jakości narzędzi precyzyjnych wymaga głębokiego zrozumienia metalurgii, inżynierii powierzchni i ścisłej metrologii.
Podstawą każdego niezawodnego instrumentu mikrotnącego jest jego podłoże. W standardowej obróbce często wystarczający jest węglik wolframu o standardowym ziarnie. Jednakże w przypadku operacji w mikroskali bardzo drobnoziarnisty węglik jest wymogiem niepodlegającym negocjacjom.
Wielkość ziarna wpływa bezpośrednio na wytrzymałość na zerwanie poprzeczne i ostrość krawędzi narzędzia. Standardowe ziarna węglika mierzą zazwyczaj od 0,8 do 1,2 mikrona. Natomiast węgliki submikronowe premium lub ultradrobnoziarniste charakteryzują się wielkością ziaren w zakresie od 0,2 do 0,5 mikrona. Ponieważ krawędź skrawająca mikronarzędzia jest niewiarygodnie mała, duże ziarno węglika na krawędzi skrawającej może łatwo usunąć się pod wpływem sił skrawania, co prowadzi do natychmiastowego odpryskiwania krawędzi.
Powłoki powierzchniowe służą jako krytyczna bariera termiczna i reduktor tarcia. W produkcji podzespołów elektronicznych wybór właściwej powłoki w oparciu o materiał przedmiotu obrabianego ma kluczowe znaczenie dla zapobiegania degradacji termicznej.
Typ powłoki |
Współczynnik tarcia |
Optymalne materiały elektroniczne |
Kluczowa korzyść w mikroobróbce |
|---|---|---|---|
TiAlN/TiSiN |
0.40 |
Stal nierdzewna, tytan |
Wysoka stabilność termiczna; chroni mikrokrawędź przed ciepłem podczas obróbki na sucho wytrzymałych korpusów czujników. |
DLC |
0,10 - 0,20 |
Aluminium, PEEK, PTFE |
Wyjątkowo niskie tarcie; zapobiega topieniu się polimerów i eliminuje powstawanie wiórów w radiatorach aluminiowych. |
Niepowlekany/wysoce polerowany |
Nie dotyczy |
Miedź, mosiądz, złoto |
Zapobiega przyleganiu lepkich materiałów nieżelaznych do narzędzia; zapewnia wykończenie bez zadziorów na stykach złącza. |
W makroobróbce lekko zaokrąglona krawędź skrawająca może czasami zwiększyć wytrzymałość narzędzia. Jednak w mikroobróbce zaokrąglona krawędź jest bardzo szkodliwa ze względu na efekt orki. Gdy posuw na ząb jest mniejszy niż promień krawędzi skrawającej, narzędzie raczej pociera i ściska materiał, niż go ścina. Powoduje to ogromne tarcie, ugięcie części i powstawanie poważnych zadziorów.
Ponadto, wysoce wypolerowane flety nie podlegają negocjacjom. Mikroczipom brakuje masy, którą można łatwo usunąć samą siłą odśrodkową. Lustrzane wykończenie rowków zmniejsza tarcie, umożliwiając płynny przepływ wiórów ze strefy skrawania.
Bicie jest największym wrogiem mikroobróbki. Bicie odnosi się do niedokładności obrotu narzędzia wokół jego prawdziwej osi. Jeśli frez palcowy 12 mm ma bicie 0,01 mm, efekt jest znikomy. Jeśli jednak mikrofrez o średnicy 0,1 mm wykazuje takie samo bicie wynoszące 0,01 mm, odchylenie to stanowi 10 procent całej średnicy narzędzia.
Ta ogromna nierównowaga powoduje, że jeden rowek przyjmuje duże obciążenie wiórami, podczas gdy drugi nie przyjmuje żadnego. Prowadzi to do natychmiastowego zatrzaskiwania się narzędzi, złego wykończenia powierzchni i niedokładnych wymiarowo komponentów. Mikronarzędzia klasy premium są produkowane z tolerancją koncentryczności utrzymywaną w granicach od 2 do 3 mikronów.
Nawet najbardziej precyzyjnie zaprojektowane narzędzia zawiodą, jeśli zostaną użyte nieprawidłowo. Integracja o wysokiej wydajności miniaturowych narzędzi CNC do procesu produkcyjnego wymaga zmiany paradygmatu w podejściu operatorów do prędkości, posuwów, kontroli wibracji i czynników środowiskowych.
Obliczanie obciążenia wiórów w skali mikro wymaga absolutnej precyzji. Ponieważ narzędzia są bardzo delikatne, należy dokładnie kontrolować posuw na ząb, aby zapobiec odkształceniom. Jednakże, aby utrzymać produktywną prędkość posuwu przy bardzo niskim posuwie na ząb, prędkość wrzeciona musi być wyjątkowo wysoka.
Standardowe maszyny CNC osiągają maksymalną prędkość od 10 000 do 15 000 obr./min, co często jest niewystarczające w przypadku narzędzi o średnicy poniżej 0,5 mm. Aby uzyskać optymalną wydajność, często wymagane są wrzeciona o dużej prędkości obrotowej od 30 000 do ponad 100 000 obr./min. Praca mikronarzędzia przy niewystarczających obrotach zmusza operatora do zmniejszenia posuwu do tak niskiego, że narzędzie zaczyna trzeć, a nie ciąć.
Sztywność jest najważniejsza podczas pracy z mikroskopijnymi tolerancjami. Wszelkie wibracje w centrum obróbczym zostaną przeniesione bezpośrednio na krawędź skrawającą.
Oprawki narzędziowe: Standardowym uchwytom z tulejkami zaciskowymi, takim jak tuleje ER, często brakuje koncentryczności wymaganej do mikroobróbki. Zdecydowanie zaleca się stosowanie oprawek termokurczliwych lub precyzyjnych uchwytów hydraulicznych.
Występ narzędzia: Długość narzędzia wystającego z uchwytu musi być ograniczona do absolutnego minimum. Nadmierny wysięg wykładniczo zwiększa ryzyko ugięcia i drgań.
Dynamika maszyny: Sama obrabiarka musi posiadać wysoką sztywność dynamiczną, aby skutecznie tłumić drgania.
Zarządzanie temperaturą jest złożoną zmienną w obróbce podzespołów elektronicznych. Chociaż zalanie chłodziwa jest standardem w makroobróbce, może mieć fatalne skutki dla mikronarzędzi. Gdy narzędzie skrawa z prędkością 60 000 obr./min, krawędź skrawająca szybko się nagrzewa. Uderzenie w mikroskopijną, przegrzaną krawędź węglika strumieniem zimnej cieczy pod wysokim ciśnieniem może spowodować poważny szok termiczny.
Zamiast tego często preferowanymi metodami są smarowanie minimalną ilością lub ciągłe nadmuchy powietrza. Minimalna ilość smarowania zapewnia drobną mgiełkę oleju w aerozolu, która zapewnia niezbędną smarowność, aby zapobiec spawaniu wiórów bez wywoływania szoku termicznego.
Łańcuch dostaw produkcji precyzyjnej wymaga rygorystycznej weryfikacji. Dostawcom narzędzi ogólnego przeznaczenia często brakuje specjalistycznego sprzętu szlifierskiego i metrologii wymaganych do produkcji niezawodnych instrumentów w skali mikro. Pozyskując narzędzia do kluczowych zespołów elektronicznych, konieczna jest współpraca z producentami, którzy przeznaczają swoje zasoby inżynieryjne specjalnie na dynamikę mikroobróbki.
Rzetelny producent powinien oferować kompleksową dokumentację dotyczącą składu podłoża, specyfikacji powłok i gwarantowanych tolerancji bicia. Spójność między partiami jest cechą charakterystyczną dostawcy premium; narzędzie zamówione dzisiaj musi działać identycznie jak narzędzie zamówione za sześć miesięcy.
Jeśli chcesz ulepszyć produkcję komponentów elektronicznych, poznaj wiodące w branży precyzyjne narzędzia w SS End Mill. Od ultradrobnych średnic 0,1 mm po zaawansowane powłoki DLC i TiSiN — znajdziesz idealne mikrofrezarki i specjalistyczne frezy dostosowane do konkretnego materiału i konfiguracji maszyny. Ich zaangażowanie w podłoża o ultradrobnym ziarnie 0,2 mikrona i ścisła kontrola jakości zapewniają niezawodność wymaganą w nowoczesnej miniaturyzacji.
Ponieważ liczba urządzeń elektronicznych stale się kurczy, niezawodna mikroobróbka staje się niezwykle krytyczna dla globalnego sukcesu produkcyjnego. Specjalistyczne urządzenia tnące utrzymują ścisłą dokładność w przypadku złożonych komponentów elektronicznych, zapewniając, że wszystko, od czujników lotniczych po urządzenia do noszenia na ciele, działa bezbłędnie. Inwestycja w wysokiej jakości sprzęt zmniejsza ilość odpadów, zapobiega cichym przestojom maszyn i zasadniczo podnosi jakość produktu końcowego. Oceń swoją obecną konfigurację, kontroluj bicie i zmodernizuj specjalistyczne mikronarzędzia zaprojektowane dokładnie pod kątem Twoich potrzeb produkcyjnych.
Standardowe frezy mikrotrzonowe są szeroko dostępne o średnicy do 0,1 mm, co odpowiada mniej więcej grubości ludzkiego włosa. W przypadku wysoce specjalistycznej obróbki podzespołów elektronicznych producenci narzędzi na zamówienie mogą wytwarzać średnice skrawania tak małe, jak 0,05 mm, a nawet 0,01 mm. Te ultraminiaturowe narzędzia są niezbędne do wycinania mikroskopijnych elementów w implantach medycznych, czujnikach mikroprzepływowych i sprzęcie do testowania półprzewodników o dużej gęstości.
Pęknięcie narzędzia przy obróbce miedzi jest zwykle spowodowane nieprawidłowym odprowadzaniem wiórów i nadmiernym biciem. Miedź jest bardzo plastycznym, gumowatym materiałem, który ma tendencję do przylegania do krawędzi skrawającej, tworząc narost. Gdy to nastąpi, zmienia się geometria narzędzia, pojawiają się skoki tarcia i kruche narzędzie pęka. Aby temu zapobiec, należy używać niepowlekanych, wysoko wypolerowanych mikrofrezów z ostrymi kątami natarcia. Dodatkowo upewnij się, że bicie wrzeciona jest mniejsze niż 3 mikrony i zastosuj smarowanie minimalną ilością, aby zapewnić niezbędne smarowanie.
Chociaż jest to technicznie możliwe, standardowe maszyny CNC często dają słabe wyniki i wysoki współczynnik pękania narzędzi. Standardowym maszynom zazwyczaj brakuje niezbędnych prędkości wrzeciona, co zmusza operatorów do stosowania zbyt niskich posuwów, co powoduje tarcie narzędzia zamiast cięcia. Ponadto w standardowych maszynach często brakuje wymaganego tłumienia drgań i wrzecion o niskim biciem. Aby uzyskać optymalne wyniki, zdecydowanie zaleca się stosowanie dedykowanych centrów mikroobróbczych lub pneumatycznych wzmacniaczy prędkości wrzeciona.
Wybór zależy całkowicie od ciętego materiału i specyfiki operacji. Frez z 2 rowkami zapewnia znacznie większe doliny rowków, zapewniając doskonały odstęp wiórów. Dzięki temu narzędzia 2-ostrzowe idealnie nadają się do operacji wykonywania rowków, wgłębiania i obróbki bardziej miękkich lub gumowatych materiałów, takich jak tworzywa sztuczne, aluminium i miedź. Z drugiej strony frez z 4 rowkami ma grubszy rdzeń, co zapewnia większą sztywność narzędzia i doskonałe wykończenie powierzchni. Narzędzia 4-ostrzowe są optymalnym wyborem do operacji profilowania i obróbki twardszych stopów, takich jak obudowy czujników z tytanu lub stali nierdzewnej, gdzie odprowadzanie wiórów jest mniej problematyczne.
Aby utrzymać odpowiednie obciążenie wiórów bez pękania delikatnego frezu, mikroobróbka zazwyczaj wymaga prędkości wrzeciona w zakresie od 30 000 obr./min do znacznie ponad 100 000 obr./min. Narzędzia o średnicy poniżej 0,5 mm muszą obracać się niewiarygodnie szybko, aby uzyskać produktywną powierzchnię, przy jednoczesnym utrzymaniu posuwu na ząb na wystarczająco niskim poziomie, aby zapobiec ugięciu narzędzia.
Zapobieganie biciem wymaga całościowego podejścia do konfiguracji narzędzi. Po pierwsze, należy zrezygnować ze standardowych tulei zaciskowych ER na rzecz oprawek termokurczliwych lub precyzyjnych uchwytów hydraulicznych, które zapewniają równomierną siłę mocowania. Po drugie, przed każdą wymianą narzędzia dokładnie wyczyść stożek wrzeciona i chwyt narzędzia. Na koniec użyj czujnika zegarowego lub wstępnego ustawiacza laserowego, aby sprawdzić, czy całkowity odczyt wskaźnika jest ściśle utrzymywany poniżej 3 mikronów przed rozpoczęciem cyklu cięcia.