Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-19 Origine: Sito

I dispositivi elettronici si stanno riducendo a un ritmo impressionante. Che tu stia progettando un dispositivo indossabile IoT al polso o un sensore ad alta densità incorporato nel sistema di gestione della batteria di un veicolo elettrico, la richiesta di miniaturizzazione è assoluta. I metodi di taglio tradizionali si piegano semplicemente sotto la pressione delle dimensioni microscopiche. Su questa scala, il margine di errore evapora completamente.
Raggiungere una precisione inferiore al micron non è più un lusso per le applicazioni avanzate; è una necessità fondamentale in officina. Gli utensili di microlavorazione sono emersi come la spina dorsale della moderna produzione elettronica. Questa guida esplora gli strumenti specifici necessari per tagliare connettori complessi, sensori delicati e altri componenti in miniatura. Descriveremo inoltre in dettaglio le strategie ingegneristiche attuabili per massimizzare la durata dell'utensile e ridurre al minimo i costosi scarti.
Gli utensili di microlavorazione sono gli elementi fondamentali necessari per ottenere la precisione inferiore al micron richiesta nella moderna tecnologia lavorazione di componenti elettronici.
Gli strumenti da taglio miniaturizzati specializzati devono essere progettati meticolosamente per elaborare geometrie complesse senza causare sbavature, deformazioni del materiale o danni termici.
La selezione della geometria corretta dell'utensile, del rivestimento avanzato e del substrato in carburo ultrafine è strettamente necessaria quando si lavorano leghe di rame gommose, titanio tenace e polimeri specializzati.
Il controllo dell'eccentricità del mandrino, l'ottimizzazione delle velocità di avanzamento per carichi di trucioli microscopici e l'utilizzo di strumenti di precisione di alta qualità sono metodi collaudati per prevenire la rottura prematura dell'utensile.
Recenti analisi di settore evidenziano un cambiamento drammatico nel settore della produzione elettronica. Spinto dalla rapida espansione delle infrastrutture di comunicazione 5G e 6G, dei sistemi avanzati di assistenza alla guida nei veicoli di prossima generazione e degli impianti medici basati sull’intelligenza artificiale, il mercato dei componenti su microscala sta registrando una crescita esponenziale. Una tendenza degna di nota è il severo requisito per componenti a passo ultrafine, spesso con passi inferiori a 0,3 mm.
Mentre le tecnologie di produzione alternative come l’ablazione laser e l’incisione chimica stanno guadagnando terreno, la microlavorazione meccanica rimane indispensabile. I laser spesso lasciano una zona influenzata dal calore che può alterare le proprietà elettriche dei delicati laminati di rame. Al contrario, il taglio meccanico è l’unico in grado di fornire geometrie 3D precise, finiture superficiali superiori e l’integrità strutturale richiesta dalle leghe di rame conduttive e dai tecnopolimeri specializzati.
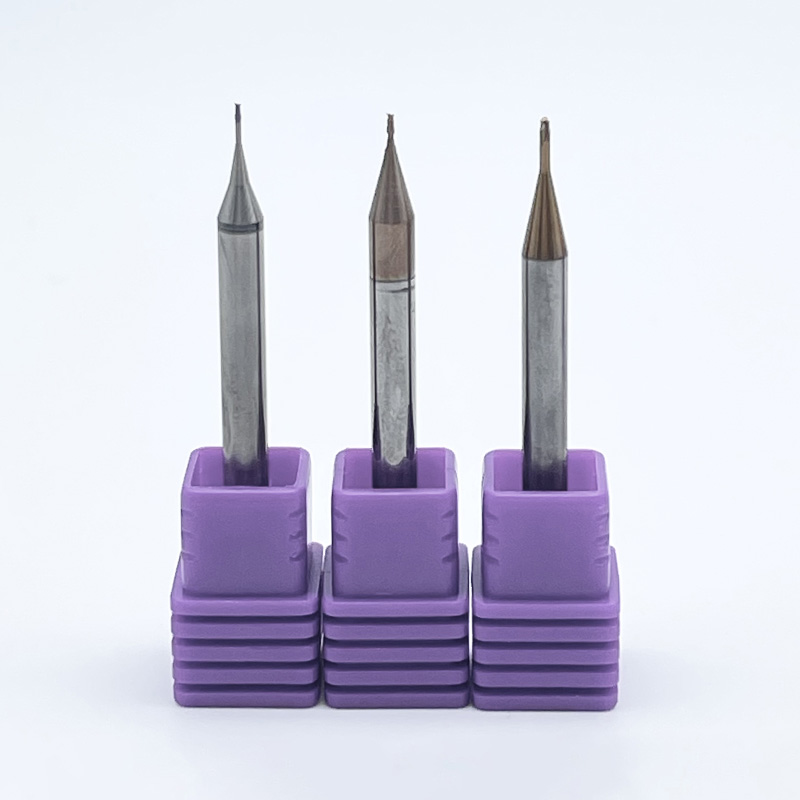
Nella produzione industriale, la classificazione di microutensile si applica generalmente agli strumenti da taglio con un diametro di 3,175 mm o inferiore. Spesso si riducono a frazioni di millimetro, ad esempio da 0,1 mm a 0,5 mm. A differenza degli utensili standard, questi strumenti non sono semplicemente versioni ridotte di frese più grandi. Richiedono substrati in metallo duro a micrograna altamente specializzati e preparazioni esclusive dei taglienti per mantenere l'integrità strutturale.
Su questa scala microscopica, le dinamiche di taglio cambiano in modo significativo. Il raggio del tagliente dell'utensile diventa paragonabile allo spessore del truciolo stesso. Ciò introduce forze di taglio complesse che i calcoli di lavorazione standard spesso non riescono a prevedere.
L'industria elettronica opera con tolleranze dimensionali rigorose e spietate. I moderni assemblaggi elettronici richiedono componenti che si incastrino perfettamente. Una deviazione dimensionale di soli pochi micron può portare a gravi conseguenze nel mondo reale. Questi includono cortocircuiti elettrici, connessioni ad alta resistenza, scarsa integrità del segnale o guasto totale del dispositivo. Pertanto, fare affidamento su strumenti da taglio altamente precisi è un requisito fondamentale per la garanzia della qualità e la sicurezza funzionale.
Storicamente, il raggiungimento di tolleranze inferiori al micron era limitato ad apparecchiature di laboratorio lente e specializzate. Oggi, la capacità di produrre in serie microcomponenti affidabili è il risultato diretto dei progressi nella tecnologia CNC e delle capacità di rettifica di utensili multiasse. I centri di lavoro ad alta velocità dotati di avanzati sistemi di smorzamento delle vibrazioni e di compensazione termica possono ora utilizzare moderne frese in miniatura per produrre migliaia di parti identiche. Inoltre, l’evoluzione delle mole ultrasottili e l’ispezione ottica automatizzata durante la produzione degli utensili garantiscono che queste minuscole frese funzionino in modo coerente durante cicli di produzione impegnativi.
La fabbricazione di connettori elettronici presenta sfide meccaniche uniche. I connettori sono spesso costituiti da micropin, prese a tolleranza ridotta e complessi alloggiamenti ad incastro progettati per funzionare in ambienti difficili e ad alte vibrazioni. Quando si lavorano questi componenti, è fondamentale ottenere una finitura assolutamente priva di bave. Anche le bave microscopiche lasciate da uno strumento smussato possono raschiare via la delicata placcatura in oro durante l'inserimento. Ciò porta ad una rapida ossidazione e ad un eventuale guasto del segnale.
Per creare le minuscole fessure, le sedi per chiavetta e gli intricati meccanismi di bloccaggio richiesti nei connettori aerospaziali, automobilistici e di elettronica di consumo, i produttori fanno molto affidamento su micro frese personalizzate. Questi strumenti sono progettati con angoli di scarico specifici per tagliare il materiale in modo pulito anziché ararlo. La rigidità è fondamentale qui; qualsiasi deflessione durante il processo di taglio può provocare perni fuori tolleranza che falliscono immediatamente il test standard di perdita di inserzione.
I sensori fungono da sistema nervoso per l’Internet delle cose e la moderna automazione industriale. La produzione di alloggiamenti per sensori, diaframmi di pressione e supporti ottici richiede l'utilizzo di materiali delicati e strutture di pareti incredibilmente sottili. La lavorazione di un diaframma di pressione, ad esempio, potrebbe richiedere di lasciare uno spessore di parete funzionale inferiore a 0,05 mm.
In questi scenari altamente sensibili, gli utensili da taglio devono esercitare le forze radiali e assiali più basse possibili. Una pressione di taglio eccessiva causerà inevitabilmente la deformazione, la vibrazione o la rottura delle pareti sottili, rendendo inutilizzabile il sensore. Gli ingegneri devono calcolare attentamente i carichi microscopici dei trucioli e utilizzare strumenti con scanalature altamente lucidate e taglienti affilati come rasoi per tagliare il materiale con il minimo attrito.
Oltre a connettori e sensori, il campo più ampio della fabbricazione elettronica comprende circuiti stampati personalizzati, dissipatori di calore miniaturizzati e microinterruttori. Mentre i PCB standard del mercato di massa vengono spesso instradati, i PCB personalizzati o rigidi flessibili utilizzati nelle applicazioni radar ad alta frequenza richiedono una fresatura meccanica precisa per controllare rigorosamente lo spessore dielettrico e i profili dei bordi.
Nello specifico, le micro frese vengono utilizzate per instradare piccole tasche, creare vie cieche e definire profili esterni complessi in alloggiamenti elettronici in miniatura. Per i componenti di gestione termica come i microdissipatori di calore, queste frese devono immergere e fresare canali profondi e incredibilmente stretti in alluminio o rame per massimizzare la superficie per la dissipazione del calore.
Si tratta di strumenti altamente versatili utilizzati prevalentemente per il taglio di fessure, il rivestimento di superfici e la profilatura di parti in miniatura. A seconda della geometria specifica del componente elettronico, vengono utilizzati diversi profili per ottenere il risultato meccanico desiderato. Una qualità elevata La configurazione delle microfrese , che spesso utilizzano diametri piccoli fino a 0,1 mm con un angolo dell'elica di 30 o 35 gradi, è spesso la differenza tra una parte scartata e un componente perfetto.
Tipo di fresa |
Caratteristiche chiave |
Applicazione dell'elettronica primaria |
|---|---|---|
Micro fresa quadrata |
Angoli acuti di 90 gradi, fondo piatto. |
Fresatura di tasche precise per microchip, taglio di slot di connettori diritti. |
Micro fresa a punta sferica |
Estremità tagliente emisferica. |
Contornatura 3D di alloggiamenti di sensori, lavorazione di supporti ottici complessi. |
Micro fresa con raggio angolare |
Fondo piatto con angoli arrotondati per una maggiore resistenza. |
Sgrossatura ad alta velocità di dissipatori di calore in miniatura, riducendo le concentrazioni di stress nelle pareti sottili. |
Quando l'operazione richiede sfacciatura, profilatura o realizzazione di tasche profonde, vengono selezionate frese specializzate in base al numero di scanalature. Il numero di scanalature determina la robustezza del nucleo dell'utensile e la sua capacità di evacuare i trucioli dalla zona di taglio microscopica. Nella microlavorazione, l’evacuazione del truciolo è un punto critico di guasto.
Una fresa a 2 scanalature fornisce valli più grandi. Ciò lo rende ideale per materiali più morbidi e gommosi come plastica o alluminio dove l'accumulo di trucioli rappresenta un grave rischio. Al contrario, una fresa a 4 eliche offre un diametro del nucleo maggiore, garantendo una maggiore rigidità. Ciò rende la variante a 4 eliche ottimale per la lavorazione di leghe più dure o per ottenere finiture superficiali superiori sui profili esterni delle custodie per dispositivi elettronici.
La creazione di microfori per vie, perni di allineamento e punti di montaggio richiede micropunte che bilanciano perfettamente lo spessore del nucleo centrale con il volume della scanalatura. Queste punte sono spesso dotate di angoli di punta specializzati per impedire all'utensile di camminare quando entra nel materiale, garantendo che la posizione del foro sia precisa entro i micron.
Per la filettatura interna di componenti in miniatura, la microfresatura è oggettivamente superiore alla maschiatura tradizionale. La maschiatura di filettature miniaturizzate come M1 o M1.2 comporta un rischio eccezionalmente elevato di rottura dell'utensile. Una microfresa utilizza l'interpolazione elicoidale per tagliare il filo. Poiché è più piccolo del diametro del foro, le forze di taglio sono significativamente inferiori.
L'interazione tra l'utensile da taglio e il materiale del pezzo determina il successo dell'operazione di lavorazione. I componenti elettronici utilizzano un'ampia gamma di materiali, ciascuno dei quali presenta sfide meccaniche distinte su microscala.
Il rame e le sue leghe sono onnipresenti nei connettori elettronici grazie alla loro eccellente conduttività elettrica. Tuttavia, dal punto di vista della lavorazione, il rame puro è altamente duttile ed estremamente gommoso. Mentre l'utensile taglia, il rame tende ad aderire al tagliente, un fenomeno noto come tagliente. Ciò altera la geometria dell'utensile, portando a finiture superficiali scadenti, dimensioni sovradimensionate ed eventuali guasti dell'utensile.
Per contrastare questo problema, gli operatori devono utilizzare una lama ultra affilata e non rivestita microfresa . Le scanalature altamente lucidate sono essenziali, poiché riducono drasticamente il coefficiente di attrito, consentendo ai trucioli di rame appiccicosi di scivolare verso l'alto e lontano dalla zona di taglio prima che possano saldarsi al substrato di carburo.
Polimeri avanzati come PEEK e PTFE sono ampiamente utilizzati come isolanti e barriere dielettriche in sensori e connettori, mentre FR4 è il substrato standard per i PCB. La lavorazione della plastica richiede una rigorosa gestione del calore. Poiché i polimeri hanno una conduttività termica eccezionalmente bassa, il calore generato dall'azione di taglio non si dissipa nel truciolo o nel pezzo in lavorazione; rimane invece nell'utensile e nella zona di taglio immediata.
Se la temperatura supera il punto di transizione vetrosa del materiale, la plastica si scioglierà, si sporcherà o si delaminerà immediatamente. Gli utensili progettati per la plastica presentano angoli di spoglia elevati e un basso numero di scanalature per tagliare il materiale in modo pulito ed evacuare istantaneamente i trucioli.
L'elettronica medica e i robusti sensori industriali spesso si affidano al titanio e all'acciaio inossidabile per la loro biocompatibilità e resistenza alla corrosione. Questi metalli sono caratterizzati da un'elevata resistenza alla trazione e da una frustrante tendenza ad incrudirsi durante la lavorazione.
Il taglio di questi metalli resistenti a dimensioni microscopiche richiede la massima rigidità dell'utensile. La flessione deve essere eliminata per evitare che l'utensile sfreghi contro la superficie indurita. Gli strumenti di precisione progettati per questi metalli utilizzano substrati di carburo a micrograna ultrafine per un'elevata resistenza alla rottura trasversale e sono rivestiti con barriere termiche avanzate.
Quando si passa al livello micro, le dinamiche fisiche del taglio cambiano radicalmente. Un progetto di utensile standard semplicemente ridimensionato fallirà immediatamente se sottoposto alle esigenze di fabbricazione di componenti in miniatura. La valutazione di strumenti di precisione di alta qualità richiede una profonda conoscenza della metallurgia, dell'ingegneria delle superfici e di una metrologia rigorosa.
Il fondamento di qualsiasi strumento di microtaglio affidabile è il suo substrato. Nella lavorazione standard, il carburo di tungsteno a grana standard è spesso sufficiente. Tuttavia, per le operazioni su microscala, il carburo a micrograna ultrafine è un requisito non negoziabile.
La dimensione del grano influenza direttamente la resistenza alla rottura trasversale e l'affilatura del tagliente dell'utensile. I grani di carburo standard misurano tipicamente tra 0,8 e 1,2 micron. Al contrario, il metallo duro a grana submicronica o ultrafine premium presenta dimensioni della grana che vanno da 0,2 a 0,5 micron. Poiché il tagliente di un microutensile è incredibilmente piccolo, una grande grana di carburo sul tagliente può facilmente spostarsi sotto le forze di taglio, provocando un'immediata scheggiatura del tagliente.
I rivestimenti superficiali fungono da barriera termica critica e da riduttore di attrito. Nella produzione di componenti elettronici, la scelta del rivestimento corretto in base al materiale del pezzo da lavorare è fondamentale per prevenire la degradazione termica.
Tipo di rivestimento |
Coefficiente di attrito |
Materiali elettronici ottimali |
Vantaggio chiave nella microlavorazione |
|---|---|---|---|
TiAlN/TiSiN |
0.40 |
Acciaio inossidabile, titanio |
Elevata stabilità termica; protegge il micro-bordo dal calore durante la lavorazione a secco di robusti corpi sensore. |
DLC |
0,10 - 0,20 |
Alluminio, PEEK, PTFE |
Attrito estremamente basso; previene la fusione nei polimeri ed elimina la saldatura dei trucioli nei dissipatori di calore in alluminio. |
Non rivestito/altamente lucidato |
N / A |
Rame, Ottone, Oro |
Impedisce ai materiali gommosi non ferrosi di aderire all'utensile; garantisce finiture senza sbavature sui pin del connettore. |
Nella macrolavorazione, un tagliente leggermente arrotondato può occasionalmente aumentare la resistenza dell'utensile. Nella microlavorazione, invece, un bordo arrotondato è molto dannoso a causa dell'effetto aratura. Quando l'avanzamento per dente è inferiore al raggio del tagliente, l'utensile sfrega e comprime il materiale anziché tranciarlo. Ciò provoca un attrito enorme, la deflessione delle parti e una grave formazione di bave.
Inoltre, i flauti altamente lucidati non sono negoziabili. I microchip non hanno la massa necessaria per essere facilmente evacuati mediante la sola forza centrifuga. La finitura scanalata a specchio riduce l'attrito, consentendo ai trucioli di fuoriuscire senza intoppi dalla zona di taglio.
Il runout è il nemico finale della microlavorazione. Il runout si riferisce all'imprecisione della rotazione dell'utensile attorno al suo asse reale. Se una fresa da 12 mm ha un runout di 0,01 mm, l'effetto è trascurabile. Tuttavia, se una microfresa da 0,1 mm presenta lo stesso runout di 0,01 mm, tale deviazione rappresenta il 10% dell'intero diametro dell'utensile.
Questo enorme squilibrio fa sì che un flauto sopporti un pesante carico di trucioli mentre l'altro non ne sopporta nulla. Ciò porta alla rottura istantanea dell'utensile, a una finitura superficiale scadente e a componenti dimensionalmente imprecisi. I microutensili Premium sono prodotti con tolleranze di concentricità mantenute rigorosamente entro 2-3 micron.
Anche gli strumenti progettati con la massima precisione falliranno se utilizzati in modo errato. Integrazione ad alte prestazioni l'inserimento di strumenti CNC in miniatura in un flusso di lavoro di produzione richiede un cambiamento di paradigma nel modo in cui gli operatori affrontano velocità, avanzamenti, controllo delle vibrazioni e fattori ambientali.
Il calcolo del carico dei trucioli su scala microscopica richiede una precisione assoluta. Poiché gli utensili sono così fragili, l'avanzamento per dente deve essere attentamente controllato per evitare la flessione. Tuttavia, per mantenere una velocità di avanzamento produttiva mantenendo l'avanzamento per dente molto basso, la velocità del mandrino deve essere eccezionalmente elevata.
Le macchine CNC standard raggiungono il massimo da 10.000 a 15.000 giri/min, che spesso è insufficiente per utensili inferiori a 0,5 mm. Per prestazioni ottimali, sono spesso necessari mandrini ad alta velocità che vanno da 30.000 a oltre 100.000 giri/min. L'esecuzione di un microutensile a un numero di giri insufficiente costringe l'operatore a ridurre la velocità di avanzamento a un livello così basso che l'utensile inizia a sfregare anziché a tagliare.
La rigidità è fondamentale quando si lavora con tolleranze microscopiche. Qualsiasi vibrazione nel centro di lavoro verrà trasferita direttamente al tagliente.
Portautensili: i mandrini a pinze standard come le pinze ER spesso non hanno la concentricità richiesta per la microlavorazione. Si consiglia vivamente di utilizzare portautensili a calettamento o mandrini idraulici ad alta precisione.
Sporgenza dell'utensile: la lunghezza dell'utensile che sporge dal supporto deve essere mantenuta al minimo indispensabile. Una sporgenza eccessiva aumenta esponenzialmente il rischio di deflessione e vibrazione.
Dinamica della macchina: la macchina utensile stessa deve possedere un'elevata rigidità dinamica per smorzare efficacemente le vibrazioni.
La gestione termica è una variabile complessa nella lavorazione dei componenti elettronici. Sebbene il liquido refrigerante sia uno standard nelle macrolavorazioni, può essere fatale per i microutensili. Quando un utensile taglia a 60.000 giri/min, il tagliente si riscalda rapidamente. Colpire quel microscopico bordo in carburo surriscaldato con un getto di liquido freddo ad alta pressione può causare un grave shock termico.
Invece, la lubrificazione minima o i getti d'aria continui sono spesso i metodi preferiti. La lubrificazione a quantità minima eroga una sottile nebbia aerosolica di olio che fornisce la lubrificazione necessaria per prevenire la saldatura dei trucioli senza indurre shock termico.
La catena di fornitura per la produzione di precisione richiede un controllo rigoroso. I fornitori di utensili per uso generale spesso non dispongono delle attrezzature di rettifica specializzate e della metrologia necessarie per produrre strumenti affidabili su microscala. Quando si acquistano strumenti per assemblaggi elettronici critici, è fondamentale collaborare con produttori che dedicano le proprie risorse ingegneristiche specificamente alle dinamiche di microlavorazione.
Un produttore affidabile dovrebbe offrire una documentazione completa relativa alla composizione del substrato, alle specifiche del rivestimento e alle tolleranze di runout garantite. La coerenza tra i lotti è il segno distintivo di un fornitore premium; uno strumento ordinato oggi deve funzionare in modo identico a uno strumento ordinato tra sei mesi.
Se stai cercando di migliorare la produzione di componenti elettronici, esplora l'azienda leader del settore utensili di precisione presso la SS End Mill. Dai diametri ultrasottili di 0,1 mm ai rivestimenti avanzati DLC e TiSiN, puoi trovare le micro frese e frese specializzate perfette su misura per il tuo materiale specifico e la configurazione della macchina. Il loro impegno verso substrati a grana ultrafine da 0,2 micron e un rigoroso controllo di qualità garantiscono l'affidabilità richiesta per la miniaturizzazione moderna.
Poiché i dispositivi elettronici continuano a ridursi rapidamente, una microlavorazione affidabile diventa estremamente critica per il successo della produzione globale. I taglierini specializzati mantengono una precisione rigorosa nei componenti elettronici complessi, garantendo che tutto, dai sensori aerospaziali ai dispositivi indossabili di consumo, funzioni perfettamente. Investire in apparecchiature di alta qualità riduce gli scarti, previene i tempi di fermo macchina silenziosi e aumenta sostanzialmente la qualità del prodotto finale. Valuta la tua configurazione attuale, controlla il runout e passa a microutensili specializzati progettati per le tue esatte esigenze di produzione.
Le microfrese standard sono ampiamente disponibili con un diametro fino a 0,1 mm, che corrisponde all'incirca allo spessore di un capello umano. Per la lavorazione di componenti elettronici altamente specializzati, i produttori di utensili personalizzati possono produrre diametri di taglio fino a 0,05 mm o addirittura 0,01 mm. Questi strumenti ultraminiaturizzati sono essenziali per tagliare le caratteristiche microscopiche degli impianti medici, dei sensori microfluidici e delle apparecchiature di test dei semiconduttori ad alta densità.
La rottura dell'utensile nel rame è generalmente causata da un'errata evacuazione del truciolo e da un'eccessiva concentricità. Il rame è un materiale altamente duttile e gommoso che tende ad aderire al tagliente, creando un tagliente di riporto. Una volta che ciò si verifica, la geometria dell'utensile cambia, si verificano picchi di attrito e il fragile utensile si spezza. Per evitare ciò, utilizzare microfrese non rivestite e altamente lucidate con angoli di spoglia affilati. Inoltre, assicurati che il runout del mandrino sia inferiore a 3 micron e utilizza la quantità minima di lubrificazione per fornire la lubrificazione necessaria.
Sebbene sia tecnicamente possibile, le macchine CNC standard spesso producono scarsi risultati e tassi elevati di rottura dell’utensile. Le macchine standard in genere non hanno le velocità del mandrino necessarie, il che costringe gli operatori a utilizzare velocità di avanzamento troppo basse, causando lo sfregamento dell'utensile invece del taglio. Inoltre, le macchine standard spesso non dispongono dello smorzamento delle vibrazioni e dei mandrini a bassa rotazione richiesti. Per risultati ottimali, sono altamente raccomandati centri di microlavorazione dedicati o moltiplicatori di velocità del mandrino azionati ad aria.
La scelta dipende interamente dal materiale da tagliare e dall'operazione specifica. Una fresa a 2 scanalature fornisce avvallamenti significativamente più grandi, offrendo una maggiore rimozione dei trucioli. Ciò rende gli utensili a 2 taglienti ideali per operazioni di scanalatura, affondamento e lavorazione di materiali più morbidi o gommosi come plastica, alluminio e rame. Al contrario, una fresa a 4 taglienti ha un nucleo più spesso, garantendo una maggiore rigidità dell'utensile e una finitura superficiale superiore. Gli utensili a 4 eliche sono la scelta ottimale per operazioni di profilatura e lavorazione di leghe più dure come gli alloggiamenti dei sensori in titanio o acciaio inossidabile dove l'evacuazione del truciolo è meno problematica.
Per mantenere un carico di truciolo adeguato senza spezzare la fragile fresa, la microlavorazione richiede in genere velocità del mandrino che vanno da 30.000 giri/min a ben oltre 100.000 giri/min. Gli utensili con diametro inferiore a 0,5 mm devono ruotare a una velocità incredibilmente elevata per ottenere una superficie produttiva mantenendo l'avanzamento per dente sufficientemente basso da impedire la deflessione dell'utensile.
Prevenire il runout richiede un approccio olistico alla configurazione degli utensili. Innanzitutto, abbandonare le pinze ER standard a favore di portautensili a calettamento o mandrini idraulici ad alta precisione, che forniscono una forza di serraggio uniforme. In secondo luogo, pulire meticolosamente il cono del mandrino e il gambo dell'utensile prima di ogni cambio utensile. Infine, utilizzare un comparatore o un presetter laser per verificare che la lettura dell'indicatore totale sia rigorosamente mantenuta al di sotto dei 3 micron prima di avviare il ciclo di taglio.