Visualizações: 0 Autor: Editor do site Horário de publicação: 20/09/2026 Origem: Site

Quando você está usinando um stent neurovascular ou um implante espinhal, “perto o suficiente” simplesmente não existe. Uma fração de milímetro significa a diferença entre uma integração biológica bem-sucedida e uma falha crítica catastrófica. Dispositivos complexos que salvam vidas exigem precisão microscópica impecável. Alcançar esse nível de exatidão requer ferramentas altamente especializadas. À medida que os mecanismos implantáveis e os instrumentos microcirúrgicos se tornam cada vez mais complexos, o chão de fábrica enfrenta uma imensa pressão para manter tolerâncias microscópicas e fornecer uma topografia de superfície perfeita.
O segredo para superar esses obstáculos de fabricação está diretamente no seu berço de ferramentas. As configurações padrão não conseguem lidar com a física da miniaturização. Neste guia técnico, detalharemos os rígidos requisitos de tolerância e acabamento superficial para dispositivos críticos para a vida. Também exploraremos os desafios distintos do corte de ligas de grau médico e demonstraremos como a escolha das microferramentas adequadas pode acelerar drasticamente o cronograma do seu produto.
A extrema precisão é obrigatória: micromecanismos críticos para a vida ditam tolerâncias de ±0,01 mm ou mais para garantir montagem confiável e função biológica.
O acabamento da superfície determina a funcionalidade: A rugosidade da superfície governa diretamente a biocompatibilidade. Acabamentos ultra-lisos evitam a colonização bacteriana em equipamentos cirúrgicos. Por outro lado, texturas ásperas controladas promovem o crescimento ósseo em implantes ortopédicos.
O material da ferramenta é importante: O metal duro premium é fundamental. Ele mantém a rigidez estrutural, resiste ao desgaste térmico e mantém arestas de corte nítidas ao processar ligas difíceis de grau médico.
Ferramentas específicas para tarefas são fundamentais: a implantação de cortadores em miniatura projetados minimiza a deflexão da ferramenta, reduz as dispendiosas taxas de refugo e garante consistência dimensional em lotes de produção massivos.
A microusinagem médica é uma disciplina altamente especializada na fabricação CNC. Tem como foco a produção de recursos menores que 1,0 mm. Os operadores costumam utilizar ferramentas de corte com diâmetros mínimos de 0,05 mm. À medida que a medicina moderna se volta agressivamente para a cirurgia minimamente invasiva e a microrobótica, a procura de componentes à escala microscópica aumentou exponencialmente.
Você não pode simplesmente reduzir as ferramentas CNC convencionais para atender a esses requisitos rigorosos. Quando as ferramentas padrão são reduzidas a microdimensões, suas propriedades físicas mudam negativamente. O principal modo de falha no chão de fábrica é a deflexão da ferramenta. Na física da usinagem, a deflexão de uma ferramenta é inversamente proporcional à quarta potência do seu diâmetro. Consequentemente, uma redução microscópica no diâmetro da ferramenta resulta numa perda exponencial de rigidez.
Imagine programar um CNC de 5 eixos para fresar uma delicada placa óssea de titânio. Se a ferramenta desviar, mesmo que apenas alguns mícrons, ela induz vibração. Esta microvibração desencadeia um rápido desgaste da aresta e, em última análise, leva à quebra catastrófica da ferramenta. Todo o lote é descartado. Para superar essas severas limitações físicas, os fabricantes devem fazer a transição para tecnologias avançadas ferramentas de componentes de precisão . Esses instrumentos especializados apresentam espessuras de rede reforçadas e materiais de grãos submicrométricos projetados para suportar as forças radiais distintas do microcorte.
Na fabricação geral, uma tolerância de ±0,05 mm é frequentemente celebrada como altamente precisa. No entanto, no setor de dispositivos médicos, a referência da indústria começa rotineiramente em ±0,01 mm e frequentemente se aventura profundamente na faixa submícron. Os instrumentos de diagnóstico óptico e os dispositivos de estimulação implantáveis exigem esta rigorosa precisão dimensional. Mesmo desvios microscópicos podem alterar drasticamente a dinâmica dos fluidos ou causar ligações mecânicas.
Olhando para as tendências atuais da indústria, há uma grande mudança acontecendo em todo o setor de tecnologia médica. As cirurgias assistidas por robótica estão rapidamente se tornando o padrão global de atendimento. Esta mudança clínica requer instrumentos capazes de navegar na delicada anatomia humana sem causar trauma nos tecidos, elevando a demanda por ultraminiaturização a novos patamares. Os recursos padrão do CNC agora são levados ao seu ponto de ruptura absoluto. As instalações que não adotam a metrologia submícron e ferramentas específicas para tarefas estão perdendo rapidamente sua vantagem competitiva na cadeia de abastecimento. Os OEMs não veem mais a precisão perfeita como um recurso premium; eles exigem isso como um requisito básico.
A aplicação específica de um componente determina o seu perfil de tolerância. Os requisitos de engenharia diferem significativamente entre dispositivos que permanecem permanentemente no corpo e aqueles utilizados temporariamente.
Implantes ortopédicos e cardiovasculares: Dispositivos como parafusos espinhais e stents vasculares exigem perfeição geométrica absoluta. A má adaptação às estruturas biológicas ou a distribuição desigual da carga podem levar rapidamente à falha do implante e a traumas graves no paciente.
Instrumentos Microcirúrgicos: Fórceps de biópsia e tesouras endoscópicas concentram-se fortemente nas tolerâncias de acoplamento e ajustes de folga. Um cirurgião depende inteiramente do feedback tátil fornecido pelo coeficiente de atrito das partes móveis da ferramenta. Se as tolerâncias estiverem frouxas, as peças poderão emperrar ou apresentar folga excessiva.
O não cumprimento destas tolerâncias estritas acarreta graves consequências operacionais. Componentes que ficam fora das faixas de tolerância especificadas resultam em falhas imediatas de conformidade com os padrões ISO 13485. Além disso, os materiais de qualidade médica são notoriamente caros. As elevadas taxas de sucata corroem diretamente as margens de lucro. Utilizando apropriado técnicas de microusinagem médica garantem precisão repetível e mitigam o risco de recalls regulatórios desastrosos.
A precisão dimensional é apenas metade da equação de fabricação. A topografia da superfície de um componente é igualmente crítica. A rugosidade da superfície é mais comumente medida como Ra, calculando o desvio médio de um perfil de superfície em relação a uma linha média. Neste espaço altamente regulamentado, Ra não é apenas um padrão estético. É um requisito biológico funcional.
A interação entre o tecido humano e um componente usinado depende inteiramente da microtextura da peça. Prevenir a infecção é fundamental. Ferramentas cirúrgicas reutilizáveis e cabos de bisturi exigem acabamentos ultra-lisos, muitas vezes exigindo um Ra de 0,4 micrômetros até 0,1 micrômetros. As marcas microscópicas de usinagem atuam como refúgios seguros, abrigando uma carga biológica que pode proteger as bactérias de processos rigorosos de esterilização, como a autoclavagem. Conseguir um acabamento quase espelhado elimina completamente esses esconderijos microscópicos.
Por outro lado, promover a cura requer uma abordagem completamente diferente. Os implantes dentários de titânio têm como alvo um Ra mais áspero, normalmente entre 3,0 e 5,0 micrômetros. Esta macrotextura específica aumenta significativamente a área de superfície. Permite que as células formadoras de osso adiram fisicamente ao metal. Este processo de ligação biológica é vital para a estabilidade a longo prazo do implante.
O valor final de Ra é o resultado direto da interação dos parâmetros de usinagem com a condição da aresta de corte. As velocidades de corte, os avanços e a profundidade de corte devem estar perfeitamente sincronizados. Mais importante ainda, a nitidez da ferramenta determina exatamente como o material é cortado. Uma borda cega rasgará ou arrasará o material, em vez de cortá-lo corretamente. Isso resulta em um alto valor de Ra e potencial microfissuração superficial. Ferramentas de alta precisão minimizam o atrito e garantem um plano de cisalhamento impecável.
Selecionar a arquitetura de ferramentas correta é sem dúvida a decisão mais importante no processo de microfabricação. Aço rápido padrão ou classes genéricas de metal duro são totalmente insuficientes para as intensas tensões térmicas e mecânicas encontradas aqui.
Atributo de ferramenta |
Ferramentas CNC padrão |
Ferramentas especializadas de microusinagem |
|---|---|---|
Composição de Materiais |
Metal Duro Padrão / HSS |
Carboneto de tungstênio com grão submícron ultrafino |
Resistência à deflexão |
Baixo em diâmetros pequenos |
Excepcionalmente alto devido à geometria reforçada da alma |
Diâmetro Mínimo |
Normalmente 1,0 mm |
Comercialmente viável até 0,05 mm |
Capacidade de acabamento superficial |
Ra 0,8 a 1,6 micrômetros |
Ra 0,1 a 0,4 micrômetros |
O metal duro continua sendo o padrão ouro definitivo. No entanto, nem todos os carbonetos são criados iguais. Alto desempenho ferramentas de microcarboneto utilizam carboneto de tungstênio de grão ultrafino. Esta composição metalúrgica altamente específica proporciona rigidez excepcional, resistindo ativamente à deflexão que afeta a microusinagem. O metal duro submícron mantém sua integridade estrutural mesmo em temperaturas de corte elevadas. Ele preserva as arestas de corte extremamente afiadas necessárias para cisalhar ligas resistentes, reduzindo drasticamente o tempo de inatividade da máquina.
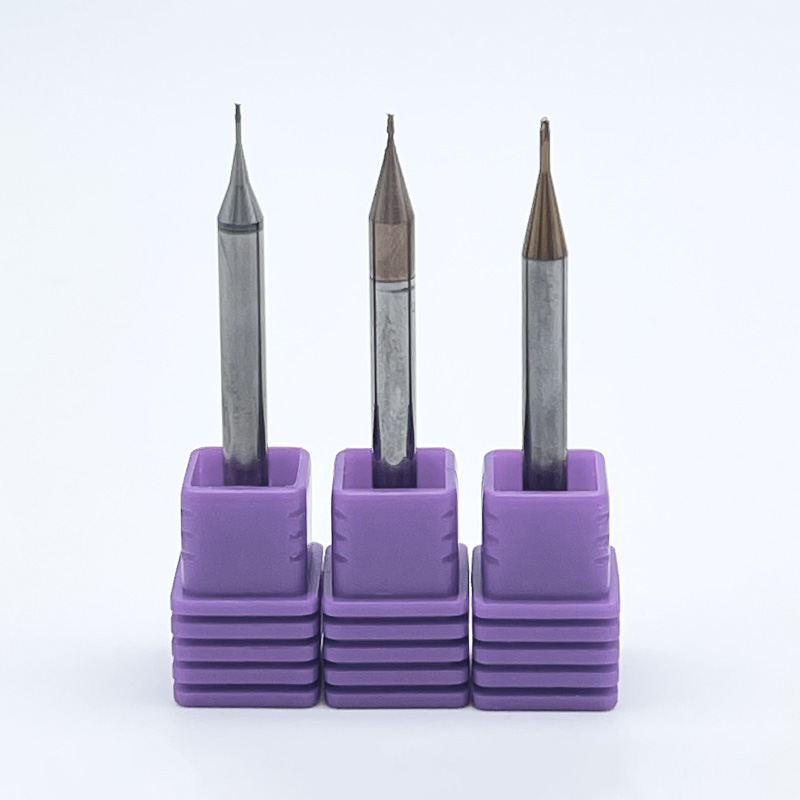
Ao contornar micro-implantes complexos, como placas maxilofaciais, fresas de topo em miniatura são implantadas. Fornecedores premium como a SS End Mill projetam esses instrumentos com diâmetros de corte de até impressionantes 0,05 mm. A seleção da contagem de canais depende muito do material da peça. Projetos de dois canais proporcionam vales de cavacos maiores, tornando-os ideais para evacuar cavacos fibrosos de plásticos médicos. Os projetos de canais múltiplos oferecem maior resistência do núcleo para fresamento periférico de metais duros. Revestimentos PVD especializados, como nitreto de alumínio e titânio, são frequentemente aplicados para aumentar a dureza da superfície e fornecer uma barreira térmica crucial.
A criação de furos profundos e precisos em componentes que salvam vidas apresenta um conjunto único de desafios físicos. À medida que a relação profundidade/diâmetro aumenta, o escoamento de cavacos torna-se severamente restrito e o fluxo de refrigerante para a zona de corte é totalmente bloqueado. Projetado brocas de pequeno diâmetro resolvem esses problemas críticos por meio de geometrias otimizadas. Eles apresentam afinamento preciso da banda para reduzir as forças de impulso na borda do cinzel. Isso evita que a furadeira ande ao entrar. Os designs de canais parabólicos ampliam o espaço dos cavacos, permitindo a extração eficiente do material e evitando o rompimento catastrófico da broca.
Os componentes médicos são inerentemente limitados por requisitos rigorosos de materiais. Eles devem ser mecanicamente fortes, incrivelmente leves e biologicamente inertes. Os materiais que atendem com sucesso a esses critérios são notoriamente difíceis de usinar.
A polieteretercetona, comumente conhecida como PEEK, tornou-se altamente prevalente nas caixas espinhais devido ao seu módulo de elasticidade semelhante ao do osso. Infelizmente, o PEEK é altamente sensível ao calor. Durante o processo de usinagem, os operadores geralmente ficam atentos a uma mudança específica de passo no fuso. Este é um sinal revelador de que a ferramenta está gerando atrito excessivo e o plástico está começando a derreter localmente em vez de cisalhar. O derretimento leva à formação severa de rebarbas e falha dimensional imediata. Para evitar isso, os maquinistas devem usar microferramentas ultra-afiadas e não revestidas com canais altamente polidos. Ângulos de inclinação altos e positivos cortam o polímero de maneira limpa, sem acúmulo de calor.
Os metais usados em dispositivos médicos apresentam obstáculos térmicos distintos que podem destruir ferramentas padrão em segundos. O titânio Ti-6Al-4V possui condutividade térmica excepcionalmente baixa. Em vez de o calor ser dissipado com segurança no chip de metal, ele se concentra inteiramente na aresta de corte. Para combater esse choque térmico intenso, a usinagem de titânio requer preparações específicas de arestas e refrigeração abundante de alta pressão.
Da mesma forma, o aço inoxidável 316L de grau médico é altamente sujeito a um rápido endurecimento por trabalho. Se uma ferramenta de corte esfregar contra o material em vez de realizar um corte positivo, a superfície do aço endurece instantaneamente. Isso torna as passagens subsequentes extremamente difíceis. As ferramentas de precisão devem manter taxas de avanço agressivas e contínuas, garantindo que a aresta de corte sempre penetre abaixo da camada recém-endurecida.
A prototipagem de dispositivos médicos é notoriamente lenta. Freqüentemente, ele fica atolado em testes regulatórios rigorosos e intermináveis iterações de design. Esse gargalo na prototipagem pode atrasar gravemente a chegada de produtos que salvam vidas ao mercado. Ao utilizar ferramentas de precisão altamente confiáveis desde o início, as equipes de engenharia podem eliminar processos de acabamento secundários, como o polimento manual ao microscópio.
Ao selecionar seu parceiro de ferramentas, avalie-o de acordo com estes critérios rigorosos:
Metrologia Submícron: Certifique-se de que o fabricante utilize inspeção a laser para raios de borda e desvio dinâmico.
Capacidades de geometria personalizada: Ferramentas padrão levam a um escoamento de cavacos abaixo do ideal em projetos de dispositivos proprietários. Procure fabricantes que possam adaptar ângulos de inclinação e contagens de canais de acordo com sua liga específica.
Consistência do lote: A consistência da ferramenta garante que as tolerâncias do protótipo correspondam perfeitamente às tolerâncias finais da produção.
Tolerância e acabamento superficial nunca são apenas sugestões em um projeto. São especificações críticas que garantem diretamente a segurança do paciente e o sucesso do dispositivo a longo prazo. O sucesso de qualquer projeto de microusinagem depende inteiramente da qualidade da ferramenta de corte aplicada à peça. Ao investir em microferramentas de engenharia premium, os fabricantes reduzem drasticamente as taxas de refugo e aceleram os ciclos de produção. Não deixe que ferramentas de baixa qualidade comprometam seu próximo projeto que salvará vidas. Equipe seu chão de fábrica com soluções confiáveis e de alta precisão da fresa de topo SS e garanta produtos finais impecáveis.
A rugosidade superficial necessária depende inteiramente da função biológica do componente específico. Dispositivos cardiovasculares e instrumentos cirúrgicos que entram em contato com o sangue exigem um acabamento superficial ultraliso, normalmente variando de Ra 0,4 até 0,1 micrômetros. Esta superfície altamente polida é crítica para prevenir a adesão plaquetária e a colonização bacteriana. Implantes ortopédicos como hastes de quadril de titânio requerem uma textura mais áspera controlada, geralmente Ra 3,0 a 5,0 micrômetros. Esta microrrugosidade imita a estrutura do osso esponjoso, acelerando a osseointegração.
A preferência pelo metal duro sólido está enraizada na física dos materiais. O carboneto de tungstênio possui uma rigidez significativamente maior em comparação ao aço rápido. Ao usinar em microescalas, a deflexão da ferramenta é a principal causa da imprecisão dimensional. A extrema rigidez do metal duro minimiza essa deflexão. Além disso, o metal duro mantém sua integridade estrutural em temperaturas muito mais altas, evitando a degradação prematura da aresta ao cortar ligas geradoras de calor como o titânio.
Os avanços na tecnologia de retificação CNC ampliaram significativamente os limites das microferramentas. Hoje, as fresas de topo em miniatura de alto desempenho são comercialmente viáveis com diâmetros de corte tão pequenos quanto 0,05 mm, que é aproximadamente metade da espessura de um fio de cabelo humano. A operação de ferramentas nesta escala microscópica requer ambientes de usinagem altamente especializados, incluindo velocidades de fuso superiores a 60.000 RPM e desvio da máquina-ferramenta controlado para menos de 1 mícron.
PEEK tem uma temperatura de transição vítrea relativamente baixa. Se a ferramenta de corte gerar atrito excessivo, o material amolecerá e empurrará a borda da peça de trabalho, resultando em rebarbas teimosas. Os engenheiros devem utilizar ferramentas com geometrias altamente específicas, com arestas de corte ultra-afiadas e ângulos de inclinação positivos elevados. A utilização de ferramentas não revestidas com canais altamente polidos reduz o coeficiente de atrito. A combinação dessas ferramentas afiadas com altas velocidades do fuso e estratégias agressivas de refrigeração elimina efetivamente a formação de rebarbas.
Sim, mas a perfuração profunda em titânio apresenta sérios desafios de engenharia. As ligas de titânio têm uma condutividade térmica incrivelmente baixa, o que significa que o calor é transferido diretamente para a ferramenta de corte. Para executar com sucesso aplicações de furos profundos, os fabricantes devem utilizar brocas altamente especializadas de pequeno diâmetro, projetadas com perfis de canais parabólicos. Esses perfis se alargam em direção à haste para um rápido escoamento de cavacos. O desbaste preciso da banda na ponta da perfuração também é necessário para reduzir a força de impulso e evitar o rompimento.
O microfresamento de titânio requer um equilíbrio delicado para evitar choque térmico na aresta de corte. Geralmente, as velocidades de superfície devem ser mantidas relativamente baixas, geralmente entre 30 e 60 metros por minuto, dependendo da condição específica da liga Ti-6Al-4V e do revestimento da ferramenta. No entanto, como o diâmetro da ferramenta é muito pequeno, atingir essa velocidade superficial ainda requer altas RPMs do fuso. Manter uma carga de cavacos consistente é mais crítico do que maximizar a velocidade para evitar que a ferramenta esfregue e endureça o material.
Na microusinagem, o desvio da ferramenta é o assassino silencioso da precisão dimensional e da vida útil da ferramenta. Se uma fresa de topo de 0,5 mm apresentar apenas 0,005 mm de desvio, a carga de cavacos se tornará totalmente irregular. Uma flauta dá uma grande mordida no material, enquanto a outra não corta nada. Este desequilíbrio dinâmico causa vibração intensa, acabamento superficial ruim e quebra rápida da ferramenta. Para componentes médicos que exigem tolerâncias restritas, o desvio total do indicador na ponta da ferramenta deve ser mantido estritamente abaixo de 2 mícrons.