Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-20 Origen: Sitio

Cuando se mecaniza un stent neurovascular o un implante espinal, 'lo suficientemente cerca' simplemente no existe. Una fracción de milímetro significa la diferencia entre una integración biológica exitosa y un fracaso crítico catastrófico. Los dispositivos complejos que salvan vidas exigen una precisión microscópica impecable. Lograr este nivel de exactitud requiere herramientas altamente especializadas. A medida que los mecanismos implantables y los instrumentos microquirúrgicos se vuelven cada vez más complejos, los talleres enfrentan una inmensa presión para mantener tolerancias microscópicas y ofrecer una topografía de superficie perfecta.
El secreto para superar estos obstáculos de fabricación reside directamente en su almacén de herramientas. Las configuraciones estándar no pueden hacer frente a la física de la miniaturización. En esta guía técnica, desglosaremos los estrictos requisitos de tolerancia y acabado superficial para dispositivos críticos. También exploraremos los distintos desafíos del corte de aleaciones de grado médico y demostraremos cómo elegir las microherramientas adecuadas puede acelerar drásticamente el cronograma de su producto.
La precisión extrema es obligatoria: los micromecanismos críticos para la vida dictan tolerancias de ±0,01 mm o más estrictas para garantizar un ensamblaje confiable y una función biológica.
El acabado de la superficie dicta la funcionalidad: la rugosidad de la superficie rige directamente la biocompatibilidad. Los acabados ultralisos previenen la colonización bacteriana en el equipo quirúrgico. Por el contrario, las texturas rugosas controladas promueven el crecimiento óseo en los implantes ortopédicos.
El material de la herramienta importa: el carburo sólido de primera calidad es fundamental. Mantiene la rigidez estructural, resiste el desgaste térmico y mantiene bordes cortantes muy afilados cuando se procesan aleaciones difíciles de grado médico.
Las herramientas para tareas específicas son clave: la implementación de cortadores en miniatura diseñados minimiza la deflexión de la herramienta, reduce las costosas tasas de desperdicio y garantiza la consistencia dimensional en lotes de producción masivos.
El micromecanizado médico es una disciplina altamente especializada dentro de la fabricación CNC. Se centra en la producción de elementos de tamaño inferior a 1,0 mm. Los operadores suelen utilizar herramientas de corte con diámetros tan pequeños como 0,05 mm. A medida que la medicina moderna gira agresivamente hacia la cirugía mínimamente invasiva y la microrobótica, la demanda de componentes a escala microscópica ha aumentado exponencialmente.
No es posible simplemente reducir las herramientas CNC convencionales para cumplir con estos rigurosos requisitos. Cuando las herramientas estándar se reducen a microdimensiones, sus propiedades físicas cambian perjudicialmente. El principal modo de falla en el taller es la deflexión de la herramienta. En física del mecanizado, la desviación de una herramienta es inversamente proporcional a la cuarta potencia de su diámetro. En consecuencia, una reducción microscópica del diámetro de la herramienta da como resultado una pérdida exponencial de rigidez.
Imagine programar un CNC de 5 ejes para fresar una delicada placa ósea de titanio. Si la herramienta se desvía aunque sea unas pocas micras, provoca vibración. Esta microvibración provoca un rápido desgaste de los bordes y, en última instancia, provoca una rotura catastrófica de la herramienta. Se desecha todo el lote. Para superar estas graves limitaciones físicas, los fabricantes deben hacer la transición a tecnologías avanzadas. herramientas de componentes de precisión . Estos instrumentos especializados cuentan con espesores de red reforzados y materiales de grano submicrónicos diseñados para resistir las distintas fuerzas radiales del microcorte.
En la fabricación general, una tolerancia de ±0,05 mm suele considerarse muy precisa. Sin embargo, dentro del sector de dispositivos médicos, el punto de referencia de la industria habitualmente comienza en ±0,01 mm y con frecuencia se adentra en el rango submicrónico. Los instrumentos de diagnóstico óptico y los dispositivos de estimulación implantables exigen esta estricta precisión dimensional. Incluso las desviaciones microscópicas pueden alterar drásticamente la dinámica de los fluidos o provocar una unión mecánica.
Si observamos las tendencias actuales de la industria, se está produciendo un cambio masivo en todo el sector de la tecnología médica. Las cirugías asistidas por robots se están convirtiendo rápidamente en el estándar de atención mundial. Este cambio clínico requiere instrumentos capaces de navegar por la delicada anatomía humana sin causar traumatismos en los tejidos, lo que lleva la demanda de ultraminiaturización a nuevas alturas. Las capacidades estándar del CNC ahora están al límite. Las instalaciones que no adoptan la metrología submicrónica y las herramientas para tareas específicas están perdiendo rápidamente su ventaja competitiva en la cadena de suministro. Los fabricantes de equipos originales ya no consideran que la precisión impecable sea una característica premium; lo exigen como requisito básico.
La aplicación específica de un componente dicta su perfil de tolerancia. Los requisitos de ingeniería difieren significativamente entre los dispositivos que permanecen permanentemente en el cuerpo y los que se utilizan temporalmente.
Implantes ortopédicos y cardiovasculares: dispositivos como tornillos espinales y stents vasculares requieren una perfección geométrica absoluta. Una mala adaptación de las estructuras biológicas o una distribución desigual de la carga pueden provocar rápidamente un fallo del implante y un traumatismo grave para el paciente.
Instrumentos microquirúrgicos: las pinzas para biopsia y las tijeras endoscópicas se centran en gran medida en las tolerancias de acoplamiento y los ajustes de holgura. Un cirujano confía completamente en la retroalimentación táctil proporcionada por el coeficiente de fricción de las partes móviles de la herramienta. Si las tolerancias son flojas, las piezas pueden atascarse o presentar un juego excesivo.
No mantener estas estrictas tolerancias conlleva graves consecuencias operativas. Los componentes que quedan fuera de las bandas de tolerancia especificadas dan como resultado fallas de cumplimiento inmediatas según las normas ISO 13485. Además, los materiales de calidad médica son notoriamente caros. Las elevadas tasas de chatarra erosionan directamente los márgenes de beneficio. Utilizando apropiada Las técnicas de micromecanizado médico garantizan una precisión repetible y mitigan el riesgo de retiradas regulatorias desastrosas.
La precisión dimensional es sólo la mitad de la ecuación de fabricación. La topografía de la superficie de un componente es igualmente crítica. La rugosidad de la superficie se mide más comúnmente como Ra, calculando la desviación promedio de un perfil de superficie con respecto a una línea media. En este espacio altamente regulado, Ra no es simplemente un estándar estético. Es un requisito biológico funcional.
La interacción entre el tejido humano y un componente mecanizado depende completamente de la microtextura de la pieza. Prevenir la infección es primordial. Las herramientas quirúrgicas reutilizables y los mangos de bisturí requieren acabados ultrasuaves, y a menudo exigen un Ra de 0,4 micrómetros a tan solo 0,1 micrómetros. Las marcas microscópicas de mecanizado actúan como refugios seguros, albergando una carga biológica que puede proteger a las bacterias de procesos de esterilización rigurosos como el autoclave. Lograr un acabado casi de espejo elimina por completo estos escondites microscópicos.
Por el contrario, promover la curación requiere un enfoque completamente diferente. Los implantes dentales de titanio tienen como objetivo un Ra más rugoso, normalmente entre 3,0 y 5,0 micrómetros. Esta macrotextura específica aumenta significativamente la superficie. Permite que las células formadoras de hueso se adhieran físicamente al metal. Este proceso de unión biológica es vital para la estabilidad a largo plazo del implante.
El valor final de Ra es el resultado directo de la interacción de los parámetros de mecanizado con la condición del filo. Las velocidades de corte, los avances y la profundidad de corte deben estar perfectamente sincronizados. Más importante aún, el filo de la herramienta dicta exactamente cómo se corta el material. Un borde sin filo rasgará o arará el material en lugar de cortarlo limpiamente. Esto da como resultado un alto valor de Ra y posibles microfisuras en la superficie. Las herramientas de alta precisión minimizan la fricción y garantizan un plano de corte impecable.
Seleccionar la arquitectura de herramientas correcta es posiblemente la decisión más importante en el proceso de microfabricación. Los grados estándar de acero rápido o de carburo genérico son totalmente insuficientes para las intensas tensiones térmicas y mecánicas que se encuentran aquí.
Atributo de herramientas |
Herramientas CNC estándar |
Herramientas de micromecanizado especializadas |
|---|---|---|
Composición de materiales |
Carburo estándar/HSS |
Carburo de tungsteno de grano ultrafino submicrónico |
Resistencia a la deflexión |
Bajo en diámetros pequeños |
Excepcionalmente alto debido a la geometría del alma reforzada |
Diámetro mínimo |
Normalmente 1,0 mm |
Comercialmente viable hasta 0,05 mm |
Capacidad de acabado superficial |
Ra 0,8 a 1,6 micrómetros |
Ra 0,1 a 0,4 micrómetros |
El carburo sólido sigue siendo el estándar de oro definitivo. Sin embargo, no todos los carburos son iguales. Alto rendimiento Las herramientas de microcarburo utilizan carburo de tungsteno de grano ultrafino. Esta composición metalúrgica altamente específica proporciona una rigidez excepcional, resistiendo activamente la deflexión que afecta al micromecanizado. El carburo submicrónico mantiene su integridad estructural incluso a temperaturas de corte elevadas. Conserva los filos cortantes necesarios para cortar aleaciones resistentes, lo que reduce drásticamente el tiempo de inactividad de la máquina.
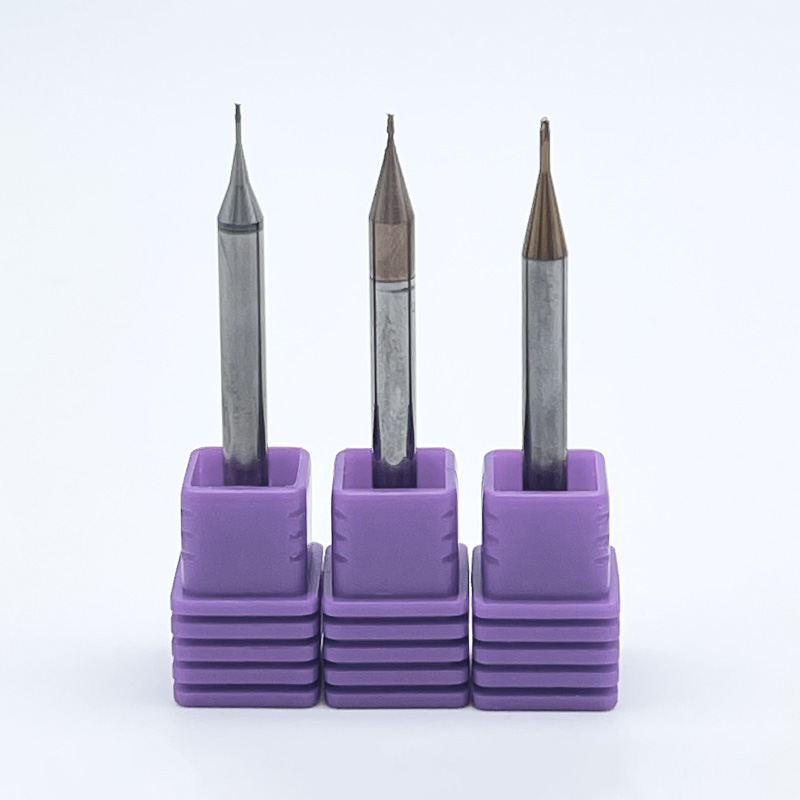
Al contornear microimplantes complejos como placas maxilofaciales, especialistas fresas en miniatura . Se utilizan Proveedores premium como SS End Mill diseñan estos instrumentos con diámetros de corte de hasta 0,05 mm. La selección del número de canales depende en gran medida del material de la pieza de trabajo. Los diseños de dos canales proporcionan valles de viruta más grandes, lo que los hace ideales para evacuar virutas fibrosas de plásticos médicos. Los diseños de múltiples flautas ofrecen una mayor resistencia del núcleo para el fresado periférico de metales duros. Con frecuencia se aplican recubrimientos PVD especializados, como el nitruro de aluminio y titanio, para aumentar la dureza de la superficie y proporcionar una barrera térmica crucial.
La creación de agujeros profundos y precisos en componentes que salvan vidas presenta un conjunto único de desafíos físicos. A medida que aumenta la relación profundidad-diámetro, la evacuación de viruta se restringe severamente y el flujo de refrigerante a la zona de corte se bloquea por completo. Diseñado Las brocas de diámetro pequeño resuelven estos problemas críticos mediante geometrías optimizadas. Presentan un adelgazamiento preciso de la red para reducir las fuerzas de empuje en el borde del cincel. Esto evita que el taladro se desplace al entrar. Los diseños de flauta parabólica amplían el espacio para la viruta, lo que permite una extracción eficiente del material y evita que la broca se rompa catastróficamente.
Los componentes médicos están inherentemente limitados por estrictos requisitos de materiales. Deben ser mecánicamente fuertes, increíblemente livianos y biológicamente inertes. Los materiales que cumplen con éxito estos criterios son muy difíciles de mecanizar.
La polieteretercetona, comúnmente conocida como PEEK, se ha vuelto muy frecuente en las cajas espinales debido a su módulo de elasticidad similar al de los huesos. Lamentablemente, el PEEK es muy sensible al calor. Durante el proceso de mecanizado, los operadores suelen escuchar si hay un cambio de tono específico en el husillo. Esta es una señal reveladora de que la herramienta está generando una fricción excesiva y que el plástico está comenzando a derretirse localmente en lugar de cortarse. La fusión provoca una grave formación de rebabas y un fallo dimensional inmediato. Para evitar esto, los maquinistas deben utilizar microherramientas sin recubrimiento ultraafiladas con estrías muy pulidas. Los ángulos de inclinación positivos altos cortan limpiamente el polímero sin acumulación de calor.
Los metales utilizados en dispositivos médicos plantean distintos obstáculos térmicos que pueden destruir las herramientas estándar en segundos. El titanio Ti-6Al-4V posee una conductividad térmica excepcionalmente baja. En lugar de que el calor se disipe de forma segura en la viruta de metal, se concentra completamente en el filo. Para combatir este intenso choque térmico, el mecanizado de titanio requiere preparaciones específicas de los bordes y abundante refrigerante a alta presión.
De manera similar, el acero inoxidable 316L de grado médico es muy propenso a endurecerse rápidamente. Si una herramienta de corte roza el material en lugar de realizar un corte positivo, la superficie del acero se endurece instantáneamente. Esto hace que los pases posteriores sean extremadamente difíciles. Las herramientas de precisión deben mantener velocidades de avance agresivas y continuas, asegurando que el filo siempre penetre debajo de la capa recién endurecida.
La creación de prototipos de dispositivos médicos es notoriamente lenta. A menudo se ve estancado por rigurosas pruebas regulatorias e infinitas iteraciones de diseño. Este cuello de botella en la creación de prototipos puede retrasar gravemente la llegada al mercado de productos que salvan vidas. Al utilizar herramientas de precisión altamente confiables desde el principio, los equipos de ingeniería pueden eliminar procesos de acabado secundarios como el pulido manual bajo un microscopio.
Al seleccionar su socio de herramientas, evalúelo según estos estrictos criterios:
Metrología submicrónica: asegúrese de que el fabricante utilice inspección láser para los radios de los bordes y la desviación dinámica.
Capacidades de geometría personalizada: las herramientas estándar conducen a una evacuación de viruta subóptima en diseños de dispositivos patentados. Busque fabricantes que puedan adaptar los ángulos de ataque y el número de canales a su aleación específica.
Consistencia del lote: La consistencia de la herramienta garantiza que las tolerancias del prototipo coincidan perfectamente con las tolerancias de producción final.
La tolerancia y el acabado superficial nunca son sólo sugerencias en un plano. Son especificaciones críticas que garantizan directamente la seguridad del paciente y el éxito del dispositivo a largo plazo. El éxito de cualquier proyecto de micromecanizado depende enteramente de la calidad de la herramienta de corte aplicada a la pieza de trabajo. Al invertir en microherramientas de ingeniería premium, los fabricantes reducen drásticamente las tasas de desperdicio y aceleran los ciclos de producción. No permita que herramientas deficientes comprometan su próximo proyecto que salvará vidas. Equipe su taller con soluciones confiables y de alta precisión de SS End Mill y asegure productos finales impecables.
La rugosidad superficial requerida depende completamente de la función biológica del componente específico. Los dispositivos cardiovasculares y los instrumentos quirúrgicos que entran en contacto con la sangre requieren un acabado superficial ultrasuave, que normalmente oscila entre Ra 0,4 y tan solo 0,1 micrómetros. Esta superficie altamente pulida es fundamental para prevenir la adhesión plaquetaria y la colonización bacteriana. Los implantes ortopédicos, como los vástagos de titanio para la cadera, requieren una textura más rugosa controlada, generalmente Ra de 3,0 a 5,0 micrómetros. Esta microrugosidad imita la estructura del hueso esponjoso, acelerando la osteointegración.
La preferencia por el carburo sólido tiene sus raíces en la física de materiales. El carburo de tungsteno posee una rigidez significativamente mayor en comparación con el acero rápido. Al mecanizar a microescalas, la deflexión de la herramienta es la causa principal de la inexactitud dimensional. La extrema rigidez del carburo minimiza esta deflexión. Además, el carburo mantiene su integridad estructural a temperaturas mucho más altas, lo que evita la degradación prematura de los bordes al cortar aleaciones que generan calor como el titanio.
Los avances en la tecnología de rectificado CNC han ampliado significativamente los límites de las microherramientas. Hoy en día, las fresas en miniatura de alto rendimiento son comercialmente viables con diámetros de corte tan pequeños como 0,05 mm, que es aproximadamente la mitad del grosor de un cabello humano. Operar herramientas a esta escala microscópica requiere entornos de mecanizado altamente especializados, incluidas velocidades de husillo superiores a 60.000 RPM y descentramiento de la máquina herramienta controlado a menos de 1 micrón.
PEEK tiene una temperatura de transición vítrea relativamente baja. Si la herramienta de corte genera una fricción excesiva, el material se ablandará y empujará sobre el borde de la pieza de trabajo, lo que provocará rebabas rebeldes. Los ingenieros deben utilizar herramientas con geometrías muy específicas que presenten filos de corte ultraafilados y ángulos de ataque positivos elevados. El uso de herramientas sin recubrimiento con ranuras altamente pulidas reduce el coeficiente de fricción. La combinación de estas herramientas afiladas con altas velocidades de husillo y estrategias agresivas de refrigerante elimina eficazmente la formación de rebabas.
Sí, pero la perforación de agujeros profundos en titanio presenta graves desafíos de ingeniería. Las aleaciones de titanio tienen una conductividad térmica increíblemente baja, lo que significa que el calor se transfiere directamente a la herramienta de corte. Para ejecutar con éxito aplicaciones de agujeros profundos, los fabricantes deben utilizar brocas de diámetro pequeño altamente especializadas diseñadas con perfiles de flauta parabólica. Estos perfiles se ensanchan hacia el vástago para una rápida evacuación de la viruta. También se requiere un adelgazamiento preciso del alma en la punta de perforación para reducir la fuerza de empuje y evitar que se rompa.
El microfresado de titanio requiere un delicado equilibrio para evitar el choque térmico en el filo. Generalmente, las velocidades de la superficie deben mantenerse relativamente bajas, a menudo entre 30 y 60 metros por minuto, dependiendo de la condición específica de la aleación Ti-6Al-4V y del recubrimiento de la herramienta. Sin embargo, debido a que el diámetro de la herramienta es tan pequeño, lograr esta velocidad superficial aún requiere altas RPM del husillo. Mantener una carga de viruta constante es más crítico que maximizar la velocidad para evitar que la herramienta frote y endurezca el material.
En el micromecanizado, la desviación de la herramienta es la causa silenciosa de la precisión dimensional y la vida útil de la herramienta. Si una fresa de mango de 0,5 mm experimenta solo 0,005 mm de descentramiento, la carga de viruta se vuelve completamente desigual. Una flauta toma una gran cantidad de material mientras que la otra no corta nada. Este desequilibrio dinámico provoca vibraciones intensas, acabado superficial deficiente y rotura rápida de las herramientas. Para componentes médicos que requieren tolerancias estrictas, el descentramiento total del indicador en la punta de la herramienta debe mantenerse estrictamente por debajo de 2 micrones.